
Winkelnutnabenlager-Induktionshärtung: Induktorauswahl & Stromversorgungsleitfaden
Winkelnut-Nabenlager, Induktionshärten stellt eine einzigartige Herausforderung dar: Das Lager ist geneigt (eckig) Rillenoberflächen sind asymmetrisch, Dies macht eine gleichmäßige Erwärmung weitaus schwieriger als auf einer flachen oder zylindrischen Oberfläche. Verstehen Sie das Design des Induktors falsch, und Sie werden eine ungleichmäßige Gehäusetiefe sehen – zu flach in der Rillenmitte, zu tief auf einer Seite. Richtig machen, und Sie halten bei minimaler Parameteranpassung ein enges Härtefenster über beide Rillen. Dieser Leitfaden vergleicht die beiden Spulenanordnungen, die in der Produktion dominieren, und hilft Ihnen, die richtige für Ihre Linie auszuwählen.
Inhaltsverzeichnis
1. Warum Winkelrillen schwerer zu härten sind
Gewöhnliche Lagerringe haben flache oder einfache zylindrische Laufbahnen. Die Induktionserwärmung ist unkompliziert: Eine Spule wickelt sich um das Teil oder sitzt darin, und das Magnetfeld verteilt sich sauber über die Zieloberfläche.
Schrägrillennabenlager sind unterschiedlich. Die Rillenflächen sind schräg geneigt relativ zur Lagerachse, und die oberen und unteren Rillen sind asymmetrisch – Sie sitzen an unterschiedlichen axialen Positionen und sind in unterschiedliche Richtungen gerichtet. Das heisst:
- Ein standardmäßiger zylindrischer Induktor kann nicht beide Nuten gleichmäßig erwärmen
- Der magnetische Feldkopplungsabstand variiert über die geneigte Oberfläche, verursachend ungleichmäßige Wärmeverteilung
- Die zweite Nut ist immer schwieriger gleichmäßig zu erhitzen, da die Position des Induktors neu eingestellt werden muss
Diese Herausforderungen bestehen unabhängig von der Lagergröße – sie werden jedoch umso ausgeprägter, je größer die Winkelfläche wird. Lagerhersteller verwenden Materialien wie GCr15 (100Cr6) Lagerstahl, wobei die Einhärtungstiefe typischerweise bei angegeben wird 1.5–3,5 mm und Härte bei 58–62 HRC. Die Lagerstahlsorten und Härteanforderungen sind gut standardisiert; Die Herausforderung besteht ausschließlich darin, Wärme dorthin zu liefern, wo sie benötigt wird.
2. Ansatz 1: Single-Turn-Profilinduktor – zwei Schritte, Hoher Wirkungsgrad
Wie es funktioniert
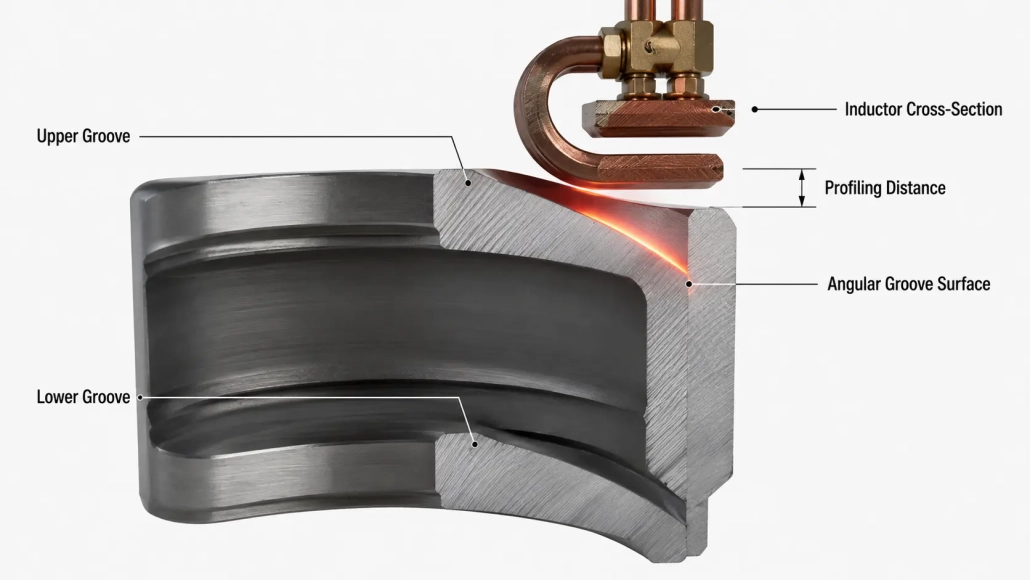
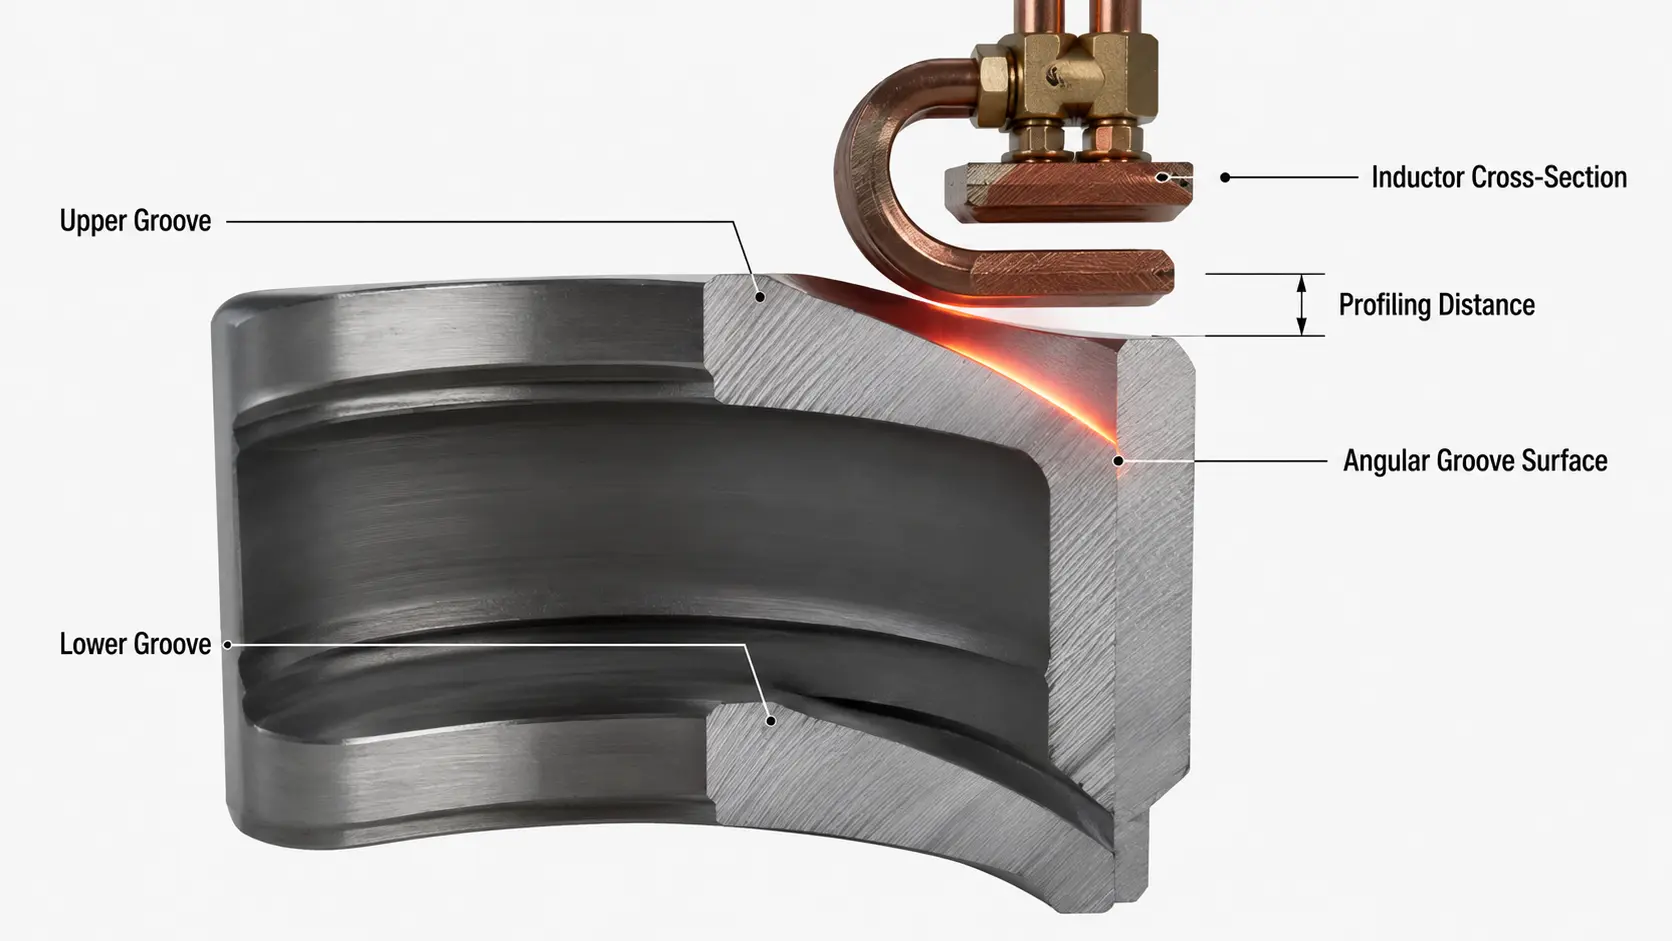
Ein Kupferinduktor mit einer Windung wird mit a bearbeitet Kontur, die genau übereinstimmt (Profile) die Winkelfläche einer Nut. Die erste Nut ist gehärtet, Anschließend wird der Induktor neu positioniert – Höhe und Heizparameter werden angepasst – und die zweite Nut wird bearbeitet. Betrachten Sie es als ein Präzisionswerkzeug, das sich an das Werkstück anpasst: enge Passform, hohe Energieübertragung.
Was es gut funktionieren lässt
Die Heizleistung ist der herausragende Vorteil. Da das Induktorprofil der Rillen-Geometrie genau folgt, wird der magnetische Kopplungsabstand minimiert – das bedeutet, dass mehr Energie in das Werkstück geht und weniger verschwendet wird. Für Auswahl des Induktionsheizstromversorgers, dies bedeutet einen geringeren Leistungsbedarf für gleiche Gehäusetiefe, oder eine tiefere Härtung bei gleicher Leistungsstufe.
Where It Can Go Wrong
Der Hauptschmerzpunkt ist die zweite Rille. Da die oberen und unteren Rillen asymmetrisch positioniert sind, müssen die Induktorenhöhe und die Heizparameter jedes Mal neu angepasst werden. Bei Lagern mit großen Winkelflächen, können zwei spezifische Defekte auftreten:
- Flaches Mittelpunkt: unzureichende Gehäusetiefe in der Mitte der Nut, wo die Magnetfeldkopplung am schwächsten ist
- Einseitige Tiefe: übermäßige Gehäusetiefe auf einer Seite der Nut, verursacht durch ungleichmäßigen Profilabstand
Die Lösungen: den Profilabstand zwischen Induktor und Werkstück in die entgegengesetzte Richtung anpassen (umgekehrtes Profilieren) um thermische Asymmetrien auszugleichen. Wenn das das Problem nicht löst, Wechseln Sie von einer Einzeldrehung zu einer Zweidrehung (Doppelschleife) Induktor — Die zweite Windung verteilt den Stromfluss neu, das Heizmuster ausgleichen. Dies ähnelt im Prinzip den Techniken, die in unserem Leitfaden beschrieben werden Herausforderungen der Welleninduktionsehärtung, wobei der Induktor-Profilierungsabstand auch der Haupthebel für die Kontrolle der Gehäusetiefe ist.
3. Ansatz 2: U-förmiger Induktor – Einzelschuss, Beide Grooves gleichzeitig
Wie es funktioniert
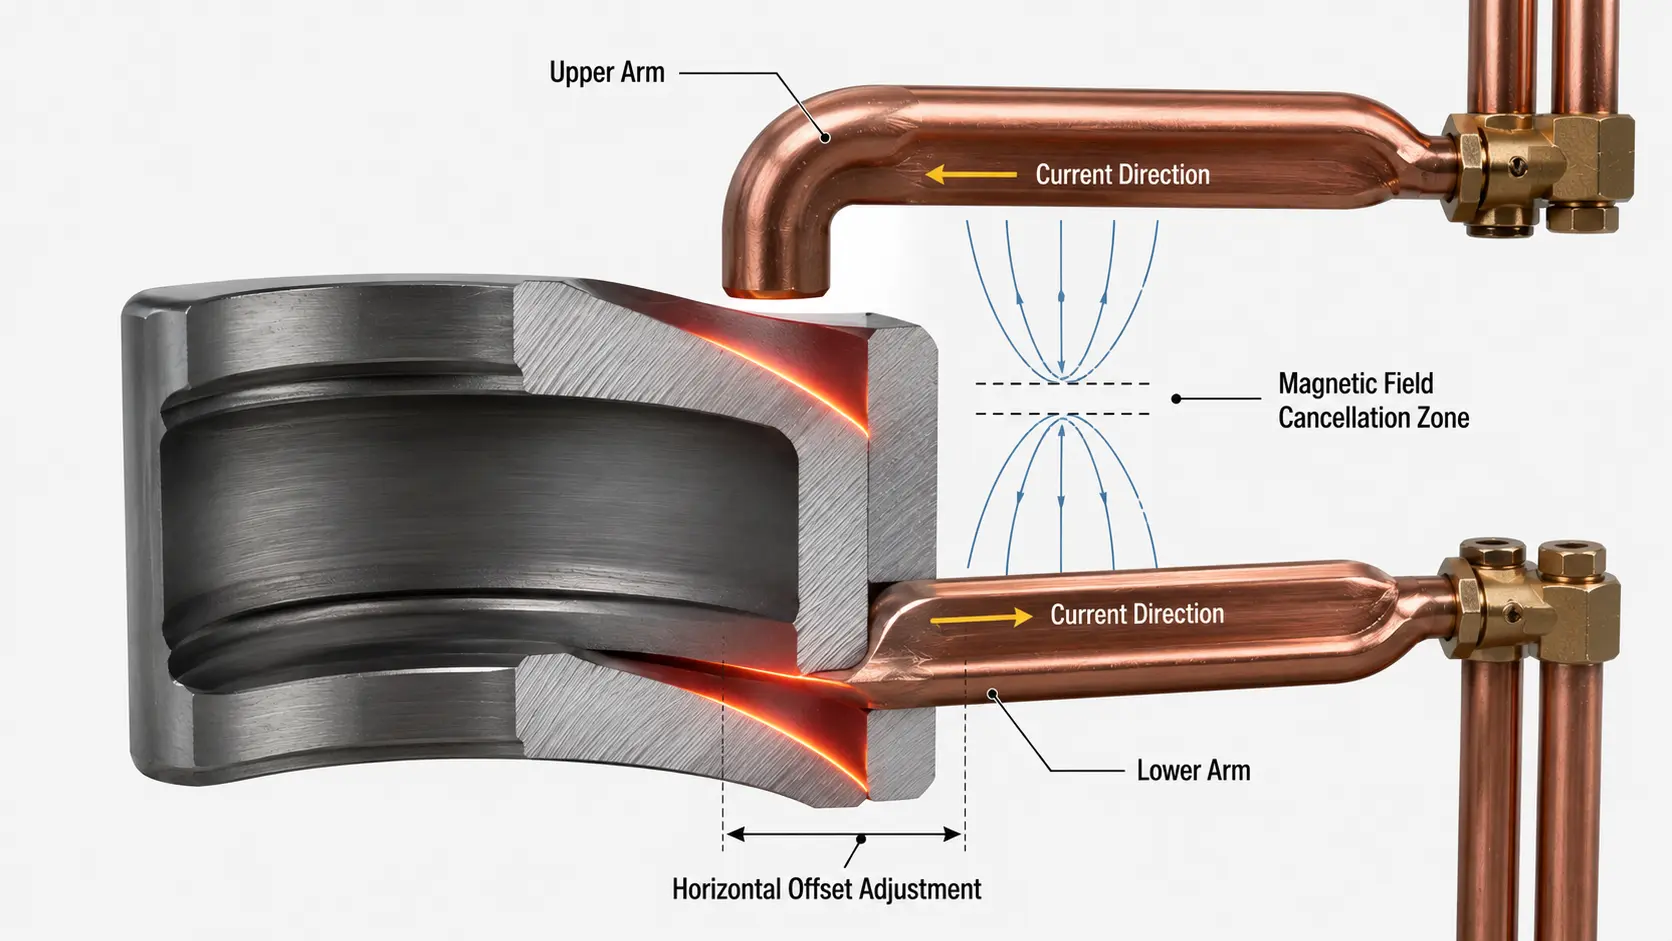
Der Induktor hat die Form eines horizontale U-förmige Halbschleife. In einem Heizzyklus, Beide Winkelnuten werden gleichzeitig gehärtet. Die Härtemaschine muss vorhanden sein horizontaler Versatz (Übersetzung) Fähigkeit um den Induktor genau auf beide Nutoberflächen auszurichten.
Der Effizienzkompromiss
Das U-förmige Design hat eine eingebaute physikalische Begrenzung: das Strom in den oberen und unteren Armen fließt in entgegengesetzte Richtungen. das bedeutet, dass sich ihre Magnetfelder teilweise gegenseitig aufheben, verringert den Netto-Heizeffekt auf das Werkstück. Das Ergebnis ist eine geringere Heizeffizienz im Vergleich zum Single-Turn-Profilansatz.
In der Praxis, Das bedeutet, dass Sie eine benötigen Netzteil mit höherer Leistung um die gleiche Gehäusetiefe zu erreichen, oder nehmen Sie einen etwas längeren Heizzyklus in Kauf. Beziehen Sie sich auf Frequenzklassifizierungen der Induktionserwärmung um Ihre Stromversorgung sicherzustellen – typischerweise Super-Audio-Frequenz (10–40 kHz) für Lageranwendungen — kann ausreichende Leistungsdichte für die U-förmige Konfiguration liefern.
Das Präzisionsrisiko
Die horizontale Abweichung ist hier der kritische Parameter. Wenn die Übersetzung falsch eingestellt ist, kann die Spule physischen Kontakt (Kollision) mit dem Werkstück — sofortigen Schaden sowohl an der Spule als auch am Lager verursachen. Selbst ohne Kollision, führt ein falsch ausgerichteter Versatz zu ungleichmäßiger Erwärmung zwischen den beiden Rillen, und verhindert das Ziel der Einzelschuss-Härtung. Dies ist keine Einrichten-und-Vergessen-Konfiguration: der Versatz muss für jedes Lagermodell überprüft und angepasst werden.
4. Seiten-an-Seiten-Vergleich
| Faktor | Einzel-Drehungs-Profil (Zweistufig) | U-förmig (Einzelschuss) |
|---|---|---|
| Heizeffizienz | Hoch — Kontur folgt der Rille genau | Niedriger — entgegengesetzte Strömungen gleichen sich teilweise aus |
| Zykluszeit | Länger — zwei separate Heizzyklen | Kürzer — beide Nuten in einem Zyklus |
| Gleichmäßigkeit der Gehäusetiefe | Gut, aber die zweite Nut könnte Profilanpassung benötigen | Gut, wenn der Versatz richtig eingestellt ist; ungleichmäßig, wenn falsch ausgerichtet |
| Maschinenanforderung | Standard-Härtungsmaschine; nur Höhenverstellung | Muss horizontalen Versatz haben (Übersetzung) Fähigkeit |
| Richteaufwand | Niedriger — eine Nut nach der anderen, einfachere Ausrichtung | Höher — Versatz muss pro Modell genau kalibriert werden |
| Kollisionsrisiko | Niedrig — Induktor klar von der gegenüberliegenden Nut positioniert | Moderat — Fehlanpassung der Abweichung kann Kontakt verursachen |
| Am besten für Losgröße | Niedrig bis mittleres Volumen; gemischte SKU-Produktion | Hohe Stückzahl; dedizierte Langzeiterzeugung |
5. So wählen Sie Ihre Produktionslinie aus
Wählen Sie das Single-Turn-Profilverfahren, wenn:
- Ihre Produktionsläufe sind niedrig bis mittleres Volumen (Hunderte, nicht Tausende pro Tag)
- Sie verarbeiten mehrere Lager-SKUs auf derselben Maschine und benötigen einen schnellen Wechsel
- Ihre Härtemaschine verfügt nicht über die Fähigkeit zum horizontalen Versatz
- Sie priorisieren Heizeffizienz und Energiekosten über der rohen Zyklusgeschwindigkeit
- Sie sind bereit, eine zu akzeptieren Sekundäre Profilierungsanpassung für die zweite Nut
Wählen Sie den U-förmigen Ansatz, wenn:
- Deine Leitung läuft hohes Volumen mit engen Zykluszeitzielen
- Du produzierst ein Einzellagermodell für lange Laufzeiten
- Ihre Härtemaschine verfügt über eine horizontale Offset-Funktion (oder Sie planen eins ein)
- Du hast kompetente Montagetechniker Wer kann den Offset pro Modell genau kalibrieren?
- Du bist dazu bereit Überdimensionieren Sie das Netzteil um eine geringere Heizleistung auszugleichen
Ein Hinweis zur Größenanpassung der Stromversorgung
Unabhängig davon, welchen Ansatz Sie wählen, Auswahl der Induktionsheizleistung sollten Winkelrillenlager den inhärenten Effizienzverlust durch die geneigte Geometrie berücksichtigen. Eine gute Faustregel: Dimensionieren Sie Ihr Netzteil 15–25 % höher als eine Berechnung der Härtung auf einer flachen Oberfläche für die gleiche Gehäusetiefe vorschlagen würde. Dieser Kopfraum sorgt für eine gleichmäßige Erwärmung trotz der oben beschriebenen Profilierungs- und Kopplungsherausforderungen.
Zur weiteren Literatur, das ASM Handbook on Induction Heating and Heat Treatment Bietet umfangreiche Referenzdaten zu Induktor-Designprinzipien und zur Vorhersage der Gehäusetiefe für eine Reihe von Geometrien. Für die Auswahl eines Flussmittelkonzentrators – besonders relevant, wenn Sie Konzentratoren zu einem U-förmigen Induktor hinzufügen, um die Effizienz zu steigern – Fluxtrol bietet detaillierte technische Ressourcen zu Materialien für Magnetflusskonzentratoren.
🔑 Wichtige Erkenntnis
Der Single-Turn-Profilinduktor ist der sichererer Standard für die meisten Geschäfte: höhere effizienz, einfachere Maschinenanforderungen, und einfachere Einrichtung. Die Hauptkosten sind ein zweiter Heizzyklus und eine mögliche Profilanpassung für Rille zwei.
Der U-förmige Induktor ist der Zykluszeitspiel: beide Rillen auf einmal, aber Sie zahlen dafür mit einer geringeren Effizienz, eine leistungsfähigere Maschine, und strengere Setup-Disziplin. Es verdient seinen Platz in hochvolumigen dedizierten Leitungen – nicht in einem Job-Shop mit gemischten SKUs.
Benötigen Sie Hilfe bei der Dimensionierung eines Induktors für Schrägrillenlager??
Unser Ingenieurteam kann Ihre Lagergeometrie überprüfen, Produktionsvolumen, und Maschinenspezifikationen, um die richtige Induktorkonfiguration und Stromversorgung zu empfehlen. Schnelle technische Bewertung, keine Verpflichtung.


