
การให้ความร้อนด้วยเหนี่ยวนำแท่งเหล็กสำหรับการตีขึ้นรูปแท่งสี่เหลี่ยม
การให้ความร้อนด้วยเหนี่ยวนำแท่งเหล็ก เป็นข้อจำกัดด้านความเร็วในสายการตีขึ้นรูปหลายสายมากกว่าที่ใครจะยอมรับ. เครื่องกด, หุ่นยนต์, ผู้ปฏิบัติงาน - ทั้งสามสามารถเคลื่อนที่ได้เร็วกว่าเครื่องทำความร้อนเหล็กแท่งที่สามารถให้อุณหภูมิการตีที่สม่ำเสมอ. และเมื่อเครื่องทำความร้อนตกลงไป, ทุกสิ่งที่อยู่ด้านหลังก็กองซ้อนกัน.
การเลือกแหล่งจ่ายไฟตามน้ำหนักจะไม่ทำให้ขนาดเครื่องทำความร้อนเหนี่ยวนำของคุณมีขนาด. ขนาดบิลเล็ต, เกรดเหล็ก, อุณหภูมิเป้าหมาย, เวลารอบการทํางาน, ความถี่, ความยาวคอยล์, การจัดการวัสดุ, การควบคุมขนาด, และความสม่ำเสมอของอุณหภูมิล้วนมีความสำคัญ. พลาดไปข้อหนึ่งและสายการผลิตจะไม่กระทบต่ออัตราการผลิตภายใต้สภาพโรงงาน — ไม่ใช่บนกระดาษ, ไม่ใช่ที่พื้นร้าน.
นี่คือเจ็ดการตัดสินใจที่แยกหม้อต้มที่สามารถรับมือได้กับหม้อต้มที่กลายเป็นคอขวด.
1. ทำไมการกำหนดขนาดเครื่องทำความร้อนแท่งเหล็กเริ่มต้นด้วยเวลาวงจร
เครื่องทำความร้อนในสายการตีขึ้นรูปถูกกำหนดขนาดรอบจำนวนชิ้นที่ต้องการต่อชั่วโมง, ไม่ใช่เพียงเส้นผ่านศูนย์กลางของแท่ง. คำถามแรก: แท่งโลหะกี่แท่งต้องถึงอุณหภูมิการตีขึ้นรูปทุกนาทีโดยไม่ทำให้เครื่องกดชะงัก?
หากเครื่องกดต้องการแท่งโลหะแต่ละแท่งทุก 12 วินาที, ระบบเหนี่ยวนำจะส่งมอบแท่งโลหะที่ร้อนเต็มที่ในช่วงเวลานั้น — รวมถึงเวลาสำหรับการจัดวาง, การถ่ายโอน, การตรวจสอบอุณหภูมิ, แท่งโลหะที่ถูกปฏิเสธ, และการหยุดชะงักการผลิตสั้นๆ. สายการผลิตที่ออกแบบมาพอดีกับความสามารถที่คำนวณได้จะล้าหลังทันทีเมื่อขนาดแท่งโลหะแตกต่างกัน, อุณหภูมิของวัสดุเข้าผันผวน, หรือผู้ปฏิบัติงานชะลอขั้นตอนการถ่ายโอน.
กำลังความร้อนที่ต้องการต้องมีส่วนเผื่อเหนืออัตราทางทฤษฎี. ปริมาณขึ้นอยู่กับการทำงาน, แต่ 10–15% เหนืออัตราที่คำนวณได้ถือเป็นพื้นปฏิบัติจริง. ถ้าน้อยกว่านั้น ทุกความผิดพลาดเล็กน้อยจะทำให้เครื่องอัดรอ.
ข้อมูลขนาดที่ใช้ในการคำนวณ:
— วัสดุและเกรดของแท่งโลหะ
— เส้นผ่านศูนย์กลางหรือหน้าตัดของแท่งโลหะ
— ความยาวและน้ำหนักของแท่งโลหะ
— อุณหภูมิขาเข้ากับอุณหภูมิเป้าหมายในการตีขึ้นรูป
— จำนวนแท่งโลหะที่ต้องการต่อหนึ่งนาที หรือชิ้นงานต่อชั่วโมง
— ความต่างอุณหภูมิที่ยอมรับได้, การจัดวางสายการผลิต, และวิธีการจัดการ
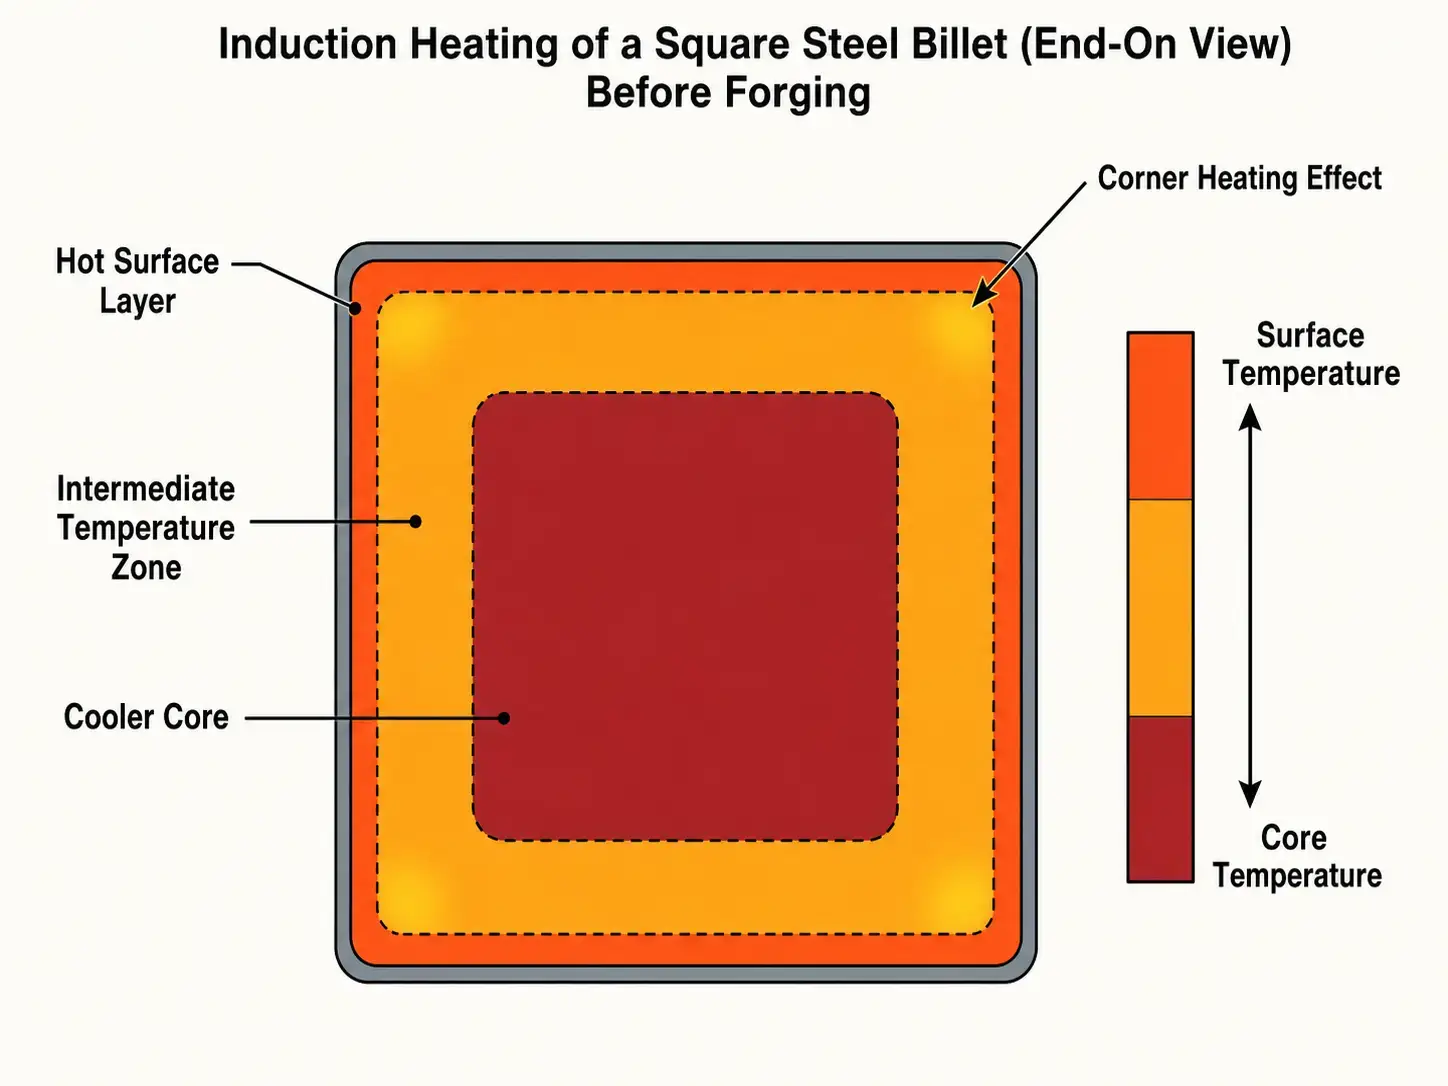
บิลเล็ตสี่เหลี่ยมทำให้ทุกหนึ่งในอินพุตเหล่านั้นซับซ้อนขึ้น. สี่เหลี่ยมไม่ได้ร้อนเหมือนวงกลมที่มีพื้นที่เท่ากัน. มุมและพื้นราบจับคู่แตกต่างกัน, และคอยล์, ความถี่, และกลยุทธ์การระบุ index ทั้งหมดเปลี่ยนไปเพราะมัน. ธีมนี้ปรากฏอยู่ในทุกส่วนด้านล่าง.
สำหรับภาพรวมกว้าง ๆ ว่า การตีขึ้นรูปด้วยการเหนี่ยวนำ เข้ากับสายการผลิตอย่างไร, รวมถึงการเลือกอุปกรณ์และการรวมกระบวนการ, ดูคู่มือการตีขึ้นรูปทั้งหมด.
2. ความต้องการพลังงานในการให้ความร้อนบิลเล็ตเหล็กด้วยการเหนี่ยวนำ
ความต้องการพลังงานพื้นฐานมาจากพลังงานที่จำเป็นในการยกอุณหภูมิของบิลเล็ตจากอุณหภูมิเริ่มต้นไปยังอุณหภูมิการตีขึ้นรูปภายในเวลาที่มีอยู่. สำหรับเหล็กคาร์บอนและเหล็กกล้าอัลลอยด์, อุณหภูมิการตีขึ้นรูปรวมอยู่ระหว่าง 2,000°F ถึง 2,300°F, ขึ้นอยู่กับเกรดและกระบวนการ.
เริ่มต้นด้วยน้ำหนักบิลเล็ต, การเพิ่มอุณหภูมิ, ความร้อนจําเพาะ, และอัตราการผลิต. มวลมากขึ้นและรอบเวลาที่เร็วขึ้นต้องการ kW มากขึ้น — ความสัมพันธ์นั้นเป็นเชิงเส้นกับการผลิต. จากนั้นเพิ่มพลังงานสำหรับการสูญเสียของระบบ, คราบแร่, การแผ่รังสี, ประสิทธิภาพของขดลวด, และระยะขอบการทำงานที่ใช้ได้จริง. คณิตศาสตร์นั้นตรงไปตรงมา; สมมติฐานคือจุดที่ความพยายามในการกำหนดขนาดส่วนใหญ่ผิดพลาด.
กำลังติดตั้งกิโลวัตต์ต้องคำนึงถึงประสิทธิภาพทางไฟฟ้าและความร้อน. การเหนี่ยวนำความร้อนมีประสิทธิภาพเมื่อเทียบกับวิธีใช้เชื้อเพลิง, แต่ไม่ใช้พลังงานทั้งหมดที่เข้ามาจะกลายเป็นความร้อนที่มีประโยชน์ในแท่งโลหะ. การสูญเสียของขดลวด, การสูญเสียของแหล่งจ่ายไฟ, การสูญเสียของทองแดงที่ระบายความร้อนด้วยน้ำ, และการแผ่รังสีจากเหล็กร้อนทั้งหมดลดประสิทธิภาพการให้ความร้อนสุทธิ. สายการผลิตที่ออกแบบมาอย่างดีมีประสิทธิภาพโดยรวม 60–65%. ถ้าขนาดต่ำกว่านั้นคุณจะเจอปัญหาการทำงานต่ำกว่ามาตรฐานตั้งแต่วันแรก.
เพื่อเป็นข้อมูลอ้างอิงอย่างรวดเร็ว: การให้ความร้อนของสายการผลิต 4 ปอนด์บิลเล็ตทุกๆ 10 วินาทีต้องใช้พลังงานน้อยกว่าการทำความร้อนหนึ่งครั้งอย่างมาก 25 ปอนด์บิลเล็ตในช่วงเวลาเดียวกัน. รอบเวลาเดียวกัน, พลังงานที่แตกต่างกันมากในแต่ละส่วน. นั่นคือสาเหตุที่น้ำหนักบิลเล็ตและอัตราปริมาณงานเป็นตัวขับเคลื่อนการคำนวณ, ไม่ใช่เส้นผ่านศูนย์กลางเพียงอย่างเดียว.
รอบหน้าที่ก็มีความสำคัญเช่นกัน. เส้นตีขึ้นรูปทำงานอย่างต่อเนื่องเป็นระยะเวลานาน. ระดับแหล่งจ่ายไฟต้องรองรับกำลังการผลิตโดยไม่มีการลดพิกัดความร้อนเมื่อสิ้นสุดการทำงานแปดชั่วโมง. การเลือกพลังงาน และการวางแผนสาธารณูปโภคจำเป็นต้องได้รับการดูแลตั้งแต่เนิ่นๆ ของโครงการ ไม่ใช่หลังจากสั่งซื้ออุปกรณ์แล้ว.
การคำนวณการสูญเสียความร้อน
การสูญเสียความร้อนเพิ่มขึ้นอย่างรวดเร็วเมื่ออุณหภูมิของแท่งโลหะเพิ่มขึ้น. ใกล้ถึงอุณหภูมิการตีขึ้นรูป, การแผ่รังสีกลายเป็นปัจจัยสำคัญ — โดยเฉพาะช่องว่างใดๆ ระหว่างการออกจากม้วนกับเครื่องปั๊ม. ฮีตเตอร์ที่ทำให้ได้อุณหภูมิออกที่ถูกต้องในระหว่างการติดตั้งอาจไม่เพียงพอในกระบวนการผลิตหากแท่งร้อนต่อคิวหรือเสียความร้อนก่อนถึงเครื่องปั๊ม. ขนาดให้ตรงกับลำดับจริงจากการออกจากม้วนไปจนถึงการสัมผัสกับตาย, ไม่ใช่เพียงแค่ฮีตเตอร์.
3. การเลือกความถี่สำหรับแท่งกลมและแท่งสี่เหลี่ยม
ความถี่ควบคุมว่ากระแสซึมลึกลงในแท่งโลหะและความร้อนเกิดตรงจุดไหน. ความถี่ที่ต่ำกดความร้อนให้ลึกลงไปในส่วน. ความถี่ที่สูงทำให้ความร้อนอยู่ใกล้ผิว. ความแตกต่างนี้ไม่ใช่แค่ทฤษฎีเมื่อต้องการให้แท่งโลหะขนาด 4 นิ้วร้อนทั่วทั้งชิ้น.
สำหรับการตีขึ้นรูปแท่งโลหะ, เป้าหมายคือการให้ร้อนทั่วทั้ง断面 — ให้ทุกส่วนของ断面ถึงอุณหภูมิการตีขึ้นรูป. ความถี่ช่วยปรับสมดุลอัตราการให้ความร้อน, ขนาดส่วนตัด, ความสม่ำเสมอของอุณหภูมิ, และปริมาณไฟฟ้าที่เพาเวอร์ซัพพลายสามารถจ่ายได้.
| ขนาดแท่งโลหะ (วัดข้ามหน้ากว้าง) | ความถี่แนะนํา | ทำไม |
|---|---|---|
| น้อยกว่า 2 นิ้ว | 3–10 kHz | ส่วนขนาดเล็ก — ระยะห่างจากพื้นผิวถึงแกนสั้นเพียงพอสำหรับให้ความร้อนผ่านความถี่ปานกลาง |
| 2″–4″ | 1–3 กิโลเฮิรตซ์ | จำเป็นต้องเจาะลึกมากขึ้น; ปรับสมดุลอัตราการทำความร้อนกับอุณหภูมิแกนกลาง |
| สูงกว่า 4″ | 500 Hz–1 kHz | ส่วนขนาดใหญ่ต้องการการเจาะลึก; ความถี่ที่สูงกว่าจะทำให้พื้นผิวร้อนเกินไปก่อนที่แกนกลางจะจับตัวกัน |
ตัวเลือกสุดท้ายยังขึ้นอยู่กับเกรดเหล็กด้วย, อุณหภูมิเป้าหมาย, และการไล่ระดับสีที่กระบวนการยอมรับได้แน่นแค่ไหน.
เหล็กแท่งสี่เหลี่ยมทำให้การเลือกความถี่ยุ่งยาก. มุมและหน้าแบนไม่ได้จับคู่กันในลักษณะเดียวกัน, จึงไม่ร้อนเหมือนกัน. ขึ้นอยู่กับขนาดแท่งและการออกแบบขดลวด, มุมจะร้อนกว่าแกนกลาง — หรือเย็นกว่าหน้ากลาง — และทั้งสองเป็นปัญหาที่เครื่องอัด.
สําหรับแท่งสี่เหลี่ยม, การตัดสินใจความถี่ขึ้นอยู่กับหน้าตัดข้ามแผ่น, พฤติกรรมอุณหภูมิมุม, อุณหภูมิแกนที่ปล่อยประจุ, ว่าแท่งเหล็กถูกจัดตําแหน่งหรือดันต่อเนื่อง, รูปแบบขดลวดและระยะเชื่อมต่อ, และความแตกต่างของอุณหภูมิที่กระบวนการสามารถทนได้.
สําหรับการทบทวนทางเทคนิคอย่างลึกซึ้ง, ดู การเลือกความถี่ และ พื้นฐานการให้ความร้อนด้วยเหนี่ยวนำ.
4. ความยาวของขดลวด, ปริมาณการส่งผ่าน & การจัดการวัสดุ
กิโลวัตต์ที่ติดตั้งกําหนดปริมาณพลังงานที่มีอยู่. ความยาวของขดลวดและเวลาที่วัตถุดิบอยู่ในเตากำหนดว่าวัตถุดิบสามารถดูดซับพลังงานนั้นได้โดยที่ผิวไม่ร้อนเกินไปจากแกน. ขดลวดสั้นที่มีกำลังสูงมากจะทำให้ผิวร้อนเกินก่อนที่แกนจะถึงอุณหภูมิสำหรับการตีขึ้นรูป — เครื่องวัดอุณหภูมิบอกว่าไปได้, เครื่องกดบอกว่าไม่.
เวลาที่วัตถุดิบอยู่ในเตาคือเวลาที่แต่ละชิ้นใช้ภายในโซนความร้อนที่ใช้งาน, ควบคุมโดยความยาวของขดลวด, ความเร็วในการเคลื่อนที่ของวัตถุดิบ, ระยะห่าง, และวิธีการวางตำแหน่ง.
สำหรับเครื่องทำความร้อนแบบดันต่อเนื่อง, ระยะห่างของวัตถุดิบมีผลโดยตรงต่อปริมาณการผ่าน. การเว้นระยะห่างแน่นช่วยบรรจุแท่งโลหะได้มากขึ้นในขดลวดและปรับปรุงอัตราการผลิต, แต่ก็ทำให้การเชื่อมต่อเปลี่ยนแปลง, การควบคุมอุณหภูมิ, และความน่าเชื่อถือในการป้อนแบบกลไก. สำหรับระบบการนับขบวน, แต่ละแท่งโลหะจะหยุดที่สถานีทำความร้อนหนึ่งแห่งหรือมากกว่า. ซึ่งช่วยให้การติดตามชิ้นส่วนและการควบคุมอุณหภูมิทำได้ง่ายขึ้น, แต่เวลาการนับต้องสอดคล้องกับรอบการกด — ไม่มีช่องว่าง, ไม่มีการซ้อนทับ.
การจัดเรียงแบบขดลวดเดี่ยวกับแบบหลายขดลวด
เครื่องทำความร้อนแบบง่ายใช้ขดลวดยาวหนึ่งชิ้นกับแหล่งจ่ายไฟเดียว. ระบบหลายโซนจัดการกับการทำความร้อนเริ่มต้นอย่างรวดเร็ว, การปรับอุณหภูมิขั้นสุดท้าย, ขนาดแท่งหลายแบบ, และการตอบสนองของเทอร์โมมิเตอร์แบบวงปิดโดยไม่ต้องปรับเครื่องมือ — สิ่งสำคัญเมื่ออุณหภูมิของวัสดุขาเข้าหรือขนาดแท่งเปลี่ยนแปลงระหว่างรอบการผลิต. สำหรับการตั้งค่าอุปกรณ์, ดู ระบบการตีขึ้นรูปด้วยเหนี่ยวนำ และ การออกแบบขดลวด สำหรับรายละเอียดที่มีผลต่อประสิทธิภาพการผลิต.
การจัดการวัสดุส่งผลต่ออัตราการผลิต
การจัดการวัสดุกำหนดว่ากำลังการผลิตคอยล์ที่คำนวณได้สามารถทำได้หรือไม่. เครื่องทำความร้อนสามารถมีพลังงานกิโลวัตต์เพียงพอ, และการป้อนที่ไม่ดี, การจัดลำดับ, หรือการออกแบบการระบายยังคงจำกัดสายการผลิต. แท่งสี่เหลี่ยมติด. พวกมันมักจะติดขัดในเวลาที่เลวร้ายที่สุด - การเอียงหรือสะพานหากราง, ผู้ผลักดัน, หยุด, และรังขนย้ายไม่ได้ออกแบบมาสำหรับสภาวะที่มีอากาศร้อนจัด. การออกแบบการจัดการต้องคำนึงถึงสิ่งที่เกิดขึ้นหลังจากการสะสมขนาดเป็นเวลาหลายสัปดาห์, ไม่ใช่วันแรก.
— วิธีการโหลดบิลเล็ตและการออกแบบนิตยสารบิลเล็ตเย็น
— แรงผลักและการจัดแนวภายใต้การขยายตัวเนื่องจากความร้อน
- วัสดุรางนำ, สวมใส่, และการกวาดล้างขนาด
— หุ่นยนต์, สายพานลำเลียง, หรือกำหนดเวลารับด้วยตนเอง
ระบบจำหน่ายมีความสำคัญที่สุด. บิลเล็ตออกจากม้วนที่อุณหภูมิที่ถูกต้องและสูญเสียความร้อนทุกวินาทีก่อนที่เครื่องกดจะชนมัน. วางจุดออกม้วนให้ใกล้กับเครื่องกดหรือหุ่นยนต์ส่งต่อมากที่สุดเท่าที่พื้นที่พื้นอนุญาต, มีระยะว่างเพียงพอสำหรับการเข้าถึงและการบำรุงรักษาที่ปลอดภัย. ทุกฟุตของระยะทางการส่งต่อทำให้คุณเสียอุณหภูมิ — และยิ่งบิลเล็ตร้อน, ยิ่งมันสูญเสียความร้อนได้เร็วขึ้น.
การติดตามบิลเล็ตร้อนกลายเป็นสิ่งสำคัญเมื่อมีขนาดบิลเล็ตหรือสูตรหลายแบบวิ่งผ่านสายเดียวกัน. ระบบควบคุมต้องรู้ว่าบิลเล็ตใดอยู่ในตําแหน่งขดลวดใด, สูตรใดกําลังทํางานอยู่, และว่าบิลเล็ตใดถูกเลื่อนเกินช่วงเวลาที่ยอมรับได้หรือไม่. ถ้าพลาด คุณจะส่งบิลเล็ตเย็นไปยังเครื่องอัด.
5. ความสม่ําเสมอของอุณหภูมิและข้อกําหนดการแช่
บิลเล็ตอาจแสดงอุณหภูมิผิวที่ถูกต้องแต่ยังเย็นเกินไปในแกน. นี่คือสาเหตุที่พบบ่อยที่สุดที่สายการตีขึ้นรูปมีปัญหาหลังติดตั้ง. ค่าไพโรมิเตอร์ดูปกติ. สื่อไม่เห็นด้วย.
สื่อตอบสนองต่อพฤติกรรมการเสียรูปของบิลเล็ต, และนั่นขึ้นอยู่กับการกระจายอุณหภูมิแบบเต็มผ่านส่วนต่างๆ ไม่ใช่แค่พื้นผิวเท่านั้น. แกนเย็นจะเพิ่มภาระในการขึ้นรูป, ลดอายุการตาย, ทำให้เกิดการตักหรือพับ, และทำให้เมล็ดข้าวไหลไม่สม่ำเสมอ. ไม่มีสิ่งใดปรากฏขึ้นบนหน้าจอแสดงอุณหภูมิของเครื่องทำความร้อน.
ความสม่ำเสมอของอุณหภูมิขึ้นอยู่กับหน้าตัดของแท่งเหล็ก, ความถี่ความร้อน, อัตราการให้ความร้อน, ความยาวคอยล์, การนำความร้อนของเหล็ก, เวลาที่ว่างสำหรับการนำ, โดยที่ไพโรมิเตอร์เล็งอยู่, และความล่าช้าระหว่างการให้ความร้อนกับการตีขึ้นรูป.
สำหรับชิ้นงานขนาดใหญ่, การมีส่วนปรับสมดุลหรือต้มสั้น ๆ ช่วยได้. ในการเหนี่ยวนำ, นี่ไม่ได้หมายความว่าจะต้องมีเตาแยกเสมอไป. สามารถเป็นขดลวดยาวขึ้นโดยมีความหนาแน่นพลังงานลดลงในโซนสุดท้าย, การเว้นระยะชิ้นงานอย่างควบคุม, หรือส่วนถ่ายโอนสั้น ๆ ที่หุ้มฉนวนเพื่อให้ความร้อนไหลจากผิวสู่แกนก่อนที่จะกด.
ฝังการวัดอุณหภูมิในการผลิตเข้าไปในสายการผลิต. ไพโรมิเตอร์เดี่ยวที่เล็งไปยังผิวหนึ่งจะพลาดความแตกต่างจากมุมถึงแกนและความแตกต่างที่เกี่ยวข้องกับการวางทิศทางบนบิลเล็ตสี่เหลี่ยม.
สำหรับกระบวนการที่เกี่ยวข้องกับการบำบัดความร้อนหรืการทำให้แข็งใน downstream, หลักการควบคุมอุณหภูมิเดียวกันใช้ได้. หัวข้อที่เกี่ยวข้องรวมถึง การชุบความร้อน และ การชุบแข็งด้วยเหนี่ยวนำ.
6. การระบายความร้อน, การควบคุม, และการรวมสายการผลิตอย่างเป็นระบบ
เครื่องทำความร้อนบิลเล็ตเป็นเครื่องจักรการผลิต. นอกเหนือจากแหล่งจ่ายไฟและขดลวด, มันขึ้นอยู่กับการระบายความร้อน, การควบคุม, เซ็นเซอร์, การป้องกัน, การเข้าถึงสำหรับบำรุงรักษา, และการรวมเข้ากับเซลล์การตีขึ้นรูป. เพียงสิ่งใดสิ่งหนึ่งเหล่านั้นก็สามารถหยุดสายการผลิตได้.
การระบายความร้อนด้วยน้ำมีความสำคัญ. ขดลวดเหนี่ยวนำ, รางบัส, นำไปสู่, และระบบอิเล็กทรอนิกส์กำลังสร้างความร้อนระหว่างการทำงาน. การระบายความร้อนที่ไม่เพียงพอจะลดความน่าเชื่อถือ, ทำให้อายุการใช้งานของส่วนประกอบสั้นลง, และทำให้เกิดการปิดเครื่องที่สร้างความรำคาญในระหว่างดำเนินการผลิตที่ยาวนาน. ระบบที่ทำงานที่อุณหภูมิโดยรอบ 70°F เมื่อมีอุณหภูมิสูงเกินที่ 95°F ในเดือนสิงหาคม.
| ส่วนประกอบ | สิ่งที่ต้องการความเย็น | โหมดความล้มเหลวหากมีขนาดเล็กเกินไป |
|---|---|---|
| ขดลวดเหนี่ยวนำ | ทองแดงเปลี่ยน + ซับทนไฟ | คอยล์เหนื่อยหน่าย, การแตกร้าวทนไฟ |
| แหล่งจ่ายไฟ | IGBT / SCR + แผ่นระบายความร้อน | การลดความร้อน, ปิดระบบกลางกะ |
| หม้อแปลงเอาท์พุต | ขดลวด + แกนกลาง | การสลายตัวของฉนวน, การลัดวงจร |
| งานรถเมล์ | บัสบาร์ทองแดง + การเชื่อมต่อแบบยึดสลัก | จุดร้อน, รอยต่อหลวมจากการเปลี่ยนแปลงอุณหภูมิ |
| ตัวเก็บประจุ | ฉนวนไฟฟ้า + ระบบสายภายใน | การลอยของค่าความจุ, อายุการใช้งานลดลง, ความร้อนลุกลาม |
การออกแบบระบบระบายความร้อนต้องคำนึงถึงคุณภาพน้ำ, อัตราการไหล, การเพิ่มอุณหภูมิ, การกรอง, การนําไฟฟ้า, และการตรวจจับรั่วไหล. สำหรับการแยกรายละเอียดทั้งหมด, ดู ระบบระบายความร้อนด้วยน้ำ.
ระบบควบคุมสนับสนุนการผลิตปกติและสภาวะผิดปกติ. อย่างน้อยที่สุด, เตาอุณหภูมิการตีส่วนใหญ่ต้องการการจัดการสูตร, การควบคุมพลังงาน, การตรวจสอบอุณหภูมิ, กลไกป้องกันอัตโนมัติ, การบันทึกข้อผิดพลาด, และการสื่อสารกับอุปกรณ์ส่วนต้นทางและปลายทาง.
— การตรวจจับการมีอยู่ของบิลเล็ตและการตรวจจับการติดขัด
— การปรับกำลังอัตโนมัติพร้อมการตอบสนองของไพโรมิเตอร์
— การจัดเก็บสูตรตามขนาดเหล็กแท่งและเกรดเหล็ก
— ปฏิเสธการควบคุมรางสำหรับเหล็กแท่งที่มีอุณหภูมิต่ำกว่า
— การแลกเปลี่ยนสัญญาณพร้อมกดและพร้อมฮีตเตอร์
วิศวกรระบบอัตโนมัติกำหนดการแลกเปลี่ยนสัญญาณตั้งแต่เนิ่นๆ. เครื่องทำความร้อน, หุ่นยนต์, กด, สายพานลำเลียง, และระบบความปลอดภัยทั้งหมดต้องตกลงกันเมื่อบิลเล็ตสามารถเคลื่อนที่ได้, เมื่อความร้อนหยุดชั่วคราว, และจะเกิดอะไรขึ้นหลังจากอารมณ์เสีย. ติดตั้งการจับมือกันในภายหลังและค่าใช้จ่ายจะทวีคูณ.
7. ข้อผิดพลาดทั่วไปในการกำหนดขนาดที่ทำให้ผลผลิตลดลง
ปัญหาการให้ความร้อนแท่งส่วนใหญ่เริ่มจากการสมมติขนาดที่ไม่สมบูรณ์. ระบบตรวจสอบทางเอกสารแล้วว่าใช้ได้. ในกระบวนการผลิต, จะไม่สามารถรักษาอัตราการผลิตได้.
| ความผิดพลาดในการกำหนดขนาด | สิ่งที่จะเกิดขึ้นบนพื้นโรงงาน |
|---|---|
| กำหนดขนาดโดยใช้เส้นผ่านศูนย์กลางของแท่งเพียงอย่างเดียว | เวลาวงจรไม่ตรงกับเครื่องกด — สายการผลิตทำงานต่ำกว่าผลผลิตที่กำหนด |
| วัดเฉพาะอุณหภูมิผิว, ไม่มีการตรวจสอบแกนกลาง | เครื่องกดทำงานเกินพิกัด, ความเสียหายของแม่พิมพ์, รอยพับเกิดขึ้นในกระบวนการตีขึ้นรูป |
| คอยล์สั้นเกินไปสำหรับกำลังไฟฟ้าที่ใช้ | ผิวร้อนเกินไปก่อนที่แกนกลางจะถึงอุณหภูมิการตีขึ้นรูป |
| ตำแหน่งออกของคอยล์ไกลเกินไปจากเครื่องกด | 50–100°F หายไปจากการถ่ายโอนระหว่างฮีตเตอร์และดาย |
| ขนาดระบบทำความเย็นสำหรับสภาพแวดล้อมในฤดูหนาว | ทริปอุณหภูมิเกินทุกบ่ายเดือนสิงหาคม |
| สูตรหนึ่งสำหรับเหล็กแท่งสามขนาดและสองเกรด | เหล็กแท่งบางอันได้รับความร้อนน้อยเกินไป, มีความร้อนมากเกินไป — ไม่มีการตั้งค่าใดที่เหมาะกับทุกคน |
| ไม่มีระยะห่างจากตะกรันในรางนำ | แยม, เหล็กแท่งเบ้, การหยุดทำงานที่ไม่คาดคิด |
การเพิ่มกิโลวัตต์ให้กับปัญหาอาจทำให้ปัญหาแย่ลงได้. พลังงานที่สูงขึ้นจะทำให้เวลาในการทำความร้อนสั้นลง, แต่จะทำให้อุณหภูมิพื้นผิวพุ่งสูงขึ้นหากขดลวด, ความถี่, และเวลาพักไม่ตรงกับบิลเล็ต. การออกแบบขดลวด ก็มีความสำคัญเท่าๆ กัน: รูปทรงเรขาคณิต, ส่วนทองแดง, ฉนวน, ทนไฟ, ช่องทางการระบายความร้อน, และการรองรับทางกลล้วนส่งผลต่อสิ่งที่จะเกิดขึ้นในการผลิต.
หากแท่งโลหะที่ถูกทำให้ร้อนเข้าสู่กระบวนการชุบแข็งด้วยการเหนี่ยวนำหรือการชุบความร้อนในภายหลังที่โรงงาน, ความแตกต่างของอุณหภูมิสร้างปัญหาคุณภาพใน downstream. สำหรับชิ้นส่วนที่แข็งตัวแล้ว, การทบทวน ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ ช่วยติดตามว่าความแตกต่างของความร้อนส่งผลต่อคุณสมบัติสุดท้ายอย่างไร.
คีย์ Takeaway
ขนาดสำหรับเวลาในรอบงาน, ไม่ใช่กิโลวัตต์. ทำให้ขดลวดยาวพอเพื่อให้แกนตามทัน. วางขดลวดให้ใกล้เครื่องกดที่สุดเท่าที่พื้นที่พื้นอนุญาต. วางแผนขนาดบิลเล็ตมากกว่าหนึ่งขนาดตั้งแต่วันแรก. ถ้าทําสี่ข้อนี้ให้ถูกต้อง ส่วนที่เหลือจะตามมา.
คำถามที่พบบ่อย
Q: จะคํานวณ kW ที่ต้องการได้อย่างไร?
ก: เริ่มต้นด้วยน้ำหนักบิลเล็ต, อุณหภูมิเป้าหมายลบอุณหภูมิขาเข้า, และชิ้นส่วนต่อชั่วโมง. ที่ให้พลังงานสุทธิ. ใช้ประสิทธิภาพระบบ — 60–65% เป็นจุดเริ่มต้นที่เหมาะสมสําหรับสายส่งเหนี่ยวนําที่ออกแบบมาอย่างดี — และเพิ่มส่วนต่าง 10–15%. ตรวจสอบว่าระบบจ่ายไฟสามารถส่งพลังงานนี้ได้เต็มที่ก่อนสั่งซื้อหรือไม่.
Q: บิลเล็ตของฉันเป็นสี่เหลี่ยมจัตุรัส. ควรใช้ความถี่เท่าไร?
ก: ต่ํากว่า 2 นิ้วข้ามพื้นที่ราบ: 3–10 kHz. 3–6 นิ้ว: 1–3 กิโลเฮิรตซ์. ด้านบน 6 นิ้ว: 500 Hz ถึง 1 กิโลเฮิรตซ์. การออกแบบขดลวดและการจัดการมุมมีผลต่อเลขสุดท้าย — ทดสอบกับแท่งที่ติดตั้งอุปกรณ์วัดหากกระบวนการเป็นแบบใหม่.
Q: ไพโรมิเตอร์ของฉันบอกว่า 2,200°F แต่เครื่องกดกำลังมีปัญหา. เกิดอะไรขึ้น?
ก: แกนเย็น. ผิวถึงอุณหภูมิการตีขึ้นรูปแต่ใจกลางไม่ถึง. ลดอัตราการให้ความร้อนลง, ยืดขดลวด, หรือเพิ่มโซนแช่ที่กำลังไฟต่ำเพื่ิอให้ความร้อนซึมเข้าไป. ไพโรมิเตอร์จะเห็นเพียงผิว.
Q: ขดลวดเดียวหรือหลายโซนความร้อน?
ก: ขดลวดเดียวงานได้สำหรับขนาดแท่งเดียวที่อัตราสม่ำเสมอ. เลือกมัลติโซนถ้าคุณใช้ขนาดบิลเล็ตหรือเกรดเหล็กหลายแบบ, ต้องการควบคุมอุณหภูมิทางออกอย่างเข้มงวด, หรือต้องการฟีดแบ็กจากไพโรมิเตอร์แบบปิดวงจร. มัลติโซนมีค่าใช้จ่ายสูงกว่าแต่คุ้มค่าเมื่อส่วนผสมของคุณเปลี่ยนแปลงทุกสัปดาห์.
ขอประมาณขนาดสําหรับสายการทําความร้อนบิลเล็ตของคุณ
ส่งขนาดบิลเล็ตของคุณมาให้เรา, เกรดเหล็ก, อุณหภูมิเป้าหมาย, และเวลารอบที่ต้องการ. เราจะจัดทำประมาณการกำลังไฟฟ้า, คำแนะนำความถี่, และการจัดวางขดลวดสำหรับแบบแปลนของคุณ — โดยทั่วไปภายใน 24 ชั่วโมง.


