
方坯锻造钢坯感应加热
钢坯感应加热 锻造生产线的节奏限制比任何人承认的都要多. 新闻界, 机器人, 操作员 — 所有三个设备的移动速度都快于钢坯加热器提供均匀锻造温度的速度. 当加热器落后时, 其背后的一切都堆积起来.
按吨位选择电源并不能确定感应加热器的尺寸. 钢坯尺寸, 钢种, 目标温度, 周期时间, 频率, 线圈长度, 物料搬运, 规模控制, 和温度均匀性都很重要. 错过一件事,生产线就不会达到工厂条件下的生产率——纸上看不出来, 不在车间.
以下是区分加热器与瓶颈加热器的七个决定.
1. 为什么钢坯加热器定径从周期时间开始
锻造线加热器的尺寸取决于每小时所需的零件数, 不仅仅是钢坯直径. 第一个问题: 在不停止压力机的情况下,每分钟必须有多少钢坯达到锻造温度?
如果一台压力机每次需要一个毛坯 12 秒, 感应系统会在该时间间隔输送一个完全加热的毛坯——包括换位时间, 传送, 温度验证, 废弃毛坯, 以及短暂的生产中断. 按计算产能精确设计的生产线,一旦毛坯尺寸变化, 进料温度变化, 或操作员放慢输送序列.
所需的加热器输出需要高于理论速率的裕量. 具体多少取决于操作情况, 但比计算产量高10–15%是一个实际的最低值. 低于这个数值,每一次轻微的波动都会使压力机进入等待模式.
用于计算的尺寸输入:
— 坯料材料和等级
— 坯料直径或平面对边截面
— 坯料长度和重量
— 进料温度和目标锻造温度
— 每分钟所需坯料数量或每小时零件数量
— 可接受的温度梯度, 生产线布局, 以及处理方式,都会落后
方形毛坯使每一个输入都更加复杂. 方形毛坯的加热方式不同于面积相等的圆形毛坯. 角和平面之间的耦合方式不同, 和线圈, 频率, 和索引策略都因此而改变. 这个主题贯穿下面的每个部分.
更广泛地了解如何 感应锻造 适合生产线, 包括设备选型和工艺整合, 请参阅完整的锻造指南.
2. 钢坯感应加热功率要求
基本功率需求来自于在可用时间内将坯料从起始温度加热到锻造温度所需的能量. 对于碳钢和合金钢, 锻造温度在 2000°F 到 2300°F 之间, 取决于钢的等级和工艺.
从坯料重量开始, 温升, 比热, 和生产率. 更多的质量和更快的周期时间需要更多的千瓦——这种关系与产量呈线性. 然后添加系统损耗的功率, 氧化层, 辐射, 线圈效率, 和实际营业利润率. 数学很简单; 这些假设是大多数规模调整工作出错的地方.
安装的千瓦必须考虑电效率和热效率. 感应加热的效率仅次于燃油方法, 但并非所有输入功率都转化为钢坯中的有用热量. 线圈损耗, 电源损耗, 水冷铜损, 热钢的辐射和辐射都会影响净加热效率. 精心设计的生产线总体效率可达 60–65%. 规模低于这个数字,你从第一天起就会表现不佳.
作为快速参考: 一条线加热 4 每磅钢坯 10 几秒钟所需的电力比一次加热所需的电力少得多 25 磅钢坯在相同的间隔. 相同的循环时间, 每个部分的能量差异很大. 这就是为什么钢坯重量和生产率驱动计算, 不仅仅是直径.
占空比也很重要. 锻造生产线连续长时间运行. 电源额定值必须支持生产功率,在八小时运行结束时不会出现热降额. 电源选择 以及公用设施规划需要在项目早期就重视——而不是等设备订购后.
考虑热损失
随着坯料温度升高,热损失迅速增加. 接近锻造温度时, 辐射成为一个真正的因素——尤其是在线圈出口与压力机之间有任何间隙时. 在调试期间达到正确出口温度的加热器,如果热坯料排队或在到达压力机前散热,生产中会显得不足. 根据从线圈出口到模具接触的实际顺序进行设计, 而不仅仅是加热器.
3. 圆坯和方坯的频率选择
频率控制电流穿透钢坯的深度以及热量产生的位置. 较低的频率将热量推入该部分更深处. 较高的频率使其靠近表面. 当您尝试全程加热 4 英寸钢坯时,这种差异就不再是学术性的了.
用于钢坯锻造, 目标是全程加热——使整个横截面达到锻造温度. 频率平衡加热速率, 断面尺寸, 温度均匀性, 以及电源可以提供什么.
| 钢坯尺寸 (跨公寓) | 推荐频率 | 原因 |
|---|---|---|
| 2英寸以下 | 3–10 千赫 | 小截面 — 表面到核心的距离足够短,足以让中频加热通过 |
| 2”–4” | 1–3kHz | 需要更深入的渗透; 平衡加热速率与核心温度 |
| 4英寸以上 | 500 Hz–1 kHz | 大断面需要深穿透; 在核心赶上之前更高的频率会使表面过热 |
最终选择还取决于钢种, 目标温度, 以及该过程可以承受的梯度有多紧.
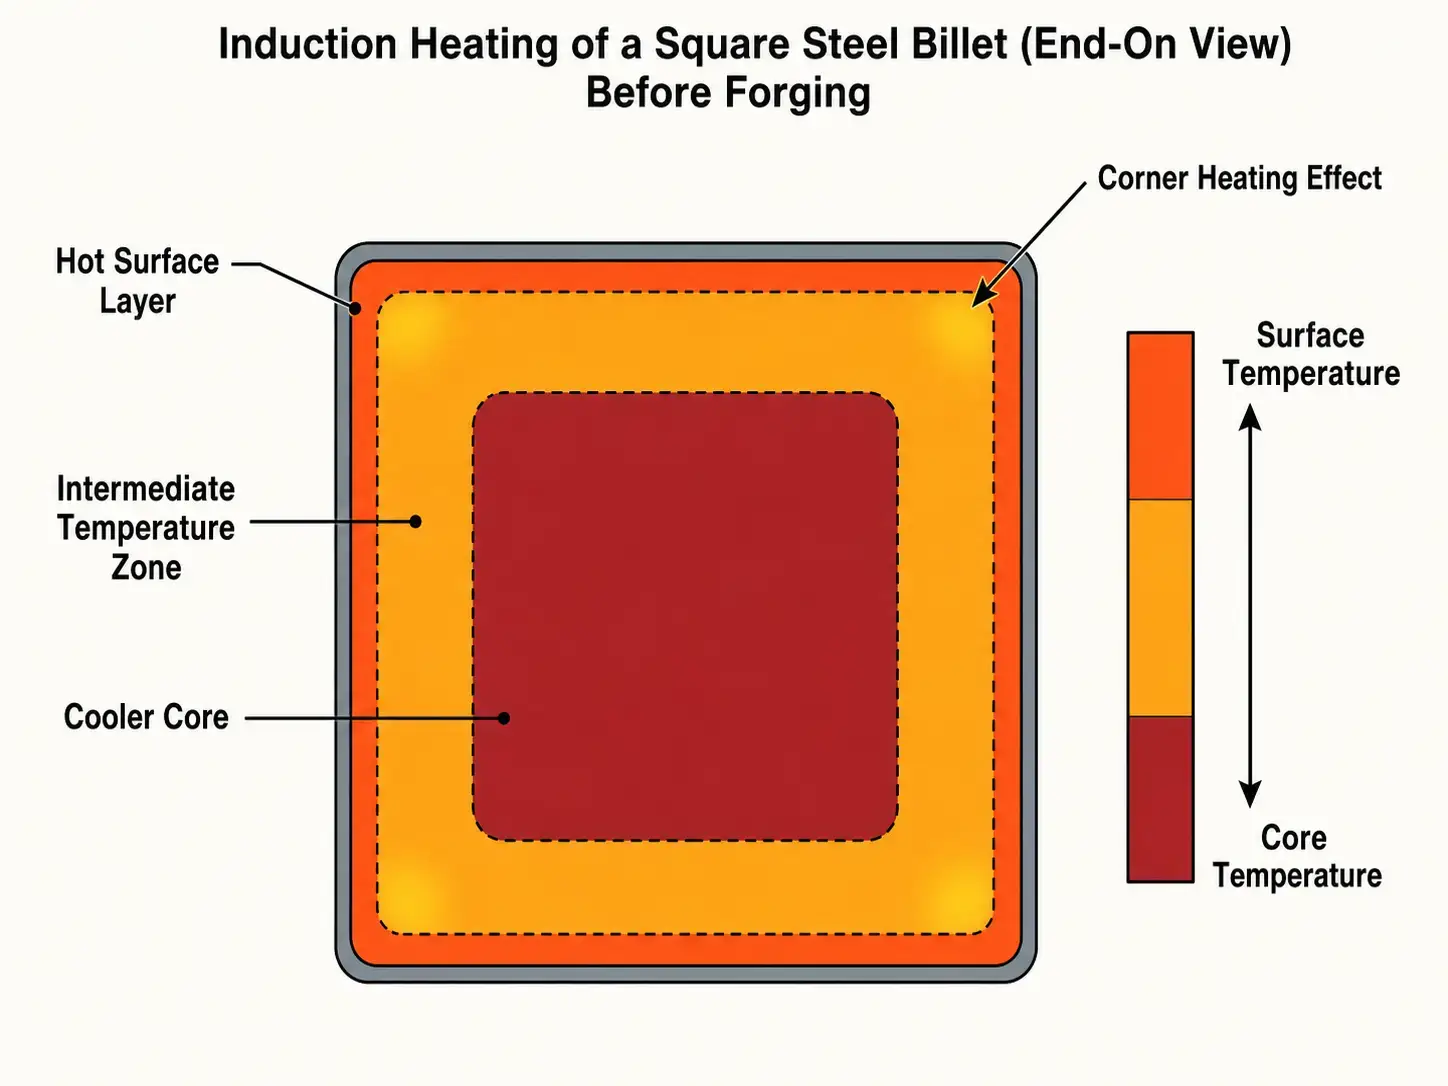
方坯使频率选择变得复杂. 角和平面的耦合方式不同, 所以它们的加热方式不同. 取决于钢坯尺寸和线圈设计, 边角比核心更热,或者比中间面更冷,这两者都是压力机上的问题.
对于方坯, 频率决定取决于平面横截面, 角温度行为, 放电时的核心温度, 钢坯是否分度或连续推送, 线圈类型和耦合距离, 以及过程可以承受的温度变化.
为了进行更深入的技术评审, 看看 频率选择 以及 感应加热基础.
4. 线圈长度, 产量 & 物料搬运
安装的千瓦数决定了可用的能量多少. 线圈长度和坯料停留时间决定了坯料是否能吸收这些能量而不会表面温度远高于核心温度. 一个功率非常高的短线圈会在中心达到锻造温度之前使表面过热——光学高温计显示可以, 压力机显示不行.
停留时间是每个坯料在主动加热区内停留的时间, 由线圈长度控制, 坯料移动速度, 间距, 及索引方法.
对于连续推杆式加热器, 钢坯节距直接影响产量. 紧密的间距将更多的坯料装入卷中并提高生产率, 但它也改变了耦合, 温度控制, 和机械进给可靠性. 对于索引系统, 每根钢坯停在一个或多个加热站. 这简化了零件跟踪和温度控制, 但索引时间必须与印刷周期保持一致——没有间隙, 没有重叠.
单线圈与多线圈布置
一个简单的加热器使用一根长线圈和单一电源. 多区系统处理快速初始加热, 最终温度修整, 多种坯料尺寸, 并且无需重新调整设备即可进行闭环高温计反馈 —— 当来料温度或坯料尺寸在生产过程中变化时,这是必不可少的. 对于设备配置, 看看 感应锻造系统 以及 线圈设计 影响生产性能的详细信息.
物料搬运影响产量
材料处理决定计算的卷材吞吐量是否可以实现. 加热器可以有足够的千瓦, 和喂养不良, 索引, 或排放设计仍限制生产线. 方坯果酱. 它们总是在最糟糕的时候发生堵塞——如果铁轨发生倾斜或桥接, 推动者, 停止, 和转移巢并非针对热垢条件而设计. 处理设计必须考虑到水垢积累数周后会发生什么, 不是第一天.
— 钢坯装载方法及冷钢坯库设计
— 热膨胀下的推力和对准
— 导轨材质, 穿, 和刻度间隙
- 机器人, 输送带, 或手动拾取时间
放电系统最重要. 钢坯以正确的温度离开线圈,在压力机撞击它之前每秒都会失去热量. 在占地面积允许的情况下,将卷材出口尽可能靠近压力机或传送机器人, 有足够的间隙以便安全进入和维护. 每英尺的传输距离都会消耗温度——钢坯越热, 失去热量的速度越快.
当多种钢坯尺寸或配方通过同一条生产线时,热钢坯跟踪变得非常重要. 控制系统需要知道哪个钢坯位于哪个卷位置, 什么配方是活跃的, 以及是否有任何钢坯被延迟超出可接受的时间范围. 错过了,你就会向媒体运送冷坯.
5. 温度均匀性和浸泡要求
钢坯可以显示正确的表面温度,但核心仍然太冷. 这是锻造生产线安装后出现困难的最常见原因. 高温计读数看起来不错. 媒体不同意.
压力机对坯料的变形行为做出响应, 这取决于整个截面的温度分布——而不仅仅是表面. 冷芯增加成形负载, 缩短模具寿命, 造成折叠或折叠, 并产生不一致的颗粒流. 这些都没有出现在加热器的温度显示屏上.
温度均匀性取决于钢坯横截面, 加热频率, 加热速率, 线圈长度, 钢的导热率, 传导可用时间, 光学测温仪的指向位置, 加热与锻造之间的延迟.
对于较大的锭料, 短时间的均温或保温段有帮助. 在感应加热中, 这并不总意味着一个独立的炉子. 它可以是最终区域功率密度降低的更长线圈, 受控的锭料间距, 或者一个短的绝缘传输段,让热量在压力作用前从表面传导到芯部.
在生产线上建立温度测量. 针对一个表面的单个高温计会忽略方坯上角到芯的差异以及与方向相关的变化.
适用于涉及下游热处理或硬化的工艺, 适用相同的温度控制原理. 相关主题包括 热处理 以及 感应淬火.
6. 冷却, 控制, 和实用的生产线集成
钢坯加热器是一种生产机器. 超越电源和线圈, 这取决于冷却, 控制系统, 传感器, 守护, 维护访问, 以及与锻造单元的集成. 其中任何一个都可以阻止线路.
水冷散热很关键. 感应线圈, 母线, 导线, 以及电力电子在运行期间会产生热量. 冷却不足会降低可靠性, 缩短组件寿命, 并在长时间生产过程中导致烦人的停机. 一个在70°F环境下工作的系统在8月份95°F时会因过温而跳闸.
| 组件 | 需要冷却的部分 | 如果冷却不足的失效模式 |
|---|---|---|
| 感应线圈 | 铜绕组 + 耐火衬里 | 线圈烧毁, 耐火衬里开裂 |
| 电源 | IGBT / SCR + 散热器 | 热降额, 班中停机 |
| 输出变压器 | 绕组 + 铁芯 | 绝缘击穿, 电弧 |
| 母线作业 | 铜母线 + 螺栓连接 | 热点, 热循环引起的接头松动 |
| 电容器 | 介电层 + 内部母线 | 电容漂移, 寿命缩短, 热失控 |
冷却系统设计必须考虑水质, 流量, 温升, 过滤, 导电性, 和泄漏检测. 完整的故障分析, 看看 水冷系统.
控制系统支持正常生产和异常情况. 至少, 大多数锻造加热器需要配方管理, 功率控制, 温度监控, 联锁, 故障记录, 以及与上下游设备的通讯.
— 钢坯存在检测和堵塞检测
— 带高温计反馈的自动功率调节
— 按钢坯尺寸和钢种存储配方
— 低温钢坯的剔除溜槽控制
— 压机就绪和加热器就绪信号交换
自动化工程师尽早定义信号交换. 加热器, 机器人, 按, 输送机, 和安全系统都需要就钢坯何时可以移动达成一致, 当加热暂停时, 以及心烦意乱之后会发生什么. 稍后改造这些握手,成本会成倍增加.
7. 导致产量减少的常见尺寸错误
大多数钢坯加热问题都是由不完整的尺寸假设引起的. 系统在纸上检查. 生产中, 它不会保持利率.
| 尺码错误 | 车间里发生了什么 |
|---|---|
| 仅按钢坯直径确定尺寸 | 循环时间与印刷机不匹配 — 生产线运行低于额定输出 |
| 仅表面温度, 没有核心验证 | 压力机过载, 模具损坏, 锻件中的冷褶皱 |
| 线圈对于所施加的千瓦来说太短 | 在中心达到锻造温度之前表面烧焦 |
| 卷材出口距离压力机太远 | 50–100°F 加热器和模具之间的传输损失 |
| 冷却系统尺寸适合冬季环境 | 每年八月下午都有超温旅行 |
| 一种配方适用于三种钢坯尺寸和两种等级 | 部分钢坯加热不足, 有些过热 - 没有任何设置适用于所有人 |
| 导轨无刻度间隙 | 果酱, 斜坯, 意外停机 |
在问题上投入更多的功率可能会使问题变得更糟. 更高的功率缩短加热时间, 但如果线圈, 频率, 和停留时间与坯料不匹配. 线圈设计 同样重要: 几何形状, 铜型材, 绝缘, 耐火, 冷却通道, 和机械支持都会影响生产中发生的情况.
如果加热的钢坯随后在工厂中用于感应淬火或热处理操作, 温度变化会导致下游质量问题. 对于硬化零件, 审查 常见的感应硬化缺陷 有助于追踪加热变化如何影响最终性能.
要点
按循环时间确定尺寸, 而不是按千瓦. 让线圈足够长,使核心跟上. 将线圈放置在尽可能靠近冲床的位置. 从第一天起就规划多种坯料尺寸. 把这四件事做好,其余就会跟着做好.
常见问题解答
问: 我怎样计算我需要的千瓦数?
一个: 从坯料重量开始, 目标温度减去进料温度, 以及每小时零件数. 这会给你净能量. 应用系统效率——对于设计良好的感应线,60–65%是一个合理的起点——并加上10–15%的余量. 在订购之前检查公用设施是否能在满负荷下提供所需电量.
问: 我的坯料是方形的. 我应该使用什么频率?
一个: 以下 2 以对边测量的英寸: 3–10 千赫. 3–6 英寸: 1–3kHz. 上面 6 英寸: 500 赫兹到 1 千赫. 线圈设计和拐角处理会影响最终数值——如果工艺是新的,请使用带仪表的批坯进行测试.
问: 我的高温计显示 2200°F,但压力机在吃力操作. 发生了什么情况?
一个: 冷芯. 表面已达到锻造温度,但中心未达. 降低加热速率, 延长线圈长度, 或者在降低功率时添加保温区,让热量向内传导. 高温计只看到表面.
问: 单线圈还是多加热区?
一个: 单线圈适用于单一批坯尺寸且速度稳定. 如果你在处理多种批坯尺寸或钢种,则使用多加热区, 需要严格的出炉温度控制, 或者希望进行闭环高温计反馈. 多加热区前期成本较高,但当你的混合工艺每周变化时,它会带来回报.
获取您的铝锭加热线的尺寸估算
发送您的铝锭尺寸给我们, 钢种, 目标温度, 和所需的周期时间. 我们将汇总一个功率估算, 频率建议, 以及您的布局的线圈配置 —— 通常在 24 小时.


