
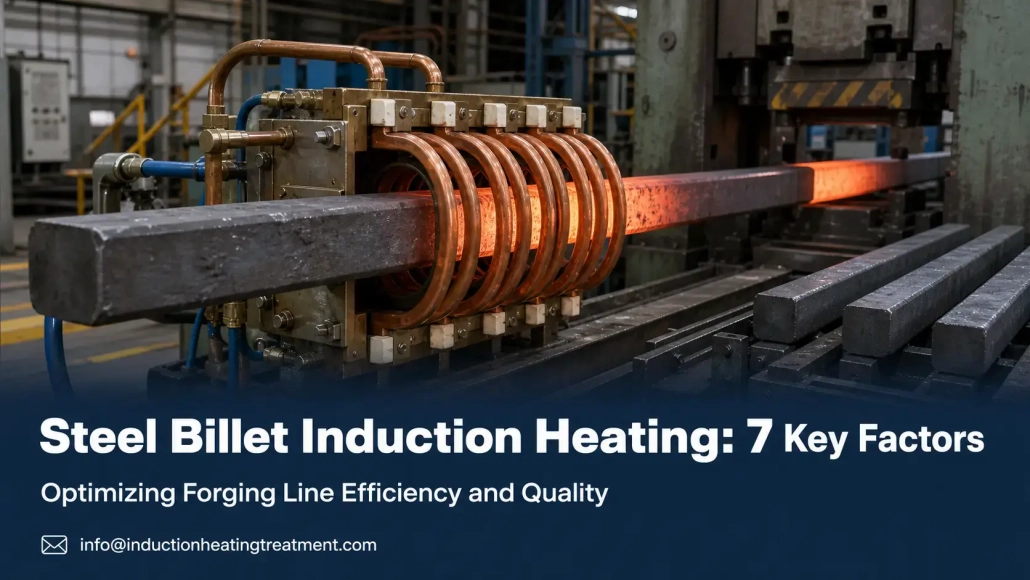
Calentamiento por inducción de lingotes de acero para forja de lingotes cuadrados
Calentamiento por inducción de lingotes de acero es la limitación de ritmo en más líneas de forja de lo que cualquiera admite. La prensa, el robot, the operator — all three can move faster than the billet heater can deliver uniform forging temperature. And when the heater falls behind, everything behind it stacks up.
Picking a power supply by tonnage won’t size your induction heater. Billet size, grado de acero, temperatura objetivo, tiempo de ciclo, frecuencia, coil length, material handling, scale control, and temperature uniformity all matter. Miss one and the line won’t hit production rate under plant conditions — not on paper, not on the shop floor.
Aquí están las siete decisiones que diferencian a un calentador que se mantiene al nivel de uno que se convierte en el cuello de botella.
1. Por qué el dimensionamiento del calentador de lingotes comienza con el tiempo de ciclo
Un calentador de línea de forja se dimensiona según las piezas requeridas por hora, no solo según el diámetro del lingote. Primera pregunta: ¿Cuántos lingotes deben alcanzar la temperatura de forja cada minuto sin retrasar la prensa?
Si una prensa necesita un lingote cada 12 segundos, el sistema de inducción entrega un lingote completamente calentado en ese intervalo, incluyendo el tiempo para indexar, transferir, verificación de la temperatura, lingotes rechazados, y breves interrupciones de la producción. Una línea diseñada exactamente a la capacidad calculada se retrasa en el momento en que los lingotes varían en tamaño, la temperatura del material entrante cambia, o un operador ralentiza la secuencia de transferencia.
La salida requerida del calentador necesita un margen sobre la tasa teórica. Cuánto depende de la operación, pero un 10–15% por encima del rendimiento calculado es un piso práctico. Menos que eso y cada perturbación menor pone la prensa en modo de espera.
Los datos de dimensionamiento que alimentan el cálculo:
— Material y grado del lingote
— Diámetro del lingote o sección transversal aplanada
— Longitud y peso del lingote
— Temperatura de entrada y temperatura objetivo de forja
— Lingotes requeridos por minuto o piezas por hora
— Gradiente de temperatura aceptable, disposición de la línea, y método de manejo
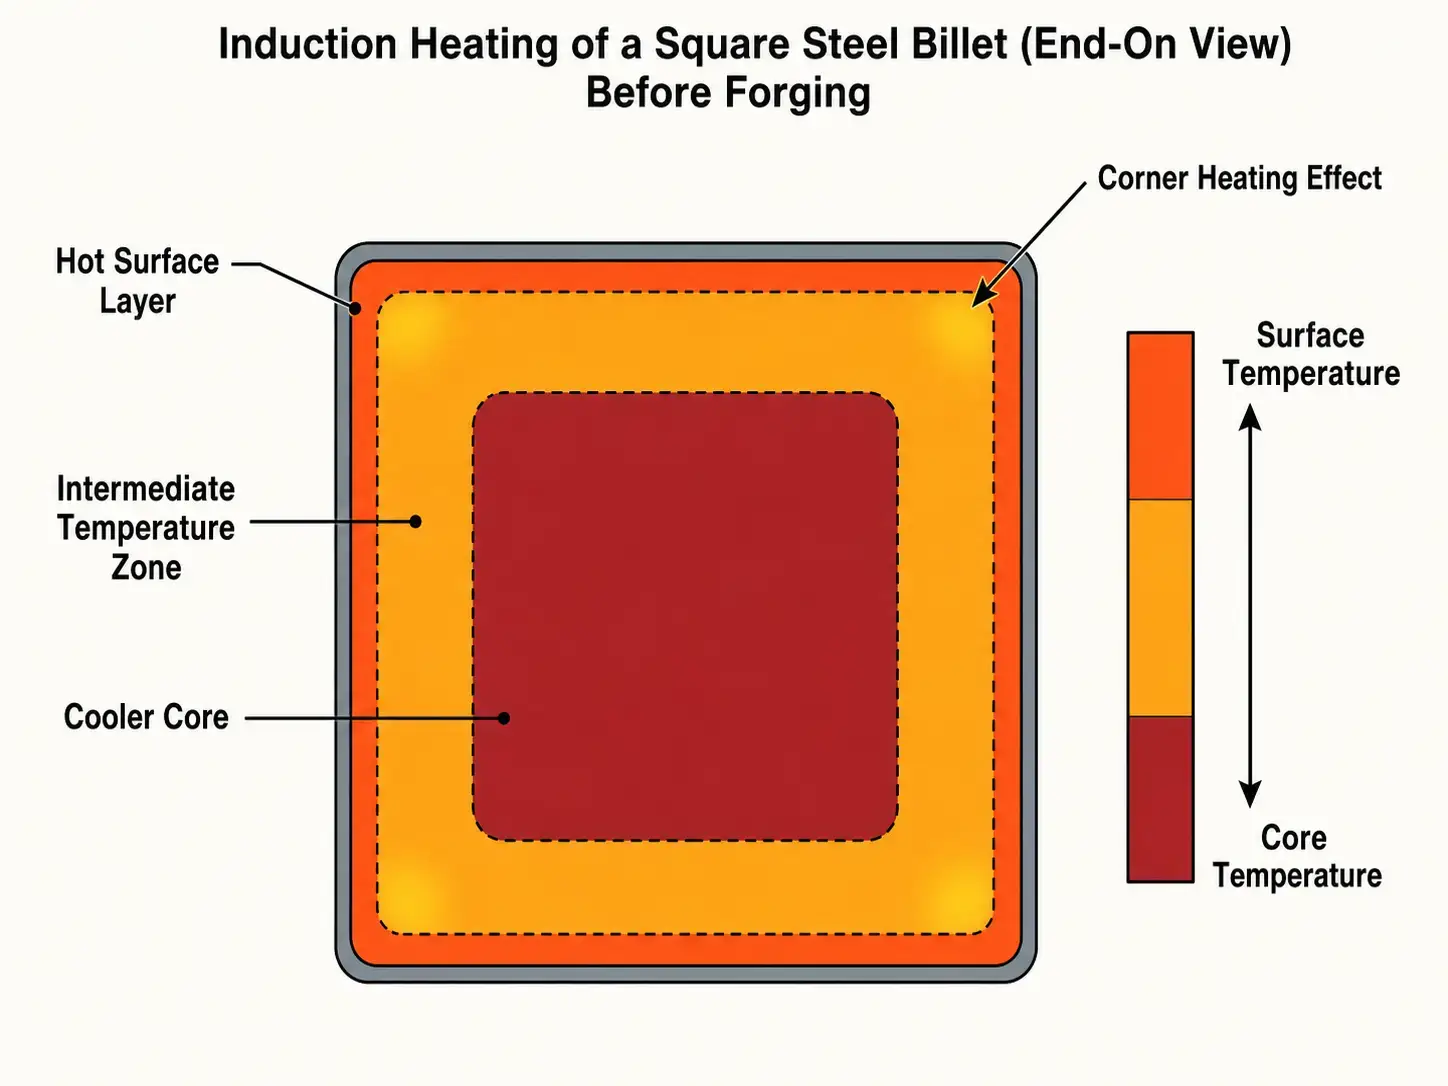
Las palanquillas cuadradas complican cada una de esas entradas. Un cuadrado no se calienta como un redondo de igual área. Las esquinas y las caras planas se acoplan de manera diferente, y la bobina, frecuencia, y la estrategia de indexado cambian todo por eso. Ese tema atraviesa cada sección a continuación.
Para una visión más amplia de cómo la forja por inducción encaja en la línea de producción, incluyendo la selección de equipos e integración del proceso, vea la guía completa de forja.
2. Requerimientos de potencia para el calentamiento por inducción de palanquillas de acero
El requisito básico de energía proviene de la energía necesaria para elevar la pieza desde su temperatura inicial hasta la temperatura de forja dentro del tiempo disponible. Para aceros carbono y aleados, las temperaturas de forja están entre 2,000°F y 2,300°F, dependiendo del grado y del proceso.
Comience con el peso de la pieza, aumento de temperatura, calor específico, y tasa de producción. Más masa y tiempos de ciclo más rápidos requieren más kW — esa relación es lineal con el rendimiento. Luego agregue potencia para las pérdidas del sistema, escala, radiación, la eficiencia de la bobina, y margen operativo práctico. Las matemáticas son sencillas; los supuestos son donde la mayoría de los esfuerzos de dimensionamiento salen mal.
Los kW instalados deben tener en cuenta la eficiencia eléctrica y térmica. La calefacción por inducción es eficiente en comparación con los métodos que utilizan combustible, pero no toda la potencia de entrada se convierte en calor útil en la palanquilla. Pérdidas en la bobina, Pérdidas en la fuente de alimentación, Pérdidas del cobre refrigerado por agua, y la radiación del acero caliente reducen la eficiencia neta de calentamiento. Una línea bien diseñada funciona con una eficiencia general del 60-65%. Si se dimensiona por debajo de eso, se incorpora el bajo rendimiento desde el primer día.
Como referencia rápida: una línea de calefacción 4 Las toscas de libra cada 10 segundos necesitan dramáticamente menos energía que una tosca calentando 25 lb de toscas al mismo intervalo. Mismo tiempo de ciclo, energía muy diferente por pieza. Es por eso que el peso de la tosca y la tasa de producción impulsan el cálculo, no solo el diámetro.
El ciclo de trabajo también importa. Las líneas de forjado funcionan continuamente durante turnos largos. La calificación del suministro eléctrico debe soportar la energía de producción sin reducción térmica al final de una corrida de ocho horas. Selección de potencia y la planificación de servicios públicos necesita atención al inicio del proyecto — no después de que el equipo haya sido pedido.
Contabilización de Pérdidas de Calor
La pérdida de calor aumenta rápidamente a medida que sube la temperatura del lingote. Cerca de la temperatura de forjado, la radiación se convierte en un factor real, especialmente si hay algún espacio entre la salida de la bobina y la prensa. Un calentador que alcanza la temperatura de salida correcta durante la puesta en marcha queda corto en producción si los lingotes calientes hacen fila o pierden calor antes de la prensa. Dimensionar para la secuencia real desde la salida de la bobina hasta el contacto con el molde, no solo el calentador.
3. Selección de Frecuencia para Lingotes Redondos y Cuadrados
Frequency controls how deep current penetrates the billet and where heat develops. Lower frequencies push heat deeper into the section. Higher frequencies keep it near the surface. The difference stops being academic when you are trying to heat a 4-inch billet all the way through.
For billet forging, el objetivo es el calentamiento completo: llevar toda la sección transversal a la temperatura de forja. La frecuencia equilibra la velocidad de calentamiento, tamaño de la sección, uniformidad de temperatura, y lo que puede suministrar la fuente de alimentación.
| Tamaño del lingote (De plano a plano) | Frecuencia recomendada | Por qué |
|---|---|---|
| Menos de 2'' | 3-10 kHz | Sección pequeña: distancia de superficie a núcleo lo suficientemente corta para que la frecuencia media caliente a través de ella |
| 2″–4″ | 1–3 kHz | Se necesita penetración más profunda; equilibra la velocidad de calentamiento con la temperatura del núcleo |
| Por encima de 4″ | 500 Hz–1 kHz | Sección grande requiere penetración profunda; frecuencias más altas sobrecalientan la superficie antes de que el núcleo alcance la temperatura |
La elección final también depende del grado de acero, temperatura objetivo, y de cuán estricto sea el gradiente que el proceso tolera.
Los lingotes cuadrados complican la selección de la frecuencia. Las esquinas y caras planas no acoplan de la misma manera, por lo que no se calientan de la misma manera. Dependiendo del tamaño del billete y del diseño de la bobina, las esquinas se calientan más que el núcleo, o más frías que la cara media, y ambos son problemas en la prensa.
Para billetes cuadrados, la decisión de frecuencia depende de la sección transversal a lo ancho, comportamiento de la temperatura en las esquinas, temperatura del núcleo al descargarse, si los billetes se indexan o se empujan continuamente, estilo de la bobina y distancia de acoplamiento, y la variación de temperatura que el proceso puede tolerar.
Para una revisión técnica más profunda, ver selección de frecuencia y fundamentos de calentamiento por inducción.
4. Longitud de la bobina, Rendimiento & Manejo de Materiales
Los kW instalados determinan cuánta energía está disponible. La longitud de la bobina y el tiempo de residencia del lingote determinan si el lingote puede absorber esa energía sin que la superficie se caliente más rápido que el núcleo. Una bobina corta con muy alta potencia sobrecalienta la superficie antes de que el centro alcance la temperatura de forja — el pirómetro dice que sí, la prensa dice que no.
Residence time is the time each billet spends inside the active heating zone, controlled by coil length, billet travel speed, espaciado, and indexing method.
For a continuous pusher-style heater, billet pitch directly affects throughput. El espaciado estrecho permite empaquetar más lingotes en la bobina y mejora la tasa de producción, pero también cambia el acoplamiento, control de temperatura, y la fiabilidad de la alimentación mecánica. Para un sistema de indexado, cada lingote se detiene en una o más estaciones de calentamiento. Eso simplifica el seguimiento de piezas y el control de temperatura, pero el tiempo de indexado debe alinearse con el ciclo de la prensa — sin huecos, sin solapamientos.
Disposiciones de bobina única vs múltiples bobinas
Un calentador simple usa una bobina larga con una única fuente de alimentación. Los sistemas de múltiples zonas manejan un calentamiento inicial rápido, el ajuste final de la temperatura, múltiples tamaños de lingotes, y retroalimentación de pirómetro en circuito cerrado sin reconfiguración — esencial cuando la temperatura del material entrante o las dimensiones del lingote varían a lo largo de una producción. Para configuraciones de equipos, ver sistemas de forja por inducción y diseño de bobinas para los detalles que afectan el rendimiento de producción.
El manejo de material afecta el rendimiento
El manejo de material decide si el rendimiento calculado de la bobina es alcanzable. Un calefactor puede tener suficiente kW, y una alimentación deficiente, indexación, o el diseño de descarga aún limita la línea. Los lingotes cuadrados se atascan. They always jam at the worst time — skewing or bridging if the rails, pushers, stops, and transfer nests are not designed for hot-scale conditions. The handling design has to account for what happens after weeks of scale buildup, not day one.
— Billet loading method and cold billet magazine design
— Pusher force and alignment under thermal expansion
— Guide rail material, desgaste, and scale clearance
— Robot, conveyor, or manual pickup timing
The discharge system matters most. Una palanquilla sale de la bobina a la temperatura correcta y pierde calor cada segundo antes de que la prensa la golpee. Coloca la salida de la bobina lo más cerca posible de la prensa o del robot de transferencia según lo permita el espacio en el piso, con suficiente espacio libre para un acceso seguro y mantenimiento. Cada pie de distancia de transferencia te cuesta temperatura, y cuanto más caliente esté la palanquilla, más rápido pierde calor.
El seguimiento de palanquillas calientes se vuelve importante cuando se procesan múltiples tamaños o recetas de palanquillas en la misma línea. The control system needs to know which billet is in which coil position, what recipe is active, and whether any billet has been delayed beyond the acceptable time window. Miss that and you ship a cold billet to the press.
5. Temperature Uniformity and Soak Requirements
A billet can show the correct surface temperature and still be too cold in the core. This is the single most common reason a forging line struggles after installation. The pyrometer reading looks fine. The press disagrees.
The press responds to the billet’s deformation behavior, and that depends on the full temperature distribution through the section — not just the surface. A cold core increases forming load, reduces die life, causes laps or folds, and produces inconsistent grain flow. None of those show up on the heater’s temperature display.
Temperature uniformity depends on billet cross-section, frecuencia de calentamiento, tasa de calentamiento, coil length, conductividad térmica del acero, tiempo disponible para la conducción, dónde está dirigido el pirómetro, y el retraso entre el calentamiento y el forjado.
Para lingotes más grandes, una sección corta de igualación o inmersión ayuda. En inducción, esto no siempre significa un horno separado. Puede ser una bobina más larga con densidad de potencia reducida en la zona final, espaciamiento controlado de los lingotes, o una sección corta de transferencia aislada que permite que el calor se conduzca de la superficie al núcleo antes de que la prensa actúe.
Incorpore la medición de temperatura en la línea. Un solo pirómetro apuntando a una superficie no detecta las diferencias de esquina a núcleo ni la variación relacionada con la orientación en los lingotes cuadrados.
Para procesos que involucren tratamiento térmico posterior o endurecimiento, se aplican los mismos principios de control de temperatura. Los temas relacionados incluyen tratamiento térmico y temple por inducción.
6. Enfriamiento, Controles, y la Integración Práctica en Línea
Un calentador de lingotes es una máquina de producción. Más allá de la fuente de alimentación y la bobina, depende de la refrigeración, los controles, sensores, la protección, el acceso para mantenimiento, y la integración con la celda de forja. Cualquiera de estos puede detener la línea.
La refrigeración por agua es crítica. Bobinas de inducción, barras colectoras, cables, y la electrónica de potencia generan calor durante la operación. La refrigeración insuficiente reduce la fiabilidad, acorta la vida útil de los componentes, y provoca cierres molestos durante largos períodos de producción. Un sistema que funciona a 70°F de ambiente se dispara por sobretemperatura a 95°F en agosto.
| Componente | Qué necesita refrigeración | Modo de falla si es insuficiente |
|---|---|---|
| Bobina de inducción | Vueltas de cobre + Revestimiento refractario | Quemado de la bobina, Grietas en el refractario |
| Fuente de alimentación | IGBTs / SCRs + disipadores de calor | Reducción térmica, cierre a mitad de turno |
| Transformador de salida | Enrollamientos + núcleo | Fallo de aislamiento, haciendo arco |
| Trabajo en barras colectoras | Barras colectoras de cobre + Conexiones atornilladas | Puntos calientes, Juntas flojas por ciclos térmicos |
| Condensadores | Dieléctrico + Barras internas | Deriva de capacitancia, Vida útil reducida, Fuga térmica |
El diseño del sistema de enfriamiento debe tener en cuenta la calidad del agua, caudal, aumento de temperatura, Filtración, Conductividad, y detección de fugas. Para el desglose completo, ver sistemas de enfriamiento por agua.
Los controles soportan la producción normal y las condiciones anormales. Como mínimo, la mayoría de los calentadores de forja requieren gestión de recetas, el control de energía, Monitoreo de temperatura, Interbloqueos, Registro de fallas, y comunicación con los equipos aguas arriba y aguas abajo.
— Billet presence detection and jam detection
— Automatic power adjustment with pyrometer feedback
— Recipe storage by billet size and steel grade
— Reject chute control for under-temperature billets
— Press-ready and heater-ready signal exchange
Automation engineers define signal exchange early. The heater, robot, press, las cintas transportadoras, and safety system all need to agree on when a billet can move, when heating pauses, and what happens after an upset. Retrofit those handshakes later and the cost multiplies.
7. Errores comunes de calibrado que reducen la salida
La mayoría de los problemas de calentamiento del lingote empiezan con suposiciones de dimensionamiento incompletas. El sistema se confirma en papel. En producción, No mantendrá la velocidad.
| Error de tamaño | Qué ocurre en el taller |
|---|---|
| Dimensionado solo por el diámetro del lingote | El tiempo de ciclo no coincide con la prensa — la línea pasa por debajo de la salida nominal |
| Solo temperatura superficial, sin verificación del núcleo | Sobrecarga de prensa, daño al troquel, Pliegues fríos en la forja |
| Bobina demasiado corta para el kW aplicado | Quemadas superficiales antes de que el centro alcance la temperatura de forja |
| Salida de la bobina demasiado lejos de la prensa | 50–100°F perdidos en la transferencia entre el calentador y el molde |
| Sistema de enfriamiento dimensionado para la temperatura ambiental invernal | Disparos por sobretemperatura cada tarde de agosto |
| Una receta para tres tamaños de lingote y dos calidades | Algunos lingotes subcalentados, algunos sobrecalentados — ningún ajuste funciona para todos |
| Sin espacio para la escama en los rieles guía | Atascos, lingotes desalineados, tiempo de inactividad inesperado |
Aumentar más kW al problema puede empeorarlo. Mayor potencia acorta el tiempo de calentamiento, pero hace que la temperatura de la superficie se dispare si es la bobina, frecuencia, y el tiempo de residencia no coinciden con el lingote. Diseño de bobina importa igual de mucho: geometría requerida, sección de cobre, aislamiento, refractario, conductos de enfriamiento, y soporte mecánico afectan todo lo que sucede en la producción.
Si el lingote calentado alimenta una operación de endurecimiento por inducción o tratamiento térmico más adelante en la planta, la variación de temperatura crea problemas de calidad aguas abajo. Para piezas endurecidas, revisar defectos comunes de temple por inducción ayuda a rastrear cómo la variación de calentamiento afecta las propiedades finales.
Conclusión clave
Tamaño para el tiempo de ciclo, no kW. Haz la bobina lo suficientemente larga para que el núcleo alcance el ritmo. Coloca la bobina lo más cerca de la prensa que el espacio en el suelo lo permita. Planea más de un tamaño de lingote desde el primer día. Haz bien esas cuatro cosas y el resto seguirá.
Preguntas frecuentes
q: ¿Cómo calculo la kW que necesito??
A: Comience con el peso de la pieza, temperatura objetivo menos temperatura de entrada, y piezas por hora. Eso te da la energía neta. Aplica la eficiencia del sistema: 60-65% es un punto de partida razonable para una línea de inducción bien diseñada, y agrega un margen de 10-15%. Verifica si el suministro de servicios públicos puede entregar eso a plena carga antes de ordenar.
q: Mis lingotes son cuadrados. ¿Qué frecuencia debo usar?
A: Debajo de 2 pulgadas a lo ancho de las caras planas: 3-10 kHz. 3–6 pulgadas: 1–3 kHz. Encima de 6 pulgadas: 500 Hz a 1 kHz. El diseño del bobinado y la gestión de las esquinas cambian el número final — prueba con lingotes instrumentados si el proceso es nuevo.
q: Mi pirómetro dice 2,200°F pero la prensa está teniendo dificultades. Qué está pasando?
A: Núcleo frío. La superficie alcanzó la temperatura de forja pero el centro no lo hizo. Reduce la velocidad de calentamiento, alarga el bobinado, o añade una zona de reposo a potencia reducida para que el calor se conduzca hacia el interior. Un pirómetro solo ve la superficie.
q: ¿Un bobinado o varias zonas de calentamiento??
A: Una sola bobina funciona para un tamaño de lingote a una velocidad constante. Usa multi-zona si estás procesando múltiples tamaños de lingote o grados de acero, necesitas un control estricto de la temperatura de salida, o deseas retroalimentación de pirómetro en bucle cerrado. Multi-zona cuesta más al principio pero vale la pena cuando tu mezcla cambia semana a semana.
Obtén una estimación de dimensionamiento para tu línea de calentamiento de lingotes
Envíanos las dimensiones de tu lingote, grado de acero, temperatura objetivo, y tiempo de ciclo requerido. Prepararemos una estimación de potencia, recomendación de frecuencia, y configuración de bobina para su diseño — típicamente dentro de 24 horas.


