
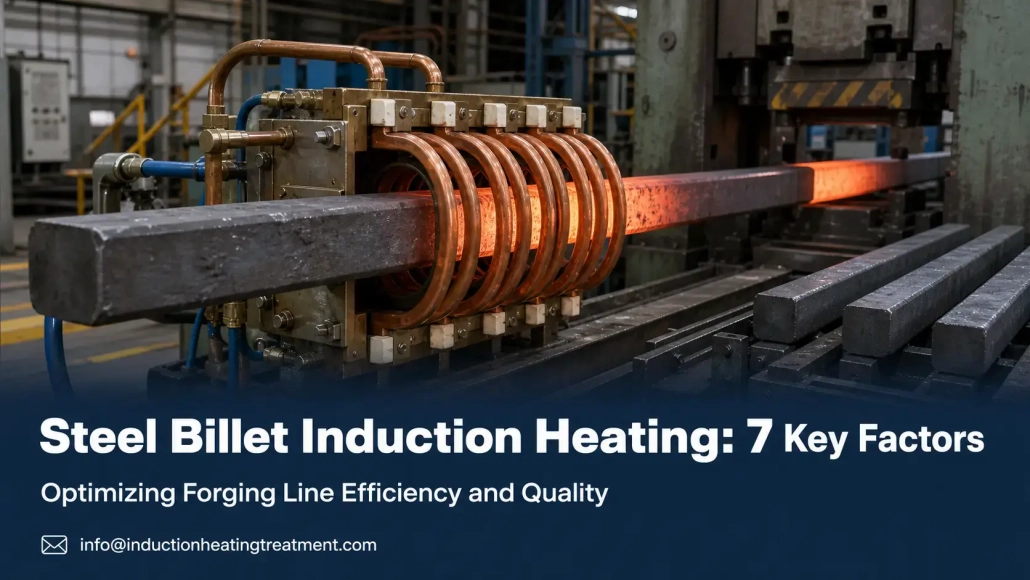
التسخين التعريفي للقضبان الفولاذية لتزوير الخامات المربعة
التدفئة التعريفي الخام الصلب هو قيد السرعة في خطوط تزوير أكثر مما يعترف به أي شخص. الصحافة, الروبوت, المشغل - يمكن للثلاثة التحرك بشكل أسرع من قدرة سخان البليت على توفير درجة حرارة موحدة للتزوير. وعندما يتخلف السخان, كل شيء خلفه يتراكم.
لن يؤدي اختيار مصدر طاقة حسب الحمولة إلى تحديد حجم سخان الحث الخاص بك. حجم الخام, درجة الصلب, درجة الحرارة المستهدفة, وقت الدورة, التردد, طول الملف, التعامل مع المواد, التحكم في الحجم, وتوحيد درجة الحرارة أمر مهم. إذا أخطأت واحدًا، فلن يصل الخط إلى معدل الإنتاج في ظل ظروف المصنع - وليس على الورق, ليس على أرضية المحل.
فيما يلي القرارات السبعة التي تفصل بين السخان الذي يواكب السخان الذي يصبح عنق الزجاجة.
| 1. لماذا يبدأ التحجيم بوقت الدورة | 2. متطلبات الطاقة |
| 3. اختيار التردد | 4. طول الملف, الإنتاجية & المناولة |
| 5. تماسك درجة الحرارة | 6. التبريد & الضوابط |
| 7. أخطاء الحجم التي تقتل المخرجات |
1. لماذا يبدأ تحديد حجم سخان القضبان بالوقت الدوري
يتم تحديد حجم سخان خط التشكيل بناءً على عدد القطع المطلوبة في الساعة, وليس على قطر القضيب وحده. السؤال الأول: كم عدد القضبان التي يجب أن تصل إلى درجة حرارة التشكيل كل دقيقة دون تعطيل المكبس?
إذا كان المكبس يحتاج إلى قضيب واحد كل 12 ثواني, نظام الحث يوصّل قضيبًا مسخنًا بالكامل عند تلك الفترة — بما في ذلك وقت الفهرسة, النقل, التحقق من درجة الحرارة, القضبان المرفوضة, وانقطاعات الإنتاج القصيرة. الخط المصمم بدقة بسعة محسوبة يتأخر بمجرد تفاوت حجم القضبان, التحولات في درجة حرارة المواد الواردة, أو عندما يبطئ المشغل تسلسل النقل.
يحتاج خرج السخان المطلوب إلى هامش أعلى من المعدل النظري. يعتمد المقدار على العملية, لكن 10–15٪ فوق الإنتاجية المحسوبة هو الحد العملي الأدنى. أقل من ذلك وكل اضطراب صغير يضع المكبس في وضع الانتظار.
مدخلات الحجم التي تغذي الحساب:
— مادة البليت والدرجة
— قطر البليت أو المقطع العرضي عبر الأسطح المسطحة
— طول البليت ووزنه
— درجة الحرارة الواردة ودرجة حرارة التشكيل المستهدفة
— عدد البليتات المطلوبة في الدقيقة أو الأجزاء في الساعة
— التدرج الحراري المقبول, تخطيط الخط, وطريقة المعالجة
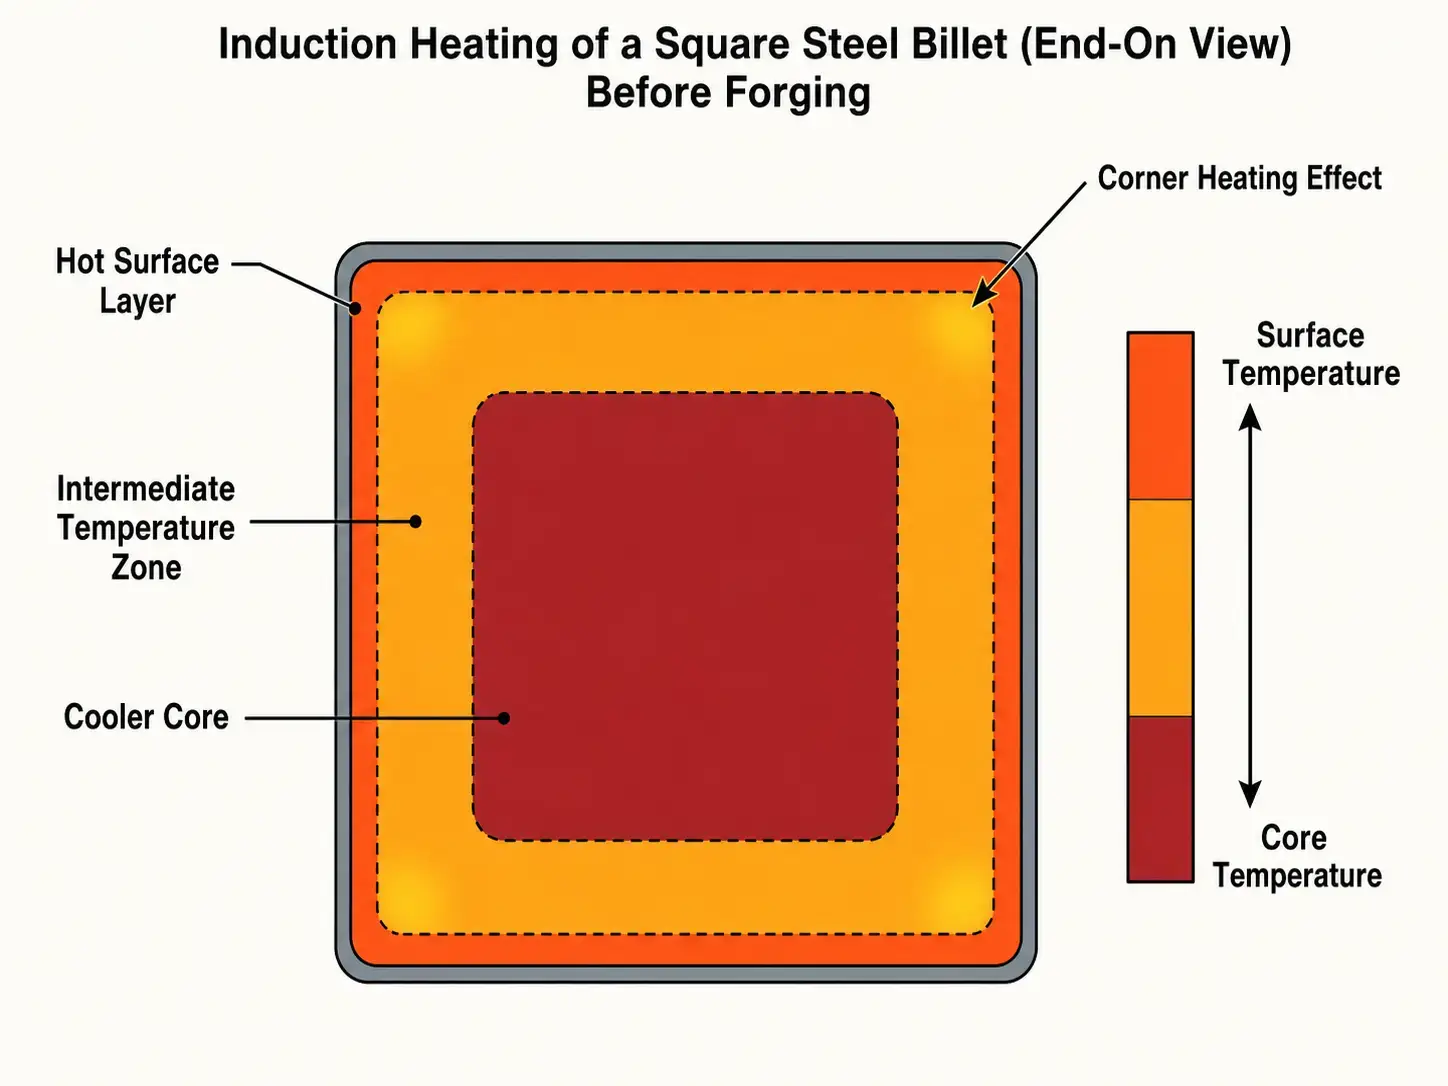
القطع المربعة تعقد كل من تلك المدخلات. المربع لا يسخن مثل الدائرة ذات نفس المساحة. الزوايا والوجوه المسطحة تتفاعل بشكل مختلف, والملف, التردد, وستراتيجية الترميز كلها تتغير بسبب ذلك. هذا الموضوع يتكرر في كل قسم أدناه.
للنظر الأوسع في كيفية الحدادة بالحث تندمج في خط الإنتاج, بما في ذلك اختيار المعدات وتكامل العملية, راجع دليل الحدادة الكامل.
2. متطلبات قدرة تسخين القضبان الفولاذية بالحث
تأتي متطلبات الطاقة الأساسية من الطاقة اللازمة لرفع البليت من درجة حرارة البداية إلى درجة حرارة الحدادة خلال الوقت المتاح. للكربون وسبائك الفولاذ, درجات حرارة تزوير تتراوح بين 2000 درجة فهرنهايت و 2300 درجة فهرنهايت, اعتمادا على الصف والعملية.
ابدأ بوزن البليت, ارتفاع درجة الحرارة, الحرارة النوعية, ومعدل الإنتاج الخاص بك. يتطلب المزيد من الكتلة وأوقات الدورات الأسرع المزيد من كيلووات - وهذه العلاقة خطية مع الإنتاجية. ثم قم بإضافة الطاقة لخسائر النظام, الصدأ, الإشعاع, كفاءة الملف الحلزوني, وهامش التشغيل العملي. الرياضيات واضحة ومباشرة; الافتراضات هي المكان الذي تخطئ فيه معظم جهود تحديد الحجم.
يجب أن يأخذ الكيلوواط المثبت في الاعتبار الكفاءة الكهربائية والحرارية. التسخين بالحث فعال مقارنة بالطرق التي تعمل بالوقود, لكن ليس كل الطاقة الداخلة تتحول إلى حرارة مفيدة في السبيكة. خسائر الملف, خسائر مصدر الطاقة, خسائر النحاس المبرد بالماء, والإشعاع من الفولاذ الساخن كلها تقلل من كفاءة التسخين الصافية. الخط المصمم جيدًا يعمل بكفاءة إجمالية 60–65%. حجم أقل من ذلك وستقوم بتضمين ضعف الأداء منذ اليوم الأول.
كمرجع سريع: خط تسخين 4 قضبان بالي كل 10 الثواني يحتاج طاقة أقل بكثير من تسخين واحد 25 قضبان بالي في نفس الفاصل الزمني. نفس وقت الدورة, طاقة مختلفة جدًا لكل جزء. لهذا السبب وزن السلاسل ومعدل الإنتاج يقودان الحسابات, وليس القطر فقط.
دورة العمل مهمة أيضًا. خطوط التشكيل تعمل باستمرار لفترات عمل طويلة. يجب أن يدعم تصنيف مصدر الطاقة طاقة الإنتاج دون خفض حراري في نهاية فترة تشغيل ثماني ساعات. اختيار الطاقة وتخطيط المرافق يحتاج الانتباه منذ وقت مبكر في المشروع — وليس بعد طلب المعدات.
أخذ الفاقد الحراري في الحسبان
يفترض الفقد الحراري بسرعة مع ارتفاع درجة حرارة السبيكة. بالقرب من درجة حرارة التشكيل, تصبح الإشعاع عاملاً حقيقياً — خاصة مع وجود أي فراغ بين خروج الملف والمكبس. سخان يصل إلى درجة الحرارة الصحيحة عند التشغيل التجريبي قد يقصر في الإنتاج إذا كانت السبائك الساخنة تصطف أو تفقد الحرارة قبل المكبس. قم بتحديد الحجم للتتابع الفعلي من خروج الملف إلى تماس القالب, وليس فقط للسخان.
3. اختيار التردد للسبيكات المستديرة والمربعة
يتحكم التردد في مدى عمق اختراق التيار للقطعة المعدنية ومكان تطور الحرارة. الترددات المنخفضة تدفع الحرارة إلى عمق القسم. الترددات العالية تبقيه بالقرب من السطح. يتوقف الاختلاف عن كونه أكاديميًا عندما تحاول تسخين قطعة معدنية مقاس 4 بوصات طوال الطريق.
لتزوير الخام, الهدف هو التسخين من خلال - جلب المقطع العرضي بأكمله إلى درجة حرارة الحدادة. التردد يوازن معدل التسخين, حجم القسم, تجانس درجة الحرارة, وما يمكن أن يقدمه مصدر الطاقة.
| حجم الخام (عبر المستويات المسطحة) | التردد الموصى به | لماذا |
|---|---|---|
| أقل من 2 بوصة | 3–10 كيلوهرتز | جزء صغير — مسافة السطح إلى النواة قصيرة بما يكفي لتسخين التردد المتوسط من خلالها |
| 22–4 بوصة | 1–3 كيلو هرتز | تحتاج اختراق أعمق; توازن معدل التسخين مع درجة حرارة النواة |
| أكثر من 4 بوصات | 500 الهرتز–1 كيلوهرتز | الجزء الكبير يتطلب اختراقًا عميقًا; الترددات الأعلى تسخن السطح قبل أن تصل النواة |
الاختيار النهائي يعتمد أيضًا على نوع الفولاذ, درجة الحرارة المستهدفة, وحدة التسامح مع التدرج التي يقبلها العملية.
القطع المربعة تعقد اختيار التردد. الزوايا والأسطح المسطحة لا تتفاعل بنفس الطريقة, حتى لا يسخنوا بنفس الطريقة. اعتمادا على حجم الخام وتصميم الملف, تكون الزوايا أكثر سخونة من القلب - أو أكثر برودة من منتصف الوجه - وكلاهما يمثل مشكلة في الصحافة.
للقضبان المربعة, يتم تشغيل قرار التردد على المقطع العرضي عبر الشقق, سلوك درجة حرارة الزاوية, درجة الحرارة الأساسية عند التفريغ, سواء تم فهرسة القضبان أو دفعها بشكل مستمر, نمط الملف ومسافة الاقتران, والتغير في درجات الحرارة الذي يمكن أن تتحمله العملية.
لإجراء مراجعة فنية أعمق, انظر اختيار التردد و أساسيات التسخين بالحث.
4. طول الملف, الإنتاجية & معالجة المواد
القدرة المركبة بالكيلوواط تحدد كمية الطاقة المتاحة. طول الملف وزمن بقاء القضيب يحددان ما إذا كان يمكن للقضيب امتصاص تلك الطاقة دون أن تتجاوز درجة حرارة السطح قلبه. الملف القصير ذو القدرة العالية جدًا يسخّن السطح بسرعة قبل أن يصل المركز إلى درجة حرارة التشكيل — يقول جهاز قياس الحرارة ابدأ, الماكينة تقول لا.
زمن الإقامة هو الوقت الذي يقضيه كل قضيب داخل منطقة التسخين النشطة, تتحكم فيه طول الملف, سرعة مرور القضيب, التباعد, وطريقة الفهرسة.
لمسخّن مستمر على نمط الدافع, يؤثر الملعب الخام بشكل مباشر على الإنتاجية. التباعد الضيق يتيح وضع المزيد من القضبان في الملف ويحسن معدل الإنتاج, لكنه يغير أيضًا الترابط, التحكم في درجة الحرارة, وموثوقية التغذية الميكانيكية. لأنظمة الفهرسة, تتوقف كل قطعة عند محطة أو أكثر للتسخين. وهذا يبسط تتبع القطع والتحكم في درجة الحرارة, ولكن يجب أن يتوافق وقت الفهرسة مع دورة المكبس — لا فجوات, ولا تداخل.
تجهيز ملف واحد مقابل عدة ملفات
المسخن البسيط يستخدم ملفًا طويلًا واحدًا مع مصدر طاقة واحد. أنظمة المناطق المتعددة تتعامل مع التسخين الابتدائي السريع, وتعديل درجة الحرارة النهائي, أحجام بضائع متعددة, وتغذية مقياس حرارة حلقي مغلق دون الحاجة لإعادة تجهيز الأدوات — أمر ضروري عندما تختلف درجة حرارة المواد الواردة أو أبعاد البضاعة عبر دورة الإنتاج. لتهيئات المعدات, انظر أنظمة تزوير الحث و تصميم الملف للتفاصيل التي تؤثر على أداء الإنتاج.
معالجة المواد تؤثر على الإنتاجية
معالجة المواد تحدد ما إذا كان يمكن تحقيق الإنتاجية المحسوبة لللفائف. يمكن للسخان أن يمتلك ما يكفي من الكيلو واط, وتغذية ضعيفة, الفهرسة, أو تصميم التفريغ ما زال يحد من خط الإنتاج. البضائع المربعة تتعطل. إنهم دائمًا يتكدسون في أسوأ الأوقات - مما يؤدي إلى انحراف القضبان أو سدها, دافعات, توقف, وأعشاش النقل ليست مصممة للظروف الساخنة. يجب أن يأخذ تصميم المعالجة في الاعتبار ما يحدث بعد أسابيع من تراكم الحجم, ليس اليوم الأول.
- طريقة تحميل البليت وتصميم مخزن البليت البارد
- القوة الدافعة والمحاذاة تحت التمدد الحراري
- دليل المواد السكك الحديدية, يرتدي, وتخليص النطاق
— روبوت, الناقل, أو توقيت الاستلام اليدوي
نظام التفريغ هو الأكثر أهمية. تترك القطعة الملف على درجة الحرارة الصحيحة وتفقد الحرارة كل ثانية قبل أن تضغط عليها الصحافة. ضع مخرج الملف قريبًا من الصحافة أو روبوت النقل قدر ما يسمح به مساحة الأرض, مع وجود مسافة كافية للوصول الآمن والصيانة. كل قدم من مسافة النقل تكلفك درجة الحرارة — وكلما كانت القطعة أكثر سخونة, كلما فقدت الحرارة أسرع.
تصبح متابعة القطع الساخنة مهمة عندما يتم تشغيل أحجام متعددة من القطع أو وصفات مختلفة عبر نفس الخط. يحتاج نظام التحكم إلى معرفة أي قطعة معدنية موجودة في أي موضع للملف, ما هي الوصفة النشطة, وما إذا كان قد تم تأخير أي قطعة خام إلى ما بعد النافذة الزمنية المقبولة. إذا فاتك ذلك، فسوف تقوم بشحن مادة باردة إلى الصحافة.
5. توحيد درجة الحرارة ومتطلبات النقع
يمكن أن يُظهر البليت درجة حرارة السطح الصحيحة ويظل باردًا جدًا في القلب. هذا هو السبب الوحيد الأكثر شيوعًا لصعوبة خط الحدادة بعد التثبيت. تبدو قراءة البيرومتر جيدة. الصحافة لا توافق على ذلك.
تستجيب الصحافة لسلوك تشوه البليت, وهذا يعتمد على توزيع درجة الحرارة الكاملة عبر القسم، وليس السطح فقط. يزيد القلب البارد من حمل التشكيل, يقلل من عمر الموت, يسبب لفات أو طيات, وتنتج تدفق الحبوب غير متناسقة. لا يظهر أي منها على شاشة عرض درجة حرارة المدفأة.
يعتمد توحيد درجة الحرارة على المقطع العرضي للقطعة المعدنية, تردد التدفئة, معدل التسخين, طول الملف, الموصلية الحرارية الصلب, الوقت المتاح للتوصيل, حيث يهدف البيرومتر, والتأخير بين التسخين والطرق.
للقطع الأكبر حجماً, يساعد قسم التساوي أو النقع القصير. في الحث الكهربائي, هذا لا يعني دائماً فرن منفصل. يمكن أن يكون ملفًا أطول بكثافة طاقة منخفضة في المنطقة النهائية, تباعد القطع المتحكم فيه, أو قسم نقل قصير معزول يسمح للحرارة بالانتقال من السطح إلى المركز قبل أن يضرب المكبس.
قم بدمج قياس درجة الحرارة في الخط. مقياس حرارة واحد موجه إلى سطح واحد يفوّت الاختلافات من الزاوية إلى المركز والتغيرات المتعلقة بالاتجاه على القضبان المربعة.
بالنسبة للعمليات التي تنطوي على المعالجة الحرارية أو التقسية في المراحل التالية, تطبق نفس مبادئ التحكم في درجة الحرارة. تشمل المواضيع ذات الصلة المعالجة الحرارية و التقسية بالتحريض.
6. التبريد, الضوابط, والتكامل العملي على الخط
سخان القضبان هو آلة إنتاج. بعيدًا عن مصدر الطاقة والملف, يعتمد على التبريد, والتحكمات, أجهزة الاستشعار, الحماية, الوصول للصيانة, والتكامل مع خلية التشكيل. أي واحد من هذه يمكن أن يوقف الخط.
التبريد بالماء أمر حاسم. ملفات الحث, قضبان التوصيل, الموصلات, وإلكترونيات الطاقة تولد حرارة أثناء التشغيل. التبريد غير الكافي يقلل من الموثوقية, يقصر عمر المكونات, ويؤدي إلى إيقاف التشغيل المزعج أثناء فترات الإنتاج الطويلة. نظام يعمل عند 70°F في المحيط يفصل عند درجة حرارة مفرطة عند 95°F في أغسطس.
| المكون | ما يحتاج إلى التبريد | وضع الفشل إذا كان حجم التبريد غير كافٍ |
|---|---|---|
| ملف الحث | لفات النحاس + البطانة المقاومة للحرارة | احتراق الملف, تشقق البطانات المقاومة للحرارة |
| مزود الطاقة | IGBTs / SCRs + المبادلات الحرارية | تخفيض القدرة الحرارية, إيقاف التشغيل منتصف الفترة |
| محول الإخراج | اللفات + النواة | انهيار العزل, الشرارة الكهربائية |
| أعمال التوصيل الرئيسية | قضبان النحاس الرئيسية + وصلات مثبتة بالبراغي | النقاط الساخنة, الوصلات المرتخية نتيجة التغير الحراري |
| المكثفات | العازل الكهربائي + التوصيل الداخلي الرئيسي | انجراف السعة, انخفاض العمر الافتراضي, الهروب الحراري |
يجب أن يأخذ تصميم نظام التبريد في الاعتبار جودة المياه, معدل التدفق, ارتفاع درجة الحرارة, الترشيح, التوصيلية, وكشف التسرب. للحصول على التحليل الكامل, انظر أنظمة التبريد بالماء.
تدعم وحدات التحكم الإنتاج الطبيعي والظروف الشاذة. على الأقل, معظم سخانات التشكيل تحتاج إلى إدارة الوصفات, التحكم بالطاقة, مراقبة درجة الحرارة, التشابكات, تسجيل الأعطال, والتواصل مع المعدات المنبع والمصب.
- كشف وجود البليت والكشف عن الانحشار
- تعديل تلقائي للطاقة مع ردود فعل البيرومتر
— تخزين الوصفة حسب حجم الخام ودرجة الفولاذ
- رفض التحكم في المزلق للقضبان ذات درجة الحرارة المنخفضة
- تبادل الإشارات الجاهزة للضغط والتسخين
يحدد مهندسو الأتمتة تبادل الإشارات مبكرًا. السخان, robot, يضعط, السيور الناقلة, ونظام السلامة يجب أن يتفقوا جميعًا على الوقت الذي يمكن أن يتحرك فيه الخام, عندما يتوقف التسخين, وماذا يحدث بعد الانزعاج. أعد تكييف تلك المصافحات لاحقًا وتتكاثر التكلفة.
7. أخطاء الحجم الشائعة التي تقلل من الإنتاج
تبدأ معظم مشاكل تسخين القطع الأولية بافتراضات حجم غير مكتملة. النظام يعمل نظريًا على الورق. في الإنتاج, لن يحافظ على المعدل.
| خطأ في الحجم | ما يحدث على أرضية الورشة |
|---|---|
| تحديد الحجم بناءً على قطر القطعة فقط | زمن الدورة لا يتطابق مع المكبس - الخط يعمل أقل من الإنتاج المقرر |
| درجة حرارة السطح فقط, دون التحقق من الجوهر | حمولة زائدة على المكبس, تلف القالب, طي بارد في السباكة |
| اللفيفة قصيرة جدًا بالنسبة للطاقة المطبقة بالكيلوواط | يحترق السطح قبل أن يصل المركز إلى درجة حرارة الحدادة |
| خروج الملف بعيدًا جدًا عن الصحافة | 50-100 درجة فهرنهايت مفقودة أثناء النقل بين السخان والقالب |
| نظام تبريد بحجم مناسب لفصل الشتاء | رحلات شديدة الحرارة بعد ظهر كل شهر أغسطس |
| وصفة واحدة لثلاثة أحجام من البليت ودرجتين | بعض الخامات محمومة, بعض محموما - لا يوجد إعداد يعمل للجميع |
| لا يوجد خلوص مقياس في القضبان التوجيهية | مربيات, القضبان المنحرفة, توقف غير متوقع |
إن إلقاء المزيد من كيلوواط على المشكلة يمكن أن يزيد الأمر سوءًا. الطاقة الأعلى تقصر وقت التسخين, لكنه يرفع درجة حرارة السطح إذا كان الملف, التردد, ووقت الإقامة غير متطابق مع الخام. تصميم اللفائف يهم بنفس القدر: الشكل الهندسي, قسم النحاس, العزل, حراري, ممرات التبريد, والدعم الميكانيكي كلها تؤثر على ما يحدث في الإنتاج.
إذا تم تغذية البليت الساخن بعملية تصلب تحريضي أو معالجة حرارية لاحقًا في المصنع, الاختلاف في درجات الحرارة يخلق مشاكل الجودة في المصب. للأجزاء المتصلبة, المراجعة عيوب التصلب بالتحريض الشائعة يساعد على تتبع كيفية تأثير تباين التسخين على الخصائص النهائية.
الوجبات الجاهزة الرئيسية
الحجم المناسب لوقت الدورة, لا كيلوواط. احصل على الملف طويلًا بما يكفي حتى يلحق القلب بالركب. ضع الملف بالقرب من المكبس قدر ما يسمح به مساحة الأرضية. خطط لأكثر من حجم قطعة من اليوم الأول. احصل على الأمور الأربعة بشكل صحيح والباقي سيتبع.
الأسئلة المتكررة
س: كيف أحسب الكيلوواط الذي أحتاجه?
أ: ابدأ بوزن البليت, درجة الحرارة المستهدفة ناقص درجة الحرارة الداخلة, وعدد الأجزاء في الساعة. هذا يعطيك الطاقة الصافية. طبق كفاءة النظام — 60–65٪ هو نقطة بداية معقولة لخط تحريض مصمم بشكل جيد — وأضف هامش 10–15٪. تحقق مما إذا كان مصدر الطاقة يمكنه توصيل ذلك بكفاءة كاملة قبل أن تطلب.
س: قطعاتي مربعة. ما التردد الذي يجب أن أستخدمه؟?
أ: تحت 2 بوصات عبر المسطحات: 3–10 كيلوهرتز. 3-6 بوصات: 1–3 كيلو هرتز. أعلى 6 إنش: 500 هرتز إلى 1 كيلوهرتز. تصميم الملف والتعامل مع الزوايا يغير الرقم النهائي - اختبر باستخدام القطع المجهزة بالأجهزة إذا كانت العملية جديدة.
س: ميزان الحرارة الخاص بي يظهر 2200°F لكن المكبس يواجه صعوبة. ما الذي يحدث؟?
أ: النواة باردة. وصلت السطح إلى درجة حرارة التشكيل لكن المركز لم يصل. أبطئ معدل التسخين, طول الملف, أو إضافة منطقة نقع بقوة منخفضة لتمكين الحرارة من الانتقال إلى الداخل. مقياس الحرارة بالأشعة يرى السطح فقط.
س: ملف واحد أو عدة مناطق تسخين?
أ: الملف الواحد يعمل لحجم سبيكة واحد بمعدل ثابت. استخدم تعدد المناطق إذا كنت تقوم بتشغيل أحجام سبيكة متعددة أو درجات مختلفة من الصلب, تحتاج إلى التحكم بدقة في درجة حرارة الخروج, أو تريد تغذية مرتدة لمقياس الحرارة بالأشعة بنظام حلقة مغلقة. تعدد المناطق يكلف أكثر في البداية لكنه يعود بالفائدة عندما يتغير مزيجك أسبوعًا بعد أسبوع.
احصل على تقدير لحجم خط تسخين السبيكة الخاص بك
أرسل لنا أبعاد السبائك الخاصة بك, درجة الصلب, درجة الحرارة المستهدفة, وزمن الدورة المطلوب. سنقوم بتجميع تقدير للطاقة, توصية التردد, وتكوين الملف لتخطيطك — عادةً خلال 24 ساعات.


