
Indukcyjne ogrzewanie sztab stali do kucia kwadratowych sztab
Nagrzewanie indukcyjne kęsów stalowych jest ograniczeniem tempa w większej liczbie linii kucia, niż ktokolwiek przyznaje. Prasa, robota, operator — wszystkie trzy mogą poruszać się szybciej, niż podgrzewacz kęsów jest w stanie zapewnić jednolitą temperaturę kucia. A kiedy grzejnik odpada, wszystko za nim się układa.
Wybór zasilacza według tonażu nie będzie miał wpływu na wielkość nagrzewnicy indukcyjnej. Rozmiar kęsa, gatunek stali, docelowa temperatura, czas cyklu, częstotliwość, długość cewki, obsługa materiałów, kontrola skali, i równomierność temperatury – wszystko ma znaczenie. Jeśli przegapisz jeden, linia nie osiągnie wydajności produkcyjnej w warunkach zakładowych – a nie na papierze, nie na hali produkcyjnej.
Oto siedem decyzji, które odróżniają grzejnik, który nadąża od tego, który staje się wąskim gardłem.
1. Dlaczego rozmiarowanie podgrzewacza prętów zaczyna się od czasu cyklu
Podgrzewacz linii kuźniarskiej jest dopasowany do wymaganych części na godzinę, nie tylko średnicy prętów. Pierwsze pytanie: ile prętów musi osiągnąć temperaturę kucia w każdej minutie bez zatrzymywania prasy?
Jeśli prasa potrzebuje jednego pręta na każdą minutę 12 sekundy, system indukcyjny dostarcza w pełni podgrzaną pręt w tym odstępie czasu — wliczając czas na indeksowanie, transfer, weryfikacja temperatury, odrzucone pręty, oraz krótkie przerwy produkcyjne. Linia zaprojektowana dokładnie na obliczoną wydajność pozostaje w tyle w momencie, gdy pręty różnią się pod względem rozmiaru, temperatura materiału przychodzącego zmienia się, lub operator spowalnia sekwencję transferu.
Wymagana moc grzewcza musi mieć margines powyżej teoretycznej wartości. Ile dokładnie to zależy od operacji, ale 10–15% powyżej obliczonej przepustowości jest praktycznym minimum. Mniej niż to i każdy drobny problem powoduje, że prasa przechodzi w tryb oczekiwania.
Dane wejściowe do wymiarowania, które zasilają obliczenie:
— Materiał pręta i gatunek
— Średnica pręta lub przekrój przez płaszczyzny
— Długość i masa pręta
— Temperatura wejściowa i docelowa temperatura kucia
— Wymagane pręty na minutę lub części na godzinę
— Akceptowalny gradient temperatury, układ linii, oraz sposób obsługi
Kwadratowe pręty komplikują każdy z tych wejść. Kwadrat nie nagrzewa się jak okrągły o równej powierzchni. Narożniki i płaskie ściany łączą się inaczej, a cewka, częstotliwość, oraz strategie indeksowania zmieniają się z tego powodu. Ten motyw przewija się przez każdą sekcję poniżej.
Dla szerszego spojrzenia na to, jak kucie indukcyjne pasuje do linii produkcyjnej, w tym wybór sprzętu i integracja procesów, patrz pełny przewodnik kuźni.
2. Wymagania dotyczące zasilania indukcyjnego ogrzewania stalowego
Podstawowe zapotrzebowanie na energię pochodzi z energii potrzebnej do podniesienia pręta z temperatury początkowej do temperatury kucia w dostępnym czasie. Dla stali węglowych i stopowych, temperatury kucia mieną między 2000°F a 2300°F, w zależności od rodzaju i procesu.
zacznij od masy pręta, wzrost temperatury, ciepło właściwe, i wydajność produkcji. Większa masa i krótsze czasy cykli wymagają większej ilości kW — ta zależność jest liniowa z wydajnością. Następnie dodaj moc dla strat systemowych, skalę, promieniowanie, wydajność cewki, i praktyczną marżę operacyjną. Matematyka jest prosta; założenia są tam, gdzie większość prób zmiany rozmiaru kończy się niepowodzeniem.
Zainstalowana kW musi uwzględniać sprawność elektryczną i cieplną. Nagrzewanie indukcyjne jest skuteczne obok metod opalanych paliwem, ale nie cała moc wejściowa zamienia się w użyteczne ciepło w kęsie. Straty w cewce, straty w zasilaniu, straty miedzi chłodzonej wodą, oraz promieniowanie gorącej stali wpływają na efektywność ogrzewania netto. Dobrze zaprojektowana linia charakteryzuje się ogólną wydajnością na poziomie 60–65%.. Rozmiar mniejszy i od pierwszego dnia będziesz osiągał słabsze wyniki.
Jako szybkie odniesienie: ogrzewanie liniowe 4 kęsy funtów każdy 10 sekundy wymaga znacznie mniej energii niż jedno ogrzewanie 25 funtów kęsów w tym samym odstępie czasu. Ten sam czas cyklu, bardzo różna energia na część. Dlatego waga kęsów i wydajność są podstawą obliczeń, nie samą średnicę.
Cykl pracy też ma znaczenie. Linie kuźnicze pracują nieprzerwanie na długie zmiany. Moc zasilacza musi wspierać moc produkcyjną bez obniżania parametrów termicznych pod koniec ośmiogodzinnej pracy. Wybór mocy i planowanie zużycia energii wymagają uwagi na wczesnym etapie projektu — a nie po zamówieniu sprzętu.
Uwzględnianie strat ciepła
Straty ciepła rosną szybko w miarę wzrostu temperatury wsadu. W pobliżu temperatury kucia, promieniowanie staje się istotnym czynnikiem — szczególnie przy jakiejkolwiek przerwie między wyjściem z cewki a prasą. Grzejnik, który podczas rozruchu osiąga odpowiednią temperaturę wyjściową, nie nadaje się do produkcji, jeśli gorące kęsy ustawiają się w kolejce lub tracą ciepło przed prasą. Rozmiar dla rzeczywistej sekwencji od wyjścia cewki do styku matrycy, nie tylko grzejnik.
3. Wybór częstotliwości dla kęsów okrągłych i kwadratowych
Częstotliwość kontroluje głębokość penetracji prądu przez kęs i miejsce powstawania ciepła. Niższe częstotliwości wpychają ciepło głębiej do sekcji. Wyższe częstotliwości utrzymują go blisko powierzchni. Różnica przestaje być akademicka, gdy próbujesz podgrzać pręt o średnicy 4 cali w całej objętości.
Do kucia prętów, celem jest równomierne nagrzanie — doprowadzenie całego przekroju do temperatury kuźniczej. Częstotliwość równoważy szybkość nagrzewania, wielkości przekroju, równomierność temperatury, i to, co może dostarczyć zasilanie.
| Rozmiar pręta (Przez płaskie boki) | Zalecana częstotliwość | Dlaczego |
|---|---|---|
| Poniżej 2″ | 3–10 kHz | Mały przekrój — odległość od powierzchni do rdzenia wystarczająco krótka, aby średnia częstotliwość nagrzała całość |
| 22″–4″ | 1–3 kHz | Wymagana głębsza penetracja; równoważy szybkość nagrzewania z temperaturą rdzenia |
| Powyżej 4″ | 500 Hz–1 kHz | Duży przekrój wymaga głębokiej penetracji; wyższe częstotliwości przegrzewają powierzchnię, zanim rdzeń dogoni |
Ostateczny wybór zależy również od gatunku stali, docelowa temperatura, oraz jak mały gradient toleruje proces.
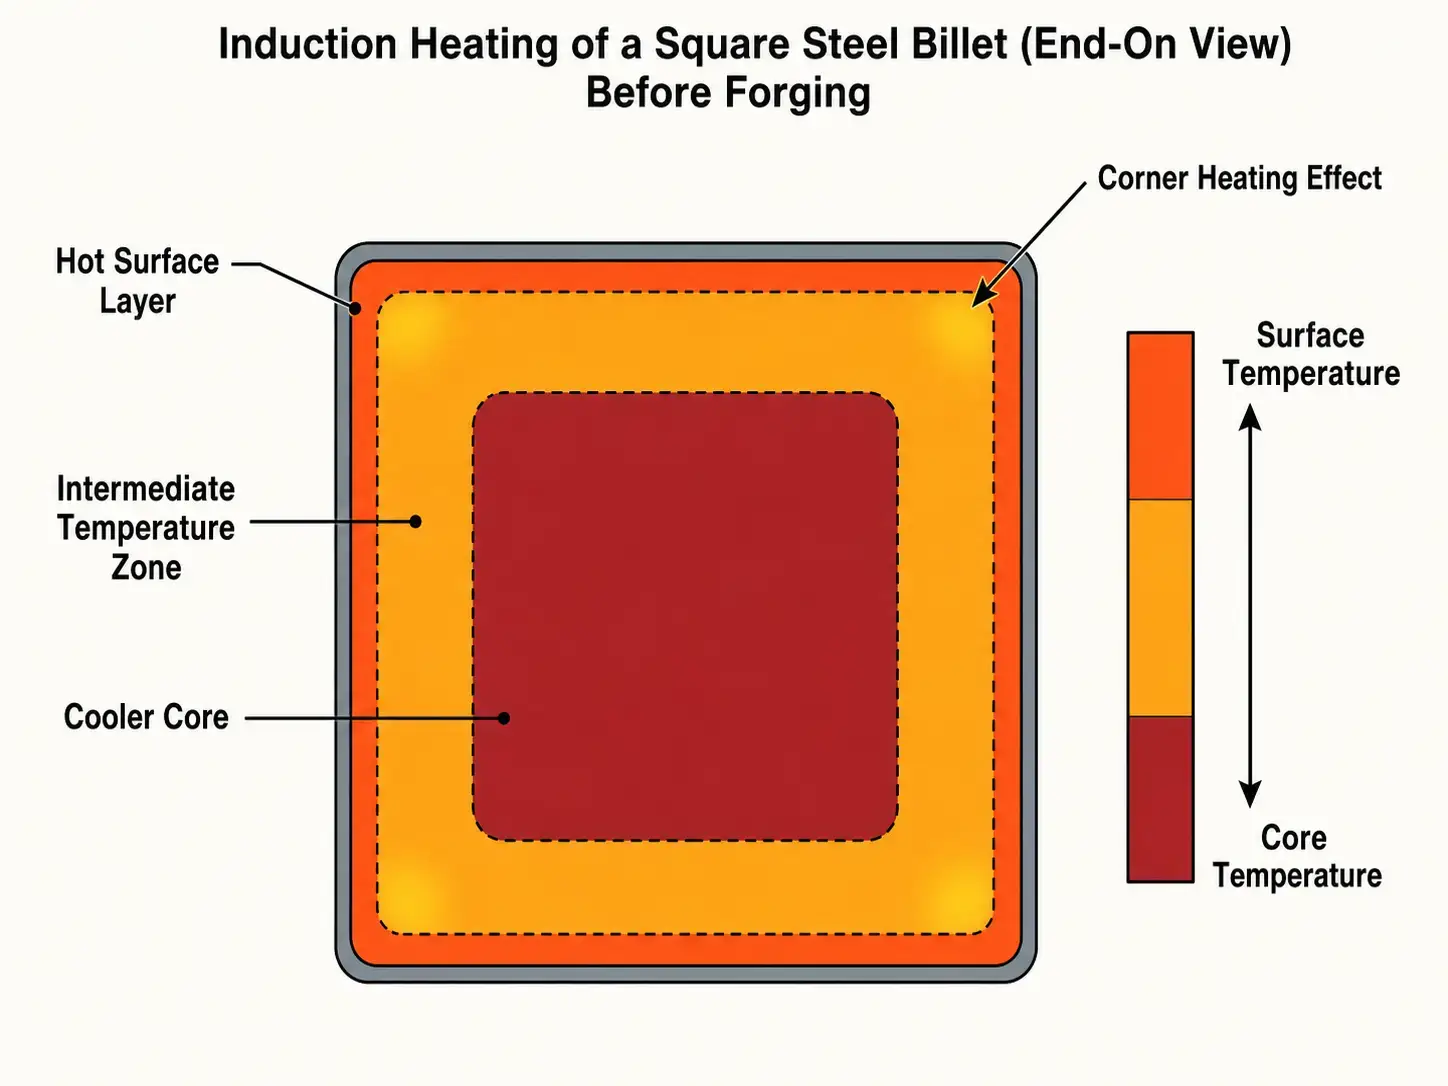
Kwadratowe kęsy komplikują wybór częstotliwości. Narożniki i płaskie powierzchnie nie łączą się w ten sam sposób, więc nie nagrzewają się w ten sam sposób. W zależności od wielkości kęsa i konstrukcji cewki, rogi są bardziej gorące niż rdzeń — lub zimniejsze niż środkowa część — i w obu przypadkach powstają problemy w prasie.
Do polan kwadratowych, decyzja o częstotliwości zależy od przekroju poprzecznych na powierzchniach płaskich, zachowania temperatury narożnej, temperatury rdzenia przy wyładowaniu, czy pręty są indeksowane czy przesuwane ciągle, styl cewki i odległość sprzężenia, oraz zmienność temperatury, jaką proces toleruje.
dla głębszej analizy technicznej, zobacz dobór częstotliwości i podstawy nagrzewania indukcyjnego.
4. Długość cewki, Przepustowość & obsługa materiałów
zainstalowane kW decyduje o dostępnej energii. długość cewki i czas przechowywania pręta decydują, czy pręt może pochłonąć tę energię bez oddzielania się powierzchni od rdzenia. Krótka kręgi o bardzo wysokiej mocy przegrzewa powierzchnię zanim środek osiągnie temperaturę kucia — pirometr mówi tak, prasa mówi nie.
Czas przebywania to czas, jaki każda sztabka spędza w aktywnej strefie grzewczej, kontrolowany przez długość kręgu, prędkość przemieszczania sztabki, odstępy, oraz metodę indeksowania.
Dla ciągłego podajnikowego pieca, odstęp między sztabkami bezpośrednio wpływa na wydajność. Ścisłe rozmieszczenie upakowuje więcej sztabek w kręgu i poprawia tempo produkcji, ale również zmienia sprzężenie, kontrolę temperatury, oraz mechaniczną niezawodność podawania. Dla systemu indeksowania, każdy pręt zatrzymuje się na jednej lub kilku stacjach grzewczych. To upraszcza śledzenie części i kontrolę temperatury, ale czas indeksowania musi być zgodny z cyklem prasowania — bez przerw, bez nakładań.
układy pojedynczej cewki vs wielocewkowej
prosty grzejnik używa jednej długiej cewki z jednym zasilaczem. systemy wielostrefowe obsługują szybkie początkowe ogrzewanie, końcowe przycinanie temperatury, wiele rozmiarów billetów, i zamknięte sprzężenie zwrotne pirometru bez zmiany narzędzi — niezbędne, gdy temperatura materiału wejściowego lub wymiary półfabrykatu różnią się w trakcie produkcji. Dla konfiguracji urządzeń, zobacz systemy kucia indukcyjnego i projekt cewki dla szczegółów, które wpływają na wydajność produkcji.
Obsługa materiałów wpływa na przepustowość
Obsługa materiałów decyduje, czy obliczona przepustowość zwojów jest osiągalna. Podgrzewacz może mieć wystarczającą moc kW, a złe podawanie, indeksowanie, lub projekt rozładunku nadal ogranicza linię. Kwadratowe półfabrykaty się blokują. Zawsze zacinają się w najgorszym momencie — przekrzywiając lub łącząc szyny, popychacze, zatrzymuje się, i gniazda transferowe nie są przeznaczone do pracy w warunkach wysokiej temperatury. Projekt obsługi musi uwzględniać to, co dzieje się po tygodniach gromadzenia się kamienia, nie pierwszego dnia.
— Sposób ładowania kęsów i projekt magazynu zimnych kęsów
— Siła popychacza i wyrównanie pod wpływem rozszerzalności cieplnej
— Materiał szyny prowadzącej, zużycie, i prześwit skali
— Robota, przenośnik, lub ręczny czas odbioru
System rozładowania ma największe znaczenie. Pręt opuszcza cewkę w odpowiedniej temperaturze i traci ciepło co sekundę przed uderzeniem prasy. Umieść wyjście cewki tak blisko maszyny lub robota transferowego, jak pozwala na to przestrzeń podłogowa, z wystarczającym prześwitem dla bezpiecznego dostępu i konserwacji. Każda stopa odległości transferowej kosztuje cię temperaturą — a im gorętszy pręt, tym szybciej traci ciepło.
Gorące prowadzenie pręta staje się ważne, gdy przez tę samą linię przechodzi wiele rozmiarów prętów lub receptur. System sterowania musi wiedzieć, która sztabka znajduje się na której pozycji cewki, jaka receptura jest aktywna, oraz czy którakolwiek sztabka została opóźniona poza dopuszczalny czas. Jeśli to przegapisz, wysyłasz zimną sztabkę do prasy.
5. Wymagania dotyczące jednorodności temperatury i przestojów
Sztabka może mieć prawidłową temperaturę powierzchni, a mimo to być za zimna w rdzeniu. Jest to najczęstsza przyczyna, dla której linia kucia ma problemy po instalacji. Odczyt pirometru wygląda dobrze. Prasa się nie zgadza.
Prasa reaguje na zachowanie odkształcenia kęsa, a to zależy od pełnego rozkładu temperatury w przekroju, a nie tylko od powierzchni. Zimny rdzeń zwiększa obciążenie formujące, zmniejsza żywotność matrycy, powoduje zakładki lub fałdy, i powoduje nierównomierny przepływ ziaren. Żadne z nich nie pojawia się na wyświetlaczu temperatury grzejnika.
Równomierność temperatury zależy od przekroju kęsa, częstotliwość ogrzewania, szybkość nagrzewania, długość cewki, przewodność cieplna stali, czas dostępny na przewodnictwo, tam, gdzie skierowany jest pirometr, i opóźnienie między podgrzewaniem a kuciem.
Dla większych półwyrobów, krótki odcinek wyrównawczy lub czas nagrzewu pomaga. W indukcji, to nie zawsze oznacza oddzielny piec. Może to być dłuższa cewka z mniejszą gęstością mocy w końcowej strefie, kontrolowane odstępy między półwyrobami, lub krótki, izolowany odcinek transportowy, który pozwala ciepłu przewodzić z powierzchni do rdzenia przed uderzeniem prasy.
Zbuduj pomiar temperatury w linii. Pojedynczy pirometr skierowany na jedną powierzchnię pomija różnice między rogami i zmianami orientacyjnymi na kwadratowych prętach.
W procesach związanych z obróbką cieplną lub hartowaniem w dalszej fazie, obowiązują te same zasady kontroli temperatury. Powiązane tematy to obróbkę cieplną i hartowanie indukcyjne.
6. Chłodzenie, Kontrole, oraz praktyczna integracja linii
Podgrzewacz do prymitywki to maszyna produkcyjna. Poza zasilaniem i cewką, zależy od chłodzenia, sterowania, czujniki, ochrony, dostępu konserwacyjnego, oraz integracji z ogniwem kującym. Każdy z tych elementów może zatrzymać linię.
Chłodzenie wodne jest kluczowe. Cewki indukcyjne, szyny zbiorcze, przewody, i elektronika mocy wytwarzają ciepło podczas pracy. Niewystarczające chłodzenie zmniejsza niezawodność, skracając żywotność komponentów, i powoduje uciążliwe wyłączenia podczas długotrwałej produkcji. System działający w temperaturze otoczenia 70°F wyłącza się z powodu przegrzania przy 95°F w sierpniu.
| Komponent | Co wymaga chłodzenia | Tryb awarii w przypadku niedoboru chłodzenia |
|---|---|---|
| Cewka indukcyjna | Miedziane zwoje + wkładka ogniotrwała | Przepalenie cewki, pęknięcia wkładki ogniotrwałej |
| Zasilacz | IGBT / SCR + radiatory | Obniżenie wydajności termicznej, wyłączenie w trakcie zmiany |
| Transformator wyjściowy | Uzwojenia + rdzeń | Awaria izolacji, iskrzanie |
| Praca szyn zbiorczych | Miedziane szyny zbiorcze + Połączenia śrubowe | Miejsca gorące, Luźne połączenia spowodowane cyklem termicznym |
| Kondensatory | Dielektryk + Szyna wewnętrzna | Dryf pojemności, Skrócona żywotność, Termiczne wymuszenie |
Projekt systemu chłodzenia musi uwzględniać jakość wody, przepływ, wzrost temperatury, filtracja, Przewodność, i wykrywanie wycieków. Pełny przegląd, zobacz Systemy chłodzenia wodnego.
Sterowanie wspiera normalną produkcję i warunki awaryjne. Co najmniej, Większość pieców do kucia wymaga zarządzania przepisami, kontrola mocy, Monitorowanie temperatury, Wyłączniki bezpieczeństwa, Rejestracja błędów, oraz komunikację z urządzeniami znajdującymi się powyżej i poniżej.
— Wykrywanie obecności kęsów i wykrywanie zacięć
— Automatyczna regulacja mocy ze sprzężeniem zwrotnym pirometru
— Przechowywanie receptur według wielkości kęsów i gatunku stali
— Sterowanie zsypem odrzucającym w przypadku kęsów o zbyt niskiej temperaturze
— Wymiana sygnału gotowości do prasowania i gotowości do podgrzewania
Inżynierowie automatycy wcześnie definiują wymianę sygnałów. Grzejnik, robot, naciskać, przenośnikami, i system bezpieczeństwa muszą uzgodnić, kiedy kęs może się poruszać, gdy ogrzewanie zostanie wstrzymane, i co się dzieje po zdenerwowaniu. Zamontuj te uściski później, a koszty się pomnożą.
7. Typowe błędy w doborze rozmiaru, które obniżają wydajność
Większość problemów z nagrzewaniem wsadu zaczyna się od niepełnych założeń dotyczących rozmiaru. System działa na papierze. W produkcji, nie utrzyma tempa.
| Błąd w doborze rozmiaru | Co dzieje się na hali produkcyjnej |
|---|---|
| Dobór rozmiaru wyłącznie według średnicy wsadu | Czas cyklu nie odpowiada prasie — linia działa poniżej nominalnej wydajności |
| Tylko temperatura powierzchni, brak weryfikacji rdzenia | Przeciążenie prasy, Uszkodzenie matrycy, Zimne załamania w odkuwce |
| Cewka za krótka w stosunku do zastosowanej mocy kW | Powierzchnia przypala się, zanim środek osiągnie temperaturę kucia |
| Wyjście cewki jest zbyt daleko od prasy | 50–100°F utracone podczas przenoszenia pomiędzy grzejnikiem a matrycą |
| Układ chłodzenia dostosowany do warunków zimowych | Wyłączenia spowodowane przegrzaniem w każde sierpniowe popołudnie |
| Jeden przepis na trzy rozmiary kęsów i dwie klasy | Niektóre kęsy są niedogrzane, niektóre przegrzane — żadne ustawienie nie działa dla wszystkich |
| Brak luzu skali w szynach prowadzących | Dżemy, przekrzywione kęsy, nieoczekiwany przestój |
Rzucanie większej ilości kW na problem może pogorszyć sytuację. Większa moc skraca czas nagrzewania, ale powoduje to wzrost temperatury powierzchni cewki, częstotliwość, i czas przebywania nie są dopasowane do kwatery. Projekt cewki liczy się tak samo: geometrii, sekcja miedziana, izolacja, oporny, kanały chłodzące, i wsparcie mechaniczne wpływają na to, co dzieje się w produkcji.
Jeśli podgrzany kęs zasila później operację hartowania indukcyjnego lub obróbki cieplnej w zakładzie, wahania temperatury powodują problemy z jakością w dalszej części procesu. Do części hartowanych, recenzowanie Typowe wady hartowania indukcyjnego pomaga prześledzić, jak zmiany ogrzewania wpływają na właściwości końcowe.
Klucz na wynos
Rozmiar dostosowany do czasu cyklu, nie kW. Zrób cewkę na tyle długą, aby rdzeń nadrobił. Umieść cewkę tak blisko prasy, jak pozwala na to przestrzeń podłogowa. Zaplanuj więcej niż jeden rozmiar kamika od pierwszego dnia. Popraw te cztery rzeczy, a reszta będzie następna.
FAQ
Q: Jak obliczę potrzebne kW?
A: zacznij od masy pręta, Docelowa temperatura minus temperatura wejściowa, i części na godzinę. To daje energię netto. Zastosuj sprawność systemu — 60–65% to rozsądny punkt wyjścia dla dobrze zaprojektowanej linii indukcyjnej — i dodaj 10–15% marginesu. Zanim złożysz zamówienie, sprawdź, czy źródło zasilania może to zapewnić przy pełnym obciążeniu.
Q: Moje kęsy są kwadratowe. Jakiej częstotliwości powinienem używać?
A: Pod 2 cale w poprzek mieszkania: 3–10 kHz. 3–6 cali: 1–3 kHz. Powyżej 6 cale: 500 Hz do 1 kHz. Konstrukcja cewki i obsługa narożników zmieniają ostateczną liczbę — przetestuj za pomocą kęsów oprzyrządowanych, jeśli proces jest nowy.
Q: Mój pirometr wskazuje 2200°F, ale prasa ma trudności. Co się dzieje?
A: Zimny rdzeń. Powierzchnia osiągnęła temperaturę kucia, ale środek nie. Zwolnij tempo ogrzewania, wydłużyć cewkę, lub dodaj strefę nagrzewania na obniżonej mocy, aby ciepło przewodziło się do wnętrza. Pirometr widzi tylko powierzchnię.
Q: Jedna cewka lub wiele stref grzewczych?
A: Pojedyncza cewka działa dla jednego rozmiaru pręta w stałym tempie. Użyj wielu stref, jeśli przetwarzasz wiele rozmiarów prętów lub gatunków stali, potrzebna ścisła kontrola temperatury wyjściowej, lub chcesz sprzężenia zwrotnego pirometru w pętli zamkniętej. Wielostrefowe kosztuje więcej na początku, ale się opłaca, gdy zmienia się miks z tygodnia na tydzień.
Uzyskaj szacunkową wielkość dla swojej linii nagrzewania prętów
Prześlij nam wymiary swojego pręta, gatunek stali, docelowa temperatura, wymagany czas cyklu. Przygotujemy szacunkową moc, zalecenie częstotliwości, i konfigurację cewki dla Twojego układu — zazwyczaj w ciągu 24 godzin.


