
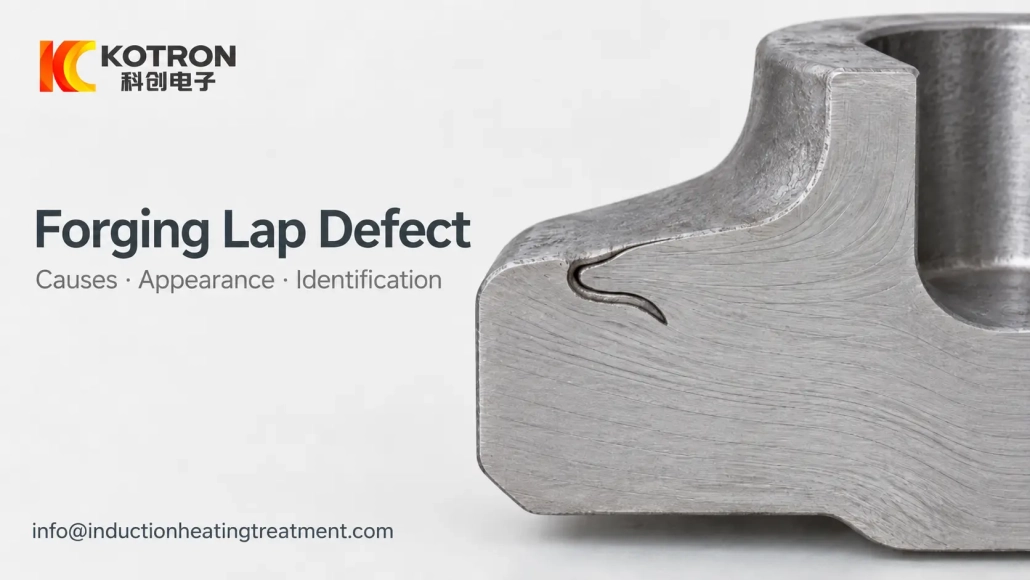
تزوير عيوب اللفة: الأسباب, المظهر وكيفية التعرف عليهم
تزوير عيوب اللفة: الأسباب, المظهر وكيفية التعرف عليهم
الخط أو التماس الموجود على سطح الحدادة لا يمثل دائمًا صدعًا. قد يكون أ تزوير اللفة, في حين أن بعض المؤشرات المتشابهة يمكن أن تأتي من التصفيحات الداخلية أو الانقطاعات الأخرى.
تتشكل لفة الحدادة عندما يطوى السطح المعدني ويتم ضغطه مرة أخرى في قطعة العمل دون الارتباط الكامل بالمواد المحيطة. التحديد الصحيح مهم لأن العلاج يعتمد على المصدر. حالة البليت, هندسة الموت, التدفئة وتدفق المعادن يمكن أن تساهم جميعها, وتغيير متغير عملية واحد فقط قد لا يزيل الخلل.
2. ما الذي يسبب عيوب اللفة في تزوير?
3. كيفية التعرف على اللفة تزوير
4. تزوير اللفة مقابل. الكراك مقابل. التصفيح
5. ما الذي يمكن أن يخبرك به تدفق الحبوب عن تكوين اللفة
6. كيفية تتبع ومنع تزوير اللفات
1. ما هو اللفة تزوير?
لفة الحدادة عبارة عن انقطاع متصل بالسطح يتم إنشاؤه عندما يطوى جزء من المعدن على قطعة العمل أو داخلها أثناء التشوه.
قد يظل السطح المطوي بمثابة واجهة بدلاً من اللحام بالكامل بالمعدن الأساسي.
يبدأ أحد مسارات التكوين الشائعة بإسقاط حاد, زعنفة, اكتئاب, الخدش أو عدم انتظام السطح الآخر الناتج قبل أو أثناء عملية التزوير. خلال التشوه اللاحق, يمكن طي هذا القسم غير المنتظم في الجسم الرئيسي لقطعة الشغل.
تبرد النتوءات الرقيقة بسرعة أكبر من الجزء المحيط بها وقد تتأكسد بسهولة أكبر. إذا تشكلت طبقة أكسيد بين المعدن المطوي والمادة الأساسية, يصبح الترابط الكامل أكثر صعوبة أثناء التشوه اللاحق.
يمكن أن تتطور اللفات أيضًا بالقرب من التغيرات المفاجئة في القسم أو في المناطق التي يضطر فيها المعدن إلى التدفق في عدة اتجاهات.
2. ما الذي يسبب عيوب اللفة في تزوير?
يمكن أن يكون لللفة أكثر من سبب مساهم.
حالة سطح البليت
جرب, المناطق الخشنة, خدوش عميقة, يمكن لاحقًا طي المنخفضات أو غيرها من الأضرار السطحية في عملية التزوير.
حالة الأدوات
قد تؤدي أسطح القالب البالية أو التالفة إلى حدوث مخالفات محلية يتم الضغط عليها في قطعة العمل أثناء التشوه اللاحق.
تصميم يموت والأخدود
إذا كان القالب لا يوجه تدفق المعدن بشكل صحيح, قد يتم طي جزء من المادة مقابل جزء آخر بدلاً من ملء التجويف بسلاسة.
حالة التدفئة
يمكن أن يؤثر التسخين غير المناسب أو غير المنتظم على اللدونة وتدفق المعدن. التدفئة هي أحد عوامل هذه العملية, ولكن لا ينبغي التعامل معه تلقائيًا على أنه السبب الجذري لكل دورة.
تزوير التسلسل والتشغيل
هندسة التشكيل غير صحيحة, المواد المحلية المفرطة, يمكن أن يؤدي تسلسل التشوه السيئ أو ممارسات التشغيل غير المناسبة إلى إنشاء زعانف, زوايا حادة أو أنماط تدفق غير مستقرة تتطور فيما بعد إلى لفات.
في الممارسة العملية, يجب أن يتم تتبع الخلل من خلال العملية الكاملة بدلاً من إسناد سبب واحد فقط من المظهر.
3. كيفية التعرف على اللفة تزوير
تبدأ دورة الحدادة عادةً من السطح وتمتد إلى الداخل على طول الواجهة المطوية.
على قسم معد, العديد من الميزات قد تدعم التشخيص:
— قد تكون الفتحة أوسع من فتحة الشق الناعم.
— قد يبدو الجانبان سلسين نسبيًا.
— غالبًا ما يكون الطرف مستديرًا أو غير حاد بدلاً من أن يكون مدببًا بشكل حاد.
— قد تكون الأكسدة موجودة على طول الواجهة المطوية.
— في المطروقات الصلب, قد تظهر عملية إزالة الكربنة على أحد الجانبين أو كليهما.
— قد تبقى شوائب الأكسيد داخل العيب.
— قد تشكل اللفة زاوية حادة مع السطح.
— قد يتبع اتجاهه تدفق المعدن المحلي.
لا توجد ميزة واحدة قاطعة.
على سبيل المثال, الأكسدة داخل الانقطاع لا تثبت في حد ذاتها أن العيب هو لفة. شكل الخلل, اتصال السطح, وينبغي النظر في البنية المجهرية المحيطة وتدفق المعادن معا.
المواد مهمة أيضا. في المطروقات غير الحديدية, قد لا تكون ميزات الأكسيد وإزالة الكربنة المستخدمة بشكل شائع عند فحص الفولاذ موجودة. في تلك الحالات, يمكن أن يوفر نمط خط التدفق عبر القسم أدلة أكثر فائدة.
4. تزوير اللفة مقابل. الكراك مقابل. التصفيح
يمكن أن تبدو هذه العيوب متشابهة أثناء الفحص الأولي, لكن آليات تكوينها مختلفة.
| ميزة | تزوير اللفة | التصفيح | شق التشكيل |
|---|---|---|---|
| الآلية الأساسية | يتم طي المعدن السطحي في قطعة العمل دون الترابط الكامل | ويظل الانقطاع الداخلي منفصلاً إلى طبقات | كسور المواد تحت الضغط الموضعي |
| أصل نموذجي | عيب السطح, الأدوات, تدفق المعادن, تسلسل تزوير | صدع داخلي, التضمين, تجويف الانكماش, المسامية أو انقطاع المواد المماثلة | الحالة المادية, درجة الحرارة, الإجهاد والتشوه |
| موقف نموذجي | عادة ما تكون متصلة بالسطح | عادة داخلية | السطحية أو الداخلية |
| مظهر القسم | واجهة مطوية, في كثير من الأحيان مع نهاية حادة نسبيا | فصل الطبقات | الشكل يعتمد على آلية الكسر |
| الأكسدة / إزالة الكربون | قد تكون موجودة في الفولاذ | يعتمد على الأصل | يعتمد على متى وكيف تشكل الكراك |
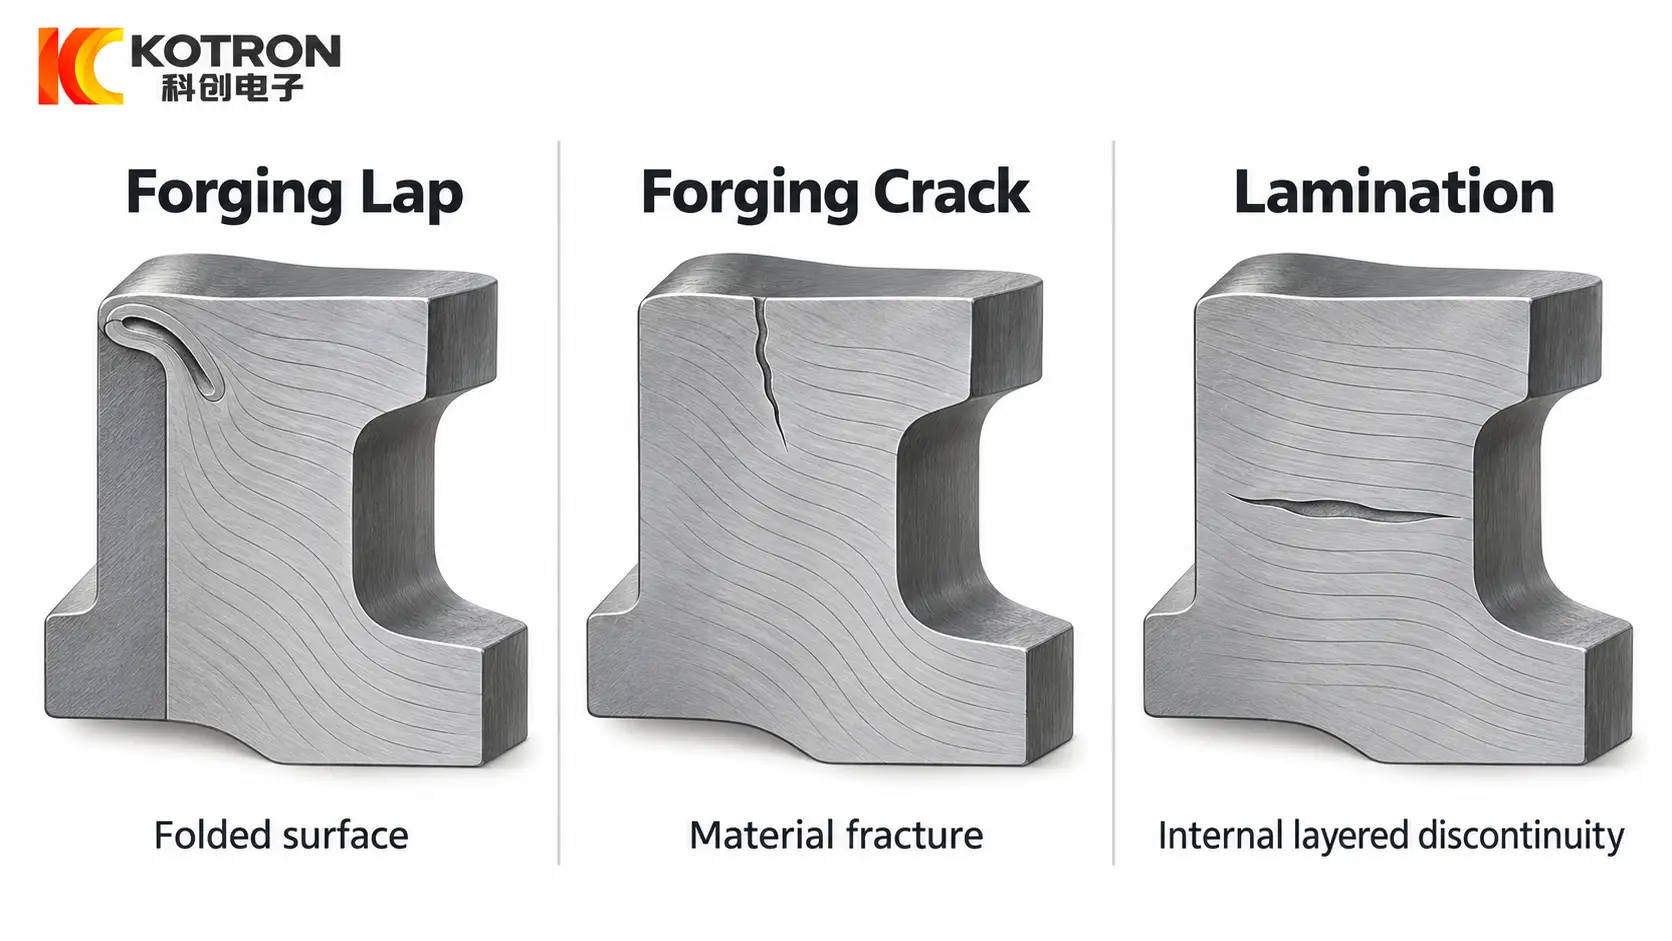
يتم إنتاج اللفة عن طريق الطي. يتم إنتاج الكراك عن طريق الكسر.
التصفيح مختلف مرة أخرى. عادةً ما يتضمن انقطاعًا داخليًا كان موجودًا في المادة وظل غير مرتبط أو أصبح ممدودًا أثناء المزيد من التشوه.
هذا التمييز مهم أثناء تحليل السبب الجذري. يشير العيب المطوي المتصل بالسطح إلى تاريخ عملية مختلف عن انقطاع الطبقات الداخلية.
للحصول على مناقشة أكثر تفصيلاً حول مورفولوجيا الكراك و الفرق بين تزوير وتبريد الشقوق, من الأفضل التعامل مع هذا الموضوع بشكل منفصل بدلاً من تكراره هنا.
5. ما الذي يمكن أن يخبرك به تدفق الحبوب عن تكوين اللفة
يوفر التدفق المعدني داخل المطروقة دليلاً مفيدًا حول كيفية تشكيل الجزء.
تحت ظروف تزوير مناسبة, تتبع خطوط التدفق عمومًا الكفاف الرئيسي للمكون. حيث تصبح حركة المواد غير مستقرة, قد يصبح نمط التدفق مشوهًا, متقطعة أو تشبه الدوامة محليًا.
وهذا مهم عند فحص اللفة لأن العيب قد يتبع الاتجاه الذي تم فيه طي المعدن السطحي.
تغير موضعي في اتجاه التدفق بالقرب من الضلع, فرع, قد يشير التغيير المفاجئ في الزاوية أو القسم أيضًا إلى سبب طي المعدن بدلاً من ملء القالب على النحو المنشود.
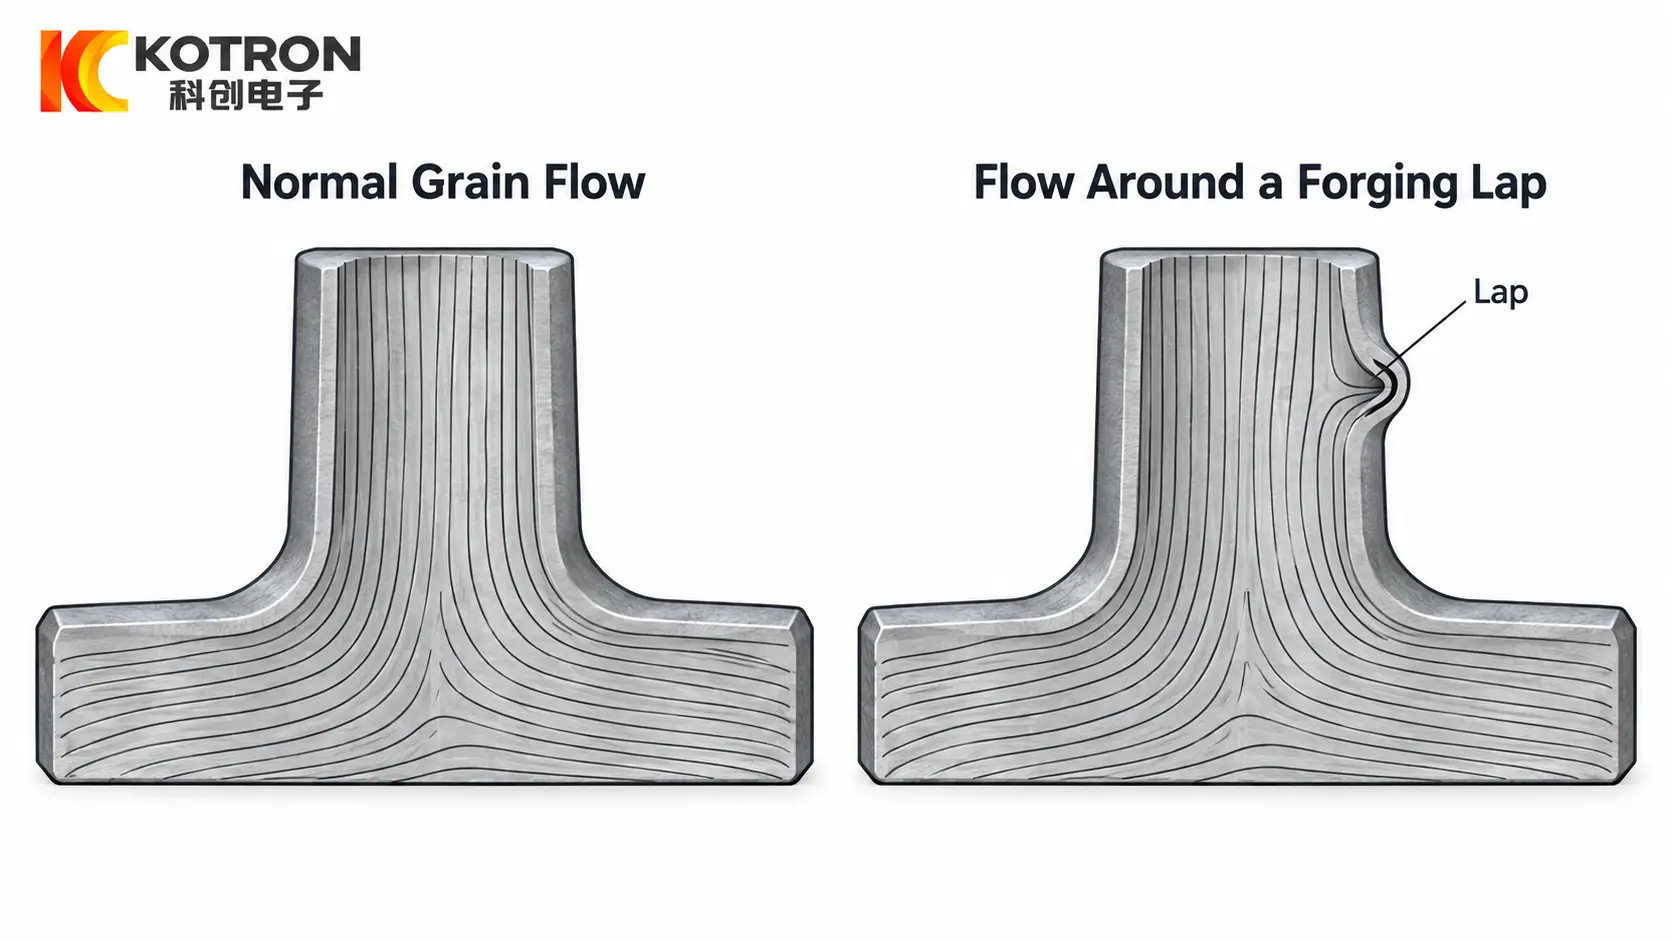
وبالتالي فإن فحص تدفق الحبوب يساعد في الإجابة على سؤال مختلف عن فحص السطح:
وليس فقط مكان الخلل, ولكن كيف تحرك المعدن قبل أن يتشكل الخلل.
لا يعني التدفق غير الطبيعي تلقائيًا وجود حضن, ولا ينبغي تشخيص اللفة إلا من خطوط التدفق. تكون الملاحظتان أكثر فائدة عند تقييمهما معًا.
6. كيفية تتبع ومنع تزوير اللفات
بمجرد تأكيد اللفة, والخطوة التالية هي العمل إلى الوراء من خلال هذه العملية.
① افحص سطح الخام
ابحث عن القشور, خدوش, المنخفضات, طبقات أو غيرها من المخالفات التي يمكن طيها في تزوير.
إذا كان العيب يتبع عيباً في السطح الأصلي, إن تغيير القالب أو عملية التسخين وحدها لن يحل المشكلة.
② فحص القوالب والتشكيل
تحقق من الأسطح البالية, الأضرار المحلية والهندسة التي قد تخلق زعانف, توقعات حادة أو تراكم المواد المفرطة.
يجب أيضًا مراجعة النموذج. يمكن أن يؤدي سوء توزيع المواد قبل خطوة الحدادة النهائية إلى إجبار المعدن على الطي أثناء ملء التجويف.
③ مراجعة التدفق المعدني
فحص موقع الخلل بالنسبة للأضلاع, الزعماء, يتغير القسم والمناطق الأخرى التي يتغير فيها اتجاه التدفق.
إذا ظهرت اللفات بشكل متكرر في نفس المنطقة, يستحق نمط التدفق المحلي وتصميم القالب اهتمامًا خاصًا.
④ مراجعة ظروف التدفئة
يجب فحص التسخين مع العملية الميكانيكية.
قد تؤدي درجة حرارة البليت المنخفضة أو غير المتساوية إلى تقليل قابلية التشكيل وتجعل التشوه أقل استقرارًا. يمكن أن تؤدي درجة الحرارة المفرطة إلى مشاكل معدنية أخرى ولا ينبغي استخدامها ببساطة كوسيلة لجعل المواد تتدفق بسهولة أكبر.
أين تسخين البليت التعريفي يستخدم, يمكن للتحكم في درجة الحرارة بشكل متكرر وموحد بشكل معقول أن يقلل من مصدر واحد لاختلاف العملية. لا يمكنها تصحيح نوعية الخام الرديئة, الأدوات التالفة أو تصميم التشكيل غير المناسب.
⑤ راجع تسلسل الحدادة
قد ينشأ الخلل أثناء خطوة تشكيل سابقة ولا يصبح واضحًا إلا بعد العملية النهائية.
للعيوب المتكررة, لذلك من المفيد فحص الأشكال المتوسطة بدلاً من فحص الحدادة النهائية فقط.
عادةً ما تأتي الوقاية الأكثر فعالية من تحديد أي جزء من العملية يُنشئ الطية أولاً: حالة السطح, توزيع المواد, الأدوات, تسلسل التسخين أو التشوه.
الوجبات الجاهزة الرئيسية
إن لفة الحدادة ليست مجرد اسم آخر للشقوق. إنه انقطاع معدني مطوي, وشكله, اتصال السطح, يمكن أن تساعد حالة الأكسدة وعلاقتها بتدفق المعدن في تمييزه عن الشقوق والصفائح الداخلية.
عندما يتم العثور على اللفة, يجب أن يمتد التحقيق إلى ما بعد خطوة التزوير النهائية. جودة الخام, الأدوات, تصميم التشكيل, يجب مراعاة ظروف التسخين وتدفق المعادن قبل تحديد ما يجب تغييره.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
كيف يختلف اللفة تزوير عن الكراك?
يتشكل اللفة عندما يطوى المعدن السطحي ويتم ضغطه مرة أخرى دون الترابط الكامل, بينما يتشكل الصدع عندما تنكسر المواد تحت الضغط. تبدأ اللفات عادةً من السطح وتتبع تدفق المعدن, في حين يتم إنتاج الكراك عن طريق الكسر.
هل يمكن التعرف على لفة الحدادة عن طريق الأكسدة وحدها؟?
لا. الأكسدة داخل الانقطاع لا تثبت في حد ذاتها وجود لفة. شكل الخلل, اتصال السطح, ينبغي النظر في البنية المجهرية المحيطة وتدفق المعادن معًا.
ما الذي يسبب تزوير لفات?
لا يوجد سبب واحد. حالة سطح البليت, حالة الأدوات, تصميم يموت, يمكن أن يساهم كل من التسخين وتسلسل الحدادة. يجب أن يتم تتبع الخلل من خلال العملية الكاملة بدلاً من إسناد سبب واحد فقط من المظهر.
كيف يمكن منع تزوير اللفات?
الوقاية الأكثر فعالية هي تحديد أي جزء من العملية يخلق الطية أولاً — حالة السطح, توزيع المواد, الأدوات, تسلسل التسخين أو التشوه — وتصحيحه. هذا يعني عادة فحص البليت, القوالب, التشكيل, تدفق المعدن والتدفئة معا.
تحتاج إلى تسخين خامات موثوقة للتزوير?
يعد التسخين المستمر أحد العوامل في التحكم في جودة الحدادة. أرسل لنا الجزء الخاص بك, المواد ومعدل الإنتاج, وسوف نوصي بإعداد التسخين التعريفي الصحيح.



