
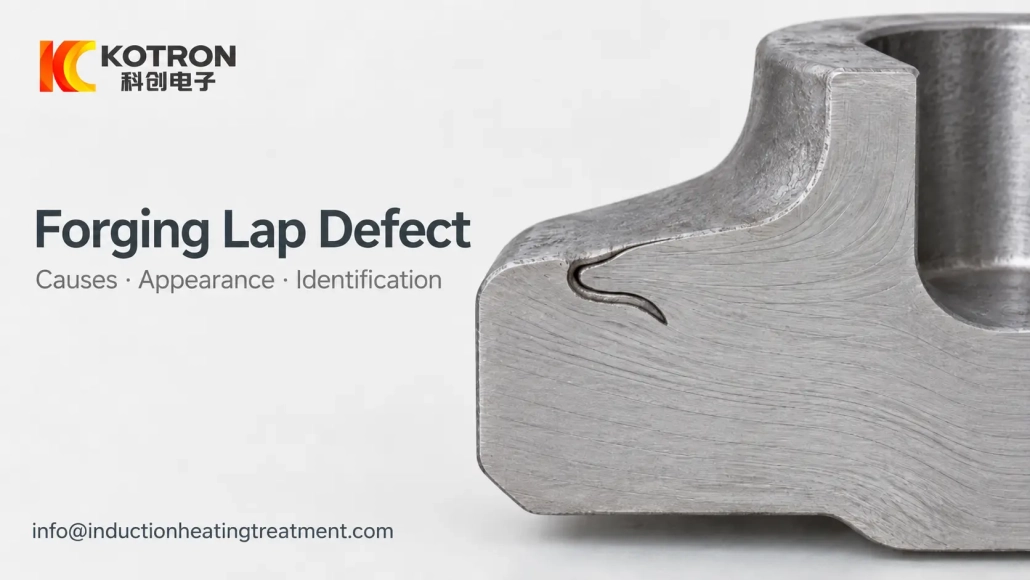
การตีข้อบกพร่องของตัก: สาเหตุ, ลักษณะที่ปรากฏและวิธีการระบุตัวตน
การตีข้อบกพร่องของตัก: สาเหตุ, ลักษณะที่ปรากฏและวิธีการระบุตัวตน
เส้นหรือตะเข็บบนพื้นผิวการตีขึ้นรูปไม่ใช่รอยแตกร้าวเสมอไป. มันอาจจะเป็นก การปลอมตัก, ในขณะที่ข้อบ่งชี้บางอย่างที่เห็นได้ชัดอาจมาจากการเคลือบภายในหรือความไม่ต่อเนื่องอื่นๆ.
การตีขึ้นรูปจะเกิดขึ้นเมื่อพื้นผิวโลหะพับและกดกลับเข้าไปในชิ้นงานโดยไม่ยึดติดกับวัสดุโดยรอบอย่างสมบูรณ์. การระบุตัวตนที่ถูกต้องมีความสำคัญเนื่องจากการรักษาขึ้นอยู่กับแหล่งที่มา. สภาพบิลเล็ต, เรขาคณิตตาย, ความร้อนและการไหลของโลหะล้วนมีส่วนช่วย, และการเปลี่ยนแปลงตัวแปรกระบวนการเพียงตัวเดียวไม่สามารถลบข้อบกพร่องได้.
2. อะไรทำให้เกิดข้อบกพร่องในการตักในการตี?
3. วิธีการระบุ Forging Lap
4. การตีตักเทียบกับ. แคร็กกับ. การเคลือบ
5. สิ่งที่ Grain Flow สามารถบอกคุณเกี่ยวกับการก่อตัวของตักได้
6. วิธีติดตามและป้องกันการตีรอบ
1. Lap การตีขึ้นรูปคืออะไร?
การตีขึ้นรูปคือความไม่ต่อเนื่องที่เชื่อมต่อกับพื้นผิว ซึ่งเกิดขึ้นเมื่อส่วนหนึ่งของโลหะพับเข้าหรือเข้าไปในชิ้นงานในระหว่างการเปลี่ยนรูป.
พื้นผิวที่พับไว้อาจยังคงเป็นส่วนต่อประสานแทนที่จะเชื่อมกับโลหะฐานทั้งหมด.
เส้นทางการก่อตัวทั่วไปเส้นทางหนึ่งเริ่มต้นด้วยการฉายภาพที่คมชัด, ครีบ, ภาวะซึมเศร้า, รอยขีดข่วนหรือความผิดปกติของพื้นผิวอื่น ๆ ที่เกิดขึ้นก่อนหรือระหว่างการปลอม. ในระหว่างการเสียรูปในภายหลัง, ส่วนที่ผิดปกตินี้สามารถพับเข้ากับส่วนหลักของชิ้นงานได้.
ส่วนที่ยื่นออกมาบางจะเย็นลงเร็วกว่าส่วนที่อยู่รอบๆ และอาจเกิดปฏิกิริยาออกซิไดซ์ได้ง่ายกว่า. หากมีชั้นออกไซด์เกิดขึ้นระหว่างโลหะที่พับไว้กับวัสดุฐาน, การยึดติดโดยสมบูรณ์จะยากขึ้นในระหว่างการเปลี่ยนรูปในภายหลัง.
รอบยังสามารถพัฒนาการเปลี่ยนแปลงอย่างฉับพลันในส่วนหรือในพื้นที่ที่โลหะถูกบังคับให้ไหลในหลายทิศทาง.
2. อะไรทำให้เกิดข้อบกพร่องในการตักในการตี?
รอบสามารถมีสาเหตุได้มากกว่าหนึ่งสาเหตุ.
สภาพพื้นผิวเหล็กแท่ง
สะเก็ด, พื้นที่ขรุขระ, รอยขีดข่วนลึก, ความหดหู่หรือความเสียหายพื้นผิวอื่น ๆ สามารถพับลงในการปลอมได้ในภายหลัง.
สภาพเครื่องมือ
พื้นผิวแม่พิมพ์ที่สึกหรอหรือเสียหายอาจสร้างความผิดปกติเฉพาะที่ซึ่งกดลงบนชิ้นงานในระหว่างการเปลี่ยนรูปในภายหลัง.
การออกแบบแม่พิมพ์และร่อง
หากแม่พิมพ์ไม่นำทางการไหลของโลหะอย่างเหมาะสม, ส่วนหนึ่งของวัสดุอาจพับเข้าหากันแทนที่จะปิดช่องได้อย่างราบรื่น.
สภาพความร้อน
การให้ความร้อนที่ไม่เหมาะสมหรือไม่สม่ำเสมออาจส่งผลต่อความเป็นพลาสติกและการไหลของโลหะ. การให้ความร้อนเป็นปัจจัยหนึ่งในกระบวนการนี้, แต่ไม่ควรถือเป็นต้นตอของทุกรอบโดยอัตโนมัติ.
ลำดับการปลอมและการทำงาน
รูปทรงพรีฟอร์มไม่ถูกต้อง, วัสดุในท้องถิ่นมากเกินไป, ลำดับการเสียรูปที่ไม่ดีหรือการปฏิบัติงานที่ไม่เหมาะสมสามารถสร้างครีบได้, มุมที่แหลมคมหรือรูปแบบการไหลที่ไม่เสถียรซึ่งต่อมาพัฒนาเป็นรอบ.
ในทางปฏิบัติ, ข้อบกพร่องควรถูกติดตามผ่านกระบวนการที่สมบูรณ์ แทนที่จะกำหนดสาเหตุเพียงสาเหตุเดียวจากรูปลักษณ์ภายนอกเพียงอย่างเดียว.
3. วิธีการระบุ Forging Lap
โดยทั่วไปการตีขึ้นรูปจะเริ่มต้นจากพื้นผิวและขยายเข้าด้านในตามส่วนต่อประสานที่พับไว้.
บนส่วนที่เตรียมไว้, คุณสมบัติหลายประการอาจสนับสนุนการวินิจฉัย:
— ช่องเปิดอาจกว้างกว่ารอยแตกเล็กๆ.
— ทั้งสองด้านอาจดูค่อนข้างเรียบ.
— ปลายมักจะโค้งมนหรือทื่อแทนที่จะแหลมคม.
— อาจเกิดออกซิเดชันตามส่วนต่อประสานที่พับอยู่.
— ในการตีเหล็ก, การแยกสลายคาร์บอนอาจปรากฏด้านใดด้านหนึ่งหรือทั้งสองด้าน.
— การรวมออกไซด์อาจยังคงอยู่ในข้อบกพร่อง.
— การตักอาจทำมุมแหลมกับพื้นผิว.
— ทิศทางอาจเป็นไปตามการไหลของโลหะในท้องถิ่น.
ไม่มีคุณลักษณะใดที่เป็นข้อสรุป.
ตัวอย่างเช่น, การเกิดออกซิเดชันภายในความไม่ต่อเนื่องไม่ได้พิสูจน์ด้วยตัวมันเองว่าข้อบกพร่องนั้นเกิดจากการตัก. รูปร่างที่มีข้อบกพร่อง, การเชื่อมต่อพื้นผิว, โครงสร้างจุลภาคโดยรอบและการไหลของโลหะควรได้รับการพิจารณาร่วมกัน.
วัสดุก็มีความสำคัญเช่นกัน. ในการตีขึ้นรูปที่ไม่ใช่เหล็ก, อาจไม่มีคุณสมบัติออกไซด์และการแยกคาร์บอนที่ใช้กันทั่วไปในการตรวจสอบเหล็ก. ในกรณีเหล่านั้น, รูปแบบเส้นไหลทั่วทั้งส่วนสามารถให้หลักฐานที่เป็นประโยชน์มากขึ้น.
4. การตีตักเทียบกับ. แคร็กกับ. การเคลือบ
ข้อบกพร่องเหล่านี้อาจดูคล้ายกันในระหว่างการตรวจสอบเบื้องต้น, แต่กลไกการก่อตัวของมันแตกต่างออกไป.
| ลักษณะ | การตีตัก | การเคลือบ | รอยแตกร้าวจากการตีขึ้นรูป |
|---|---|---|---|
| กลไกพื้นฐาน | พื้นผิวโลหะพับเข้ากับชิ้นงานโดยไม่ต้องยึดติดเต็มที่ | ความไม่ต่อเนื่องภายในยังคงถูกแยกออกเป็นชั้นๆ | การแตกหักของวัสดุภายใต้ความเครียดในท้องถิ่น |
| ต้นกำเนิดทั่วไป | ข้อบกพร่องพื้นผิว, เครื่องมือ และ, การไหลของโลหะ, ลำดับการปลอม | รอยแตกภายใน, รวม, ช่องหดตัว, ความพรุนหรือความไม่ต่อเนื่องของวัสดุที่คล้ายกัน | สภาพวัสดุ, อุณหภูมิ, ความเครียดและการเสียรูป |
| ตำแหน่งทั่วไป | มักจะเชื่อมต่อกับพื้นผิว | ภายในทั่วไป | พื้นผิวหรือภายใน |
| รูปลักษณ์ของส่วน | อินเทอร์เฟซแบบพับ, มักจะมีปลายทู่ค่อนข้าง | การแยกชั้น | รูปร่างขึ้นอยู่กับกลไกการแตกหัก |
| การออกซิเดชัน / การลดคาร์บอน | อาจมีอยู่ในเหล็ก | ขึ้นอยู่กับแหล่งกำเนิด | ขึ้นอยู่กับว่ารอยแตกเกิดขึ้นเมื่อใดและอย่างไร |
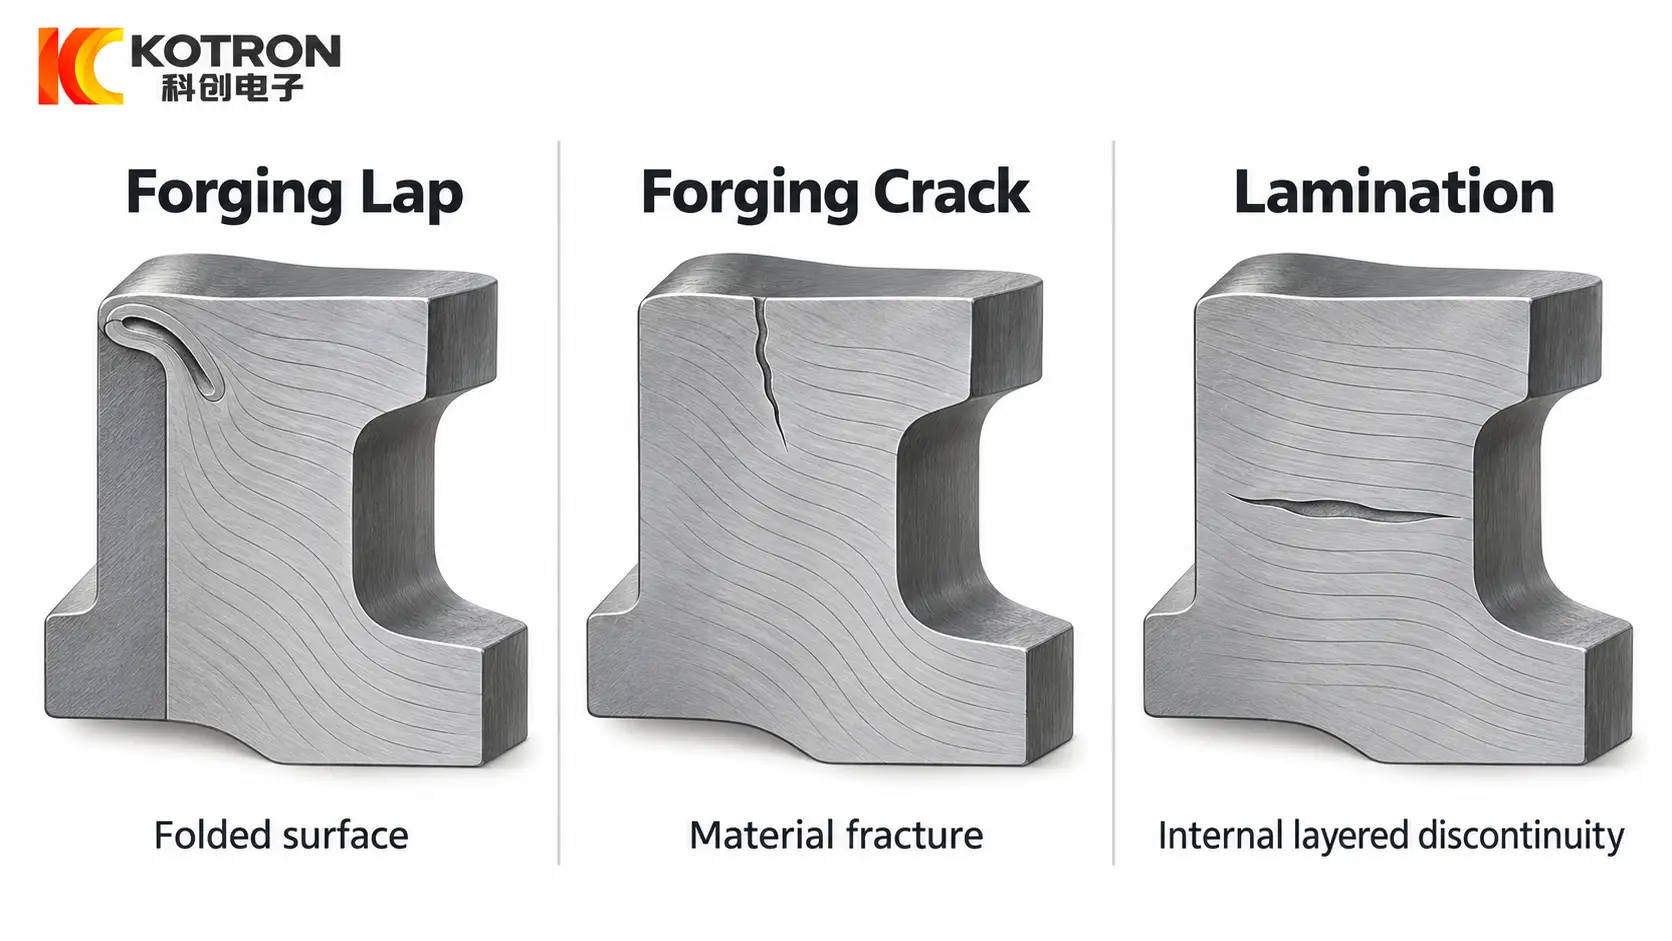
การตักเกิดจากการพับ. รอยแตกเกิดจากการแตกหัก.
การเคลือบแตกต่างออกไปอีกครั้ง. มันมักจะเกี่ยวข้องกับการไม่ต่อเนื่องภายในที่มีอยู่ในวัสดุและยังคงไม่ถูกผูกมัดหรือถูกยืดออกในระหว่างการเปลี่ยนรูปเพิ่มเติม.
ความแตกต่างนี้มีความสำคัญในระหว่างการวิเคราะห์สาเหตุที่แท้จริง. ข้อบกพร่องแบบพับที่เชื่อมต่อกับพื้นผิวชี้ไปที่ประวัติกระบวนการที่แตกต่างจากความไม่ต่อเนื่องของชั้นภายใน.
สำหรับการอภิปรายโดยละเอียดเพิ่มเติมเกี่ยวกับสัณฐานวิทยาของรอยแตกและ ความแตกต่างระหว่างการปลอมและการดับรอยแตก, เรื่องนั้นจะได้รับการปฏิบัติแยกจากกันดีกว่าแทนที่จะทำซ้ำที่นี่.
5. สิ่งที่ Grain Flow สามารถบอกคุณเกี่ยวกับการก่อตัวของตักได้
การไหลของโลหะภายในการตีขึ้นรูปเป็นหลักฐานที่เป็นประโยชน์เกี่ยวกับวิธีการขึ้นรูปชิ้นส่วน.
ภายใต้สภาวะการตีขึ้นรูปที่เหมาะสม, โดยทั่วไปเส้นการไหลจะเป็นไปตามรูปร่างหลักของส่วนประกอบ. เมื่อการเคลื่อนย้ายวัตถุไม่มั่นคง, รูปแบบการไหลอาจบิดเบี้ยว, ถูกขัดจังหวะหรือคล้ายกระแสน้ำวนในพื้นที่.
สิ่งนี้สำคัญในการตรวจสอบรอบเนื่องจากข้อบกพร่องอาจเป็นไปตามทิศทางที่พื้นผิวโลหะพับ.
การเปลี่ยนแปลงทิศทางการไหลเฉพาะบริเวณใกล้กับซี่โครง, สาขา, มุมหรือการเปลี่ยนแปลงส่วนกะทันหันอาจบ่งชี้ว่าทำไมโลหะถึงพับแทนที่จะเติมแม่พิมพ์ตามที่ตั้งใจไว้.
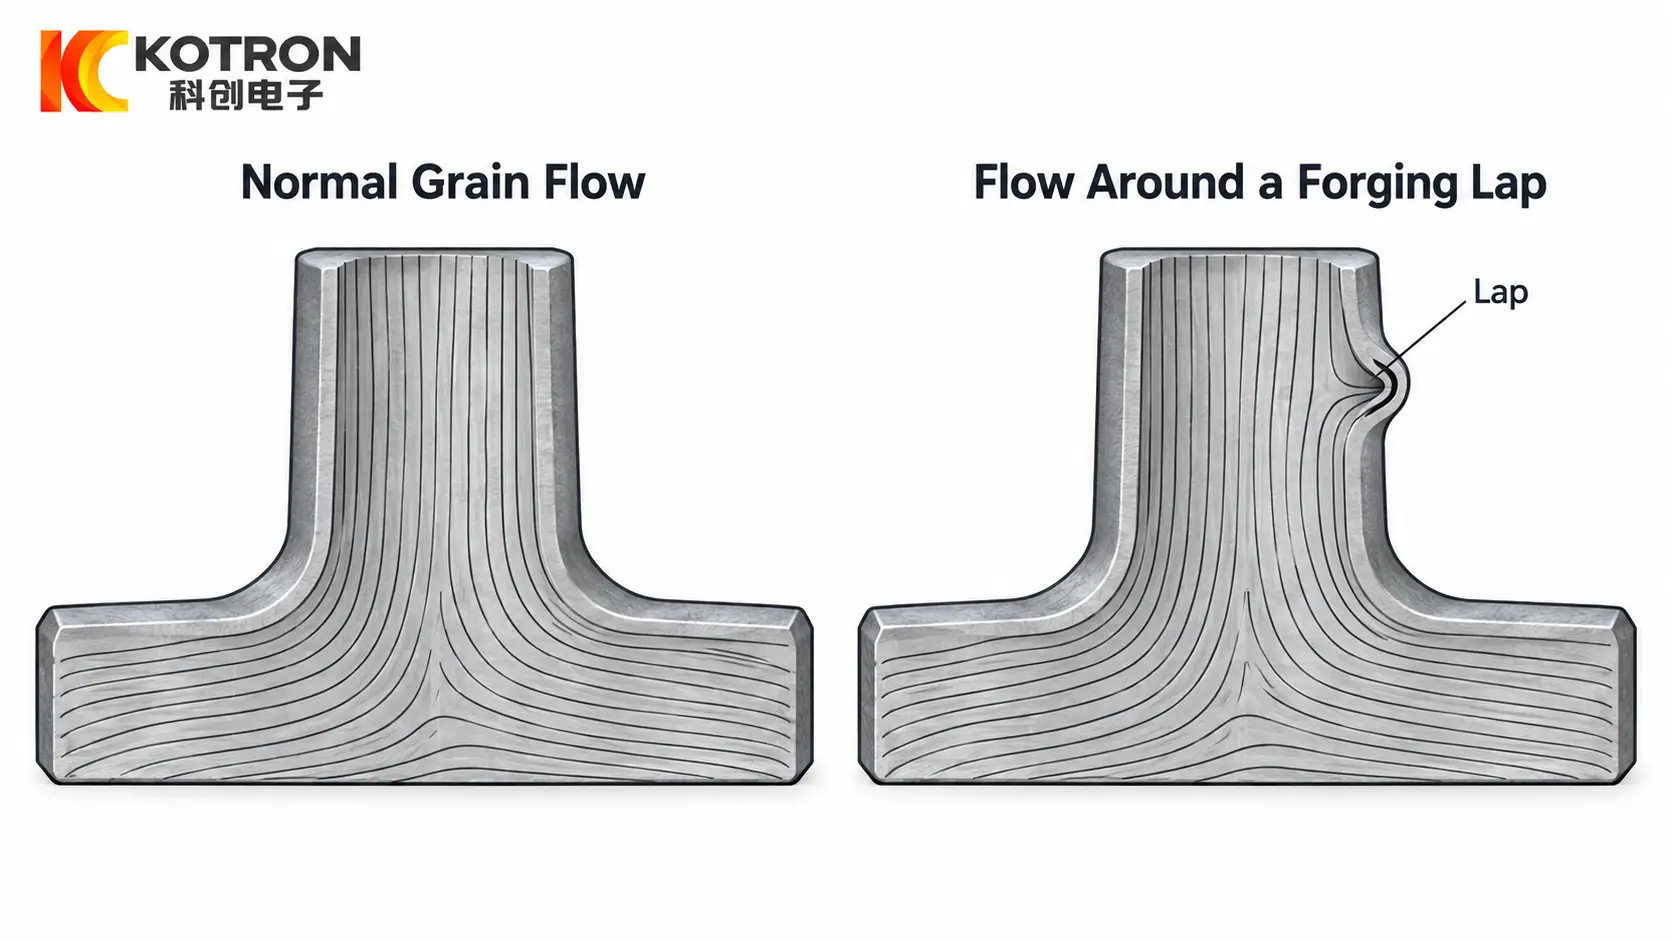
การตรวจสอบ Grain-flow จึงช่วยตอบคำถามที่แตกต่างจากการตรวจสอบพื้นผิวได้:
ไม่ใช่แค่จุดบกพร่องเท่านั้น, แต่โลหะเคลื่อนที่อย่างไรก่อนที่ข้อบกพร่องจะเกิดขึ้น.
การไหลที่ผิดปกติไม่ได้หมายความว่ามีรอบอยู่โดยอัตโนมัติ, และไม่ควรวินิจฉัยรอบจากเส้นการไหลเท่านั้น. ข้อสังเกตทั้งสองมีประโยชน์มากที่สุดเมื่อประเมินร่วมกัน.
6. วิธีติดตามและป้องกันการตีรอบ
เมื่อรอบได้รับการยืนยันแล้ว, ขั้นตอนต่อไปคือการทำงานแบบย้อนกลับตลอดกระบวนการ.
1. ตรวจสอบพื้นผิวเหล็กแท่ง
มองหาสะเก็ด, รอยขีดข่วน, อาการซึมเศร้า, ตะเข็บหรือสิ่งผิดปกติอื่นๆ ที่อาจพับเข้าในการตีขึ้นรูป.
หากข้อบกพร่องเป็นไปตามความไม่สมบูรณ์ของพื้นผิวเดิม, การเปลี่ยนแม่พิมพ์หรือกระบวนการทำความร้อนเพียงอย่างเดียวไม่สามารถแก้ปัญหาได้.
② ตรวจสอบแม่พิมพ์และผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น
ตรวจสอบพื้นผิวที่สึกหรอ, ความเสียหายในท้องถิ่นและรูปทรงที่อาจสร้างครีบ, การฉายภาพคมชัดหรือการสะสมวัสดุมากเกินไป.
ควรตรวจสอบผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นด้วย. การกระจายวัสดุที่ไม่ดีก่อนขั้นตอนการตีขั้นสุดท้ายสามารถบังคับให้โลหะพับในระหว่างการเติมคาวิตี้ได้.
3 ตรวจสอบการไหลของโลหะ
ตรวจสอบตำแหน่งข้อบกพร่องที่เกี่ยวข้องกับซี่โครง, ผู้บังคับบัญชา, การเปลี่ยนแปลงส่วนและพื้นที่อื่น ๆ ที่ทิศทางการไหลเปลี่ยนแปลง.
หากรอบปรากฏซ้ำๆ ในภูมิภาคเดียวกัน, รูปแบบการไหลในท้องถิ่นและการออกแบบแม่พิมพ์สมควรได้รับความสนใจเป็นพิเศษ.
④ ตรวจสอบสภาวะการให้ความร้อน
ควรตรวจสอบความร้อนร่วมกับกระบวนการทางกล.
อุณหภูมิแท่งเหล็กต่ำหรือไม่สม่ำเสมออาจลดความสามารถในการหลอมและทำให้การเสียรูปมีความเสถียรน้อยลง. อุณหภูมิที่มากเกินไปสามารถสร้างปัญหาทางโลหะวิทยาอื่นๆ ได้ และไม่ควรนำไปใช้เพียงเพื่อให้วัสดุไหลได้ง่ายขึ้น.
ที่ไหน เครื่องทำความร้อนเหล็กแท่งเหนี่ยวนำ ถูกนำมาใช้, การควบคุมอุณหภูมิที่สม่ำเสมอและสม่ำเสมอสามารถทำซ้ำได้สามารถลดแหล่งที่มาของความแปรผันของกระบวนการเพียงแหล่งเดียว. ไม่สามารถแก้ไขบิลเล็ตคุณภาพต่ำได้, เครื่องมือเสียหายหรือการออกแบบพรีฟอร์มไม่เหมาะสม.
⑤ ตรวจสอบลำดับการปลอม
ข้อบกพร่องอาจเกิดขึ้นในระหว่างขั้นตอนการขึ้นรูปก่อนหน้านี้ และจะเห็นได้ชัดหลังจากการดำเนินการขั้นสุดท้ายเท่านั้น.
สำหรับข้อบกพร่องที่เกิดซ้ำ, ดังนั้นจึงมีประโยชน์ในการตรวจสอบรูปร่างขั้นกลางแทนที่จะตรวจสอบเฉพาะการตีขึ้นรูปที่เสร็จแล้วเท่านั้น.
การป้องกันที่มีประสิทธิผลสูงสุดมักจะมาจากการระบุว่าส่วนใดของกระบวนการที่ทำให้เกิดรอยพับก่อน: สภาพพื้นผิว, การกระจายวัสดุ, เครื่องมือ และ, ลำดับความร้อนหรือการเสียรูป.
คีย์ Takeaway
การตีตักไม่ได้เป็นเพียงอีกชื่อหนึ่งของรอยแตกเท่านั้น. มันคือความไม่ต่อเนื่องของโลหะพับ, และรูปร่างของมัน, การเชื่อมต่อพื้นผิว, สภาวะออกซิเดชันและความสัมพันธ์กับการไหลของโลหะสามารถช่วยแยกความแตกต่างจากรอยแตกร้าวและการเคลือบภายในได้.
เมื่อพบตัก, การสอบสวนควรขยายไปไกลกว่าขั้นตอนการปลอมขั้นสุดท้าย. คุณภาพบิลเล็ต, เครื่องมือ และ, การออกแบบพรีฟอร์ม, เงื่อนไขการทำความร้อนและการไหลของโลหะทั้งหมดต้องได้รับการพิจารณาก่อนที่จะตัดสินใจว่าควรเปลี่ยนแปลงสิ่งใด.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การตีขึ้นรูปแตกต่างจากรอยแตกอย่างไร?
การตักจะเกิดขึ้นเมื่อพื้นผิวโลหะพับและกดกลับโดยไม่มีการยึดเกาะอย่างสมบูรณ์, ในขณะที่รอยแตกเกิดขึ้นเมื่อวัสดุแตกหักภายใต้ความเครียด. รอบมักจะเริ่มจากพื้นผิวและตามการไหลของโลหะ, ในขณะที่รอยแตกร้าวเกิดจากการแตกหัก.
รอบการตีขึ้นรูปสามารถระบุได้ด้วยการออกซิเดชั่นเพียงอย่างเดียว?
ไม่ใช่. การเกิดออกซิเดชันภายในความไม่ต่อเนื่องไม่ได้พิสูจน์ได้ด้วยตัวเอง. รูปร่างที่มีข้อบกพร่อง, การเชื่อมต่อพื้นผิว, โครงสร้างจุลภาคโดยรอบและการไหลของโลหะควรได้รับการพิจารณาร่วมกัน.
อะไรทำให้เกิดการตีรอบ?
ไม่มีสาเหตุเดียว. สภาพพื้นผิวเหล็กแท่ง, สภาพเครื่องมือ, การออกแบบแม่พิมพ์, การให้ความร้อนและลำดับการตีขึ้นรูปล้วนมีส่วนช่วย. ข้อบกพร่องควรถูกติดตามผ่านกระบวนการที่สมบูรณ์ แทนที่จะกำหนดสาเหตุเพียงสาเหตุเดียวจากรูปลักษณ์ภายนอกเพียงอย่างเดียว.
จะป้องกันการตีรอบได้อย่างไร?
การป้องกันที่มีประสิทธิผลมากที่สุดคือการระบุว่าส่วนใดของกระบวนการที่ทำให้เกิดรอยพับก่อน — สภาพพื้นผิว, การกระจายวัสดุ, เครื่องมือ และ, ลำดับความร้อนหรือการเสียรูป — และแก้ไขให้ถูกต้อง. ซึ่งมักจะหมายถึงการตรวจสอบบิลเล็ต, ตาย, พรีฟอร์ม, การไหลของโลหะและความร้อนร่วมกัน.
ต้องการเครื่องทำความร้อนเหล็กแท่งที่เชื่อถือได้สำหรับการตีโลหะ?
การให้ความร้อนสม่ำเสมอเป็นปัจจัยหนึ่งในการควบคุมคุณภาพการตีขึ้นรูป. ส่งส่วนของคุณมาให้เรา, อัตราวัสดุและการผลิต, และเราจะแนะนำการตั้งค่าการทำความร้อนแบบเหนี่ยวนำที่เหมาะสม.



