
锻造搭接缺陷: 原因, 外观以及如何识别它们
锻造搭接缺陷: 原因, 外观以及如何识别它们
锻造表面上的线或接缝并不总是裂纹. 它可能是一个 锻造圈, 虽然一些明显相似的迹象可能来自内部叠片或其他不连续性.
当表面金属折叠并被压回工件而没有与周围材料完全粘合时,就会形成锻造搭接. 正确识别很重要,因为补救措施取决于来源. 钢坯状况, 模具几何形状, 加热和金属流动都可以做出贡献, 仅改变一个过程变量可能无法消除缺陷.
1. 什么是锻造圈?
锻造搭接是当部分金属在变形过程中折叠到工件上或折叠到工件中时产生的表面连接的不连续性.
折叠表面可以保留为界面,而不是完全焊接到母材金属上.
一种常见的形成路径始于尖锐的投影, 鳍, 沮丧, 锻造前或锻造过程中产生的划痕或其他表面不规则现象. 在随后的变形过程中, 这个不规则的部分可以折叠到工件的主体中.
薄的突出部分比周围的部分冷却得更快,并且可能更容易氧化. 如果折叠金属和基材之间形成氧化层, 在后期变形过程中,完全粘合变得更加困难.
在截面或金属被迫向多个方向流动的区域附近突然变化时,也会出现搭接现象.
2. 锻造中搭接缺陷的原因是什么?
一圈可能有多个原因.
钢坯表面状况
结痂, 粗糙区域, 深划痕, 凹陷或其他表面损伤随后可以折叠到锻件中.
工装条件
磨损或损坏的模具表面可能会产生局部不规则形状,这些不规则形状在随后的变形过程中会被压入工件中.
模具和凹槽设计
如果模具不能正确引导金属流动, 材料的一部分可能会折叠到另一部分上,而不是平滑地填充空腔.
加热条件
加热不当或不均匀会影响塑性和金属流动. 加热是该过程中的因素之一, 但它不应该自动被视为每一圈的根本原因.
锻造顺序及操作
瓶坯几何形状不正确, 过多的当地材料, 不良的变形顺序或不适当的操作实践可能会产生翅片, 尖角或不稳定的流动模式,后来发展成圈.
在实践中, 缺陷应从整个过程进行追溯,而不是仅从外观上归咎于某一原因.
3. 如何识别锻造圈
锻造搭接通常从表面开始并沿着折叠界面向内延伸.
在准备好的部分, 有几个特征可以支持诊断:
— 开口可能比细裂纹更宽.
— 两侧可能看起来比较光滑.
— 尖端通常是圆形或钝的,而不是尖锐的.
— 沿着折叠界面可能存在氧化.
— 在钢锻件中, 脱碳可能出现在一侧或两侧.
— 氧化物夹杂物可能残留在缺陷内部.
— 搭接部可能与表面形成锐角.
— 它的方向可能遵循当地的金属流动.
没有一个特征是决定性的.
例如, 不连续内部的氧化本身并不能证明该缺陷是一个搭接. 缺陷形状, 表面连接, 周围的微观结构和金属流动应一起考虑.
材质也很重要. 在有色金属锻件中, 检查钢时常用的氧化物和脱碳特征可能不存在. 在那些情况下, 整个截面的流线模式可以提供更有用的证据.
4. 锻造圈 vs. 破解与. 层压
这些缺陷在初次检查时可能看起来很相似, 但它们的形成机制不同.
| 特征 | 锻造圈 | 层压 | 锻造裂纹 |
|---|---|---|---|
| 基本机制 | 表面金属折叠到工件中而没有完全粘合 | 内部不连续性仍然分为几层 | 材料在局部应力作用下断裂 |
| 典型产地 | 表面缺陷, 模具制造, 金属流动, 锻造顺序 | 内部裂纹, 包容性, 缩孔, 孔隙率或类似的材料不连续性 | 物质条件, 温度, 应力和变形 |
| 典型位置 | 通常是表面连接的 | 通常是内部的 | 表面或内部 |
| 断面外观 | 折叠接口, 通常具有相对钝的末端 | 分层分离 | 形状取决于断裂机制 |
| 氧化 / 脱碳 | 可能存在于钢中 | 取决于产地 | 取决于裂纹形成的时间和方式 |
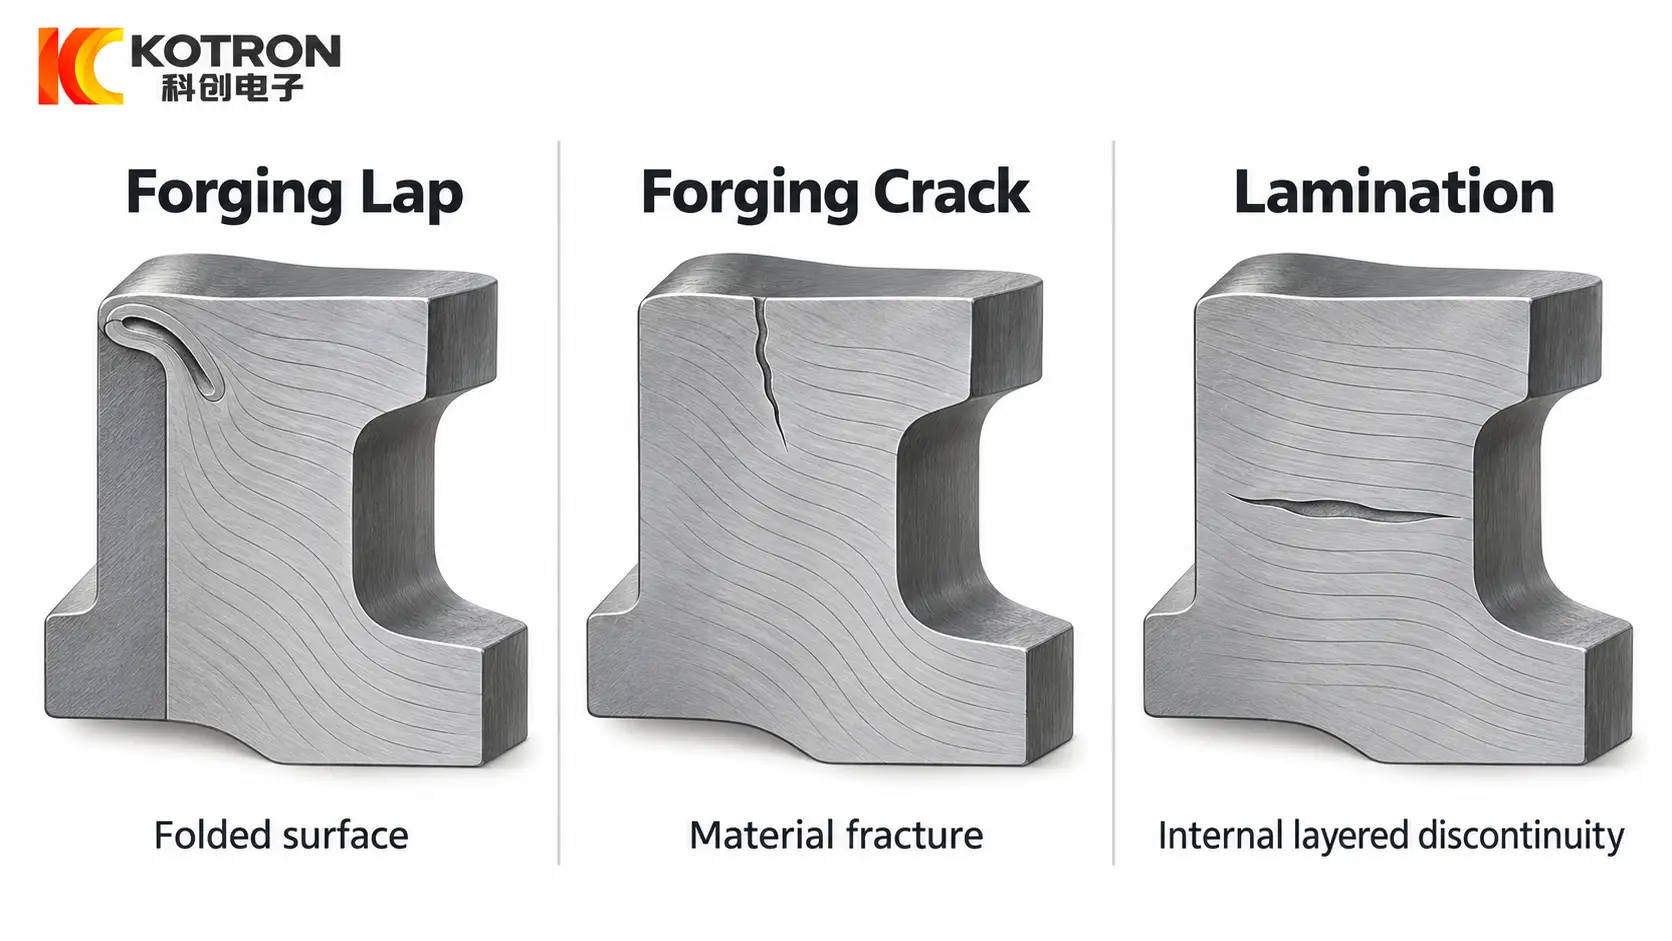
通过折叠产生一圈. 断裂产生裂纹.
层压又不同了. 它通常涉及材料中存在的内部不连续性,并且在进一步变形过程中保持未粘合或变长.
这种区别在根本原因分析期间很重要. 表面连接的折叠缺陷指向与内部层状不连续性不同的过程历史.
对于裂纹形态和裂纹的更详细讨论 锻造裂纹和淬火裂纹的区别, 该主题最好单独处理,而不是在这里重复.
5. 颗粒流可以告诉您有关棉卷形成的信息
锻件内部的金属流动提供了有关零件如何形成的有用证据.
在合适的锻造条件下, 流线通常遵循组件的主轮廓. 物质运动变得不稳定的地方, 流动模式可能会扭曲, 中断或局部涡旋状.
这在检查搭接时很重要,因为缺陷可能沿着表面金属折叠的方向.
肋附近流动方向的局部变化, 分支, 拐角或突然的截面变化也可能表明金属折叠而不是按预期填充模具的原因.
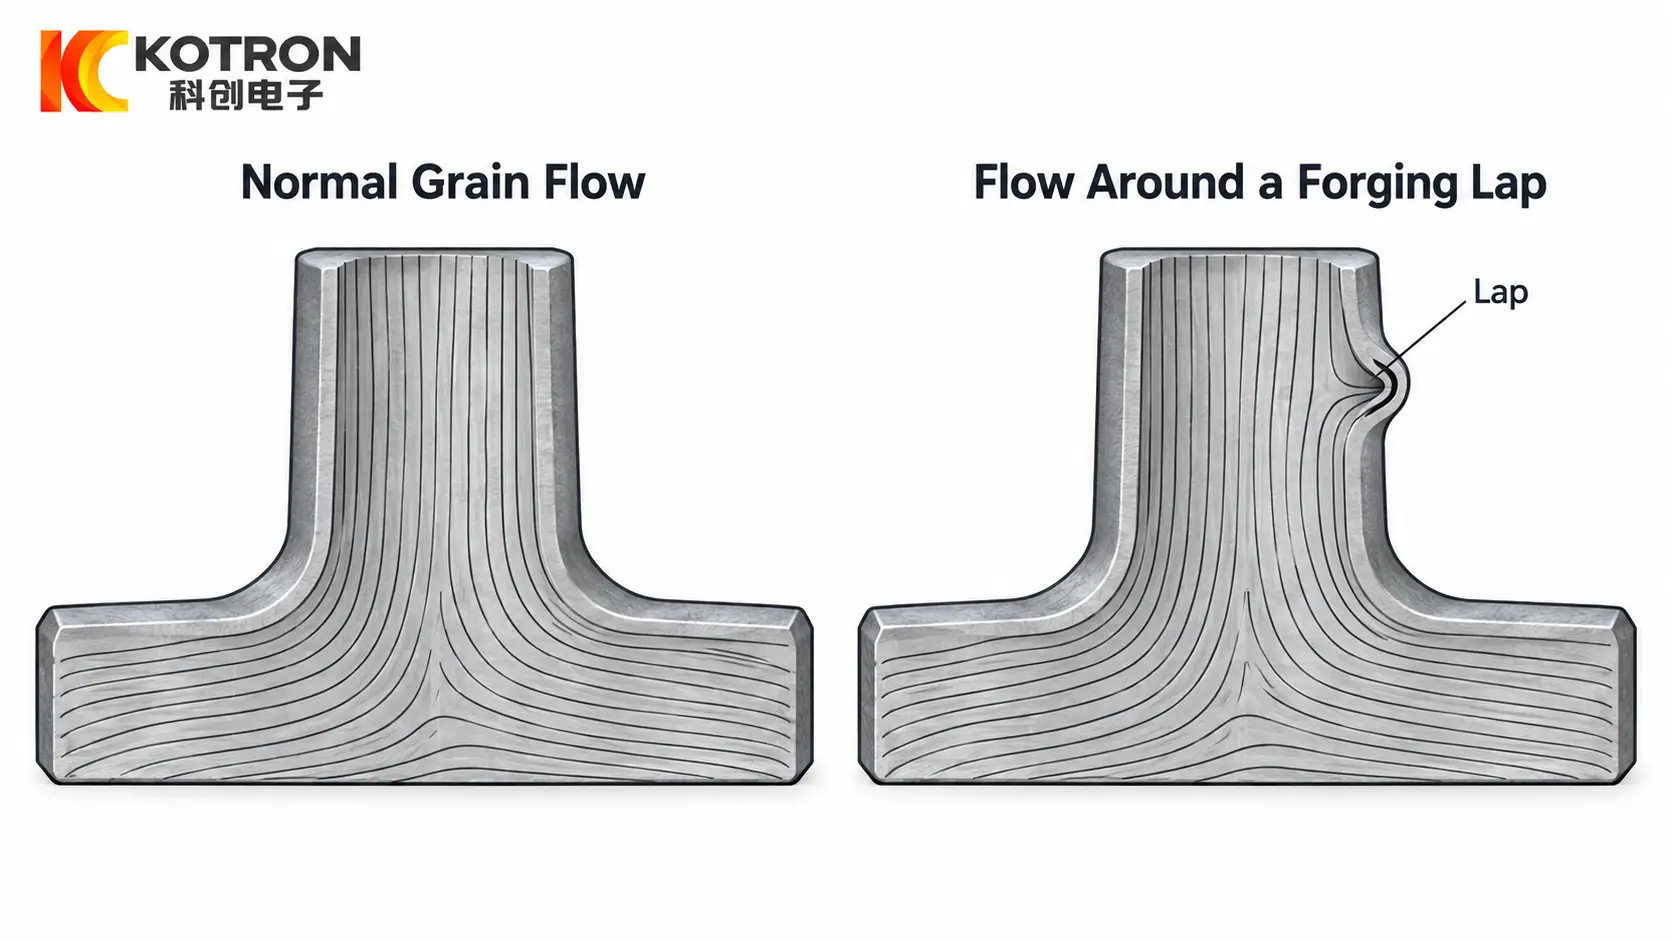
因此,颗粒流检查有助于回答与表面检查不同的问题:
不仅是缺陷所在, 但是在缺陷形成之前金属是如何移动的.
异常流量并不自动意味着存在一圈, 并且不应仅通过流线来诊断单圈. 一起评估时这两个观察结果最有用.
6. 如何追踪和防止锻造圈
一旦确认一圈, 下一步是回顾整个过程.
① 检查钢坯表面
寻找结痂情况, 划痕, 洼地, 可能已折叠到锻件中的接缝或其他不规则之处.
如果缺陷是继原始表面缺陷之后产生的, 仅改变模具或加热工艺并不能解决问题.
② 检查模具和瓶胚
检查表面是否磨损, 局部损伤和几何形状可能会产生鳍片, 尖锐的突出物或过多的材料堆积.
预成型件也应进行审查. 最终锻造步骤之前材料分布不良会迫使金属在型腔填充过程中折叠.
③ 审查金属流程
检查与肋骨相关的缺陷位置, 老板们, 截面变化和其他流向变化的区域.
如果同一区域重复出现圈数, 局部流动模式和模具设计值得特别关注.
④ 审查加热条件
加热应与机械过程一起检查.
坯料温度低或不均匀可能会降低可锻性并使变形不稳定. 过高的温度会产生其他冶金问题,不应简单地用作使材料更容易流动的方法.
在哪里 感应钢坯加热 被使用, 可重复且合理均匀的温度控制可以减少工艺变化的一个来源. 它无法纠正不良的钢坯质量, 模具损坏或瓶坯设计不合适.
⑤ 审查锻造顺序
缺陷可能源自较早的成型步骤,并且仅在最终操作后才变得明显.
对于反复出现的缺陷, 因此,检查中间形状比仅检查成品锻件更有用.
最有效的预防措施通常是确定过程的哪一部分首先产生折叠: 表面状况, 物料分配, 模具制造, 加热或变形顺序.
要点
锻造圈不仅仅是裂纹的另一个名称. 它是折叠金属不连续性, 和它的形状, 表面连接, 氧化条件以及与金属流动的关系有助于将其与裂纹和内部分层区分开来.
当发现一圈时, 调查应超出最终锻造步骤. 钢坯质量, 模具制造, 瓶坯设计, 在决定应该改变什么之前,需要考虑加热条件和金属流动.
常见问题解答
单击问题以展开答案.
锻造圈与裂纹有何不同?
当表面金属折叠并被压回而没有完全粘合时,就会形成搭接, 当材料在应力下破裂时会形成裂纹. 研磨圈通常从表面开始并沿着金属流动, 而裂纹是由断裂产生的.
锻造圈能否仅通过氧化来识别?
不. 不连续内部的氧化本身并不能证明是一圈. 缺陷形状, 表面连接, 周围的微观结构和金属流动应一起考虑.
造成锻造圈的原因有哪些?
没有单一的原因. 钢坯表面状况, 工装条件, 模具设计, 加热和锻造顺序都可以做出贡献. 缺陷应从整个过程进行追溯,而不是仅从外观上归咎于某一原因.
如何防止锻造圈?
最有效的预防措施是确定过程的哪一部分首先产生折叠 — 表面状况, 物料分配, 模具制造, 加热或变形顺序 — 并纠正它. 这通常意味着检查钢坯, 死了, 预制件, 金属流动和加热一起.



