
단조 랩 결함: 원인, 외관 및 식별 방법
단조 랩 결함: 원인, 외관 및 식별 방법
단조 표면의 선이나 솔기가 항상 균열이 되는 것은 아닙니다.. 그것은 단조 랩, 외관상 유사한 징후는 내부 적층이나 기타 불연속성에서 나타날 수 있습니다..
단조 랩은 표면 금속이 접혀 주변 재료와 완전히 접착되지 않은 채 공작물에 다시 압착될 때 형성됩니다.. 해결책은 출처에 따라 다르기 때문에 올바른 식별이 중요합니다.. 빌렛 상태, 다이 기하학, 가열과 금속 흐름이 모두 기여할 수 있습니다., 하나의 프로세스 변수만 변경해도 결함이 제거되지 않을 수 있습니다..
2. 단조 시 랩 결함의 원인?
3. 단조 랩을 식별하는 방법
4. 단조 랩 대. 균열 대. 라미네이션
5. 곡물 흐름이 랩 형성에 관해 알려줄 수 있는 것
6. 단조 랩 추적 및 방지 방법
1. 단조 랩이란 무엇입니까??
단조 랩은 변형 중에 금속 일부가 공작물 위 또는 공작물 안으로 접힐 때 생성되는 표면 연결 불연속부입니다..
접힌 표면은 모재에 완전히 용접되지 않고 경계면으로 남을 수 있습니다..
일반적인 형성 경로 중 하나는 날카로운 투영으로 시작됩니다., 지느러미, 우울증, 단조 전이나 단조 도중에 발생한 스크래치 또는 기타 표면 불규칙성. 후속 변형 중, 이 불규칙한 부분을 공작물의 본체 안으로 접을 수 있습니다..
얇은 돌출부는 주변 부분보다 더 빨리 냉각되고 더 쉽게 산화될 수 있습니다.. 접힌 금속과 모재 사이에 산화층이 형성되는 경우, 나중에 변형되면 완전한 접착이 더 어려워집니다..
랩은 단면의 급격한 변화 근처나 금속이 여러 방향으로 흐르도록 강제되는 영역에서도 발생할 수 있습니다..
2. 단조 시 랩 결함의 원인?
랩에는 두 가지 이상의 원인이 있을 수 있습니다..
빌렛 표면 상태
딱지, 거친 지역, 깊은 흠집, 함몰 또는 기타 표면 손상은 나중에 단조품으로 접힐 수 있습니다..
툴링 조건
마모되거나 손상된 다이 표면은 나중에 변형되는 동안 공작물에 눌려지는 국부적 불규칙성을 생성할 수 있습니다..
다이 및 그루브 설계
다이가 금속 흐름을 적절하게 안내하지 않는 경우, 재료의 한 부분이 캐비티를 원활하게 채우는 대신 다른 부분에 접힐 수 있습니다..
가열조건
부적절하거나 불균일한 가열은 가소성과 금속 흐름에 영향을 미칠 수 있습니다.. 가열은 이 과정의 한 요소입니다., 하지만 자동으로 모든 랩의 근본 원인으로 처리되어서는 안 됩니다..
Forging sequence and operation
Incorrect preform geometry, excessive local material, poor deformation sequence or unsuitable operating practice can create fins, sharp corners or unstable flow patterns that later develop into laps.
실제로, the defect should be traced through the complete process rather than assigned to one cause from appearance alone.
3. 단조 랩을 식별하는 방법
A forging lap normally begins from the surface and extends inward along the folded interface.
On a prepared section, several features may support the diagnosis:
— The opening may be wider than that of a fine crack.
— The two sides may appear comparatively smooth.
— The tip is often rounded or blunt rather than sharply pointed.
— Oxidation may be present along the folded interface.
— In steel forgings, decarburization may appear on one or both sides.
— 결함 내부에 산화물 개재물이 남아 있을 수 있음.
— 랩은 표면과 예각을 형성할 수 있습니다..
— 그 방향은 국부적인 금속 흐름을 따를 수 있습니다..
단일 기능은 결정적이지 않습니다..
예를 들어, 불연속점 내부의 산화 자체만으로는 결함이 랩이라는 것을 증명할 수 없습니다.. 결함 모양, 표면 연결, 주변의 미세구조와 금속의 흐름을 함께 고려해야 함.
소재도 중요해요. 비철 단조품, 강철을 검사할 때 일반적으로 사용되는 산화물 및 탈탄 특성이 존재하지 않을 수 있습니다.. 그러한 경우에, 단면 전체의 흐름선 패턴은 더 유용한 증거를 제공할 수 있습니다..
4. 단조 랩 대. 균열 대. 라미네이션
이러한 결함은 초기 검사 중에 유사해 보일 수 있습니다., 그러나 형성 메커니즘은 다릅니다.
| 특징 | 단조 랩 | 라미네이션 | 단조 균열 |
|---|---|---|---|
| 기본 메커니즘 | 표면 금속이 완전히 결합되지 않은 채 가공물 안으로 접힙니다. | 내부 불연속성은 레이어로 분리되어 유지됩니다. | 국부적 응력에 따른 재료 파손 |
| 전형적인 원산지 | 표면 결함, 공구, 금속 흐름, 단조 순서 | 내부 균열, 포함, 수축 구멍, 다공성 또는 유사한 재료의 불연속성 | 재료 상태, 온도, 스트레스와 변형 |
| 일반적인 위치 | 일반적으로 표면 연결 | 일반적으로 내부 | 표면 또는 내부 |
| 단면 모양 | 접힌 인터페이스, 종종 상대적으로 끝이 뭉툭한 경우가 많습니다. | 계층화된 분리 | 모양은 파손 메커니즘에 따라 다릅니다. |
| 산화 / 탈탄 | 강철에 존재할 수 있음 | 원산지에 따라 다름 | 균열이 발생한 시기와 방법에 따라 다름 |
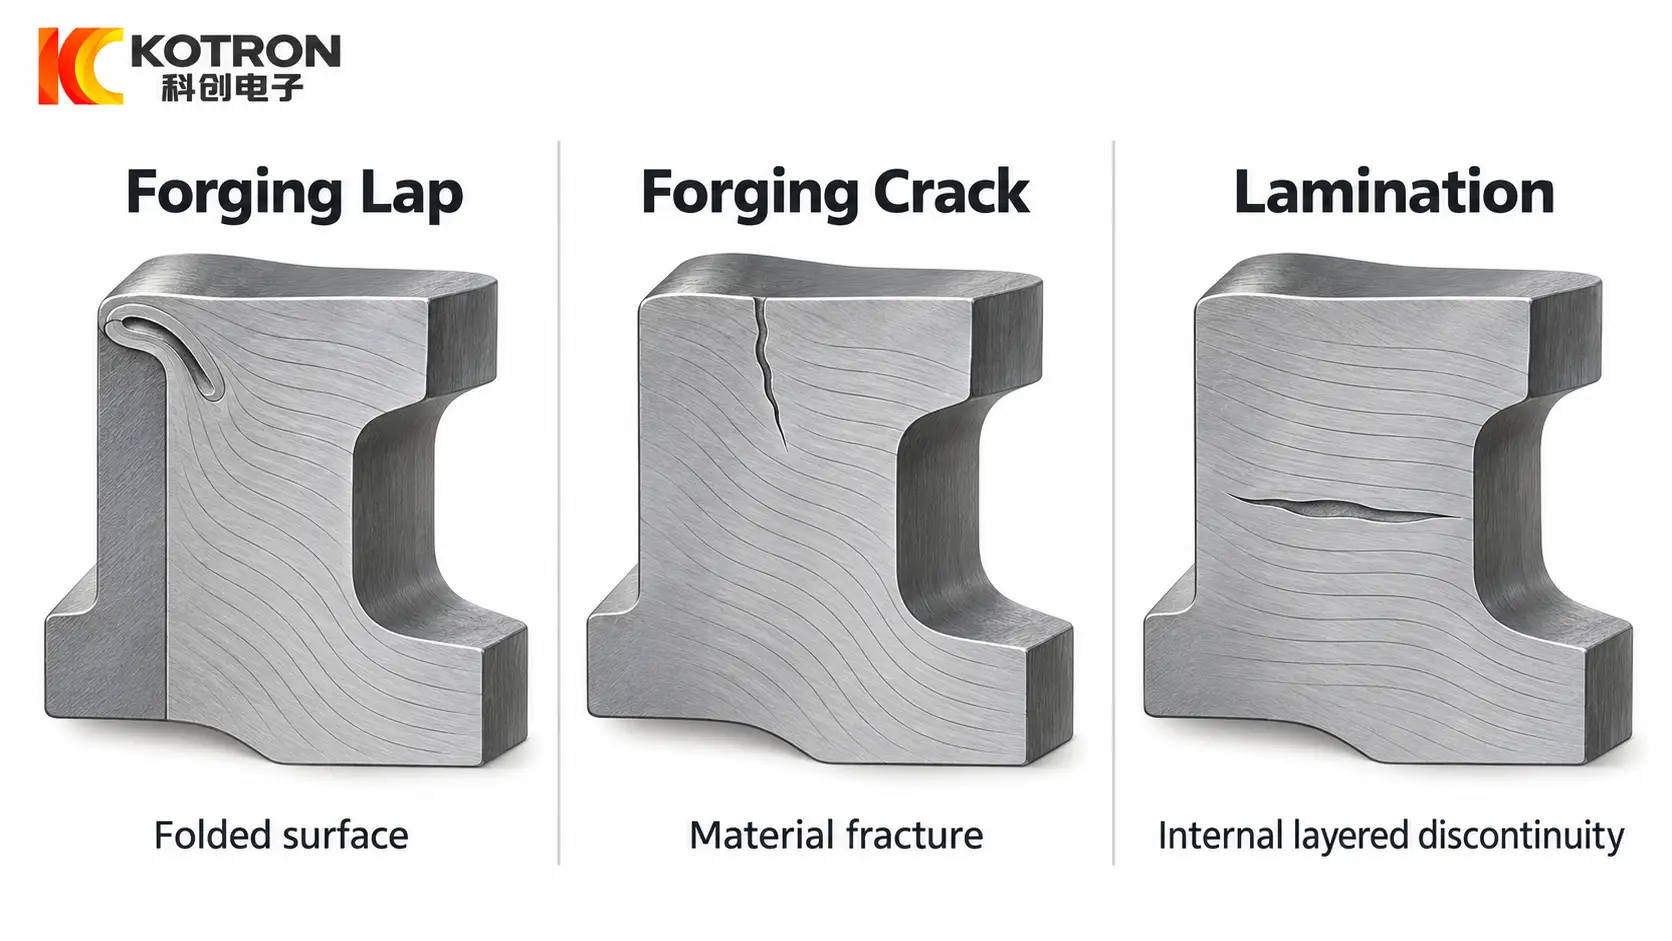
접어서 랩을 제작. 균열이 발생하여 균열이 발생함.
라미네이션이 또 다르네요. 이는 일반적으로 재료에 존재하고 결합되지 않은 상태로 유지되거나 추가 변형 중에 늘어나는 내부 불연속성을 포함합니다..
이러한 구별은 근본 원인 분석 중에 중요합니다.. 표면에 연결된 접힌 결함은 내부 층의 불연속성과 다른 공정 이력을 가리킵니다..
균열 형태와 균열에 대한 더 자세한 논의를 위해서는 단조와 담금질 균열의 차이, 그 주제는 여기서 반복하는 것보다 별도로 다루는 것이 더 좋습니다.
5. 곡물 흐름이 랩 형성에 관해 알려줄 수 있는 것
단조품 내부의 금속 흐름은 부품이 어떻게 형성되었는지에 대한 유용한 증거를 제공합니다..
적절한 단조 조건에서, 흐름선은 일반적으로 구성 요소의 주요 윤곽을 따릅니다.. 물질의 움직임이 불안정해지는 곳, 흐름 패턴이 왜곡될 수 있음, 중단되거나 국부적으로 소용돌이 모양.
결함은 표면 금속이 접힌 방향을 따를 수 있으므로 랩을 검사할 때 이는 중요합니다..
리브 근처의 흐름 방향의 국지적 변화, 나뭇가지, 모서리 또는 갑작스러운 단면 변경은 의도한 대로 다이를 채우는 대신 금속이 접힌 이유를 나타낼 수도 있습니다..
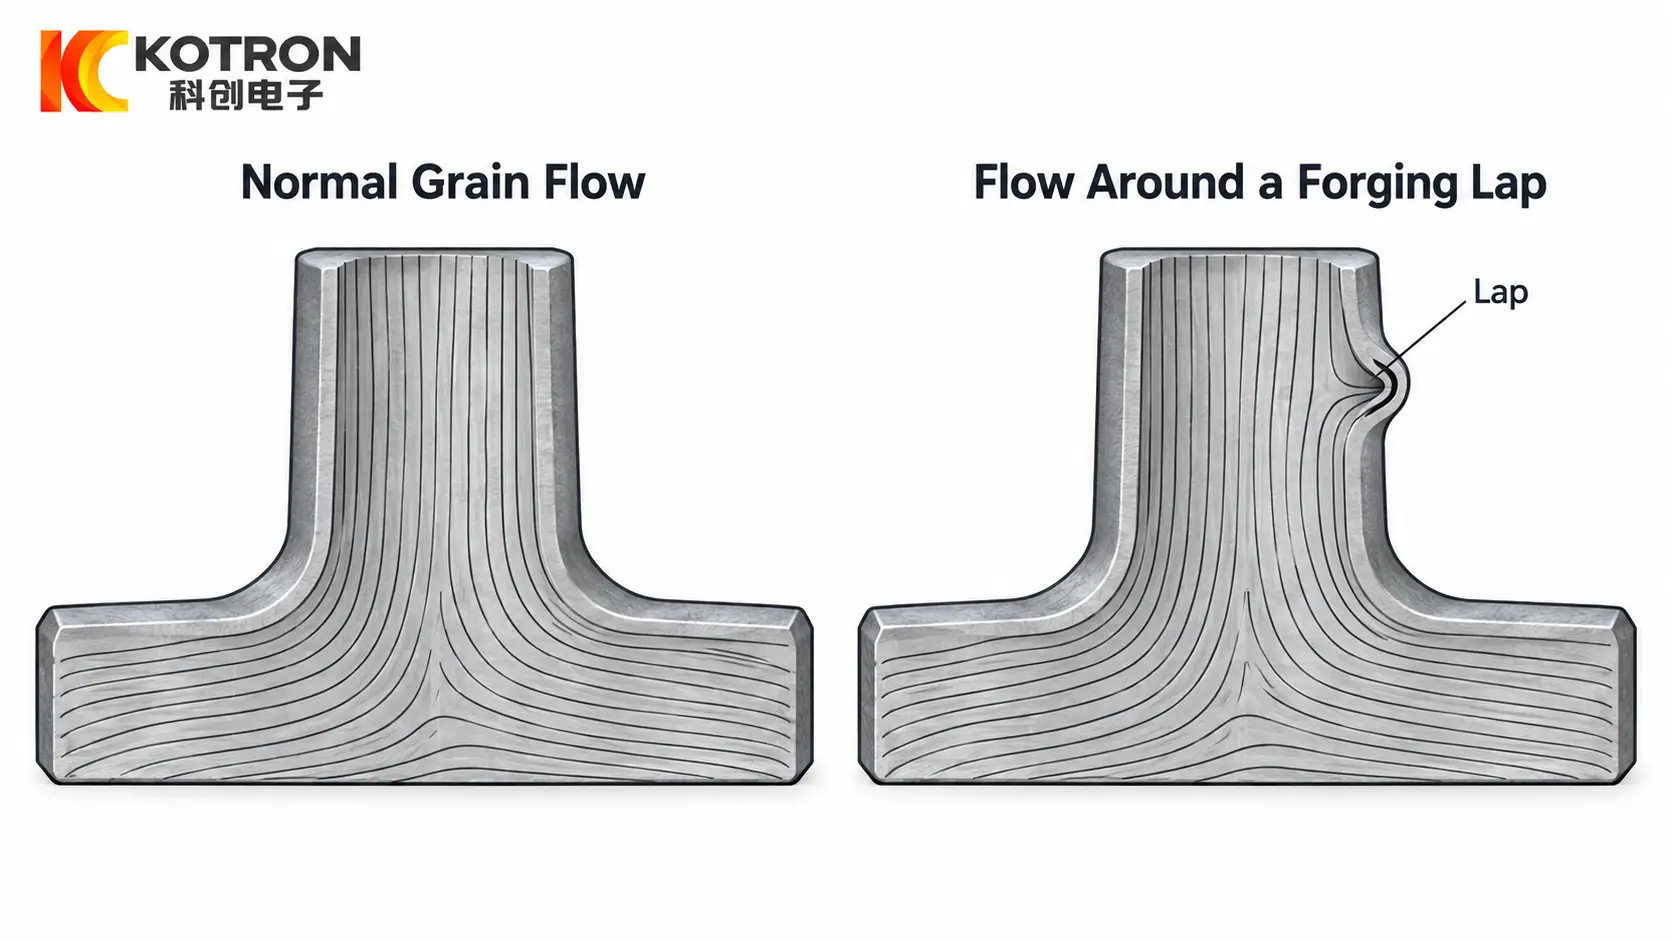
따라서 입자 흐름 검사는 표면 검사와 다른 질문에 답하는 데 도움이 됩니다.:
결함이 있는 곳뿐만 아니라, 하지만 결함이 생기기 전에 금속이 어떻게 움직였는지.
비정상적인 흐름이 랩이 존재한다는 것을 자동으로 의미하지는 않습니다., 랩은 유동선만으로 진단해서는 안 됩니다.. 두 가지 관찰은 함께 평가할 때 가장 유용합니다..
6. 단조 랩 추적 및 방지 방법
랩이 확인되면, 다음 단계는 프로세스를 거꾸로 진행하는 것입니다..
① 빌렛 표면을 확인한다
딱지를 찾아보세요, 긁힌 자국, 우울증, 단조품으로 접힐 수 있는 솔기 또는 기타 불규칙성.
원래의 표면 결함으로 인해 결함이 발생한 경우, 다이나 가열 공정을 변경하는 것만으로는 문제가 해결되지 않습니다..
② 다이와 프리폼을 검사한다
마모된 표면을 확인하세요., 핀을 생성할 수 있는 국지적 손상 및 기하학적 구조, 날카로운 돌출부 또는 과도한 재료 축적.
프리폼도 검토해야합니다. 최종 단조 단계 이전에 재료 분포가 불량하면 캐비티 충전 중에 금속이 접힐 수 있습니다..
③ 금속 흐름 검토
리브 관련 결함 위치 조사, 상사, 단면 변경 및 흐름 방향이 변경되는 기타 영역.
같은 지역에 반복적으로 랩이 나타나는 경우, 국부적인 흐름 패턴과 다이 디자인은 특별한 주의를 기울일 가치가 있습니다..
④ 난방조건 검토
기계적 공정과 함께 가열도 점검해야 합니다..
빌렛 온도가 낮거나 고르지 않으면 단조성이 감소하고 변형이 불안정해질 수 있습니다.. 과도한 온도는 다른 야금학적 문제를 일으킬 수 있으므로 단순히 재료 흐름을 더 쉽게 만드는 방법으로 사용해서는 안 됩니다..
어디 유도 빌렛 가열 사용된다, 반복 가능하고 합리적으로 균일한 온도 제어로 공정 변동의 원인을 줄일 수 있습니다.. 열악한 빌렛 품질을 수정할 수 없습니다., 손상된 툴링 또는 부적절한 프리폼 설계.
⑤ 단조 순서를 검토한다
결함은 초기 성형 단계에서 발생할 수 있으며 최종 작업 후에만 명백해질 수 있습니다..
반복되는 결함의 경우, 따라서 완성된 단조품만을 검사하기보다는 중간 형상을 검사하는 것이 유용합니다..
가장 효과적인 예방은 일반적으로 프로세스 중 어느 부분이 먼저 접히는지 식별하는 것에서 비롯됩니다.: 표면 상태, 자재 유통, 공구, 가열 또는 변형 순서.
핵심 내용
단조 랩은 단순히 크랙의 또 다른 이름이 아닙니다.. 접힌 금속 불연속부입니다., 그리고 그 모양, 표면 연결, 산화 상태 및 금속 흐름과의 관계를 통해 균열 및 내부 적층과 구별하는 데 도움이 될 수 있습니다..
랩이 발견되면, 조사는 최종 단조 단계를 넘어 확장되어야 합니다.. 빌렛 품질, 공구, 프리폼 디자인, 무엇을 변경해야 할지 결정하기 전에 가열 조건과 금속 흐름을 모두 고려해야 합니다..
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
단조 랩은 균열과 어떻게 다른가요??
표면 금속이 접혀서 완전히 접착되지 않은 채 뒤로 눌려지면 랩이 형성됩니다., 응력을 받아 재료가 파손될 때 균열이 형성되는 동안. 랩은 일반적으로 표면에서 시작하여 금속 흐름을 따릅니다., 균열은 균열에 의해 생성되는 반면.
산화만으로 단조 랩을 식별할 수 있습니까??
아니요. 불연속점 내부의 산화는 그 자체로 랩을 증명하지 않습니다.. 결함 모양, 표면 연결, 주변의 미세구조와 금속의 흐름을 함께 고려해야 함.
단조 랩의 원인?
원인은 한가지가 아니다. 빌렛 표면 상태, 공구 상태, 다이 디자인, 가열 및 단조 시퀀스가 모두 기여할 수 있습니다.. 결함은 외관만으로 하나의 원인을 지정하기보다는 전체 프로세스를 통해 추적되어야 합니다..
단조 랩을 방지하는 방법?
가장 효과적인 예방은 프로세스 중 어느 부분에서 먼저 접힘이 발생하는지 식별하는 것입니다. — 표면 상태, 자재 유통, 공구, 가열 또는 변형 순서 — 그리고 수정해. 이는 일반적으로 빌릿을 확인하는 것을 의미합니다., 죽는다, 프리폼, 금속 흐름과 함께 가열.
단조를 위해서는 안정적인 빌렛 가열이 필요합니다.?
일관된 가열은 단조 품질을 제어하는 한 요소입니다.. 우리에게 당신의 역할을 보내주세요, 재료 및 생산 속도, 올바른 유도 가열 설정을 추천해 드리겠습니다..



