
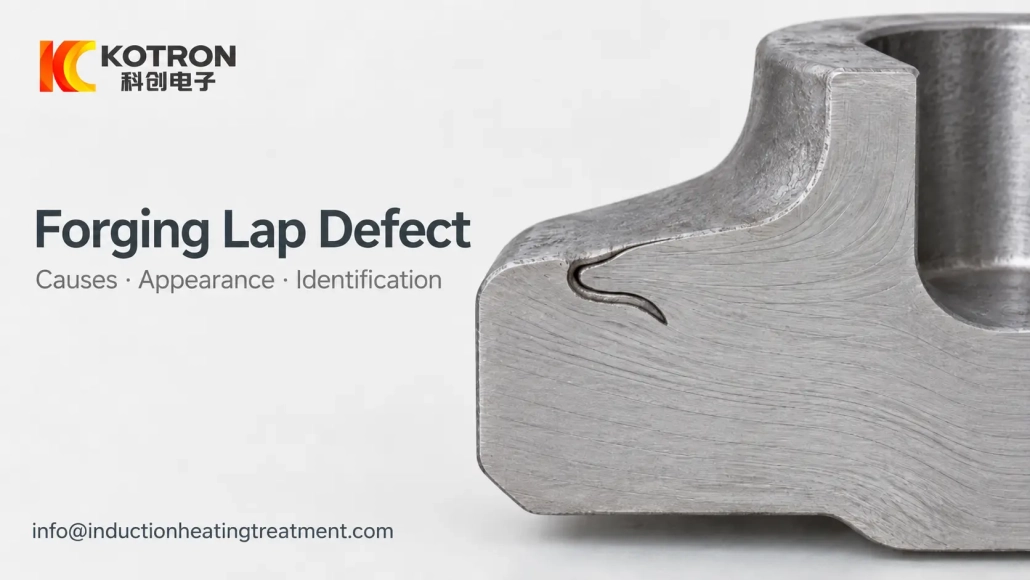
Defeitos de volta de forjamento: Causas, Aparência e como identificá-los
Defeitos de volta de forjamento: Causas, Aparência e como identificá-los
Uma linha ou costura em uma superfície forjada nem sempre é uma rachadura. Pode ser um volta de forjamento, enquanto algumas indicações aparentemente semelhantes podem vir de laminações internas ou outras descontinuidades.
Uma volta de forjamento se forma quando o metal da superfície se dobra e é pressionado de volta na peça de trabalho sem aderir totalmente ao material circundante. A identificação correta é importante porque a solução depende da fonte. Condição do boleto, geometria da matriz, aquecimento e fluxo de metal podem contribuir, e alterar apenas uma variável do processo pode não remover o defeito.
2. O que causa defeitos de volta no forjamento?
3. Como identificar uma volta de forjamento
4. Volta de forjamento vs.. Rachadura versus. Laminação
5. O que o fluxo de grãos pode dizer sobre a formação de voltas
6. Como rastrear e prevenir voltas de forjamento
1. O que é uma volta de forjamento?
Uma volta de forjamento é uma descontinuidade conectada à superfície criada quando parte do metal se dobra sobre ou dentro da peça de trabalho durante a deformação.
A superfície dobrada pode permanecer como uma interface em vez de soldar completamente ao metal base.
Um caminho de formação comum começa com uma projeção nítida, barbatana, depressão, arranhão ou outra irregularidade superficial produzida antes ou durante o forjamento. Durante a deformação subsequente, esta seção irregular pode ser dobrada no corpo principal da peça de trabalho.
As projeções finas esfriam mais rapidamente do que a seção circundante e podem oxidar mais facilmente. Se uma camada de óxido se formar entre o metal dobrado e o material de base, a ligação completa torna-se mais difícil durante a deformação posterior.
As voltas também podem se desenvolver perto de mudanças repentinas na seção ou em áreas onde o metal é forçado a fluir em várias direções..
2. O que causa defeitos de volta no forjamento?
Uma volta pode ter mais de uma causa contribuinte.
Condição da superfície do tarugo
Crostas, áreas ásperas, arranhões profundos, depressões ou outros danos superficiais podem posteriormente ser dobrados no forjamento.
Condição do ferramental
Superfícies desgastadas ou danificadas da matriz podem criar irregularidades locais que são pressionadas na peça de trabalho durante a deformação posterior.
Design de matriz e ranhura
Se a matriz não guiar o fluxo do metal corretamente, uma parte do material pode dobrar-se contra outra em vez de preencher a cavidade suavemente.
Condição de aquecimento
O aquecimento inadequado ou não uniforme pode afetar a plasticidade e o fluxo do metal. O aquecimento é um fator no processo, mas não deve ser tratado automaticamente como a causa raiz de cada volta.
Sequência e operação de forjamento
Geometria incorreta da pré-forma, material local excessivo, sequência de deformação inadequada ou prática operacional inadequada podem criar aletas, cantos agudos ou padrões de fluxo instáveis que mais tarde se transformam em voltas.
Na prática, o defeito deve ser rastreado através de todo o processo, em vez de atribuído a uma causa apenas pela aparência.
3. Como identificar uma volta de forjamento
Uma volta de forjamento normalmente começa na superfície e se estende para dentro ao longo da interface dobrada.
Em uma seção preparada, vários recursos podem apoiar o diagnóstico:
— A abertura pode ser mais larga do que uma rachadura fina.
— Os dois lados podem parecer comparativamente suaves.
— A ponta geralmente é arredondada ou romba, em vez de pontiaguda.
— A oxidação pode estar presente ao longo da interface dobrada.
— Em peças forjadas de aço, a descarbonetação pode aparecer em um ou ambos os lados.
— Inclusões de óxido podem permanecer dentro do defeito.
— A volta pode formar um ângulo agudo com a superfície.
— Sua direção pode seguir o fluxo local do metal.
Nenhum recurso é conclusivo.
Por exemplo, oxidação dentro de uma descontinuidade não prova por si só que o defeito é uma volta. A forma do defeito, conexão de superfície, A microestrutura circundante e o fluxo de metal devem ser considerados em conjunto.
O material também importa. Em peças forjadas não ferrosas, as características de óxido e descarbonetação comumente usadas ao examinar o aço podem não estar presentes. Nesses casos, o padrão da linha de fluxo ao longo da seção pode fornecer evidências mais úteis.
4. Volta de forjamento vs.. Rachadura versus. Laminação
Esses defeitos podem parecer semelhantes durante a inspeção inicial, mas seus mecanismos de formação são diferentes.
| Característica | Volta de Forjamento | Laminação | Fissura por forjamento |
|---|---|---|---|
| Mecanismo básico | O metal da superfície se dobra na peça de trabalho sem aderir totalmente | A descontinuidade interna permanece separada em camadas | Fraturas de material sob tensão local |
| Origem típica | Defeito de superfície, ferramentas, fluxo metálico, sequência de forjamento | Rachadura interna, inclusão, cavidade de contração, porosidade ou descontinuidade de material semelhante | Condição material, temperatura, estresse e deformação |
| Posição típica | Geralmente conectado à superfície | Geralmente interno | Superfície ou interna |
| Aparência da seção | Interface dobrada, muitas vezes com uma extremidade relativamente romba | Separação em camadas | A forma depende do mecanismo de fratura |
| Oxidação / descarbonetação | Pode estar presente no aço | Depende da origem | Depende de quando e como a rachadura se formou |
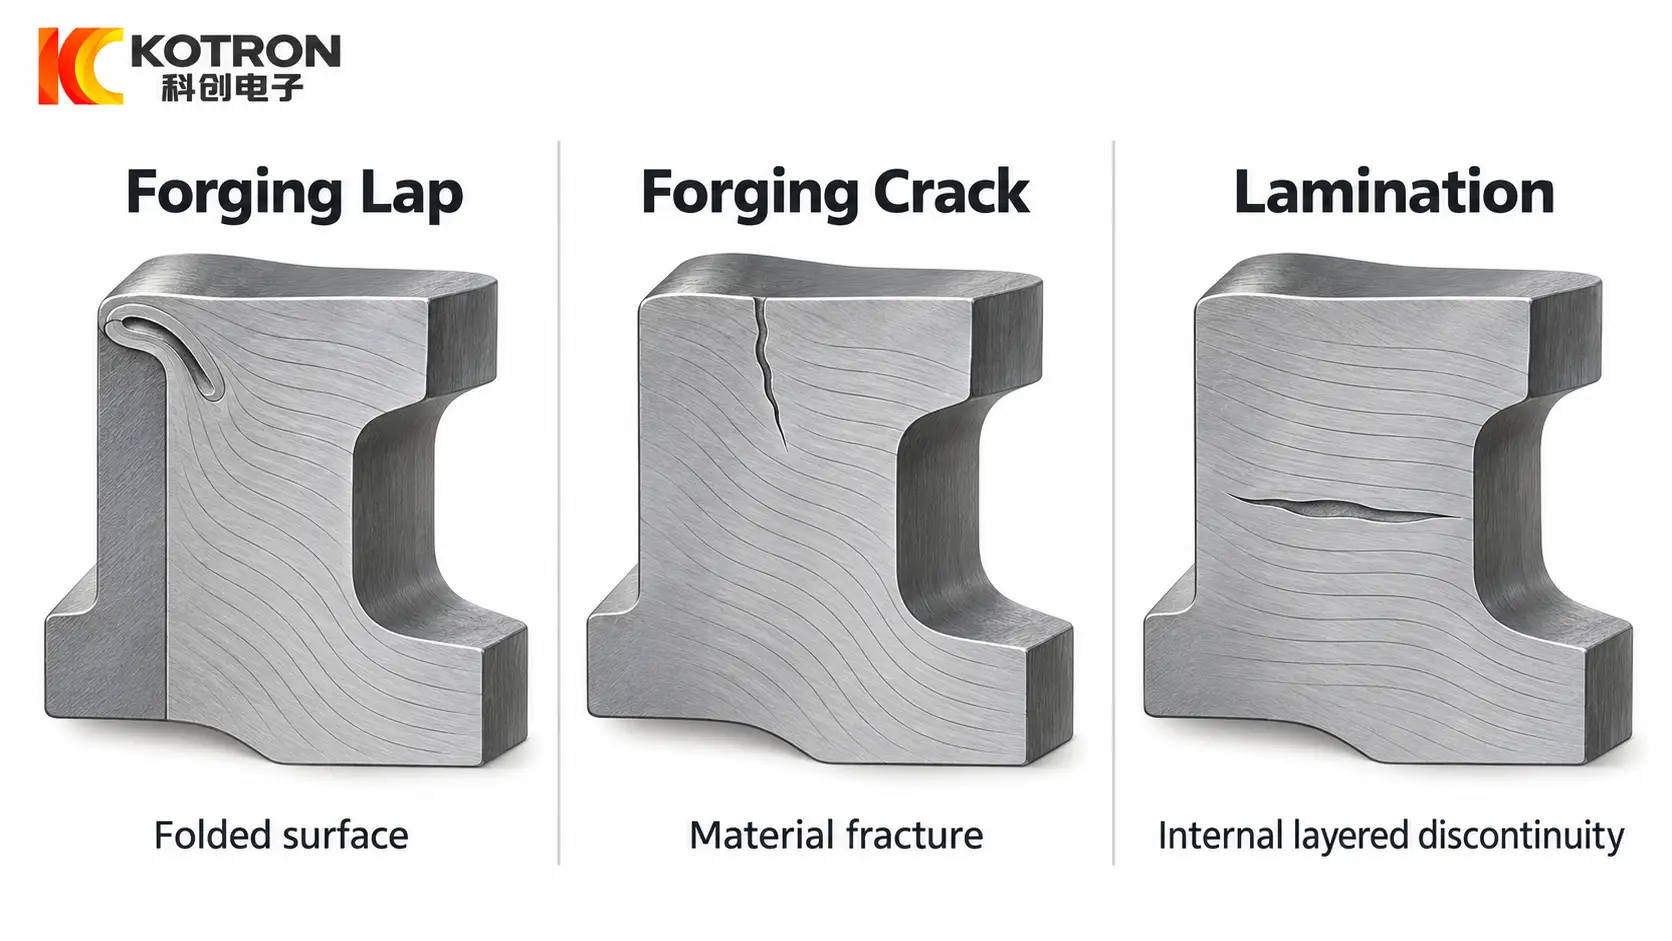
Uma volta é produzida dobrando. Uma fissura é produzida por fratura.
A laminação é diferente novamente. Geralmente envolve uma descontinuidade interna que existia no material e permaneceu solta ou tornou-se alongada durante deformações adicionais..
Esta distinção é importante durante a análise da causa raiz. Um defeito dobrado conectado à superfície aponta para uma história de processo diferente de uma descontinuidade em camadas internas.
Para uma discussão mais detalhada da morfologia da fissura e da diferença entre forjar e extinguir fissuras, esse assunto é melhor tratado separadamente do que repetido aqui.
5. O que o fluxo de grãos pode dizer sobre a formação de voltas
O fluxo de metal dentro de um forjamento fornece evidências úteis sobre como a peça foi formada.
Sob condições adequadas de forjamento, as linhas de fluxo geralmente seguem o contorno principal do componente. Onde o movimento material se torna instável, o padrão de fluxo pode ficar distorcido, interrompido ou localmente semelhante a um vórtice.
Isto é importante ao examinar uma dobra porque o defeito pode seguir a direção na qual o metal da superfície foi dobrado..
Uma mudança local na direção do fluxo perto de uma costela, filial, canto ou mudança repentina de seção também pode indicar por que o metal dobrou em vez de preencher a matriz conforme planejado.
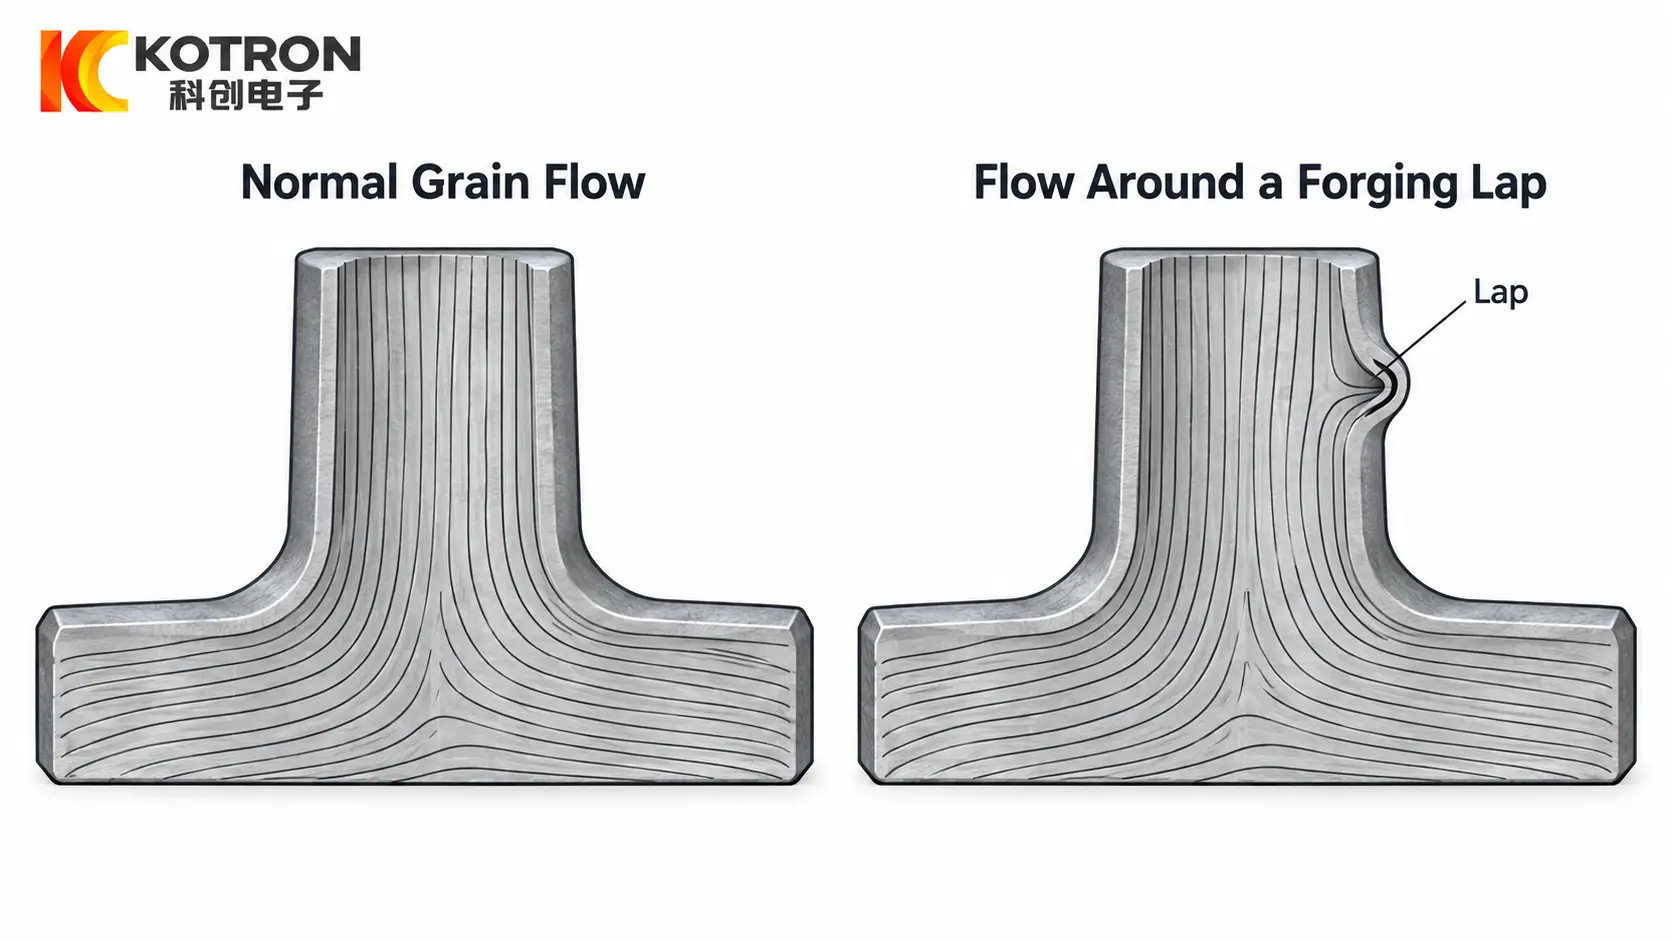
O exame do fluxo de grãos, portanto, ajuda a responder uma questão diferente da inspeção de superfície:
não só onde está o defeito, mas como o metal se moveu antes do defeito se formar.
Fluxo anormal não significa automaticamente que uma volta está presente, e uma volta não deve ser diagnosticada apenas a partir de linhas de fluxo. As duas observações são mais úteis quando avaliadas em conjunto.
6. Como rastrear e prevenir voltas de forjamento
Assim que uma volta for confirmada, o próximo passo é retroceder no processo.
① Verifique a superfície do tarugo
Procure por crostas, arranhões, depressões, costuras ou outras irregularidades que poderiam ter sido dobradas no forjamento.
Se o defeito seguir uma imperfeição original da superfície, mudar a matriz ou o processo de aquecimento por si só não resolverá o problema.
② Inspecione as matrizes e a pré-forma
Verifique se há superfícies desgastadas, danos locais e geometria que podem criar aletas, projeções afiadas ou acúmulo excessivo de material.
A pré-forma também deve ser revisada. A má distribuição do material antes da etapa final de forjamento pode forçar o metal a dobrar durante o enchimento da cavidade.
③ Revise o fluxo de metal
Examine a localização do defeito em relação às costelas, chefes, mudanças de seção e outras áreas onde a direção do fluxo muda.
Se voltas aparecerem repetidamente na mesma região, o padrão de fluxo local e o design da matriz merecem atenção especial.
④ Revise as condições de aquecimento
O aquecimento deve ser verificado juntamente com o processo mecânico.
A temperatura baixa ou irregular do tarugo pode reduzir a forjabilidade e tornar a deformação menos estável. A temperatura excessiva pode criar outros problemas metalúrgicos e não deve ser usada simplesmente como uma forma de facilitar o fluxo do material..
Onde aquecimento de tarugo por indução é usado, o controle de temperatura repetível e razoavelmente uniforme pode reduzir uma fonte de variação do processo. Não pode corrigir a má qualidade do tarugo, ferramentas danificadas ou projeto de pré-forma inadequado.
⑤ Revise a sequência de forjamento
Um defeito pode originar-se durante uma etapa de conformação anterior e só se tornar óbvio após a operação final.
Para defeitos recorrentes, portanto, é útil inspecionar formas intermediárias em vez de examinar apenas o forjamento acabado.
A prevenção mais eficaz geralmente vem da identificação de qual parte do processo cria primeiro a dobra: condição da superfície, distribuição de materiais, ferramentas, sequência de aquecimento ou deformação.
Principal vantagem
Uma volta de forjamento não é simplesmente outro nome para uma rachadura. É uma descontinuidade de metal dobrado, e sua forma, conexão de superfície, a condição de oxidação e a relação com o fluxo do metal podem ajudar a distingui-lo de trincas e laminações internas.
Quando uma volta é encontrada, a investigação deve se estender além da etapa final de forjamento. Qualidade do boleto, ferramentas, projeto de pré-forma, condições de aquecimento e fluxo de metal precisam ser considerados antes de decidir o que deve ser alterado.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Qual a diferença entre uma volta de forjamento e uma rachadura?
Uma volta se forma quando o metal da superfície se dobra e é pressionado para trás sem aderir totalmente, enquanto uma rachadura se forma quando o material fratura sob tensão. As voltas geralmente começam na superfície e seguem o fluxo do metal, enquanto uma fissura é produzida por fratura.
Uma volta de forjamento pode ser identificada apenas pela oxidação??
Não. A oxidação dentro de uma descontinuidade não prova por si só uma volta. A forma do defeito, conexão de superfície, a microestrutura circundante e o fluxo de metal devem ser considerados em conjunto.
O que causa voltas de forjamento?
Não existe uma causa única. Condição da superfície do tarugo, condição de ferramental, desenho de matriz, o aquecimento e a sequência de forjamento podem contribuir. O defeito deve ser rastreado através de todo o processo, em vez de atribuído a uma causa apenas pela aparência..
Como evitar voltas de forjamento?
A prevenção mais eficaz é identificar qual parte do processo cria primeiro a dobra — condição da superfície, distribuição de materiais, ferramentas, sequência de aquecimento ou deformação — e corrigi-lo. Isso geralmente significa verificar o boleto, matrizes, pré-forma, fluxo de metal e aquecimento juntos.
Precisa de aquecimento confiável de tarugos para forjamento?
O aquecimento consistente é um fator no controle da qualidade do forjamento. Envie-nos a sua parte, taxa de material e produção, e recomendaremos a configuração correta de aquecimento por indução.



