
Kucie wad zakładek: Przyczyny, Wygląd i jak je rozpoznać
Kucie wad zakładek: Przyczyny, Wygląd i jak je rozpoznać
Linia lub szew na powierzchni odkuwki nie zawsze jest pęknięciem. Może to być A kucie okrążenia, podczas gdy niektóre pozornie podobne wskazania mogą pochodzić z wewnętrznych warstw lub innych nieciągłości.
Zakładka kuta powstaje, gdy metal powierzchniowy zagina się i jest wciskany z powrotem w obrabiany przedmiot bez pełnego połączenia z otaczającym materiałem. Prawidłowa identyfikacja ma znaczenie, ponieważ lekarstwo zależy od źródła. Stan kęsa, geometria matrycy, ogrzewanie i przepływ metalu mogą mieć wpływ, a zmiana tylko jednej zmiennej procesowej może nie usunąć wady.
2. Co powoduje wady zakładek w kuciu?
3. Jak rozpoznać okrążenie kute
4. Kucie okrążenia vs. Pęknięcie vs. Laminowanie
5. Co przepływ ziarna może powiedzieć o tworzeniu się zakładek
6. Jak śledzić i zapobiegać kuciu okrążeń
1. Co to jest okrążenie kuźnicze?
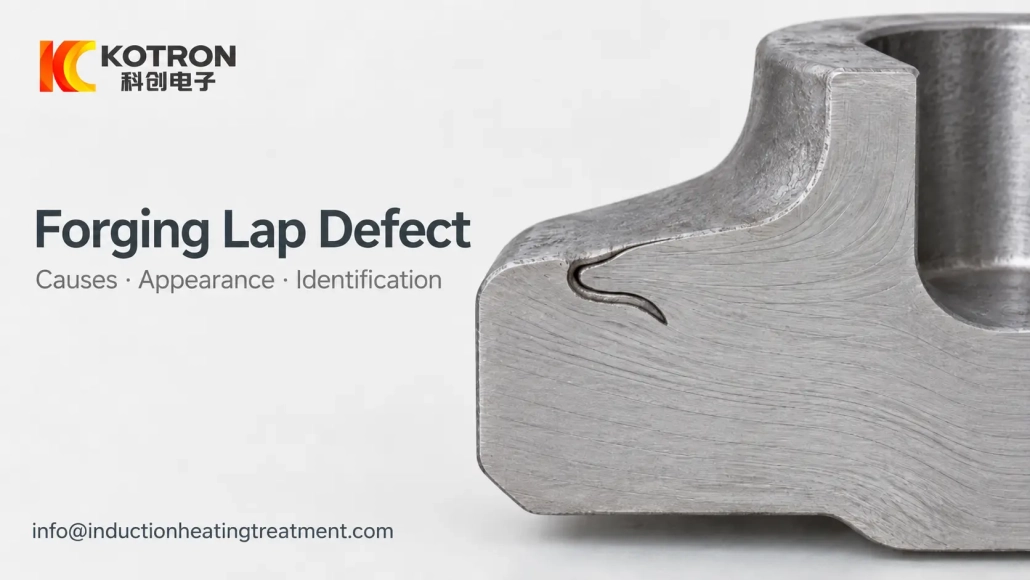
Zakład kuźniczy to nieciągłość połączona z powierzchnią, powstająca, gdy część metalu zagina się na lub w przedmiocie obrabianym podczas odkształcania.
Złożona powierzchnia może pozostać jako interfejs zamiast całkowicie spawać z metalem nieszlachetnym.
Jedna wspólna ścieżka formacji zaczyna się od ostrej projekcji, płetwa, depresja, zarysowania lub inne nierówności powierzchni powstałe przed lub w trakcie kucia. Podczas późniejszej deformacji, tę nieregularną część można złożyć w główny korpus przedmiotu obrabianego.
Cienkie występy schładzają się szybciej niż otaczająca je sekcja i mogą łatwiej się utleniać. Jeśli pomiędzy złożonym metalem a materiałem podstawowym tworzy się warstwa tlenku, całkowite wiązanie staje się trudniejsze podczas późniejszej deformacji.
Zakładki mogą również powstawać w pobliżu nagłych zmian przekroju lub w obszarach, w których metal zmuszony jest płynąć w kilku kierunkach.
2. Co powoduje wady zakładek w kuciu?
Okrążenie może mieć więcej niż jedną przyczynę.
Stan powierzchni kęsa
Strupy, szorstkie obszary, głębokie zadrapania, wgłębienia lub inne uszkodzenia powierzchni można później wgiąć w odkuwkę.
Stan oprzyrządowania
Zużyte lub uszkodzone powierzchnie matryc mogą powodować lokalne nieregularności, które podczas późniejszej deformacji wciskają się w obrabiany przedmiot.
Konstrukcja matrycy i rowka
Jeśli matryca nie prowadzi prawidłowo przepływu metalu, jedna część materiału może złożyć się na drugą zamiast płynnie wypełnić ubytek.
Stan ogrzewania
Niewłaściwe lub nierównomierne ogrzewanie może mieć wpływ na plastyczność i płynięcie metalu. Ogrzewanie jest jednym z czynników tego procesu, nie należy go jednak automatycznie traktować jako pierwotnej przyczyny każdego okrążenia.
Kolejność kucia i działanie
Nieprawidłowa geometria preformy, nadmierny materiał lokalny, zła kolejność deformacji lub nieodpowiednia praktyka operacyjna mogą spowodować powstawanie żeber, ostre zakręty lub niestabilne wzorce przepływu, które później przekształcają się w okrążenia.
W rzeczywistości, wada powinna być prześledzona w całym procesie, a nie przypisywana jednej przyczynie na podstawie samego wyglądu.
3. Jak rozpoznać okrążenie kute
Zakład kuźniczy zwykle zaczyna się od powierzchni i rozciąga się do wewnątrz wzdłuż zagiętego styku.
Na przygotowanym odcinku, kilka cech może pomóc w postawieniu diagnozy:
— Otwór może być szerszy niż w przypadku drobnego pęknięcia.
— Obie strony mogą wydawać się stosunkowo gładkie.
— Końcówka jest często zaokrąglona lub tępa, a nie ostro zakończona.
— Wzdłuż złożonej powierzchni styku może występować utlenianie.
— W odkuwkach stalowych, odwęglenie może pojawić się po jednej lub obu stronach.
— Wewnątrz ubytku mogą pozostać wtrącenia tlenkowe.
— Zakładka może tworzyć z powierzchnią kąt ostry.
— Jego kierunek może podążać za lokalnym przepływem metalu.
Żadna pojedyncza cecha nie jest rozstrzygająca.
Na przykład, utlenianie wewnątrz nieciągłości samo w sobie nie dowodzi, że wada jest zakładką. Kształt wady, połączenie powierzchniowe, otaczającą mikrostrukturę i przepływ metalu należy rozpatrywać łącznie.
Materiał też ma znaczenie. W odkuwkach metali nieżelaznych, cechy tlenku i odwęglania powszechnie stosowane podczas badania stali mogą nie być obecne. W takich przypadkach, wzór linii przepływu w przekroju może dostarczyć bardziej przydatnych dowodów.
4. Kucie okrążenia vs. Pęknięcie vs. Laminowanie
Wady te mogą wyglądać podobnie podczas wstępnej kontroli, ale mechanizmy ich powstawania są inne.
| Cecha | Kucie okrążenia | Laminowanie | Pęknięcie podczas kucia |
|---|---|---|---|
| Podstawowy mechanizm | Metal powierzchniowy wtapia się w obrabiany przedmiot bez pełnego wiązania | Nieciągłość wewnętrzna pozostaje podzielona na warstwy | Pękanie materiału pod wpływem lokalnych naprężeń |
| Typowe pochodzenie | Wada powierzchni, narzędziach, przepływ metalu, sekwencja kucia | Wewnętrzne pęknięcie, włączenie, jama skurczowa, porowatość lub podobna nieciągłość materiału | Stan materialny, temperatura, naprężenia i deformacje |
| Typowa pozycja | Zwykle łączone powierzchniowo | Często wewnętrzne | Powierzchniowe lub wewnętrzne |
| Wygląd sekcji | Składany interfejs, często ze stosunkowo tępym końcem | Warstwowa separacja | Kształt zależy od mechanizmu pękania |
| Utlenianie / dekarbonizacja | Może występować w stali | Zależy od pochodzenia | Zależy od tego, kiedy i jak powstało pęknięcie |
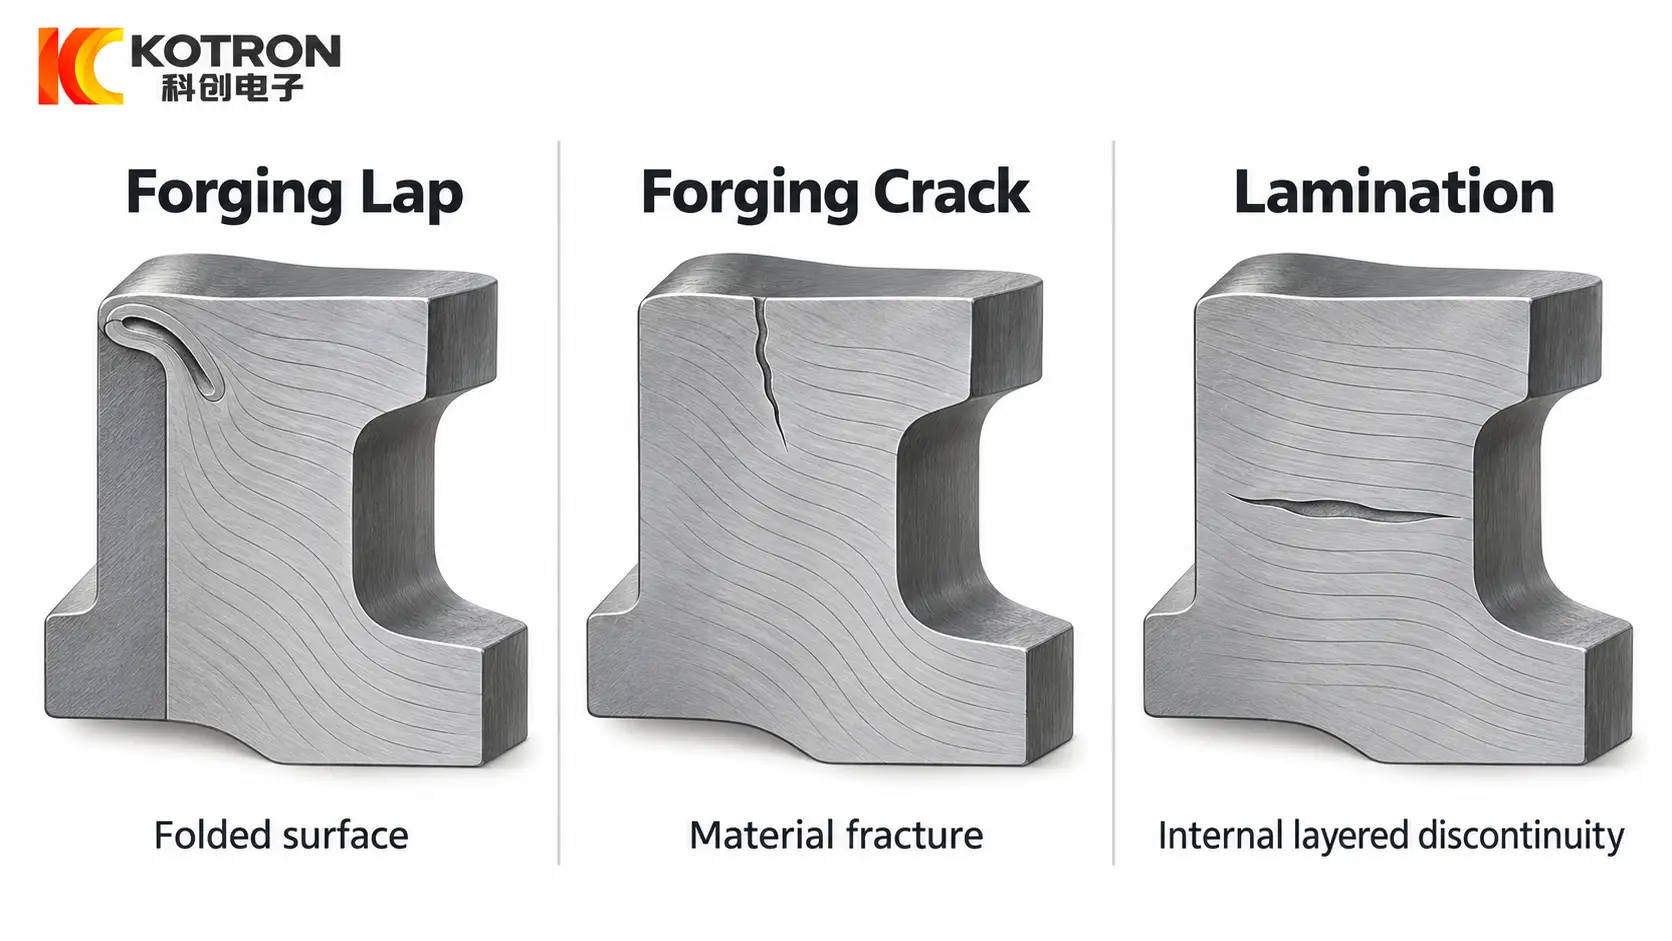
Zakładka powstaje poprzez złożenie. Pęknięcie powstaje w wyniku złamania.
Laminowanie znów jest inne. Zwykle wiąże się to z wewnętrzną nieciągłością, która istniała w materiale i pozostała niezwiązana lub uległa wydłużeniu podczas dalszego odkształcenia.
To rozróżnienie jest ważne podczas analizy przyczyn źródłowych. Wada pofałdowana połączona powierzchniowo wskazuje na inną historię procesu niż wewnętrzna nieciągłość warstwowa.
Aby uzyskać bardziej szczegółowe omówienie morfologii pęknięć i różnica między pęknięciami kutymi i hartowanymi, lepiej ten temat potraktować osobno, niż go tutaj powtarzać.
5. Co przepływ ziarna może powiedzieć o tworzeniu się zakładek
Przepływ metalu wewnątrz odkuwki dostarcza użytecznych dowodów na temat sposobu formowania części.
W odpowiednich warunkach kucia, linie przepływu zazwyczaj podążają za głównym konturem elementu. Gdzie ruch materialny staje się niestabilny, wzór przepływu może zostać zniekształcony, przerywany lub lokalnie wirowy.
Ma to znaczenie przy badaniu zakładki, ponieważ wada może podążać za kierunkiem zagięcia metalu powierzchniowego.
Lokalna zmiana kierunku przepływu w pobliżu żebra, oddział, narożnik lub nagła zmiana przekroju może również wskazywać, dlaczego metal zagiął się, zamiast wypełnić matrycę zgodnie z przeznaczeniem.
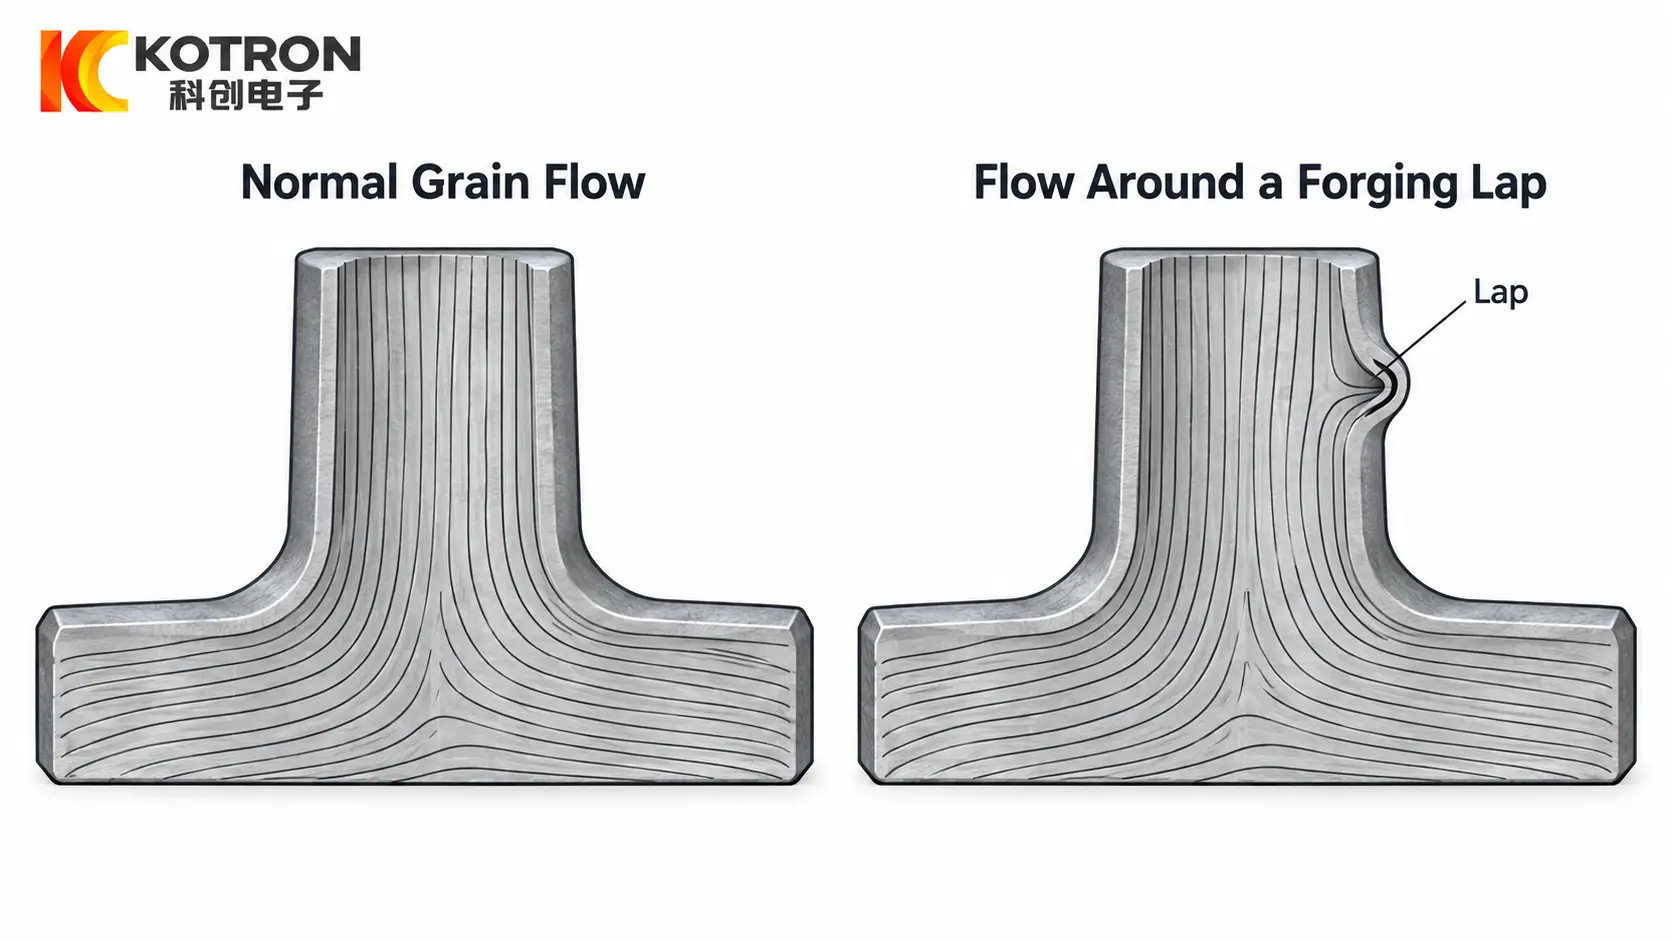
Badanie przepływu ziarna pomaga zatem odpowiedzieć na inne pytanie niż kontrola powierzchni:
nie tylko tam, gdzie występuje wada, ale jak metal poruszał się, zanim powstał defekt.
Nieprawidłowy przepływ nie oznacza automatycznie, że występuje okrążenie, a okrążenie nie powinno być diagnozowane wyłącznie na podstawie linii przepływu. Te dwie obserwacje są najbardziej przydatne, gdy oceniane są łącznie.
6. Jak śledzić i zapobiegać kuciu okrążeń
Po potwierdzeniu okrążenia, Następnym krokiem jest cofnięcie się przez cały proces.
① Sprawdź powierzchnię kęsa
Poszukaj strupów, zadrapania, depresje, szwy lub inne nierówności, które mogły zostać zagięte w odkuwce.
Jeżeli wada wynika z pierwotnej niedoskonałości powierzchni, Sama zmiana matrycy lub procesu ogrzewania nie rozwiąże problemu.
② Sprawdź matryce i formę wstępną
Sprawdź, czy nie ma zużytych powierzchni, lokalne uszkodzenia i geometria, które mogą spowodować utworzenie żeber, ostre występy lub nadmierne gromadzenie się materiału.
Należy również sprawdzić preformę. Zły rozkład materiału przed końcowym etapem kucia może spowodować zaginanie się metalu podczas wypełniania wnęki.
③ Sprawdź przepływ metalu
Zbadaj lokalizację wady w stosunku do żeber, szefowie, zmiany sekcji i inne obszary, w których zmienia się kierunek przepływu.
Jeśli okrążenia pojawiają się wielokrotnie w tym samym regionie, Na szczególną uwagę zasługuje lokalny wzór przepływu i konstrukcja matrycy.
④ Sprawdź warunki ogrzewania
Ogrzewanie należy sprawdzać łącznie z procesem mechanicznym.
Niska lub nierówna temperatura kęsa może zmniejszyć podatność na kucie i sprawić, że odkształcenie będzie mniej stabilne. Nadmierna temperatura może powodować inne problemy metalurgiczne i nie powinna być stosowana po prostu jako sposób na ułatwienie przepływu materiału.
Gdzie indukcyjne ogrzewanie kęsów jest używany, Powtarzalna i w miarę jednolita kontrola temperatury może zredukować jedno źródło zmienności procesu. Nie jest w stanie skorygować złej jakości kęsów, uszkodzone oprzyrządowanie lub nieodpowiedni projekt preformy.
⑤ Przejrzyj sekwencję kucia
Wada może powstać na wcześniejszym etapie formowania i ujawnić się dopiero po ostatniej operacji.
Za powtarzające się wady, dlatego przydatne jest kontrolowanie kształtów pośrednich, a nie tylko gotowej odkuwki.
Najskuteczniejsza profilaktyka zwykle polega na określeniu, która część procesu jako pierwsza tworzy fałd: stan powierzchni, dystrybucja materiałów, narzędziach, sekwencja nagrzewania lub deformacji.
Klucz na wynos
Zakład kuźniczy to nie tylko inna nazwa pęknięcia. Jest to nieciągłość złożonego metalu, i jego kształt, połączenie powierzchniowe, stan utlenienia i związek z przepływem metalu mogą pomóc w odróżnieniu go od pęknięć i wewnętrznych rozwarstwień.
Kiedy zostanie znalezione okrążenie, badanie powinno wykraczać poza końcowy etap kucia. Jakość kęsów, narzędziach, projekt preformy, Przed podjęciem decyzji, co należy zmienić, należy wziąć pod uwagę warunki ogrzewania i płynność metalu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czym różni się zakładka kucia od pęknięcia?
Zakładka tworzy się, gdy metal powierzchniowy zagina się i jest dociskany bez pełnego połączenia, podczas gdy pęknięcie powstaje, gdy materiał pęka pod naprężeniem. Okrążenia zwykle rozpoczynają się od powierzchni i podążają za przepływem metalu, podczas gdy pęknięcie powstaje w wyniku złamania.
Czy zakład kuźniczy można zidentyfikować na podstawie samego utleniania??
Nie. Utlenianie wewnątrz nieciągłości samo w sobie nie świadczy o okrążeniu. Kształt wady, połączenie powierzchniowe, otaczającą mikrostrukturę i przepływ metalu należy rozpatrywać łącznie.
Co powoduje kucie zakładek?
Nie ma jednej przyczyny. Stan powierzchni kęsa, stan oprzyrządowania, projekt matrycy, ogrzewanie i sekwencja kucia mogą mieć swój udział. Wadę należy prześledzić w całym procesie, a nie przypisywać jednej przyczynie na podstawie samego wyglądu.
Jak można zapobiec kuciu zakładek?
Najbardziej skuteczną profilaktyką jest określenie, która część procesu jako pierwsza tworzy fałd — stan powierzchni, dystrybucja materiałów, narzędziach, sekwencja nagrzewania lub deformacji — i popraw to. Zwykle oznacza to sprawdzenie kęsa, matryc, preforma, wspólny przepływ metalu i ogrzewanie.
Potrzebujesz niezawodnego ogrzewania kęsów do kucia?
Stałe ogrzewanie jest jednym z czynników wpływających na jakość kucia. Wyślij nam swoją część, materiał i tempo produkcji, a my zalecimy odpowiednią konfigurację ogrzewania indukcyjnego.



