
Cách chọn hệ thống tôi cứng cảm ứng: 8 Các yếu tố quan trọng đối với nhà sản xuất
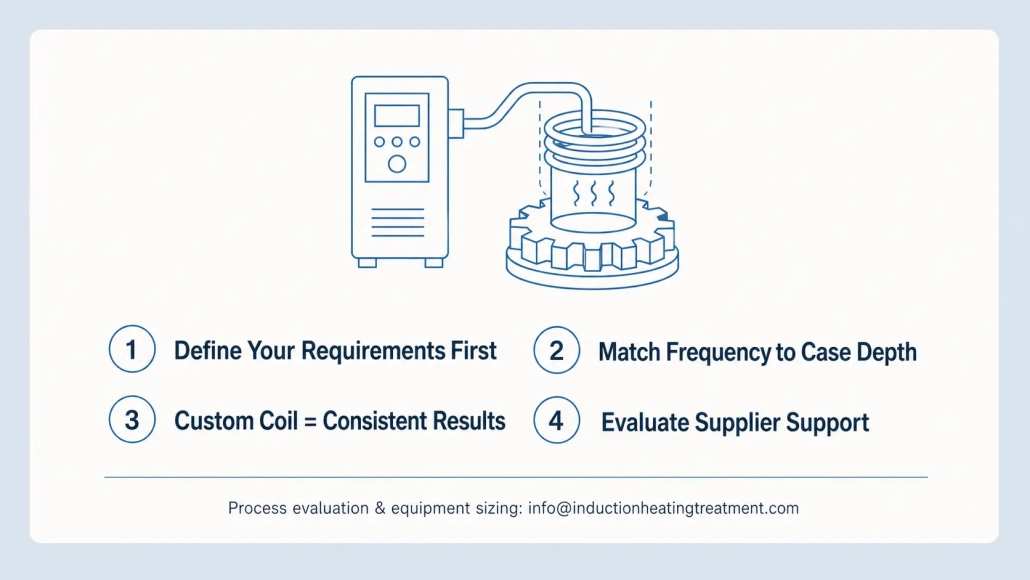
Chọn một hệ thống tôi cứng cảm ứng không chỉ dựa trên một thông số kỹ thuật. Chỉ dựa vào công suất sẽ cung cấp rất ít thông tin. Hệ thống phù hợp phụ thuộc vào hình dạng chi tiết của bạn, độ sâu lớp tôi mục tiêu, năng suất, và mức độ hiểu biết của nhà cung cấp về quy trình của bạn — không chỉ thiết bị của họ.
Nếu nhầm bất kỳ yếu tố nào trong số này, và bạn sẽ kết thúc với độ cứng không đồng đều, cuộn dây cháy thủng, hoặc một máy móc ngồi không hoạt động nửa ca. Hướng dẫn này trình bày tám yếu tố thực sự quyết định xem một hệ thống có cung cấp kết quả đáng tin cậy hay trở thành nút thắt cổ chai trên dây chuyền của bạn.
1. Bắt đầu với Chi tiết của Bạn, Không phải là Máy móc
Quá nhiều cửa hàng bắt đầu bằng cách so sánh công suất kilowatt và giá cả. Đảo ngược điều đó. Bắt đầu với những gì bạn đang làm cứng.
Xác định sáu điểm dữ liệu này trước khi nói chuyện với bất kỳ nhà cung cấp nào:
— Loại và hình dạng chi tiết (trục, bánh răng, Vòng bi đỡ, Khớp CV)
— Cấp vật liệu
— Độ cứng bề mặt mục tiêu (Phạm vi HRC)
— Độ sâu một lớp yêu cầu
— Sản lượng hàng năm
— Thời gian chu trình mục tiêu cho mỗi chi tiết
Một hệ thống được thiết kế cho độ sâu lớp nông Tôi cứng bánh răng tại 0.8 mm sẽ không đủ cho ứng dụng trục 6 mm. Xác định chi tiết trước giúp bạn tránh mua một máy móc quá sức hoặc không đủ công suất.
2. Chọn Phương pháp Gia nhiệt Phù hợp
Hai phương pháp chiếm ưu thế trong sản xuất làm cứng, và chúng phù hợp với các chi tiết khác nhau.
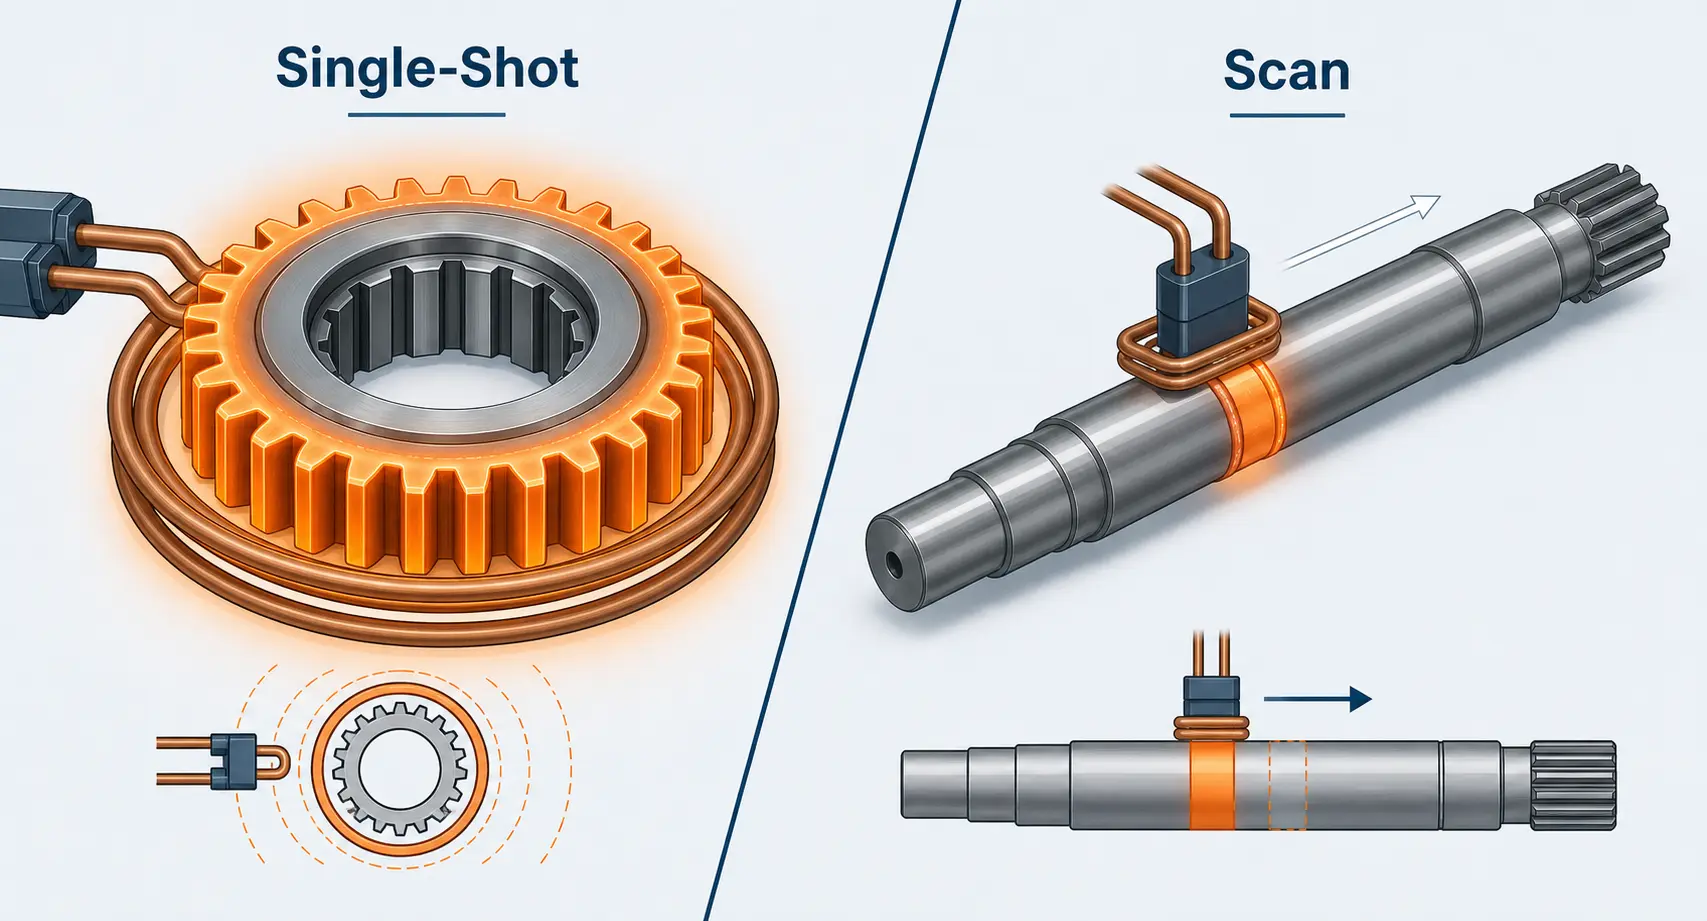
Tôi cứng một lần nhiệt toàn bộ vùng mục tiêu cùng lúc bằng cuộn dây cố định bao quanh chi tiết. Nó mang lại độ đồng đều tuyệt vời và thời gian chu trình ngắn — lý tưởng cho bánh răng, vòng bi, và các chi tiết có mặt bích nơi vùng cứng nhỏ gọn.
Tôi cứng quét di chuyển cuộn dây dọc theo chi tiết trong khi quá trình làm nguội theo ngay phía sau. Đây là phương pháp được lựa chọn cho trục dài, thanh dẫn hướng, và con lăn, nơi mà việc làm nóng toàn bộ bề mặt cùng lúc sẽ đòi hỏi nguồn điện quá lớn không thực tế.
Khóa phương pháp sớm. Nó định hình mọi thứ phía sau: hình học cuộn dây, yêu cầu công suất, thiết kế làm nguội, và cách bộ phận được lắp đặt.
| Yếu tố | Tôi cứng một lần bắn | Tôi cứng quét |
|---|---|---|
| Tốt nhất cho | Bánh răng, vòng bi, bộ phận có gách — vùng tôi nhỏ gọn | trục dài, thanh dẫn hướng, các con lăn — vùng tôi mở rộng |
| Thời gian chu trình | Ngắn — toàn bộ vùng được làm nóng cùng lúc | Dài hơn — cuộn dây di chuyển dần dọc theo chi tiết |
| Độ đồng đều gia nhiệt | Xuất sắc — cuộn dây cố định bao quanh chi tiết | Phụ thuộc vào hình học cuộn dây và kiểm soát tốc độ quét |
| Yêu cầu công suất | Cao hơn — phải cấp điện đồng thời cho toàn bộ vùng | Thấp hơn — chỉ làm nóng một dải hẹp tại bất kỳ thời điểm nào |
| Độ phức tạp của cuộn | Trung bình — vòng quay nhiều vòng hoặc cuộn dây có hồ sơ | Thấp hơn — cuộn xoắn đơn hoặc cuộn kếp, cấu tạo đơn giản hơn |
| Chi phí thiết bị | Đầu tư ban đầu cao hơn | Thông thường thấp hơn — cần nguồn điện nhỏ hơn |
3. Phù hợp công suất và tần số với công việc
Công suất quyết định tốc độ gia nhiệt. Tần số quyết định độ sâu của nhiệt thấm vào. Hai yếu tố này phải được đánh giá cùng nhau — không thể nói hết câu chuyện chỉ riêng lẻ.
Tần số cao (100–500 kHz) tập trung năng lượng gần bề mặt, tạo độ sâu vỏ nông 0.5–1.5 mm. Tần số trung bình (1–10 kHz) đẩy dòng điện sâu hơn, phù hợp với độ sâu vỏ nông 2 mm trở lên trên các chi tiết lớn hơn. Đối với việc làm cứng lớp vỏ sâu vượt ra 5 mm, tần số thấp hơn 3 kHz là điển hình.
Sai lầm phổ biến là chạy theo công suất cao hơn mà bỏ qua tần số. MỘT 200 Hệ thống kW ở tần số sai sẽ cho kết quả kém hơn so với một thiết bị được khớp đúng 100 đơn vị kW. Nếu bạn muốn tìm hiểu sâu hơn lựa chọn công suất, chúng tôi đã đề cập riêng.
4. Cuộn dây tạo hoặc phá vỡ quy trình
Không có nguồn điện nào — dù tiên tiến đến đâu — có thể sửa cuộn dây thiết kế kém. Cuộn dây là nơi năng lượng điện từ chuyển thành nhiệt. Hình học của nó quyết định độ đồng đều gia nhiệt, hiệu suất, và liệu bạn có đạt độ cứng nhất quán từ chi tiết này sang chi tiết khác hay không.
Khi bạn đánh giá một nhà cung cấp, nhấn chúng vào cuộn dây:
— Nó có được thiết kế xung quanh phôi cụ thể của bạn không, hay nó là một hình dạng sẵn có?
— Họ có thể cho bạn xem mô phỏng nhiệt hoặc kết quả trước đây trên các hình học tương tự không?
— Làm mát được tích hợp vào thân cuộn dây như thế nào?
— Tuổi thọ cuộn dây điển hình là gì, và bạn có thể nhận được đồ thay thế nhanh như thế nào?
Một cuộn dây tùy chỉnh có chi phí trả trước cao hơn nhưng lại giảm thiểu phế liệu, chu kỳ nhanh hơn, và ít hơn khuyết tật khi làm cứng do sưởi ấm không đều.
5. Làm mát không phải là suy nghĩ muộn
Các cặp gia nhiệt làm cứng cảm ứng làm nóng và làm nguội trong một quy trình duy nhất. Bạn có thể điều chỉnh chính xác nhiệt độ nhưng vẫn làm hỏng chi tiết nếu dòng làm nguội không đều, trì hoãn, hoặc không đủ.
Xem xét ba điều về phía làm nguội: phủ sóng mẫu phun, ổn định dòng chảy khi vận hành liên tục, và độ nhất quán của độ trễ làm nguội. Một trôi dạt nửa giây giữa các chu kỳ là đủ để độ cứng vượt ngoài giới hạn.
Ngoài chi tiết làm việc, chính hệ thống làm mát còn bảo vệ cả cuộn dây và một số linh kiện điện tử công suất. Làm mát không đủ kích thước dẫn đến cuộn dây bị cháy, Lỗi IGBT, và thời gian ngừng hoạt động ngoài kế hoạch tốn kém hơn nhiều so với việc nâng cấp làm mát sẽ có.
6. Các tính năng tự động hóa mà bạn thực sự cần
Ngay cả một trạm được tải thủ công cũng hưởng lợi từ tự động hóa quy trình ở phía điều khiển. Ít nhất, tìm kiếm:
— Quản lý công thức với các thông số đã lưu cho từng số hiệu bộ phận
— Giám sát nguồn điện và tần số theo thời gian thực với đầu ra cảnh báo
— Giao tiếp PLC để tích hợp với các trạm thượng nguồn và hạ nguồn
— Ghi dữ liệu sản xuất để truy xuất nguồn gốc
Đây không phải là sự xa xỉ. Quản lý công thức riêng lẻ loại bỏ lỗi cài đặt khi người vận hành chuyển đổi giữa các nhóm chi tiết, và ghi nhật ký dữ liệu cung cấp cho bạn hồ sơ giấy tờ mà khách hàng trong ngành ô tô và hàng không ngày càng yêu cầu.
7. Đánh giá Nhà cung cấp, Không chỉ là Bảng thông số kỹ thuật
Một máy trông hoàn hảo trên bảng thông số không có nhiều ý nghĩa nếu nhà cung cấp không thể hỗ trợ nó. Trước khi bạn cam kết, xác minh rằng nhà cung cấp cung cấp:
— Kiểm tra mẫu trên các chi tiết thực tế của bạn (không chỉ trên các chi tiết tham chiếu)
— Thiết kế cuộn và phát triển quy trình như một phần của gói
— Đi vào vận hành tại chỗ và đào tạo vận hành viên
— Sẵn có phụ tùng với thời gian cung cấp được ghi chép
Một nhà cung cấp có kỹ năng kỹ thuật ứng dụng sâu thường mang lại kết quả tốt hơn với phần cứng trung bình so với người bán hộp chỉ cung cấp thông số kỹ thuật cao cấp mà không hỗ trợ quy trình.
8. Bốn sai lầm làm trật hướng quyết định mua hàng
Mua chỉ dựa trên công suất. MỘT 300 Hệ thống kW với cuộn dây kém tạo ra sản phẩm tệ hơn so với một một 150 Hệ thống kW với cuộn dây được thiết kế tốt và tần số phù hợp.
Bỏ qua thử nghiệm mẫu. Đừng bao giờ mua mà không chạy thử các bộ phận của bạn qua hệ thống trước. Những gì hoạt động trên thiết bị thử có thể không áp dụng được cho hình học của bạn, vật liệu của bạn, hoặc mục tiêu chu kỳ của bạn.
Xem cuộn dây như một mặt hàng thông thường. Một cuộn dây chung là con đường nhanh nhất dẫn đến độ cứng không đều, hiệu suất thấp, và hỏng hóc sớm. Dự trù chi phí cho việc thiết kế cuộn dây tùy chỉnh từ ngày đầu tiên.
Bỏ qua tính linh hoạt. Nếu danh mục sản phẩm của bạn bao gồm nhiều gia đình bộ phận, một hệ thống chỉ xử lý một hình học sẽ nhanh chóng lỗi thời. Hỏi về các giá đỡ cuộn dây thay đổi nhanh, khả năng lưu trữ công thức, và liệu nguồn điện có thể điều khiển các loại cuộn dây khác nhau mà không cần cấu hình lại.
Chìa khóa mang đi
Một hệ thống tôi luyện cảm ứng là một khoản đầu tư vào quy trình, không phải là một món hàng mua sẵn. Hệ thống tốt nhất hiếm khi là hệ thống mạnh nhất hoặc rẻ nhất — nó là hệ thống mà công suất, tần số, thiết kế cuộn dây, làm mát, và kiến trúc điều khiển đều phù hợp với chi tiết của bạn và thực tế sản xuất của bạn. sưởi cảm ứng Các nguyên tắc cơ bản đều giống nhau ở mọi nơi, nhưng kỹ thuật ứng dụng mới là yếu tố quyết định liệu một hệ thống có xứng đáng có mặt trên dây chuyền của bạn hay không.
Q: Tôi nên gửi thông tin gì cho nhà cung cấp thiết bị tôi luyện cảm ứng?
MỘT: Gửi bản vẽ chi tiết phôi, cấp vật liệu, Độ cứng mục tiêu và độ sâu bề mặt, Sản lượng hàng năm, và thời gian chu kỳ. Nếu bạn có thể gửi các chi tiết mẫu, hãy làm điều đó — Không gì thay thế được một thử nghiệm quá trình thực tế.
Q: Liệu một hệ thống có thể xử lý nhiều loại chi tiết không?
MỘT: Có — với cuộn dây chuyên dụng cho từng nhóm chi tiết và một hệ thống điều khiển lưu trữ các chế độ riêng biệt. Một nền tảng linh hoạt với đồ gá thay đổi nhanh tiết kiệm diện tích sàn và vốn so với vận hành nhiều máy chuyên dụng riêng lẻ.
Q: Công suất cao hơn luôn tốt sao?
MỘT: KHÔNG. Công suất dư thừa làm kiểm soát nhiệt độ khó hơn và tăng chi phí vận hành mà không cải thiện kết quả. Công suất kích thước cho dòng chi tiết lớn nhất và chu trình yêu cầu nhanh nhất — vượt quá mức đó đều là lãng phí.
Cần hỗ trợ kích thước hệ thống tôi cứng cảm ứng?
Gửi cho chúng tôi bản vẽ và yêu cầu chi tiết của bạn. Chúng tôi sẽ thực hiện một bài kiểm tra mẫu và đề xuất một hệ thống phù hợp với các bộ phận của bạn — không phải báo giá chung cho tất cả.


