
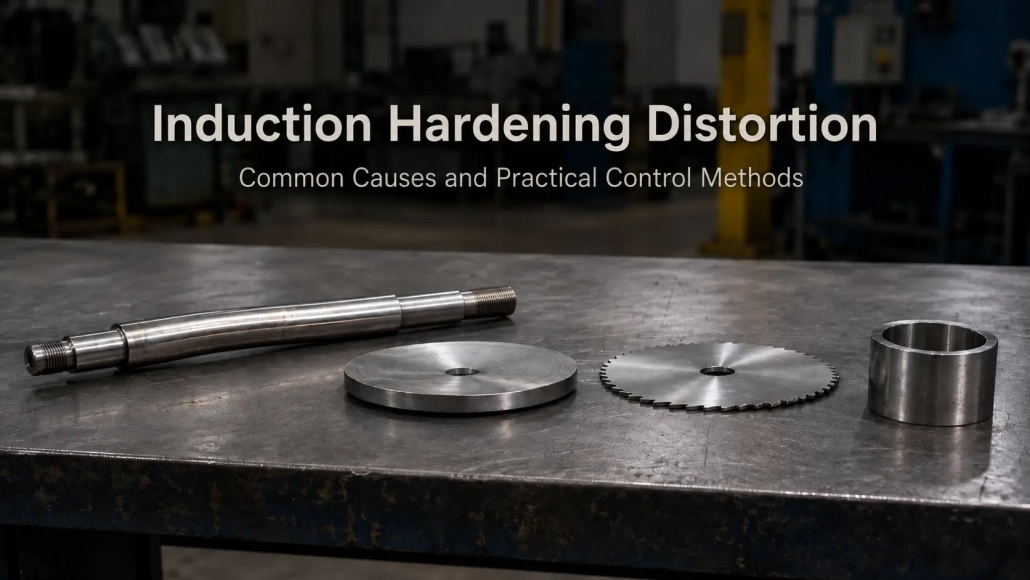
Biến dạng khi tôi cảm ứng: Nguyên nhân phổ biến và cách thực tế để giảm nó
Một trục bị cong. Một lỗ khoan nhỏ lại. Một tấm mỏng phát triển sóng trước khi quá trình dập tắt thậm chí bắt đầu.
Đây là những hình thức khác nhau của biến dạng cứng cảm ứng, và chúng không có cùng nguyên nhân hoặc cùng cách khắc phục.
Vấn đề phân phối nhiệt, nhưng việc hạn chế phôi cũng vậy, vị trí cuộn coil, căn chỉnh phun, hình học bộ phận và cách thành phần được hỗ trợ trong quá trình quét. Điều kiện tôi cũng có thể thay đổi biến dạng cuối cùng và trạng thái ứng suất tồn dư. Một nghiên cứu đã được công bố về trục xe tải toàn phần, Ví dụ, đã khảo sát cách các tốc độ tôi khác nhau ảnh hưởng đến cả biến dạng và ứng suất tồn dư trong quá trình tôi cảm ứng. Xem nghiên cứu trong Tạp chí Kỹ thuật và Hiệu suất Vật liệu.
Đối với khắc phục sự cố sản xuất, thường hữu ích hơn khi xem loại biến dạng trước rồi sau đó làm ngược một quá trình.
1. Các dạng biến dạng phổ biến sau khi tôi cảm ứng
Tùy thuộc vào chi tiết, sự thay đổi kích thước có thể xuất hiện dưới dạng:
• Uốn trục và các chi tiết mảnh khác
• Cong vênh các chi tiết dạng tấm và dải
• Giãn nở lỗ khoan, co lại hoặc côn
• Lệch các chi tiết dạng đĩa
• Thay đổi bước vít bi
• Các thay đổi kích thước cục bộ khác liên quan đến vùng được làm cứng
Ngay cả các bộ phận được làm từ thép tương tự cũng có thể hoạt động khác nhau vì hình học thay đổi cách nhiệt truyền qua phôi và cách vật liệu được phép giãn nở.
Nghiên cứu về AISI được tôi cứng bằng cảm ứng 4340 đĩa cũng cho thấy rằng sự biến dạng được kết nối với nhiều thứ hơn là chỉ riêng công thức làm nóng. Trong nghiên cứu đó, độ cứng vật liệu ban đầu ảnh hưởng đến cả độ sâu đông cứng và mức độ biến dạng. Bài viết có sẵn thông qua Hội đồng nghiên cứu quốc gia Canada.
Các ví dụ dưới đây đề cập đến một số vấn đề thường gặp trong công việc làm cứng thực tế.
2. MỘT 500 mm × 3 mm lưỡi cưa bị cong vênh khi gia nhiệt
Các chi tiết mỏng có thể bị biến dạng trước khi bắt đầu quá trình tôi nguội.
Một ví dụ sản xuất liên quan đến việc đo lường lưỡi cưa mộc 500 mm × 3 mm, với răng cưa được làm cứng bằng gia nhiệt tần số cao.
Trong quá trình nung nóng, lưỡi cưa phát triển hiện tượng méo dạng sóng không đều. Phần mỏng rất nhạy cảm với sự khác biệt nhiệt độ cục bộ, và ứng suất nhiệt khiến lưỡi cưa bị biến dạng.
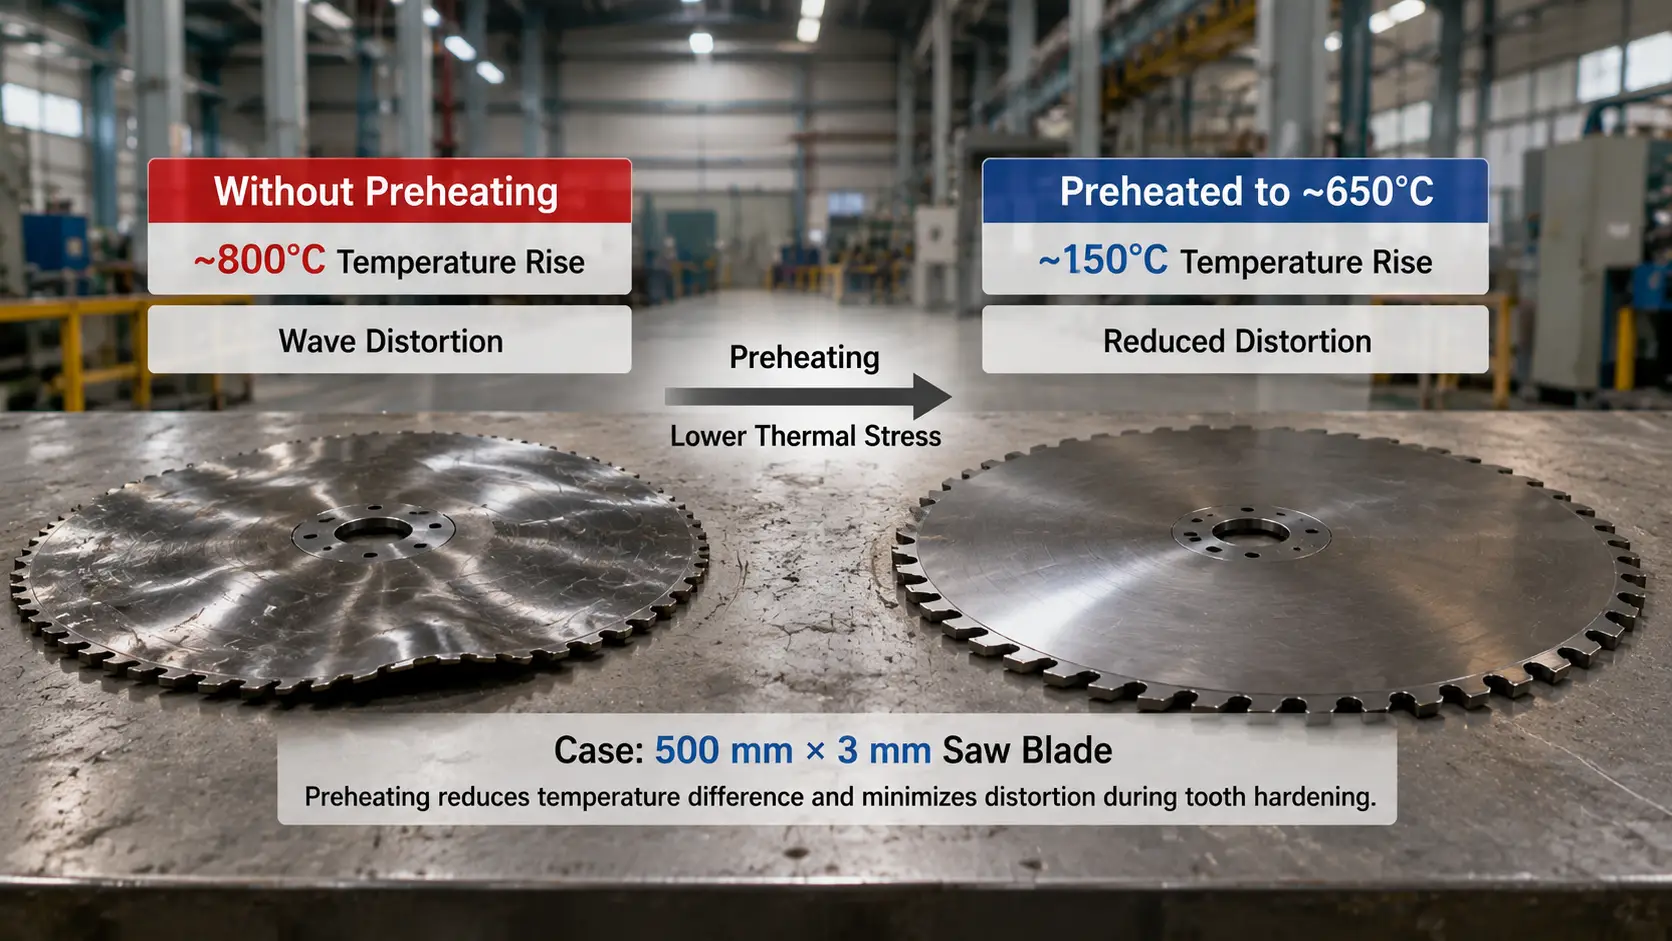
Quy trình được thay đổi bằng cách làm nóng trước lưỡi dao trong lò thông thường đến khoảng 650°C trước giai đoạn cảm ứng.
Trước đây, khu vực được gia nhiệt bằng cảm ứng tại chỗ phải trải qua sự tăng nhiệt độ khoảng 800°C. Sau khi làm nóng trước, sự tăng nhiệt độ còn lại trong quá trình gia nhiệt cảm ứng chỉ khoảng 150°C.
Sự chênh lệch nhiệt độ trên lưỡi dao nhỏ hơn nhiều, ứng suất nhiệt được giảm bớt, và biến dạng không đều không còn ngăn cản việc hoàn thành quá trình làm cứng răng nữa.
Số lượng 650°C không nên được sao chép như một thông số làm nóng trước chung cho các chi tiết mỏng. Nó thuộc về ví dụ cụ thể này. Vật liệu, kích thước, quá trình xử lý nhiệt trước đó và kết quả làm cứng mong muốn đều phải được xem xét trước khi sử dụng một quy trình tương tự.
Những gì ví dụ này cho thấy là giảm công suất điện cảm không phải là phản ứng duy nhất đối với biến dạng do gia nhiệt. Đôi khi vấn đề lớn hơn là gradient nhiệt độ đã được tạo ra trong phôi..
3. Trục dài: Đừng hạn chế sự giãn nở nhiệt quá chặt
Dài, trục mảnh đặc biệt nhạy cảm trong quá trình quét cứng.
Khi vùng gia nhiệt di chuyển dọc theo trục, phôi mở rộng. Nếu cả hai đầu bị giữ quá cứng, sự mở rộng này bị hạn chế và ứng suất bổ sung được đưa vào bộ phận.
Một giải pháp thực tế là nới lỏng tâm phía trên hoặc sử dụng tâm lò xo hoặc khí nén.. Một cách sắp xếp khác là cho phép một đầu trục di chuyển theo trục khi chi tiết trở nên dài hơn trong quá trình gia nhiệt.
Thiết bị vẫn phải đặt trục đúng vị trí. Nó đơn giản không nên ngăn cản sự giãn nở nhiệt thông thường.
Các trục rất mảnh có thể cần thêm hỗ trợ. Con lăn điều chỉnh có thể được lắp đặt tương tự như một điểm nghỉ cố định trên máy tiện. Khi cuộn cảm đạt đến vị trí hỗ trợ, con lăn di chuyển ra khỏi đường đi và sau đó trở về sau khi cuộn cảm đi qua.
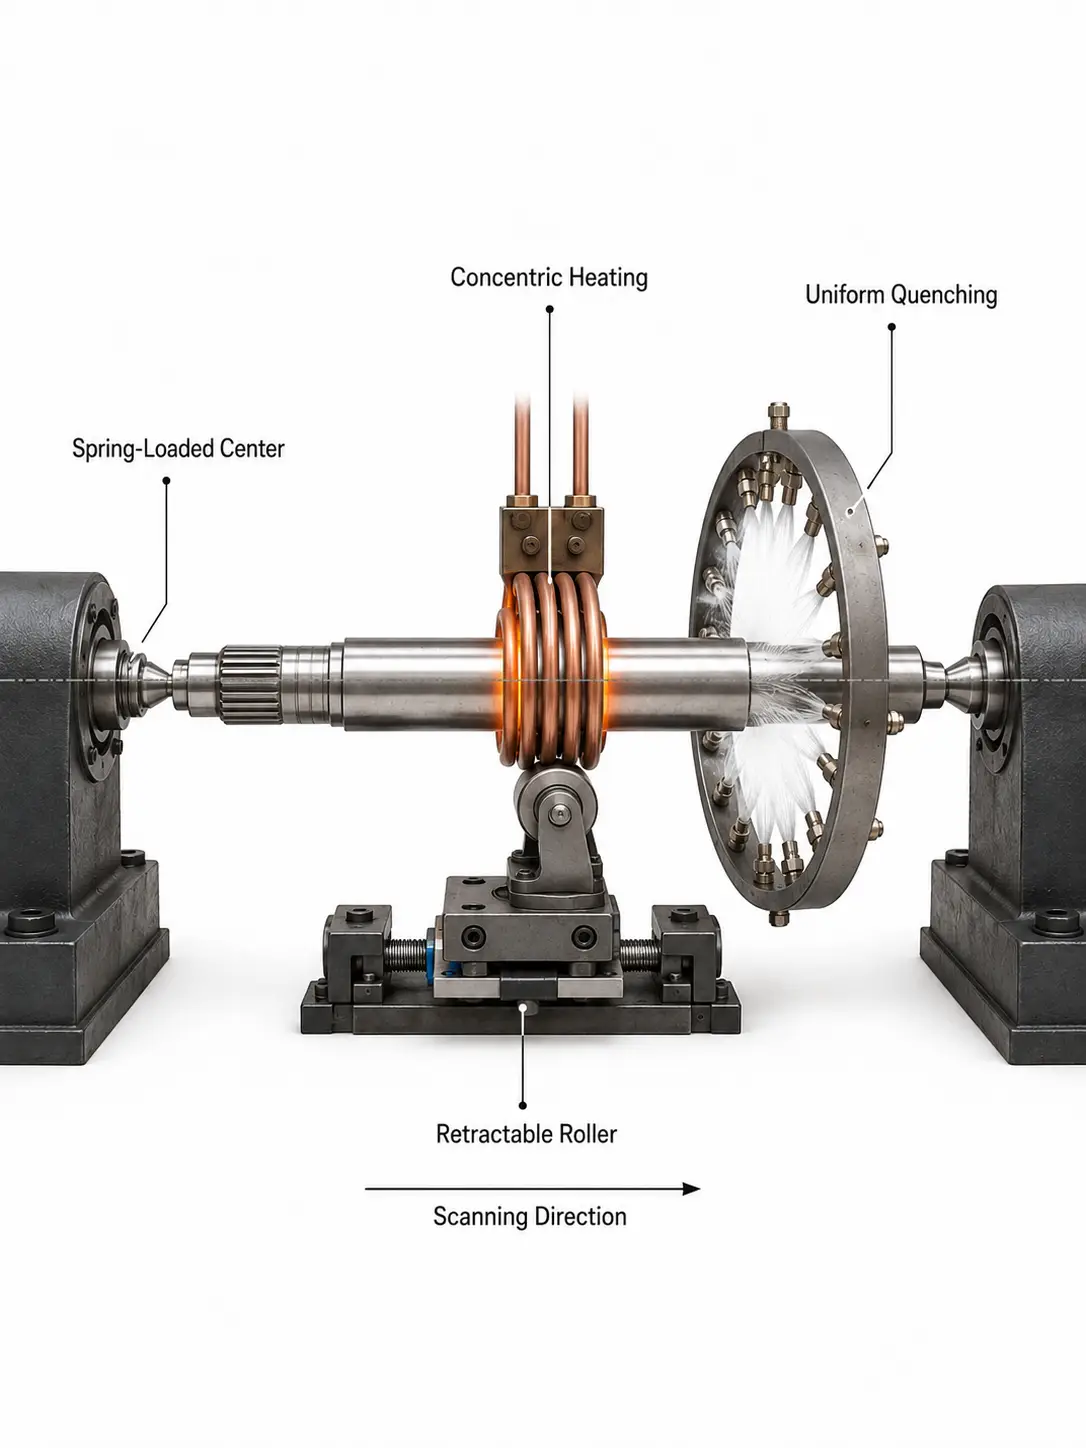
Sự liên kết xứng đáng nhận được nhiều sự chú ý.
Nếu cuộn dây hiệu dụng ở gần một bên của trục hơn, sưởi ấm xung quanh chu vi sẽ không đồng đều. Vấn đề tương tự xảy ra nếu bình xịt làm nguội lệch tâm. Sau đó, một bên sẽ trải qua điều kiện làm mát khác với bên kia.
Giữ cuộn cảm, bộ phận làm nguội và trục đồng tâm nhất có thể giúp giảm bớt sự khác biệt này.
Khi một trục được làm cứng bằng quét uốn cong, việc thay đổi công suất hoặc tốc độ quét do đó không phải lúc nào cũng là điều đầu tiên nên thử. Kiểm tra các tâm, hỗ trợ trục, vị trí cuộn dây và vị trí phun cũng như vậy.
4. Các bộ phận Tấm và Dải: Làm cứng một mặt có thể kéo phần chi tiết ra khỏi hình dạng
Làm cứng một mặt của dải hoặc tấm thường tạo ra biến dạng dạng lõm.
Trường nhiệt qua độ dày không đối xứng. Mặt đã được làm cứng trải qua quá trình gia nhiệt tập trung và sau đó là làm nguội trong khi mặt đối diện trải qua chu trình nhiệt khác.
Khi đặc điểm kỹ thuật của bộ phận cho phép, làm cứng đối xứng cả hai bên có thể giảm sự mất cân bằng này.
Trong một số ứng dụng, nhiệt cũng đã được áp dụng cho bề mặt đối diện trong khi bên cần làm cứng đang được xử lý. Mục đích là giảm sự khác biệt nhiệt độ qua bộ phận, không nhằm thay thế quá trình cảm ứng chính nó.
Một phương pháp khác trên xưởng là uốn trước.
Nếu sản xuất thử cho thấy một bộ phận nhất quán trở nên lõm sau khi làm cứng, phần chưa xử lý có thể được tạo hình lồi kiểm soát trước. Một phần biến dạng làm cứng sau đó bù đắp cho sự uốn trước ban đầu.
Phương pháp này đã được sử dụng trong tôi cứng bề mặt thanh thép.
Chỉ có ý nghĩa khi biến dạng có thể lặp lại hợp lý. Nếu một bộ phận cong 1 mm theo một hướng và hướng tiếp theo có hành vi hoàn toàn khác, uốn trước khó có thể là giải pháp thực sự.
5. Co lỗ khoan: Đôi khi quá trình có thể được bù trừ thay vì “được sửa chữa”
Biến dạng lỗ ống cần được xử lý khác với uốn cong trục.
Xem xét làm cứng bên trong của lớp lót xi lanh.
Trong ví dụ mô tả ở đây, thành ngoài được làm mát bằng nước trong khi bề mặt trong được làm cứng. Sau khi làm cứng, đường kính bên trong nhỏ lại. Sự thay đổi kích thước liên quan đến kết cấu đã làm cứng không thể phát triển tự do về phía ngoài, do đó lỗ khoan bị ảnh hưởng thay thế.
Nếu sản xuất lặp lại cho thấy sự co rút này ổn định, có thể tính đến trước khi tôi cứng.
Lỗ khoan được gia công hơi lớn hơn trong công đoạn trước, để lại đủ dung sai kích thước cho sự co ngót dự kiến. Sau khi làm cứng, công đoạn mài tiếp theo sẽ đưa lỗ khoan đến kích thước cuối cùng.
Nguyên tắc tương tự có thể được áp dụng cho việc tôi cứng toàn bộ răng của bánh răng bên trong khi sự thay đổi kích thước theo một mẫu có thể dự đoán được.
Điều này không giống như việc bỏ qua sự biến dạng.
Đó là bù đắp quy trình. Nó hiệu quả vì sự thay đổi kích thước đã được biết trước và lặp lại trong phạm vi chấp nhận được.
6. Một số điều đáng kiểm tra trước khi thay đổi công thức
Khi phần tương tự bắt đầu hiển thị quá mức biến dạng, đầu tiên hãy xem liệu có gì máy móc đã thay đổi không.
☐ Trục vẫn tự do mở rộng?
☐ Có một trung tâm được thắt chặt khác nhau?
☐ Cuộn cảm vẫn ở giữa?
☐ Vòng phun có ở vị trí tương tự không?
☐ Đầu phun có phân phối đều không?
☐ Phần mảnh mai có đủ hỗ trợ không?
Sau đó nhìn vào sự biến dạng của chính nó.
Nếu mọi bộ phận uốn cong theo cùng một hướng và với một lượng như nhau, quá trình có thể có sự thay đổi kích thước theo hệ thống mà có thể giảm bớt hoặc bù đắp.
Nếu sự biến dạng thay đổi rõ rệt từ chi tiết này sang chi tiết khác, tìm kỹ hơn sự bất ổn định trong việc định vị, hỗ trợ, gia nhiệt hoặc làm mát trước khi thêm một sửa chữa kích thước cố định.
Hình học chi tiết cũng đặt ra giới hạn thực tiễn. MỘT 3 lưỡi cưa dày mm, trục truyền động rắn và xi lanh được tôi cứng bên trong không thể mong một phản ứng theo cùng chiến lược tôi cứng.
7. Kiểm soát Biến dạng Bắt đầu từ Toàn bộ Quá trình
Biến dạng khi tôi cảm ứng thường không thể chỉ do một con số trên nguồn điện mà xác định được.
Đối với trục mảnh, vấn đề có thể bắt đầu từ sự cố định hoặc tâm không đồng. Với một tấm kim loại, sự gia nhiệt không đối xứng có thể chiếm ưu thế. Co rỗng có thể đều đủ để bù trừ trong quá trình gia công. Một chi tiết rất mỏng có thể cần thay đổi phân bố nhiệt trước khi tôi cảm ứng bình thường có thể thực hiện thành công.
Các thông số gia nhiệt vẫn quan trọng, cũng như tốc độ quét và điều kiện tôi luyện. Nhưng chúng nằm trong một quá trình cơ học và nhiệt lớn hơn.
Đó là lý do tại sao một nghiên cứu biến dạng hữu ích nên bao gồm chi tiết gia công, đồ gá, cuộn cảm, hệ thống chuyển động và tôi cứng, không chỉ là công suất gia nhiệt.
Chìa khóa mang đi
Biến dạng tôi cứng cảm ứng không phải là một vấn đề với một giải pháp duy nhất. Uốn, cong vênh và co rút lỗ khoan mỗi trường hợp đều liên quan đến một phần khác nhau của quá trình — cố định, gia nhiệt không đối xứng, hoặc sự thay đổi kích thước có thể lặp lại. Xác định loại biến dạng trước, sau đó kiểm tra hệ thống cơ học trước khi chỉnh công suất hoặc tốc độ quét.
Câu hỏi thường gặp
Tại sao trục dài lại bị uốn cong trong quá trình làm cứng cảm ứng quét?
Có thể khắc phục co rút lỗ khoan sau khi tôi cảm ứng không?
Làm nóng trước có làm giảm biến dạng ở các chi tiết mỏng không?
Tôi nên kiểm tra gì trước khi biến dạng đột ngột tăng lên?
Cần giúp kiểm soát biến dạng trong quá trình tôi cảm ứng?
Hãy cho chúng tôi biết hình dạng chi tiết và thiết lập hiện tại của bạn. Chúng tôi sẽ giúp bạn xác định nguồn gốc có khả năng gây biến dạng và thay đổi thực tế để giảm nó.


