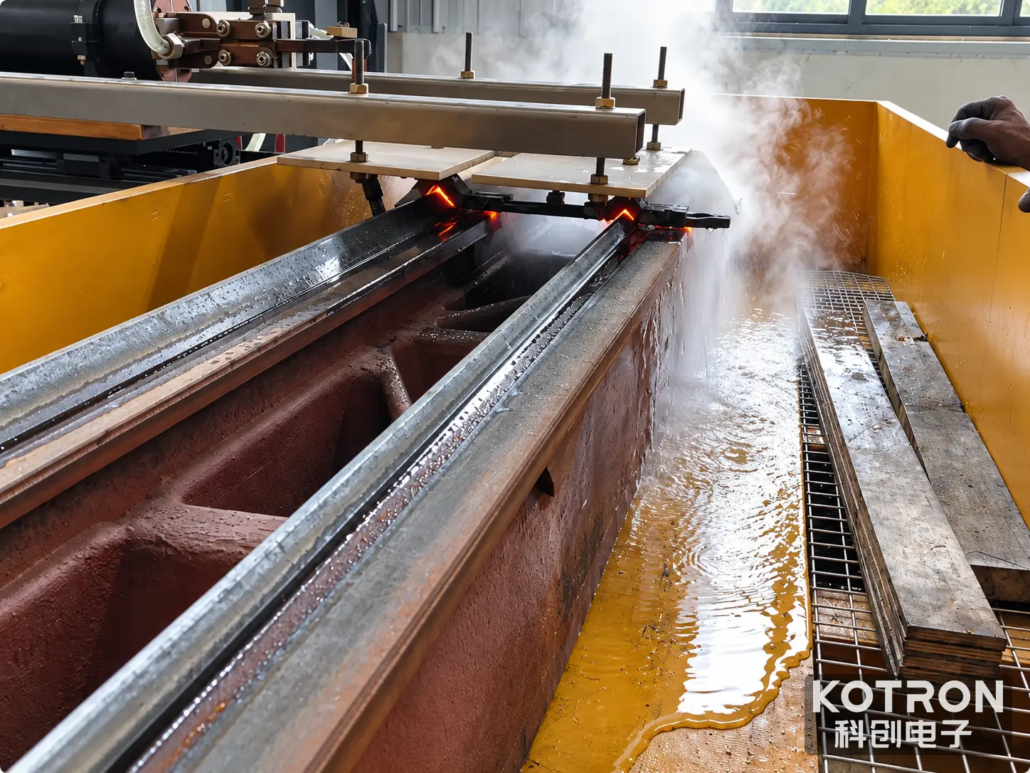
Hartowanie indukcyjne łoża obrabiarki do powierzchni prowadnic
Skanowanie nagrzewania indukcyjnego i hartowania natryskowego dla długich prowadnic obrabiarek
Hartowanie indukcyjne łoża obrabiarki stosuje się do obróbki wyznaczonych powierzchni prowadnic na odpowiednich łożach maszyn. Ta aplikacja obejmuje skaningowy system hartowania indukcyjnego dla długich powierzchni prowadnic, połączenie miejscowego nagrzewania indukcyjnego z hartowaniem natryskowym wzdłuż ścieżki obróbki.
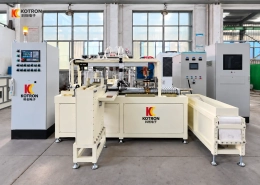
Instalacja pokazana w tym przypadku demonstruje obróbkę dużego łoża obrabiarki przy użyciu dedykowanego sprzętu do nagrzewania indukcyjnego. Układ grzewczy, ruch względny, i proces hartowania są skoordynowane w celu dopasowania do obrabianej powierzchni prowadnicy.
System jest dostępny jako rozwiązanie dla urządzeń przemysłowych. Jego szczegółowa konfiguracja zależy od wymiarów obrabianego przedmiotu, geometria prowadnicy, wymagania dotyczące obróbki cieplnej, i warunki produkcji.
Ⅰ. Hartowanie prowadnicy łoża obrabiarki podczas pracy
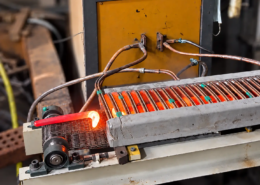
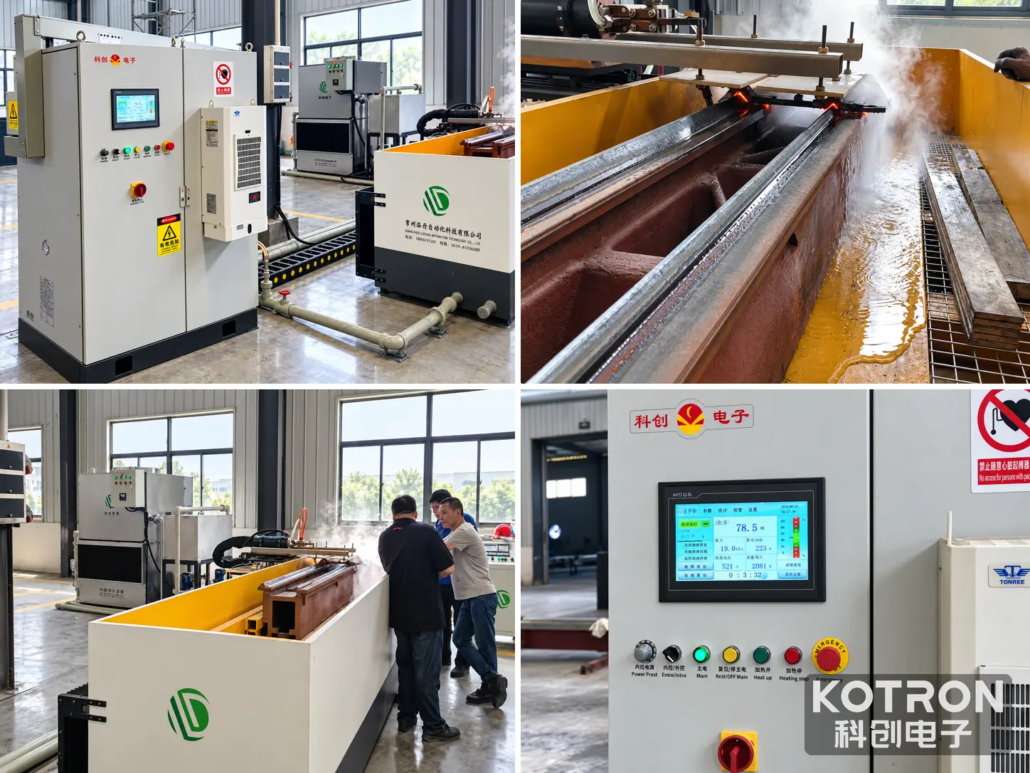
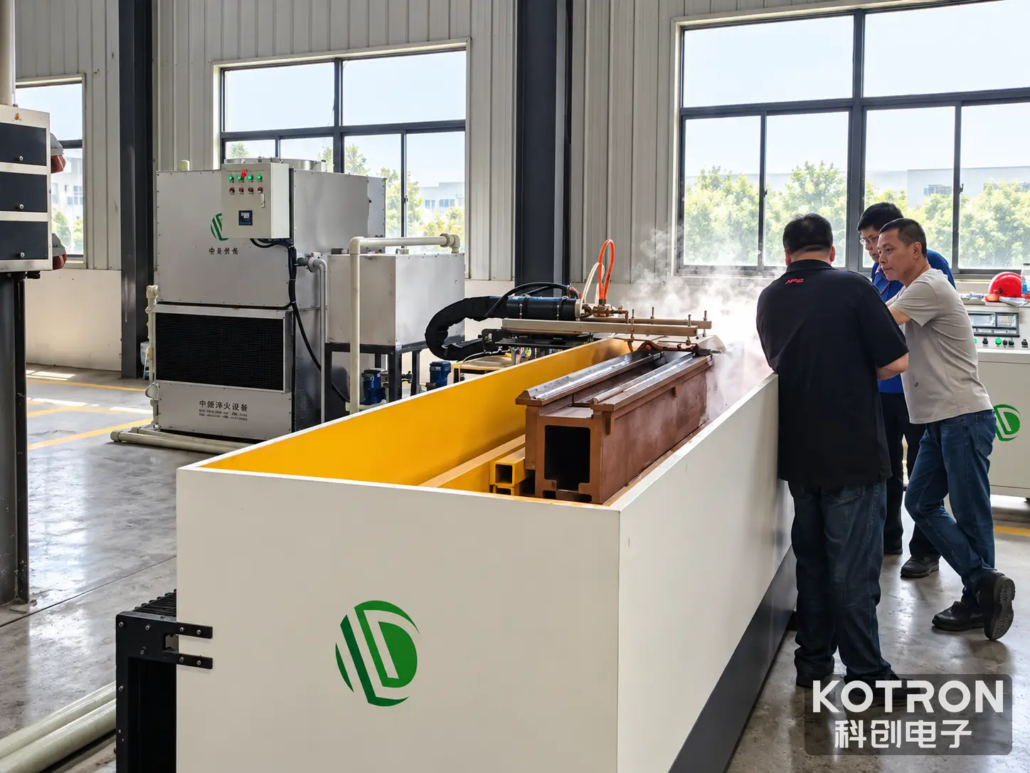
Film przedstawia duże łoże obrabiarki poddawane skaningowemu hartowaniu indukcyjnemu. Obszar obróbki obejmuje przedmiot obrabiany, sprzęt do nagrzewania indukcyjnego, układ hartowania natryskowego, i elektryczną szafę sterowniczą.
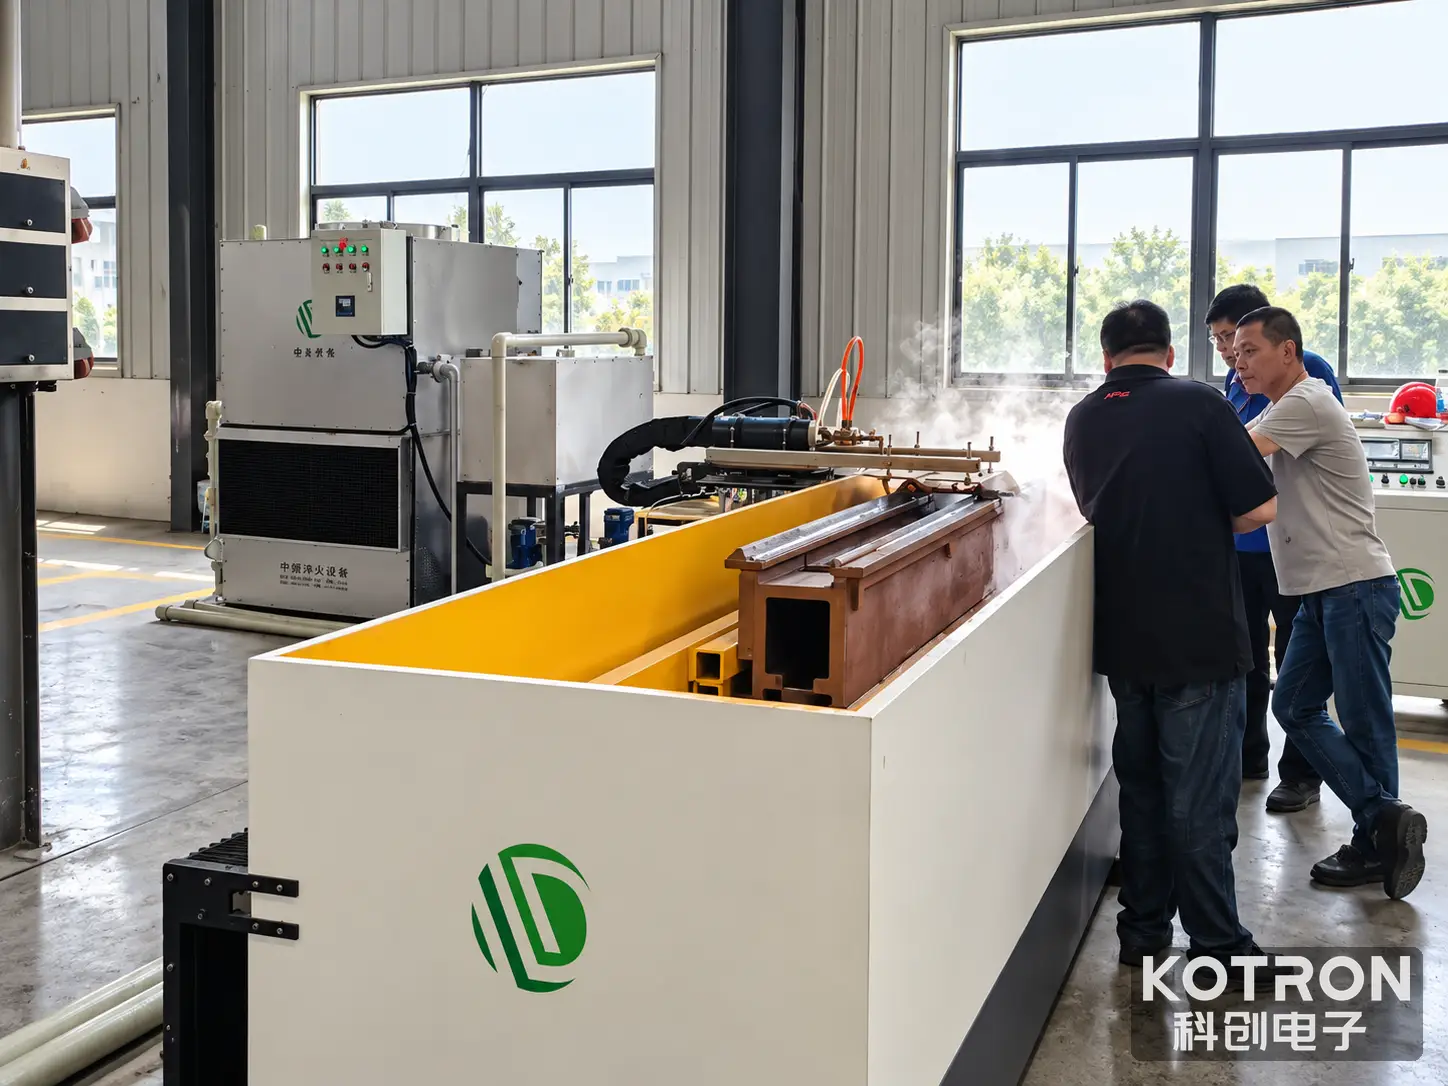
Podczas demonstrowanej operacji, wokół strefy zabiegowej nakładany jest płyn, wytwarzając widoczną parę i spływ. Materiał filmowy zapewnia bezpośredni widok konfiguracji przemysłowej oraz zależności pomiędzy powierzchnią prowadnicy a urządzeniami do ogrzewania i hartowania.
Zarejestrowany proces ilustruje zastosowanie skaningowego hartowania indukcyjnego do długiej prowadnicy obrabiarki. Specyficzne parametry operacyjne i końcowe wyniki obróbki cieplnej należy ustalić na podstawie specyfikacji sprzętu i danych z kontroli przedmiotu obrabianego.
Ⅱ. Przedmiot obrabiany i obszar obróbki
Pokazany przedmiot obrabiany to duże łoże obrabiarki z długimi powierzchniami prowadnic. Powierzchnie te pełnią funkcje prowadzące i wspierające ruchome elementy maszyny i mogą wymagać utwardzanie powierzchni aby spełnić określone wymagania dotyczące odporności na zużycie i obsługi.
Obszar obróbki i geometria przedmiotu obrabianego są ważne przy wyborze systemu do hartowania indukcyjnego prowadnic.
Geometria prowadnicy
Szerokość, profil, i położenie obrabianych powierzchni wpływają na konstrukcję cewki indukcyjnej i dostęp do przedmiotu obrabianego.
Długość leczenia
Wymagana długość hartowania określa drogę roboczą potrzebną do procesu skanowania.
Materiał
Gatunek stali i jej stan początkowy mają wpływ na hartowność i możliwe do uzyskania wyniki obróbki cieplnej.
Wymagania wymiarowe
Przy opracowywaniu procesu nagrzewania i hartowania należy wziąć pod uwagę ustawienie prowadnic i tolerancje wymiarowe.
Dokładny gatunek materiału, wymiary prowadnicy, docelową twardością, i efektywna głębokość utwardzenia dla tej demonstracji nie została potwierdzona. Wartości te należy ustalić na podstawie rzeczywistych specyfikacji przedmiotu obrabianego, a nie na podstawie zdjęć.
Ⅲ. Skanowanie Nagrzewanie indukcyjne i hartowanie natryskowe
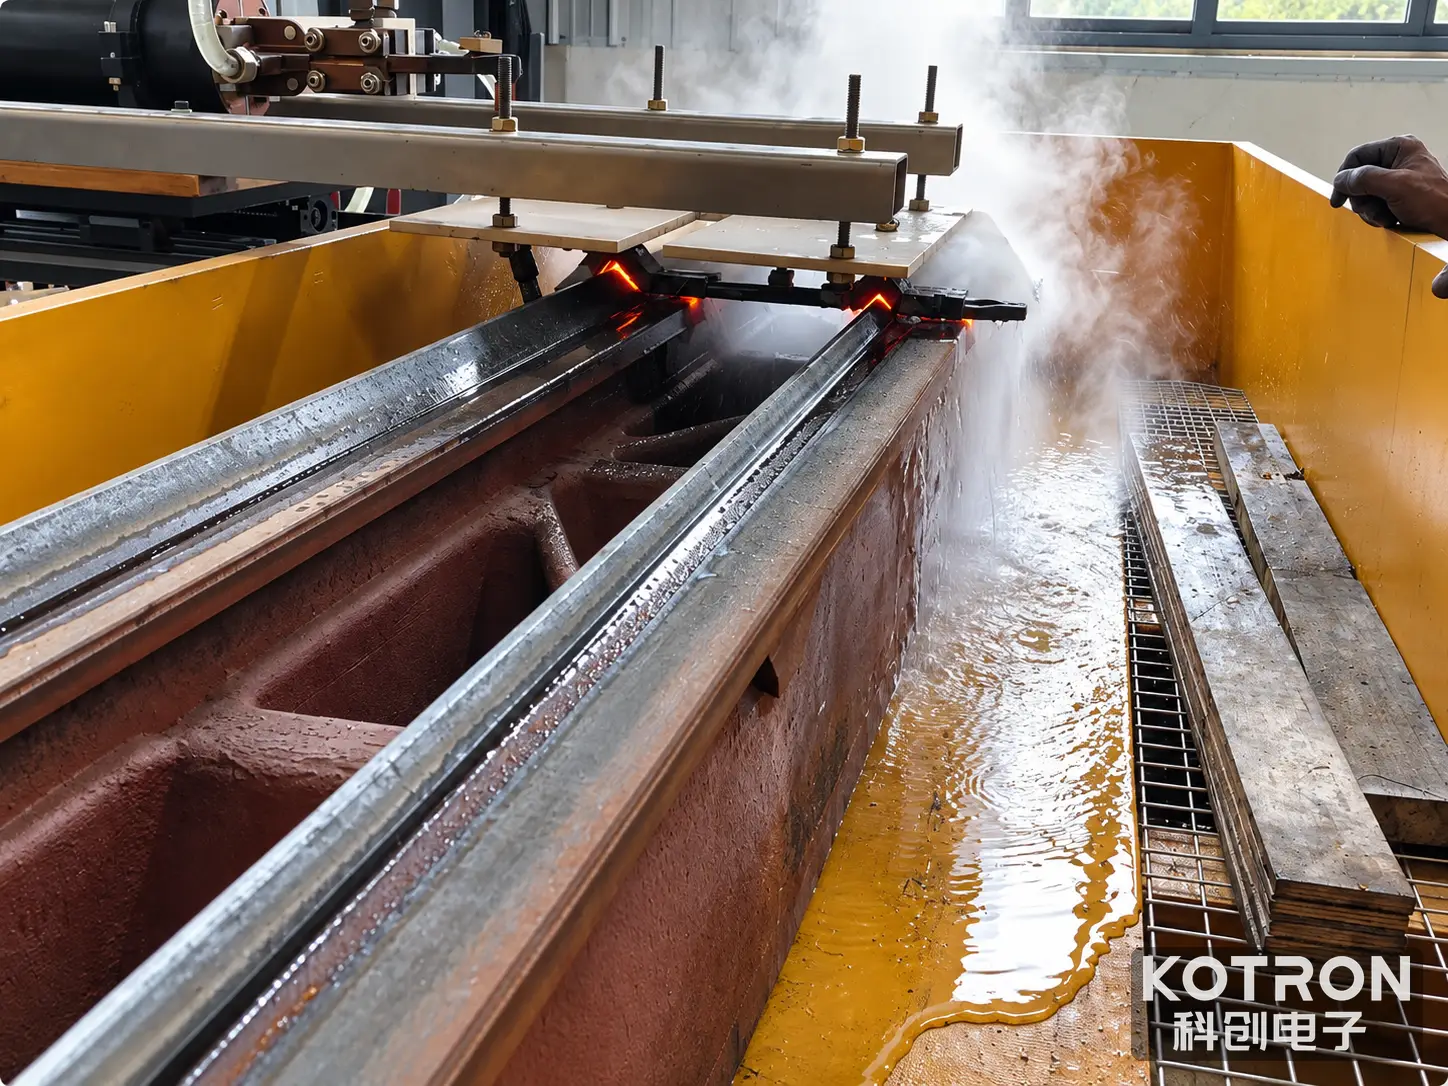
skaningowe hartowanie indukcyjne stopniowo poddaje obróbce wyznaczoną powierzchnię ruch względny pomiędzy strefą nagrzewania indukcyjnego a przedmiotem obrabianym.
Dla induktor wytwarza zmienne pole magnetyczne, indukowanie prądu elektrycznego w przewodzącym przedmiocie obrabianym i wytwarzanie zlokalizowanego ciepła. Dla odpowiedniej stali hartowanej, powierzchnia jest podgrzewana w warunkach ustalonych dla wymaganego wyniku utwardzania.
W miarę postępu leczenia wzdłuż prowadnicy, ogrzewanie i hartowanie pozycje muszą być skoordynowane, aby osiągnąć zamierzony cykl termiczny.
Główne kwestie związane z procesem obejmują:
Geometria i sprzężenie cewki indukcyjnej
Wpływają one na rozkład ciepła w profilu prowadnicy.
Moc i częstotliwość ogrzewania
Są one wybierane w zależności od materiału, geometrii, i wymagała hartowanej głębokości.
Szybkość skanowania
Ruch względny wpływa na czas wystawienia powierzchni na działanie strefy grzewczej.
Warunki hartowania
Układ chłodzenia musi być dostosowany do materiału i wymaganej transformacji.
Walidacja procesu
Twardość, hartowana głębokość, i wymagania wymiarowe należy sprawdzić w oparciu o uzgodnione kryteria akceptacji.
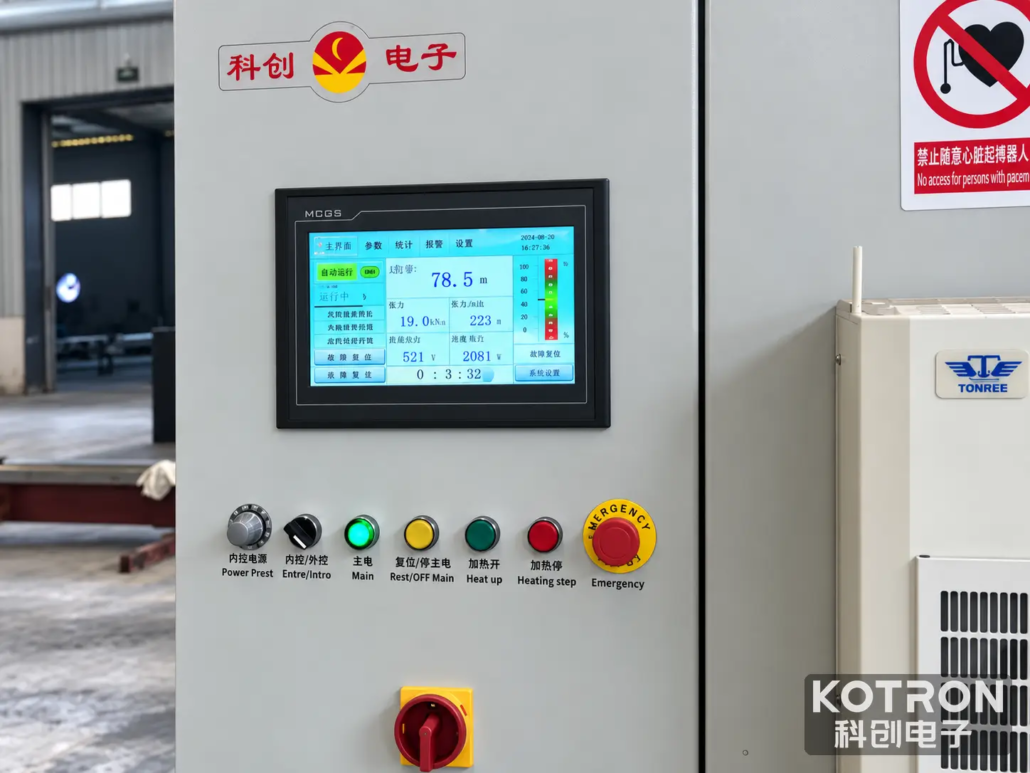
Należy określić odpowiednią kombinację tych zmiennych dla rzeczywistego przedmiotu obrabianego. Sam odczyt z ekranu kontrolnego nie jest w stanie ustalić ostatecznych właściwości metalurgicznych obrabianej powierzchni.
Ⅳ. Rozmieszczenie sprzętu i konfiguracja systemu
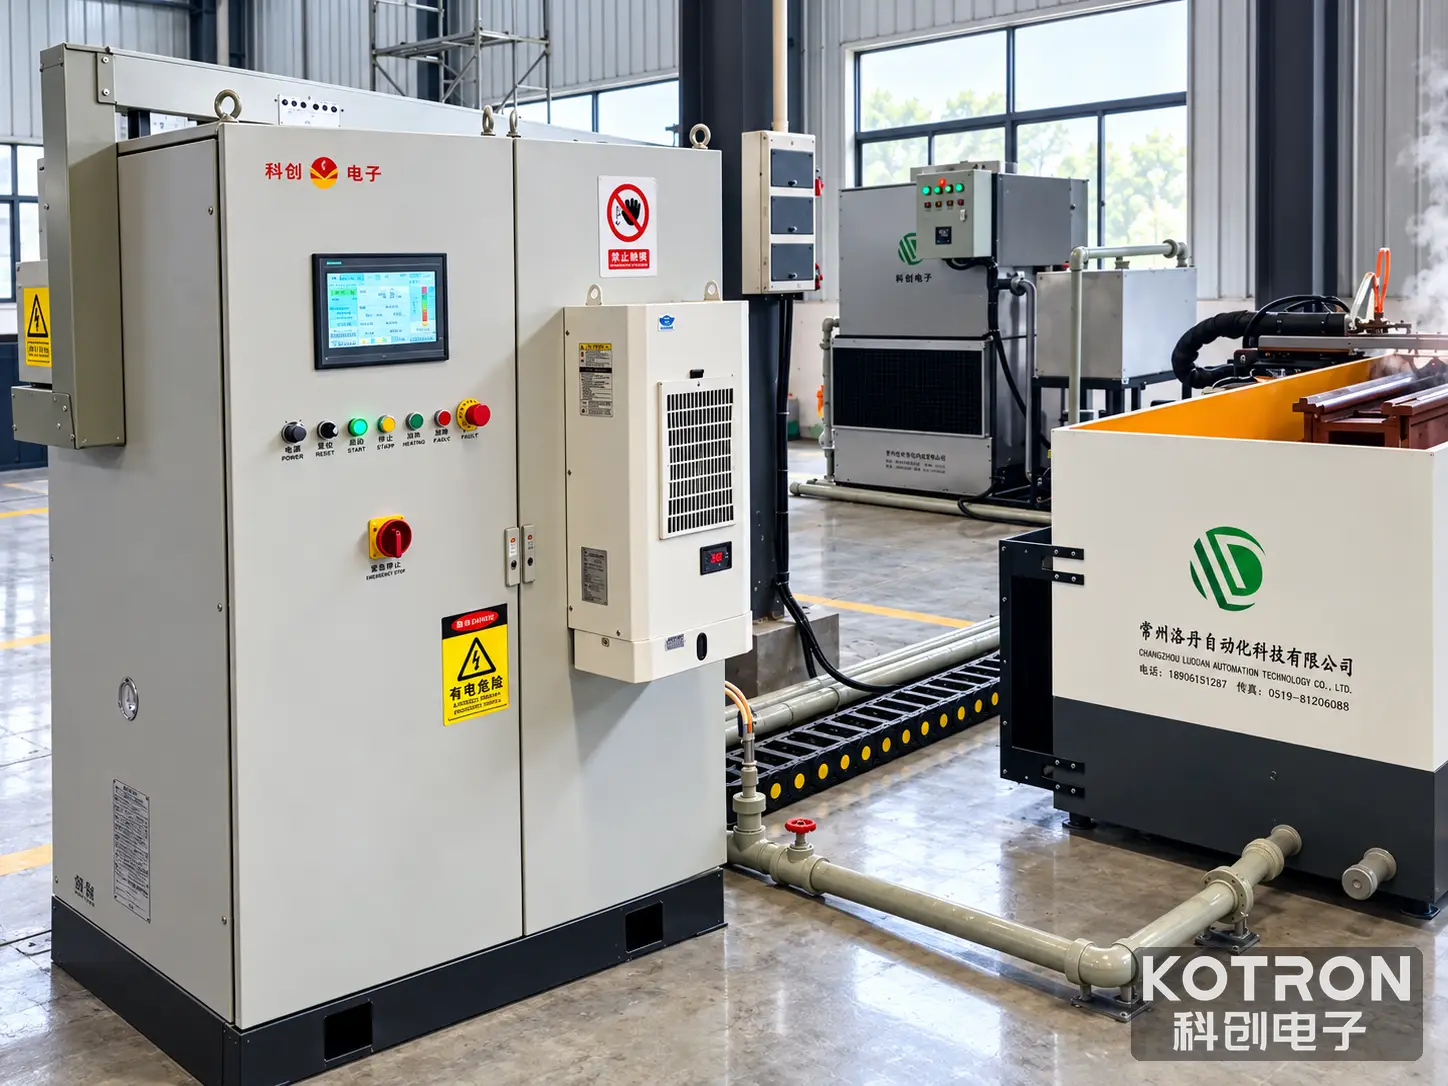
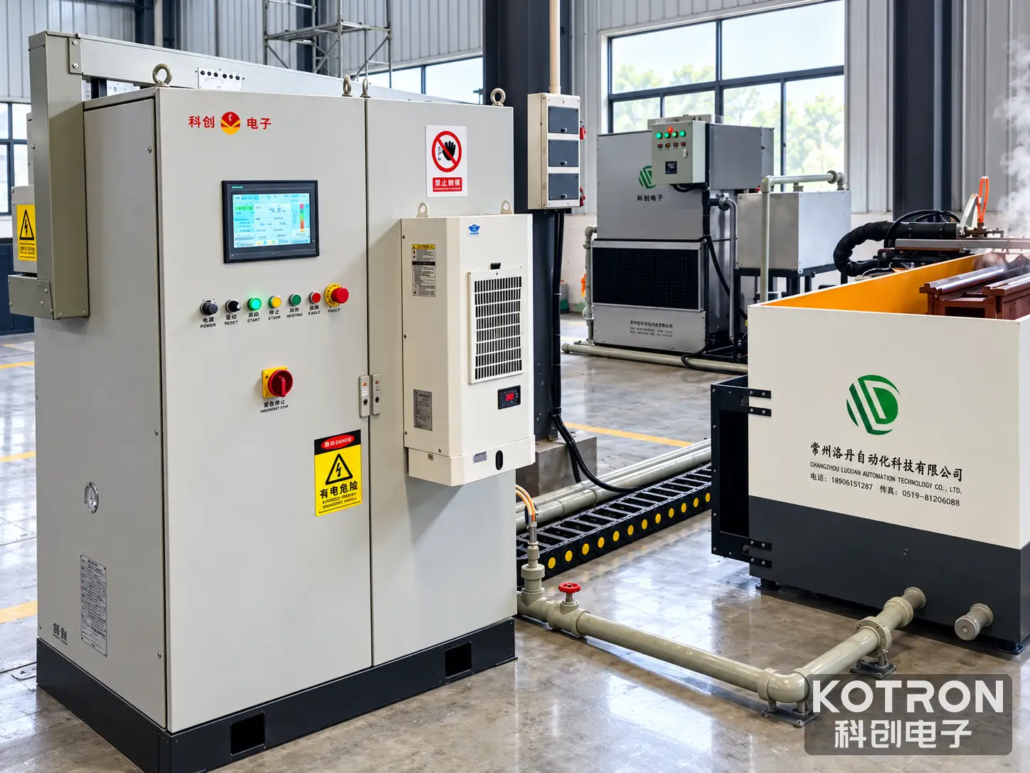
Pokazana instalacja obejmuje duży przedmiot obrabiany umieszczony w dedykowanym obszarze przetwarzania, sprzęt do nagrzewania indukcyjnego, układ gaszący, i elektryczną szafę sterowniczą.
System przeznaczony jest do obróbki skaningowej prowadnic łoża obrabiarek. Jego szczegółową konfigurację mechaniczną i elektryczną należy określić w zależności od zastosowania, a nie zakładać na podstawie wyglądu pojedynczej instalacji.
Kluczowe obszary konfiguracji obejmują:
Indukcyjny system ogrzewania
Zasilanie i cewka muszą być dopasowane do materiału, profil prowadnicy, wymagana głębokość zabiegu, i zamierzonych warunków przetwarzania.
Cewka indukcyjna i uchwyt roboczy
Geometria cewki indukcyjnej i układ pozycjonowania przedmiotu obrabianego muszą zapewniać odpowiedni dostęp do wyznaczonej powierzchni. Dla różnych profili prowadnic mogą być wymagane specyficzne dla danego zastosowania cewki lub mocowania.
Mechanizm skanujący
Układ ruchu musi zapewniać względny ruch niezbędny do podążania określoną ścieżką leczenia. Wykonanie mechaniczne i podróż roboczą należy potwierdzić ze specyfikacją sprzętu.
Układ gaszący
System hartowania musi dostarczać wymagany czynnik chłodzący w koordynacji z procesem ogrzewania. Sposób dostawy i warunki procesu wymagają oceny pod kątem konkretnego zastosowania.
Sterowanie elektryczne
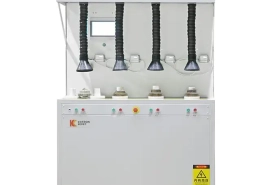
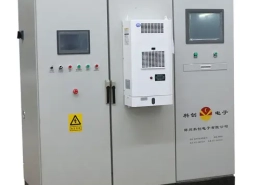
Szafa sterownicza i interfejs operatora stanowią część pokazanej instalacji. Dostępne funkcje monitorowania, kolejność działania, sterowanie ruchem, i zakres automatyzacji muszą zostać potwierdzone dla faktycznie dostarczanego systemu.
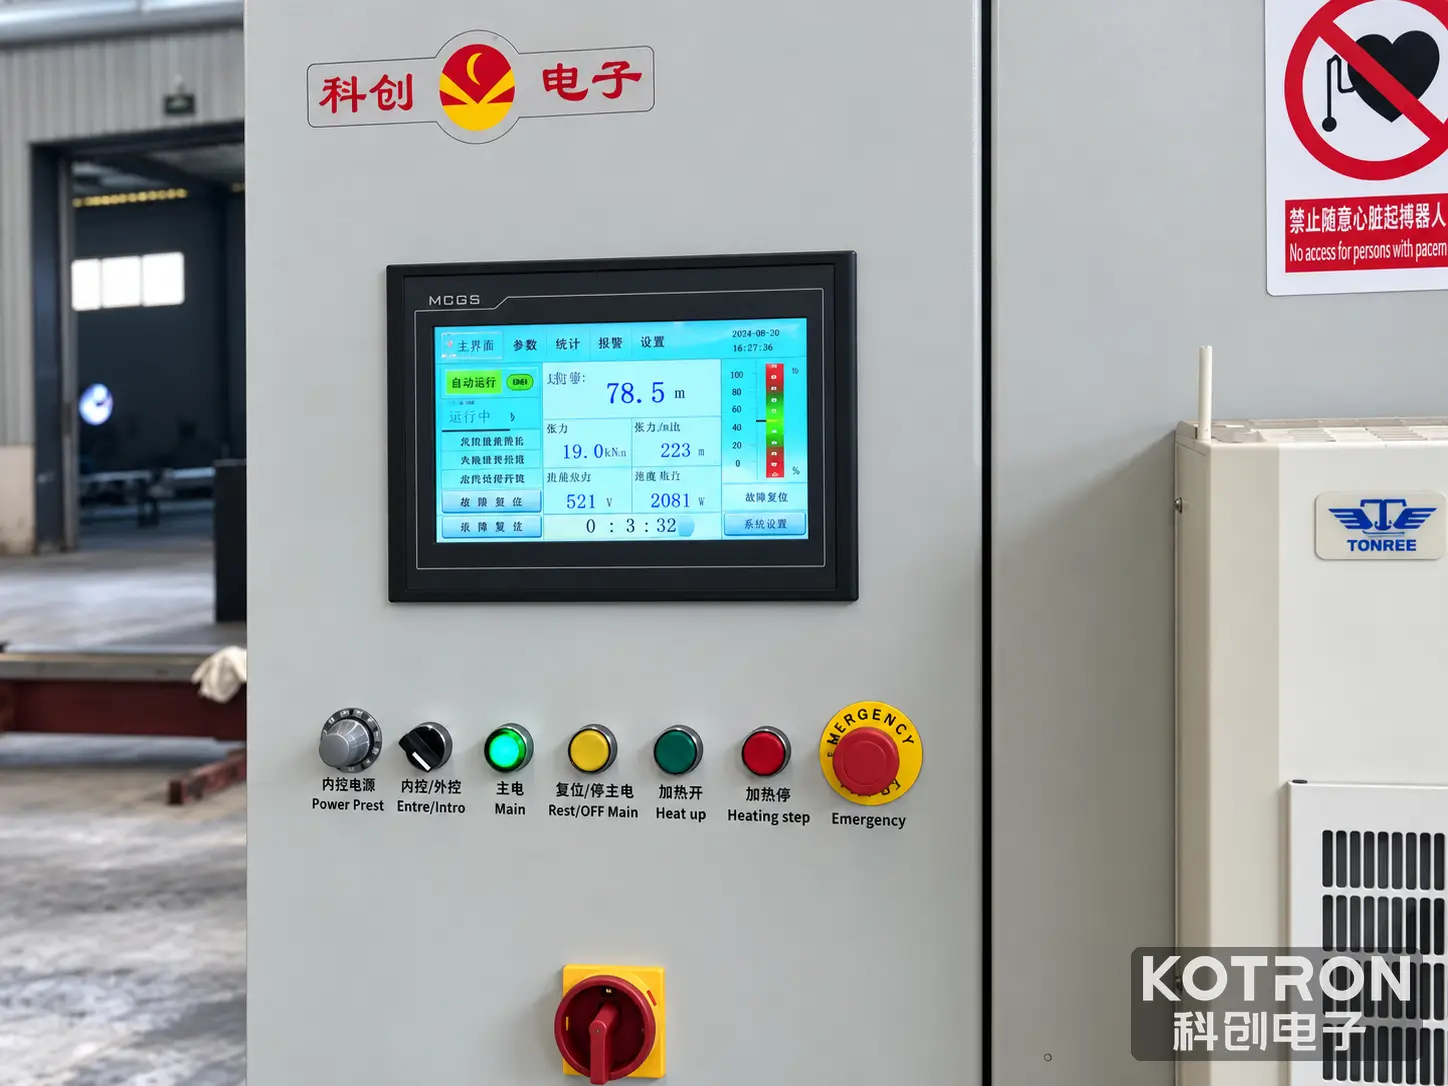
Zdjęcia nie przedstawiają każdego możliwego urządzenia, funkcja kontrolna, lub opcja automatyzacji jest zawarta w standardowej dostawie. Ostateczna wycena powinna wyraźnie określać dołączony sprzęt oraz wszelkie komponenty specyficzne dla danego zastosowania lub opcjonalne.
V.. Dobór wyposażenia do prowadnic obrabiarek
Konfigurację sprzętu należy określić na podstawie przedmiotu obrabianego i wymaganych wyników obróbki cieplnej.
Do wstępnej oceny, najbardziej przydatna informacja to:
| Wejście wyboru | Dlaczego to ma znaczenie |
|---|---|
| Rysunek lub zdjęcia przedmiotu obrabianego | Zidentyfikuj geometrię prowadnicy i obszar leczenia |
| Gatunek materiału, jeśli jest znany | Ocenić przydatność materiału i hartowność |
| Główne wymiary przedmiotu obrabianego | Ustal obwiednię roboczą sprzętu |
| Wymagana powierzchnia i długość hartowania | Ustal ścieżkę leczenia i podróż służbową |
| Wymagania produkcyjne | Określ zamierzoną sekwencję działania i zakres wyposażenia |
Jeśli jest już dostępny, cel twardość powierzchni, efektywna głębokość utwardzenia, tolerancje wymiarowe, należy również określić wymagania dotyczące inspekcji.
Szczegóły te pomagają określić odpowiedni układ ogrzewania, induktor, systemem ruchu, i konfiguracja gaszenia. Jeżeli wymagania dotyczące obróbki cieplnej nie zostały jeszcze ustalone, przed zakończeniem procesu należy sprawdzić przedmiot obrabiany i jego zamierzone zastosowanie.
Ⅵ. Często zadawane pytania
Do jakich detali przeznaczony jest ten system?
Zademonstrowane zastosowanie obejmuje długie powierzchnie prowadnic na dużym łożu obrabiarki. Przydatność do innych przedmiotów zależy od ich geometrii, materiał, wymagania dotyczące leczenia, i projektowanego zakresu roboczego.
Jak działa skaningowe hartowanie indukcyjne?
Strefa grzania przebiega wzdłuż wyznaczonej powierzchni prowadnicy poprzez względny ruch pomiędzy cewką indukcyjną a przedmiotem obrabianym. Hartowanie natryskowe jest skoordynowane z procesem ogrzewania, aby osiągnąć wymagane warunki obróbki cieplnej.
Czy system może osiągnąć określoną twardość powierzchni i głębokość utwardzenia??
Wyniki te zależą od materiału przedmiotu obrabianego, stan początkowy, projektowania induktorów, parametry grzewcze, warunki skanowania, i proces hartowania. Wymagane wartości należy uzgodnić i zweryfikować poprzez odpowiednie badania; nie można ich wywnioskować na podstawie samych zdjęć sprzętu.
Czy można dostosować konfigurację sprzętu?
Konfigurację systemu można ocenić w oparciu o rzeczywisty rysunek przedmiotu obrabianego i wymagania produkcyjne. Niezbędna cewka indukcyjna, oprawy, układ ruchu, sprzęt hartowniczy, i funkcje kontrolne należy potwierdzić w trakcie oceny technicznej.
Ⅶ. Poproś o rozwiązanie do hartowania indukcyjnego prowadnic obrabiarki
Dla producentów przetwarzających długie prowadnice łoża obrabiarki, odpowiedni system hartowania indukcyjnego zależy od geometrii przedmiotu obrabianego, określony obszar zabiegu, materiał, i wymagania produkcyjne.
KOTRON może przejrzeć szczegóły aplikacji, aby ocenić odpowiednią konfigurację sprzętu do hartowania indukcyjnego ze skanowaniem.
Aby rozpocząć dochodzenie, prosimy o przesłanie rysunku lub zdjęć przedmiotu obrabianego, istotne informacje, jeśli są dostępne, główne wymiary, wymagana powierzchnia hartowania, i wymagania produkcyjne.
Producenci hartujący kwadratowe lub prostokątne prowadnice mogą również zapoznać się z naszymi produktami czterostronna maszyna do hartowania indukcyjnego.
Skontaktuj się z firmą KOTRON, aby omówić projekt hartowania prowadnicy obrabiarki
Prześlij rysunek lub zdjęcia łoża obrabiarki oraz wymagania dotyczące hartowania — KOTRON może pomóc w określeniu odpowiedniego układu ogrzewania, konfiguracja cewki indukcyjnej i hartowania.