
Индукционная закалка ведущих колес строительной техники: Однократная vs. Сканирование зубов по зубам — как выбрать
Приводные колеса строительной техники испытывают огромные переменные нагрузки в суровых условиях эксплуатации. Прочность на усталость в корне зуба напрямую определяет срок службы всего компонента, выбор процесса индукционной закалки является решением с долгосрочными эксплуатационными последствиями. В этой статье сравниваются два доминирующих подхода — однократная закалка и сканирование зуб за зубом — по требованиям к мощности, выбор частоты, характеристикам закаленного слоя, и экономике производства, чтобы вы могли принять обоснованное решение для вашей производственной линии.
📋 Содержание
1. Single-Shot Hardening Process
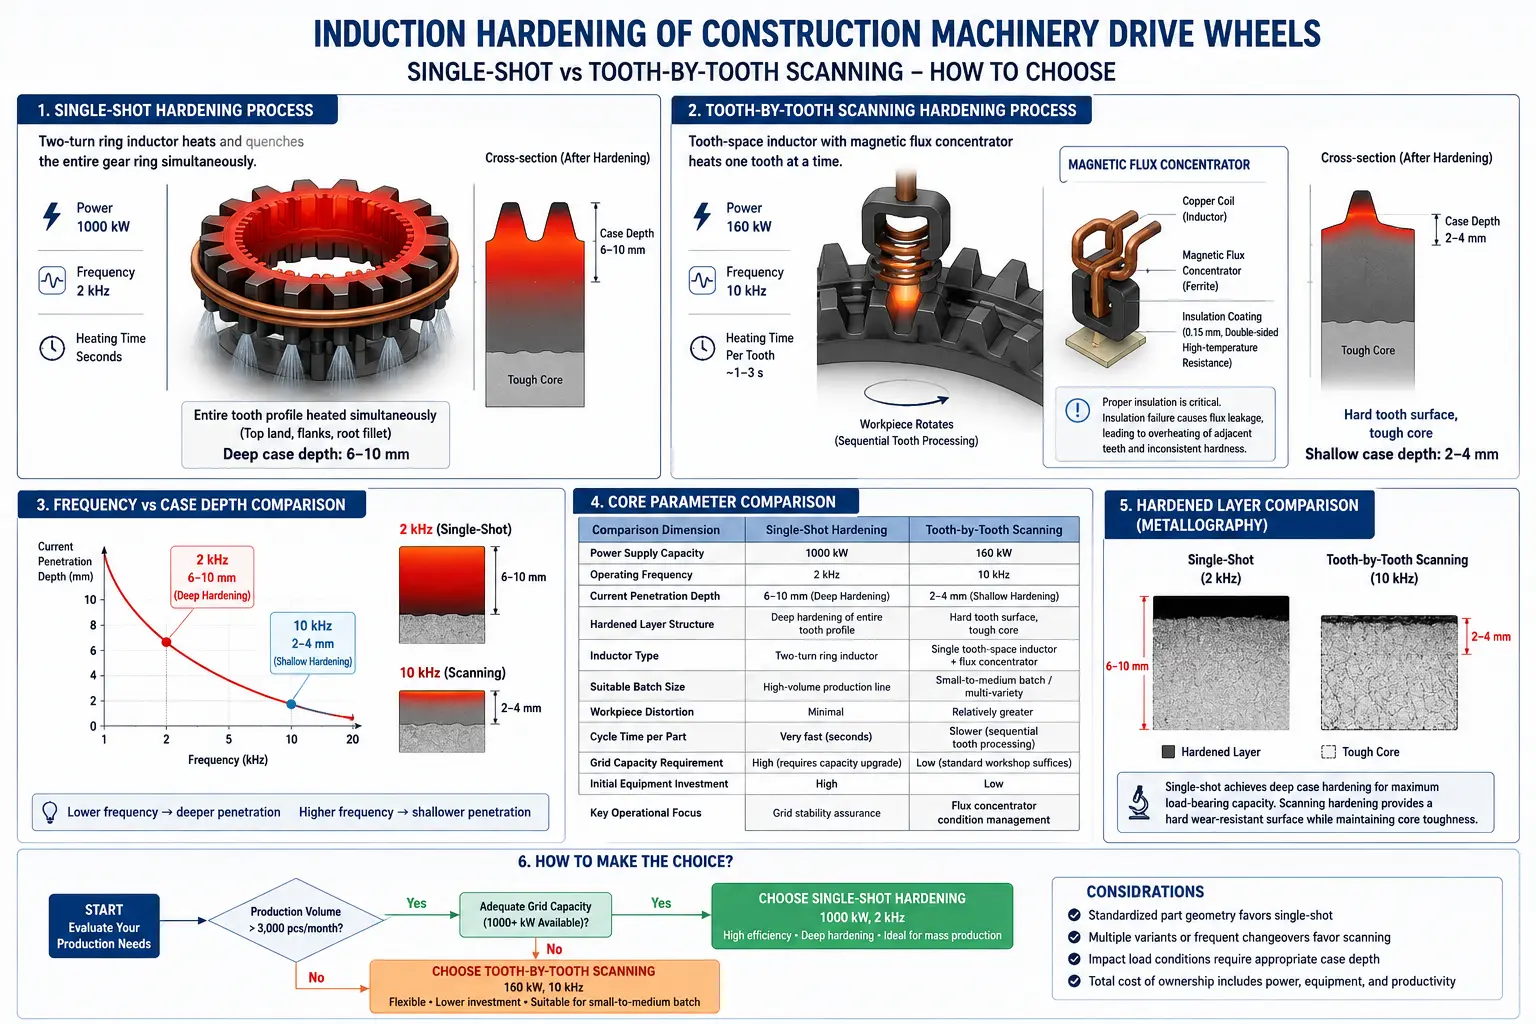
The ideal configuration is a 1000 kW medium-frequency power supply operating at approximately 2 кГц, using a two-turn inductor to simultaneously heat and quench the entire gear ring. Выбор частоты непосредственно определяет глубину и распределение закаленного слоя. The 2 ток средней частоты в кГц обеспечивает глубокое проникновение (обычно в диапазоне 6–10 мм), обеспечивая синхронную глубокую закалку всего профиля зуба — включая вершину зуба, бока зуба, и зону перехода к корню. Это крайне важно для приводных колес строительной техники, подвергающихся огромным переменным нагрузкам, так как усталостная прочность у корня зуба напрямую определяет срок службы детали.
Ключевые характеристики
- Чрезвычайно высокая плотность мощности позволяет завершить нагрев за считанные секунды
- Короткое время нагрева минимизирует теплопередачу к сердцевине, что приводит к минимальному искажению заготовки и очень малому окислению поверхности
- Идеально для производственных линий с высоким объемом
- Критическое предупреждение: Не компенсируйте недостаточную мощность сети путем снижения мощности и принудительного увеличения времени нагрева — это вызывает значительный перенос тепла в сердцевину шестерни, что приводит к прожегу и сильной деформации
2. Tooth-by-Tooth Scanning Hardening Process
Требуемая мощность составляет только 160 кВт, с частотой примерно 10 кГц. Индуктор должен быть оснащен концентратором магнитного потока для принудительной концентрации магнитного поля в одном зазоре зуба. Этот процесс требует, чтобы изоляционное покрытие концентратора потока имело толщину 0.15 мм с двухсторонней термостойкостью — если изоляция выйдет из строя, утечка магнитного потока вызовет аномальный рост температуры в соседних зазорах зубьев, что напрямую нарушит стабильность качества закалки.
Что касается частоты, сама 10 kHz current provides a shallower penetration depth (как правило 2–4 мм). Combined with the magnetic field concentration effect of the flux concentrator, energy is precisely confined to the surface area of a single tooth, producing a hardened layer that is relatively shallow but extremely hard (typically reaching HRC 58–62). This effectively prevents the tooth core from becoming brittle and maintains core toughness. Этот «hard case + tough core» microstructure holds significant engineering value for drive wheels subjected to impact loading.
Ключевые характеристики
- Low initial equipment investment with modest factory grid capacity requirements
- Well-suited for small-to-medium batch sizes or complex, multi-variety flexible manufacturing
- Produces a «hard case + tough core» микроструктура идеальна для ударно-нагруженных ведущих колёс
- Недостаток: Зубья закалены последовательно, что приводит к более медленному общему производственному циклу
3. Core Parameter Comparison Between the Two Processes
Таблица ниже суммирует ключевые различия по всем критическим измерениям. Различные комбинации частоты, мощность, время нагрева, геометрия индуктора и схема витков вызывают заметно различное распределение закаленного слоя на одной и той же заготовке — это основная причина, по которой два процесса значительно различаются по конфигурации частоты. (Ссылка: Gear Solutions — Закалка зубчатых колес индукцией, часть 2)
| Измерение по сравнению | Одноразовая закалка | Сканирование зуб за зубом |
|---|---|---|
| Мощность источника питания | 1000 кВт | 160 кВт |
| Рабочая частота | 2 кГц | 10 кГц |
| Глубина проникновения тока | 6–10 мм (Глубокая закалка) |
2–4 мм (Поверхностная закалка) |
| Структура закаленного слоя | Глубокая закалка всего профиля зуба | Твёрдая поверхность зуба, tough core |
| Тип индуктора | Двухвитковый кольцевой индуктор | Индуктор на один межзубный промежуток + концентратор магнитного потока |
| Подходящий размер партии | Линия высокообъемного производства | Малые и средние партии / многоварийный |
| Деформация заготовки | Минимальный | Относительно больше |
| Время цикла на деталь | Очень быстро (секунд) | Медленнее (последовательная обработка зубьев) |
| Требование к мощности сети | Высокая (требуется обновление мощности) | Низкий (достаточно стандартной мастерской) |
| Начальные инвестиции в оборудование | Высокая | Низкий |
| Ключевое внимание в эксплуатации | Обеспечение стабильности сети | Управление состоянием концентратора потока |
4. How to Make the Choice
Если завод стремится к высокой производительности и стандартизированным операциям, выберите 1000 кВт процесс одиночного выстрела и амортизируйте затраты на оборудование за счет высокой эффективности. Если завод обрабатывает малые и средние серии, несколько вариантов передач, или ограниченная мощность сети, сама 160 процесс посрезанного сканирования зуб за зубом мощностью в кВт предлагает меньшие первоначальные инвестиции и большую гибкость производства без необходимости модернизации инфраструктуры.
Помимо этих двух основных факторов, также учитывать: (1) сложность геометрии детали — передачи с неправильным профилем зуба или ограниченным доступом могут потребовать сканирования; (2) требования к однородности твердости — однократная обработка обеспечивает более стабильные результаты по всему зубчатому колесу; (3) будущий рост производства — если объёмы ожидаются существенно вырасти, инвестиции в одиночные патроны на первых этапах могут снизить стоимость детали на протяжении всего жизненного цикла оборудования.
Часто задаваемые вопросы: Common Questions About Drive Wheel Induction Hardening
Вопрос 1: Когда стоит выбрать однозарядное сканирование по зубам?
Выбрать одиночный выстрел (1000 кВт, 2 кГц) когда у вас есть массовое производство (тысячи единиц в месяц), энергетическая сеть, которая может поддерживать 1000+ кВт, и стандартизированные геометрии деталей. Выберите послойное сканирование зуб за зубом (160 кВт, 10 кГц) для небольших и средних партий, ограниченная мощность сети, или при обработке нескольких вариантов шестерен на одной производственной линии.
Q2: Почему частота различается между двумя процессами?
Частота напрямую контролирует глубину проникновения тока. При 2 кГц, ток проникает 6–10 мм, достижение глубокой закалки по всей профили зуба — важно для колес тяжелого режима работы. При 10 кГц, проникновение это 2–4 мм, создание твердой износостойкой поверхности при сохранении прочного сердечника зуба. Глубже не всегда лучше; выбор зависит от условий нагрузки и анализа режима отказа.
Q3: Насколько критичен концентратор магнитного потока при сканировании закалки?
Он абсолютно критичен. Без правильно функционирующего концентратора потока, магнитное поле рассеивается за пределы целевого пространства зуба, нагревая соседние зубы и нарушая однородность твердости. The 0.15 Изоляционное покрытие мм с двухсторонней термостойкостью является ключевым пунктом контроля качества — регулярно проверяйте его в рамках графика превентивного обслуживания.
Q4: На какие проблемы с качеством следует обращать внимание в производстве?
Для одноразового выстрела: контролируйте стабильность напряжения сети, так как колебания непосредственно влияют на равномерность нагрева. Для сканирования: регулярно проверяйте целостность изоляции концентратора потока, выравнивание катушки по зубу, и равномерность скорости сканирования. Оба процесса требуют периодического контроля твердости и измерения глубины упрочнённого слоя для подтверждения стабильности процесса. Внедрите статистический контроль процесса (SPC) program to detect drift before it produces non-conforming parts.
Contact Us for a Free Application Consultation
If you need an induction hardening solution tailored to specific components, пожалуйста, свяжитесь с нашей инженерной командой для технической оценки. Наши инженеры могут предоставить бесплатную оценку технологического процесса — просто предоставьте чертеж детали, маркой материала, и требования к производственной мощности, и мы предоставим предварительную конфигурацию источника питания и предложение по конструкции индуктора в течение 48 часы.
Сделайте следующий шаг: Отправьте нам чертеж вашей детали и спецификации материала. Наши прикладные инженеры разработают полное решение для индукционной закалки — включая конфигурацию источника питания, Конструкция индуктора, and process parameters — at no cost and with a 48-hour turnaround.


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!