
Endurecimento por Indução do Lóbulo da Válvula: Prevenir Fissuras, Eliminar Defeitos & Selecionar o Indutor Adequado
Endurecimento por indução de lóbulos de árvore de cames e garfos de mudança representa uma categoria distinta dentro do tratamento térmico por indução — uma onde a geometria da peça, desenho da ferramentaria, e a seleção do indutor intersecta de formas que determinam diretamente o sucesso ou fracasso do processo. As cames do veio exigem precisão de um só disparo com têmpera integrada; As forquilhas de mudança obrigam a uma escolha entre eficiência de aquecimento e controlo da zona. Este guia detalha ambos os processos, diagnostica os defeitos mais comuns, e compara as duas abordagens de indutor que definem a prática de têmpera das forquilhas de mudança.
Índice
1. O Que É a Têmpera por Indução de Lóbulos de Came e Forquilhas de Mudança?
Lóbulos de came e garfos de câmbio são dois componentes automóveis funcionalmente distintos que partilham um requisito comum: Endurecimento superficial localizado a profundidades de carcaça precisamente controladas. O endurecimento por indução é o método dominante para ambos, mas a abordagem para cada um difere fundamentalmente.
Lóbulos de came
Lóbulos de came — também chamados discos de came — são placas circulares individuais usadas em aplicações de admissão, exaustão, e aplicações de came em bomba de óleo. O material é tipicamente GCr15 ou 100Cr6 aço de rolamento. A configuração padrão de endurecimento é um indutor de disparo único tipo anel com resfriamento integrado: toda a periferia da cames é aquecida e resfriada num único ciclo. Super-frequência de áudio (10–40 kHz) é utilizada na maioria das cames; frequência média (1–10 kHz) é reservada para tipos de serviço pesado que requerem maior profundidade de caso.
O equipamento de produção varia de máquinas de carga manual de duas estações a linhas totalmente automatizadas com mesa rotativa — a escolha é determinada pelo volume e pelos requisitos de tempo de ciclo.
Garfo das mudanças
Os materiais dos garfos incluem 45 aço, ferro fundido maleável, e aços estruturais de liga. O requisito de endurecimento visa as superfícies da face do garfo – as áreas de contato que engatam na bucha sincronizadora. As especificações de dureza superficial e profundidade da caixa variam de acordo com o projeto da transmissão, normalmente solicitando equipamentos de alta frequência ou super-áudio. Ao contrário dos lóbulos da câmera, a geometria irregular do garfo torna o projeto do indutor o desafio central da engenharia.
2. Como Funciona o Processo de Têmpera por Indução?
Processo Cam Lobe
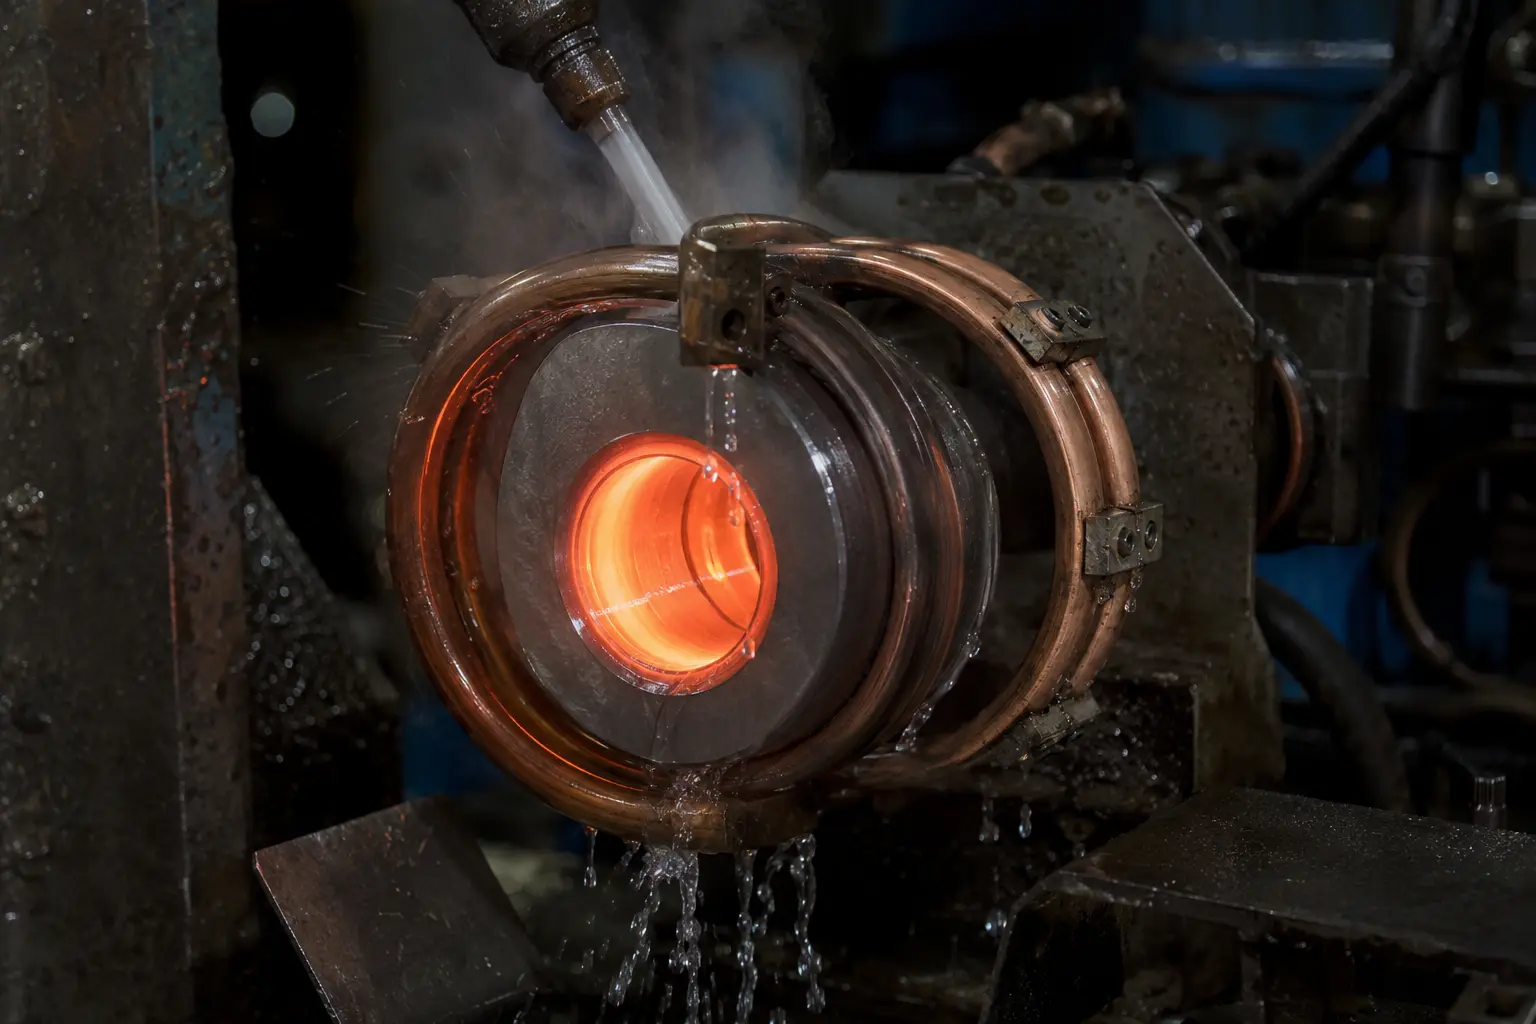
O ciclo de endurecimento do lóbulo do came é simples em princípio, mas exige execução. A peça é posicionada concentricamente dentro de um indutor de cobre tipo anel. Quando a energia é aplicada, o campo magnético do indutor induz correntes parasitas em torno de toda a circunferência externa do lóbulo do came, aquecendo a superfície até a temperatura de austenitização. Os sprays de resfriamento integrados fornecem líquido refrigerante imediatamente após o aquecimento – tudo em um ciclo de injeção única que dura segundos.
Esta configuração produz profundidade de caixa uniforme em torno da periferia do came, desde que o indutor seja usinado com elevada concentricidade e a peça esteja corretamente fixada. A abordagem de disparo único é intrinsecamente repetível, é por isso que domina a produção de cames. Compreender classificação de frequências de aquecimento por indução é essencial para ajustar a fonte de alimentação à profundidade do caso requerida — super-áudio para cames standard, frequência média quando se especifica endurecimento mais profundo.
Processo de garfo de mudança
O endurecimento do garfo de mudança é menos padronizado do que o trabalho do lóbulo do came. O formato assimétrico do garfo significa que o indutor deve ser projetado especificamente para cada número de peça. Existem duas abordagens distintas – gabinete tipo anel e aquecimento da face externa – e a escolha entre elas é a decisão mais importante no desenvolvimento do processo. Examinamos ambos em detalhes em Secção 4.
Os fundamentos do processo partilham muito com outras aplicações de indução de precisão. Princípios relacionados com seleção de potência de aquecimento por indução e a eficiência da bobina aplicam-se diretamente — particularmente a compensação entre a velocidade de aquecimento e a profundidade de condução térmica, que governa a uniformidade da profundidade final do caso.
3. Defeitos Comuns e Como Evitá-los
Os problemas mais frequentemente encontrados na têmpera de lóbulos de cames são fissuras e lascamento de bordas. Estes defeitos partilham uma causa raíz comum que é frequentemente negligenciada durante a resolução de problemas do processo.
O Problema do Rebarbo
As fissuras e o lascamento de bordas são predominantemente causados por rebarbas na peça de operações de maquinação anteriores. durante o aquecimento por indução, as rebarbas atuam como concentradores de tensão — aquecem mais rapidamente do que o material circundante devido à sua maior relação superfície-volume, criando gradientes de tensão térmica localizados que iniciam fissuras na borda da peça.
Solução: Adição de um acabamento por tumbling ou vibratório (desbarba vibratória) passo antes do endurecimento por indução resolver isto na grande maioria dos casos. O passo é barato, facilmente integrado na linha de produção, e elimina a causa raiz em vez de compensá-la através de ajustes nos parâmetros do processo.
O que não é um problema de tratamento térmico
Dois modos de falha são frequentemente atribuídos erroneamente ao endurecimento por indução:
Fissuras por moagem ou encaixe por pressão: Remoagem pós-endurecimento com parâmetros incorretos (taxa de avanço excessiva, roda desgastada, líquido de arrefecimento inadequado) pode gerar queimaduras e fissuras por moagem. De forma semelhante, montagem por ajuste por interferência com força de pressão excessiva pode iniciar fissuras nos aumentadores de tensão. Nenhum dos dois deve ser atribuído ao processo de têmpera sem provas. Este princípio estende-se a defeitos comuns de endurecimento por indução de engrenagem também — a atribuição incorreta de danos por moagem ao tratamento térmico é um problema recorrente em muitos tipos de peças.
Indicações de partículas magnéticas dentro de 0.3 mm: Indicações lineares de 0.3 mm ou menos encontradas durante a inspeção MT são geralmente sobras de forjamento — descontinuidades materiais pré-existentes do processo de forjamento — e não estão relacionadas com a têmpera por indução. Distinguir lapsos de forja de fissuras de têmpera requer metalografia em secção transversal.
4. Indutor de Tipo Anelar vs Indutor de Face Exterior: Comparação das Duas Abordagens para Forquilhas de Mudança
O design do indutor de forquilha de deslocamento apresenta um verdadeiro compromisso de engenharia sem resposta universal. Duas configurações dominam a prática, cada uma com vantagens e modos de falha distintos.
Abordagem A: Caixa em Estilo Anel
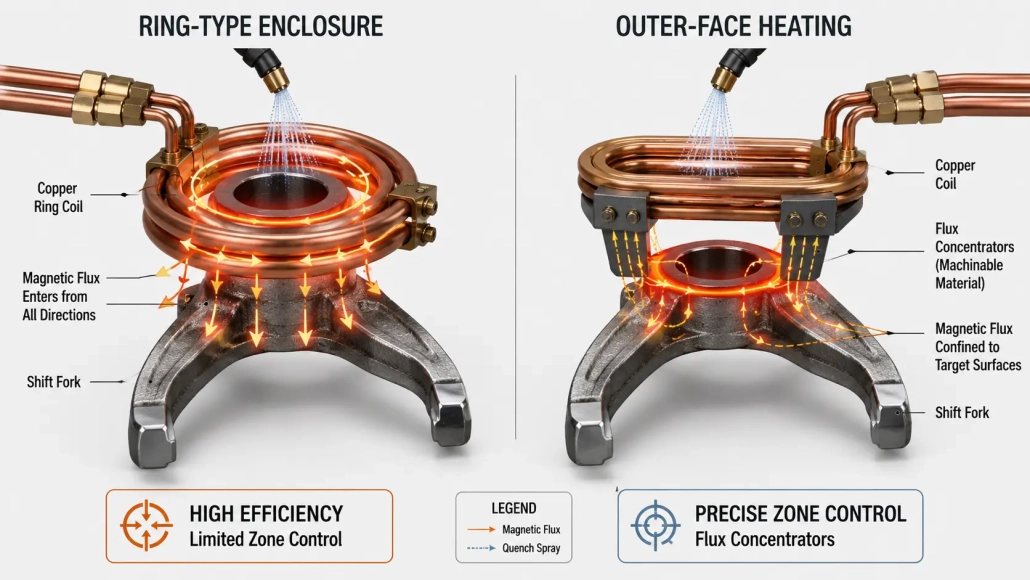
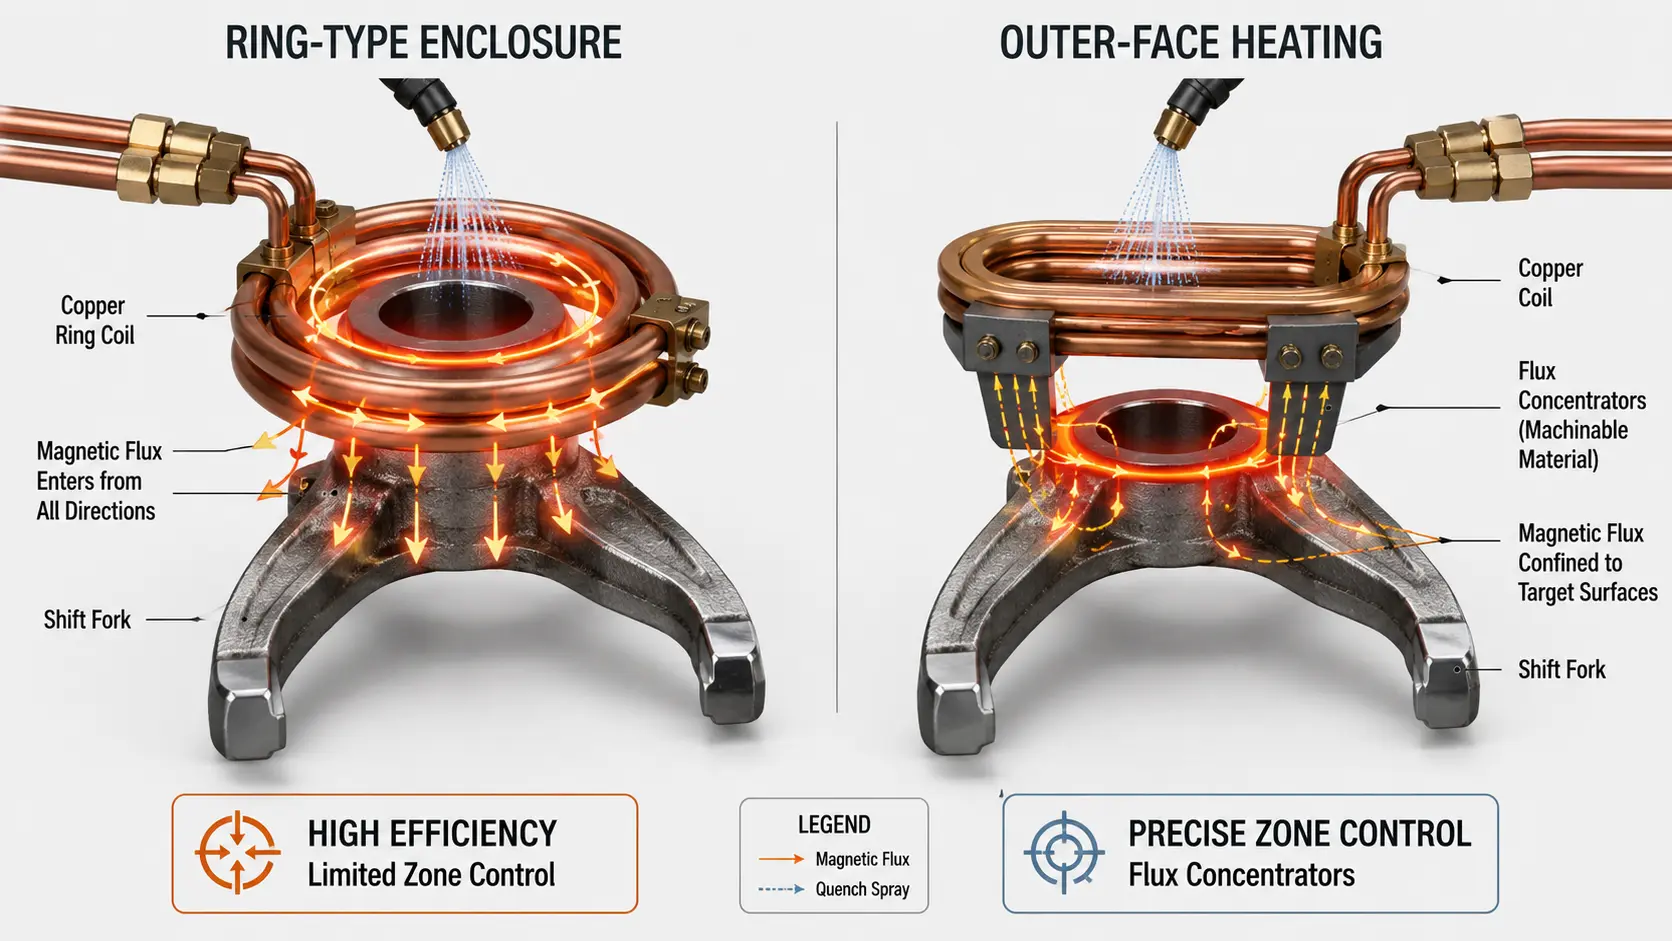
Uma bobina em forma de anel envolve a cabeça da forqueta, aquecendo-a de todos os lados numa configuração semelhante à abordagem do lobo do came.
Vantagens: Alta eficiência de aquecimento — a geometria fechada direciona o fluxo magnético para a peça a partir de múltiplas direções, minimizando a perda de energia. Os tempos de ciclo são curtos, e o design do indutor é relativamente simples de fabricar.
Desvantagens: Controlo de zona limitada. A bobina fechada aquece toda a cabeça da forqueta, dificultando restringir a zona endurecida a superfícies específicas. O risco de têmpera completa (endurecer toda a secção transversal em vez de apenas a superfície) ou fissuras é maior, particularmente em forquilhas de secção fina.
Abordagem B: Aquecimento da Face Externa com Concentradores de Fluxo
Em vez de envolver a peça, a bobina utiliza a sua face externa para aquecer as superfícies da forquilha. Concentradores de fluxo são adicionados ao corpo do indutor para direcionar e confinar o campo magnético às zonas alvo.
Vantagens: Controlo preciso da zona — a área endurecida pode ser limitada exatamente às superfícies da face da forquilha que necessitam disso, deixando as secções adjacentes inalteradas. Esta abordagem também permite múltiplas bobinas conectadas em série para endurecimento multiponto simultâneo, uma vantagem significativa de produtividade em linhas de alto volume. O risco de endurecimento total é praticamente eliminado.
Desvantagens: Menor eficiência de aquecimento em comparação com a abordagem estilo anel, exigindo maior frequência para compensar. O design do indutor é mais complexo, e a seleção e usinagem do material do concentrador de fluxo aumentam o custo do ferramental.
Qual abordagem escolher?
O método da face externa com concentradores de fluxo é o abordagem mais comumente usada na produção, particularmente para forquilhas de transmissão onde a precisão da zona é inegociável. A abordagem em anel é preferida quando a geometria da forquilha é suficientemente simples para que o aquecimento de envolvimento total não crie riscos de endurecimento excessivo, e quando a redução do tempo de ciclo é o objetivo principal.
A decisão deve ser tomada durante o desenvolvimento do processo, não na linha de produção. O custo de errar no design do indutor — peças desperdiçadas, falhas em campo, ou instabilidade crónica do processo — muito superior ao custo de uma engenharia adequada desde o início. Para aplicações que exigem controlo preciso da profundidade do caso, os princípios discutidos no nosso guia de desafios do endurecimento por indução de eixo em torno da correspondência frequência-profundidade são directamente aplicáveis ao processamento de garfos de mudança.
🔑 Principal Conclusão
O endurecimento por indução do lobo de cames é um processo maduro, padronizado: indutor de disparo único tipo anel com resfriamento integrado, frequência super-sónica, e um passo de desbaste vibratório pré-endurecimento para eliminar a causa raiz mais comum de fissuração.
O endurecimento de garfos de mudança é fundamentalmente um problema de design de indutores: a escolha entre caixa de estilo anel (eficiência ao custo do controlo de zona) e aquecimento da face exterior com concentradores de fluxo (precisão ao custo de complexidade) deve ser feita peça a peça, sendo a precisão de zona normalmente a vencedora na prática de produção.
Precisa de Ajuda com Desenvolvimento de Processo de Came ou Garfo de Mudança?
Contacte a nossa equipa de engenharia para suporte específico de aplicação em design de indutores, resolução de defeitos, e qualificação de processo para cames, garfos de mudança, e componentes automóveis relacionados.


