
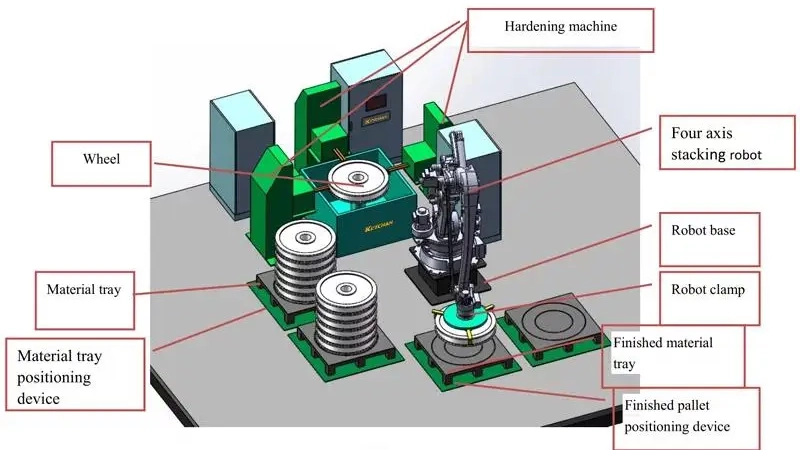
Endurecimento por indução de rodas motrizes de máquinas de construção: Tiro Único vs. Varredura Dente a Dente — Como Escolher
As rodas motrizes das máquinas de construção suportam cargas alternadas enormes em ambientes operacionais rigorosos. A resistência à fadiga na raiz do dente determina diretamente a vida útil de todo o componente, tornar a escolha do processo de têmpera por indução uma decisão com consequências operacionais a longo prazo. Este artigo compara as duas abordagens dominantes — têmpera de uma só vez e varrimento dente a dente — em termos de requisitos de potência, seleção de frequência, características da camada temperada, e economia de produção, para que possa tomar uma decisão informada para a sua linha de produção.
📋 Índice
1. Processo de Têmpera de Uma Só Vez
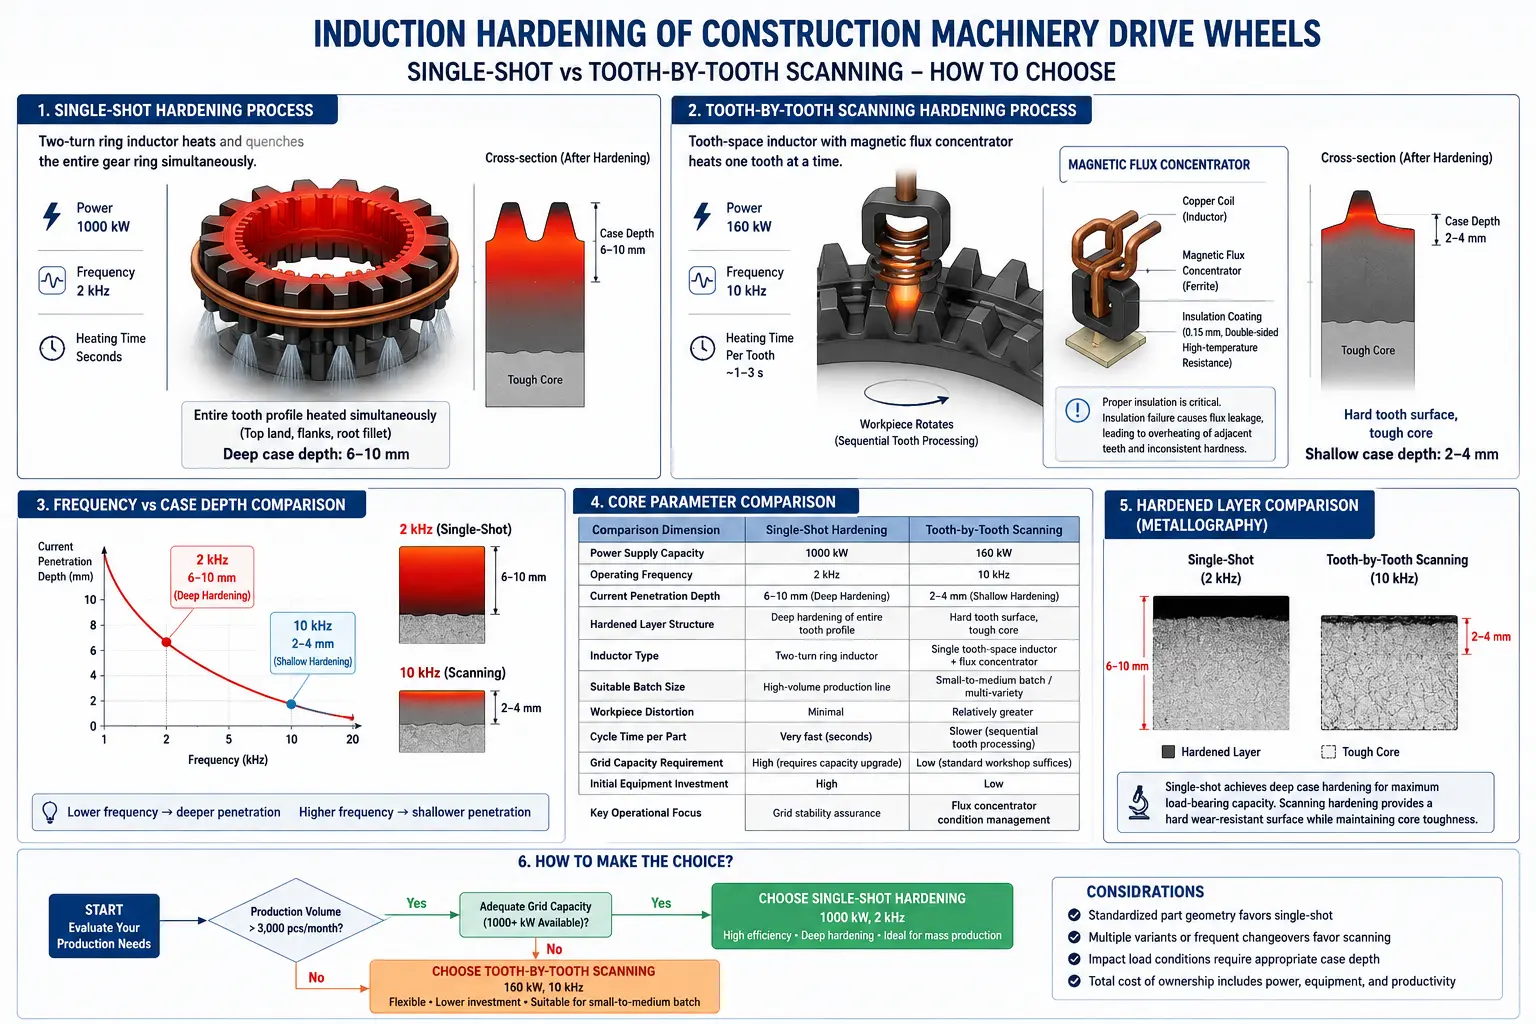
A configuração ideal é uma 1000 fonte de alimentação de média frequência de kW operando aproximadamente 2 kHz, usando um indutor de duas voltas para aquecer e temperar simultaneamente todo o anel de engrenagem. A escolha da frequência determina diretamente a profundidade e a distribuição da camada endurecida. O 2 A corrente de média frequência kHz proporciona penetração profunda (tipicamente na faixa de 6–10 mm), permitindo o endurecimento profundo síncrono de todo o perfil do dente — incluindo a ponta do dente, flancos dos dentes, e zona de transição raiz. Isto é extremamente importante para rodas motrizes de máquinas de construção sujeitas a enormes cargas alternadas, já que a resistência à fadiga na raiz do dente determina diretamente a vida útil do componente.
Características principais
- Densidade de potência extremamente alta permite a conclusão do aquecimento em segundos
- O curto tempo de aquecimento minimiza a condução de calor em direção ao núcleo, resultando em distorção mínima da peça e muito pouca oxidação superficial
- Ideal para linhas de produção de grande volume
- Aviso crítico: Não compense a potência insuficiente da rede reduzindo a potência e prolongando forçadamente o tempo de aquecimento — isto causa uma transferência substancial de calor para o núcleo da engrenagem, levando a queimaduras e deformação severa
2. Processo de Têmpera com Varrimento Dente a Dente
A necessidade de energia é apenas 160 kW, com uma frequência aproximada 10 kHz. O indutor deve estar equipado com um concentrador de fluxo magnético para concentrar forçadamente o campo magnético num único espaço dentário. Este processo requer que o revestimento isolante do concentrador de fluxo tenha uma espessura de 0.15 mm com resistência dupla face a altas temperaturas — se o isolamento falhar, fuga de fluxo magnético causará aumento anormal de temperatura nos espaços dentários adjacentes, comprometendo diretamente a consistência da qualidade da têmpera.
relativamente à frequência, o 10 corrente kHz proporciona uma profundidade de penetração mais rasa (tipicamente 2–4 mm). combinado com o efeito de concentração do campo magnético do concentrador de fluxo, a energia está precisamente confinada à área superficial de um único dente, produzindo uma camada endurecida relativamente superficial mas extremamente dura (tipicamente alcançável HRC 58–62). Isto evita eficazmente que o núcleo dos dentes se torne frágil e mantém a tenacidade do núcleo. Esse “capa endurecida + núcleo resistente” a microestrutura possui um valor de engenharia significativo para rodas de transmissão sujeitas a cargas de impacto.
Características principais
- Baixo investimento inicial em equipamento com requisitos modestos de capacidade da rede da fábrica
- Bem adequado para lotes de pequeno a médio porte ou complexo, fabricação flexível de variedades múltiplas
- Produz uma “capa endurecida + núcleo resistente” microestrutura ideal para rodas de transmissão sujeitas a impacto
- Desvantagem: Os dentes são tênfases sequencialmente, resultando num ciclo de produção global mais lento
3. Comparação dos parâmetros principais entre os dois processos
A tabela abaixo resume as principais diferenças em todas as dimensões críticas. Diferentes combinações de frequência, potência, tempo de aquecimento, e geometria da bobina produzem distribuições da camada endurecida marcadamente diferentes na mesma peça — esta é a razão fundamental pela qual os dois processos diferem significativamente na configuração da frequência. (Referência: Gear Solutions — Têmpera por indução de engrenagens Parte 2)
| Dimensão de Comparação | Têmpera de uma só vez | Varredura Dente a Dente |
|---|---|---|
| Capacidade de Fonte de Alimentação | 1000 kW | 160 kW |
| Frequência de Operação | 2 kHz | 10 kHz |
| Profundidade de Penetração da Corrente | 6–10 mm (endurecimento profundo) |
2–4 mm (endurecimento superficial) |
| Estrutura da Camada Endurecida | Endurecimento profundo de todo o perfil do dente | Superfície dura do dente, núcleo resistente |
| Tipo de Indutor | Indutor de anel de duas voltas | Indutor de espaço único entre dentes + concentrador de fluxo |
| Tamanho de Lote Adequado | Linha de produção de grande volume | Lote pequeno a médio / multi-variedade |
| Distorção da Peça | Mínimo | Relativamente maior |
| Tempo de Ciclo por Peça | Muito rápido (segundos) | Mais lento (processamento sequencial de dentes) |
| Requisito de Capacidade da Rede | Alta (requer aumento de capacidade) | Baixo (oficina padrão é suficiente) |
| Investimento Inicial em Equipamento | Alta | Baixo |
| Foco Operacional Principal | Garantia da estabilidade da rede | Gestão da condição do concentrador de fluxo |
4. Como fazer a escolha
Se a fábrica pretende alta produção e operações padronizadas, escolha o 1000 processo de disparo único kW e amortize os custos do equipamento através de alta eficiência. Se a fábrica lida com lotes pequenos a médios, múltiplas variantes de engrenagens, ou tem capacidade limitada da rede elétrica, o 160 o processo de varrimento dente a dente kW oferece menor investimento inicial e maior flexibilidade de produção sem necessitar de atualizações de infraestrutura.
Para além destes dois fatores principais, considere também: (1) complexidade da geometria da peça — engrenagens com perfis de dentes irregulares ou acesso limitado podem favorecer a digitalização; (2) requisitos de uniformidade da especificação de dureza — a abordagem single-shot fornece resultados mais consistentes em todo o anel de engrenagem; (3) crescimento futuro da produção — se se prevê um aumento substancial dos volumes, investir em single-shot desde o início pode reduzir o custo por peça ao longo do ciclo de vida do equipamento.
Perguntas Frequentes: Perguntas Comuns Sobre Endurecimento por Indução da Roda Motriz
P1: Quando devo escolher single-shot em vez da digitalização dente a dente?
Escolha single-shot (1000 kW, 2 kHz) quando tiveres produção em grande volume (milhares de unidades por mês), uma rede elétrica que pode suportar 1000+ kW, e geometrias padronizadas de peças. escolha varredura dente a dente (160 kW, 10 kHz) para lotes pequenos a médios, capacidade limitada da rede, ou ao processar múltiplas variantes de engrenagens na mesma linha de produção.
Q2: Porque é que a frequência é diferente entre os dois processos?
A frequência controla diretamente a profundidade de penetração da corrente. Em 2 kHz, a corrente penetra 6–10 mm, alcançando endurecimento profundo em todo o perfil do dente — essencial para rodas motrizes de alta resistência. Em 10 kHz, penetração é 2–4 mm, produzir uma superfície resistente ao desgaste enquanto mantém o núcleo do dente resistente. Mais profundo nem sempre é melhor; a escolha depende das condições de carga e da análise do modo de falha.
Q3: Quão crítico é o concentrador de fluxo magnético no endurecimento de varrimento?
É absolutamente crítico. Sem um concentrador de fluxo a funcionar corretamente, o campo magnético dispersa-se para além do espaço dentário alvo, aquecendo dentes adjacentes e comprometendo a consistência da dureza. O 0.15 o revestimento de isolamento de mm com resistência a altas temperaturas de ambos os lados é um ponto chave de controlo de qualidade — inspecione-o regularmente como parte do seu plano de manutenção preventiva.
Q4: Que problemas de qualidade devo vigiar na produção?
Para disparo único: monitorizar estabilidade da tensão da rede, uma vez que as flutuações afetam directamente a consistência do aquecimento. Para varrimento: verifique regularmente a integridade do isolamento do concentrador de fluxo, alinhamento bobina-dente, e uniformidade da velocidade de varrimento. Ambos os processos requerem testes periódicos de dureza e medição da profundidade de têmpera para validar a estabilidade do processo. Implementar um controlo estatístico de processo (CEP) programa para detectar desvios antes que produza peças não conformes.
Contacte-nos para uma consulta gratuita de aplicação
Se precisar de uma solução de têmpera por indução adaptada a componentes específicos, contacte a nossa equipa de engenharia para uma avaliação técnica. Os nossos engenheiros podem fornecer uma avaliação gratuita da solução de processo — basta fornecer o desenho da peça, grau do material, e requisitos de capacidade de produção, e apresentaremos uma configuração preliminar da fonte de alimentação e uma proposta de design do indutor dentro de 48 horas.
Dê o próximo passo: Envie-nos o seu desenho da peça de trabalho e especificações do material. Os nossos engenheiros de aplicação irão conceber uma solução completa de endurecimento por indução — incluindo configuração da fonte de alimentação, design do indutor, e parâmetros do processo — sem custos e com um prazo de 48 horas.


Deixar uma Resposta
Quer participar na discussão?Sinta-se à vontade para contribuir!