
Ile mocy potrzebujesz do ogrzewania indukcyjnego? 6 Czynniki krytyczne & Sprawdzona metoda obliczeń
Zadaj każdemu inżynierowi zajmującemu się nagrzewaniem indukcyjnym pierwsze pytanie, na które potrzebuje odpowiedzi, i prawie zawsze jest to to samo: ile mocy do nagrzewania indukcyjnego czy ta aplikacja wymaga? Podaj złą liczbę — za niską — a część nigdy nie osiągnie temperatury. Zbyt wysoka, i przepłacisz za sprzęt, którego nie potrzebujesz. Ten przewodnik rozbija sześć czynników, które określają wymagania dotyczące mocy, podaje rzeczywiste zakresy mocy w watach według zastosowania, i przeprowadza praktyczną metodę obliczeniową, którą możesz użyć już dziś, aby prawidłowo dobrać system.
Spis treści
1. Dlaczego właściwe dobranie mocy jest ważne
Moc jest silnikiem nagrzewania indukcyjnego. Określa trzy rzeczy: jak szybko czy element osiąga temperaturę, jak głęboko ciepło wnika w określonym czasie, i co można, a czego nie można nagrzewać za pomocą twojego sprzętu. A 15 Maszyna stołowa o mocy kW nigdy nie przegrzeje przez przeciepło a 100 mm stalowego billetu do kucia — nie dlatego, że maszyna jest wadliwa, lecz dlatego, że fizyka utraty ciepła do otoczenia przewyższa moc wejściową na tej skali. Przeciwnie, A 300 System kW podgrzewający małe pierścienie łożyskowe w ciągu kilku sekund na część to pieniądze pozostały na stole, jeśli maszyna o mocy kW wykonałaby tę samą pracę 50 krzywa kosztów jest stroma.
grzejnik indukcyjny. przenośny 15 grzejnik indukcyjny o mocy kW może kosztować kilka tysięcy dolarów. A 300 System przemysłowej szafy o mocy kW z układem chłodzenia zamkniętego obiegu i integracją automatyzacji może działać w zakresie sześciocyfrowym. Różnica między prawidłowym dobraniem źródła zasilania a zgadywaniem to różnica między opłacalnym procesem a drogim błędem. To jest także powód, dla którego wybór mocy nagrzewania indukcyjnego jest to jeden z najczęściej wyszukiwanych tematów wśród nabywców sprzętu.
2. Sześć czynników, które określają wymagania dotyczące mocy
Sześć zmiennych ostatecznie kontroluje ile mocy do nagrzewania indukcyjnego wymagania dowolnego zadania. Zmiana którejkolwiek z nich, a liczba mocy się zmienia. Oto one, w kolejności wpływu.
Czynnik 1 — Masa podgrzana. To jest zmienna dominująca. Zapotrzebowanie na energię skaluje się mniej więcej liniowo z masą metalu, którą podgrzewasz. Końcówka zęba o masie 50 gramów wymaga znacznie mniej mocy niż wał 50-kilogramowy. Masa nagrzana to nie cała część — to tylko objętość materiału, która musi osiągnąć docelową temperaturę w cyklu nagrzewania. Do hartowania powierzchniowego, to jest głębokość obudowy × powierzchni nagrzewanej. Do nagrzewania przejściowego, to jest całkowita objętość części.
Czynnik 2 Temperatura docelowa. Im wyższa temperatura docelowa, im więcej energii — a więc mocy — jest wymagane. Podgrzanie stali do 850°C w celu hartowania wymaga mniej więcej dwa razy więcej energii niż podgrzanie jej do 400°C w celu odpuszczenia. Temperatury kucia (1200–1250°C dla stali) wymagają najwyższych poziomów mocy, ponieważ musisz przeciwdziałać coraz większym stratom ciepła przez promieniowanie i konwekcję w miarę wzrostu temperatury.
Czynnik 3 — Czas cyklu. Moc to energia na jednostkę czasu. Ta sama część podgrzana do tej samej temperatury w 5 sekundach wymaga 6 razy więcej mocy niż cykl trwający 30 sekund. Linie produkcyjne, w których co kilka sekund przetwarzana jest jedna część, drastycznie zwiększają zapotrzebowanie na moc — i właśnie w tym miejscu najlepiej sprawdza się indukcja, ponieważ moc jest dostarczana bezpośrednio do części, a nie tracona do komory pieca.
Czynnik 4 — Właściwości materiału. Stale magnetyczne nagrzewają się wydajniej niż materiały niemagnetyczne, ponieważ histereza powoduje dodatkowe ogrzewanie poniżej punktu Curie (≈770°C). Jak wyjaśniono w naszym przewodniku prądy wirowe vs. histereza, ten bonus zanika powyżej temperatury Curie — dlatego ostatnie 400°C nagrzewania do temperatury kucia wymaga nieproporcjonalnie większej mocy. Aluminium, miedź, mosiądz — wszystkie niemagnetyczne o niskiej oporności elektrycznej — wymagają znacznie wyższych gęstości mocy, aby osiągnąć ten sam temp nagrzewania co stal węglowa.
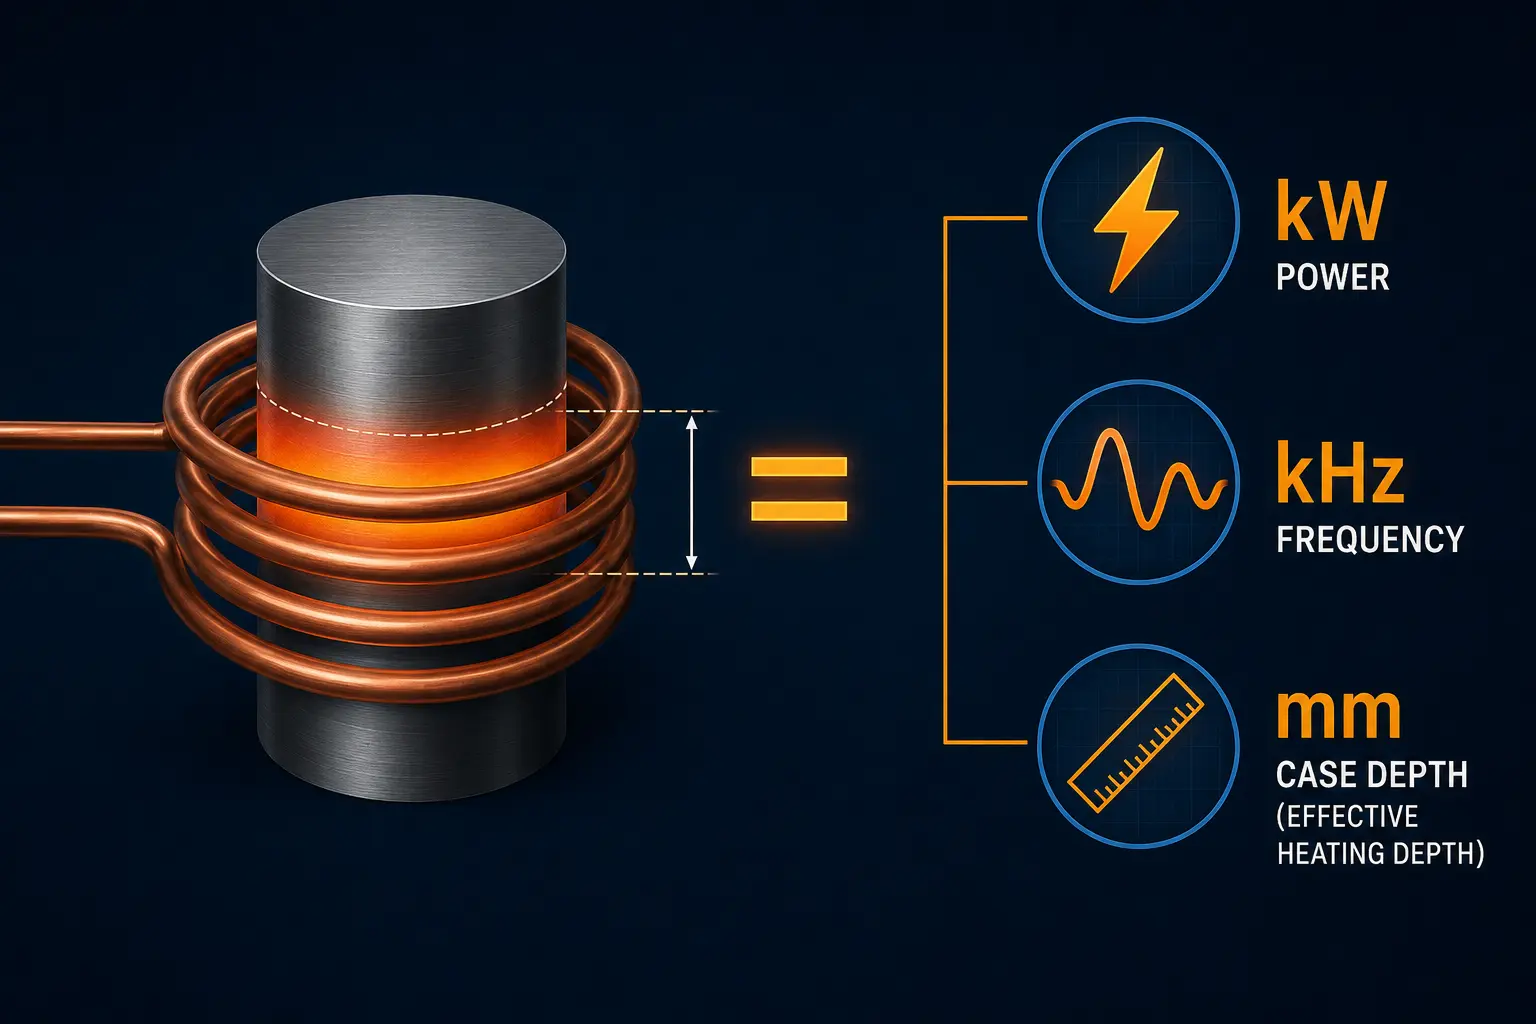
Czynnik 5 — Częstotliwość i Głębokość Hartowania. Częstotliwość determinuje, jak głęboko wnika indukowany prąd. Płytka głębokość hartowania (0.5–1 mm) wymaga wysokiej częstotliwości (100–400 kHz) oraz bardzo wysokiej gęstości mocy skoncentrowanej w cienkiej warstwie powierzchniowej. Głębokie nagrzewanie lub zastosowanie przezgrzewania wykorzystuje niższą częstotliwość (1–10 kHz) i rozkłada moc na większą objętość. Dla pełnego wyjaśnienia, znajdziesz w naszym artykule o jak częstotliwość wpływa na ogrzewanie indukcyjne.
Czynnik 6 — Wydajność i sprzężenie cewki. Nie cała moc wychodząca z zasilacza dociera do obrabianego elementu. Straty w cewce (Ogrzewanie I²R w miedzi), przecieki pola magnetycznego, i złe sprzężenie (duża szczelina powietrzna między cewką a częścią) wszystko to odbiera moc. Dobrze zaprojektowana cewka z bliskim sprzężeniem osiąga 80–90% efektywności transferu. Źle zaprojektowana cewka — duża szczelina, zła geometria — może dostarczać mniej niż 50% wyjścia zasilacza do części. Oto dlaczego jak działają cewki indukcyjne liczy się tak samo jak moc znamionowa zasilacza.
3. Gęstość mocy: Podstawowa zasada kciuka
Najbardziej praktycznym sposobem myślenia o mocy ogrzewania indukcyjnego jest przejście gęstości mocy — kilowatów na centymetr kwadratowy (kW/cm²) lub kilowatów na cal kwadratowy (kW/cal²) ogrzewanej powierzchni. Ta pojedyncza liczba oddaje łączny efekt materiału, temperatura, i czas cyklu w sposób, który przekłada się bezpośrednio na dobór sprzętu.
Poniżej znajdują się standardowe w branży zakresy gęstości mocy dla typowych procesów:
| Proces | Gęstość mocy (kW/cm²) | Gęstość mocy (kW/cal²) | Typowy cel |
|---|---|---|---|
| Hartowanie powierzchniowe (płytki, ≤1 mm) | 1.0–2,0 | 6.5–13 | Szybkie nasycanie austenityczne powierzchni, minimalne rozprzestrzenianie ciepła |
| Hartowanie powierzchniowe (głęboko, 2–5 mm) | 0.5–1,0 | 3.2–6,5 | Głębsza warstwa z kontrolowanym profilem termicznym |
| Nagrzewanie przenikające do kucia | 0.3–0,8 | 1.9–5,2 | Jednolita temperatura rdzenia, 1200–1250°C |
| Lutowanie / lutowanie | 0.3–0,8 | 1.9–5,2 | Temperatura przepływu spoiwa (450–850°C), lokalne połączenie |
| Pasowanie na wcisk / podgrzewania łożysk | 0.1–0,3 | 0.6–1,9 | Umiarkowana temperatura (80–250°C), jednolita dylatacja |
| Nagrzewanie śruby / demontaż | 0.05–0,2 | 0.3–1,3 | Rozszerzalność cieplna dla poluzowania, bez zmian metalurgicznych |
Te zakresy zakładają stal węglową lub niskostopową i dobrze sprzężoną cewkę. Dla aluminium lub miedzi, pomnóż przez 1,5–2,5× — ich niższa rezystancyjność i niemagnetyczny charakter wymagają więcej mocy przy tej samej szybkości nagrzewania. Dla stali nierdzewnej (austenitów takich jak 304/316), używają górnej granicy zakresu ze względu na wyższą rezystancję połączoną z brakiem wkładu magnetycznego.
4. Rzeczywiste zakresy mocy według zastosowania
Przechodząc od gęstości mocy do całkowitej mocy maszyny, tak wyglądają liczby dla zastosowań rzeczywistych. są to moc wyjściowa maszyny parametry parametrów, nie wymagania dotyczące wejścia energii elektrycznej (które zazwyczaj są o 10–15% wyższe z powodu spadków efektywności zasilania).
| Zastosowanie | Typowy rozmiar części | Wymagana moc | Częstotliwość | Typ maszyny |
|---|---|---|---|---|
| Usuwanie małych śrub | Śruby M8–M20 | 1–5 kW | 10–50 kHz | Przenośna ręczna |
| Montaż łożysk (małe) | Otwór 20–100 mm | 2–10 kW | 10–30 kHz | Przenośna / stołowa |
| Hartowanie małych części | sworzni, małe koła zębate, krawędzie tnące | 5–30 kW | 100–400 kHz | Stół wysokoczęstotliwościowy |
| Lutowanie (połączenia miedź/stal) | Rura Ø6–50 mm, złączki | 5–40 kW | 30–200 kHz | Stołowa / średnia częstotliwość |
| Hartowanie kół zębatych (motoryzacyjnemu) | Moduł 2–6, Ø50–250 mm | 50–300 kW | 1–10 kHz (MF) lub 100–400 kHz (HF) | MF lub HF przemysłowy |
| Hartowanie wałów (skanowanie) | Ø25–150 mm, różne długości | 50–400 kW | 1–10 kHz | MF przemysłowy ze skanowaniem |
| Hartowanie pierścieni łożysk | Pierścienie Ø50–500 mm | 50–300 kW | 1–10 kHz | MF przemysłowy z podawaniem obrotowym |
| Podgrzewanie pręta do kucia | Polany Ø20–150 mm | 100–1000+ kW | 0.5–10 kHz | Dedykowany system MF/niskiej częstotliwości |
| Pas / ogrzewanie drutu | Ciągły pasek, drutu | 50–2000+ kW | 1–400 kHz (zależne od aplikacji) | Dedykowany system liniowy |
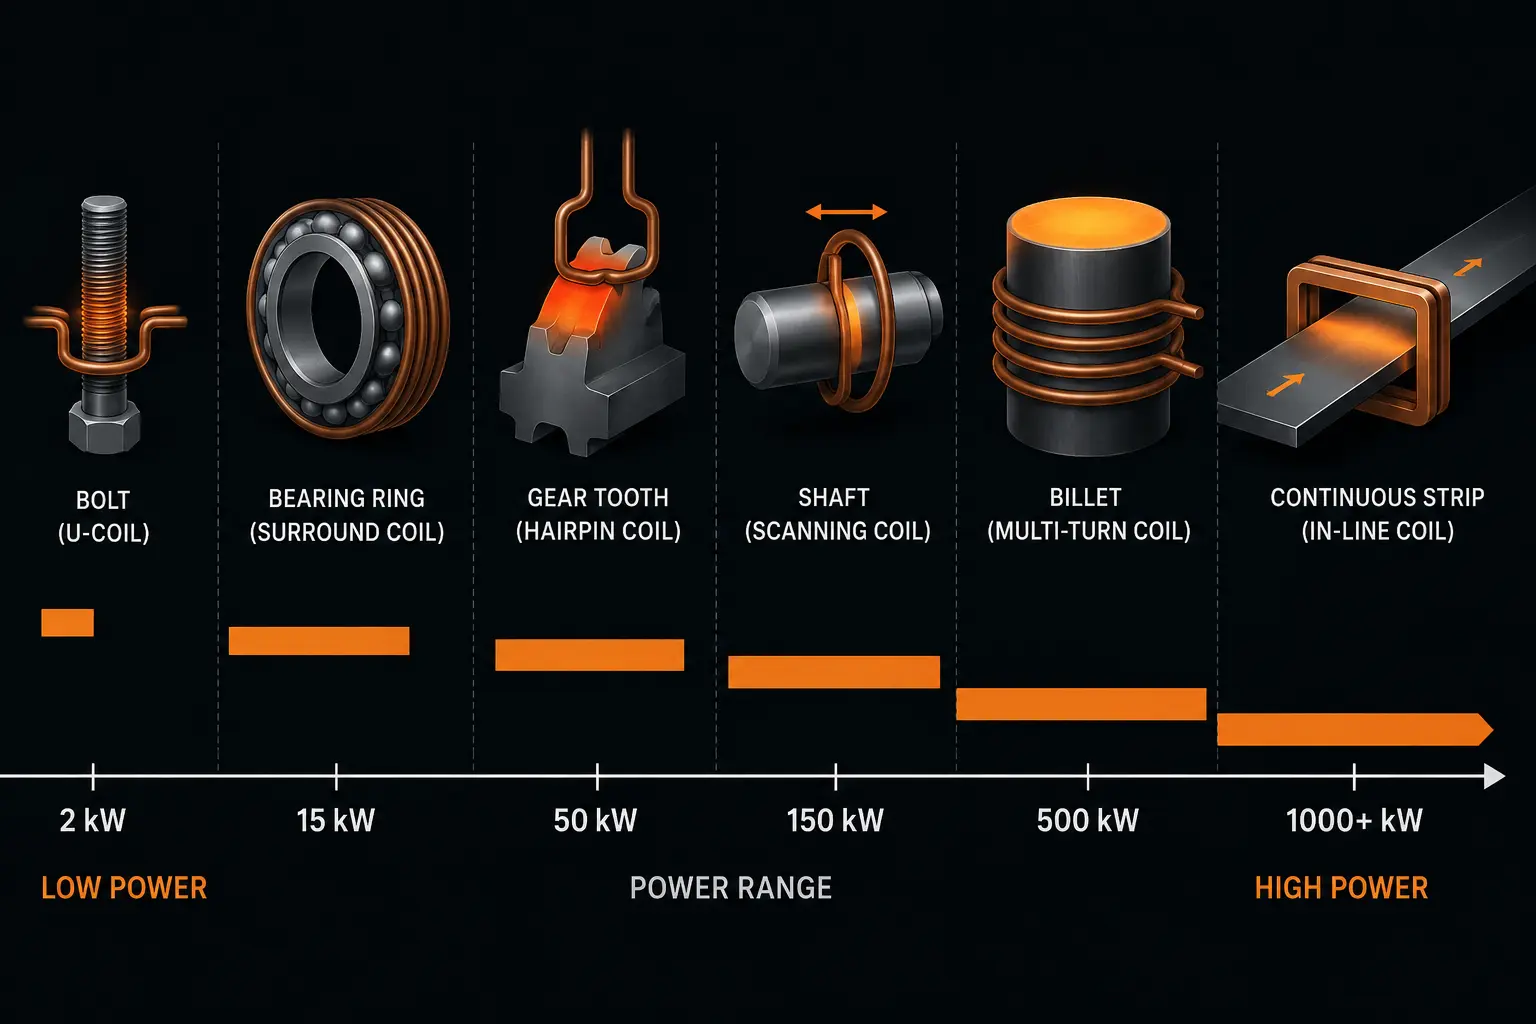
Uwaga na temat przejścia z wersji stołowej na przemysłową: przerwa pomiędzy 30 kW i 50 W kW następuje fundamentalna zmiana architektury maszyny — od jednofazowych jednostek stołowych chłodzonych powietrzem po trójfazowe szafy przemysłowe chłodzone wodą. Jeśli Twoje obliczone zapotrzebowanie mieści się w zakresie 30–50 kW, skłaniaj się ku platformie przemysłowej. Ciągła praca maszyny stołowej przy maksymalnej mocy znamionowej skróci żywotność komponentów i ograniczy cykl pracy. Aby dowiedzieć się więcej o typach maszyn i ich doborze, zobacz nasz przewodnik po maszynach indukcyjnych.
5. Krok po kroku: metoda obliczania mocy
Oto praktyczna, czteroetapowa metoda szacowania ile mocy do nagrzewania indukcyjnego Twoje specyficzne potrzeby aplikacji — nie jest wymagane oprogramowanie elementów skończonych. Daje to solidny punkt wyjścia przy wyborze sprzętu; Ostateczny rozwój procesu z prototypem cewki pozwoli udoskonalić tę liczbę.
Krok 1 — Oblicz ogrzaną masę
Do hartowania powierzchniowego: ogrzana objętość = głębokość obudowy × powierzchnia ogrzewana. Na przykład, hartowanie powierzchni bocznej zęba koła zębatego – jeżeli całkowita powierzchnia nagrzana jest 80 cm² i potrzebujesz a 2 mm (0.2 cm) głębokość nagniatania, ogrzana objętość wynosi 80 × 0.2 = 16 cm³. Pomnóż przez gęstość stali (7.85 g/cm3) dostać podgrzana masa ≈ 126 gramy.
Do nagrzewania przejściowego: użyj pełnej objętości części. Pręt stalowy Ø50 mm × 150 mm długości ma objętość π × (2.5)² × 15 = 295 cm³, co daje podgrzana masa ≈ 2.3 kg.
Krok 2 — Oblicz wymaganą energię
Energia (kJ) = masa (kg) × pojemność cieplna właściwa (kJ/kg·°C) × wzrost temperatury (°C). Dla stali, pojemność cieplna właściwa wynosi w przybliżeniu 0.46 kJ/kg·°C poniżej punktu Curie i około 0.62 kJ/kg·°C powyżej niego. Dla praktycznego szacunku, użyj średniej wartości 0.55 kJ/kg·°C dla podgrzewania od temperatury pokojowej do 900°C.
Używając powyższego przykładu z przekładnią: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ energia wymagana.
Dla 2.3 kg pręta do temperatury kucia (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Krok 3 — Konwersja na moc przy użyciu czasu cyklu
Moc (kW) = Energia (kJ) ÷ czas cyklu (sekundy). Dla przykładu hartowania zębatek z 5-sekundowym cyklem nagrzewania: 61 kJ ÷ 5 s = 12.2 kW na powierzchni części.
Dla półfabrykatu do kucia z 60-sekundowym cyklem (ciągły podajnik, jeden półfabrykat na minutę): 1,518 kJ ÷ 60 s = 25.3 kW. Jeżeli potrzebujesz jednego półfabrykatu co 15 sekundy: 1,518 ÷ 15 = 101 kW. Dlatego tempo produkcji tak dramatycznie wpływa na wymagania dotyczące mocy.
Krok 4 — Zastosuj współczynniki wydajności
Podziel przez sprawność cewki i sprawność zasilania, aby uzyskać moc maszyny. Dobrze zaprojektowana cewka dostarcza 80% wydajność; samo źródło zasilania jest zazwyczaj sprawne w 90–95%.
Wymagana moc maszyny = Moc na powierzchni części ÷ (sprawność cewki × sprawność zasilacza)
Dla przykładu przekładni: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 kW moc maszyny. A 20 Stacjonarna maszyna o wysokiej częstotliwości o mocy kW poradziłaby sobie z tym z wygodnym zapasem mocy. Do kęsów kuźniczych po jednym na minutę: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Maszyna przemysłowa średniej częstotliwości o mocy 40–50 kW będzie miała prawidłowe wymiary.
Zawsze dodawaj a 15–20% marginesu bezpieczeństwa nad obliczoną liczbą. To odpowiada za starzenie się cewki (miedź twardnieje przez zgniot, a rezystywność wzrasta z biegiem czasu), różnice w masie i geometrii między częściami, i rzeczywistość, że Twoja następna praca może być nieco większa niż obecna. Koszt skromnej rezerwy mocy jest niewielki w porównaniu z kosztem maszyny, która nie może ukończyć cyklu.
6. Streszczenie & Szybkie odniesienie
Ustalenie odpowiedniej mocy dla nagrzewania indukcyjnego jest kwestią fizyki, a nie domysłami. Masa metalu, docelowa temperatura, czas cyklu, właściwości materiału, głębokość utwardzania zależna od częstotliwości, i wydajność sprzężenia cewki — te sześć czynników, stosowane w kolejności, dają Ci liczbę, której można zaufać.
🔑 Szybkie odniesienie do wyboru mocy
| Hartowanie powierzchniowe (płytka warstwa powierzchniowa) | → 1,0–2,0 kW/cm², High Frequency, 5–30 kW dla małych części, 50–300 kW dla kół zębatych/wałów |
| Podgrzewanie przez cały materiał (kujnie) | → 0,3–0,8 kW/cm², nisko-średnia częstotliwość, 100–1000+ kW w zależności od rozmiaru sztabki i wydajności |
| Lutowanie / lutowanie | → 0,3–0,8 kW/cm², średnio-wysoka częstotliwość, 5–40 kW |
| Łożysko / dopasowanie na wcisk | → 0,1–0,3 kW/cm², nisko-średnia częstotliwość, 2–10 kW dla małych łożysk |
| Wzór obliczeniowy | → kW = masa(kg) × 0.55 × ΔT(°C) ÷ cykl(s) ÷ 0.74 × 1.2 bezpieczeństwo |
| Metale niemagnetyczne (Al, Cu, Stal nierdzewna) | → Pomnóż moc przez 1,5–2,5× w porównaniu do. wartości dla stali węglowej |
Aby dokładniej dopasować częstotliwość i moc do konkretnych materiałów i geometrii części, przeglądaj naszą pełną wybór mocy nagrzewania indukcyjnego przewodniku. Jeśli jesteś gotowy, aby dobrać maszynę, naszą maszyna do nagrzewania indukcyjnego przegląd obejmuje pięć głównych typów urządzeń i jak dopasować je do swojego zastosowania.
Często zadawane pytania
Ile watów potrzebuję do skutecznego nagrzewania indukcyjnego?
Moc zależy od Twojego zastosowania. Do małego usuwania śrub lub montażu łożysk, 1–5 kW (1,000–5 000 watów) jest wystarczające. Hartowanie powierzchni małych części zazwyczaj wymaga 5–30 kW. Przemysłowe hartowanie kół zębatych i wałów wymaga 50–300 kW. Nagrzewanie półwyrobów kuźniczych wymaga 100–1 000+ kW, w zależności od wielkości półwyrobu i wydajności produkcji. Metoda gęstości mocy opisana powyżej — dopasowywanie kW/cm² do procesu — jest najbardziej niezawodnym sposobem określenia odpowiedniej mocy.
Czy mogę użyć 15 grzejnika indukcyjnego kW do utwardzania kół zębatych?
A 15 maszyna kW może hartować bardzo małe koła zębate — pomyśl o module 1–2, pod 50 mm średnicy, z wymogiem płytkiej głębokości obudowy. dla przekładni samochodowych (moduł 3–6, 100–200 mm średnicy), zazwyczaj potrzebujesz 80–200 kW przy średniej częstotliwości, ponieważ powierzchnia ciepła jest znacznie większa, a wymagana gęstość mocy (0.5–1,0 kW/cm²) wymaga proporcjonalnie większej całkowitej mocy. Próba utwardzenia dużego koła zębatego za pomocą 15 kW spowoduje niewystarczającą głębokość obudowy i niedopuszczalnie długie czasy cykli.
Jak obliczyć moc nagrzewania indukcyjnego dla nowego zastosowania?
Skorzystaj z metody czterech kroków: (1) obliczyć ogrzaną masę z głębokości obudowy × powierzchni lub całkowitej objętości części, (2) obliczyć wymaganą energię, korzystając z masy × ciepła właściwego × wzrostu temperatury (0.55 kJ/kg·°C dla stali), (3) podziel przez czas cyklu w sekundach, aby uzyskać moc na powierzchni części, (4) podzielić przez łączną wydajność cewki i zasilacza (~0,74) i dodaj 20% margines bezpieczeństwa. To daje minimalną moc maszyny, którą trzeba określić.
Potrzebujesz pomocy w doliczeniu zasilacza ciepła indukcyjnego?
Podaj materiał części, wymiary, docelowa temperatura, i żądany czas cyklu. Nasz zespół aplikacyjny obliczy zapotrzebowanie na moc i zaleci dopasowaną konfigurację maszyny i cewki — bezpłatną, Bez zobowiązań.


