
Dlaczego moje ogrzewanie indukcyjne jest nierówne? Przyczyny, Diagnoza, Praktyczne rozwiązania
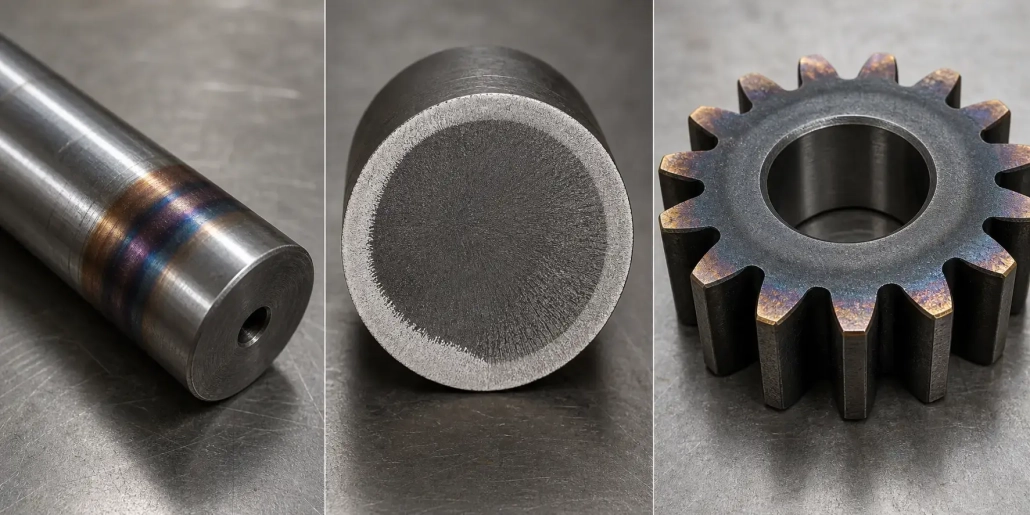
Linia hartowania rozpoczyna wycinanie części z miękkimi punktami po jednej stronie. Stacja lutownicza, która działała dobrze w zeszłym tygodniu, nagle stop nie przepływa równomiernie wokół złącza. Operator stale przesuwa punkt celowania pirometru w związku z odczytem temperatury “wygląda źle” w porównaniu z tym, co robi dana część.
Nierówne nagrzewanie indukcyjne rzadko ogłasza się wyraźnym kodem błędu. Pojawia się jako dryf wzorca, rosnący złom, oraz operatorzy, którzy nauczyli się obejść proces, któremu już nie ufają.
Przyczyną prawie nigdy nie jest jedna rzecz. Zwykle są to dwie lub trzy zmienne, które dryfowały w wystarczającym stopniu, razem, wypchnąć proces z okna. W tym artykule opisano, jak prześledzić objawy do prawdziwej przyczyny — zanim wydasz pieniądze na cewkę, której nie potrzebujesz, lub zasilacz, który nie był problemem.
1. Jak to rozpoznać i co zwykle się za tym kryje
Nierównomierne ogrzewanie objawia się różnie w zależności od procesu. W hartowaniu: płytka obudowa po jednej stronie wału, miękkie punkty w pobliżu barku, długość wzoru dryfuje od części do części. W lutowaniu: stop przepływa po jednej stronie złącza, lub jeden element przegrzewa się, podczas gdy współpracująca część ledwo osiąga temperaturę.
Operatorzy zauważają, zanim zrobi to raport kontroli jakości. Jedna strona świeci wcześniej. Kontroler temperatury poluje. Co kilka cykli ktoś zaczyna szturchać punkt celowania pirometru. W zautomatyzowanych komórkach, jest bardziej podstępny — powolny dryf, który gromadzi złom przez pół zmiany, zanim ktokolwiek go złapie.
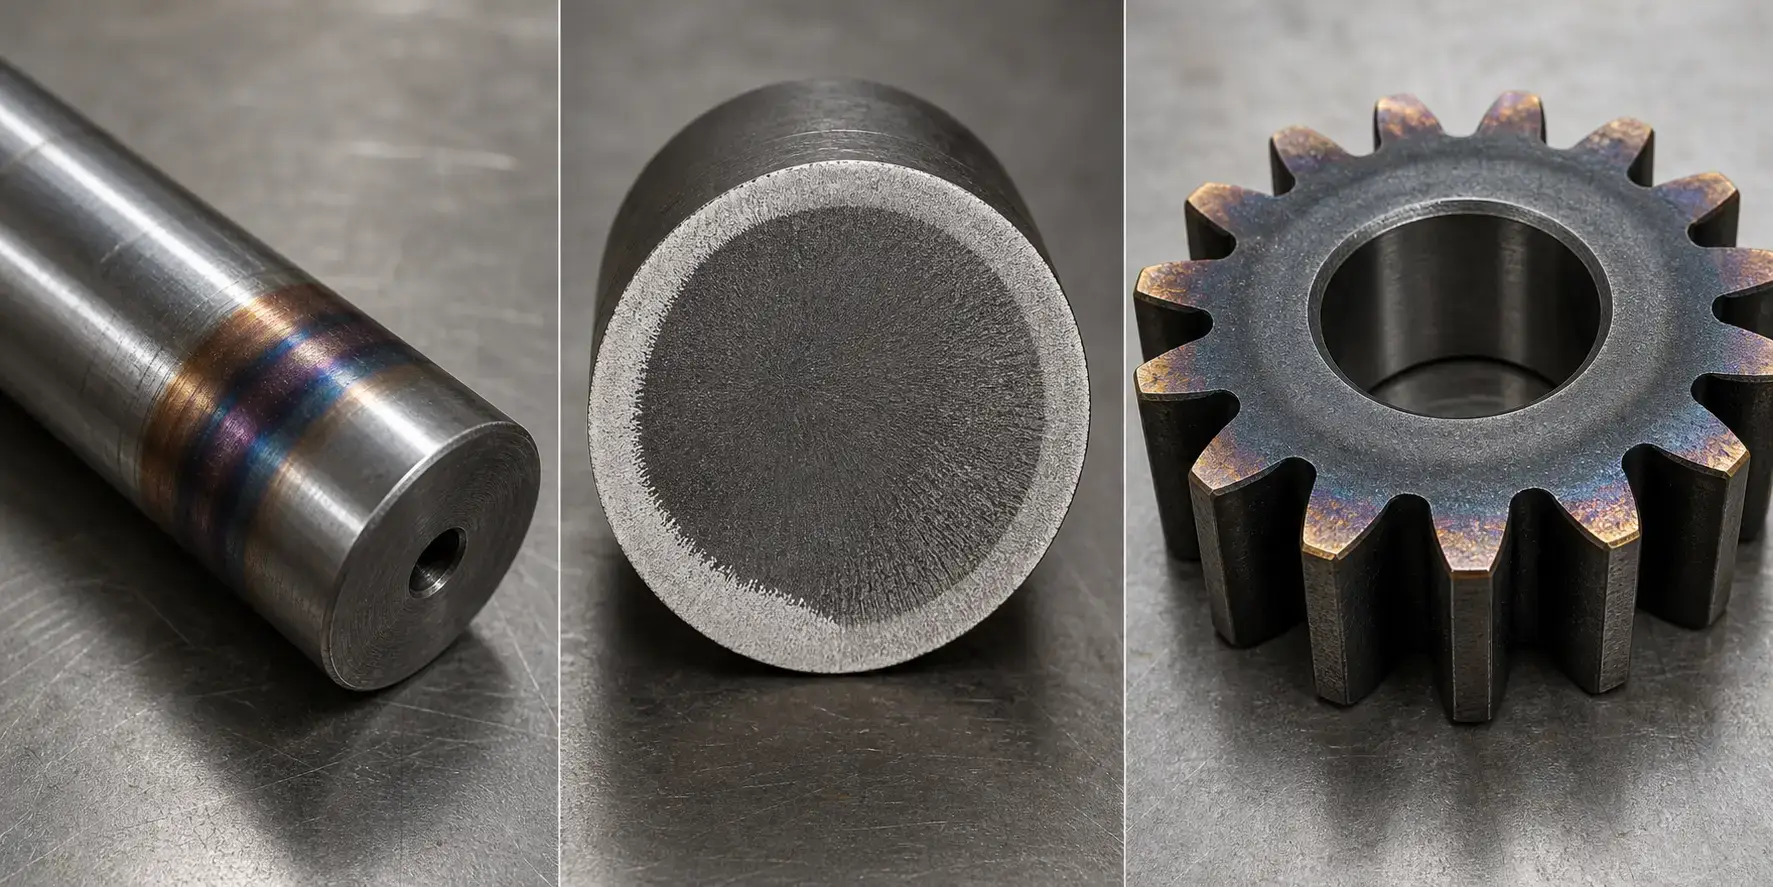
Zanim zaczniesz, określ co “nierówny” oznacza dla Twojej aplikacji. Rozprzestrzenianie się w temperaturze 15°C może uniemożliwić utwardzanie, ale będzie niewidoczne na etapie podgrzewania wstępnego. Ograniczenie wynika z metalurgii i dalszego procesu, a nie z tego, co maszyna może wytrzymać w dobrym dniu.
Po zdefiniowaniu tolerancji, przyczyna prawie zawsze wpada do jednego z tych pojemników:
— Cewka i część nie pasują do siebie — zły kształt, nieprawidłowy odstęp między zakrętami, Powrót nogi zbyt blisko
— Pozycja części wędruje — poza centrum, przechylony, lub zmiana biegów w połowie cyklu
— Niewłaściwa częstotliwość dla głębokości — zbyt wysoka gotuje powierzchnię; zbyt niska powoduje rozprzestrzenianie się ciepła wszędzie
— Moc jest zbyt agresywna w stosunku do geometrii — krótkie cykle na gorąco pogarszają każdą niejednorodność
— Ruch lub mocowanie dryfowało — zużyte rolki, zakleszczenie osi skanowania, przesunięcie termiczne lokalizatora
— Materiał został zmieniony bez informowania Cię o tym — nowy dostawca, inna chemia, naprężenia resztkowe z góry
— To tłumienie, nie upał — zatkane otwory natryskowe, nierówny przepływ, stężenie polimeru wyłączone
— Już ktoś “naprawił” to raz — poprawki w recepturze na poziomie podłogi, kompensujące problem mechaniczny, teraz zapieczone
Poniżej, przeglądamy je w kolejności, w jakiej należy to sprawdzić – najpierw bezpłatne inspekcje. Dla podstaw, zobacz jak działa nagrzewanie indukcyjne.
2. Projekt cewki i położenie części: Zacznij tutaj
Dziewięć razy na dziesięć, to cewka i część, która nie jest ustawiona w jednej linii. Nie zasilacz. Nie przepis. Problem z geometrią.
Szczelina między cewką a powierzchnią części kontroluje efektywność przenoszenia energii. Bliższa strona nagrzewa się szybciej. Nawet milimetr przesunięcia od środka w przypadku małych szczelin powoduje zauważalnie większy strumień w jedną stronę niż w drugą. Jest to najczęstsza przyczyna niejednorodności obwodu, kropka. Podstawowa przyczyna jest zwykle mechaniczna: zużyty lokalizator, wygięty wał zwisający między środkami, lub narastanie osprzętu po wielogodzinnym nagrzaniu maszyny.
Obrót uśrednia niewielkie różnice, ale nie pozwala uniknąć złego dopasowania cewek ani krzywego obciążenia. Jeśli część się obraca, a nadal widzisz wzór, jest to kształt cewki lub powtarzalność ładowania.
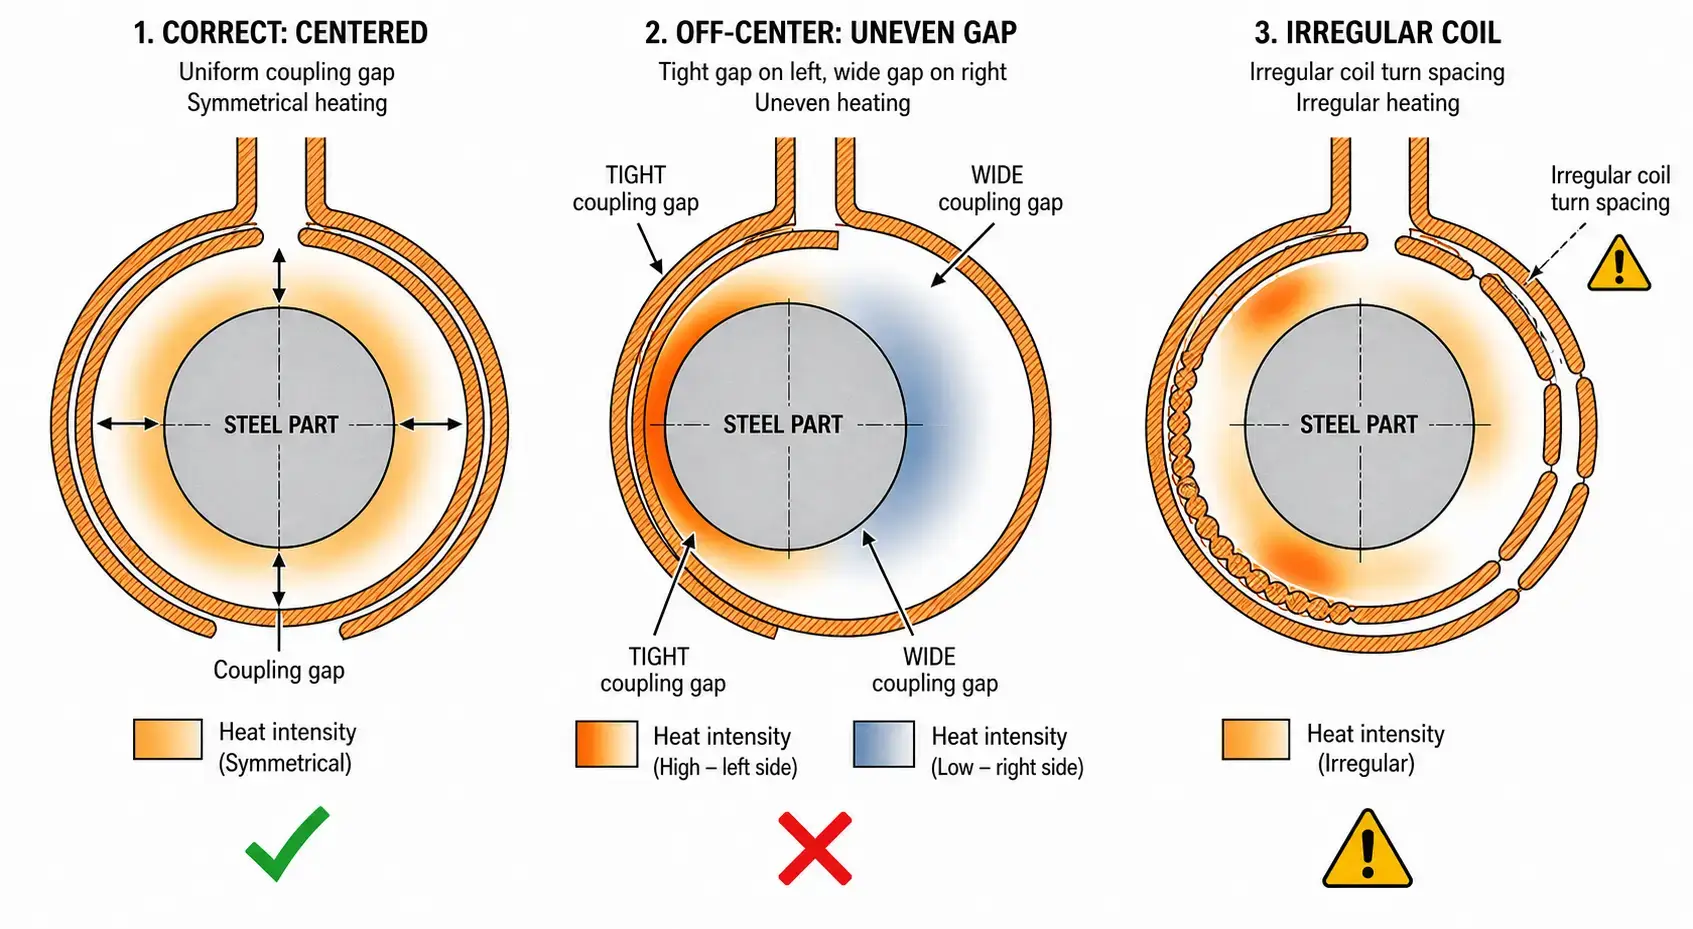
Kształt cewki ma znaczenie tak samo jak odstęp. Typowe problemy: nierówny odstęp między zakrętami, powierzchnia cewki nie jest równoległa do części, noga powrotna siedzi zbyt blisko, lub cewka, która jest za długa dla wąskiego pasma cieplnego. Sprawdź także koncentratory strumienia magnetycznego — jeden pęknięty lub brakujący koncentrator może przesunąć wzór na tyle, aby wyglądało to na awarię zasilania.
Szybki test: zamień znaną, dobrą cewkę, ten sam przepis. Jeśli wzór się zmieni, znalazłeś swoją zmienną. Zobacz Projektowanie cewki indukcyjnej więcej.
3. Ustawienia częstotliwości i mocy
Jeśli cewka i pozycja zostaną sprawdzone, spójrz na częstotliwość dalej. Częstotliwość określa, jak głęboko prąd penetruje. Zbyt wysoka powoduje, że powierzchnia się gotuje, podczas gdy rdzeń pozostaje zimny. Zbyt niska powoduje, że ciepło rozprzestrzenia się poza docelową strefę.
| Objaw | Prawdopodobny problem z częstotliwością | Co spróbować |
|---|---|---|
| Powierzchnia przegrzewa się, podczas gdy rdzeń pozostaje zimny | Częstotliwość zbyt wysoka dla grubości ściany | Obniżyć częstotliwość lub dodać czas przegrzewania dla przewodnictwa cieplnego |
| Ciepło rozprzestrzenia się zbyt daleko poza docelową strefę | Częstotliwość zbyt niska, Podgrzewanie zbyt głębokie | Zwiększyć częstotliwość dla płytszej penetracji |
| Krawędzie i rogi świecą mocniej niż powierzchnie płaskie | Wysoka gęstość mocy + wysoka częstotliwość wzmacnia efekt krawędzi | Zmniejsz moc, wydłuż czas cyklu, lub dodaj koncentratory strumienia, aby przekierować pole |
| Wzór przesuwa się w miarę nagrzewania się części | Częstotliwość nie uwzględnia przejścia Curie (~770°C) | Zweryfikuj wybór częstotliwości zarówno w reżimach magnetycznym, jak i niemagnetycznym |
Moc i częstotliwość wchodzą ze sobą w interakcję. Wysoka moc, krótki czas: każda niejednorodność jest wzmocniona. Niższa moc, dłuższe nasiąkanie: przewodnictwo ma czas, aby wyrównać rzeczy.
Jeśli ktoś niedawno “optymalizował” cykl prędkości bez dotykania cewki lub częstotliwości, to twój podejrzany. Pirometr wskazuje, że część osiągnęła wartość zadaną. Ale odczytuje tylko w jednym miejscu – i 40°C dalej, inna strefa nie dogoniła.
Zobacz dobór częstotliwości i dobór mocy więcej.
4. Materiał, geometria, i stan powierzchni
Czasami maszyna jest w porządku. Część uległa zmianie.
Różne stopy nagrzewają się inaczej – stal węglowa, stal nierdzewna, i aluminium reagują na swój sposób. Nawet w tej samej klasie, nowy dostawca o nieco innym składzie chemicznym może zmienić reakcję ogrzewania na tyle, aby miało to znaczenie. Nikt tygodniami nie sprawdza certyfikatu materiału, bo “to ten sam gatunek, którego zawsze używaliśmy.”
Geometria części tworzy własne punkty aktywne. Ostre rogi nagrzewają się szybciej niż mieszkania. Cienkie ściany osiągają temperaturę wcześniej niż ciężkie sekcje. Dziury, wpusty, i splajny zakłócają bieżącą ścieżkę. Nie są to wady procesu — są to cechy części, nad którymi cewka musi pracować.
Stan powierzchni wpływa nie tylko na ogrzewanie. Skala, dekarb, platerowanie, lub powłoki zmieniają zarówno połączenie elektryczne, jak i emisyjność odczytaną przez pirometr. Jeśli wykończenie powierzchni uległo zmianie i nikt nie dokonał ponownej kalibracji, pętla kontrolna goni za temperaturą, która nie jest rzeczywista. Zobacz Typowe wady hartowania indukcyjnego dla przykładów.
5. Ruch, Mocowanie, i Iluzja Ugaszenia
Dobra receptura dryfuje, gdy dryfuje strona mechaniczna. Nikt nie sprawdza prędkości obrotowej, szybkość skanowania, lub pozycję mocowania, aż stos złomu będzie już wysoki.
Problemy z rotacją są proste: jeśli gorące i zimne pasma pokrywają się z prędkością obrotową, rolki napędowe ślizgają się, noszony, lub naciskaj nierównomiernie. Wygięty wał lub słaba koncentryczność powodują powstanie tego samego wzoru.
Utwardzanie skanowane: jeśli oś zatrzymuje się lub przyspiesza, zobaczysz pasma twardości odpowiadające profilowi ruchu. Małe zmiany prędkości są równe rzeczywistym różnicom w doprowadzonym cieple na jednostkę długości.
Zużycie opraw jest ciche. Przez miesiące, lokalizator przesuwa położenie części. Rozszerzalność cieplna przesuwa ją dalej, gdy maszyna jest gorąca. Zmierz zimno, zmierzyć ponownie po godzinie. Jeśli liczby się różnią, okno procesu zamyka całą zmianę.
I wygaszenie: część może nagrzewać się równomiernie, a schładzać nierówno. Zatkane otwory natryskowe, przepływ asymetryczny, nieprawidłowe stężenie polimeru, nierównomiernie ustawione pierścienie — wszystko to wygląda na defekt nagrzewania. Zanim zaczniesz demontować cewkę, sprawdź hartowanie. Zobacz systemy chłodzenia wodnego dla nagrzewania indukcyjnego.
6. Jak rozwiązywać problemy, nie pogarszając sytuacji
Zmiana trzech rzeczy naraz zmienia problem w tajemnicę. Izoluj jedną zmienną na test.
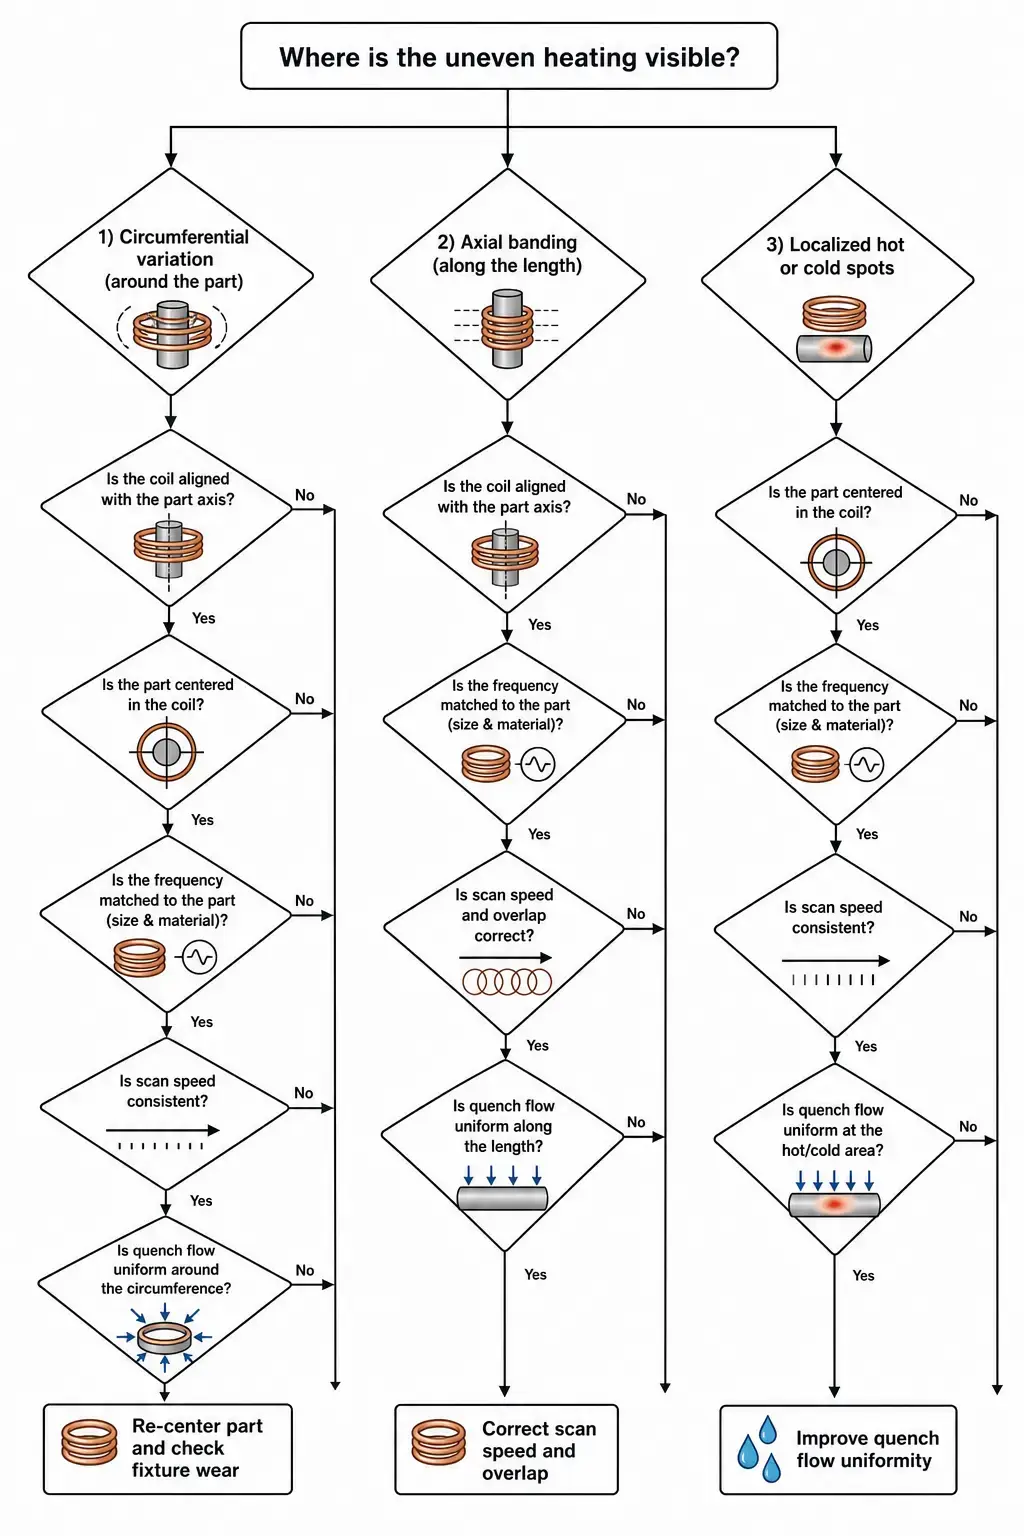
Rozpocznij za darmo. Skontroluj cewkę. Sprawdź położenie części na zimno i na gorąco. Zmierzyć szczelinę sprzęgła. Potwierdź, że przepis na ekranie jest zgodny z zatwierdzoną wersją, a nie tą, którą ktoś zmienił w zeszłym miesiącu.
Następnie izolować: wymień znaną, dobrą cewkę, wypróbuj inną partię materiału, porównać wyniki zimnego rozruchu z wynikami w połowie zmiany. Jeśli wzór podąża za jedną zmienną, to twój trop.
Zadzwoń do dostawcy, gdy uzyskasz dowody niestabilności zasilania, niedopasowanie impedancji, lub limity wydajności — nie wcześniej. Przynieś rysunki części, specyfikacje materiałowe, dane cyklu, zdjęcia cewki, i wyniki twardości. Im więcej ich podajesz, tym mniejsze prawdopodobieństwo, że odejdziesz ze sprzętem, którego nie potrzebujesz.
Klucz na wynos
Nierówne nagrzewanie indukcyjne rzadko jest jedną z rzeczy. To luka, stanowisko, częstotliwość, lub dryft mechaniczny – zwykle błędnie diagnozowany jako elektryczny. Najpierw sprawdź położenie cewki i części. Jedna zmienna na raz. I nie pozwól, aby hartowanie skierowało Cię w pogoń za problemem z ogrzewaniem, którego nie ma.
FAQ
Dlaczego jedna strona mojej części nagrzewa się szybciej?
Prawie zawsze, ponieważ ta strona znajduje się bliżej cewki. Sprawdź centrowanie części, symetria cewki, oraz czy powrót ma wpływ na jedną stronę boiska. Obrót pomaga uśrednić, ale nie naprawia niewspółosiowości korzenia.
Czy niewłaściwa częstotliwość może powodować nierównomierne ogrzewanie?
Tak. Zbyt wysoka i powierzchnia gotuje się, zanim ciepło przeniknie do środka, szczególnie w pobliżu krawędzi i narożników. Zbyt niska i nie można zlokalizować ciepła, więc sąsiednie obszary osiągają temperaturę wtedy, gdy nie powinny. Częstotliwość musi odpowiadać geometrii części i wymaganej głębokości nagrzewania.
Skąd mam wiedzieć czy to cewka czy zasilacz?
Zamień znaną, dobrą cewkę i wykonaj ten sam przepis. Jeśli wzór się zmieni, to cewka lub oprzyrządowanie. Jeśli moc wyjściowa lub częstotliwość są niestabilne w przypadku wielu cewek i części, Należy zwrócić uwagę na dopasowanie zasilania lub obciążenia. Ale większość “problemy z zasilaniem” okazują się być problemami z narzędziami, które należy skompensować od zasilacza.
Prześlij nam szczegóły swojej części, wymagania dotyczące wzorca ogrzewania, oraz aktualne informacje o sprzęcie. Nasz zespół inżynierów może pomóc zidentyfikować prawdopodobne przyczyny nierównomiernego ogrzewania i zalecić praktyczne kolejne kroki.


