
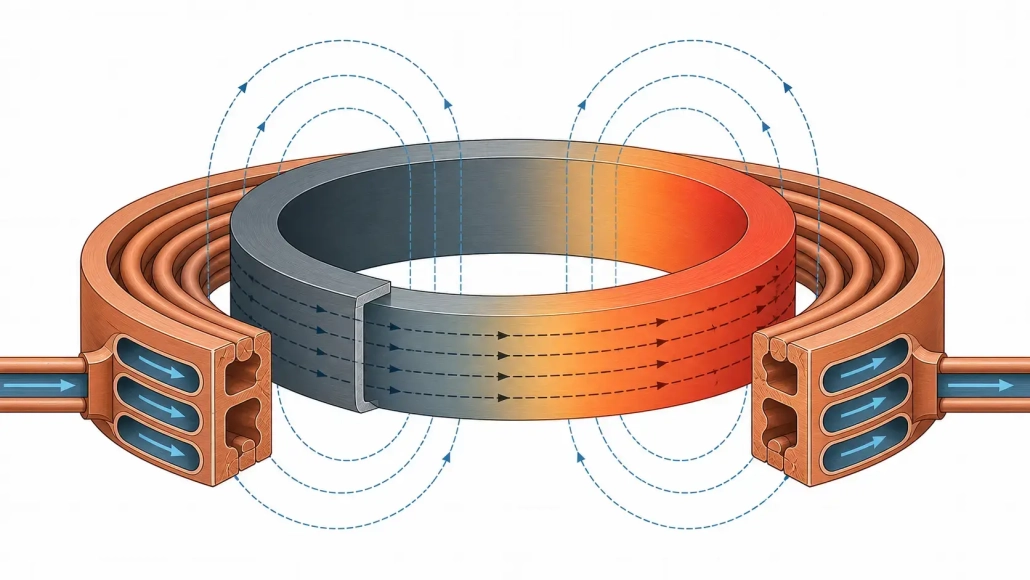
9 Czynniki krytyczne dla nagrzewania indukcyjnego dużych pierścieni: Opanowanie mocy, Projekt cewki & Kontrola procesu
Nagrzewanie indukcyjne dużych pierścieni wygląda łatwo na arkuszu procesu. Podgrzej stalowy pierścień do temperatury, utrzymuj, ugasić lub zmontować. Na podłodze sklepu, to tak nie wygląda.
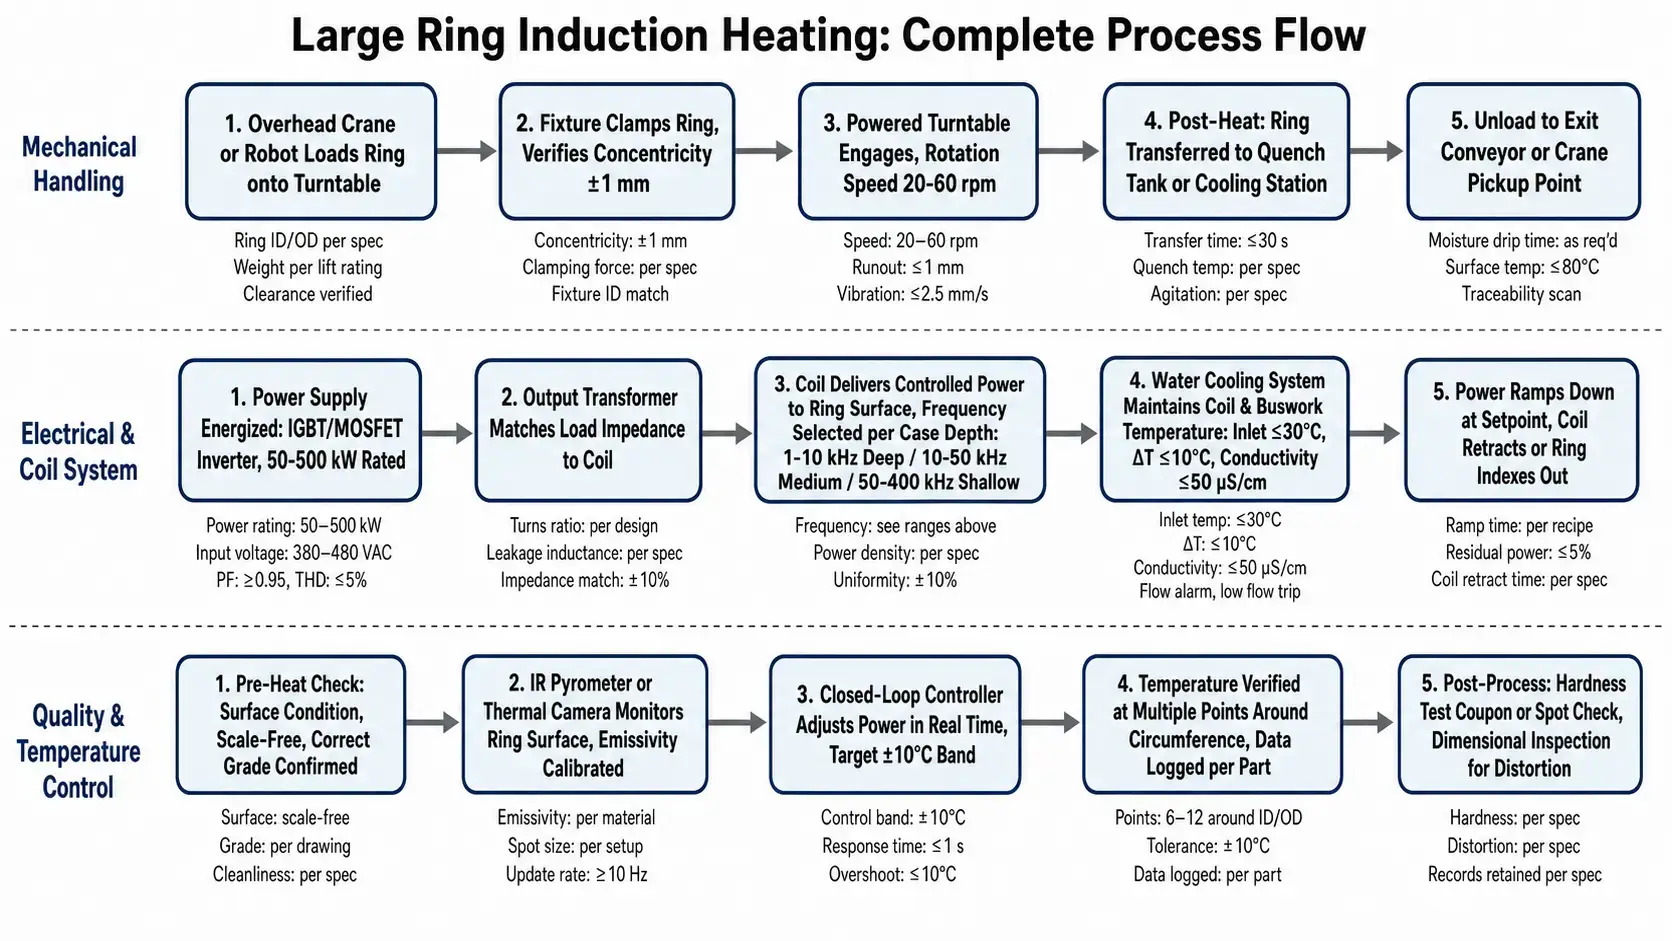
2-metrowa bieżnia łożyskowa waży setki kilogramów. Szczelina cewki, która działała na 300 mm prototyp otwiera się po przeskalowaniu do pełnej części. Łożysko gramofonu ma 3 mm bicia, więc szczelina sprzęgająca wędruje przy każdym obrocie. W połowie zmiany temperatura na wlocie wody chłodzącej spadła o 4°C i zasilacz zaczyna się cofać.
Nic z tego nie jest na wydruku części. Ale wszystko wychodzi na wzór twardości, czas cyklu, i współczynnik odrzuceń.
W tym artykule omówiono to, co jest naprawdę ważne: dlaczego dobierasz zasilacz wokół strefy podgrzewanej, a nie według ciężaru części, dlaczego częstotliwości i typu cewki nie można wybrać oddzielnie, co sprawia, że jednorodność temperatury utrzymuje się lub rozpada, i dlaczego strona mechaniczna często decyduje o tym, czy projekt elektryczny w ogóle się powiedzie.
1. Dlaczego duże pierścienie utrudniają ogrzewanie
Pierścień rozkłada swoją masę na dużej średnicy. Nawet skromny fragment ściany zapewnia dużą ogrzewaną objętość, a geometria walczy z Tobą na dwóch frontach.
Najpierw, obwód jest długi. Utrzymanie temperatury nawet z jednej strony pierścienia na drugą nie jest trywialne. Po drugie, szerokość promieniowa i grubość ścianki tworzą własne gradienty. OD utrzymuje się w temperaturze, podczas gdy ID nadal pozostaje w tyle. Lub powierzchnia przekracza wysokość, zanim ściana środkowa dogoni.
Potem jest obsługa. Koło koronowe łożyska odchylenia obrotu turbiny wiatrowej może ważyć ponad tonę. Nie można go ręcznie wsunąć w cewkę. Urządzenie musi go lokalizować w sposób powtarzalny, gramofon musi kręcić nim płynnie, a cewka musi wytrzymać rozszerzalność cieplną, okazjonalne uderzenie, i tysiące cykli. Jeśli część jest niewygodna do załadowania, operatorzy będą ładować go niekonsekwentnie. Niespójne ładowanie, nieregularne ogrzewanie.
Zniekształcenia zaskakują inżynierów, też. Duże pierścienie są mniej sztywne w stosunku do swojej średnicy niż części kompaktowe. Nierównomierne ogrzewanie oznacza nierówną ekspansję, który może spowodować owalizację pierścienia zanim osiągnie on temperaturę. Kilka milimetrów odkształcenia może nie spowodować wybrakowania części, ale przesuwa szczelinę między cewką a częścią na tyle, by zmienić wzór nagrzewania w trakcie cyklu.
2. Typowe zastosowania dla dużego nagrzewania indukcyjnego pierścieni
Nagrzewanie dużych pierścieni pojawia się wszędzie tam, gdzie elementy o charakterze okrągłym mają średnicę przekraczającą około 500 mm. Ale cel procesu decyduje o wszystkim.
— Hartowanie pierścieni zębatych i bieżni łożysk — hartowanie powierzchniowe lub konturowe zębów kół zębatych, tory łańcucha, i ścieżki wałków, gdzie głębokość rowka i kontrola wzoru są głównymi kwestiami
— Hartowanie łożysk obrotowych i pierścienia obrotowego — łożyska o dużej średnicy dla dźwigów, koparek, i turbin wiatrowych, często wymagające hartowania całego przekroju lub hartowania indukcyjnego określonych stref toru bieżnego
— Rozciąganie tulei na wcisk, sprzęgieł, i kołnierzy — rozszerzalność cieplna przy montażu, gdzie pierścień musi osiągnąć jednolitą temperaturę rozszerzenia bez przegrzewania, szklistość, lub utraty stabilności wymiarowej
— Podgrzewanie przed spawaniem lub nakładaniem powłok — przy wprowadzaniu dużych pierścieni rurowych, kołnierzy, lub sekcje zbiornika ciśnieniowego do podgrzewania temperatury przed spawaniem
— Redukcja naprężeń wykonanych pierścieni — cykle moczenia niskotemperaturowego w celu zmniejszenia naprężeń pozostałych po spawaniu lub obróbce
— lutowanie zespołów pierścieni — lokalne podgrzewanie połączeń lutowniczych na zespołach kołowych bez podgrzewania całego elementu
— przedkucie walcowanych blanków pierścieni — doprowadzenie form pierścieniowych do temperatury kucia na kolejne walcowanie lub rozmiarowanie
— ogrzewanie napraw i przeróbek — lokalne ogrzewanie dużych pierścieni w terenie, takie jak usuwanie łożysk lub prostowanie termiczne
Cykl obkurczania wymaga równomiernego i powolnego nagrzewania, kontrolowana ekspansja. Cykl hartowania przekładni wymaga dokładnego profilu głębokości obudowy i szybkiej reakcji hartowania. Zasilacz i cewka, które łączą jeden gwóźdź, będą pomijać drugie. Aby zapoznać się z podstawową fizyką, zobacz jak działa nagrzewanie indukcyjne.
3. Wybór zasilacza dla ogrzewania z dużym pierścieniem
Najdroższy błąd? Zakup zasilacza na wagę części.
Waga informuje o całkowitej masie termicznej. Nie mówi nic o tym, dokąd ma uciekać ciepło, jak szybko musi się tam dostać, lub ile mocy stracisz między zaciskami wyjściowymi a powierzchnią części. Zacznij od strefa ogrzewana zamiast tego: objętość materiału, która musi osiągnąć temperaturę docelową w cyklu. Do nagrzewania pierścienia łożyskowego, to cały przekrój. Do utwardzania dyfuzyjnego kół zębatych koronowych, może to być zewnętrzne 3 mm boków zębów i korzenia. Wymagana moc częściowa wynika z ciepła właściwego, masa strefy podgrzewanej, wzrost temperatury, i dozwolony czas ogrzewania.
Ale tu jest haczyk. Sprawność połączenia cewki z dużym pierścieniem rzadko przekracza w produkcji 70–75%.. Jeśli szczelina cewki jest duża, aby uwzględnić zmienność części, wydajność może spaść poniżej 60%. A 150 Zapotrzebowanie na kW ciepła w danej części może wymagać a 250 Zasilanie kW na wejściu.
Poza liczbą kW, zasilanie wymaga odpowiedniego zakresu częstotliwości dla rozmiaru pierścienia i grubości ścianki, wystarczający zapas czasu pracy dla rytmu produkcyjnego, oraz zakres dopasowania obciążenia wystarczająco szeroki, aby wytrzymać wahania impedancji w miarę nagrzewania się pierścienia i zmiany jego właściwości magnetycznych. Do głębszej dyskusji na temat rozmiaru, zobacz dobór mocy dla nagrzewania indukcyjnego.
Dopasowanie mocy do tempa produkcji
Wyższa przepustowość zwiększa zapotrzebowanie na moc. Jeśli pierścień musi osiągnąć temperaturę 850°C w 90 sekundy zamiast 4 minuty, zapotrzebowanie na moc rośnie niemal proporcjonalnie. Ale gradienty termiczne nie skalują się w ten sam sposób. Krótki, agresywny cykl może wytworzyć stromą deltę między powierzchnią a rdzeniem, która może być akceptowalna lub nie.
Dla mniejszych objętości, dłuższe moczenie przy niższej mocy często daje lepszą równomierność i daje kontrolom więcej czasu na reakcję. kompromis polega na czasie cyklu w porównaniu do zainstalowanego kosztu elektrycznego i opłat za zużycie prądu. W rzeczywistości, decyzja zazwyczaj sprowadza się do tego, czy stacja grzewcza jest wąskim gardłem (wydać na energię) czy operacje dalszego etapu są (zaoszczędzić na energii, uruchomić dłuższy cykl).
4. Wybór częstotliwości i głębokość nagrzewania
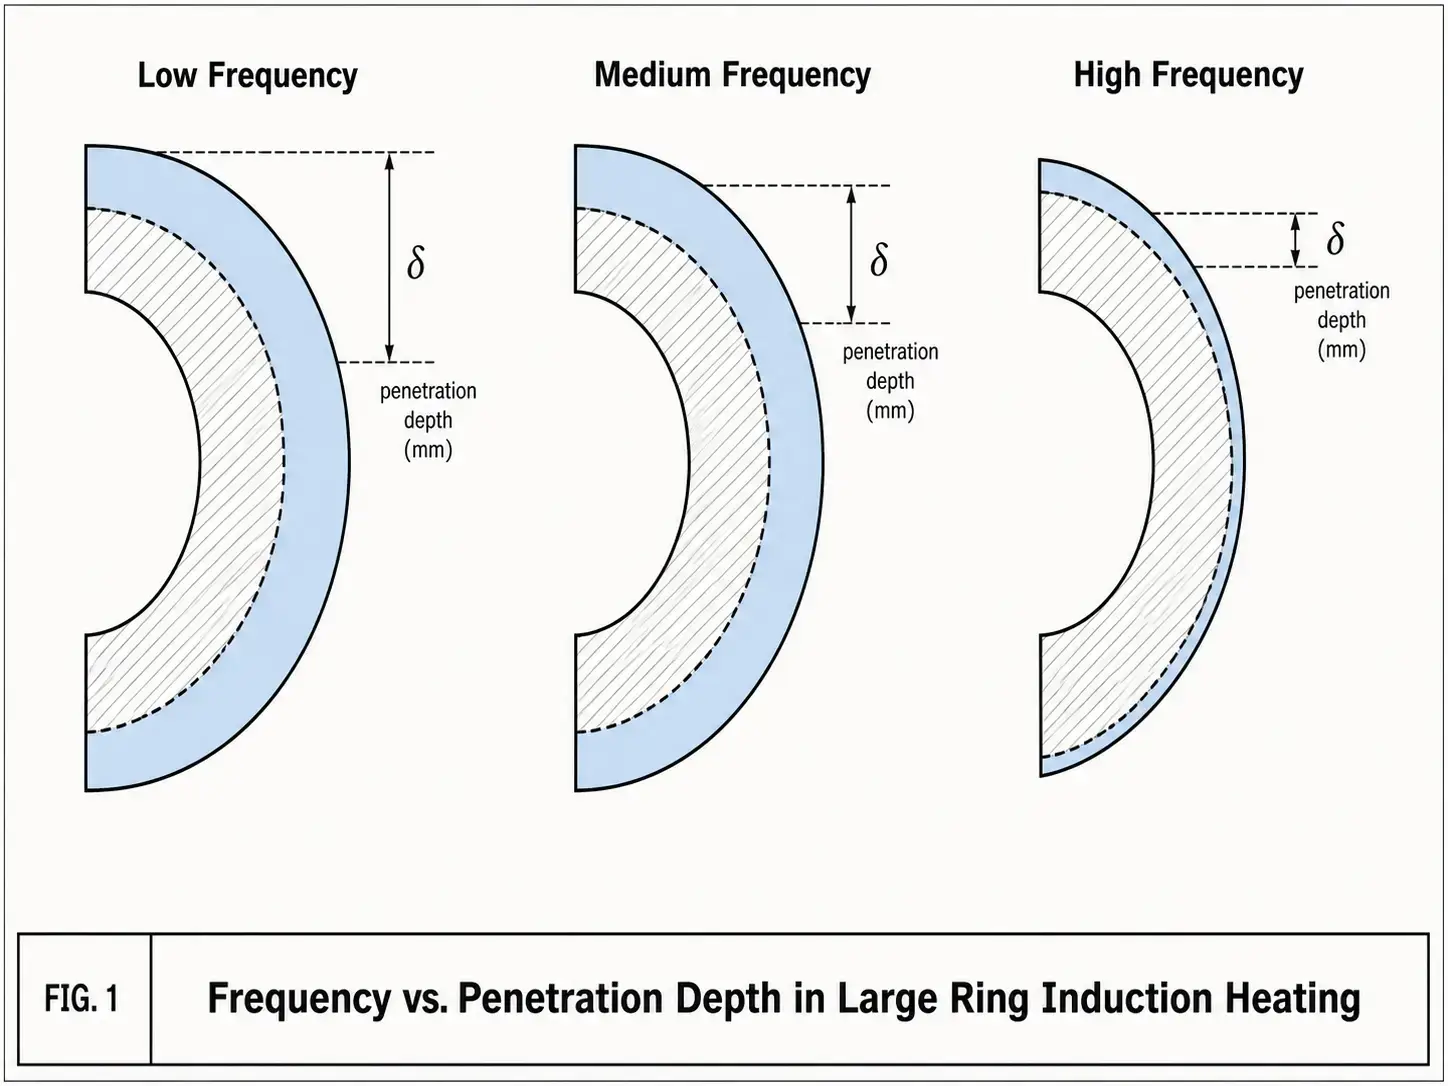
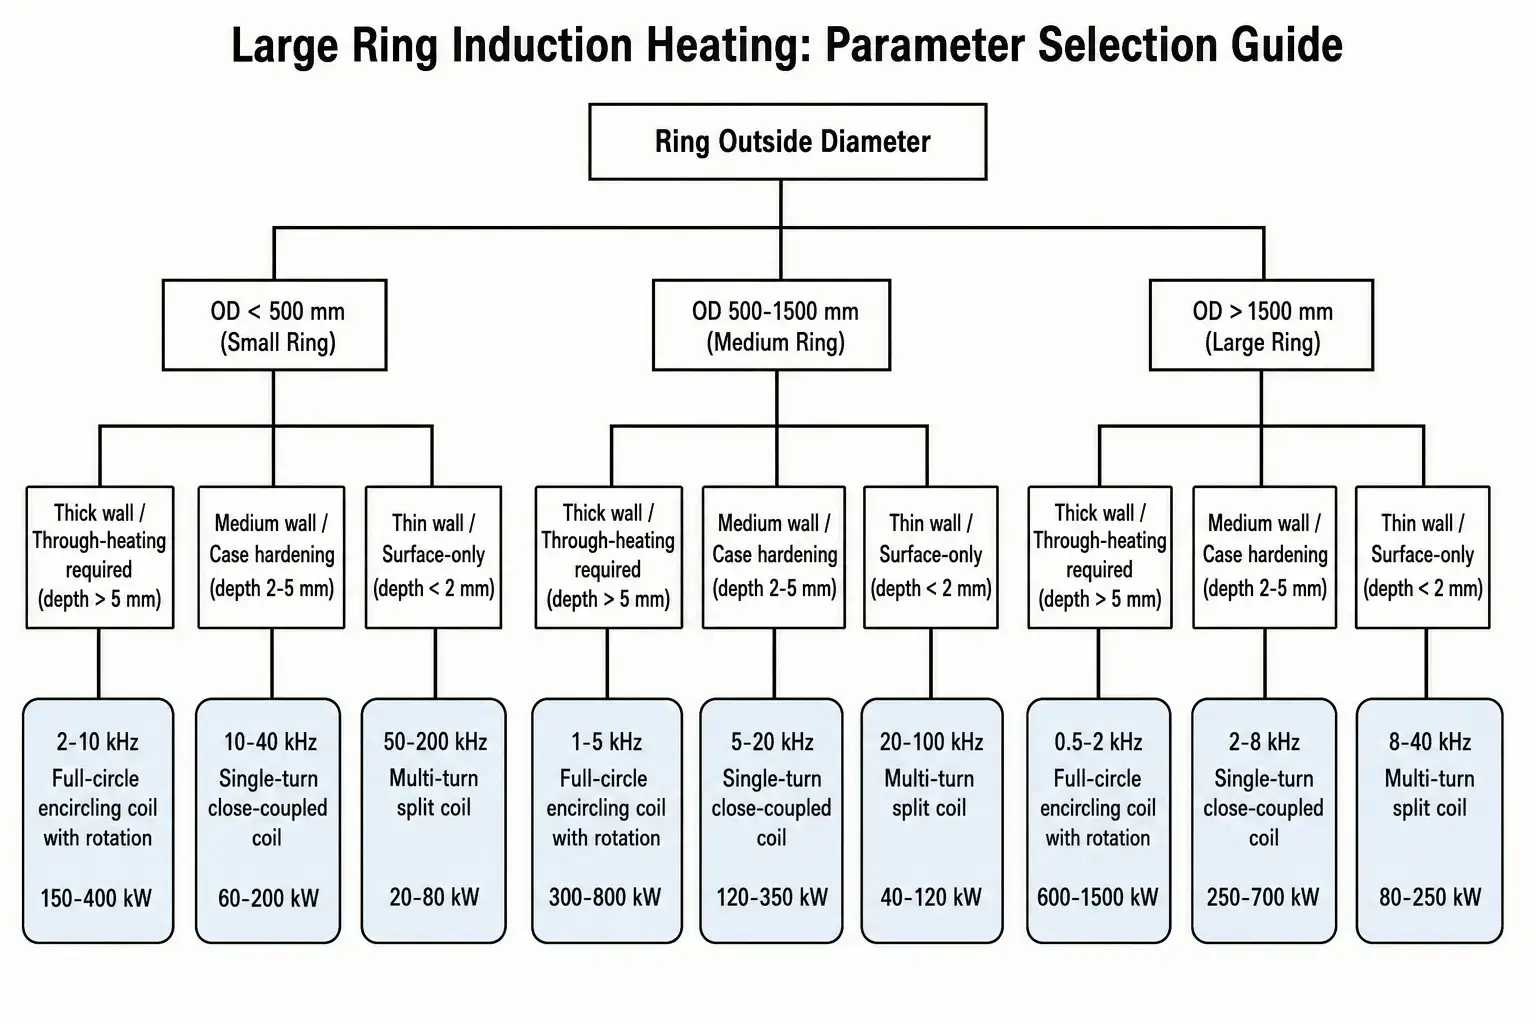
Częstotliwość określa, jak głęboko indukowany prąd wnika, zanim spadnie do około 37% jego wartości powierzchniowej — głębokości referencyjnej δ. Niższe częstotliwości, głębsze ogrzewanie. Wyższe częstotliwości, płytsze. Do dużych pierścionków, drzewo decyzyjne ma trzy gałęzie: tylko powierzchniowo, ograniczona głębokość obudowy, lub pełne przegrzanie.
Oto jak opaski odpowiadają rzeczywistym wynikom w stalowych pierścieniach:
| Zakres częstotliwości | Typowa głębokość penetracji (stal, gorący) | Najlepiej nadaje się do |
|---|---|---|
| 1–10 kHz (Niski / Średnia) | 5–15 mm | Podgrzewanie grubych pierścieni, głębokie utwardzanie dyfuzyjne, pasowanie termokurczliwe ciężkich profili |
| 10–50 kHz (Średnia / Wysoka) | 1.5–5 mm | Hartowanie koła koronowego, hartowanie bieżni łożyska, ogólne zastosowania dla głębokości hartowania |
| 50–400 kHz (Wysoka) | 0.3–1.5 mm | płytkie utwardzanie powierzchni, pierścienie cienkościenne, precyzyjne profile zębów, lokalizowane nagrzewanie lutem |
W praktyce ważne są jeszcze dwie rzeczy. Po pierwsze: gdy stal przekracza temperaturę Curie (około 770°C), staje się niemagnetyczna i głębokość wnikania nagrzewania skacze. Częstotliwość, która dawała płytkie nagrzewanie w fazie magnetycznej, nagle wnika głębiej. Może to pomóc przy nagrzewaniu przez całą grubość i zaszkodzić w precyzyjnym kontrolowaniu głębokości hartowania. Dwa: częstotliwość i geometria cewki są ze sobą ściśle powiązane. Dana częstotliwość zachowuje się w jedną stronę w cewce otaczającej o dużej średnicy, w inny sposób w małej cewce skanującej. Zbierz je razem lub nie przejmuj się. Zobacz dobór częstotliwości do nagrzewania indukcyjnego aby uzyskać więcej szczegółów.
5. Opcje projektowania cewek dla dużych pierścieni
Cewka zapewniająca odpowiednią moc i częstotliwość na papierze może nadal nie zostać wyprodukowana. Niezręcznie się to ładuje. Trudno zachować spokój. Zbyt czuły na pozycjonowanie części. Do dużych pierścionków, cewka jest zwykle największą pojedynczą dźwignią wydajności procesu.
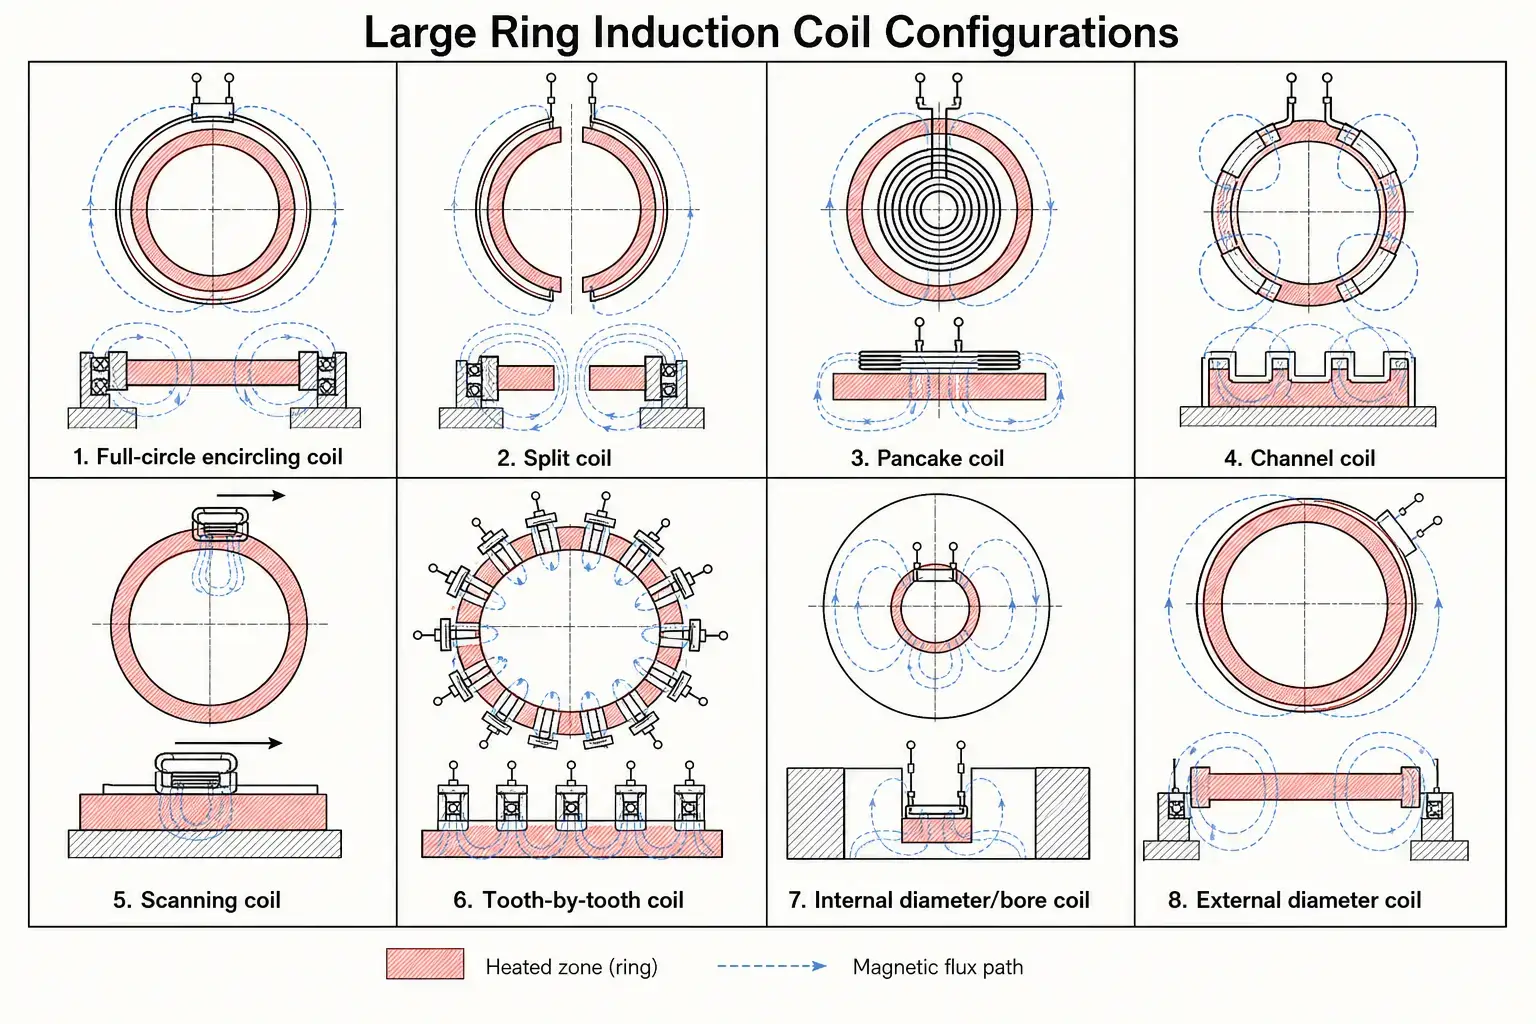
Szczelina między cewkami a częściami zasługuje na osobną dyskusję. Ciasna szczelina poprawia sprzężenie i zmniejsza zapotrzebowanie na moc. Szersza szczelina ułatwia obciążenie i toleruje zmienność części. Dla pierścieni produkcyjnych z tolerancją frezyjną na średnicę, szczelina musi pomieścić największy pierścień w partii bez kontaktu. Minimalna praktyczna szczelina: 1.5–3 mm dla pierścieni precyzyjnie szlifowanych, 4–8 mm dla kutych lub grubo obrabianych. Każdy dodatkowy milimetr kosztuje 3–8% wydajności sprzęgła, więcej przy wyższych częstotliwościach.
Nie zapomnij o rozszerzalności cieplnej. Dwumetrowy stalowy pierścień w temperaturze 900°C osiąga średnicę około 20–25 mm. Cewka albo dostosowuje się do tego wzrostu, albo cykl kończy się, zanim szczelina zamknie się do zera. Więcej informacji na temat zasad projektowania cewek, zobacz Projektowanie cewki indukcyjnej.
6. Jednolitość temperatury i kontrola procesu
Do koła koronowego kierowanego do hartowania, ±15°C na obwodzie oddziela spójny wzór HRC 58–60 od rozproszonych wyników i miękkich punktów. Przyczyny są zwykle mechaniczne, nie elektryczne.
Szczelina cewki jest różna, ponieważ pierścień nie jest idealnie okrągły ani wyśrodkowany. Łożysko gramofonu zużyło się. Pierścień był obciążony o kilka milimetrów. Rotacja to standardowe rozwiązanie — uśrednia lokalne różnice w sprzężeniu, przerwa, i straty ciepła. W przypadku pierścieni poniżej należy ustawić 20–60 obr./min 1.5 metrów, wolniej w przypadku większych średnic, aby utrzymać kontrolowaną prędkość powierzchniową. Za wolno, otrzymujesz dyskretne strefy gorące i zimne. Za szybko, wyposażenie staje się drogie.
Pomiar temperatury zasługuje na realistyczne oczekiwania. Pirometry podczerwieni zależą od emisyjności, a emisyjność zmienia się w zależności od stanu powierzchni, skalę, temperatura, i kąta obserwacji. Pirometr skalibrowany na czystej stali gruntowanej podaje błędny wynik na pokrytym łuską pierścieniu. Kamery termowizyjne pokazują więcej, ale kosztują więcej i wymagają czystej linii wzroku. Najbardziej niezawodna metoda: sprawdzenie pirometru lub kamery w stosunku do osadzonych termopar podczas rozwoju procesu, zablokowanie przepisu, następnie użycie czujnika bezstykowego do monitorowania produkcji w obrębie sprawdzonego zakresu.
Sterowanie mocą w pętli zamkniętej pomaga w przypadku wahań temperatury części wejściowych lub dryftu wody chłodzącej podczas zmiany. Ale to nie naprawi złej cewki lub niechlujnego ustawienia. Jeśli sprzęgło się zmienia 20% wokół obwodu, żadna pętla kontrolna nie da jednolitego wyniku. Jednolitość zaczyna się od cewki i uchwytu. Sterowanie po prostu udoskonala to, co dostarcza. Zobacz Typowe wady hartowania indukcyjnego na to, co się stanie, gdy załamie się jednolitość.
7. Obsługa mechaniczna, Obrót, i Automatyka
W dużych systemach pierścieniowych, sprzęt do obsługi często kosztuje więcej niż zasilacz i cewka razem wzięte. Określa również, czy proces przebiega w ten sam sposób w 4 PM w piątek, tak jak miało to miejsce podczas uruchomienia we wtorek rano.
Jedna pułapka, na którą trzeba uważać: element przewodzący zbyt blisko cewki. Oprawy stalowe, zaciski, lub wsporniki rolkowe znajdujące się w polu magnetycznym nagrzeją się w niezamierzony sposób, kradnąc energię z części i zniekształcając wzór ogrzewania. Używaj materiałów nieprzewodzących lub o niskiej przewodności — ceramiki, stale nierdzewne o niskiej przepuszczalności, lub chłodzone wodą miedziane ekrany – dla czegokolwiek w pobliżu cewki. Aby uzyskać szersze spojrzenie na integrację systemu, zobacz jak wybrać system hartowania indukcyjnego.
8. Chłodzenie, Narzędzia, i niezawodność systemu
Ogrzewanie z dużym pierścieniem powoduje, że chłodzenie wodą jest trudniejsze niż w większości zastosowań indukcyjnych. Cykl nagrzewania ciężkiego pierścienia może trwać kilka minut, nie sekundy — a przez cały ten czas cewka, autobus, transformator wyjściowy, i zasilacz wymagają nieprzerwanego chłodzenia.
Jakość wody nie podlega negocjacjom. Zachowaj przewodność poniżej 50 μS/cm dla systemów wysokiej częstotliwości, poniżej 100 μS/cm dla średniej i niskiej częstotliwości. Rozpuszczone ciała stałe wysuwają się na gorącą miedź w czasie, zwężanie przepływu i gromadzenie się kamienia izolacyjnego. Chłodnica zamkniętej pętli z odpowiednią filtracją i kontrolą przewodnictwa unika powolnej degradacji, jaką doświadczają systemy otwartej pętli. Kosztuje więcej na początku, ale zwraca się w czasie życia cewki i czasu pracy.
Przed integracją, Ustalić te liczby:
— Całkowity przepływ wody chłodzącej we wszystkich obwodach (zasilanie, transformator, autobus, cewce, oraz wszelkie chłodzone urządzenia)
— Temperatura wody zasilającej i dopuszczalny wzrost temperatury na obieg
— Minimalne ciśnienie zasilania na wlocie systemu, rozliczanie strat węży i złączek
— Spadek ciśnienia w wężownicy przy projektowym natężeniu przepływu (niewymiarowe kanały wężownicy są zaskakująco powszechne)
— Średnica węża, długość, i szybkozłącza dla każdego obwodu
— Przełączniki przepływu, przełączniki temperatury, oraz blokady wykrywania nieszczelności podłączone do obwodu bezpieczeństwa zasilacza
Aby uzyskać więcej szczegółów, zobacz systemy chłodzenia wodnego dla nagrzewania indukcyjnego.
Karta wyników gotowości specyfikacji
Przed wysłaniem zapytania ofertowego do dostawców sprzętu indukcyjnego, przejdź przez tę listę kontrolną. Im więcej pozycji możesz odpowiedzieć rzeczywistymi danymi zamiast szacunkami, tym lepsze wyceny — i mniej niespodzianek podczas uruchamiania.
☐ Materiał pierścienia, gatunek i stan (wykuwany, normalizowany, hartowany i odpuszczany, itd.)
☐ Średnica zewnętrzna, średnica wewnętrzna, grubość ścianki, i szerokość czoła — z tolerancjami
☐ Waga części i waga konkretnej podgrzewanej strefy (nie zawsze jest to to samo)
☐ Docelowa temperatura z pasmem tolerancji (np., 850°C ±10°C)
☐ Wymagana głębokość nagrzewania lub głębokość warstwy powierzchniowej, jeśli hartowanie
☐ Docelowy czas cyklu na część (czas nagrzewania + hartowanie + obciążenie/rozładunek)
☐ Wymagana wydajność produkcji (części na zmianę lub na godzinę)
☐ Dostępna moc elektrowni (napięcie, fazy, pojemność kVA, oraz czy dedykowany transformator jest wykonalny)
☐ dostępność wody chłodzącej: przepływ, temperatura, ciśnienie, oraz czy potrzebny jest dedykowany chłodziarz
☐ Powierzchnia podłogi i przepustowość dźwigu w planowanym miejscu instalacji
☐ Metoda załadunku części (dźwig, robot, wózek widły, manualna z wspomaganiem)
☐ metoda hartowania i medium, jeśli hartowanie (polimer, olej, woda, pierścień natryskowy, zbiornik zanurzony)
☐ specyfikacja twardości: docelową twardością, efektywna głębokość oskupy, dopuszczalne limity wzoru, tolerancja na zniekształcenia
☐ Wymagania dotyczące automatyzacji i rejestrowania danych (Interfejs PLC, przechowywanie przepisów, identyfikowalność każdej części)
☐ Obowiązujące standardy branżowe lub specyfikacje procesów specyficzne dla klienta
Wynik 13–15: Masz dobrze zdefiniowaną specyfikację. Dostawcy mogą przedstawiać dokładne oferty z solidnymi zobowiązaniami do wykonania.
Wynik 8–12: Zdefiniowano główne parametry, ale pewne luki pozostają. Odpowiedzi na zapytania ofertowe będą zawierać założenia, które należy dokładnie sprawdzić przed złożeniem zamówienia.
Wynik 0–7: Proces nie jest jeszcze wystarczająco zdefiniowany, aby można było zaproponować niezawodny sprzęt. Oczekuj, że dostawcy będą zadawać więcej pytań, niż udzielają odpowiedzi, i uwzględniaj rezerwy zarówno w budżecie, jak i harmonogramie.
Jeśli pierścionek miał problemy w przeszłości — miękkie plamy po stwardnieniu, pękanie, nadmierny bieg nieosiowy, niespójna szczegółowość sprawy – uwzględnij te szczegóły w zapytaniu ofertowym. Dostawcy często mogą prześledzić wzór awarii aż do pierwotnej przyczyny i zająć się nią w projekcie systemu. Do problemów związanych z hartowaniem, zobacz przegląd procesu hartowania indukcyjnego i Typowe wady hartowania indukcyjnego.
Klucz na wynos
Nagrzewanie indukcyjne dużych pierścieni nagradza inżynierów, którzy projektują cały proces, nie ci, którzy kupują zasilacz i nadzieję. Właściwa kombinacja mocy, częstotliwość, geometrii cewki, obrót części, a chłodzenie daje powtarzalność, wydajny system. Niewłaściwa kombinacja — nawet w przypadku indywidualnie dobranych komponentów — powoduje powstawanie złomu, przestojami, oraz proces, nad którym operatorzy pracują, zamiast z nim pracować. Zacznij od ringu: jego materiału, jego tolerancje, i czym musi się stać. Inżynier stamtąd.
FAQ
Jakiego rozmiaru zasilacz do ogrzewania indukcyjnego jest potrzebny w przypadku dużych pierścieni?
Rozmiar według strefy podgrzewanej, nie masa części. A 200 kg pierścienia średniowęglowego do 900°C w 3 minut wymaga 80–120 kW na tę część. Po 25–35% stratach sprzężenia typowych dla dużych pierścieni, moc znamionowa na tabliczce znamionowej wynosi 150–200 kW. Do pierścieni grubościennych, dodaj czas namaczania zamiast mocy rozruchowej — delta powierzchnia-rdzeń ukarze cię w przeciwnym razie.
Jak poprawić równomierność temperatury na dużym pierścieniu?
Trzy rzeczy najbardziej poruszają igłą: zminimalizować różnice w odstępach między cewkami a częściami dzięki lepszemu centrowaniu i jakości łożysk gramofonu; obracaj pierścień wystarczająco szybko, aby wykonać wiele obrotów w czasie nagrzewania (20–60 obr./min dla pierścieni o średnicy mniejszej 1.5 m); sprawdź swój czujnik temperatury w porównaniu z wbudowanymi termoparami podczas opracowywania procesu, zamiast polegać na nie skalibrowanym pirometrze.
Czy nagrzewanie indukcyjne może być użyte do hartowania dużych kół pierścieniowych?
Tak. Hartowanie przez obracanie działa w przypadku mniejszych kół pierścieniowych, gdzie wierzchołki i korzenie zębów mogą jednocześnie osiągnąć temperaturę. Dla dużych kół pierścieniowych o grubych zębach, hartowanie zęba po zębie lub konturowe ma więcej sensu — podgrzewa każdy ząb lub przestrzeń międzyzębową indywidualnie, unika przegrzewania końcówki, które powoduje hartowanie obrotowe przy dużych modułach.
Czy zamknięty obieg wody chłodzącej jest tego wart przy dużym nagrzewaniu pierścieni??
Jeśli system działa więcej niż kilka godzin dziennie, absolutnie. Otwarte płyty wodne odkładały rozpuszczone minerały na gorących powierzchniach miedzi, zwiększając rezystancję i temperaturę cewki w czasie. Zamknięty układ chłodzenia z przewodnością poniżej 50 μS/cm, właściwą filtracją, a wymiennik ciepła dobrany do całkowitego obciążenia cieplnego zwraca się w czasie żywotności wężownicy, czas pracy, i spójność procesu.
Omów zastosowanie ogrzewania z dużym pierścieniem
Udostępnij wymiary pierścieni, materiał, docelowa temperatura, i wymagania produkcyjne. Nasz zespół inżynierów może pomóc w ocenie wielkości zasilacza, koncepcja cewki, metoda ogrzewania, i opcje automatyzacji Twojego procesu.
Skontaktuj się z nami w sprawie ogrzewania indukcyjnego z dużym pierścieniem →


