Hartowanie indukcyjne zębów przekładni: Wzór twardości i głębokość obudowy
Jak geometria przekładni, Wymagania dotyczące obciążenia i wybór procesu Zdefiniuj strefę utwardzoną
Hartowanie indukcyjne zębów przekładni nie polega po prostu na twardości powierzchni zęba. Wymagany wynik zależy od tego, gdzie potrzebna jest strefa utwardzona, jak głęboko powinien sięgać, oraz sposób, w jaki narzędzie będzie ładowane podczas eksploatacji. Wymagania te należy określić przed wyborem procesu indukcyjnego.
2. Gdzie należy hartować ząb przekładni?
3. Co określa wymagany wzór twardości?
4. Jak wymagany wzór wpływa na metodę hartowania indukcyjnego
5. Głębokość sprawy to więcej niż pojedyncza liczba
6. W jaki sposób weryfikowany jest gotowy wzór twardości?
7. Dlaczego rzeczywisty wzór może różnić się od specyfikacji
8. Co należy określić przed hartowaniem indukcyjnym przekładni?
1. Co oznacza wzór twardości w przekładni hartowanej indukcyjnie??
Wzór twardości opisuje położenie i kształt hartowanego obszaru wokół zęba koła zębatego. W zależności od projektu, może obejmować głównie bok zęba, sięgać do korzenia zęba i zaokrąglenia korzenia, lub podążaj za większą częścią konturu zęba.
To różni się od A profilu twardości. Wzór twardości odpowiada na pytanie Gdzie zlokalizowany jest obszar utwardzony. Profil twardości opisuje, jak twardość zmienia się w przekroju lub wraz z głębokością pod powierzchnią.
Dlatego dwa koła zębate mogą mieć podobne odczyty twardości powierzchni, mając jednocześnie zupełnie różne wzory utwardzenia pod powierzchnią.
2. Gdzie należy hartować ząb przekładni?
Wymagany obszar utwardzenia powinien odpowiadać sposobowi, w jaki ząb przenosi obciążenie, a nie ustalonej zasadzie stosowanej do każdego koła zębatego.
Bok zęba. Bok to powierzchnia robocza, która wchodzi w wielokrotny kontakt z współpracującym kołem zębatym lub zębnikiem. Hartowanie powierzchni bocznych zębów ogólnie wiąże się z odpornością na zużycie i zmęczenie kontaktowe. Wżery są jedną z możliwych form uszkodzeń zmęczeniowo-kontaktowych w tym obszarze.
Korzeń zęba i filet z korzenia. Naprężenia zginające skupiają się wokół korzenia zęba i przejścia w zaokrąglenie korzenia. Do przekładni, w których wytrzymałość korzenia jest głównym problemem projektowym, określony wzór twardości może sięgać dalej w tym obszarze. Nie oznacza to, że każdy bieg wymaga utwardzania stopki w ten sam sposób; wymagany zasięg zależy od projektu i obciążenia.
Końcówka zęba. Końcówka może, ale nie musi, być uwzględniona w wymaganym wzorze. Jego leczenie uzależnione jest od geometrii zęba, wybraną metodę hartowania i specyfikację techniczną.
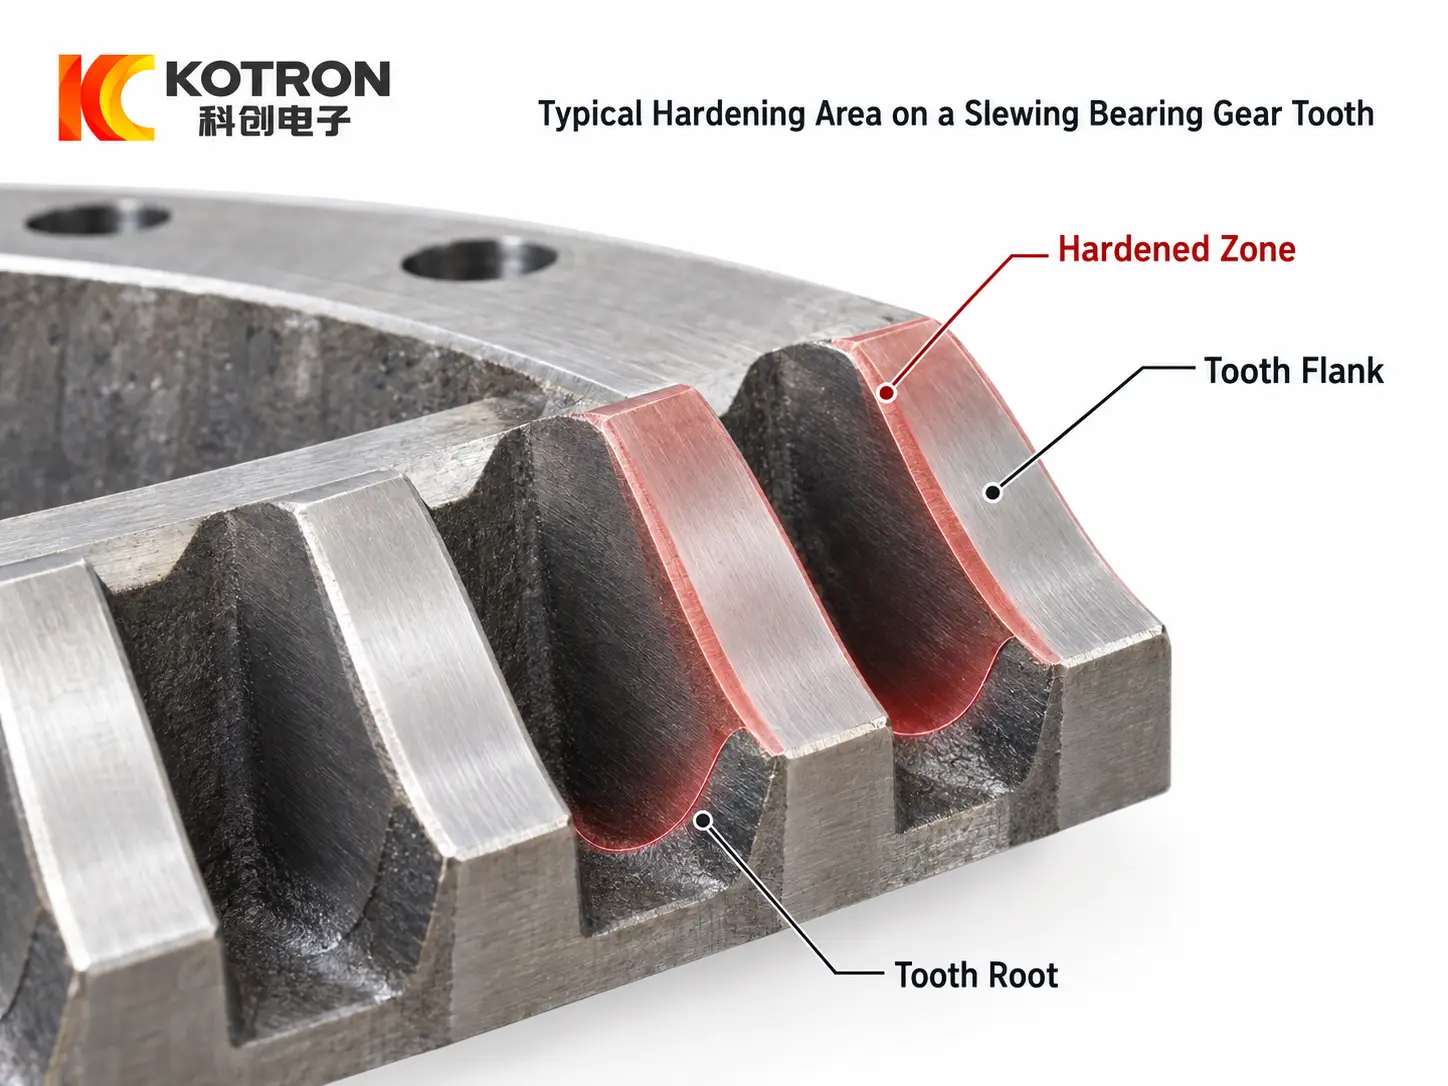
Bok zęba, strefy utwardzania korzenia i filetu korzeniowego na zębie przekładni.
Ważnym punktem jest to, że wzór twardości zębów koła zębatego powinien być zdefiniowany wokół zamierzonych warunków obciążenia, nie tylko poprzez próbę utwardzenia jak największego obszaru.
3. Co określa wymagany wzór twardości?
Obciążenie usługą jest punktem wyjścia. Przekładnia poddawana głównie powtarzającym się obciążeniom kontaktowym może kłaść większy nacisk na bok, podczas gdy inne zastosowanie może wymagać dodatkowej uwagi w przypadku korzenia i filetu korzeniowego ze względu na naprężenia zginające.
Geometria zębów również ma znaczenie. Moduł przekładni, Rozmiar zęba i kształt przestrzeni międzyzębnej wpływają zarówno na wymaganą strefę hartowania, jak i na sposób przyłożenia do niej energii indukcyjnej.
Należy również wziąć pod uwagę materiał i wcześniejszą mikrostrukturę. Hartowanie indukcyjne zmienia obszar powierzchni już wyprodukowanego elementu, zatem reakcja stali na ogrzewanie i hartowanie wpływa na uzyskaną twardość i głębokość.
Specyfikacja musi następnie połączyć te czynniki z wymaganą twardością powierzchni i głębokością obudowy, lub efektywna głębokość utwardzenia, jeżeli stosowana jest ta terminologia.
Nie ma uniwersalnego „najlepszego”.” wzór hartowania przekładni. Głębiej nie jest automatycznie lepsze, a poszerzenie strefy utwardzonej dalej w stronę nasady nie oznacza automatycznie poprawy. Nadmierny nacisk na samą twardość może spowodować zignorowanie innych wymagań, takich jak wytrzymałość rdzenia.
Trwałość przekładni zależy także od warunków poza procesem obróbki cieplnej, łącznie z geometrią zębów, siatkowanie, smarowanie, ustawienie i stan współpracującego koła zębatego lub zębnika.
4. Jak wymagany wzór wpływa na metodę hartowania indukcyjnego
Pożądany wzór twardości wpływa na sposób nagrzewania przekładni.
Z hartowanie wirowe, koło zębate jest obracane, podczas gdy wymagany obszar jest podgrzewany na całym obwodzie. To podejście może być odpowiednie, gdy geometria koła zębatego i wymagany wzór pozwalają na obróbkę obszaru zęba w ten sposób.
Do większych przekładni lub zastosowań wymagających bardziej zlokalizowanego sterowania, hartowanie indukcyjne ząb po zębie mogą być stosowane. Obróbka może koncentrować się na poszczególnych przestrzeniach zębowych lub wybranych fragmentach geometrii zęba.
Przetwarzanie przerwa po przerwie jest jedną z form leczenia miejscowego, podczas której induktor działa na kolejne przestrzenie międzyzębowe.
Utwardzanie konturowe odnosi się do wytworzenia utwardzonego obszaru, który lepiej dopasowuje się do konturu zęba. Nie należy go traktować jako automatycznego wyboru każdego biegu; wymagany wzór i praktyczna zdolność procesu nadal decydują o tym, czy jest on odpowiedni.
Dlatego też wybiera się metodę tak, aby jak najwierniej odtworzyć określony wzór twardości, zamiast wybierać najpierw proces i akceptować dowolny wzór, który wytworzy.
5. Głębokość sprawy to więcej niż pojedyncza liczba
Sama twardość powierzchni nie opisuje w pełni stanu zęba zębatego hartowanego indukcyjnie.
Twarda warstwa również musi sięgać na odpowiednią głębokość. W komunikacji w hali produkcyjnej jest to często określane jako głębokość nagniatania, podczas gdy w bardziej szczegółowych specyfikacjach narzędzi można używać terminów takich jak efektywna głębokość utwardzenia.
Miejsce pomiaru ma znaczenie. Głębokość mierzona na boku nie opisuje automatycznie tego, co osiągnięto w zaokrągleniu korzenia. Jeśli oba obszary są ważne dla projektu, specyfikacja i plan inspekcji powinny wyraźnie określać te lokalizacje.
Jest to jeden z powodów, dla których rysunek podający jedynie wartość twardości powierzchni może pozostawiać zbyt dużo miejsca na interpretację. Wymagany obszar utwardzenia i głębokość w odpowiednich miejscach zębów należy określić wspólnie.
6. W jaki sposób weryfikowany jest gotowy wzór twardości?
Gotowego sprzętu nie można w pełni ocenić patrząc na jego powierzchnię.
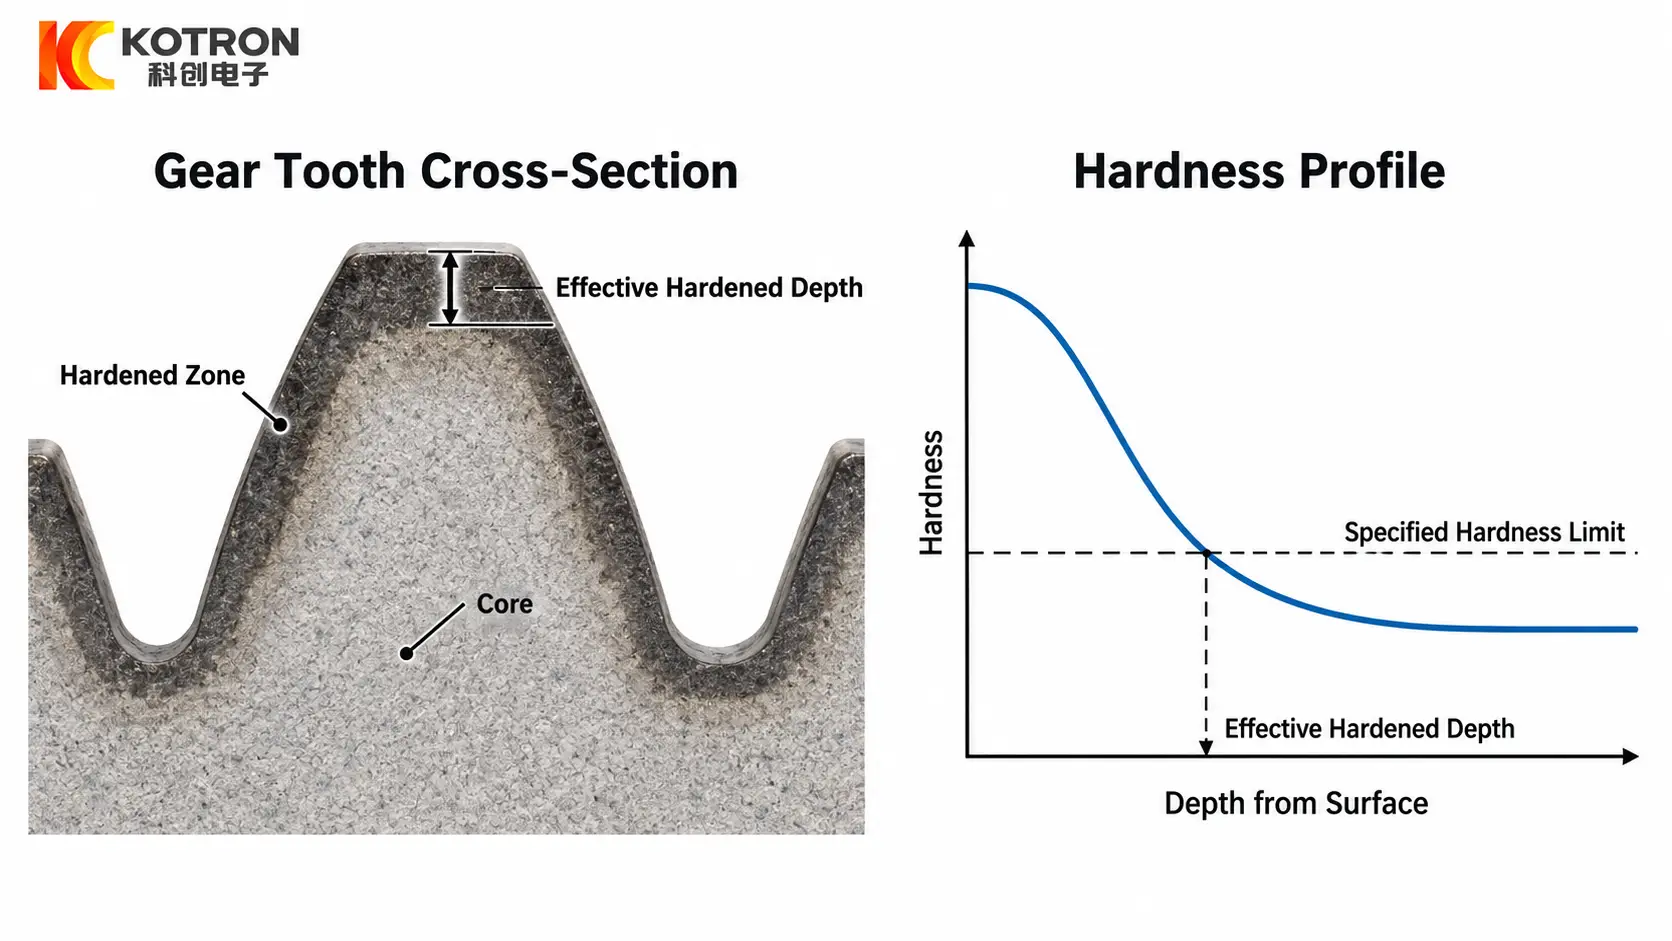
Profil twardości i efektywna głębokość hartowania w przekroju zęba koła zębatego.
Powszechną metodą weryfikacji jest zbadanie przekroju hartowanego zęba. Próbkę można wyciąć, przygotowane i wypolerowane, aby można było ocenić utwardzony obszar. Makrotrawienie może pomóc w ujawnieniu ogólnego kształtu przekształconej strefy.
Pomiary twardości w przekroju dostarczają dodatkowych informacji. Przebieg twardości lub profil twardości może pokazać, jak zmienia się twardość od powierzchni w kierunku rdzenia i może być wykorzystany do określenia efektywnej głębokości utwardzenia zgodnie z obowiązującą specyfikacją.
Metody te odpowiadają na różne pytania. Widoczny wytrawiony wzór pokazuje ogólny kształt hartowanego obszaru, podczas gdy pomiary twardości pozwalają ustalić, czy obszar ten faktycznie spełnia wymagane kryterium twardości.
7. Dlaczego rzeczywisty wzór może różnić się od specyfikacji
Nawet jeśli docelowy wzór jest jasno określony, wynik produkcji nadal zależy od kontroli procesu.
Położenie i ustawienie induktora wpływają na sprzężenie z zębem. Częstotliwość, moc i czas nagrzewania wpływają na sposób dystrybucji energii i głębokość przenikania ciepła. W skanowaniu lub procesach zlokalizowanych, warunki ruchu mogą zmienić wynik z jednego obszaru zęba na inny.
Hartowanie też ma znaczenie. Położenie i zasięg chłodzenia mogą mieć wpływ na ostateczną transformację, podczas gdy ciepło pozostające w sąsiednich obszarach może przyczyniać się do odpuszczania wstecznego w pewnych warunkach procesu.
Z tego powodu, docelowy wzór twardości należy potwierdzić w rzeczywistym procesie, a nie zakładać wyłącznie na podstawie ustawień maszyny.
8. Co należy określić przed hartowaniem indukcyjnym przekładni?
Przydatna specyfikacja hartowania indukcyjnego zębów przekładni powinna zawierać więcej niż jedną liczbę twardości.
Informacje zwykle zaczynają się od rysunku przekładni, materiał, moduł przekładni i geometria zębów. Następnie należy określić wymagany obszar utwardzony, twardość powierzchni, głębokość obudowy lub efektywna głębokość hartowania, i czy flanka, korzeń lub filet z korzenia wymaga specjalnego pokrycia.
Wymagania produkcyjne również mają znaczenie, ponieważ mogą mieć wpływ na praktyczną metodę hartowania zastosowaną do odtworzenia określonego wzoru.
Kluczowym pytaniem inżynierskim nie jest zatem proste, „Jak twardy powinien być ząb przekładni?” Jest:
Gdzie należy go hartować, jak głęboko powinien sięgać ten stwardniały obszar, i w jaki sposób zostanie zweryfikowany wynik?
Do dużych wewnętrznych i zewnętrznych przekładni obrotowych, te same zasady kierują się również konfiguracją a Maszyna do hartowania indukcyjnego łożysk obrotowych. Sprzęt powinien być zgodny ze specyfikacją ciągnienia i hartowania, ich nie zastępować.
Klucz na wynos
Hartowanie indukcyjne zębów przekładni definiują trzy pytania — gdzie znajduje się obszar utwardzony, jak głęboko powinien sięgać, i w jaki sposób wynik zostanie zweryfikowany. Sama twardość powierzchni nie wystarczy, a wzór musi odpowiadać rzeczywistym stanom obciążenia, a nie ustalonej zasadzie stosowanej do każdego biegu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jaka jest różnica między wzorem twardości a profilem twardości?
Wzór twardości opisuje, gdzie wokół zęba znajduje się utwardzony obszar, podczas gdy profil twardości opisuje, jak twardość zmienia się w przekroju lub wraz z głębokością pod powierzchnią. Dwa koła zębate mogą mieć podobną twardość powierzchni, ale różne wzory utwardzenia pod powierzchnią.
Czy każdy bieg wymaga utwardzania korzenia zęba??
Niekoniecznie. Naprężenia zginające skupiają się wokół korzenia i filetu korzeniowego, dlatego twardnienie korzeni ma znaczenie tam, gdzie wytrzymałość korzeni jest kwestią projektową. Wymagany zasięg zależy od projektu i obciążenia, a nie od ustalonej zasady stosowanej do każdego biegu.
Czy głębsza sprawa jest zawsze lepsza?
Nie. Głębiej nie jest automatycznie lepsze, a poszerzenie strefy utwardzonej dalej w stronę nasady nie oznacza automatycznie poprawy. Nadmierny nacisk na samą twardość może spowodować zignorowanie innych wymagań, takich jak wytrzymałość rdzenia.
W jaki sposób weryfikowany jest gotowy wzór twardości?
Wycina się przekrój, przygotowane i wypolerowane, następnie makrotrawione, aby odsłonić przekształconą strefę. Przebieg twardości pokazuje, jak zmienia się twardość od powierzchni do rdzenia i określa efektywną głębokość utwardzenia.
Dlaczego rzeczywisty wzór może różnić się od specyfikacji?
Pozycja cewki indukcyjnej, częstotliwość, moc, czas nagrzewania, ruch i pokrycie tłumiące, wszystko to wpływa na wynik. Docelowy wzór twardości należy potwierdzić w rzeczywistym procesie, a nie zakładać wyłącznie na podstawie ustawień maszyny.
Określ strefę utwardzoną przed wybraniem metody
Wyślij rysunek przekładni, wymagania dotyczące materiału i obróbki cieplnej. Ocenimy wymagany wzór twardości, dogłębność sprawy i podejście weryfikacyjne łącznie, następnie zaleć konfigurację hartowania indukcyjnego dla swojego sprzętu.