Come scegliere un alimentatore a induzione per macchine tempra a canali inclinati
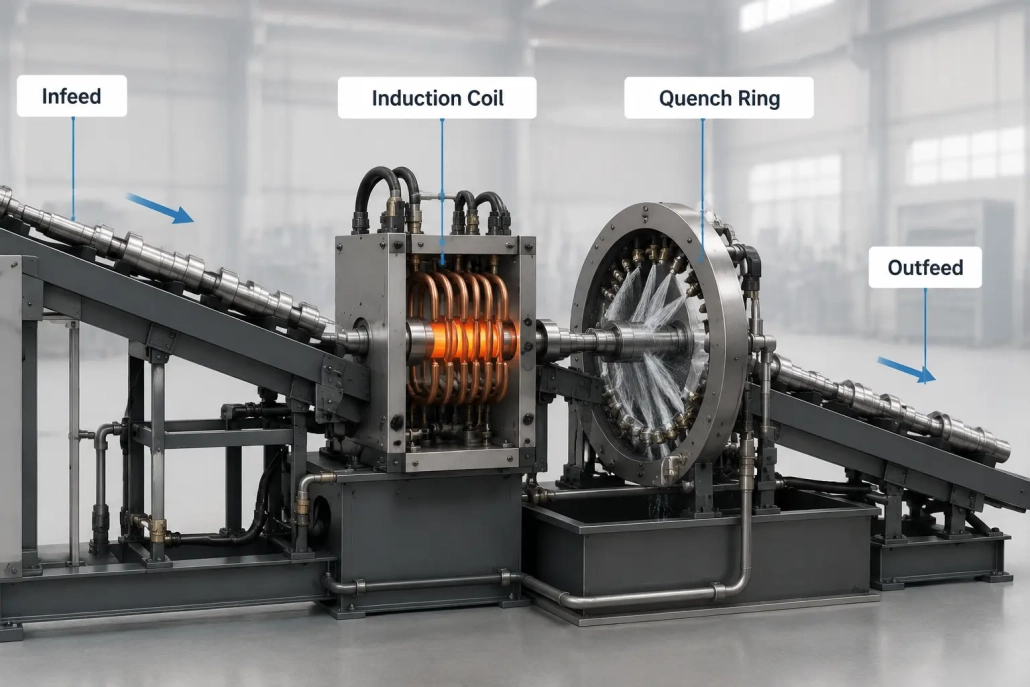
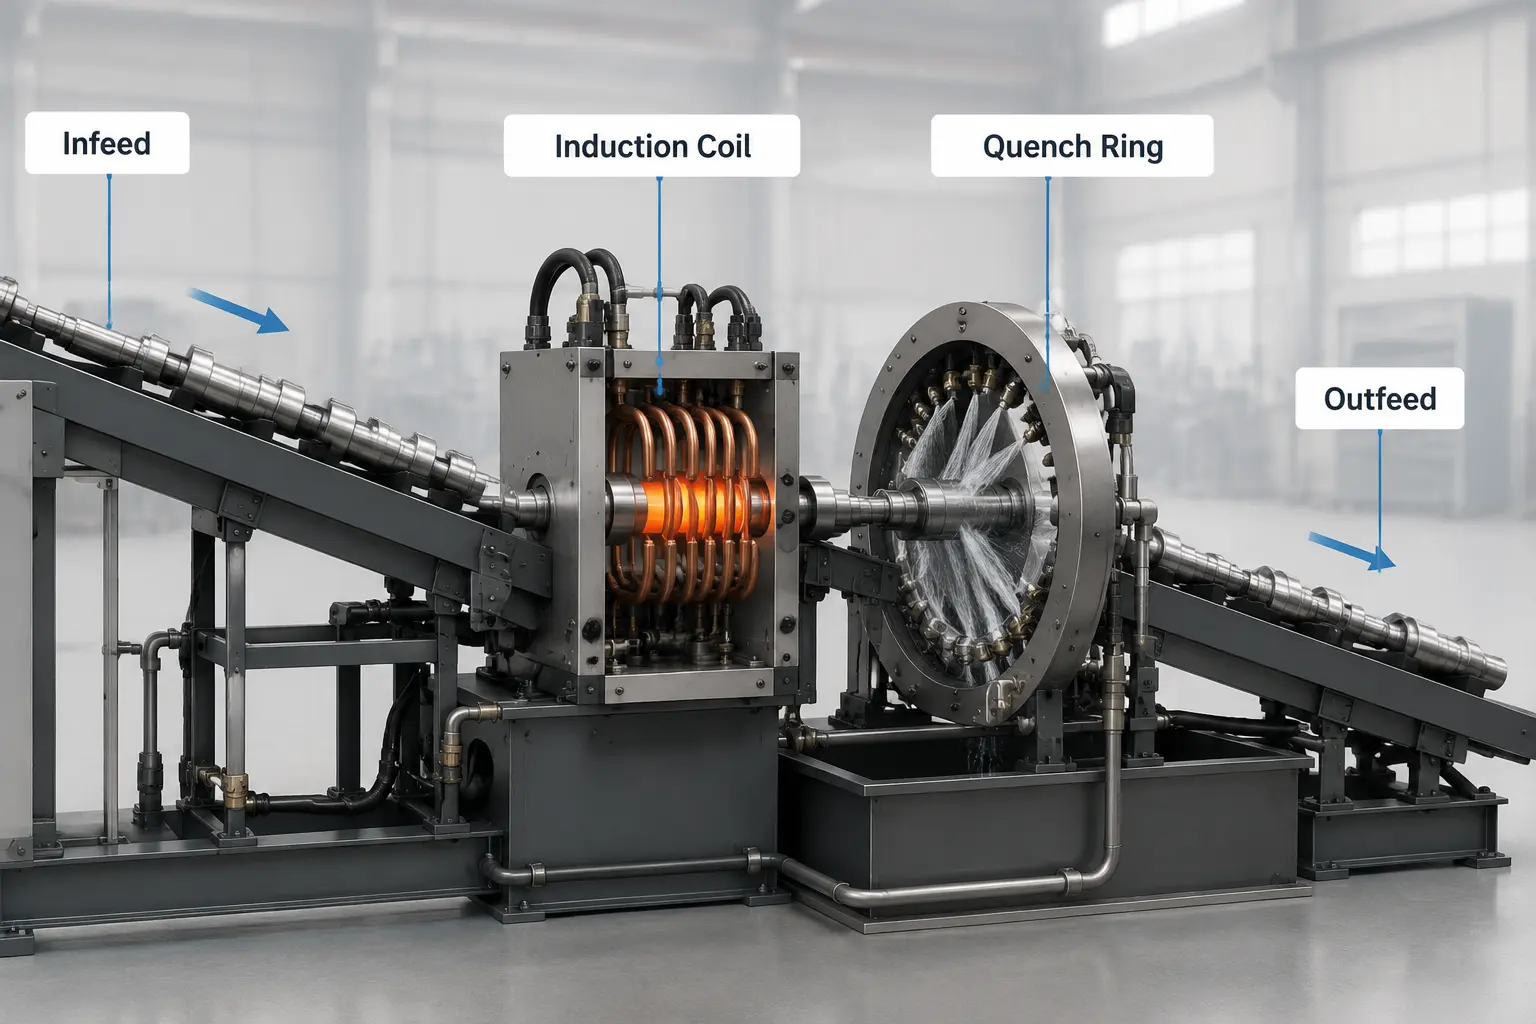
An macchina di tempra a canale inclinato è un sistema a flusso continuo: alberi, aste, i rulli entrano da un'estremità, passano attraverso una bobina di induzione all'interno di un canale inclinato, colpiscono l'anello di tempra, e escono come pezzi induriti—uno dopo l'altro, per ore consecutivamente. Il alimentatore a induzione per macchina di tempra a canale inclinato la linea si trova al centro di questo processo. Sbagliare significa durezza incoerente, fermate non pianificate, o una linea che non raggiunge mai la sua capacità progettata.
| 1. Cosa fa la macchina | 2. Perché l'induzione è adatta |
| 3. Fattori di selezione dell'alimentatore | 4. Applicazioni tipiche |
| 5. Errori comuni nella selezione | 6. Checklist per la preselezione |
1. Per cosa viene usata una macchina per temprare a canale inclinato?
Una macchina per temprare a canale inclinato è usata per l'indurimento continuo della superficie di parti metalliche cilindriche—alberi, aste, rulli, e componenti simili. La caratteristica chiave è lavorazione continua: i pezzi si muovono attraverso il canale uno a uno mentre vengono riscaldati e temprati. La gravità indica ogni parte attraverso la bobina e la zona di tempra a un ritmo controllato, dando a ogni pezzo lo stesso ciclo termico. Le parti tipiche includono i semiassi, rulli trasportatori, gare dei cuscinetti, perni di trasmissione, e aste idrauliche.
2. Perché utilizzare il riscaldamento a induzione in questo sistema?
La maggior parte delle linee di tempra a canali inclinati utilizza il riscaldamento a induzione perché si adatta allo stile di produzione:
- Velocità di riscaldamento rapida—la potenza si regola in millisecondi, corrispondendo al ritmo continuo della linea.
- Controllo stabile della temperatura—una volta impostati i parametri, ogni parte riceve lo stesso trattamento termico.
- Adatto per la produzione continua—nessun contatto, nessun materiale di consumo, nessun ritardo di riscaldamento tra le parti.
- Nessun contatto diretto con il pezzo—la bobina circonda il canale senza toccare il pezzo, quindi non c'è nulla da consumare. Per maggiori dettagli su come la induzione ottiene questo risultato, vedere il nostro guida ai fondamenti del riscaldamento a induzione.
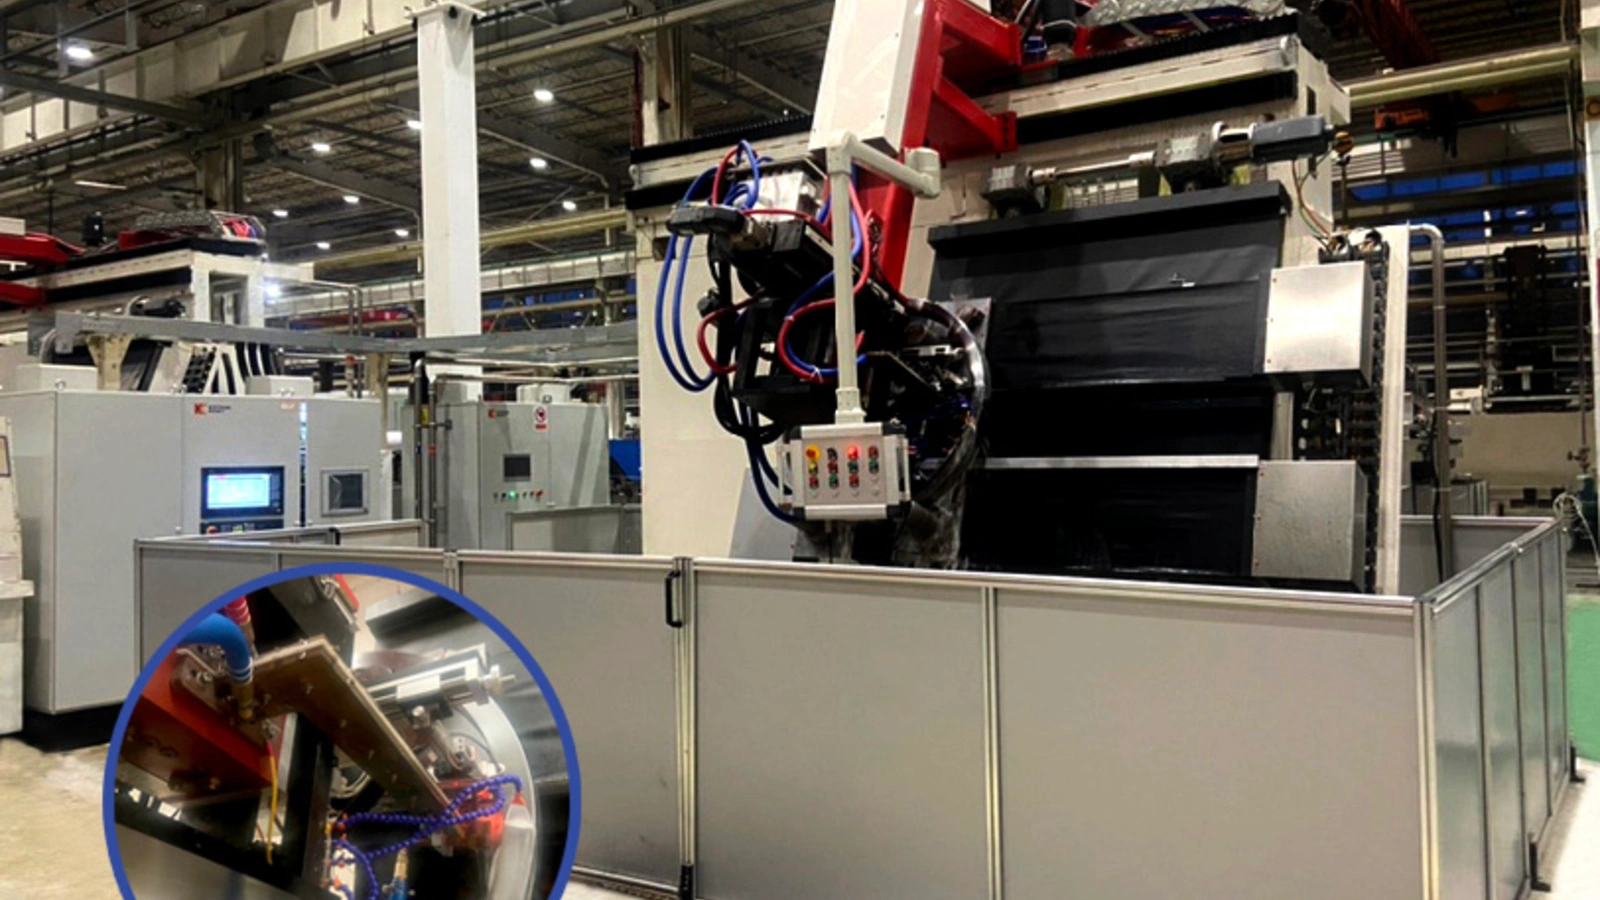
Linea di tempra continua in funzione
3. Cosa dovresti considerare nella scelta di un alimentatore a induzione?
Scegliere l'alimentatore giusto influisce direttamente sulla qualità del riscaldamento e sulla stabilità di produzione. Ecco i fattori chiave:
| Fattore | Cosa controllare |
|---|---|
| Livello di potenza | Dipende dalla dimensione e dalla sezione trasversale del pezzo. Le parti di diametro maggiore necessitano di più potenza. Troppo basso = riscaldamento incompleto. Troppo alto = energia sprecata, rischio di surriscaldamento. |
| Frequenza | Controlla la profondità di riscaldamento. Frequenza più alta = riscaldamento superficiale (parti piccole, guscio sottile). Frequenza più bassa = riscaldamento più profondo (parti grandi, Caso profondo). Abbinare la frequenza alla profondità del guscio richiesta, non al diametro della parte. Vedi la nostra guida alla classificazione della frequenza. |
| Stabilità dell'uscita | Il funzionamento continuo richiede uscita stabile. Qualsiasi fluttuazione influisce sulla coerenza della durezza. A differenza della lavorazione a batch, una linea continua può produrre centinaia di parti difettose prima che venga rilevato lo scostamento. |
| Ciclo di servizio | Questa macchina esegue un vero servizio continuo—senza spazi tra le parti, nessuna finestra di raffreddamento. La valutazione del ciclo di lavoro deve corrispondere alla temperatura ambiente estiva effettiva del tuo negozio, non solo le condizioni di laboratorio. |
| Sistema di raffreddamento | Funzionamento continuo = calore continuo. La maggior parte dei sistemi necessita del raffreddamento ad acqua per rimanere stabile per cicli lunghi. Dimensionare il refrigeratore per il continuo smaltimento del calore, non per la potenza massima. La nostra guida al raffreddamento ad acqua copre il dimensionamento. |
| Automazione | Le linee moderne utilizzano il controllo PLC o CNC. L'alimentatore deve supportare il controllo esterno—avvio/arresto remoto, regolazione della potenza, e segnali di interblocco—per integrarsi perfettamente con la linea di produzione. |
4. Applicazioni tipiche
I sistemi di tempra a canale inclinato sono utilizzati in molti settori dove le parti cilindriche necessitano di durezza superficiale costante:
| Industria | Parti tipiche |
|---|---|
| Automotive | Alberi degli assi, alberi di ingresso, alberi di uscita |
| Nastri trasportatori & Movimentazione dei materiali | Rulli ad alta usura per l'estrazione e la logistica |
| Macchinari agricoli | Alberi PTO, componenti per la lavorazione, barre idrauliche |
| Produzione di cuscinetti | Corse interne ed esterne |
| Trasmissione & Motorizzazione | Alberi degli ingranaggi, alberi di svolgimento, alberi a pignone |
Tutte queste applicazioni richiedono durezza ripetibile entro una tolleranza stretta su migliaia di parti. Vedi la nostra sfide di indurimento degli alberi articolo per maggiori approfondimenti su questo argomento.
5. Errori comuni di selezione
| Errore | Conseguenza |
|---|---|
| Scelta della frequenza per diametro del pezzo invece della profondità del cassino | Custodia troppo superficiale = durezza sottospecifica. Involucro troppo profondo = superficie fragile, Perdita di proprietà del nucleo. |
| Uso di un alimentatore intermittente su una linea continua | Scatto termico a metà turno. Ogni parte del canale in quel momento è rottamata o necessita di un rilavoro. |
| Impedenza della bobina in uscita in disaccordo | Potenza riflessa all'alimentazione, bassa efficienza, Surriscaldamento dei componenti. |
| Trattamento dell'alimentatore come un acquisto autonomo | Nessuna comunicazione PLC = regolazioni manuali della potenza ogni volta che cambia la velocità della linea. |
6. Lista di controllo per una selezione semplice
Prima di scegliere un alimentatore, confermare quanto segue:
| Controlla | Perché è importante |
|---|---|
| Materiale del pezzo | La qualità dell'acciaio influenza l'assorbimento di potenza e la velocità di riscaldamento richiesta. |
| Dimensioni del pezzo | Diametro e sezione determinano le esigenze di potenza e frequenza. |
| Profondità di durezza richiesta | Influisce sulla selezione della frequenza più di qualsiasi altro fattore. |
| Velocità di produzione | Il numero di pezzi all'ora determina il tempo di mantenimento e la potenza per pezzo. |
| Livello di automazione | I requisiti dell'interfaccia PLC/CNC devono essere conosciuti prima dell'ordine. |
| Condizioni di raffreddamento | La capacità del refrigeratore e la temperatura ambiente influiscono sul ciclo di lavoro utilizzabile. |
Chiave da asporto
Una macchina per la tempra a canale inclinato necessita di una stalla, alimentatore a induzione ben abbinato. I tre non negoziabili: stabilità dell'uscita durante un intero turno, vero ciclo di lavoro continuo alle reali temperature di fabbrica, e compatibilità con l'automazione con il PLC di linea. Abbina la frequenza alla profondità del caso, accoppiare la bobina con l'alimentazione, e il raffreddamento delle dimensioni a lungo termine. Vedi la nostra guida alla selezione dell'alimentazione per ulteriori informazioni sulle taglie.
Domande frequenti
Un alimentatore può gestire più diametri di parti sulla stessa linea?
Sì, se la gamma di potenza e frequenza dell’alimentatore copre tutte le parti, la linea funzionerà. Il cambio formato è gestito tramite profili di ricetta memorizzati. Se l'intervallo della parte è estremo, due forniture dedicate possono essere più pratiche di una singola unità compromessa.
Cosa succede se l'alimentatore scatta durante la produzione continua?
Ogni pezzo nella zona di riscaldamento in quel momento è parzialmente riscaldato e non raffreddato—devono essere segregati, ispezionato, e rielaborato o scartato. Il vero costo è il tempo di inattività della produzione: un viaggio a metà turno spesso costa più della differenza di prezzo tra una fornitura adeguata e una marginale.
Come sincronizzo l'output di potenza con le variazioni di velocità del nestratore?
Il PLC di linea invia un segnale analogico (0–10V o 4–20 mA) proporzionale alla velocità, e l'alimentatore scala la sua uscita in tempo reale. Questo è uno degli argomenti più forti per scegliere un'alimentazione con interfacce di automazione industriale invece di un'unità di controllo manuale.
Hai bisogno di un alimentatore per la tua linea di spegnimento dei canali?
Condividi la geometria del tuo pezzo, requisiti di profondità del case, e la velocità di produzione—ti consiglieremo un alimentatore a induzione e una configurazione della bobina adatti alla tua linea.