Induktionshärten mit Drehtisch-Kugelbolzen – zwei Bolzen pro Heizzyklus
Ⅰ. Induktionshärtungsprozess für Kugelzapfen im Einsatz
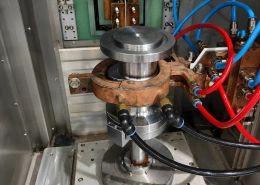
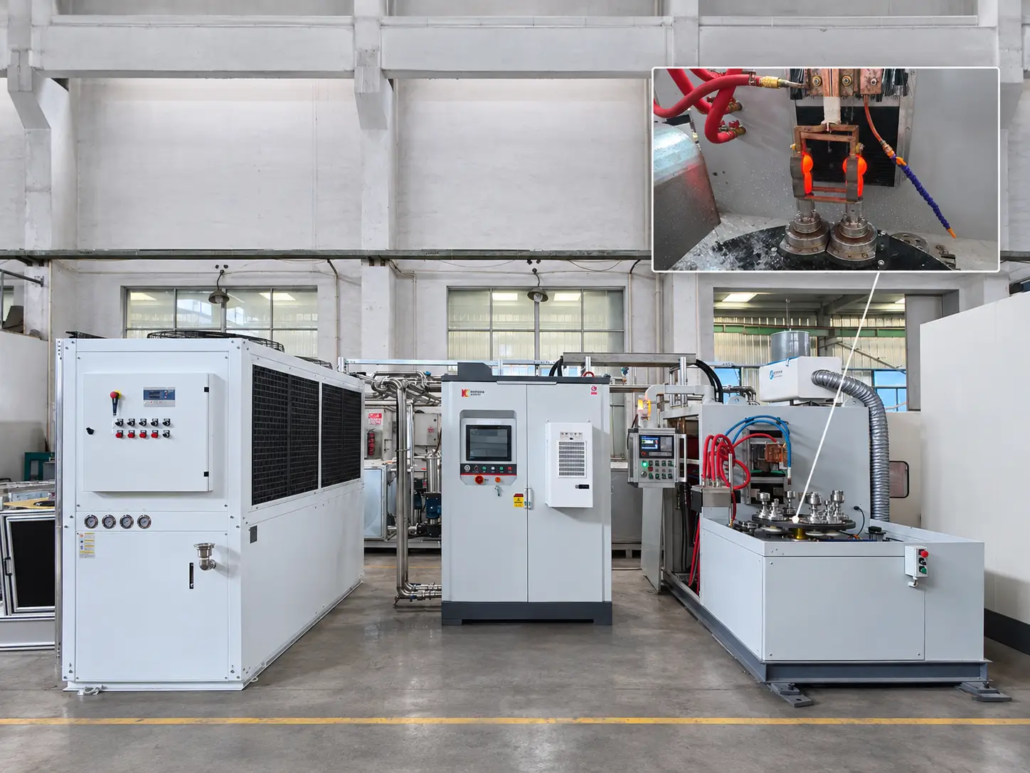
Das Anwendungsvideo zeigt zwei nebeneinander positionierte Kugelzapfen an der Induktionserwärmungsstation.
Jeder Kugelzapfen wird von einer individuellen Halterung gehalten, die auf der Drehtischbaugruppe montiert ist. Die Heizkomponenten sind über den Werkstücken angeordnet, während die Flüssigkeitskühlung im umgebenden Bearbeitungsbereich sichtbar ist.
Die Erwärmungssequenz zeigt, wie die Kugelenden beider Werkstücke innerhalb der Induktionserwärmungsbaugruppe einen sichtbar glühenden Zustand erreichen.
Das Setup zeigt drei wichtige Funktionen:
•Gleichzeitige Induktionserwärmung von zwei Kugelzapfen
•Separate Werkstückaufnahmen, montiert auf einem Drehtisch
•Lokalisierte Erwärmung und zugehörige Abschreckanordnung
Komplettes Gerätelayout
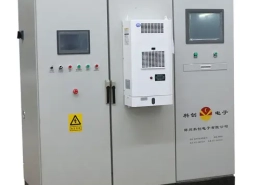
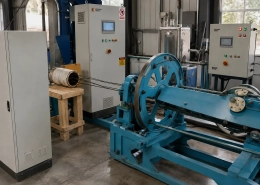
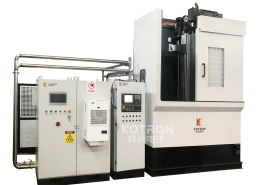
Das System umfasst einen großen Kühlgeräteschrank, ein KECHUANG-Induktionsheiz-Stromversorgungsschrank und eine Drehtisch-Bearbeitungsmaschine.
Der Stromanschluss an die Heizstation erfolgt über die erforderlichen Elektroanschlüsse, während die unterstützende Kühlausrüstung den Betriebsanforderungen der Maschine dient.
In der Nähe der Bearbeitungsstation ist ein separates Bedienpult positioniert.
Diese Anordnung bringt die Stromversorgung, mechanische Bearbeitungsgeräte und Hilfssysteme in einer speziellen Kugelzapfen-Härteanlage zusammen.
Ⅱ. Drehtisch- und Doppelwerkstückvorrichtungen
Der Drehtisch trägt die Werkstückhalterungen und positioniert die Kugelzapfen relativ zur Induktionsheizbaugruppe.
Individuelle Werkstückhaltung
Zwei separate Halterungen halten die Kugelbolzen vertikal, mit den kugelförmigen Enden nach oben.
Jede Vorrichtung bietet eine definierte Montageposition für ihr Werkstück. Der Abstand zwischen den Vorrichtungen bestimmt die relative Position der Kugelbolzen unter der Heizeinheit.
Eine genaue Positionierung ist wichtig, wenn zwei Komponenten im selben Arbeitsgang erhitzt werden. Um die gewünschte Behandlung zu erzielen, müssen die Kugelenden im Verhältnis zu den Heizkomponenten richtig positioniert sein.
Anordnung des Drehtisches
Die Werkstückträger sind auf einer runden Drehplattform unterhalb der Heizstation montiert.
Der Tisch ist Teil der Vorrichtung zur Werkstückhandhabung und -positionierung der Maschine, So können die montierten Bauteile dem Bearbeitungsbereich präsentiert werden.
Die erforderliche Drehbewegung und der Arbeitsablauf werden durch die Maschinenkonstruktion bestimmt.
Koordinierung der Vorrichtungs- und Heizungsbaugruppe
Bei der paarweisen Werkstückanordnung muss auf den Vorrichtungsabstand geachtet werden, Werkstückhöhe und die Lage der Heizkomponenten.
Für unterschiedliche Kugelbolzenabmessungen, Die Vorrichtung und die Anordnung der Induktionsheizung müssen auf den vorgesehenen Behandlungsbereich abgestimmt sein.
Die sichtbare Ausrüstung demonstriert einen Zwei-Werkstück-Aufbau, ohne dass sich beide Komponenten eine einzige Haltevorrichtung teilen müssen.
Ⅲ. Gleichzeitige Induktionserwärmung und Abschreckung
Kugelbolzen verwendet in Lenkung, Aufhängung und andere mechanische Baugruppen Je nach Material und Betriebsbedingungen kann eine lokale Wärmebehandlung erforderlich sein.
Induktionshärten wird zur Herstellung eines gehärteten Bereichs verwendet geeignete Stähle wo bestimmte Oberflächeneigenschaften erforderlich sind.
Lokalisierte Erwärmung von zwei Kugelenden
Während des demonstrierten Heizbetriebs, Beide Kugelenden werden innerhalb der Induktionsheizeinheit sichtbar rotglühend.
Die Behandlung konzentriert sich auf bestimmte Bereiche und erhitzt nicht die gesamten Kugelzapfen gleichmäßig.
Für paarweise Verarbeitung, Die Heizanordnung muss die Position und Geometrie beider Werkstücke berücksichtigen.
Heizleistung, Häufigkeit und Heizdauer richten sich nach dem Material, Bauteilabmessungen und erforderliches Härtebild.
Löschanordnung
Die Maschine verfügt über eine Flüssigkeitskühlungsanordnung für den Induktionshärteprozess.
Die Abschrecken Das System muss die gepaarten Werkstückhalterungen aufnehmen und geeignete Kühlbedingungen für die erhitzten Bereiche bereitstellen.
Das Löschmedium, Lieferart und Zeitpunkt werden entsprechend dem Kugelzapfenmaterial und den Härteanforderungen ausgewählt.
Konsistenz zwischen zwei Werkstücken
Das gleichzeitige Erhitzen bringt einen wichtigen Prozessaspekt mit sich: Beide Kugelzapfen müssen die vorgeschriebenen Wärmebehandlungsanforderungen erfüllen.
Positionierung der Vorrichtung, Heizbedingungen und Abschreckanordnungen werden daher gemeinsam bewertet.
Wo angegeben, Die folgenden Ergebnisse sollten sein überprüft für beide Werkstücke:
•Oberflächenhärte
•Effektive Härtehärtetiefe
•Lage und Abdeckung der gehärteten Zone
•Werkstückabmessungen nach der Behandlung
Die erforderlichen Ergebnisse werden durch ermittelt Prozessentwicklung und -kontrolle. Die Verarbeitung zweier Komponenten in einem Durchgang garantiert nicht automatisch identische Härtungsergebnisse.
Ⅳ. Kundenspezifische Kugelzapfen-Induktionshärtungsanwendungen
KECHUANG bietet Induktionshärtungsgeräte und maßgeschneiderte Werkstückwerkzeuge für Kugelbolzen und andere Metallkomponenten, die eine lokale Wärmebehandlung erfordern.
Diese Anwendung zeigt, wie ein Drehtisch und spezielle Vorrichtungen die gleichzeitige Erwärmung von zwei Kugelzapfen ermöglichen.
Die passende Maschinenanordnung hängt von den Kugelzapfenabmessungen ab, angegebenen Härtebereich, Material- und Produktionsanforderungen.
Ausrüstungswahl
Für eine ähnliche Anwendung, Zu den wichtigsten Überlegungen gehören:
— Kugeldurchmesser und Schaftabmessungen
— Werkstückmaterial und anfänglicher Wärmebehandlungszustand
— Gewünschter Ort der gehärteten Zone
— Zielhärte und effektive Härtetiefe
— Anzahl der pro Heizvorgang zu bearbeitenden Werkstücke
— Anforderungen an Produktionsvolumen und Werkstückhandhabung
Die Induktionsheizeinheit, Vorrichtungen und Abschreckkonfigurationen werden rund um das ausgewählte Werkstück und den ausgewählten Prozess entwickelt.
Fordern Sie eine maßgeschneiderte Lösung zum Härten von Kugelzapfen an
Um Ihre Bewerbung zu besprechen, Bitte angeben:
•Kugelbolzenzeichnungen oder Fotos
•Materialgüte
•Kugeldurchmesser und Gesamtabmessungen
•Erforderlicher Härtebereich
•Angestrebte Oberflächenhärte und effektive Härtetiefe
•Erwartete Produktionsmenge
Wenn Ihre Produktion die Handhabung von Drehtischen oder die gleichzeitige Erwärmung mehrerer Werkstücke erfordert, Bitte geben Sie auch die gewünschte Verarbeitungsmodalität an.
KECHUANG kann das Induktionsheizsystem bewerten, Konfiguration des Drehtisches, Werkstückbefestigungen und Abschreckanforderungen für Ihr Projekt.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Kugelbolzen kann dieser Drehtischaufbau aushärten??
Lenkung, Aufhängungen und ähnliche Kugelbolzen, die eine lokale Härtung des Kugelendes erfordern. Die Vorrichtung und die Induktionsheizanordnung sind auf den Kugeldurchmesser und die Schaftabmessungen jedes Werkstücks abgestimmt.
Warum zwei Kugelbolzen in einem einzigen Heizzyklus erhitzen??
Die gleichzeitige Erwärmung zweier Werkstücke verbessert den Durchsatz. Die gepaarten Vorrichtungen auf dem Drehtisch präsentieren beide Kugelenden im selben Arbeitsgang der Induktionsheizbaugruppe.
Welche Ergebnisse sollten nach dem Aushärten überprüft werden??
Oberflächenhärte, effektive Einsatzhärtetiefe, die Lage und Abdeckung der gehärteten Zone, und Werkstückabmessungen nach der Behandlung – für beide Werkstücke überprüft.
Kann der Aufbau an andere Kugelbolzenabmessungen angepasst werden??
Ja. Die Induktionsheizeinheit, Vorrichtungen und Abschreckkonfiguration werden rund um das ausgewählte Werkstück entwickelt, Härtebereich und Produktionsanforderungen.
Passen Sie die Einrichtung zum Härten Ihrer Drehtisch-Kugelbolzen individuell an
Senden Sie Ihre Kugelbolzenzeichnungen, Materialqualität und Produktionsdetails für eine maßgeschneiderte Induktionshärtungslösung.