Hartowanie indukcyjne kołków kulowych stołu obrotowego – dwa kołki na cykl ogrzewania
Ⅰ. Proces hartowania indukcyjnego sworznia kulowego w trakcie działania
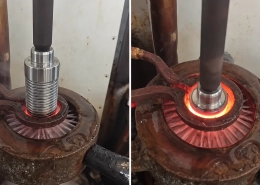
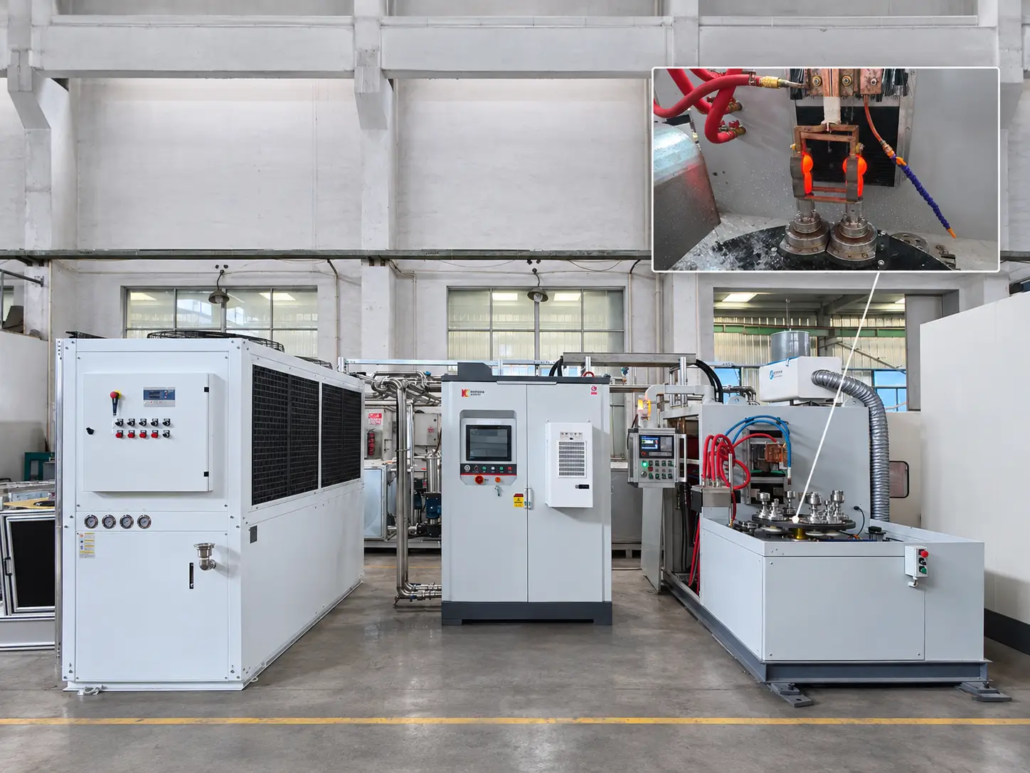
Film przedstawiający zastosowanie przedstawia dwa kołki kulowe umieszczone obok siebie na stacji nagrzewania indukcyjnego.
Każdy sworzeń kulowy jest utrzymywany przez indywidualny uchwyt zamontowany na zespole stołu obrotowego. Elementy grzejne są umieszczone nad przedmiotami obrabianymi, podczas gdy chłodzenie cieczą jest widoczne w otaczającym obszarze przetwarzania.
Sekwencja nagrzewania pokazuje, że końcówki kulowe obu przedmiotów osiągają widoczny stan rozgrzania do czerwoności w zespole nagrzewania indukcyjnego.
Konfiguracja demonstruje trzy ważne funkcje:
•Jednoczesne nagrzewanie indukcyjne dwóch sworzni kulowych
•Oddzielne mocowania przedmiotu obrabianego montowane na stole obrotowym
•Miejscowe ogrzewanie i powiązany układ hartowania
Kompletny układ wyposażenia
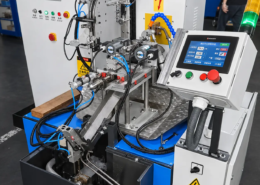
System składa się z dużej szafy ze sprzętem chłodzącym, szafę zasilającą ogrzewanie indukcyjne KECHUANG i maszynę do obróbki stołu obrotowego.
Zasilanie jest podłączone do stacji grzewczej poprzez wymagane przyłącza elektryczne, podczas gdy wspomagające urządzenia chłodzące spełniają wymagania operacyjne maszyny.
Oddzielny panel sterowania znajduje się w pobliżu stanowiska przetwarzania.
Taki układ zapewnia zasilanie, sprzęt do obróbki mechanicznej i systemy pomocnicze razem w dedykowanym zestawie do hartowania sworzni kulowych.
Ⅱ. Stół obrotowy i uchwyty na dwa elementy obrabiane
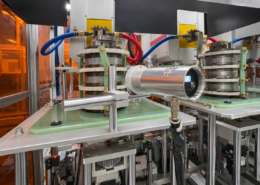
Stół obrotowy podtrzymuje mocowania przedmiotu obrabianego i ustawia kołki kulowe względem zespołu nagrzewania indukcyjnego.
Indywidualne trzymanie przedmiotu obrabianego
Dwa oddzielne uchwyty utrzymują kołki kulowe w pionie, z kulistymi końcami skierowanymi do góry.
Każde mocowanie zapewnia zdefiniowaną pozycję montażową dla swojego przedmiotu obrabianego. Odstęp pomiędzy mocowaniami określa względne położenie kołków kulowych pod zespołem grzewczym.
Dokładne pozycjonowanie jest ważne, gdy dwa komponenty są podgrzewane podczas tej samej operacji. Aby zapewnić zamierzone działanie, końcówki kulowe muszą być prawidłowo umieszczone względem elementów grzejnych.
Układ stołu obrotowego
Uchwyty przedmiotu obrabianego są zamontowane na okrągłej platformie obrotowej pod stacją grzewczą.
Stół stanowi część układu do przenoszenia i pozycjonowania obrabianego przedmiotu w maszynie, umożliwiając prezentację zamontowanych komponentów w obszarze obróbki.
Wymagany ruch obrotowy i kolejność działania są określone przez konstrukcję maszyny.
Koordynacja montażu osprzętu i ogrzewania
Sparowany układ przedmiotu obrabianego wymaga zwrócenia uwagi na odstępy między mocowaniami, wysokość przedmiotu obrabianego i umiejscowienie elementów grzejnych.
Dla różnych wymiarów trzpienia kulowego, osprzęt i układ ogrzewania indukcyjnego muszą być dopasowane do określonego obszaru poddawanego zabiegowi.
Widoczny sprzęt demonstruje konfigurację dwóch elementów obrabianych bez konieczności wspólnego mocowania obu elementów.
Ⅲ. Jednoczesne nagrzewanie indukcyjne i hartowanie
Stosowane kołki kulkowe sterowniczy, zawieszenie i inne zespoły mechaniczne mogą wymagać miejscowej obróbki cieplnej w zależności od materiału i warunków pracy.
Hartowanie indukcyjne służy do wytwarzania utwardzonego obszaru w odpowiednie stale gdzie wymagane są określone właściwości powierzchni.
Miejscowe nagrzewanie dwóch końcówek kulowych
Podczas demonstrowanej pracy grzewczej, oba końce kul w zespole nagrzewania indukcyjnego stają się wyraźnie gorące do czerwoności.
Obróbka koncentruje się wokół określonych obszarów, a nie równomiernie podgrzewa całe kołki kulowe.
Do przetwarzania w parach, układ grzewczy musi uwzględniać położenie i geometrię obu przedmiotów obrabianych.
Moc grzewcza, częstotliwość i czas ogrzewania ustalane są w zależności od materiału, wymiary elementów i wymagany wzór hartowania.
Układ gaszący
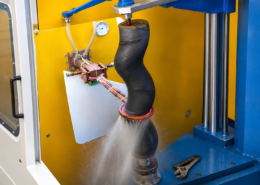
Maszyna zawiera układ chłodzenia cieczą związany z procesem hartowania indukcyjnego.
Dla hartowanie system musi pomieścić sparowane uchwyty przedmiotu obrabianego i zapewniać odpowiednie warunki chłodzenia nagrzanych obszarów.
Środek wygaszający, sposób dostawy i czas dobierane są w zależności od materiału sworznia kulowego i wymagań dotyczących hartowania.
Spójność między dwoma przedmiotami
Równoczesne ogrzewanie wprowadza ważny aspekt procesu: oba sworznie kulowe muszą spełniać określone wymagania dotyczące obróbki cieplnej.
Pozycjonowanie opraw, dlatego warunki ogrzewania i układy hartowania ocenia się łącznie.
Gdzie określono, powinny być następujące wyniki sprawdzony dla obu obrabianych przedmiotów:
•Twardość powierzchni
•Efektywna, hartowana głębokość obudowy
•Położenie i zasięg strefy utwardzonej
•Wymiary detalu po obróbce
Wymagane wyniki są ustalane poprzez rozwój i kontrola procesu. Obróbka dwóch komponentów w jednym cyklu nie gwarantuje sama w sobie identycznych wyników utwardzania.
Ⅳ. Indywidualne zastosowania hartowania indukcyjnego z kołkami kulowymi
KECHUANG zapewnia sprzęt do hartowania indukcyjnego i niestandardowe oprzyrządowanie do detali kołki kulkowe i inne elementy metalowe wymagające miejscowej obróbki cieplnej.
Ta aplikacja pokazuje, jak stół obrotowy i dedykowane uchwyty mogą pomieścić jednoczesne ogrzewanie dwóch kołków kulowych.
Odpowiednie rozmieszczenie maszyny zależy od wymiarów sworznia kulowego, określony obszar hartowania, wymagania materiałowe i produkcyjne.
Wybór wyposażenia
Do podobnego zastosowania, główne rozważania obejmują:
— Średnica kulki i wymiary trzpienia
— Materiał przedmiotu obrabianego i stan wstępnej obróbki cieplnej
— Wymagana lokalizacja strefy hartowanej
— Docelowa twardość i efektywna głębokość obudowy
— Liczba przedmiotów do obróbki w jednej operacji nagrzewania
— Wymagania dotyczące wielkości produkcji i obsługi detali
Zespół nagrzewania indukcyjnego, osprzęt i konfiguracja hartowania są opracowywane wokół wybranego przedmiotu obrabianego i procesu.
Poproś o dostosowane rozwiązanie do hartowania kołków kulowych
Aby omówić Twoją aplikację, proszę podać:
•Rysunki lub zdjęcia kołków kulowych
•Gatunek materiału
•Średnica kulki i wymiary gabarytowe
•Wymagana powierzchnia hartowania
•Docelowa twardość powierzchni i efektywna głębokość obudowy
•Oczekiwana wielkość produkcji
Jeśli Twoja produkcja wymaga obsługi stołu obrotowego lub jednoczesnego podgrzewania wielu detali, proszę również o podanie preferowanego sposobu przetwarzania.
KECHUANG może ocenić system ogrzewania indukcyjnego, konfiguracja stołu obrotowego, mocowania przedmiotu obrabianego i wymagania dotyczące hartowania dla Twojego projektu.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jakie sworznie kulowe można utwardzić za pomocą tego stołu obrotowego?
Sterowniczy, zawieszenie i podobne sworznie kulowe, które wymagają miejscowego utwardzania końcówki kulowej. Uchwyt i układ nagrzewania indukcyjnego są dobrane odpowiednio do średnicy kuli i wymiarów trzpienia każdego przedmiotu obrabianego.
Po co podgrzewać dwa kołki kulowe w jednym cyklu ogrzewania?
Jednoczesne nagrzewanie dwóch detali poprawia wydajność. Sparowane uchwyty na stole obrotowym przedstawiają oba końce kulowe zespołowi nagrzewania indukcyjnego w tej samej operacji.
Jakie rezultaty należy sprawdzić po hartowaniu?
Twardość powierzchni, efektywna głębokość hartowanej obudowy, lokalizację i zasięg strefy utwardzonej, i wymiary detalu po obróbce — zweryfikowane dla obu detali.
Czy konfigurację można dostosować do innych wymiarów sworznia kulowego?
Tak. Zespół nagrzewania indukcyjnego, osprzęt i konfiguracja hartowania są opracowywane wokół wybranego przedmiotu obrabianego, obszar hartowania i wymagania produkcyjne.
Dostosuj konfigurację hartowania sworznia kulowego stołu obrotowego
Wyślij swoje rysunki kołków kulowych, gatunek materiału i szczegóły produkcyjne w celu uzyskania dostosowanego do potrzeb rozwiązania w zakresie hartowania indukcyjnego.