Индукционная закалка концов пальца цепи с прямой закалкой распылением воды
Ⅰ. Индукционная закалка концов пальцев цепи в эксплуатации
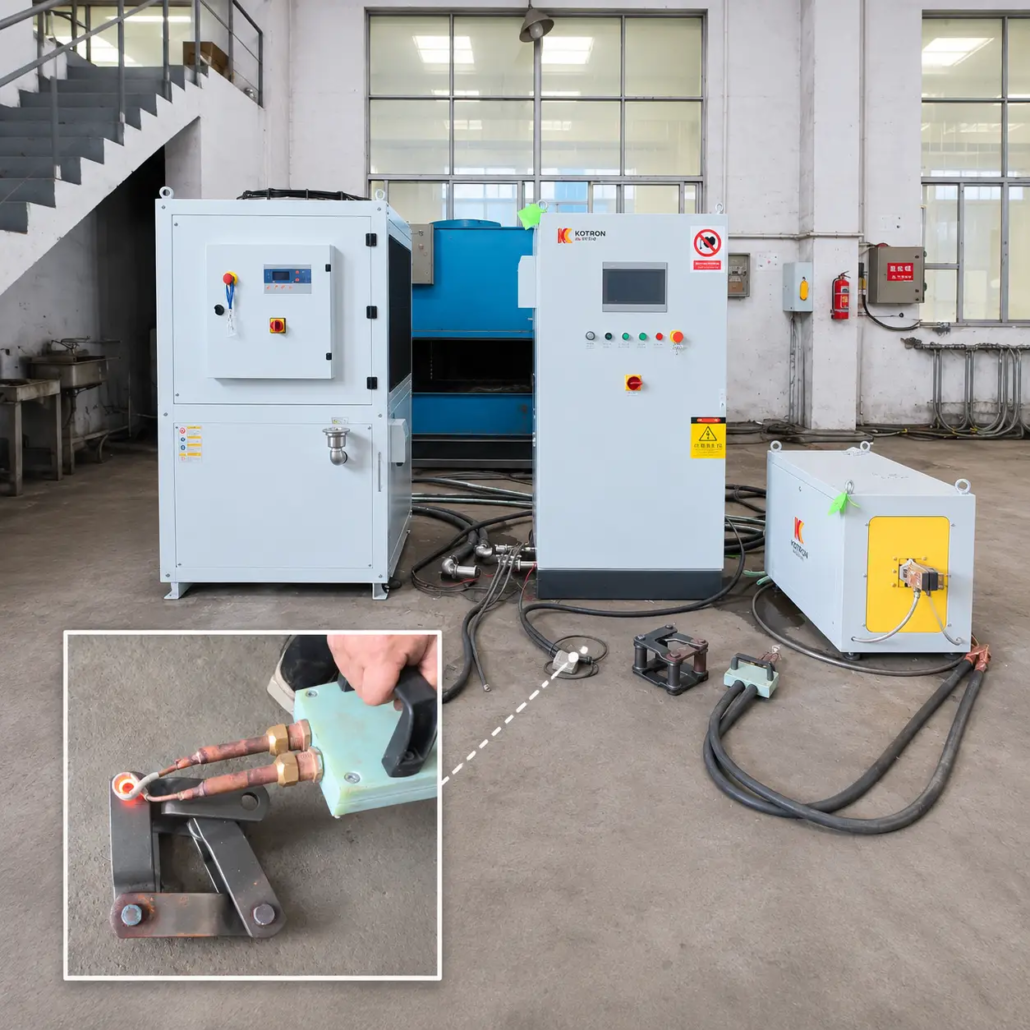
Приложение демонстрирует локализованную индукционную закалку соединительного штифта в сборке стального звена цепи..
Во время работы, оператор держит головку индукционного нагрева и размещает ее катушку вокруг открытого конца установленного цепного штыря.
Змеевик концентрирует процесс нагрева на выбранной области конца штифта, а не нагревает все звено цепи в сборе..
Как только будет достигнут необходимый режим нагрева, вода подается непосредственно на нагретую область для завершения стадии закалки.
Демонстрируемый процесс включает в себя три основные операции.:
•Расположение портативной индукционной катушки вокруг открытого конца штифта цепи.
•Применение локального индукционного нагрева к выбранной области
•Распыление воды непосредственно на нагретую область для закалки.
Такое расположение обеспечивает практический метод локализованной термообработки, когда требуемая область закалки ограничена определенным участком собранной металлической детали..
Ⅱ. Локальное упрочнение установленного пальца цепи
Заготовка, показанная в этом приложении, состоит из узла стального звена цепи со вставленным соединительным штифтом..
Соединительный штифт расположен внутри конструкции соединения., а его открытый конец является целевой областью индукционного нагрева..
Это различие важно, поскольку данный процесс не предназначен для нагрева всей пластины цепи или всей пластины цепи целиком. соединительный штифт равномерной.
Расположение штифта цепи
Во время демонстрируемой операции штифт уже вставлен в звено цепи..
Головка индукционного нагрева расположена вокруг открытого конца., позволяя оператору сконцентрировать нагревательное действие на необходимой области.
При проектировании индукционной катушки необходимо учитывать взаимосвязь между штырем и окружающими компонентами цепи..
Локализованная зона лечения
Размеры открытого конца штифта, геометрия окружающей пластины цепи и необходимая закаленная площадь влияют на конструкцию катушки и условия нагрева..
Целью является достижение заданного результата локализованной закалки при одновременном ограничении ненужного нагрева соседних компонентов..
Для подобных приложений, фактическая зона обработки должна быть установлена в соответствии с чертежом заготовки и требованиями к термообработке..
Ⅲ. Ручной индукционный нагрев и прямая закалка распылением воды
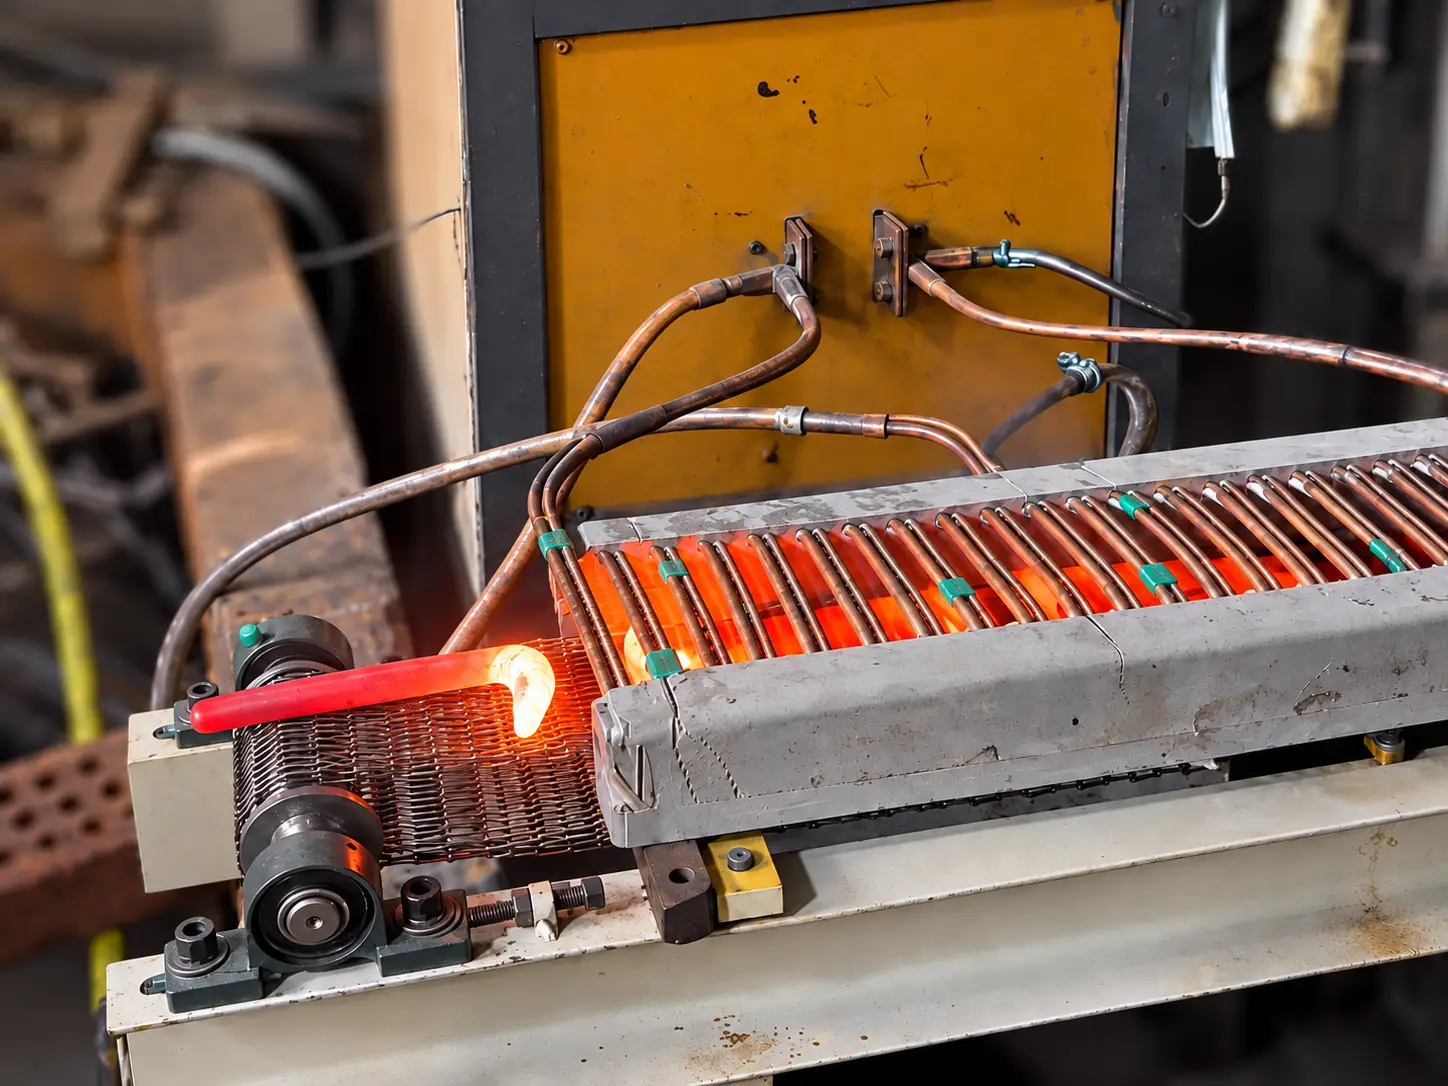
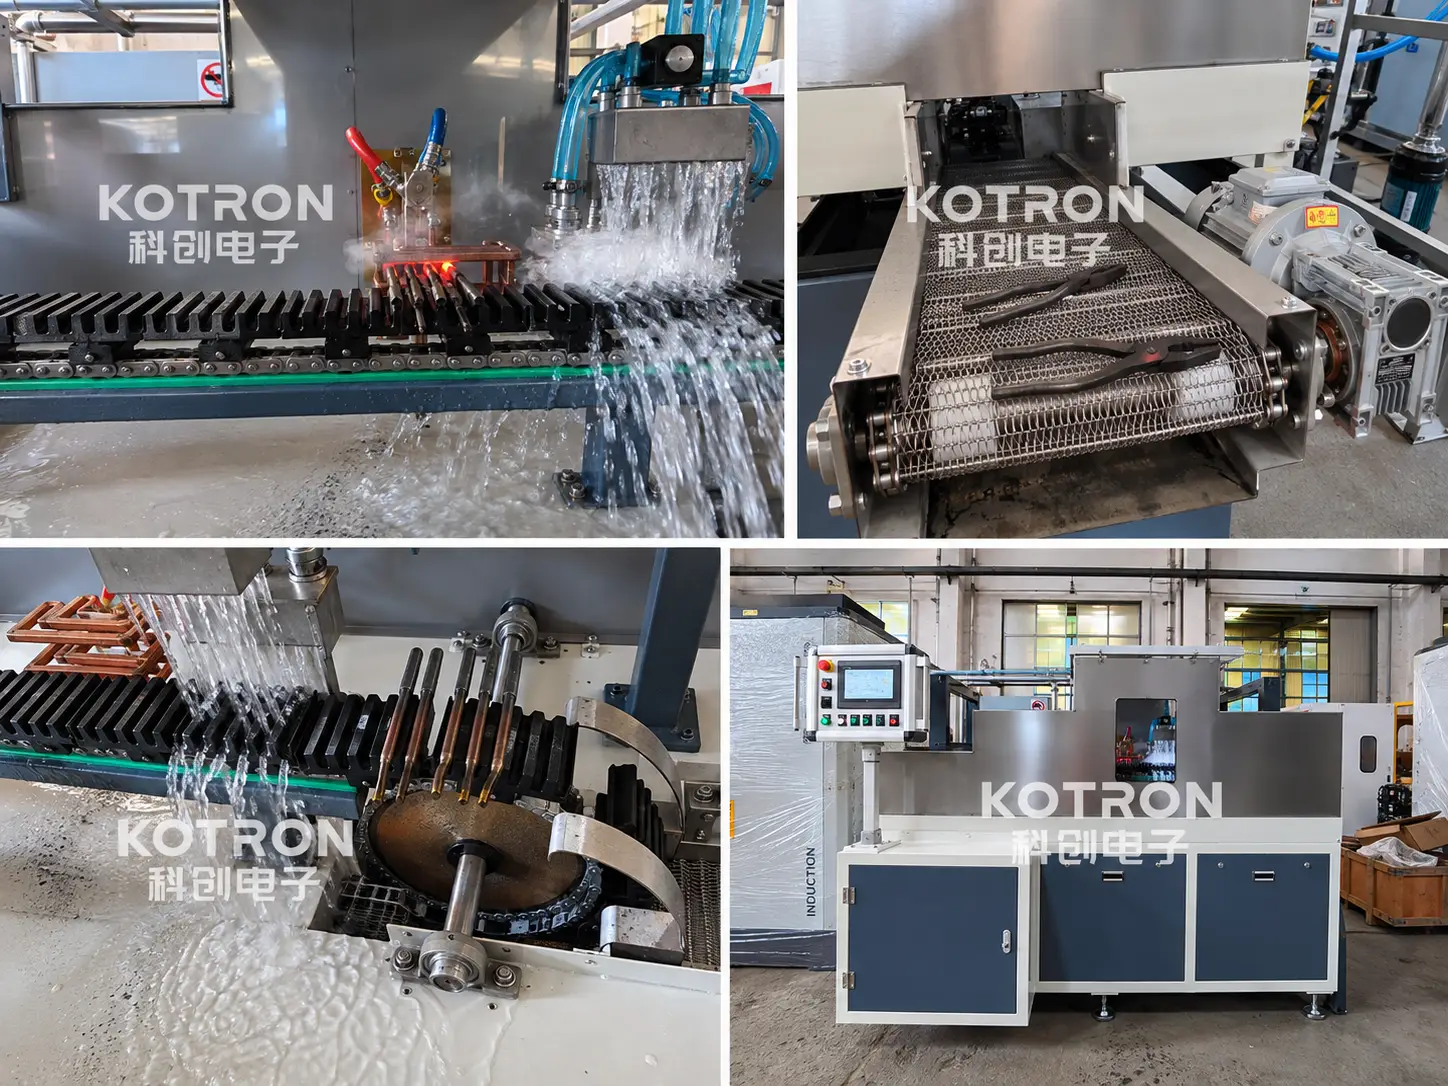
Основной особенностью этого применения является сочетание локального индукционного нагрева и прямой закалки распылением воды..
Обе операции важны для определения конечного результата термообработки..
Локальный индукционный нагрев
Оператор размещает портативную индукционную катушку вокруг открытого конца штифта цепи..
Когда индукционный источник питания активирован, электромагнитная индукция генерирует тепло внутри электропроводящей детали.
Нагрев концентрируется вокруг выбранной области вывода..
Требуемые условия обогрева зависят от нескольких факторов., включая:
— Материал штифта цепи и начальное состояние
— Диаметр штифта и геометрия конца
— Требуемая закаленная площадь
— Целевая твердость поверхности
— Требуемая эффективная глубина закалки
Размеры катушки, Выходная мощность и продолжительность нагрева должны соответствовать конкретным требованиям к заготовке и процессу..
Прямая закалка распылением воды
После этапа нагрева, вода распыляется непосредственно на нагретую область конца штифта.
Эта операция охлаждения образует стадия закалки процесса.
Схема распыления воды и условия охлаждения должны соответствовать материалу заготовки и требуемым результатам закалки..
Для локального лечения, особое внимание следует уделить соотношению зоны нагрева и последующей зоны закалки..
Условия нагрева и охлаждения должны оцениваться вместе во время разработки процесса для достижения заданных характеристик твердости поверхности и закаленного слоя..
Проверка процесса
Для производственного применения, полученная термообработка должна быть оценена на соответствие требованиям заказчика..
Соответствующий предметы проверки может включать в себя:
— Твердость поверхности в указанном месте
— Эффективная глубина закаленного корпуса
— Площадь закалки и покрытие
— Состояние соседних компонентов
— Требования к размерам после обработки
Фактические критерии проверки зависят от конструкции и применения пальца цепи..
Ⅳ. Оборудование индукционного нагрева и портативная катушка
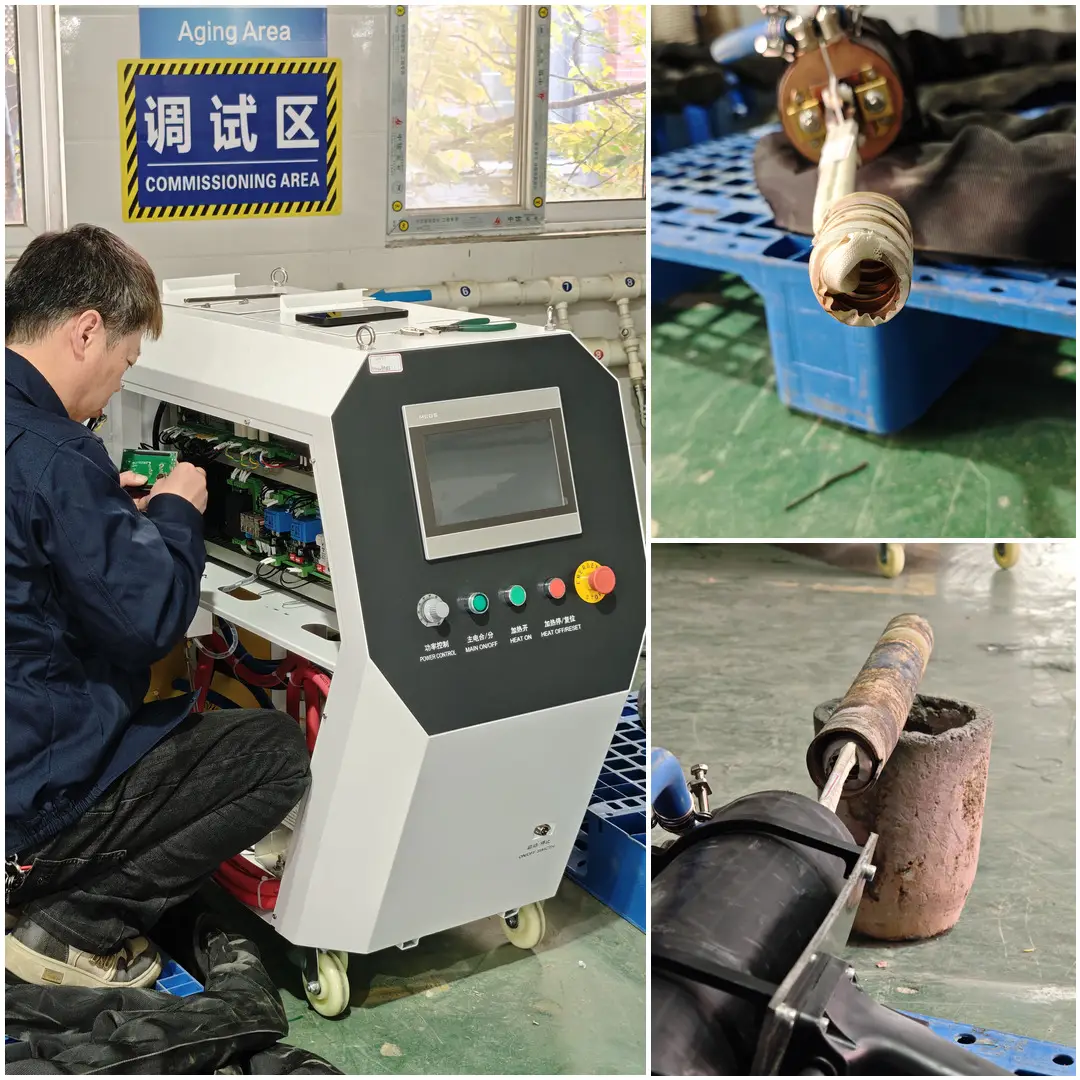
В приложении используется система индукционного нагрева KECHUANG, предназначенная для локальной обработки пальцев цепи..
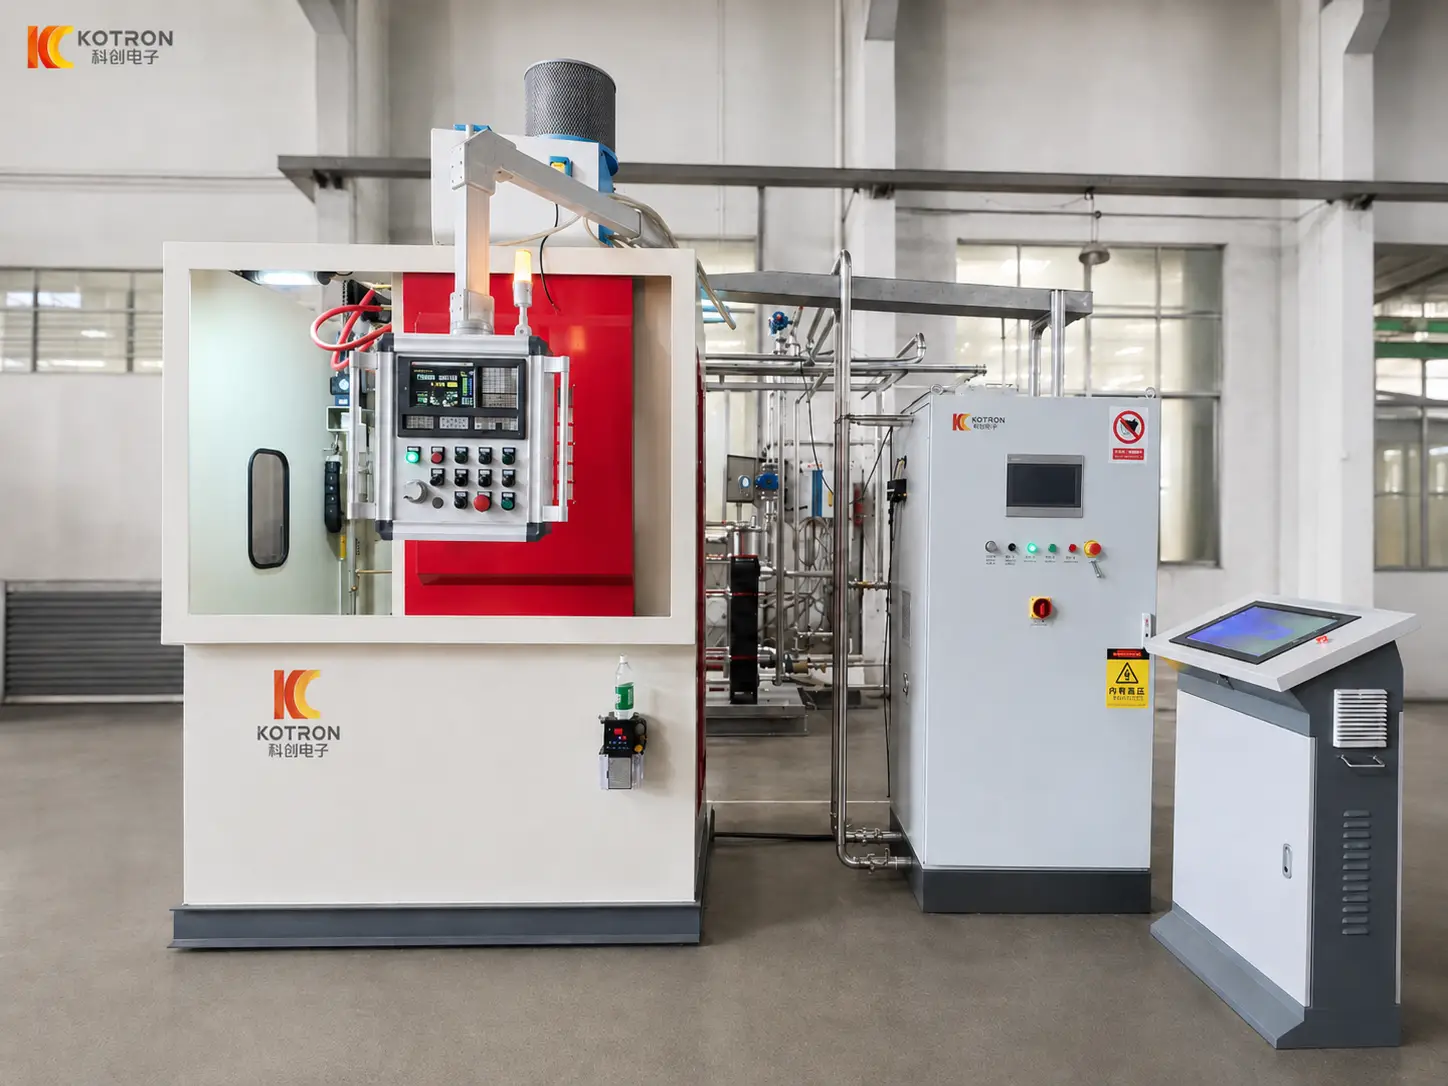
В комплект оборудования входит шкаф электропитания индукционного нагрева., вспомогательное охлаждающее оборудование, блок вспомогательного оборудования и ручной индукционный нагревательный агрегат.
Источник питания индукционного нагрева
Центральный шкаф KOTRON служит блоком питания и управления индукционным нагревом..
Он обеспечивает электроэнергию, необходимую для индукционного нагревательного узла, и позволяет оператору контролировать процесс нагрева..
Вспомогательное холодильное оборудование
В состав оборудования входит отдельная холодильная установка, подключенная к системе индукционного нагрева..
Его функция заключается в обеспечении требований к охлаждению оборудования во время работы..
Этот контур охлаждения оборудования отличается от прямого распыления воды, подаваемой на палец цепи на этапе закалки..
Ручная индукционная нагревательная головка
Ручная нагревательная головка является основным обрабатывающим компонентом, используемым в этом приложении..
Он подключается к источнику питания через соответствующие кабели и соединения с водой..
Оператор может расположить индукционную катушку вокруг выбранного конца штифта, не требуя загрузки всего звена цепи в сборе. большая автоматизированная закалочная машина.
The геометрия катушки спроектирован в соответствии с размерами штифта и необходимой площадью нагрева.
Полная конфигурация оборудования
Блок питания, вспомогательное охлаждающее оборудование, Вспомогательный блок и ручной нагревательный блок работают вместе, обеспечивая необходимую настройку обогрева..
Эта конфигурация подходит для применений, где требуется локализованное лечение и гибкое позиционирование индукционной катушки..
Ⅴ. Индивидуальные решения для индукционной закалки концов пальцев цепи
Различные конструкции пальцев цепи могут потребовать различных мер локализованной закалки..
Подходящая система индукционного нагрева зависит от геометрии штифта., Материал, необходимая площадь обработки и условия производства.
Для аналогичного применения закалки пальцев цепи, KECHUANG оценивает следующую информацию:
Информация о заготовке
— Чертежи цепных штифтов или реальные фотографии заготовок.
— Диаметр штифта и размеры открытого конца
— Конструкция сборки звена цепи
— Материал заготовки и исходное состояние термообработки
Требования к термообработке
— Требуемое место закалки
— Целевая твердость поверхности
— Требуемая эффективная глубина закалки
— Указанная область закалки
— Требования к закалке
Производственные требования
— Количество обрабатываемых деталей
— Ожидаемый объем производства
— Требования к ручному или автоматическому управлению
— Доступное место для установки
На основании этих подробностей, индукционная катушка, Конфигурацию источника питания и систему охлаждения можно оценить для предполагаемого применения..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Свяжитесь с KECHUANG для получения индивидуального решения для индукционного нагрева
Если вам нужна локальная индукционная закалка пальцев цепи или аналогичных металлических компонентов в сборе., отправьте нам чертежи или фотографии заготовок вместе с необходимыми спецификациями термообработки.. KECHUANG может оценить схему индукционного нагрева и разработать подходящее решение с учетом ваших требований к заготовке и производству..