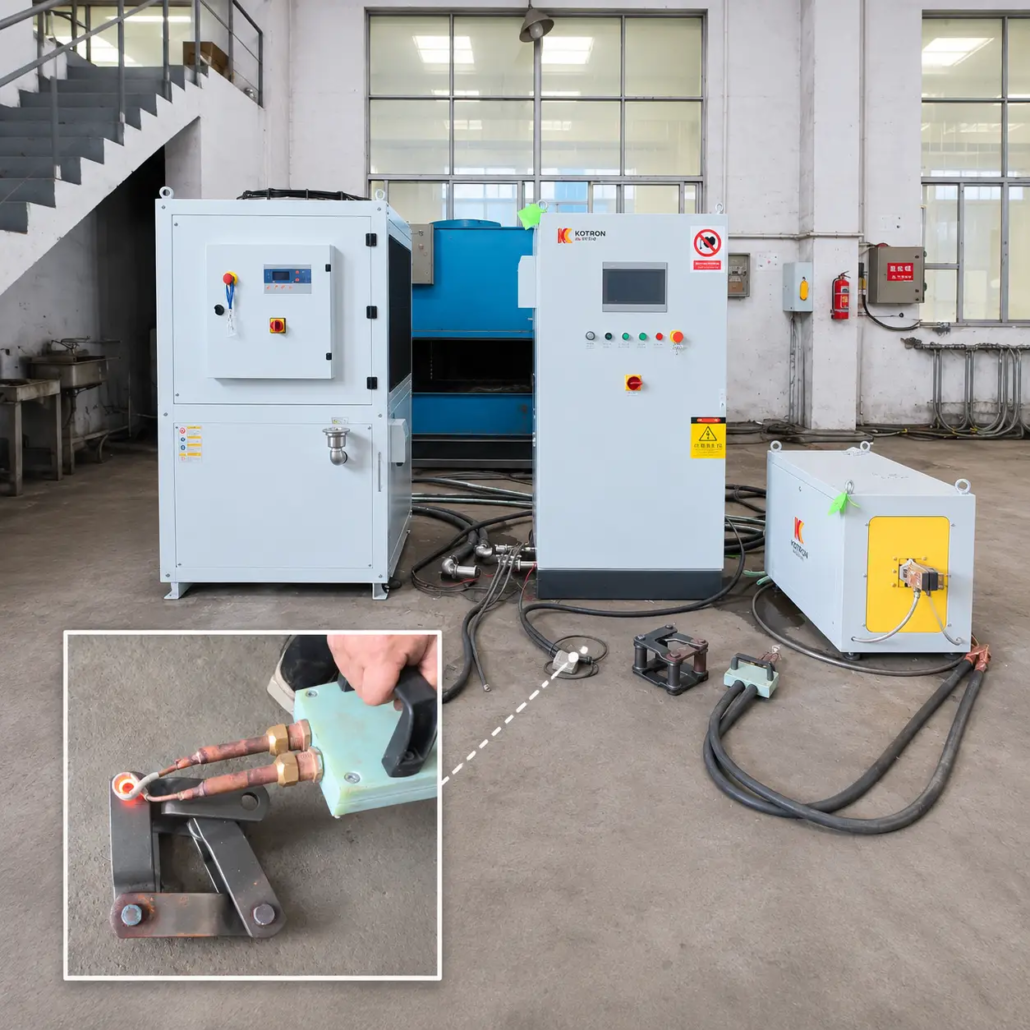
链销端感应淬火直接喷水淬火
Ⅰ. 运行中的链销端感应淬火
该应用展示了钢链节组件内连接销的局部感应淬火.
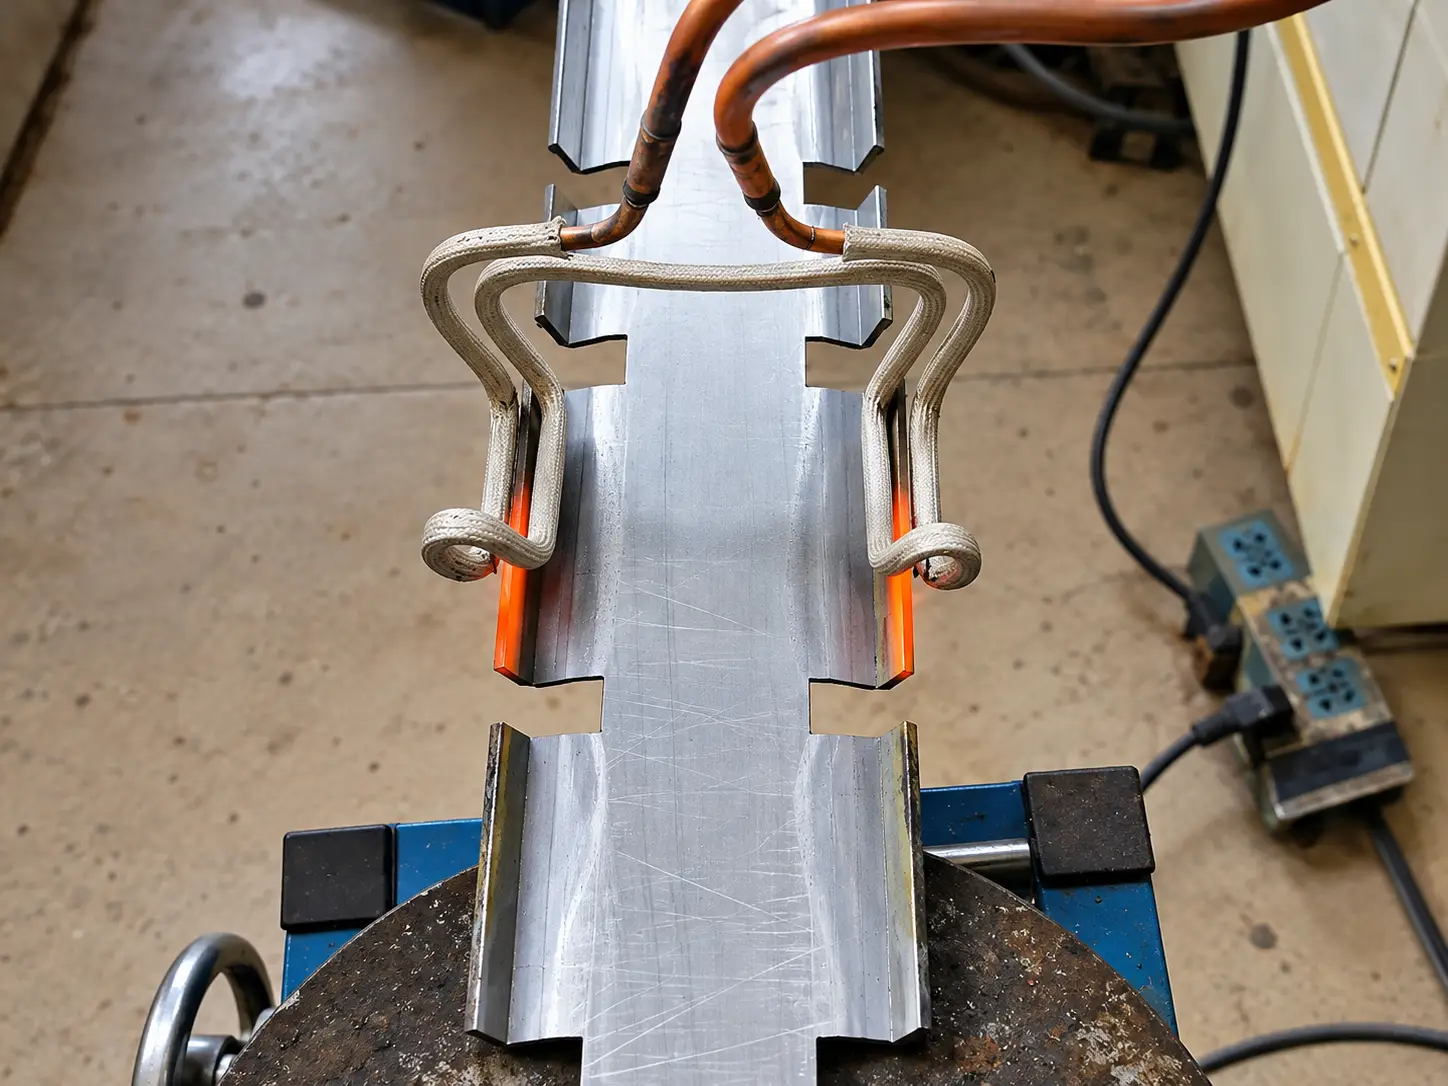
操作期间, 操作员握住感应加热头并将其线圈放置在已安装链销的暴露端周围.
线圈将加热过程集中在选定的销端区域,而不是加热整个链节组件.
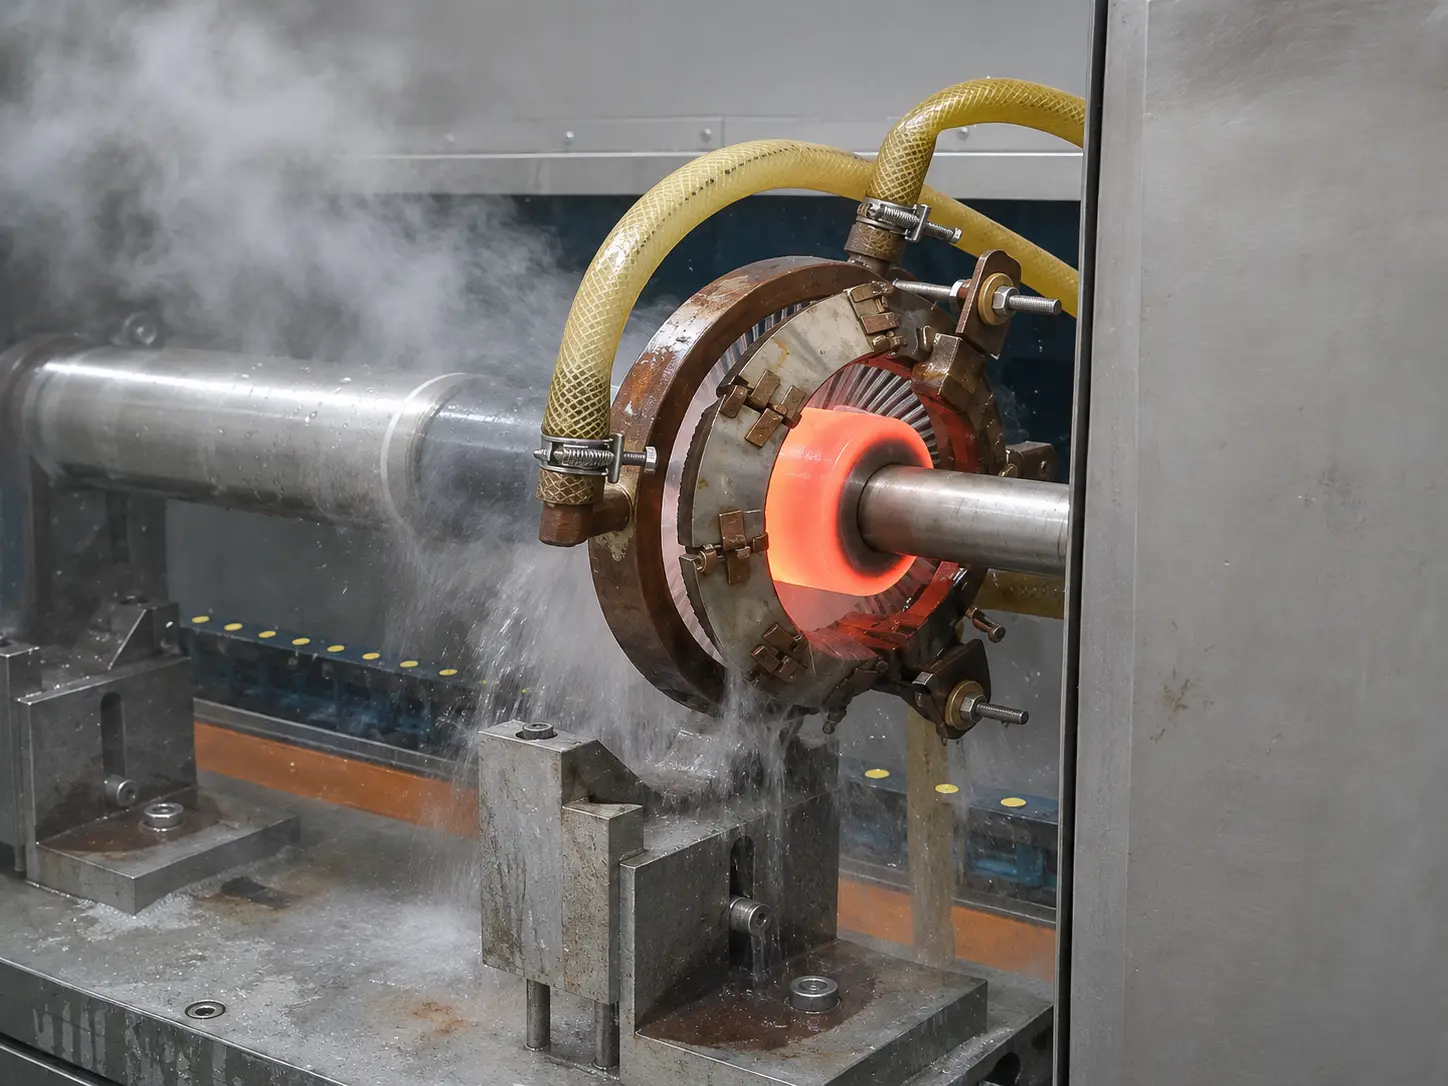
一旦达到所需的加热条件, 水直接施加到加热区域以完成淬火阶段.
演示的过程涉及三个主要操作:
•将手持式感应线圈放置在暴露的链销端周围
•对选定区域进行局部感应加热
•将水直接喷洒到加热区域进行淬火
当所需的硬化区域仅限于组装金属部件的特定部分时,这种布置提供了一种实用的局部热处理方法.
Ⅱ. 已安装链销的局部硬化
本应用中所示的工件由带有插入连接销的钢链节组件组成.
连接销位于接头结构内, 其裸露端是感应加热的目标区域.
这种区别很重要,因为该过程并不是为了加热整个链板或整个链板。 连接销 均匀.
链销定位
在演示操作过程中,销钉已插入链节组件中.
感应加热头位于裸露端周围, 允许操作员将加热动作集中在所需区域.
设计感应线圈时必须考虑销钉与周围链条元件之间的关系.
局部治疗区域
裸露销端尺寸, 周围链板的几何形状和所需的硬化区域都会影响线圈的设计和加热条件.
目的是实现指定的局部硬化结果,同时限制相邻部件不必要的加热.
对于类似的应用, 实际处理区域应根据工件图纸及热处理要求确定.
Ⅲ. 手持式感应加热和直接喷水淬火
该应用的主要特点是局部感应加热和直接喷水淬火的结合.
这两种操作对于确定最终热处理结果都很重要.
局部感应加热
操作员将手持式感应线圈放置在链销的裸露端周围.
当感应电源启动时, 电磁感应 在导电工件内产生热量.
加热集中在选定的引脚端区域周围.
所需的加热条件取决于几个因素, 包括:
— 链销材质 和初始条件
— 销直径和端部几何形状
— 所需硬化面积
— 目标表面硬度
— 所需的有效硬化深度
线圈尺寸, 功率输出和加热持续时间需要与特定工件和工艺要求相匹配.
直接喷水淬火
加热阶段后, 水直接喷洒到加热的销端区域.
该冷却操作形成 淬火阶段 过程的.
喷水布置和冷却条件需要适合工件材料和所需的硬化效果.
用于局部治疗, 特别要注意加热区域与后续淬火区域的关系.
在工艺开发过程中应同时评估加热和冷却条件,以达到指定的表面硬度和硬化层特性.
过程检验
对于生产应用, 应根据客户的要求评估最终的热处理.
相关的 检查项目 可能包括:
— 指定位置的表面硬度
— 有效硬化层深度
— 硬化面积及覆盖范围
— 相邻部件的状况
— 处理后尺寸要求
实际检查标准取决于链销设计和应用.
Ⅳ. 感应加热设备和手持式线圈布置
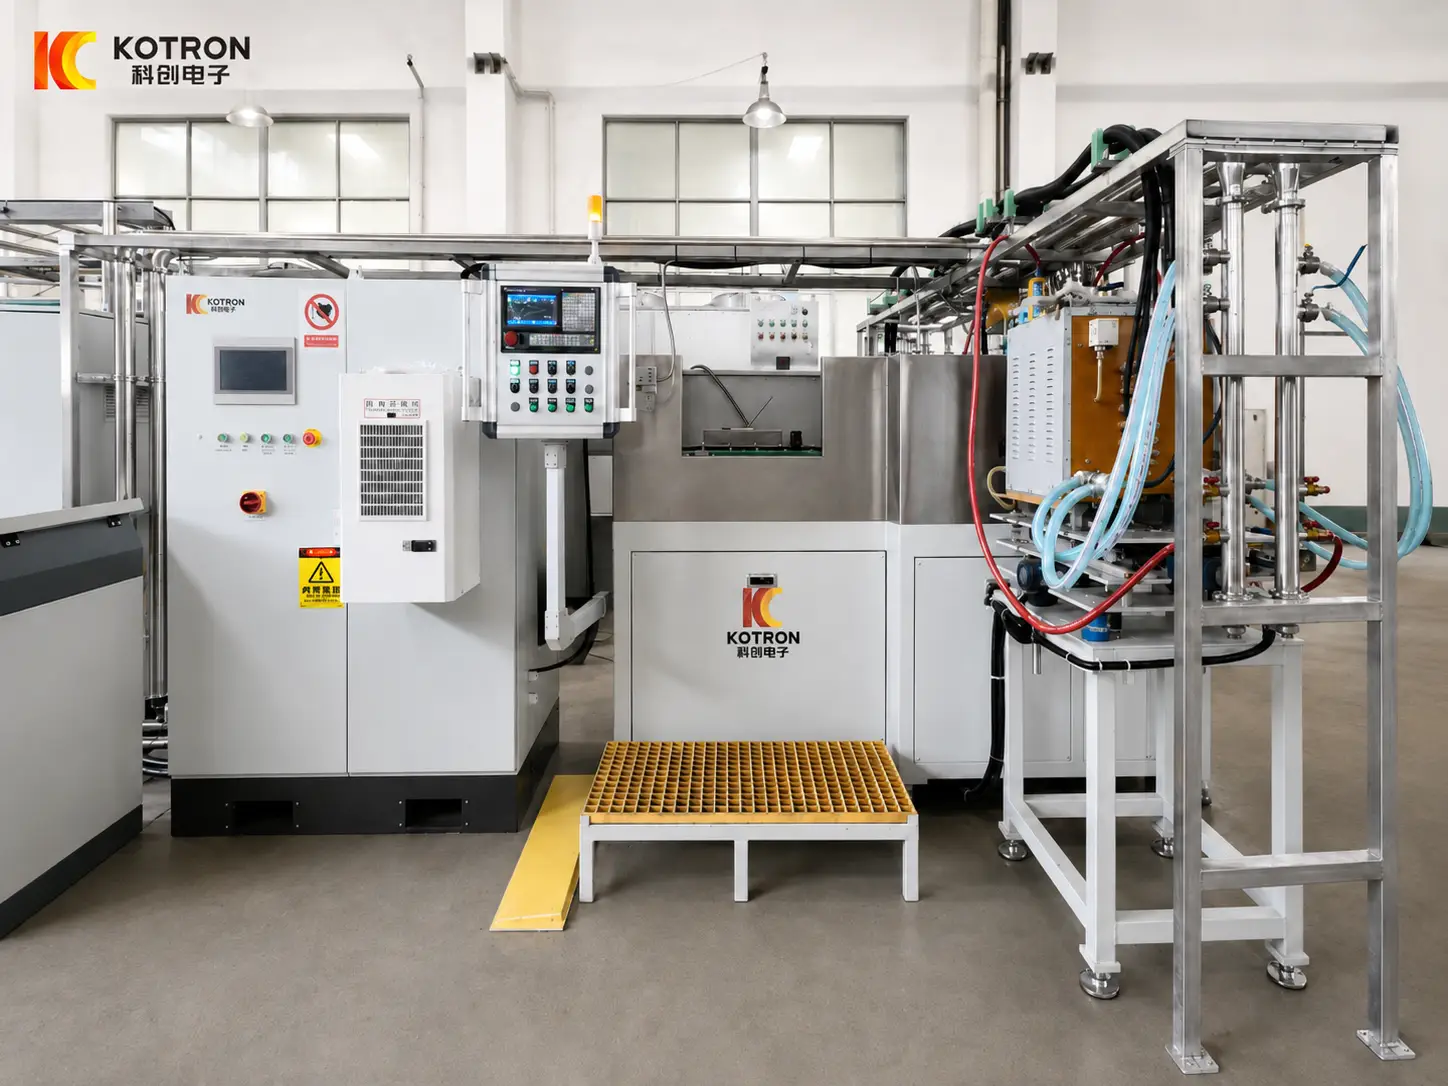
该应用使用科创感应加热系统,配置用于链销的局部处理.
完整的设备设置包括感应加热电源柜, 配套冷却设备, 辅助设备单元和手持式感应加热组件.
感应加热电源
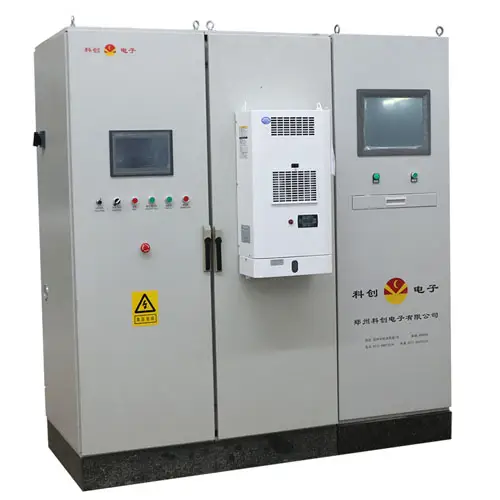
中央KOTRON柜作为感应加热电源和控制单元.
它提供感应加热组件所需的电力,并允许操作员控制加热操作.
配套冷却设备
设备设置包括连接到感应加热系统的独立冷却装置.
其功能是支持设备在运行过程中的冷却要求.
该设备冷却回路与淬火阶段直接向链销喷水不同.
手持式感应加热头
手持式加热头是该应用中使用的主要处理组件.
它通过相关电缆和水连接连接到电源.
操作员可以将感应线圈定位在选定的销端周围,而无需将完整的链节组件装入 大型自动化淬火机.
这些 线圈几何形状 根据引脚尺寸和所需加热面积设计.
设备配置齐全
电源, 配套冷却设备, 辅助单元和手持式加热组件协同工作以提供所需的加热设置.
这种配置适用于需要对感应线圈进行局部处理和灵活定位的应用.
Ⅴ. 定制链销端感应淬火解决方案
不同的链销设计可能需要不同的局部硬化布置.
合适的感应加热系统取决于销的几何形状, 材料, 所需处理面积及生产条件.
对于类似的链销硬化应用, 科创评估以下信息:
工件信息
— 链销图纸或实际工件照片
— 销直径和外露端尺寸
— 链节装配结构
— 工件材料及初始热处理条件
热处理要求
— 所需硬化位置
— 目标表面硬度
— 所需的有效硬化深度
— 指定硬化区域
— 淬火要求
生产要求
— 待加工工件数量
— 预计产量
— 手动或自动操作要求
— 可用安装空间
基于这些细节, 感应线圈, 可以针对预期应用评估电源配置和冷却布置.
常见问题解答
单击问题以展开答案.
联系科创获取定制感应加热解决方案
如果您需要对链销或类似的组装金属部件进行局部感应淬火, 将您的工件图纸或照片以及所需的热处理规范发送给我们. 科创可以评估感应加热布置,并根据您的工件和生产要求开发合适的解决方案.