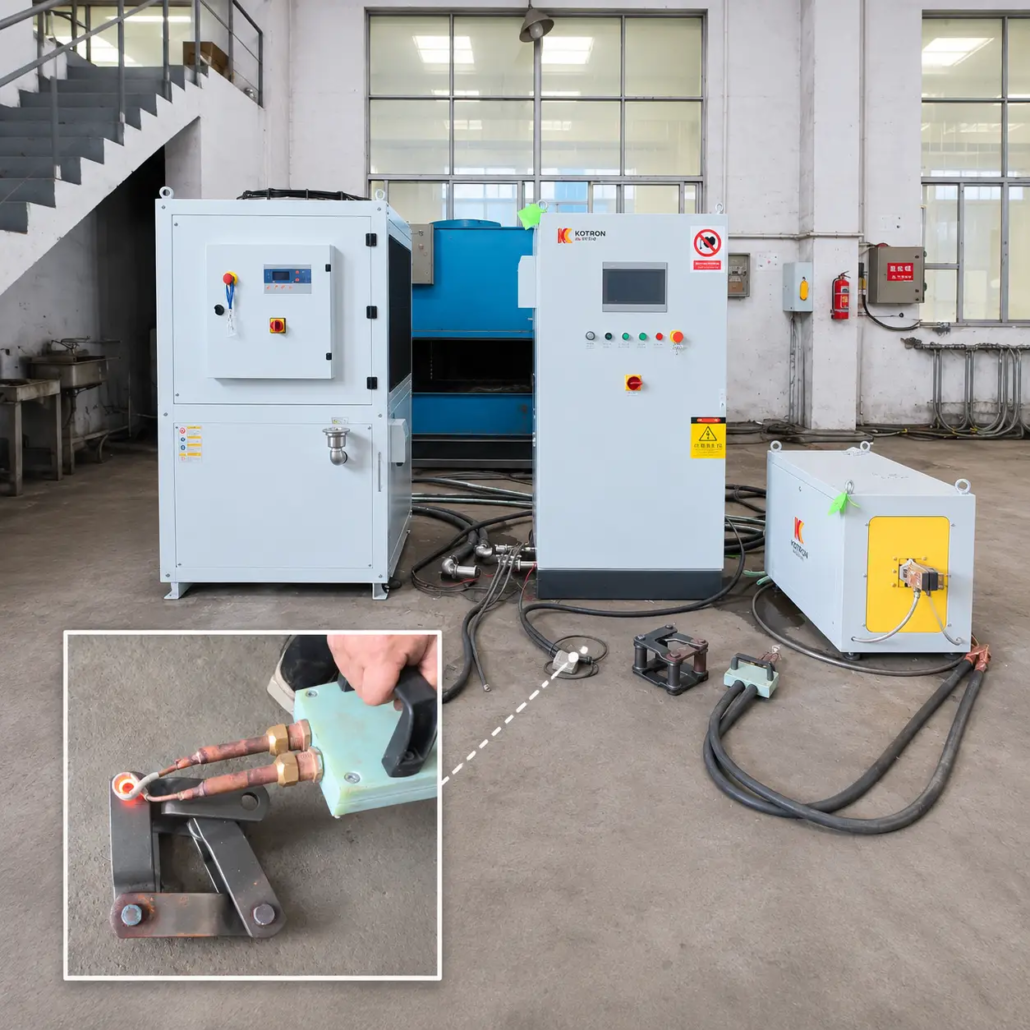
Endurecimiento por inducción del extremo del pasador de cadena con enfriamiento por pulverización directa de agua
Ⅰ. Endurecimiento por inducción del extremo del pasador de cadena en funcionamiento
La aplicación demuestra el endurecimiento por inducción localizado de un pasador de conexión dentro de un conjunto de eslabones de cadena de acero..
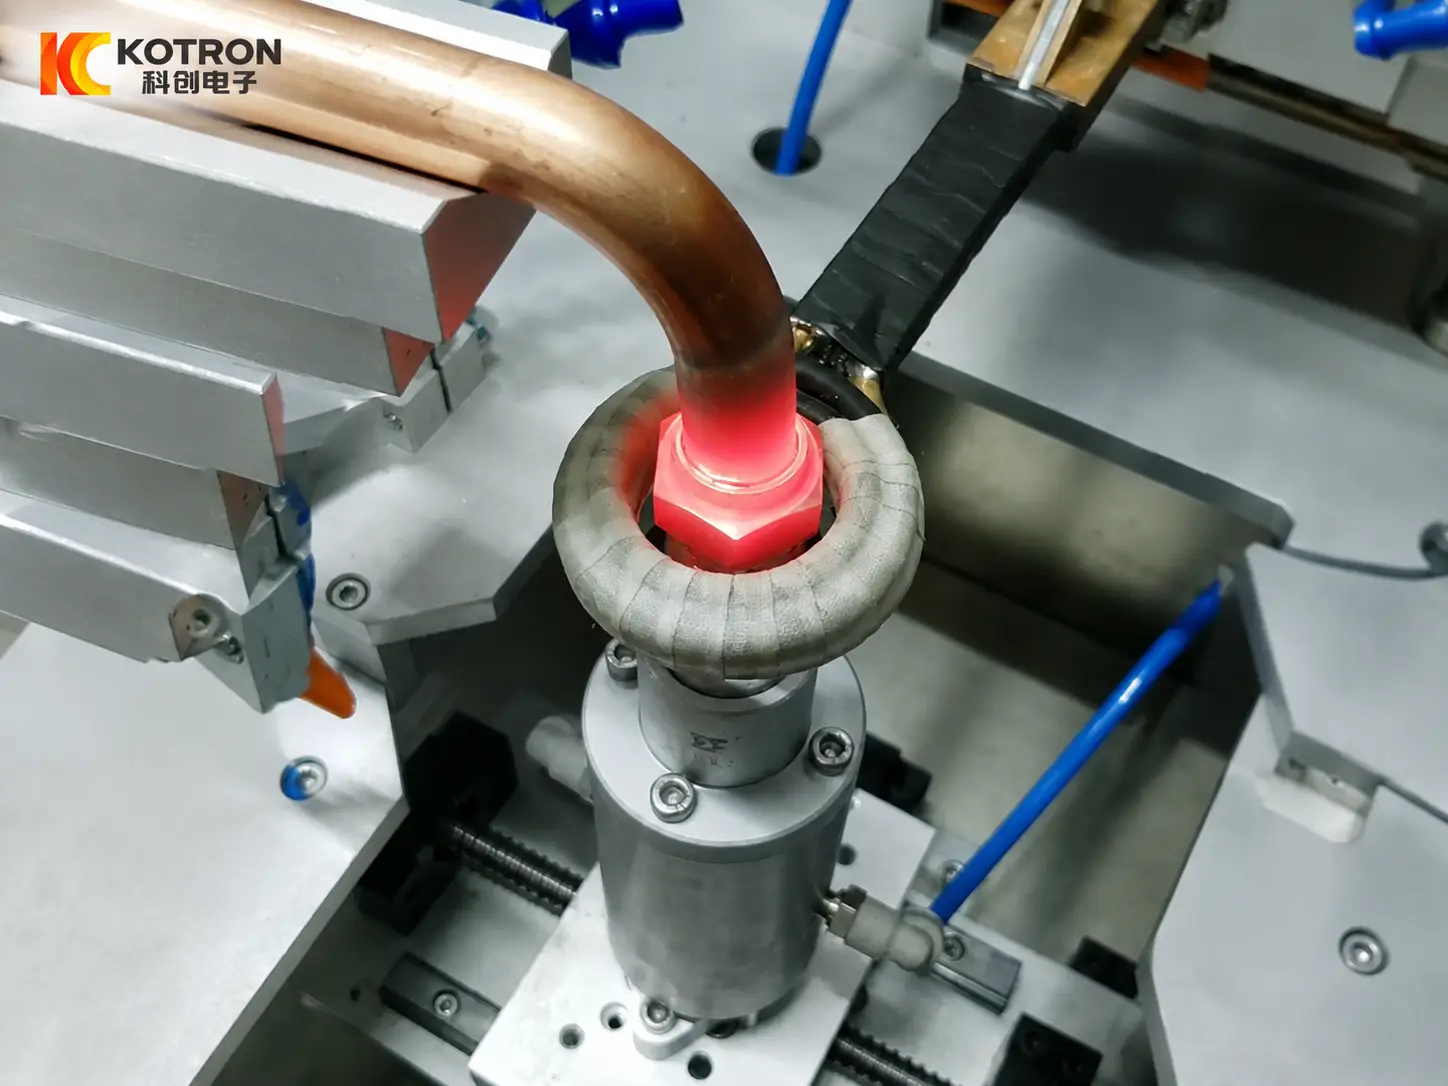
Durante la operación, el operador sostiene el cabezal de calentamiento por inducción y coloca su bobina alrededor del extremo expuesto del pasador de cadena instalado.
La bobina concentra el proceso de calentamiento en el área seleccionada del extremo del pasador en lugar de calentar todo el conjunto de eslabones de la cadena..
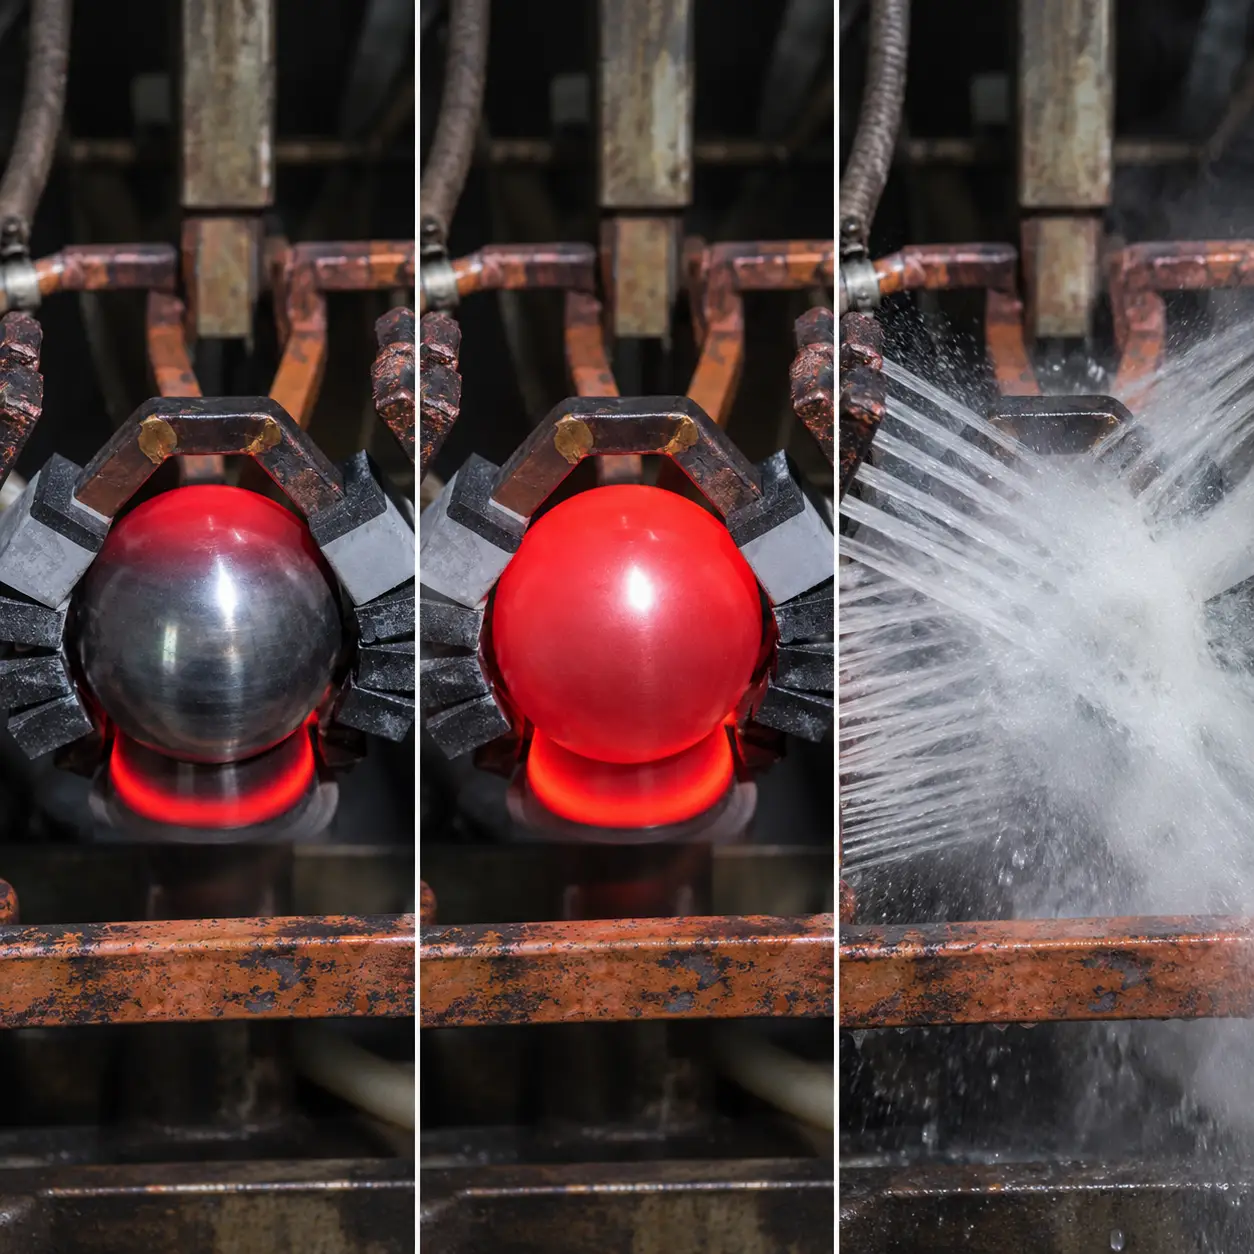
Una vez que se alcanza la condición de calefacción requerida, Se aplica agua directamente al área calentada para completar la etapa de enfriamiento..
El proceso demostrado implica tres operaciones principales.:
•Colocación de la bobina de inducción portátil alrededor del extremo expuesto del pasador de la cadena
•Aplicar calentamiento por inducción localizado al área seleccionada
•Rociar agua directamente sobre la región calentada para enfriar
Esta disposición proporciona un método práctico para el tratamiento térmico localizado cuando el área de endurecimiento requerida se limita a una sección específica de un componente metálico ensamblado..
Ⅱ. Endurecimiento localizado de un pasador de cadena instalado
La pieza de trabajo que se muestra en esta aplicación consiste en un conjunto de eslabones de cadena de acero con un pasador de conexión insertado..
El pasador de conexión se coloca dentro de la estructura de la articulación., y su extremo expuesto es el área objetivo para el calentamiento por inducción.
Esta distinción es importante porque el proceso no pretende calentar toda la placa de la cadena ni el conjunto completo. pasador de conexión uniforme.
Posicionamiento del pasador de cadena
El pasador ya está insertado en el conjunto del eslabón de la cadena durante la operación demostrada..
El cabezal de calentamiento por inducción se coloca alrededor del extremo expuesto., permitiendo al operador concentrar la acción de calentamiento en la región requerida.
Se debe considerar la relación entre el pasador y los componentes de la cadena circundante al diseñar la bobina de inducción..
Área de tratamiento localizado
Las dimensiones del extremo del pasador expuesto., La geometría de la placa de cadena circundante y el área endurecida requerida influyen en el diseño del serpentín y las condiciones de calentamiento..
El objetivo es lograr el resultado de endurecimiento localizado especificado y al mismo tiempo limitar el calentamiento innecesario de los componentes adyacentes..
Para aplicaciones similares, El área de tratamiento real debe establecerse de acuerdo con el dibujo de la pieza de trabajo y los requisitos del tratamiento térmico..
Ⅲ. Calentamiento por inducción manual y enfriamiento por pulverización directa de agua
The main feature of this application is the combination of localized induction heating and direct water spray quenching.
Both operations are important in determining the final heat treatment result.
Calentamiento por inducción localizado
The operator positions the handheld induction coil around the exposed end of the chain pin.
When the induction power supply is activated, inducción electromagnética generates heat within the electrically conductive workpiece.
Heating is concentrated around the selected pin-end region.
The required heating conditions depend on several factors, incluyendo:
— Chain pin material and initial condition
— Pin diameter and end geometry
— Área endurecida requerida
— Dureza superficial objetivo
— Profundidad de endurecimiento efectiva requerida
Dimensiones de la bobina, power output and heating duration need to be matched to the specific workpiece and process requirements.
Direct Water Spray Quenching
Después de la etapa de calentamiento, Se rocía agua directamente sobre el área calentada del extremo del pasador..
Esta operación de enfriamiento forma el etapa de enfriamiento del proceso.
La disposición del rociado de agua y las condiciones de enfriamiento deben ser adecuadas para el material de la pieza de trabajo y los resultados de endurecimiento requeridos..
Para tratamiento localizado, Se debe prestar especial atención a la relación entre el área de calentamiento y el área de enfriamiento posterior..
Las condiciones de calentamiento y enfriamiento deben evaluarse juntas durante el desarrollo del proceso para lograr la dureza superficial especificada y las características de la capa endurecida..
Inspección de procesos
Para una aplicación de producción, El tratamiento térmico resultante debe evaluarse según los requisitos del cliente..
Importante artículos de inspección puede incluir:
— Dureza de la superficie en la ubicación especificada
— Profundidad efectiva de la carcasa endurecida
— Área de endurecimiento y cobertura.
— Estado de los componentes adyacentes.
— Requisitos dimensionales después del tratamiento.
Los criterios de inspección reales dependen del diseño y la aplicación del pasador de la cadena..
Ⅳ. Equipo de calentamiento por inducción y disposición de bobina portátil
La aplicación utiliza un sistema de calentamiento por inducción KECHUANG configurado para el tratamiento localizado de pasadores de cadena..
La configuración completa del equipo incluye un gabinete de suministro de energía de calentamiento por inducción., equipo de enfriamiento de apoyo, una unidad de equipo auxiliar y un conjunto de calentamiento por inducción portátil.
Fuente de alimentación de calentamiento por inducción
El gabinete central KOTRON sirve como fuente de alimentación y unidad de control del calentamiento por inducción..
Proporciona la energía eléctrica requerida por el conjunto de calentamiento por inducción y permite al operador controlar la operación de calentamiento..
Equipos de refrigeración de apoyo
La configuración del equipo incluye una unidad de enfriamiento separada conectada al sistema de calentamiento por inducción..
Su función es soportar los requisitos de refrigeración del equipo durante la operación..
Este circuito de enfriamiento del equipo es distinto del rociado directo de agua que se aplica al pasador de la cadena durante la etapa de enfriamiento..
Cabezal de calentamiento por inducción portátil
El cabezal calefactor portátil es el principal componente de procesamiento utilizado en esta aplicación..
Se conecta a la red eléctrica a través de los cables y conexiones de agua asociados..
El operador puede colocar la bobina de inducción alrededor del extremo del pasador seleccionado sin necesidad de cargar el conjunto completo del eslabón de la cadena. una gran máquina de endurecimiento automatizada.
El geometría de la bobina Está diseñado de acuerdo con las dimensiones del pasador y el área de calentamiento requerida..
Configuración completa del equipo
La fuente de alimentación, equipo de enfriamiento de apoyo, La unidad auxiliar y el conjunto de calefacción portátil trabajan juntos para proporcionar la configuración de calefacción requerida..
Esta configuración es adecuada para aplicaciones donde se requiere tratamiento localizado y posicionamiento flexible de la bobina de inducción..
Ⅴ. Soluciones personalizadas de endurecimiento por inducción de extremos de pasadores de cadena
Diferentes diseños de pasadores de cadena pueden requerir diferentes disposiciones de endurecimiento localizado.
El sistema de calentamiento por inducción adecuado depende de la geometría del pasador., material, Área de tratamiento requerida y condiciones de producción..
Para una aplicación similar de endurecimiento de pasadores de cadena, KECHUANG evalúa la siguiente información:
Información de la pieza de trabajo
— Dibujos de pasadores de cadena o fotografías reales de la pieza de trabajo
— Diámetro del pasador y dimensiones del extremo expuesto
— Estructura de ensamblaje de eslabones de cadena
— Material de la pieza de trabajo y condición inicial del tratamiento térmico.
Requisitos de tratamiento térmico
— Ubicación de endurecimiento requerida
— Dureza superficial objetivo
— Profundidad de endurecimiento efectiva requerida
— Área de endurecimiento especificada
— Requisitos de enfriamiento
Requisitos de producción
— Número de piezas a procesar
— Volumen de producción esperado
— Requisitos de operación manual o automatizada
— Espacio de instalación disponible
En base a estos detalles, la bobina de inducción, La configuración de la fuente de alimentación y la disposición de refrigeración se pueden evaluar para la aplicación prevista..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Póngase en contacto con KECHUANG para obtener una solución personalizada de calentamiento por inducción
Si necesita endurecimiento por inducción localizado para pasadores de cadena o componentes metálicos ensamblados similares, envíenos los dibujos o fotografías de su pieza de trabajo junto con las especificaciones de tratamiento térmico requeridas. KECHUANG puede evaluar la disposición de calentamiento por inducción y desarrollar una solución adecuada según su pieza de trabajo y sus requisitos de producción..