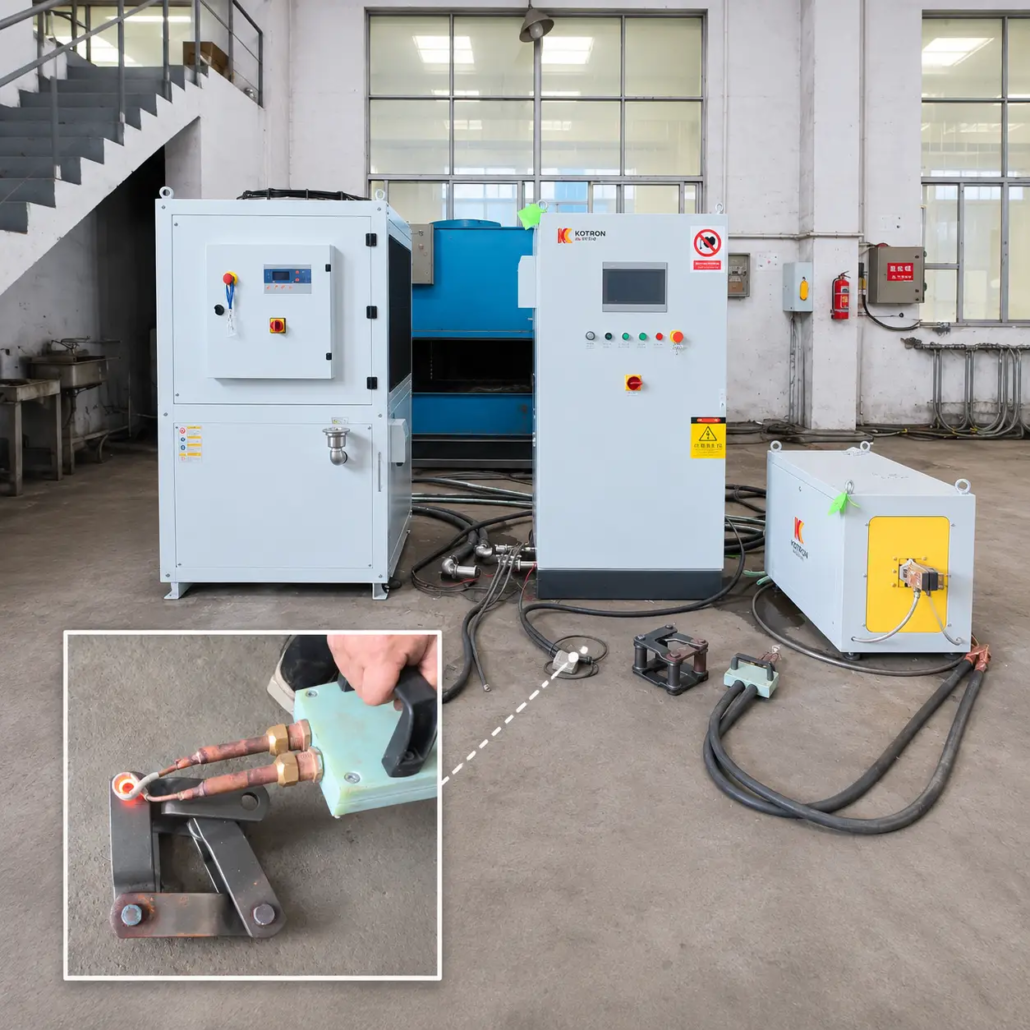
Hartowanie indukcyjne końcówki sworznia łańcucha z hartowaniem bezpośrednim natryskiem wody
Ⅰ. Hartowanie indukcyjne końca sworznia łańcucha podczas pracy
Zgłoszenie przedstawia miejscowe hartowanie indukcyjne sworznia łączącego w zespole stalowych ogniw łańcucha.
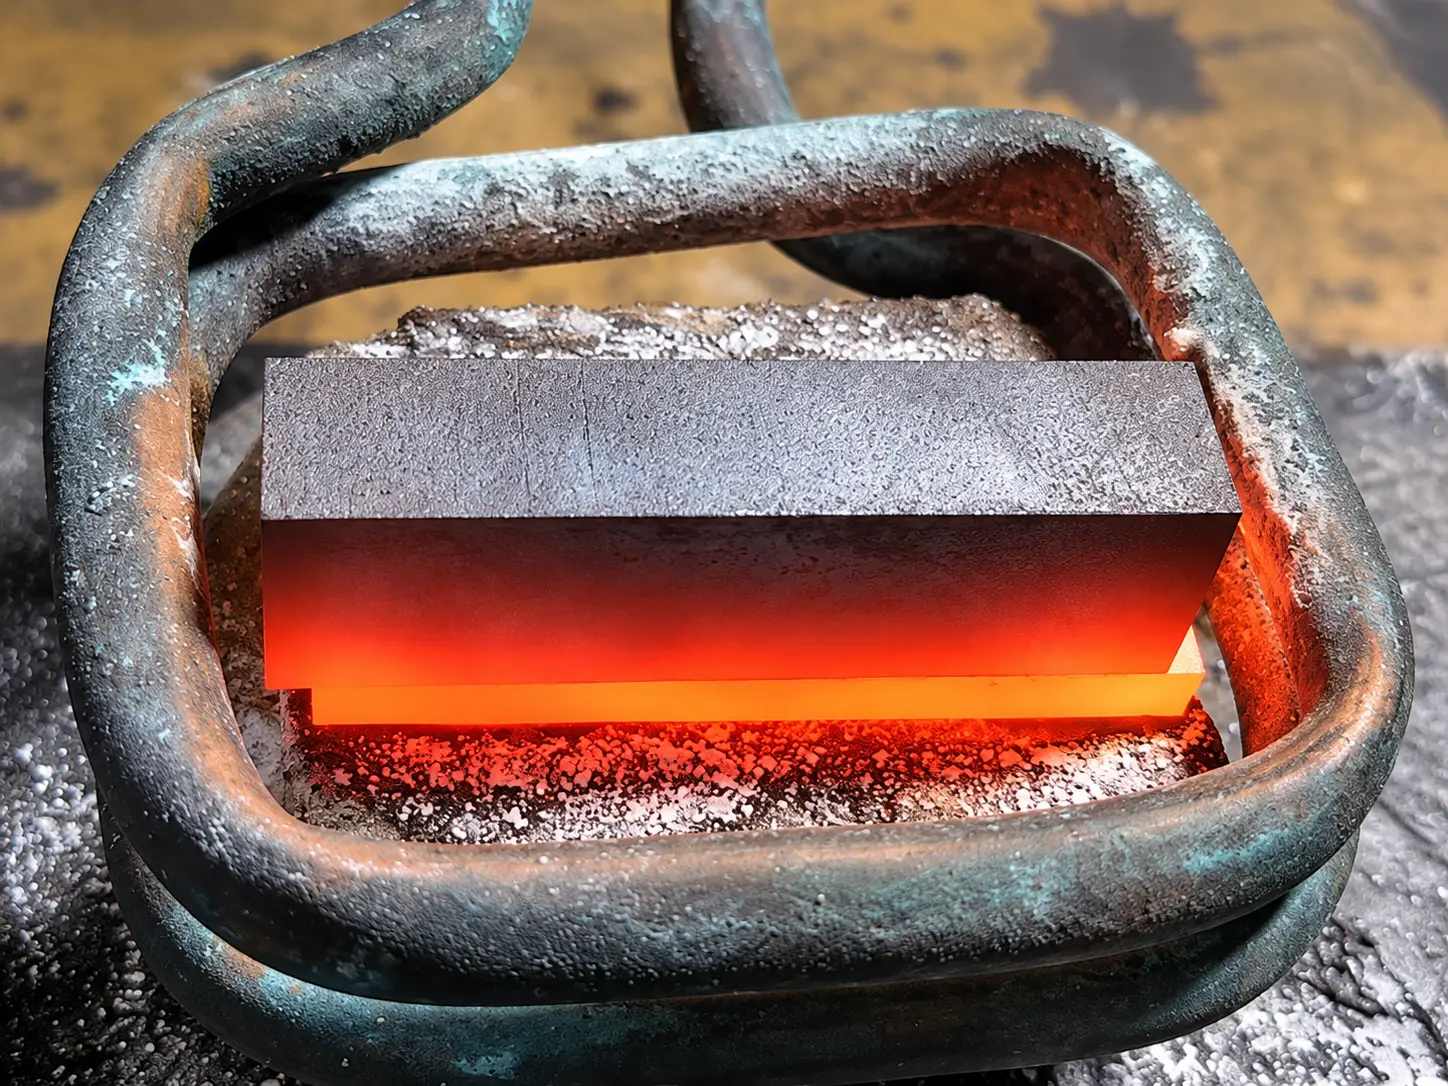
Podczas pracy, operator trzyma indukcyjną głowicę nagrzewającą i umieszcza jej cewkę wokół odsłoniętego końca zainstalowanego sworznia łańcucha.
Cewka koncentruje proces nagrzewania na wybranym obszarze końcówki sworznia, zamiast nagrzewać cały zespół ogniwa łańcucha.
Po osiągnięciu wymaganego stanu ogrzewania, woda jest doprowadzana bezpośrednio do ogrzanego obszaru w celu zakończenia etapu hartowania.
Zademonstrowany proces składa się z trzech głównych operacji:
•Umieszczanie ręcznej cewki indukcyjnej wokół odsłoniętego końca sworznia łańcucha
•Zastosowanie miejscowego ogrzewania indukcyjnego na wybranym obszarze
•Rozpylanie wody bezpośrednio na nagrzany obszar w celu hartowania
Układ ten zapewnia praktyczną metodę miejscowej obróbki cieplnej, gdy wymagana powierzchnia hartowania jest ograniczona do określonej sekcji zmontowanego elementu metalowego.
Ⅱ. Miejscowe utwardzenie zamontowanego sworznia łańcucha
Przedmiot obrabiany pokazany w tym zgłoszeniu składa się ze stalowego zespołu ogniw łańcucha z włożonym sworzniem łączącym.
Sworzeń łączący jest umieszczony w strukturze złącza, a jego odsłonięty koniec jest obszarem docelowym nagrzewania indukcyjnego.
To rozróżnienie jest ważne, ponieważ celem procesu nie jest nagrzewanie całej płytki łańcuchowej ani całości pin łączący równomiernie.
Pozycjonowanie sworznia łańcucha
Podczas zademonstrowanej operacji sworzeń jest już włożony do zespołu ogniwa łańcucha.
Indukcyjna głowica grzewcza jest umieszczona wokół odsłoniętego końca, pozwalając operatorowi skoncentrować działanie grzewcze na wymaganym obszarze.
Projektując cewkę indukcyjną, należy wziąć pod uwagę relację między sworzniem a otaczającymi elementami łańcucha.
Zlokalizowany obszar leczenia
Wymiary odsłoniętego końca sworznia, geometria otaczającej płytki łańcucha i wymagana powierzchnia hartowana wpływają na konstrukcję cewki i warunki ogrzewania.
Celem jest osiągnięcie określonego, miejscowego wyniku utwardzania przy jednoczesnym ograniczeniu niepotrzebnego nagrzewania sąsiadujących elementów.
Do podobnych zastosowań, rzeczywisty obszar obróbki powinien zostać ustalony zgodnie z rysunkiem przedmiotu obrabianego i wymaganiami dotyczącymi obróbki cieplnej.
Ⅲ. Ręczne nagrzewanie indukcyjne i hartowanie natryskowe bezpośrednio wodą
Główną cechą tego zastosowania jest połączenie miejscowego ogrzewania indukcyjnego i bezpośredniego hartowania natryskiem wody.
Obie operacje są ważne dla określenia końcowego wyniku obróbki cieplnej.
Miejscowe ogrzewanie indukcyjne
Operator umieszcza ręczną cewkę indukcyjną wokół odsłoniętego końca sworznia łańcucha.
Gdy włączone jest zasilanie indukcyjne, indukcja elektromagnetyczna wytwarza ciepło w elemencie przewodzącym prąd elektryczny.
Ogrzewanie koncentruje się wokół wybranego obszaru końcówki sworznia.
Wymagane warunki ogrzewania zależą od kilku czynników, w tym:
— Materiał sworznia łańcuszka i stan początkowy
— Średnica sworznia i geometria końcówki
— Wymagany obszar utwardzony
— Docelowa twardość powierzchni
— Wymagana efektywna głębokość hartowania
Wymiary cewki, moc wyjściową i czas nagrzewania należy dopasować do konkretnych wymagań przedmiotu obrabianego i procesu.
Hartowanie bezpośrednie natryskiem wody
Po etapie nagrzewania, woda jest natryskiwana bezpośrednio na nagrzany obszar końcówki sworznia.
Ta operacja chłodzenia tworzy etap gaszenia procesu.
Układ natrysku wody i warunki chłodzenia muszą być odpowiednie do materiału przedmiotu obrabianego i wymaganych wyników hartowania.
Do leczenia miejscowego, Szczególną uwagę należy zwrócić na zależność pomiędzy obszarem nagrzewania i późniejszym obszarem hartowania.
Warunki ogrzewania i chłodzenia należy oceniać łącznie podczas opracowywania procesu, aby osiągnąć określoną twardość powierzchni i właściwości warstwy utwardzonej.
Kontrola procesu
Do zastosowania produkcyjnego, wynikową obróbkę cieplną należy ocenić pod kątem wymagań klienta.
Odpowiedni elementy inspekcji może obejmować:
— Twardość powierzchni w określonym miejscu
— Efektywna, hartowana głębokość obudowy
— Powierzchnia utwardzania i pokrycie
— Stan sąsiadujących elementów
— Wymagania wymiarowe po obróbce
Rzeczywiste kryteria kontroli zależą od konstrukcji i zastosowania sworznia łańcucha.
Ⅳ. Indukcyjny sprzęt grzewczy i ręczny układ cewek
Aplikacja wykorzystuje system nagrzewania indukcyjnego KECHUANG skonfigurowany do miejscowej obróbki sworzni łańcucha.
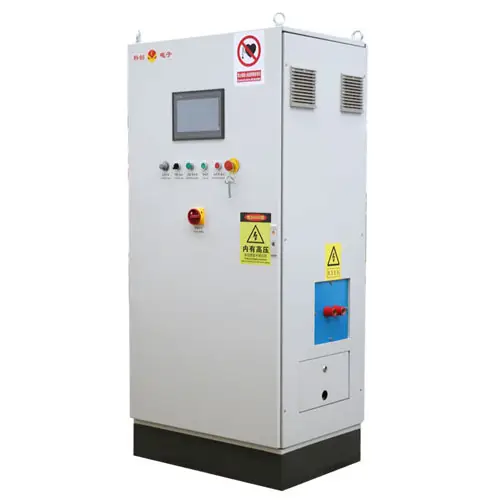
Kompletna konfiguracja sprzętu obejmuje szafę zasilającą ogrzewanie indukcyjne, wspieranie urządzeń chłodniczych, zespół wyposażenia pomocniczego i ręczny zespół nagrzewania indukcyjnego.
Zasilacz ogrzewania indukcyjnego
Centralna szafa KOTRON pełni funkcję zasilacza i sterownika nagrzewnicy indukcyjnej.
Zapewnia energię elektryczną wymaganą przez zespół nagrzewania indukcyjnego i umożliwia operatorowi kontrolowanie operacji nagrzewania.
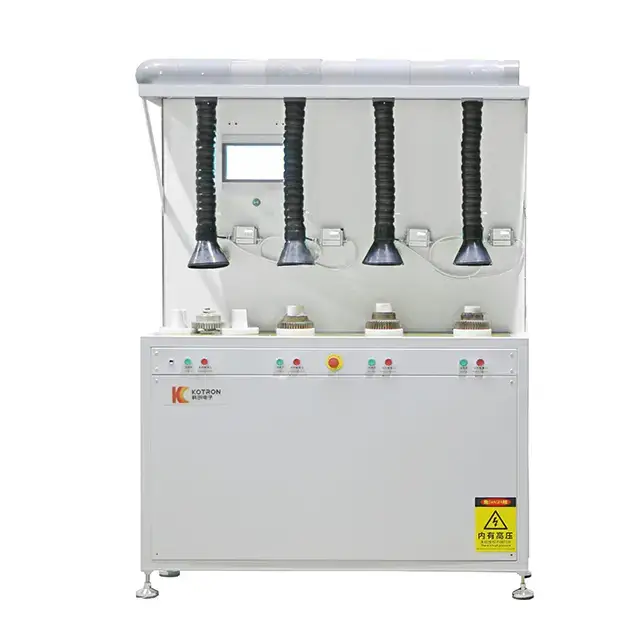
Wspieranie sprzętu chłodzącego
Konfiguracja sprzętu obejmuje oddzielną jednostkę chłodzącą podłączoną do indukcyjnego systemu grzewczego.
Jego zadaniem jest wspieranie wymagań dotyczących chłodzenia sprzętu podczas pracy.
Ten obieg chłodzenia urządzenia różni się od bezpośredniego strumienia wody podawanego na sworzeń łańcucha podczas etapu hartowania.
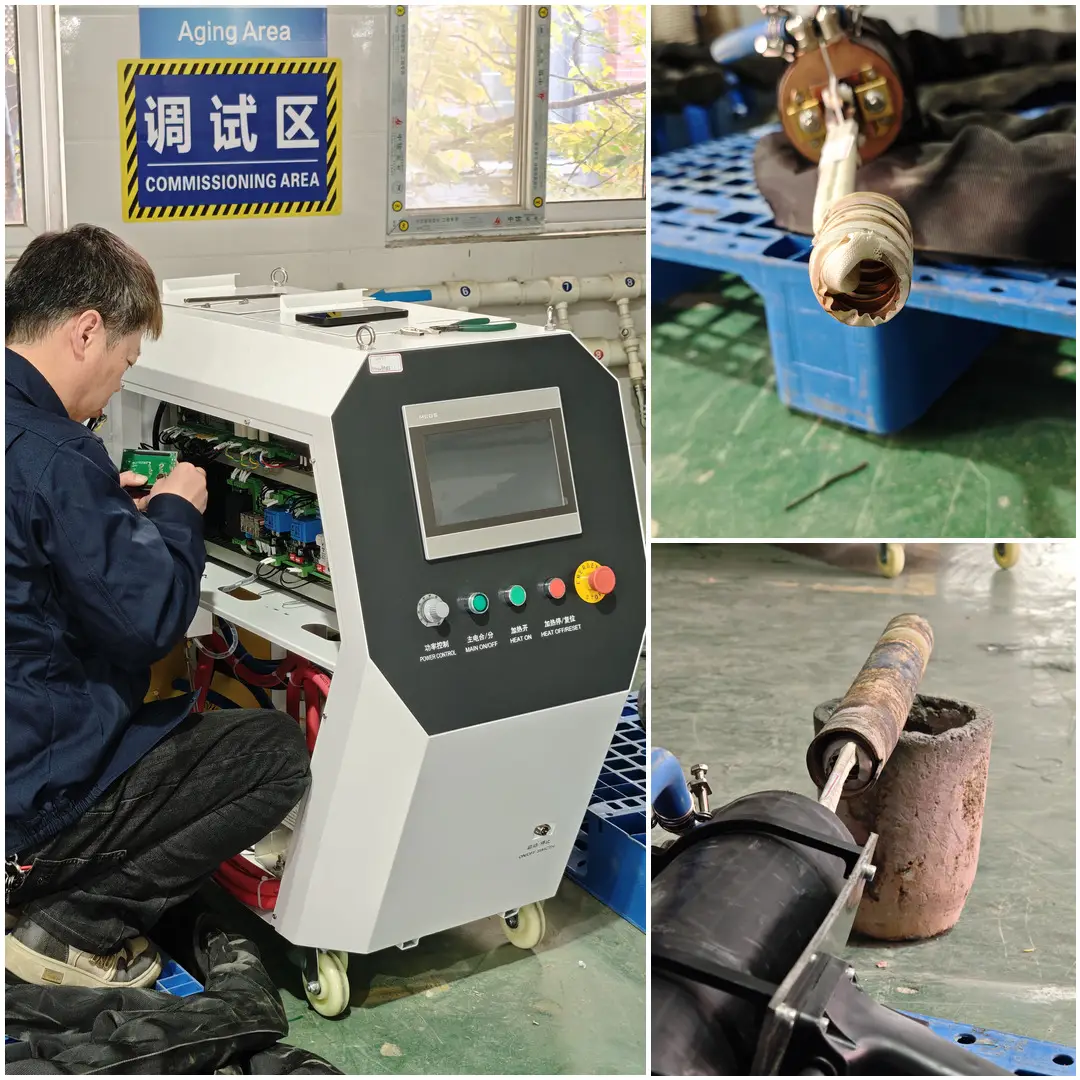
Ręczna głowica grzewcza indukcyjna
Ręczna głowica grzewcza jest głównym elementem przetwarzającym stosowanym w tym zastosowaniu.
Jest podłączony do źródła zasilania za pomocą odpowiednich kabli i przyłączy wodnych.
Operator może umieścić cewkę indukcyjną wokół wybranego końca sworznia bez konieczności ładowania całego zespołu ogniw łańcucha duża zautomatyzowana maszyna do hartowania.
Dla geometrii cewki jest zaprojektowany zgodnie z wymiarami sworznia i wymaganą powierzchnią grzewczą.
Pełna konfiguracja sprzętu
zasilający, wspieranie urządzeń chłodniczych, Jednostka pomocnicza i ręczny zespół grzewczy współpracują ze sobą, aby zapewnić wymaganą konfigurację ogrzewania.
Ta konfiguracja jest odpowiednia do zastosowań, w których wymagane jest miejscowe leczenie i elastyczne pozycjonowanie cewki indukcyjnej.
V.. Indywidualne rozwiązania w zakresie hartowania indukcyjnego końcówek sworzni łańcucha
Różne konstrukcje sworzni łańcucha mogą wymagać różnych miejscowych ustawień hartowania.
Odpowiedni system nagrzewania indukcyjnego zależy od geometrii sworznia, materiał, wymagany obszar obróbki i warunki produkcji.
Do podobnych zastosowań związanych z hartowaniem sworzni łańcucha, KECHUANG ocenia następujące informacje:
Informacje o przedmiocie obrabianym
— Rysunki sworzni łańcucha lub rzeczywiste zdjęcia przedmiotu obrabianego
— Średnica sworznia i wymiary odsłoniętego końca
— Struktura zespołu ogniw łańcucha
— Materiał przedmiotu obrabianego i stan wstępnej obróbki cieplnej
Wymagania dotyczące obróbki cieplnej
— Wymagane miejsce hartowania
— Docelowa twardość powierzchni
— Wymagana efektywna głębokość hartowania
— Określony obszar hartowania
— Wymagania dotyczące hartowania
Wymagania produkcyjne
— Liczba detali do obróbki
— Oczekiwana wielkość produkcji
— Wymagania dotyczące obsługi ręcznej lub automatycznej
— Dostępna przestrzeń instalacyjna
Na podstawie tych szczegółów, cewka indukcyjna, konfigurację zasilania i układ chłodzenia można ocenić pod kątem zamierzonego zastosowania.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Skontaktuj się z firmą KECHUANG, aby uzyskać indywidualne rozwiązanie w zakresie ogrzewania indukcyjnego
Jeśli potrzebujesz miejscowego hartowania indukcyjnego sworzni łańcucha lub podobnych montowanych elementów metalowych, prześlij nam rysunki lub zdjęcia detali wraz z wymaganymi specyfikacjami obróbki cieplnej. KECHUANG może ocenić rozwiązanie nagrzewania indukcyjnego i opracować odpowiednie rozwiązanie w oparciu o wymagania dotyczące przedmiotu obrabianego i produkcji.