
Por que um eixo gira durante o endurecimento por indução?
Durante endurecimento por varredura do eixo, A peça frequentemente gira enquanto se move através da bobina de indução. Esses dois movimentos não estão fazendo o mesmo trabalho.
A rotação ajuda principalmente a melhorar a uniformidade do aquecimento ao redor da circunferência da haste, enquanto a viagem vertical move a zona de aquecimento ao longo do comprimento da haste. A estratégia exata de movimento ainda depende da peça, projeto do indutor e processo de tempera.
Ⅰ. A rotação melhora a uniformidade do aquecimento circunferencial
Uma bobina de indução em forma de anel envolve o eixo, mas isto não significa automaticamente que o aquecimento será perfeitamente idêntico em todos os pontos à volta da circunferência.
Na prática do endurecimento por indução, a relação entre a peça de trabalho e o indutor afeta o padrão de aquecimento. Rodar o eixo permite que diferentes posições circunferenciais passem repetidamente pelo campo de indução.
Para endurecimento por varrimento, isto ajuda a mediar o aquecimento em torno do eixo e a produzir uma carcaça endurecida mais uniforme.
É por isso que a rotação do eixo é frequentemente combinada com um indutor do tipo anel quando é necessário um padrão consistente de endurecimento circunferencial. Radyne descreve especificamente a rotação do eixo como frequentemente necessária quando é necessária uma carcaça completamente uniforme durante o endurecimento progressivo por indução.
Ⅱ. A rotação e a viagem vertical fazem trabalhos diferentes
No processo de endurecimento vertical por eixo mostrado aqui, a peça roda enquanto sobe através da bobina de indução.
Os movimentos atuam em duas direções diferentes:
Rotação → À volta da circunferência
Movimento vertical → ao longo do comprimento do eixo
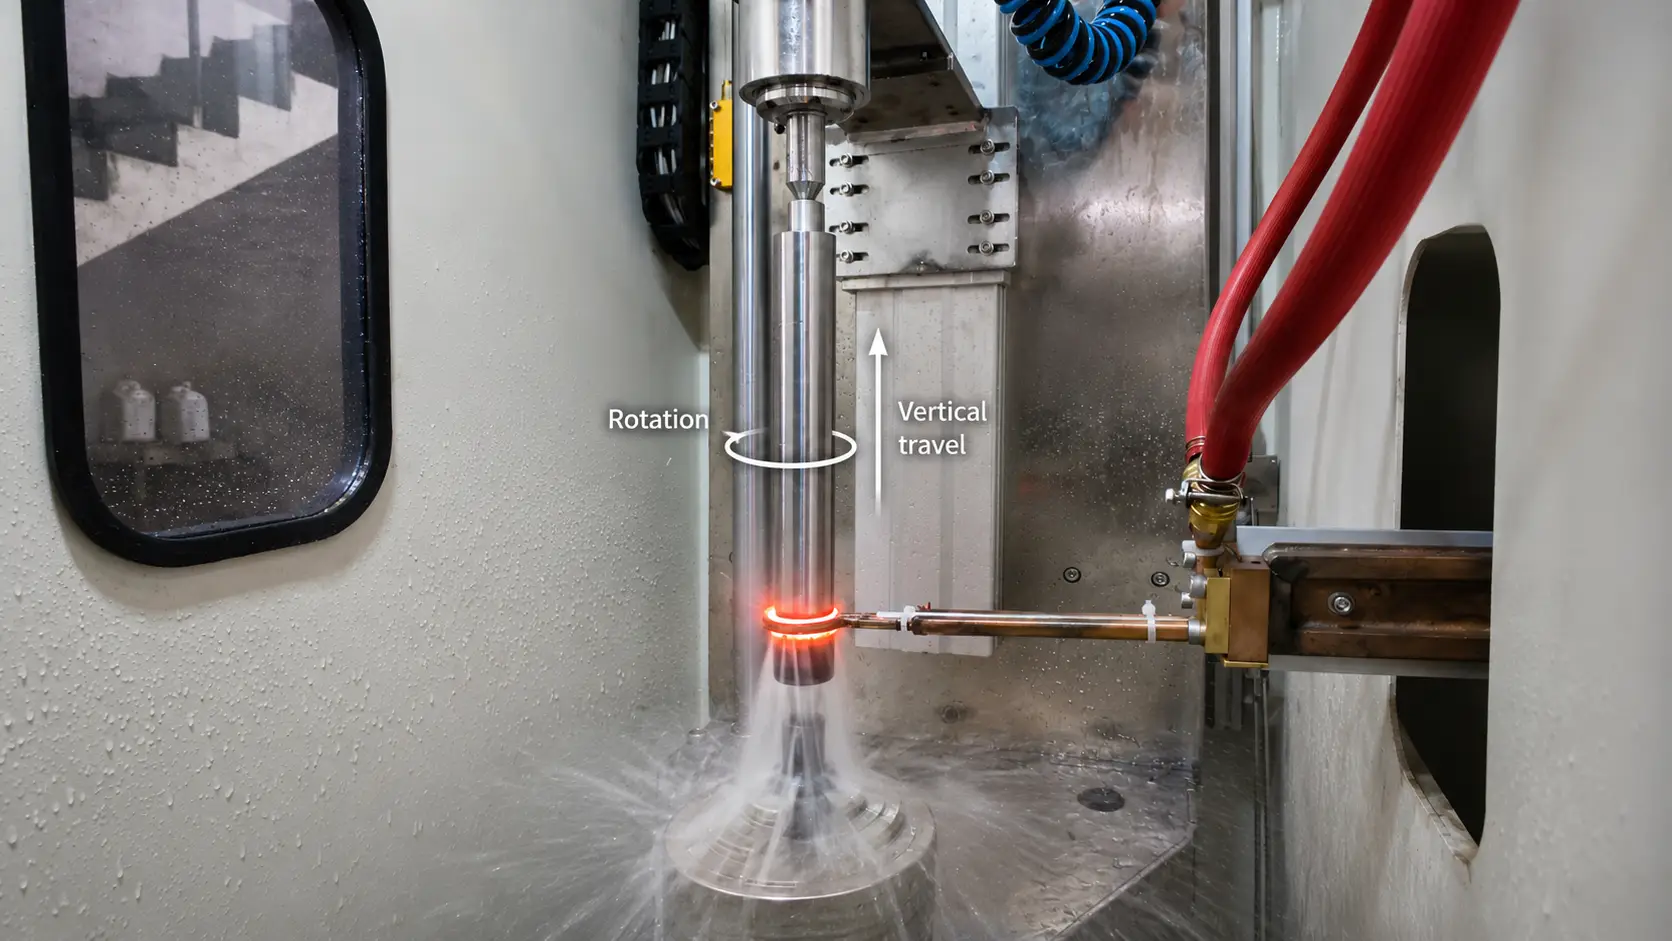
A rotação ajuda a controlar a uniformidade circunferencial, enquanto o movimento vertical transporta a zona de aquecimento ao longo do eixo.
À medida que a peça passa pelo indutor, apenas uma secção limitada está a ser aquecida ativamente ao mesmo tempo. O movimento de varrimento determina, portanto, como a zona endurecida progride ao longo do eixo.
O padrão final de endurecimento não é determinado apenas pelo movimento. Potência, frequência, velocidade de varrimento, rotação, o design do indutor e o resfriamento trabalham em conjunto.
A máquina CNC vertical utilizada na nossa aplicação de endurecimento de eixos é um modelo com movimento da peça e sistema de rotação do fuso com avanço vertical controlado, o que corresponde a este tipo de arranjo de processo.
Ⅲ. Uma haste pode girar muito devagar ou muito rápido??
Mais velocidade de rotação não é automaticamente melhor.
Se um processo depende da rotação para uniformidade circunferencial, uma rotação insuficiente pode não fornecer o efeito de média necessário durante o ciclo de aquecimento.
No outro extremo, uma velocidade de rotação elevada pode criar um problema diferente: a peça em movimento pode afectar como o líquido de têmpera atinge a superfície.
A Inductoheat observa que uma velocidade de rotação mais elevada pode melhorar a uniformidade do aquecimento circunferencial, mas uma velocidade excessiva pode desviar o agente de têmpera e reduzir a eficácia do arrefecimento em algumas áreas, particularmente em torno de alterações no diâmetro do eixo. Isto pode contribuir para uma dureza localmente reduzida.
É por isso que não existe uma rotação única correta para todos os eixos.
A velocidade de rotação tem de ser estabelecida juntamente com a geometria da peça de trabalho, velocidade de varrimento, design do indutor e arranjo de têmpera.
Ⅳ. Cada Eixo Precisa de Rodar?
Não.
A rotação é comum no endurecimento convencional por varrimento por eixo, mas não é um requisito universal para o endurecimento por indução.
Alguns processos alcançam o padrão de aquecimento necessário através de um design diferente de indutor em vez de rodar a peça de trabalho.
Um exemplo claro é o sistema CamPro da Inductoheat para endurecimento da árvore de cames. Seu processo estacionário SHarP-C foi projetado especificamente para eliminar a rotação da peça durante o tratamento térmico por indução.
Esta é uma distinção importante.
A pergunta correta não é:
“Todo eixo deve girar?”
É:
“Que combinação de movimento da peça e design do indutor produz o padrão de endurecimento necessário?”
Para endurecimento por varredura de eixo cilíndrico convencional, a rotação é frequentemente usada para melhorar a uniformidade circunferencial, enquanto a varredura controla a zona endurecida ao longo do comprimento do eixo.
Outras peças podem requerer uma abordagem diferente.
Equipamento relacionado: Máquina CNC de Endurecimento por Indução do Eixo
Principal vantagem
Durante Endurecimento por indução, rotação do eixo faz a média do aquecimento ao longo da circunferência, enquanto o deslocamento vertical transporta a zona endurecida ao longo do eixo. Os dois movimentos fazem funções diferentes. A velocidade deve ser definida em conjunto com a velocidade de varrimento, Projeto e têmpera do indutor — e nem todos os eixos precisam de rodar de todo.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Todo eixo precisa girar durante o endurecimento por indução?
Não. A rotação é comum no endurecimento convencional do eixo, mas não é um requisito universal. Alguns processos, como o sistema de árvore de cames CamPro da Inductoheat, são projetados para eliminar a rotação da peça através de um design de indutor diferente.
O que acontece se um eixo girar muito lentamente?
Se o processo depende de rotação para uniformidade circunferencial, uma rotação insuficiente pode não fornecer o efeito de média necessário durante o ciclo de aquecimento, deixando um case endurecido irregular.
A velocidade de rotação pode ser muito alta?
Sim. A velocidade excessiva pode desviar o agente de têmpera e reduzir a eficácia do arrefecimento em algumas zonas, particularmente em mudanças de diâmetro do eixo, contribuindo para uma dureza localmente reduzida.
O que determina o padrão final de têmpera?
Potência, frequência, velocidade de varrimento, rotação, O desenho do indutor e a têmpera trabalham juntos. Nem a rotação nem o movimento vertical sozinho determinam o padrão final de têmpera.
Selecione a Estratégia de Movimento Adequada para o Seu Eixo
Envie o desenho do seu eixo e os requisitos de têmpera. Vamos ajustar a rotação, movimento de varrimento, projeto de indutor e apagamento para a sua peça.


