
Dlaczego wał obraca się podczas hartowania indukcyjnego?
podczas hartowanie skanowania wału, obrabiany przedmiot często obraca się podczas przemieszczania się przez cewkę indukcyjną. Te dwa ruchy nie wykonują tej samej pracy.
Obrót głównie pomaga poprawić równomierność nagrzewania wokół obwodu wału, podczas gdy ruch pionowy przesuwa strefę grzewczą wzdłuż długości wału. Dokładna strategia ruchu nadal zależy od przedmiotu obrabianego, projektu induktora i procesu hartowania.
| Obrót poprawia równomierność nagrzewania wokół obwodu | Obrót i ruch pionowy wykonują różne zadania |
| Czy wał może obracać się zbyt wolno lub zbyt szybko? | Czy każdy wał musi się obracać? |
Ⅰ. Obrót poprawia równomierność nagrzewania wokół obwodu
Otwarta w kształcie pierścienia cewka indukcyjna otacza wał, ale to nie oznacza automatycznie, że ogrzewanie będzie idealnie identyczne w każdym punkcie obwodu.
W praktyce hartowaniu indukcyjnym, relacja między obrabianym elementem a cewką wpływa na wzór nagrzewania. Obracanie wału pozwala na wielokrotne przechodzenie różnych pozycji obwodowych przez pole indukcyjne.
dla utwardzanie skanowe, to pomaga uśrednić nagrzewanie wokół wału i uzyskać bardziej jednolitą, utwardzoną obudówkę.
Dlatego obrót wału jest powszechnie łączony z induktorem pierścieniowym, gdy wymagana jest stała, obwodowa struktura utwardzenia. Radyne szczególnie opisuje obrót wału jako często konieczny tam, gdzie wymagana jest całkowicie jednolita warstwa podczas postępującego hartowania indukcyjnego.
Ⅱ. Obrót i ruch pionowy wykonują różne zadania
W procesie hartowania wału w pionie pokazanym tutaj, element obrabiany obraca się podczas przesuwania w górę przez cewkę indukcyjną.
Ruchy działają w dwóch różnych kierunkach:
Obrót → wokół obwodu
Ruch pionowy → wzdłuż długości wału
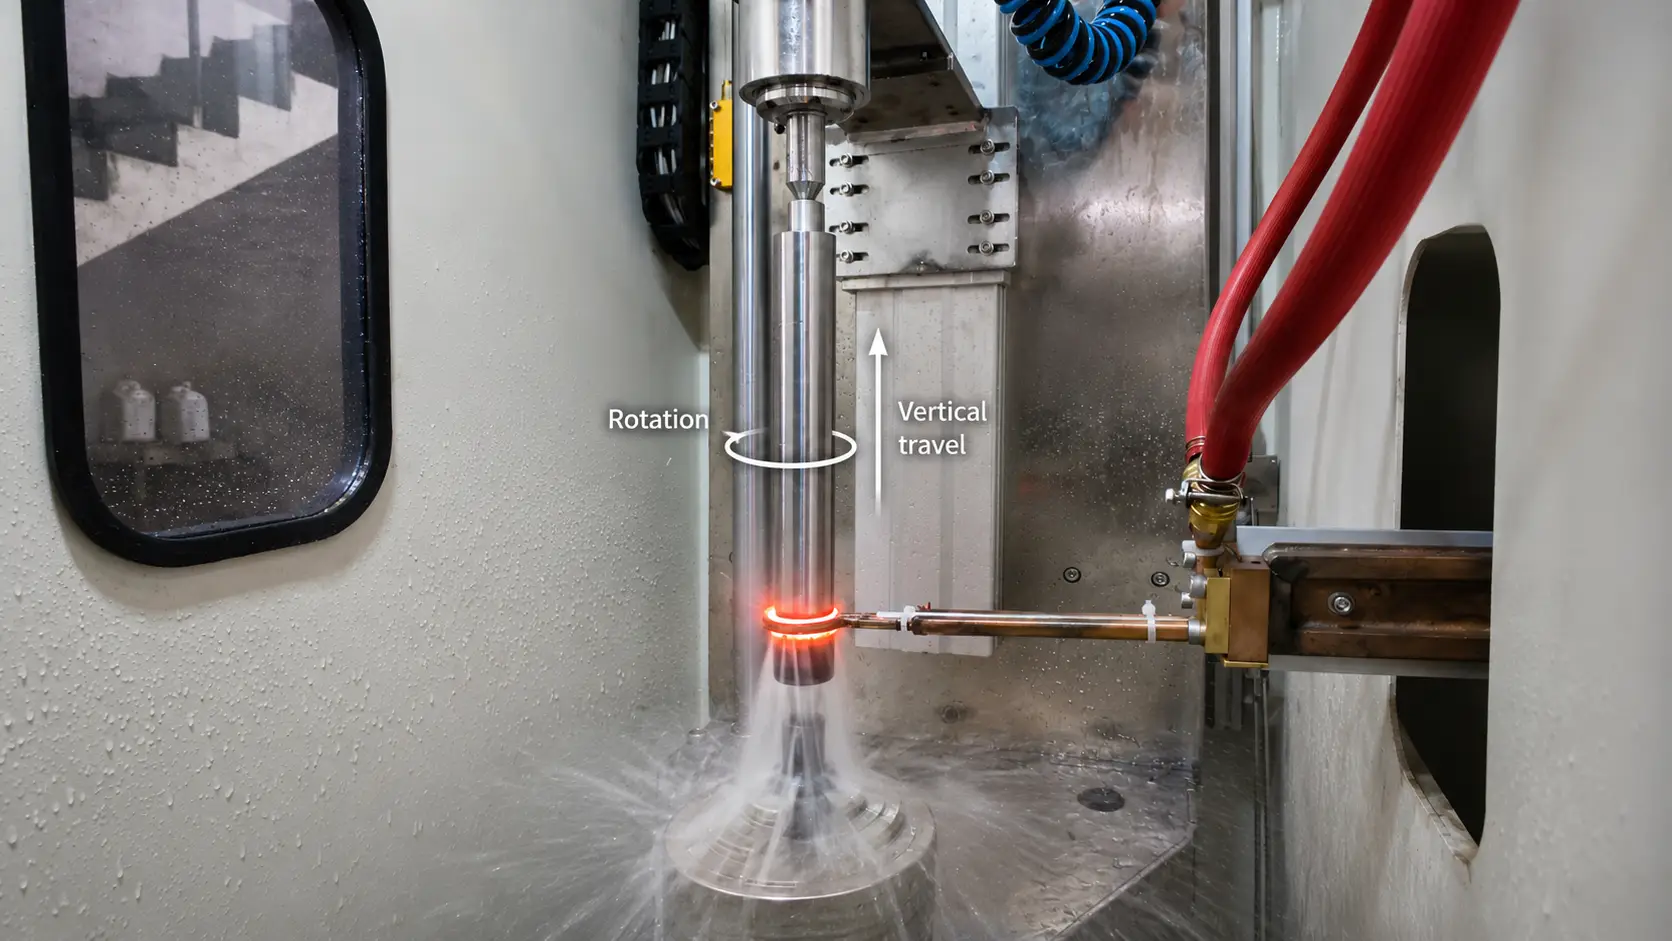
Obrót pomaga kontrolować jednolitość obwodu, podczas gdy ruch pionowy przenosi strefę grzewczą wzdłuż wału.
Gdy przedmiot przechodzi przez cewkę indukcyjną, tylko ograniczona część jest aktywnie ogrzewana w tym samym czasie. Dlatego ruch skanujący określa sposób przemieszczania się strefy hartowanej wzdłuż wału.
Twój ostateczny, utwardzony wzór nie jest zdeterminowany samym żadnym ruchem. Moc, częstotliwość, prędkość skanowania, obrót, projektowanie cewek i gaszenie działają razem.
Pionowa maszyna CNC stosowana w naszej aplikacji hartowania wałów jest konstrukcją z ruchem przedmiotu obrabianego, z systemem obrotu wrzeciona i kontrolowanym posuwem pionowym, co odpowiada temu typowi układu procesu.
Ⅲ. Czy wał może obracać się zbyt wolno lub zbyt szybko?
Większa prędkość obrotowa nie zawsze jest lepsza.
Jeśli proces polega na obrocie dla zapewnienia równomierności obwodowej, niewystarczający obrót może nie zapewnić efektu uśredniania wymaganego podczas cyklu nagrzewania.
Na drugim końcu skali, wysoka prędkość obrotowa może stworzyć inny problem: obracający się element może wpływać na to, jak ciecz hartownicza dociera do powierzchni.
Inductoheat zauważa, że wyższa prędkość obrotowa może poprawić równomierność nagrzewania obwodowego, ale nadmierna prędkość może odchylać ciecz hartowniczą i zmniejszać skuteczność chłodzenia w niektórych miejscach, szczególnie wokół zmian w średnicy wału. To może przyczyniać się do lokalnie zmniejszonej twardości.
Dlatego nie ma jednej prędkości obrotowej, która byłaby właściwa dla każdego wału.
Prędkość obrotową należy ustalić w oparciu o geometrię przedmiotu obrabianego, prędkość skanowania, konstrukcja cewki indukcyjnej i układ hartowania.
Ⅳ. Czy każdy wał musi się obracać?
Nie.
Rotacja jest powszechna w konwencjonalnym hartowaniu skaningowym wałów, ale nie jest to uniwersalny wymóg dotyczący hartowania indukcyjnego.
W niektórych procesach wymagany wzór ogrzewania osiąga się dzięki innej konstrukcji cewki indukcyjnej zamiast obracania przedmiotu obrabianego.
Wyraźnym przykładem jest system CamPro firmy Inductoheat do hartowania wałków rozrządu. Stacjonarny proces SharP-C został specjalnie zaprojektowany w celu wyeliminowania rotacji przedmiotu obrabianego podczas indukcyjnej obróbki cieplnej.
To ważne rozróżnienie.
Właściwe pytanie nie brzmi:
“Czy każdy wał powinien się obracać?”
Jest:
“Jaka kombinacja ruchu przedmiotu obrabianego i konstrukcji cewki indukcyjnej zapewnia wymagany wzór hartowania?”
Do konwencjonalnego hartowania metodą skaningową wałów cylindrycznych, obrót jest często stosowany w celu poprawy jednorodności obwodu, podczas skanowania kontroluje strefę hartowaną na całej długości wału.
Inne przedmioty obrabiane mogą wymagać innego podejścia.
Powiązany sprzęt: Maszyna do hartowania wzdłużnego wałów CNC
Klucz na wynos
podczas hartowanie indukcyjne, obrót wału równomiernie nagrzewa obwód, podczas gdy ruch w pionie przenosi strefę hartowania wzdłuż wału. Te dwa ruchy pełnią różne funkcje. Prędkość musi być ustawiona razem z prędkością skanowania, Projekt induktora i chłodzenie — i nie każdy wał musi się w ogóle obracać.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy każdy wał musi się obracać podczas hartowania indukcyjnego??
Nie. Rotacja jest powszechna w przypadku konwencjonalnego hartowania metodą skaningową wałów, ale nie jest wymogiem uniwersalnym. Niektóre procesy, jak system wałków rozrządu CamPro firmy Inductoheat, zostały zaprojektowane w celu wyeliminowania rotacji przedmiotu obrabianego poprzez inną konstrukcję cewki indukcyjnej.
Co się stanie, jeśli wał obraca się zbyt wolno??
Jeśli proces opiera się na rotacji w celu uzyskania jednorodności obwodu, niewystarczający obrót może nie zapewnić efektu uśredniania wymaganego podczas cyklu nagrzewania, pozostawiając nierówno utwardzoną obudowę.
Czy prędkość obrotowa może być zbyt duża?
Tak. Nadmierna prędkość może spowodować odchylenie chłodziwa i w niektórych obszarach zmniejszyć skuteczność chłodzenia, szczególnie wokół zmian średnicy wału, przyczyniając się do miejscowego zmniejszenia twardości.
Co decyduje o ostatecznym wzorze hartowania?
Moc, częstotliwość, prędkość skanowania, obrót, Projekt induktora i hartowanie działają razem. Ani obrót, ani ruch pionowy sam nie decydują o ostatecznym wzorze hartowania.
Wybierz właściwą strategię ruchu dla swojego wału
Prześlij rysunek wału i wymagania dotyczące hartowania. Dopasujemy obrót, ruch skanowania, Projekt cewki i hartowanie do twojej części.


