
Tại sao trục lại quay trong quá trình tôi bề mặt bằng cảm ứng?
Trong quá trình tôi quét trục, chi tiết thường quay trong khi di chuyển qua cuộn cảm ứng. Hai chuyển động này không thực hiện cùng một công việc.
Quay chủ yếu giúp cải thiện tính đồng đều của nhiệt xung quanh chu vi trục, trong khi chuyển động theo chiều dọc di chuyển vùng làm nóng dọc theo chiều dài trục. Chiến lược di chuyển chính xác vẫn phụ thuộc vào chi tiết gia công, thiết kế cuộn cảm và quá trình tôi lạnh.
| Quay cải thiện tính đồng đều của nhiệt theo chu vi | Quay và chuyển động theo chiều dọc thực hiện các công việc khác nhau |
| Trục có thể quay quá chậm hoặc quá nhanh không? | Có cần mọi trục đều quay không? |
Ⅰ. Quay cải thiện tính đồng đều của nhiệt theo chu vi
Một cuộn cảm hình vòng bao quanh trục, nhưng điều này không tự động có nghĩa là nhiệt sẽ hoàn toàn giống nhau ở mọi điểm xung quanh chu vi.
Trong thực tiễn tôi luyện cảm ứng, mối quan hệ giữa chi tiết gia công và cuộn cảm ảnh hưởng đến mẫu nhiệt. Quay trục cho phép các vị trí xung quanh khác nhau đi qua trường cảm ứng nhiều lần.
Đối với tôi luyện quét, điều này giúp trung bình hóa nhiệt xung quanh trục và tạo ra lớp cứng đều hơn.
Đây là lý do tại sao việc quay trục thường được kết hợp với cuộn cảm kiểu vòng khi cần một mẫu tôi cứng đều quanh chu vi. Radyne đặc biệt mô tả việc quay trục thường là cần thiết khi cần một lớp bề mặt hoàn toàn đồng đều trong quá trình tôi cứng cảm ứng từng bước.
Ⅱ. Quay và chuyển động theo chiều dọc thực hiện các công việc khác nhau
Trong quá trình tôi cứng trục theo chiều thẳng đứng được minh họa ở đây, Chi tiết gia công quay trong khi di chuyển lên qua cuộn cảm ứng.
Các chuyển động hoạt động theo hai hướng khác nhau:
Quay → Xung quanh chu vi
Di chuyển theo chiều dọc → dọc theo chiều dài trục
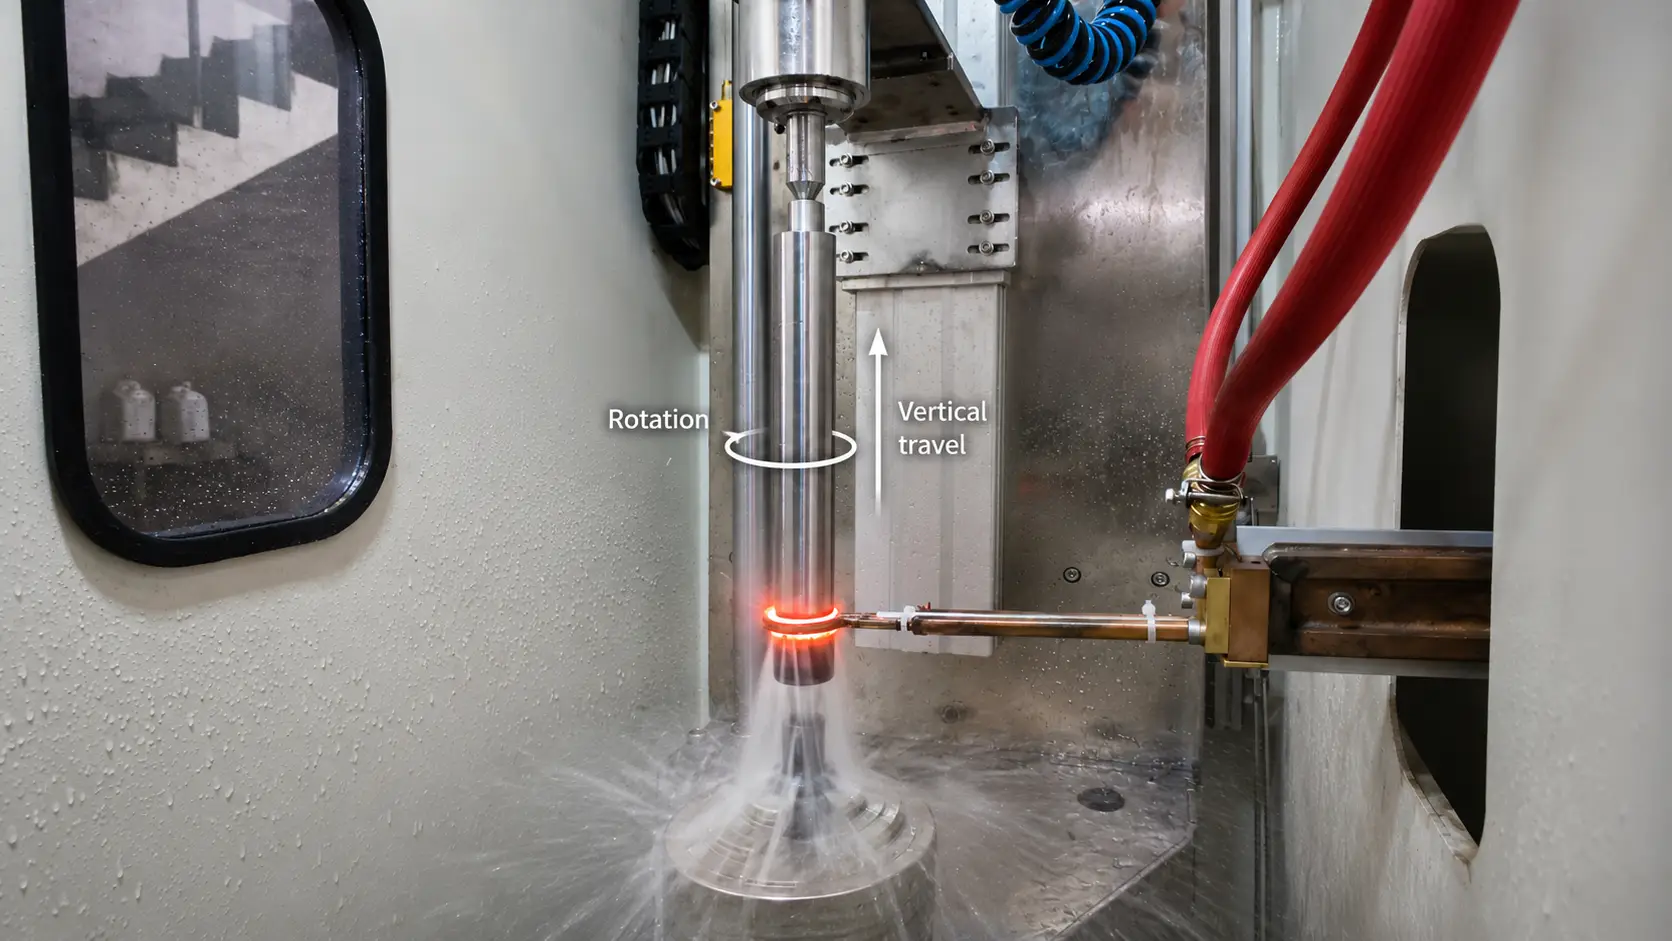
Quay giúp kiểm soát sự đồng đều xung quanh chu vi, trong khi chuyển động thẳng đứng mang vùng gia nhiệt dọc theo trục.
Khi chi tiết đi qua cuộn cảm, chỉ một đoạn giới hạn được làm nóng chủ động tại một thời điểm. Vì vậy, chuyển động quét xác định cách vùng cứng tiến triển dọc theo trục.
Mẫu tôi cứng cuối cùng của bạn không chỉ được xác định bởi một trong hai chuyển động. Công suất, tần số, tốc độ quét, quay, thiết kế cuộn cảm và làm tắt lửa hoạt động cùng nhau.
Máy CNC đứng được sử dụng trong ứng dụng tôi trục của chúng tôi là một thiết kế di chuyển chi tiết với hệ thống quay trục chính và điều khiển tiến dao thẳng đứng, điều này phù hợp với loại bố trí quy trình này.
Ⅲ. Trục có thể quay quá chậm hoặc quá nhanh không?
Tốc độ quay cao hơn không tự động tốt hơn.
Nếu một quy trình phụ thuộc vào quay để có độ đồng đều theo chu vi, quay không đủ có thể không cung cấp hiệu ứng trung bình cần thiết trong chu kỳ gia nhiệt.
Ngược lại, tốc độ quay cao có thể tạo ra một vấn đề khác: chi tiết chuyển động có thể ảnh hưởng đến cách chất làm nguội tiếp xúc bề mặt.
Inductoheat lưu ý rằng tốc độ quay cao hơn có thể cải thiện sự đồng đều của nhiệt quanh chu vi, nhưng tốc độ quá lớn có thể làm lệch chất làm nguội và giảm hiệu quả làm mát ở một số khu vực, đặc biệt xung quanh sự thay đổi về đường kính trục. Điều này có thể góp phần làm giảm độ cứng cục bộ.
Đây là lý do tại sao không có một RPM duy nhất nào đúng cho mọi trục.
Tốc độ quay phải được thiết lập cùng với hình dạng phôi, tốc độ quét, thiết kế cuộn cảm và sắp xếp dập tắt.
Ⅳ. Có cần mọi trục đều quay không?
KHÔNG.
Xoay là phổ biến trong quá trình làm cứng quét trục thông thường, nhưng nó không phải là một yêu cầu chung của việc làm cứng cảm ứng.
Một số quy trình đạt được kiểu gia nhiệt cần thiết thông qua thiết kế cuộn cảm khác thay vì quay phôi.
Một ví dụ rõ ràng là hệ thống CamPro của Inductoheat để làm cứng trục cam. Quy trình SHarP-C cố định của nó được thiết kế đặc biệt để loại bỏ sự quay của chi tiết trong quá trình xử lý nhiệt cảm ứng.
Đây là một sự phân biệt quan trọng.
Câu hỏi đúng không phải là:
“Mọi trục có nên quay hay không?”
Mà là:
“Sự kết hợp nào giữa chuyển động của chi tiết và thiết kế cuộn cảm tạo ra mẫu làm cứng yêu cầu?”
Đối với quá trình làm cứng quét trục hình trụ thông thường, sự quay thường được sử dụng để cải thiện sự đồng đều theo chu vi, trong khi quét kiểm soát vùng được làm cứng dọc theo chiều dài trục.
Các chi tiết khác có thể yêu cầu một phương pháp khác.
Thiết bị liên quan: Máy tôi cứng trục bằng cảm ứng CNC
Chìa khóa mang đi
Trong tôi cứng bằng cảm ứng, sự quay trục làm trung bình sự gia nhiệt quanh chu vi, trong khi chuyển động theo chiều dọc mang vùng đã tôi cứng dọc theo trục. Hai chuyển động này thực hiện những công việc khác nhau. Tốc độ phải được cài đặt cùng với tốc độ quét, Thiết kế cuộn cảm và làm nguội — và không phải trục nào cũng cần quay.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Liệu mọi trục có cần quay trong quá trình tôi cứng cảm ứng không?
KHÔNG. Xoay là phổ biến trong quá trình làm cứng quét trục thông thường nhưng không phải là yêu cầu chung. Một số quy trình, như hệ thống trục cam CamPro của Inductoheat, được thiết kế để loại bỏ sự quay của phôi thông qua một thiết kế cuộn cảm khác.
Điều gì xảy ra nếu trục quay quá chậm?
Nếu quá trình dựa vào phép quay để có tính đồng nhất theo chu vi, quay không đủ có thể không cung cấp hiệu ứng trung bình cần thiết trong chu kỳ gia nhiệt, để lại một trường hợp cứng không đồng đều.
Tốc độ quay có thể quá cao?
Có. Tốc độ quá cao có thể làm chệch hướng quá trình làm nguội và giảm hiệu quả làm mát ở một số khu vực, đặc biệt xung quanh các thay đổi đường kính trục, góp phần làm giảm độ cứng cục bộ.
Điều gì quyết định mẫu tôi cứng cuối cùng?
Công suất, tần số, tốc độ quét, quay, Thiết kế cuộn cảm và tôi luyện đều hoạt động cùng nhau. Cả quay và di chuyển theo chiều dọc riêng lẻ đều không xác định mẫu tôi cứng cuối cùng.
Chọn Chiến lược Di chuyển Phù hợp cho Trục của Bạn
Gửi bản vẽ trục và yêu cầu tôi luyện của bạn. Chúng tôi sẽ kết hợp quay, quét chuyển động, thiết kế cuộn cảm và tôi luyện với chi tiết của bạn.


