
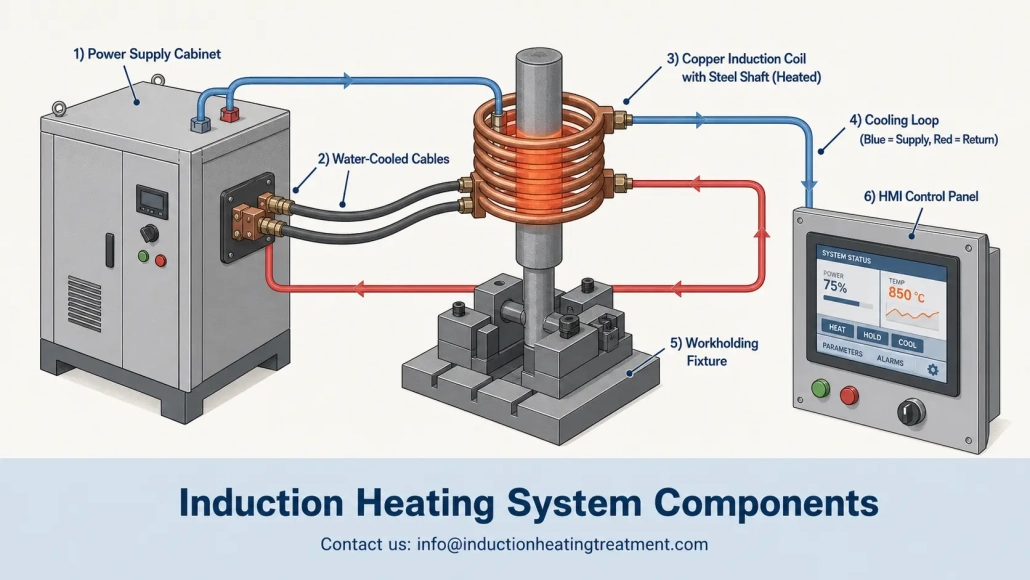
유도 가열 시스템의 구성 요소: 첫 구매자를 위한 실용적인 설명
첫 유도 난방 시스템을 구매한다는 것은 유도 가열 시스템 구성 요소 이전에 정의하지 않았을 수도 있는 사양들 — 전원 공급 장치, 코일, 냉각 패키지, 작업 고정 기구, 중장비 연속 운전에 맞춘 제어장치, 센서. 각 항목이 다음 항목에 영향을 미치는. 단일 부품의 세부 사항을 간과하면, 작동하는 시스템은 될 수 있지만, 완전히 제대로 작동하지 않을 수 있다.
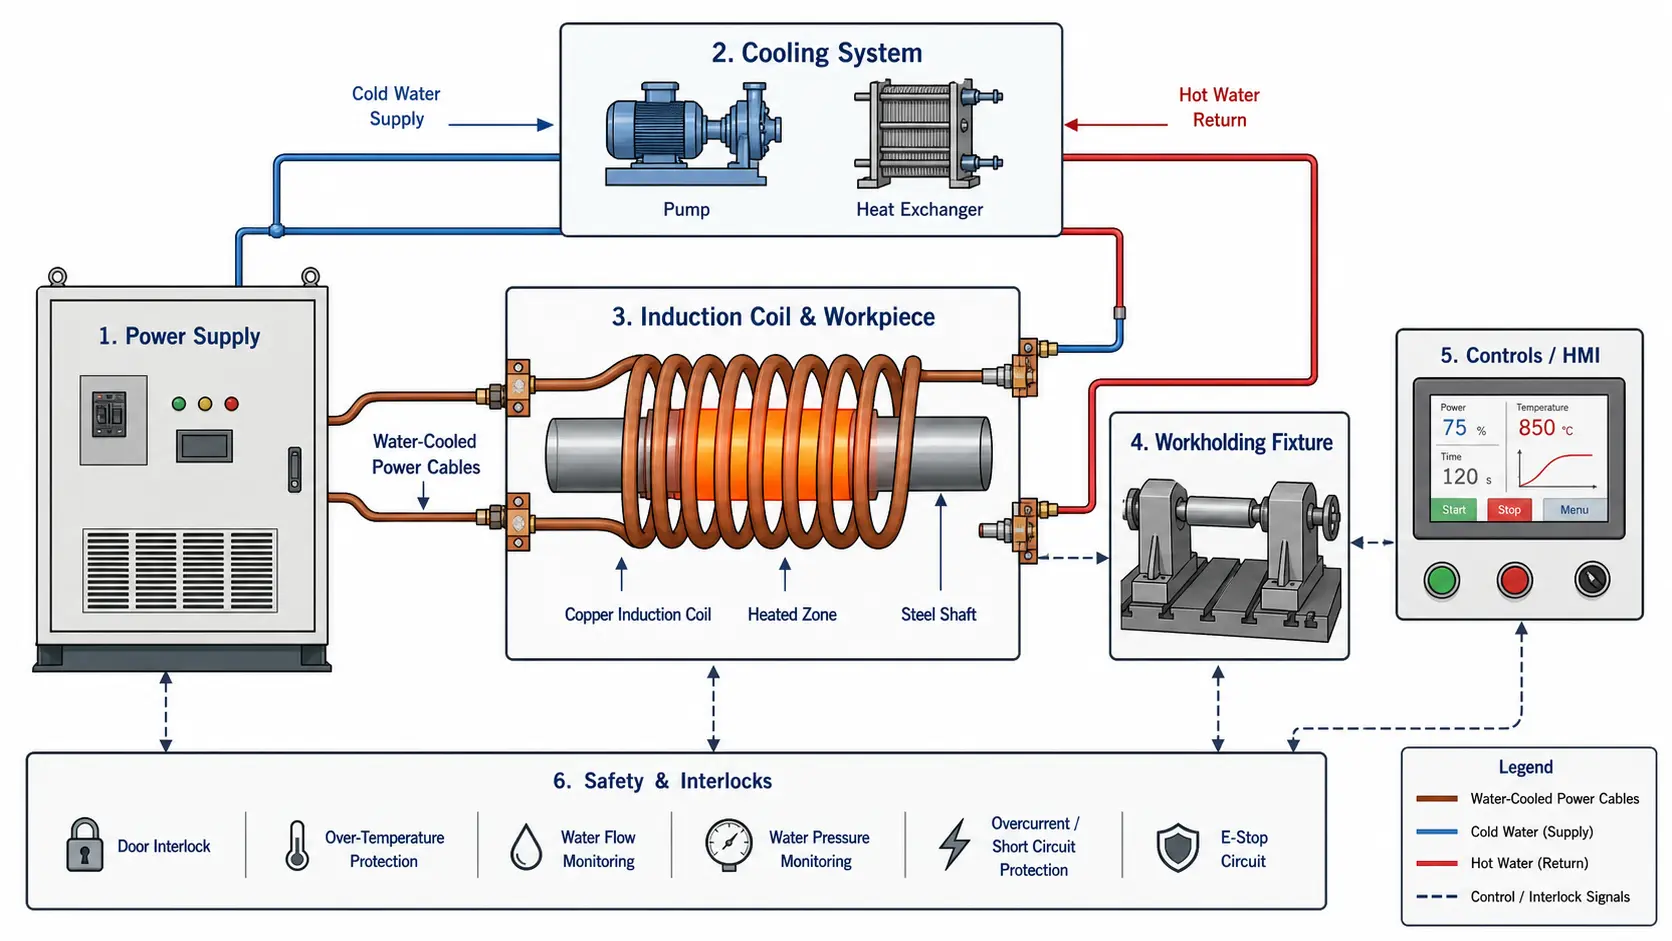
이 가이드는 유도 난방 시스템의 각 부품이 무엇을 하는지 이해해야 하는 엔지니어와 구매팀을 위해 작성되었으며, 어떤 사양이 중요한지, 그리고 첫 구매자가 자주 실수하는 부분. 이것은 카탈로그가 아닙니다. 오히려, 이는 귀하의 유도 가열 장비가 반복 가능한 결과를 제공하는지 아니면 값비싼 교훈이 되는지를 결정하는 여섯 가지 구성 요소의 실용적인 분석입니다..
여기서 시작: 먼저 답해야 할 여섯 가지 질문
1. 정확히 무엇을 가열하고 있습니까? 재료와 등급이 중요합니다 — 강철은 알루미늄이나 황동과 다르게 유도에 반응합니다. 이것을 잘못 이해하면, 귀하의 주파수 선택은 처음부터 부적절할 것입니다..
2. 어느 부위를 가열해야 합니까?? 작은 브레이징 접합부, 베어링 좌석, 또는 금속 봉의 전체 단면 — 각 경우마다 다른 코일 설계와 다른 전력 수준이 필요합니다..
3. 어느 온도까지, 그리고 얼마나 빠르게? 200수축 장착용 °C는 경화용 950°C와 완전히 다른 시스템이 필요합니다.. 온도와 가열 속도가 이후 모든 것을 결정합니다..
4. 시간당 몇 개의 부품인지? 하루에 5개 부품과 분당 2개 부품 — 사용 빈도가 달라집니다., 그리고 이것은 냉각 시스템과 전원 공급 장치의 규모를 결정합니다.
5. 누가 시스템을 운영할 것인가? 발 페달을 사용하는 운영자는 다른 작업 고정 장치가 필요합니다, 제어 설정, 자동화 라인의 로봇과는 다른 안전 설계.
6. 온도가 얼마나 벗어나면 어떻게 되는가 5%? 답이 '폐기물'이면,폐쇄 루프 제어와 데이터 수집이 필요합니다. 답이 '큰 문제가 아닌 경우'이면,검증된 시간-전력 레시피로 충분할 수 있습니다.
| 1. 전원 공급: 시스템의 핵심 | 2. 유도 코일: 정밀도가 생성되는 곳 |
| 3. 냉각: 대부분의 구매자가 과소평가하는 구성 요소 | 4. 작업 유지와 움직임: 동일 부품이 다르게 가열되는 이유 |
| 5. 제어 및 센서: 조리법에서 반복성까지 | 6. 시스템 통합: 부품 별도 구매 실패 |
| 구성 요소 | 일반적인 범위 | 위험 지표 | 결과 |
|---|---|---|---|
| 전원 공급 | 5–300 kW, 1–400 kHz 다름, 작업물 크기 및 공정에 따라 다르다 | 공급업체가 작업물 도면이나 사이클 시간을 요청하지 않고 kW 등급을 제공함 | 부적절한 주파수 = 느린 가열 또는 잘못된 온도 프로필; 전력 부족 = 운영자가 정격값을 초과해 시스템을 운영 |
| 유도 코일 | 각 작업물에 맞게 설계됨; 커플링 간격 보통 1–5 mm; 구리관 또는 가공 | “표준 코일 하나만 사용” 생산 공정을 위한 것 | 불균일한 가열, 저효율, 시운전 후 며칠 내에 코일 소실 |
| 냉각 시스템 | 폐쇄 루프 시스템, 20kW 단위로 명시된 열 정격 부하보다 50% 예비 저장; 전도도 <10 μS/cm | 최대 부하 대신 평균 작동을 위해 설계됨; 처리되지 않은 공장 물 사용 | 더운 날 간헐적인 가동 중단, 코일 채널 내 광물 침전, 전원 공급 장치 손상 |
| 작업 유지와 움직임 | 수동 설비에서 서보 제어까지; 코일 직경 3× 내 비전도성 재료 | 코일 근처에 금속 기구 요소 배치; 위치 확인 반복성 확인 없음 | 고정구의 통제되지 않은 가열, 어떤 전원 설정으로도 보정할 수 없는 작업물간 변동 |
| 제어 및 센서 | PLC + 레시피 저장 포함 HMI; 열광기 또는 열화상 카메라; 중요 작업물에 대한 데이터 수집 | 레시피 저장 없음; “작업자가 설정을 알고 있음”; 온도 검증 옵션 없음 | 작업자 의존 품질, 검증되지 않은 공정, 감사 또는 고객 자격 심사 중 실패 |
| 안전 및 통합 | 유량 + 모든 냉각 회로의 온도 인터록; 한 엔지니어링 팀의 부품 | 여러 공급업체의 부품 3 시스템 통합자 없이; 냉각 인터록 없음 | 시운전 중 지연, 보증 문제에서 상호 비난, 냉각 손실을 감지하지 못해 시스템 손상 |
1. 전원 공급: 시스템의 핵심
전원 공급 장치는 일반적으로 380–480V의 입력 전원을 변환, 산업용 환경에서의 삼상 전선 — 유도 코일을 구동하는 고주파 교류 전선. 대부분의 유도 난방 시스템에서, 가장 비싼 개별 부품이며 이후 모든 것의 성능 한계를 결정하기.
엔지니어가 전원 공급 데이터 시트를 검토할 때, 그들이 처음 찾는 두 값은 출력 전력(킬로와트)과 주파수(킬로헤르츠). 둘 다 중요하다. 그러나 그것들은 전체 그림을 보여주지 않으며 — 이 두 가지 수치만 의존하는 것은 초보 구매자가 가장 흔히 저지르는 사양 실수 중 하나입니다..
구매 전에 확인해야 할 주요 사양:
— 정격 출력 전력 (kW) 그리고 연속 운전 또는 간헐 운전에 적용되는지 여부
— 동작 주파수 또는 주파수 범위 (kHz) — 고정식인지 조절식인지
— 생산 속도에서의 듀티 사이클, 명판에 적힌 값만이 아니라
— 입력 전압, 상 수, 그리고 필요한 연결 전류
- 부하 매칭 능력 - 코일과 작업물 임피던스 변화에 얼마나 효율적으로 대응하는지
— 전력 제어 유형 — 전압, 위상각, 디지털 DSP 제어
— 냉각 요구사항 (수량 및 유입 온도 범위)
— Communication interface — discrete I/O, fieldbus, or Ethernet for factory integration
— Fault diagnostics and service accessibility — can your maintenance team access the components it needs to access?
Selecting power does not mean simply buying the highest kW rating your budget allows. An oversized power supply adds cost, takes up floor space, 민감한 공정에 안정적인 저전력 공급에 어려움을 겪을 수 있음. 작은 전원 공급 장치, 반면에, 사이클 시간이 길어진다, 작업자가 정격값을 초과해 시스템을 운영하도록 유도, 특히 더 큰 작업물이나 고출력 라인에서 일관성 없는 결과를 제공한다. 공정에 전력을 맞추는 더 깊은 이해를 원한다, 읽어보세요 유도 가열을 위한 전원 선택.
왜 주파수가 작업물에 중요한가
Frequency determines how deeply the induced current penetrates into the workpiece — in other words, the reference depth at which around 87% of the heat is generated. Low frequencies (1–10 kHz) enable deeper current penetration, which is beneficial for through-heating large bars, metal blocks, or thick-walled tubes. 높은 주파수 (100–400 kHz), 대조적으로, concentrate heat near the surface — essential for shallow case hardening, brazing small joints, 또는 도심을 과열하지 않고 얇은 단면을 가열하는 것.
잘못된 주파수의 시스템도 부품을 가열할 수 있다. 그러나, 그것은 느리게 수행되거나, 낮은 효율로, 또는 잘못된 열 패턴으로 수행되며 — 작업자는 주문 단계에서 이미 내려진 결정을 보상하느라 근무 시간을 보내게 됩니다. 자세한 내용은 당사의 안내서에서 확인하세요 유도 가열을 위한 주파수 선택.
2. 유도 코일: 정밀성이 만들어지는 곳
유도 코일은 작업물에서 전자기 에너지를 열로 변환하는 부품입니다. 잘 설계된 코일은 올바른 효율로 올바른 열 패턴을 제공합니다, 사이클마다. 잘못 설계된 코일은 에너지를 낭비합니다, 가열이 고르지 않을 수 있다, 그리고 시운전 후 며칠 만에 조기 고장이 발생하기도 한다.
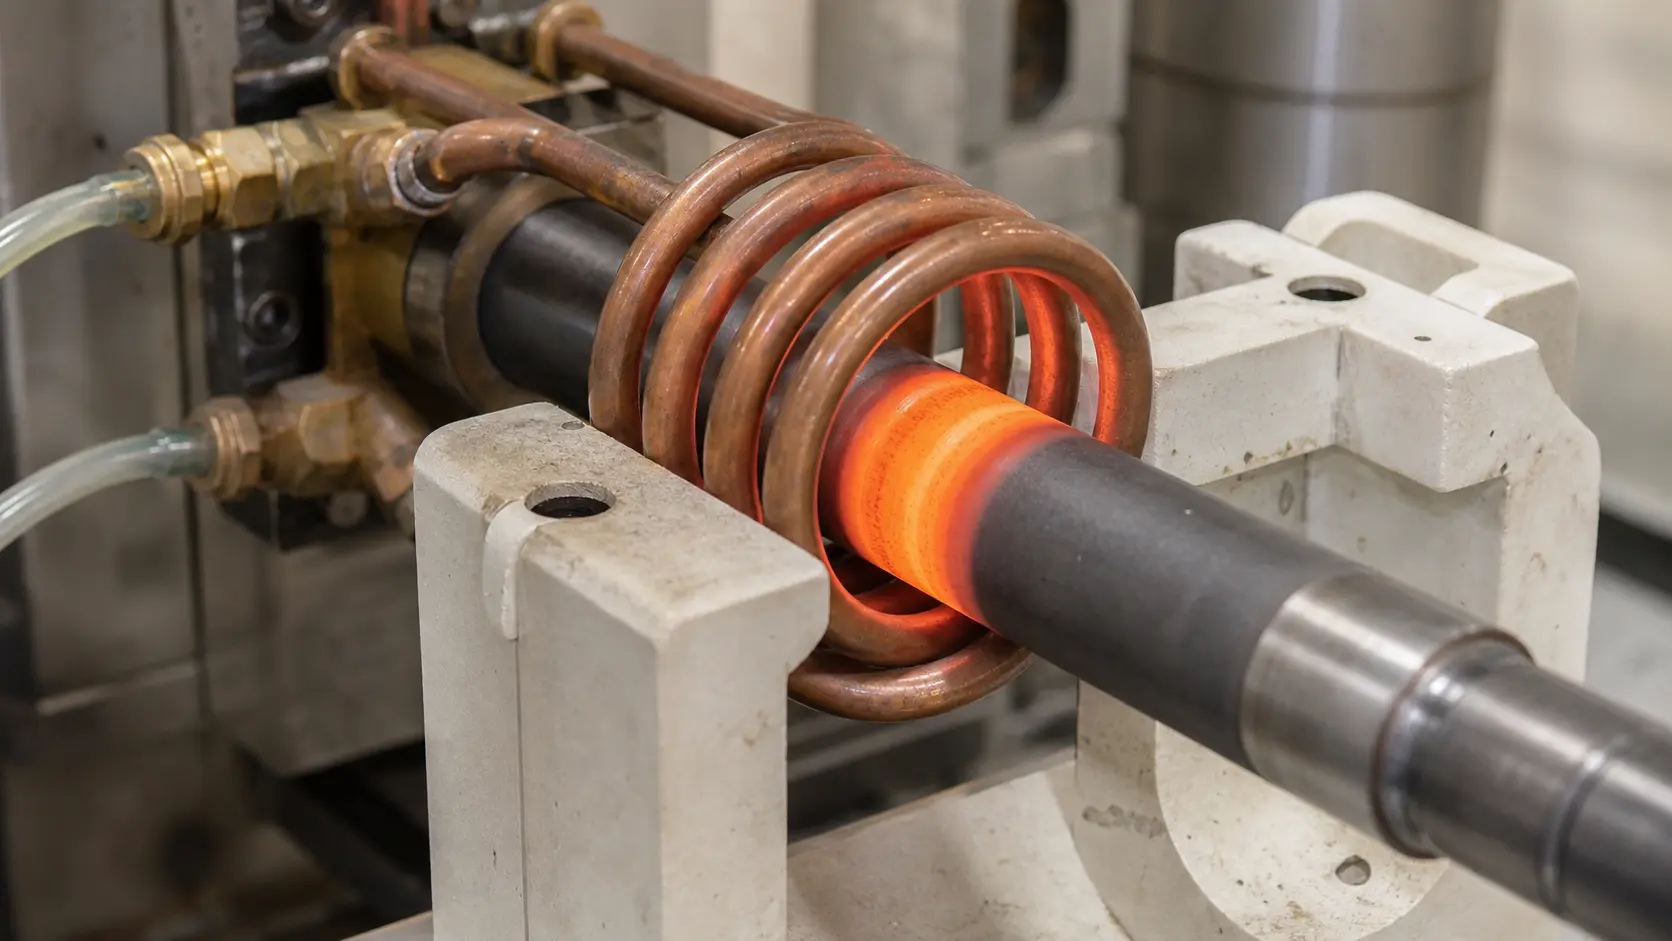
대부분의 산업용 코일은 구리 튜브나 가공된 구리 도체로 만들어지며, 냉각수가 흐를 수 있도록 속이 비어 있다. 코일은 전기 전도체이자 열교환기 역할을 모두 한다. 고전류, 고온, 부품 적재 및 하역 시 기계적 응력이 교차하는 계면에서 작동. 유도 가열 시스템의 성능이 기대에 미치지 못할 때, 코일이 보통 가장 먼저 점검해야 할 지점.
생산 환경에서 일반적인 코일 유형:
— 단일 회전 코일 — 가장 단순한 설계, used for localized heating of small areas
— Multi-turn helical coils — a common basic design for round bars, 샤프트, and tubes
— Pancake coils — flat spirals used to heat end faces, ends, or flat surfaces
— Channel coils — shaped channel for continuous heating of wires or strips
— Hairpin coils — U-shaped, for heating between two legs, often used in brazing
— Inner diameter coils (ID) — for heating inside bores or cavities
— Scan hardening inductors — narrow single turn with integrated cooling for progressive hardening
— Custom-shaped coils — designed according to the specific part geometry to ensure uniform heating
— Brazing coils with flux concentrators — focus the magnetic field onto a defined joint area
코일은 기성 제품이 아니다. 단순히 바 끝을 가열하거나 가끔 실험실에서 사용하는 것 이상의 모든 공정에서, 맞춤 설계된 코일은 더 빠른 사이클로 몇 주 내에 스스로를 회수하는 경우가 많습니다, 폐기물 감소, 코일 수명 연장. 코일을 전원 공급 후 카탈로그에서 주문하는 액세서리가 아니라 공정의 일부로 다루기.
결합 거리: 효율을 결정하는 간격
코일과 작업물 사이의 거리(커플링 거리)는 코일에서 부품으로의 에너지 전달 효율을 직접 결정한다. 간격이 클수록 더 많은 자기장이 워크피스를 통과하지 않고 더 많은 에너지가 무효 전력으로 전원으로 돌아갑니다.. 간격이 작을수록 결합이 개선되지만 부품 치수 허용치의 여유가 줄어듭니다., 열팽창, 및 기계적 간극.
생산 중, 고정 장치는 매 사이클마다 부품을 일정한 결합 거리에서 고정해야 합니다.. A 1 부품 위치의 mm 단위 편차는 가열 패턴에 측정 가능한 차이를 초래할 수 있습니다., 특히 고주파 또는 국부 가열 응용에서. 조작자가 직접 코일에 부품을 눈으로 넣는다면, 전력 공급 장치의 성능과 상관없이 변동이 예상되어야 한다.
3. 냉각: 대부분의 구매자가 과소평가하는 필요한 크기의 부품
모든 것 유도 난방 시스템의 부품 전류를 흐르는 부품이 열을 발생시키는 전원 공급 장치, 출력 변압기, 버스바, 특히 코일. 충분한 냉각 없이, 장치가 보호 기능으로 인해 종료된다, 감소된 전력으로 작동한다, 또는 고장난다. 냉각 시스템이 부속 장치를 지원하지 않는다. 이는 프로세스 부하를 담당하는 필수 부품이다, 그리고 초보 구매자가 크기를 잘못 판단하는 부품이다.
대부분의 산업 시스템은 폐쇄 루프 수냉 방식을 사용한다. 펌프가 처리된 물을 전원 공급 장치와 코일을 통해 순환시키고, 이후 흡수된 열을 제거하기 위해 열교환기나 칠러를 통해 순환시킨다. 냉각 요구는 전력 수준과 함께 증가한다, 작업 주기, 생산 환경 온도, 그리고 코일 설계 — 고전류 및 100% 듀티 사이클에서 작동하는 밀접 결합 코일은 단기간 배치로 작동하는 더 큰 결합 거리의 코일보다 상당히 더 많은 냉각이 필요하다.
완전한 냉각 회로가 포함하는 것:
— 요구 유량 및 시스템 압력 강하에 맞게 크기가 조정된 펌프
— 열교환기 (공기-수 또는 수-수) 또는 기계식 냉각기
— 충분한 용량을 갖춘 탱크(열 완충용)
— 각 냉각 회로에 대한 유량 센서와 압력 게이지
— 중요한 구성 요소 입구와 출구의 온도 센서
— 좁은 코일 채널에 도달하기 전에 오염물을 걸러내는 필터 또는 스트레이너
— 전도도 제어 — 수질을 모니터링하고 유지보수 조치를 촉발함
— 호스, 매니폴드, 및 압력과 온도에 맞는 빠른 연결 장치
수질은 사소한 문제가 아니다. 처리되지 않은 공장 용수는 용해된 광물을 포함하고 있으며, 이는 뜨거운 구리 표면에 침전되어, 채널을 부식시키고, 좁은 코일 통로를 막으며, 시간이 지남에 따라 유량을 감소시킨다.
처리된 물이 포함된 폐쇄 루프 — 탈이온 또는 증류, 전도도 이하 10 μS/cm — 초기 비용이 더 많이 들지만, 대부분의 냉각 관련 고장을 방지한다. 완전한 설명을 위해서는, 우리 가이드를 참고하세요 유도 가열용 수냉 시스템. 저전력 공정 또는 이동식 응용 분야에서, 공냉식 시스템 물 회로를 완전히 없애기, 최대 출력과 연속 운용 손실을 감수한다.
냉각 인터록은 저비용 보호
각 냉각 회로의 유량 스위치와 온도 센서는 장비 손상으로부터 보호. 물 흐름이 떨어지거나 출구 온도가 안전한 설정값을 초과할 때, 시스템은 손상이 발생하기 전에 경보를 울리거나 가동을 중지해야 한다. These interlocks are not optional — especially in automated cells where no operator is monitoring the thermometer. A $200 flow switch can prevent a $15,000 power supply repair.
4. Workholding & 운동: Why identical parts heat differently
If the workpiece is not in the same position relative to the coil in every cycle, the heating result is not the same — even if the power supply, 코일, and cooling are perfect. Workholding turns an induction heating process from an “operator skill” into “machine-capable repeatability.” It is the difference between parts that pass inspection and parts that go back for rework.
The appropriate workholding method depends on part geometry, 사이클 타임, 로딩 방법, and how tight the required process tolerances are. A simple manual locating nest may be perfectly sufficient for a low-volume brazing station. In a high-volume hardening line producing safety-critical components, 하지만, a servo-controlled rotary fixture with part-presence detection may be required.
Common methods for workholding and handling:
— Manual fixtures — the operator positions the workpiece; the simplest and most cost-effective solution
— Pneumatic fixtures — consistent clamping force and fast release
— Rotary tables — multi-station for parallel loading-heating-unloading
— Indexing machines — transport in a fixed sequence between stations
— Servo-driven slides — programmable position, 속도, and dwell time for scanning processes
— 선형 이송 시스템 — 인라인 생산 흐름을 위한 전송 빔 또는 벨트
— 픽 앤 플레이스 시스템 — 고속 소형 부품을 위한 것
— 로봇 적재 — 복잡한 형상이나 혼합 부품 번호에 대한 유연한 위치 지정
고정구 재료 선택은 생각보다 더 중요하다
유도 코일 근처의 전도성 재료는 에너지를 흡수할 수 있다, 과열, 자기장 왜곡, 효율 저하. 코일 근처 고정 장치는 일반적으로 세라믹으로 만들어진다, 유리섬유 강화 복합재, 오스테나이트 스테인리스강 (온도에서 낮은 자기 투과율), 또는 수냉식 구리. 잘못된 재료 선택은 고정구를 의도치 않은 2차 가열 요소로 만들 수 있으며 — 워크피스에서 전력을 빼앗고 안전 위험을 초래할 수 있음.
공정 변수로서의 움직임, 단순한 재료 취급이 아님
일부 응용에서는 코일과 워크피스 사이의 상대적 움직임을 제어해야 함. 스캔 경화가 전형적인 예: 코일과 퀜치 헤드가 샤프트나 기어를 따라 프로그램된 속도로 이동함, 균일한 경화층을 생성.
움직임 속도, 가공물 회전, 전력 수준, 그리고 담금 타이밍이 모두 함께 작용합니다. 이 매개변수 중 하나를 다른 매개변수를 조정하지 않고 변경하면, 금속학적 결과가 바뀝니다. 이러한 응용에서, 움직임 시스템은 별도의 자재 취급 기능이 아니라 열처리 과정의 일부입니다.
5. 제어 및 센서: 운영 레시피를 반복 가능성으로 전환하기
유도 가열을 위한 현대적인 제어는 단순한 켜기/끄기 스위치와 타이머를 훨씬 넘어서갑니다. HMI 터치스크린이 있는 PLC 기반 시스템이 전력 램프와, 가열 시간, 주파수 선택, 가공물 회전, 투입 속도를 제어합니다, 퀜칭 타이밍, 및 냉각 상태 — 모두 부품 번호로 선택할 수 있는 운전 레시피로 저장됨. 생산 관리자용, 즉, '이 작업이 어떻게 진행되는지 아는 작업자'와 '훈련된 어느 작업자나 이 작업을 수행할 수 있음'의 차이를 의미
유도 가열 제어가 일반적으로 관리하는 항목:
— 전력 수준 설정값 및 상승 속도 (열 충격을 피하기 위한 소프트 스타트)
— 0.1초 정확도로 가열 시간 및 유지 시간
— 코일 임피던스에 맞춘 주파수 선택 또는 자동 조정
— 다중 코일 시스템에서 코일 또는 스테이션 선택
— 워크피스 회전 속도 및 방향
— 연속 공정의 이송 속도 및 스트로크 길이
— 담금 지연, 유량, 및 지속 시간
— 경보 한계와 함께 냉각수 유량 및 온도 모니터링
— 부품 번호별 운전 레시피 저장 및 불러오기
— 유지보수 진단을 위한 알람 기록 및 오류 로깅
— 생산 수량 및 사이클 타임 추적
근본적인 결정은 공급업체가 열거할 수 있는 기능 수가 아니라 실제로 프로세스에 얼마나 많은 제어가 필요한지이다.
A simple manual brazing station may only need power, 시간, and a foot pedal. 자동화된 강화 셀은 안전에 중요한 드라이브트레인 부품을 생산하며, 하지만, 폐쇄 루프 온도 제어가 필요할 수 있고, 접근 수준이 있는 레시피 관리, 각 사이클에 대한 데이터 수집, 개별 부품 일련번호까지 추적 가능성. 제어 시스템을 데이터 시트가 아닌 공정에 맞추기.
공정 위험에 맞는 제어 복잡도 수준 맞추기. 더 많은 기능은 비용을 증가시키며, 교육 요구 사항, 및 잠재적인 오류 원인을 추가함. 적절한 제어 시스템은 공정을 규격 내에서 안정적으로 유지하는 가장 단순한 시스템입니다.
온도 모니터링: 신규 구매자를 혼동시키는 측정
유도 가열 중 부품 온도를 측정하는 것은 열전대 삽입만큼 간단하지 않습니다. 표면 상태, 부품마다 방출율이 달라짐, 가열 구역의 증기 또는 연기, 작업물 이동, 코일을 통한 제한된 광학 접근 모두 센서 정확도에 영향을 줍니다.
일반적인 온도 모니터링 옵션, 가장 단순한 것부터 가장 성능이 좋은 것까지:
— 적외선 피로미터 — 비접촉, 빠른 응답, 그러나 방사율에 의존; 광학적으로 올바르게 정렬되어야 함
— 열화상 카메라 — 전체 영역 온도 지도, 가열 패턴 및 설정 확인에 유용
— 열전대 — 접촉식 측정, 정확하지만, 응답 속도가 느리고 장착 위치에 민감
— Post-process hardness testing and metallurgical cross-section examination — the reference standard, not real-time, but critical for verification
For many production processes, the practical path is simpler: verify a fixed recipe of time, 전력, and motion during initial commissioning through metallurgical testing, and then monitor the process variables that keep that recipe under control.
Chasing an instantaneous temperature value that may be unreliable under production conditions is often riskier than stabilizing a verified recipe. Close the loop on what you can measure repeatably. And stabilize everything else.
6. 시스템 통합: Why buying components separately fails
첫 구매 시 자주 발생하는 실수입니다 유도 가열 시스템 구성 요소: 한 공급업체로부터 전원 공급 장치를 구매하는 것, 다른 공급업체로부터 코일을 구입하는 것, 플랜트 인프라에서 냉각 장치를 조립하는 것, 자체 설비를 조립하는 것, 그리고 첫날부터 모든 것이 하나의 시스템으로 작동하길 기대하는 것.
그런 일은 거의 일어나지 않습니다 — 적어도 별도로 조달해 절약했다고 생각했던 돈을 소모하는 몇 주간의 문제 해결과 재작업 없이는 말입니다.
이 부품들은 개별 데이터 시트에는 드러나지 않는 방식으로 연결되어 있습니다. The power supply’s frequency range limits the coil design. The coil design determines cooling demand. Cooling capacity limits the maximum duty cycle. The fixture controls coupling consistency, which directly affects how much power the process actually absorbs. And the controls must communicate with the power supply, motion system, and sensors within the same timing window.
When components are specified in isolation from one another, the gaps between them become your commissioning problem — and no warranty from any party covers the statement: “The other party’s part did not work with our part.”
Five specification mistakes that happen again and again:
— Buying kW without testing the process. A 50-kW power supply can heat a 50 mm diameter bar. But can it heat your bar, at the rate you need and with the required temperature uniformity? The power rating alone does not answer that question. 이 킬로와트가 사용 가능한 열로 변환되는지, 또는 낭비되는 전기로 전환되는지는 전적으로 코일 설계, 주파수, 결합, 고정구 반복성.
— 코일을 표준 카탈로그 부품처럼 취급하기. 일부 간단한 응용 분야는 표준 코일로 작동하기. 대부분의 생산 공정, 하지만, 그렇지 않거나 작동한다, 하지만 천천히 그리고 큰 공정 변동이 있다. 부적절한 코일은 불균일한 가열을 초래한다, 낮은 전기 효율, 긴 사이클 시간, 또는 조기 코일 고장. 대부분의 경우에, 맞지 않는 코일을 사용함으로 인해 발생하는 가동 중단과 불량 비용보다 맞춤형 코일 비용이 더 낮습니다..
— 냉각 요구 사항을 과소평가함. 냉각 문제는 종종 간헐적인 정지로 나타납니다., 고부하 사이클에서 낮은 출력, 코일 손상, 또는 냉각과 관련 없어 보이는 전원 공급 장치 오류 코드. 냉각 용량은 평균 수요가 아닌 최대 부하 사이클의 최대 수요를 기준으로 설계되어야 하며, 높은 주변 온도일을 대비한 여유 용량도 포함해야 합니다., 노후된 열교환기, 및 향후 생산 증가.
— Ignoring variation in incoming parts. Alternative material grades, changes in surface condition, mass variations within a batch, and tolerances in part positioning all affect the heating result. If your incoming parts vary significantly, your system must include the required controls, 워크홀딩, or process limits to manage that variation — or the specifications for incoming parts must be tightened.
— Separating automation from process design. 자동화는 가열 공정을 지원해야 하며 부품 이동에만 국한되어서는 안 된다. 사이클 시간, 위치 정확도, 회전 속도, 담지 공급, 센서 접근성은 유도 가열 사이클에 맞춰 설계되어야 한다. 가열 공정이 정의된 후에만 자동화가 추가될 경우, 보통 품질 데이터에 나중에 드러나는 타협을 강요한다.
장비를 지정하기 전에 공정을 정의하라
RFQ를 보내기 전에, 이후 모든 부품 결정에 영향을 미칠 기술적 세부사항 — 부품 재료와 등급, 가열 구역 및 그 형상, 시작 및 목표 온도, 필요한 가열 시간, 생산 속도, 케이스 깊이 또는 접합부 설계, 사용 가능한 전기 서비스 및 냉각수, 풋프린트, 작업자 숙련도, 품질 문서 요구사항.
브레이징 시스템과 경화 시스템은 동일한 전원 공급 모델 번호를 사용할 수 있다, 코일, 고정구, 냉각 요구사항, 제어 논리, 공정 검증 단계는 완전히 다르다. 처음을 더 정확하게 정의할수록, 시운전 중에 마주할 놀라움은 줄어듭니다..
시스템 사양에 대한 일반적인 지침을 위해, 우리의 기사에서 보실 수 있습니다. 유도 경화 시스템 선택. 열처리 대신 용접이 수행될 때의 공정별 고려 사항을 위해, 당사의 가이드를 유도 브레이징 어떤 변화가 일어나는지 설명합니다..
응용에 따라 구성 요소의 우선순위가 어떻게 변하는지
같은 여섯 가지 구성 요소는 모든 유도 가열 시스템에서 중요하지만, 상대적 중요성은 공정에 따라 달라집니다.. 브레이징 스테이션은 접합부의 정밀성과 접근성을 우선시합니다. 경화 시스템은 전력 밀도와 빠른 냉각 통합을 우선시합니다. 적절한 시스템을 구매한다는 것은 귀하의 응용에 맞게 조정해야 하는 변수를 아는 것을 의미합니다.
| 적용 | 전원 우선순위 | 코일 우선순위 | 냉각 요구사항 | 제어 복잡성 |
|---|---|---|---|---|
| 구리 및 연납 납땜 | 중간 kW 전력, 더 높은 주파수 (100–400 kHz), 저전력에서의 정밀 제어 | 중심자기 플럭스, 접합부별 형상, 필러 금속 공급을 위한 작업자 접근 | 중~저 | 낮음 — 시간 + 전력 레시피, 발 페달 또는 간단한 HMI |
| 인덕션 경화 | 높은 전력 밀도, 케이스 깊이에 맞춘 주파수, 빠른 가열 속도 | 통합 퀜칭이 있는 스캐닝 또는 단일 샷, 밀착 결합 간격 | 높음 — 연속 생산, 및 퀜칭은 열 부하를 추가함 | 높음 — 레시피 + 온도 + 퀜칭 타이밍 + 운동 + 데이터 수집 |
| 단조 / 빌렛 가열 | 고 kW 전력, 저주파수 (1–10 kHz) 단면 전체 가열용, 높은 듀티 사이클 | 다중 회전 헬릭스, 연속 공급에 강함, 작업물 전체의 균일한 열 | 매우 높음 — 거의 연속 작동 | 중간 — 온도 + 급여 속도 + 프레스 또는 해머와의 안전 인터록 |
| 수축 맞춤 | Low to medium kW power, short cycle, low duty | Single turn or simple helix, fast workpiece changeover | 낮음 | 낮음 — 시간 + 전력, often manual operation |
5 specification mistakes that keep coming up
— Buying kW without validating the process. A 50 kW power source can heat a 50 mm bar — but can it heat 당신의 bar at the rate you require and with 당신의 uniformity requirements?
— Treating the coil like a catalog item. The wrong coil wastes energy, creates scrap, and fails early. A custom-designed coil pays for itself within a few weeks.
— Sizing cooling for the average instead of the peak. 냉각 고장은 가장 더운 날과 가장 높은 근무 주기에 발생한다. 안전 마진은 생산 중단보다 비용이 적다.
— 공급 부품의 변동 무시. 재료, 표면, 부품 변동이 있을 경우 질량, 시스템은 이러한 변동을 보완할 수 있는 필요한 제어나 고정구가 필요하다.
— Separating automation from process design. 가열 공정이 정의된 후에만 자동화를 추가한다, 타협은 품질 데이터에 명확히 드러난다.
핵심 내용
대부분의 유도 난방 문제는 나쁜 전원 공급에서 시작되지 않는다. 단일 공급에서 시작된다 induction heating system component is specified in isolation from the other components. The six core components — power supply, 코일, 냉각, 공작물 고정 장치, 중장비 연속 운전에 맞춘 제어장치, and system integration — must be treated as one engineered system, not as a shopping list.
If you define the process first and then match the components to it, the system components work together. If you buy components first and connect them later, 당신은 시운전 예산을 문제 해결과 재작업에 사용할 것이며 — 가장 비용이 많이 드는 부품이 충분히 자세히 검토하지 않은 부품임을 알게 될 것입니다..
큐: 브레이징과 경화를 위해 동일한 전원 공급 장치를 사용할 수 있습니까??
A: 때때로, 하지만 공구와 공정 매개 변수를 변경하지 않고는 사용할 수 없습니다.. 브레이징은 일반적으로 낮은 전력 밀도를 필요로 하며, 국소 가열, 수동 또는 반자동 부품 취급을 요구합니다.. 경화는, 대조적으로, 종종 높은 전력 밀도를 필요로 하며, 제어된 경화 깊이, 통합 담금질, 더 정밀한 사이클 시간을 필요로 합니다.. 충분히 넓은 주파수와 전력 범위를 가진 전원 공급 장치는 두 공정 모두를 지원할 수 있습니다, 코일, 고정구, 냉각 장치, 제어 레시피는 각각 다를 것입니다. 두 가지 공정 모두를 변경 없이 수행하는 단일 기계가 아니라 두 세트의 공구를 계획하십시오.
큐: 맞춤 인덕션 코일에 더 많은 비용을 지불할 가치가 있습니까?
A: 단순히 막대 끝을 가열하거나 가끔 실험실에서 사용하는 것 이상의 모든 생산 공정에 대해: 예,. 부품 형상과 특정 가열 목표물에 맞게 설계된 맞춤형 코일은 보통 더 빠른 사이클 시간을 통해 몇 주 내에 비용을 회수합니다, 낮은 폐차율, 코일 수명 연장. 일반 코일은 일반 용도에 적합하지만, 특정 생산 공정에 가장 좋은 성능을 제공하는 경우는 드물다. 공정이 주당 몇 시간 이상 운영된다면, 코일은 비용 절감에 적합한 장소가 아니다.
응용 기반 시스템 검토 받아보세요
부품 도면을 공유하세요, 재료, 목표 온도, 생산 속도와 공유하세요. Our engineering team can help you evaluate the requirements for power, 주파수, 코일 설계, 냉각, and automation for your process.


