
Induktionserwärmung für die Beschichtung von Rohrleitungsfugen: FBE- und Wärmeschrumpfschlauch-Anwendungen
Wie Induktionsvorwärmung die Korrosionsschutzbeschichtung von Pipeline-Schweißverbindungen unterstützt
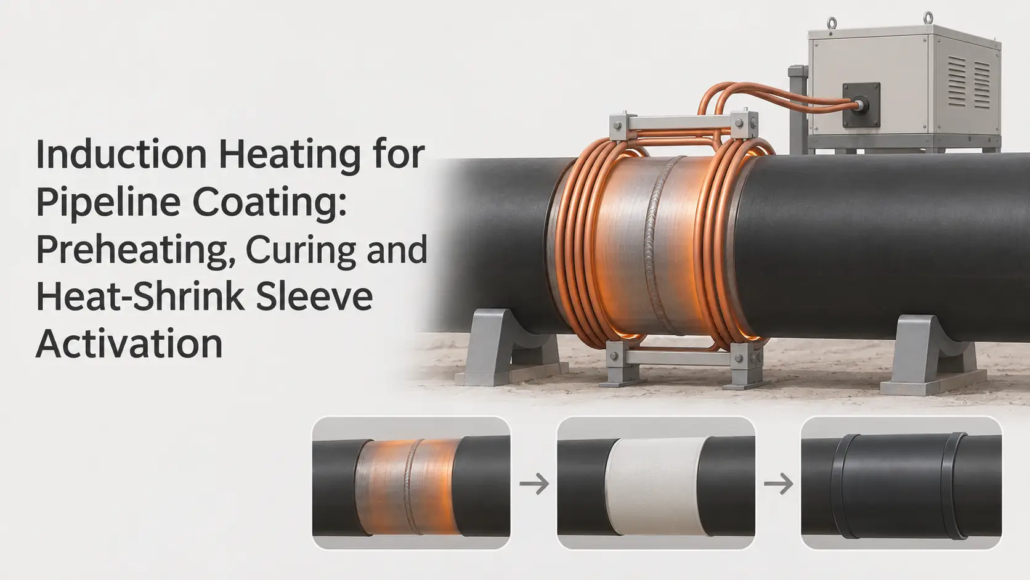
Die Induktionserwärmung wird bei der Beschichtung von Rohrverbindungen vor Ort eingesetzt zum Vorwärmen des freiliegenden Stahls rund um eine Rohrleitungs-Rundschweißnaht vor dem Auftragen einer Korrosionsschutzbeschichtung.
Zwei wichtige Anwendungen sind FBE (schmelzgebundenes Epoxidharz) Ummantelung vor Ort und Montage von Schrumpfschläuchen. In beiden Fällen, Durch die Induktionserwärmung wird das Stahlsubstrat für den Beschichtungsprozess vorbereitet, Die weiteren Bewerbungsschritte sind jedoch unterschiedlich.
Schnelle Antwort
Für FBE-Feldstoßbeschichtung, Der erhitzte Stahl lässt das Epoxidpulver schmelzen, Fließen und Aushärten gemäß den Anforderungen des Beschichtungsherstellers. Für Schrumpfschlauchsysteme, Durch Induktionserwärmung kann eine kontrollierte Vorwärmung erfolgen, bevor die Hülse um die Verbindung gewickelt wird. Der anschließende Schlauchschrumpfvorgang ist ein separater Prozess.
Das Verständnis dieser Unterschiede hilft Ingenieuren bei der Auswahl einer geeigneten Heizanordnung und der Kontrolle der Temperaturbedingungen während der Pipeline-Beschichtung.
2. Induktionsvorwärmung für die FBE-Feldfugenbeschichtung
3. Induktionserwärmung für die Installation von Schrumpfschläuchen
4. Was beeinflusst die Gleichmäßigkeit der Induktionserwärmung und die Beschichtungsqualität??
1. Was ist eine Rohrverbindungsbeschichtung??
Warum Pipeline-Schweißverbindungen zusätzlichen Korrosionsschutz benötigen
Stahlrohrleitungen werden häufig mit werkseitig aufgebrachten Außenbeschichtungen wie schmelzgebundenem Epoxidharz geliefert (FBE), dreischichtiges Polyethylen (3LPE) oder dreischichtiges Polypropylen (3LPP).
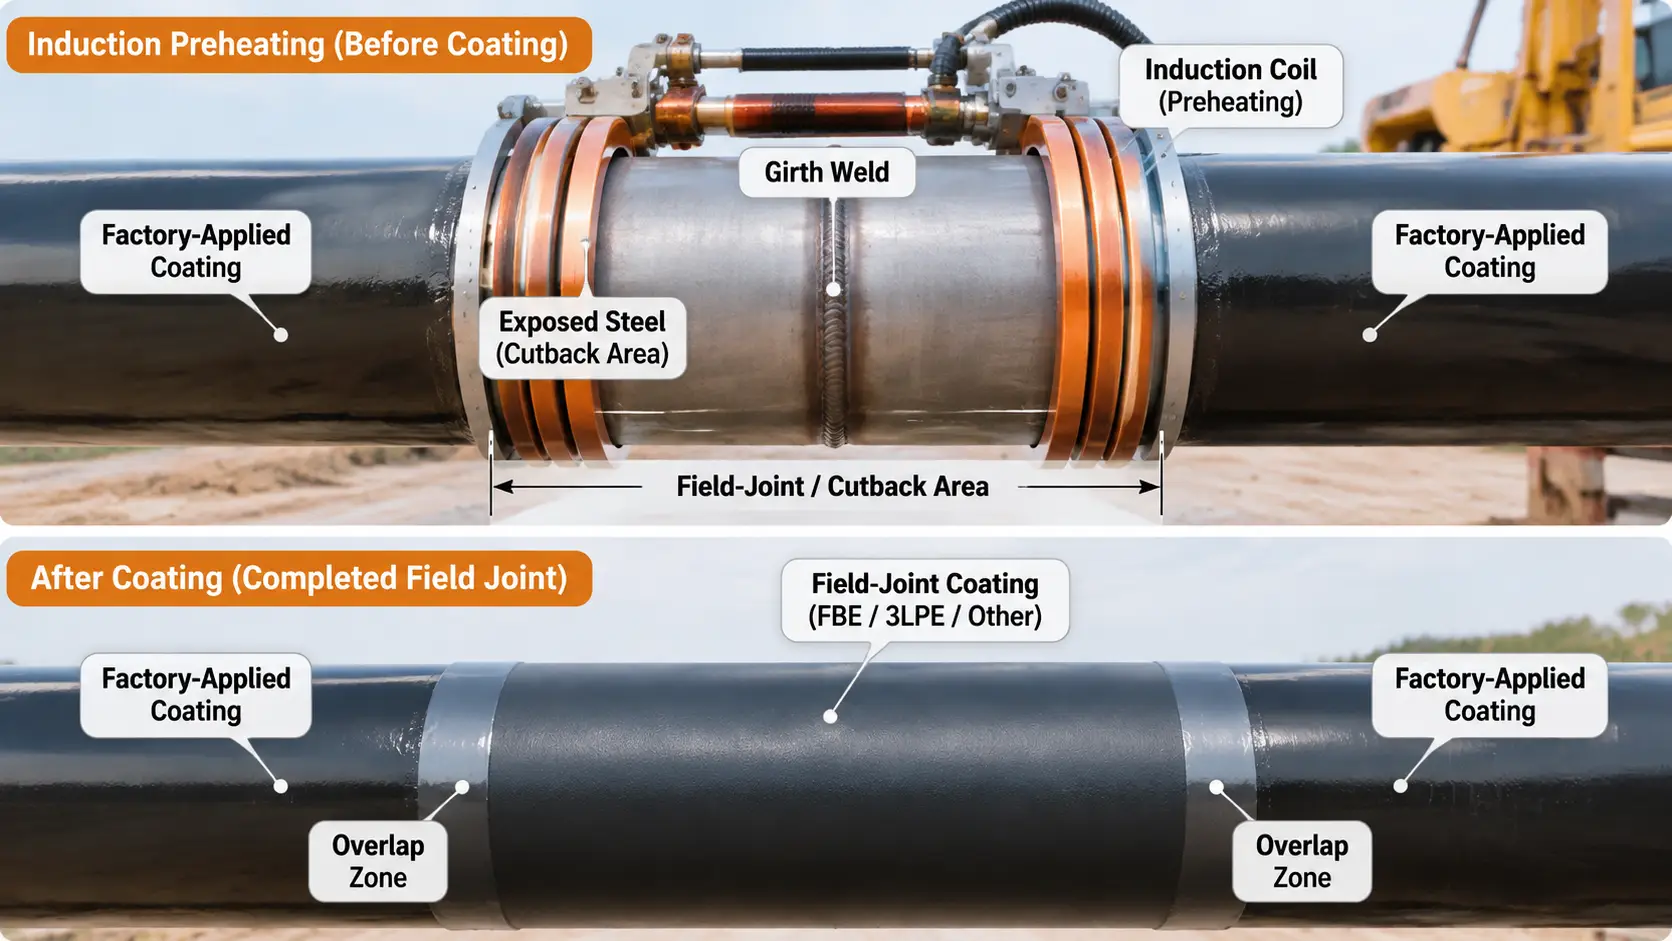
Beim Pipelinebau, einzelne Rohrabschnitte werden durch umlaufendes Schweißen verbunden, allgemein als Umfangsschweißen bezeichnet. Die Werksummantelung endet kurz vor den Rohrenden, Um jede Schweißnaht bleibt ein freiliegender Stahlbereich.
Nach dem Schweißen und der Oberflächenvorbereitung, Dieser exponierte Bereich benötigt einen eigenen Korrosionsschutz. Der Prozess wird als Pipeline-Feldstoßbeschichtung bezeichnet, oder FJC.
Das ausgewählte Feldverbindungsbeschichtungssystem muss mit der bestehenden Hauptleitungsbeschichtung und den Betriebsbedingungen der Pipeline kompatibel sein. FBE, Zu den eingesetzten Systemen zählen flüssig aufgetragene Beschichtungen und Schrumpfschläuche, abhängig von den Projektanforderungen.
Wo Induktionserwärmung verwendet wird
Der Stahl um die Feldverbindung herum wird durch Induktionserwärmung erhitzt. Um das Rohr herum ist eine Induktionsspule positioniert, Erzeugen von Wärme im leitfähigen Stahl elektromagnetische Induktion.
Die entstehende Wärme bereitet die Verbindung auf den nächsten Beschichtungsvorgang vor. Die Heizzone muss den erforderlichen Feldfugenbereich abdecken, ohne die angrenzende werkseitig aufgebrachte Beschichtung unnötig übermäßiger Hitze auszusetzen.
Diese Anwendung unterscheidet sich vom Induktionsvorwärmen in einer Rohrfertigungslinie, wo lange Rohrabschnitte vor der werksseitigen Beschichtung oder Auskleidung erhitzt werden können.
Für eine umfassendere Diskussion der Induktionserwärmung in der Rohrproduktion, siehe unseren bestehenden Artikel: Induktionserwärmung in Öl & Herstellung von Gasrohren.
2. Induktionsvorwärmung für die FBE-Feldfugenbeschichtung
Funktionsweise der Induktionserwärmung bei der FBE-Pulverbeschichtung
Schmelzgebundenes Epoxidharz (FBE) ist eine Pulverbeschichtung, die auf eine erhitzte Stahloberfläche aufgetragen wird. Es wird häufig zum Korrosionsschutz von Rohrleitungen eingesetzt, einschließlich Feldverbindungsanwendungen, bei denen das Hauptbeschichtungssystem und die Projektspezifikation FBE erfordern.
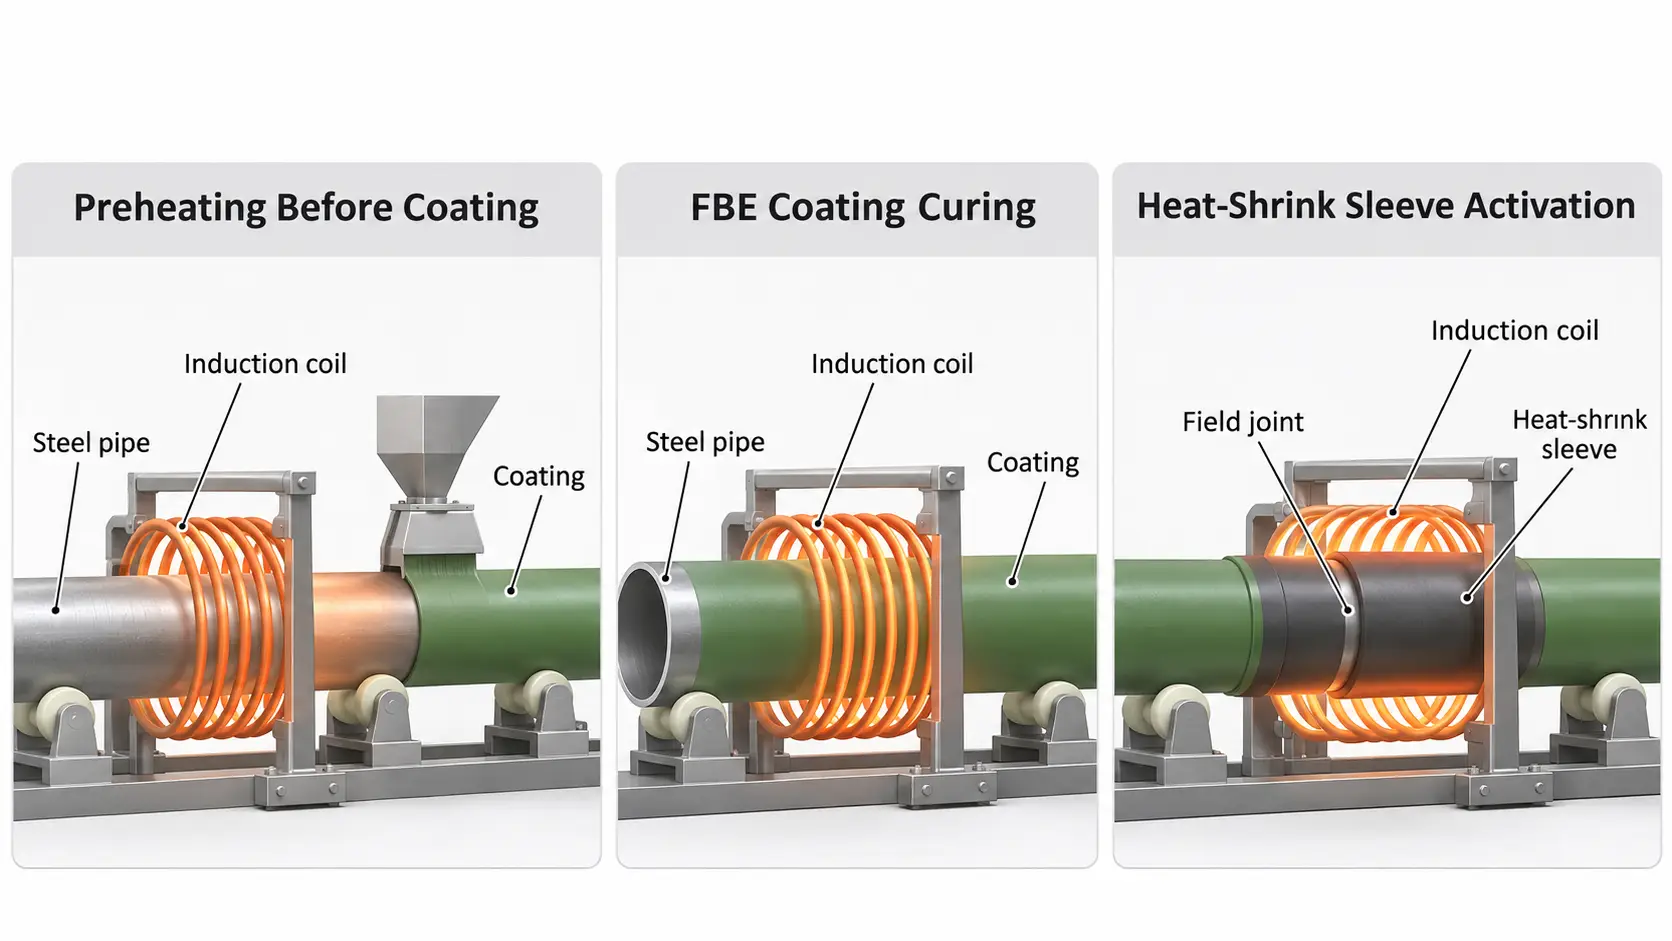
Bei der FBE-Feldfugenbeschichtung, Durch die Induktionserwärmung wird der freigelegte Stahl auf die für das ausgewählte Pulver vorgegebene Anwendungstemperatur gebracht.
Ein typischer Prozess umfasst:
①Vorbereiten der freiliegenden Stahloberfläche durch Strahlen und Durchführung der erforderlichen Oberflächenprüfungen.
②Positionierung der Induktionsspule um die Feldverbindung.
③Erhitzen des Stahlsubstrats auf die angegebene FBE-Anwendungstemperatur.
④Auftragen von FBE-Pulver auf die erhitzte Oberfläche.
⑤Lassen Sie das Pulver schmelzen, Fließen und Aushärten entsprechend den Anwendungsanforderungen des Produkts.
⑥Inspektion der fertigen Feldfugenbeschichtung.
Die Induktionsspule ersetzt nicht das Pulverauftragsgerät. Seine Aufgabe besteht darin, den erforderlichen thermischen Zustand des Stahls vor der Beschichtung festzulegen.
Warum Temperaturgleichmäßigkeit wichtig ist
Eine geeignete Durchschnittstemperatur bedeutet nicht zwangsläufig, dass die gesamte Feldverbindung gleichmäßig erwärmt wurde.
Wenn die Spule nicht konzentrisch zum Rohr ist, oder seine Wicklungen sind ungleichmäßig verteilt, In verschiedenen Bereichen können unterschiedliche Heizbedingungen herrschen.
Ein technischer Bericht von Advantica, published in Germanischer Lloyd’s nonstop magazine, beschreibt, wie die Spulenpositionierung und der Wicklungsabstand zu axialen und radialen Temperaturschwankungen führen können. In den gemeldeten FBE-Feld-Joint-Anwendungen, Übermäßig heiße Bereiche waren mit einer Schaumbildung der Beschichtung verbunden, während es in kälteren Bereichen zu einer Unterhärtung kommen kann.
Dies ist der Grund, warum Spulengeometrie und Positionierung müssen bei der Prozessentwicklung berücksichtigt werden, anstatt sich allein auf die Leistungsabgabe zu verlassen.
Schutz der angrenzenden Werksumhüllung
Der freiliegende Schweißbereich ist von der werkseitig aufgebrachten Originalbeschichtung umgeben. Diese Beschichtung muss auch nach dem Auftragen der Feldfugenbeschichtung gebrauchsfähig bleiben.
Durch Induktion wird vor allem das Stahlsubstrat erwärmt. Die Wärme kann dann in die angrenzende Beschichtung übertragen werden, Daher müssen die Heizbreite und die thermische Belastung kontrolliert werden.
Übermäßiges Erhitzen kann zur Blasenbildung führen, Ablösung oder andere Schäden, abhängig vom Beschichtungsmaterial und dessen Zustand.
Die Feldverbindungsheizsysteme von Radyne gehen dieses Problem gezielt an, indem sie das Spulenwärmeprofil so gestalten, dass eine unerwünschte Erwärmung der Mutterbeschichtung begrenzt wird.
3. Induktionserwärmung für die Installation von Schrumpfschläuchen
Wie Schrumpfschläuche Rohrverbindungen vor Ort schützen
Schrumpfschläuche sind eine weitere weit verbreitete Lösung zur Ummantelung von Feldverbindungen, insbesondere für Rohrleitungen mit 3LPE- oder 3LPP-Hauptleitungsbeschichtungen.
Ein typischer Schrumpfschlauch besteht aus einem wärmeschrumpfbaren Polymerträger und einer Klebeschicht. Abhängig vom Produkt, Der Kleber kann ein Schmelzkleber oder Mastix sein.
Bei korrekter Installation, Die Hülse deckt die freiliegende Schweißverbindung ab und überlappt die angrenzende Werksbeschichtung, um Korrosionsschutz zu bieten.
Für unterschiedliche Hauptbeschichtungssysteme sind unterschiedliche Hülsenkonstruktionen konzipiert. Zum Beispiel, Für dreischichtige PE- und PP-Beschichtungen stehen dreischichtige Sleevesysteme zur Verfügung. Die Produktkompatibilität muss immer anhand der Herstellerdokumentation überprüft werden.
Vorwärmen durch Induktion vor dem Anbringen der Hülse
Vor der Installation eines Schrumpfschlauchs, Der Bereich der Feldverbindung muss gemäß den Anweisungen des Muffenherstellers vorbereitet und vorgewärmt werden.
Für diesen Vorwärmvorgang kann eine Induktionserwärmung eingesetzt werden. Es erwärmt den Stahl unterhalb des Verbindungsbereichs und kann dazu beitragen, eine gleichmäßigere Temperatur um Rohre mit großem Durchmesser zu erreichen.
Radyne identifiziert speziell induktionsbetriebene Klemmspulen zum Vorwärmen von Pipeline-Feldverbindungen vor dem Anbringen von Schrumpfschläuchen.
Der Prozess umfasst im Allgemeinen:
①Reinigen und Vorbereiten der freiliegenden Fuge und der angrenzenden Beschichtung.
②Positionierung der Induktionsspule um die Rohrverbindung.
③Vorwärmen des Stahls auf die für das Hülsensystem vorgegebene Temperatur.
④Entfernen oder Öffnen der Spule je nach Geräteanordnung.
⑤Positionieren und Umwickeln des Schrumpfschlauchs.
⑥Erhitzen Sie die Hülse gemäß dem Installationsverfahren des Herstellers.
⑦Kontrolle des fertigen Ärmels und seiner Überlappungsbereiche.
Vorwärmen und Schrumpfen der Hülse sind nicht derselbe Vorgang
Diese Unterscheidung ist besonders wichtig, wenn es um die Induktionserwärmung für Schrumpfschläuche geht.
Zum Vorwärmen des Stahls vor dem Einbau der Muffe kann eine Induktionserwärmung eingesetzt werden. Der Schlauch selbst muss dann die zum Schrumpfen und Kleben aktivierende Wärme erhalten.
ISO 21809-3:2016 beschreibt die Induktionserwärmung als geeignete Methode zum Vorwärmen von Feldverbindungsbereichen, sofern dies sinnvoll ist. Das Erhitzen der installierten Hülse mit einem Gasbrenner oder einer anderen geeigneten Wärmequelle wird separat beschrieben, Befolgen Sie das Bewerbungsverfahren und die Anweisungen des Herstellers.
daher, Induktionsvorwärmung bedeutet nicht automatisch, dass die gesamte Schrumpfschlauchmontage durch Induktionserwärmung erfolgt.
Die tatsächliche Heizanordnung hängt von der Hülsenkonstruktion und dem zugelassenen Installationsverfahren ab.
4. Was beeinflusst die Gleichmäßigkeit der Induktionserwärmung und die Beschichtungsqualität??
Bei der Beschichtung von Pipeline-Feldverbindungen geht es um mehr als nur das Erreichen einer Zieltemperatur. Die Spulenanordnung, Rohrgeometrie, Vorhandene Beschichtung und Auftragsreihenfolge wirken sich auf das Heizergebnis aus.
Spulenpositionierung und Konzentrizität
Zur umlaufenden Rohrleitungsbeheizung, Die Induktionsspule muss korrekt um das Rohr herum positioniert sein.
Eine außermittige Spule kann über den Umfang unterschiedliche Kopplungsbedingungen erzeugen. Ungleiche Abstände zwischen den Spulenwicklungen können ebenfalls zu Abweichungen entlang der Rohrachse führen.
Bei der Spulenkonstruktion sollte der tatsächliche Rohrdurchmesser berücksichtigt werden, erforderliche Heizbreite und Feldanschlussanordnung.
Rohrdurchmesser und Wandstärke
Der Rohrdurchmesser beeinflusst die Spulengeometrie und den Abstand zwischen der Spule und der Stahloberfläche.
Auch Wandstärke und Rohrabmessungen beeinflussen das Heizverhalten. Ein für eine Rohrkonfiguration entwickeltes Erwärmungsverfahren sollte nicht automatisch auf eine andere übertragen werden.
Dies gilt insbesondere für die Beschichtung von Rohrverbindungen mit großem Durchmesser, wo die Aufrechterhaltung einer geeigneten Temperatur rund um den gesamten Umfang eine Herausforderung sein kann.
Heiztemperatur und Messung
Die Zieltemperatur hängt vom gewählten Beschichtungsstoff und dessen Auftragsverfahren ab.
Für FBE-Feldstoßbeschichtung, Der Stahl muss die vom Pulverhersteller angegebenen Einsatzbedingungen erfüllen.
Zur Montage von Schrumpfschläuchen, Der Vorwärmbedarf hängt von der Hülse und dem Klebstoffsystem ab.
Die Temperatur sollte mit einem geeigneten Gerät gemessen werden kalibriertes Instrument an den durch das qualifizierte Verfahren vorgegebenen Orten. Eine Messung an einem geeigneten Punkt führt nicht unbedingt zu einer gleichmäßigen Erwärmung über die gesamte Feldfuge.
Erwärmung der angrenzenden Hauptleitungsbeschichtung
Die vorhandene Werksbeschichtung muss sowohl bei FBE- als auch bei Schrumpfschlauchanwendungen beachtet werden.
Übermäßige thermische Einwirkung kann sein Aussehen beeinträchtigen, Haftung oder Leistung. Dies ist besonders wichtig im Bereich der Überlappung zwischen der Feldfugenbeschichtung und der ursprünglichen Hauptleitungsbeschichtung.
Das Erhitzungsverfahren sollte den thermischen Einschränkungen beider Beschichtungssysteme Rechnung tragen.
Prozessqualifizierung und Wiederholbarkeit
Ein Heizzyklus sollte anhand der tatsächlichen Rohrkonfiguration qualifiziert werden, Beschichtungsmaterialien und Geräteanordnung.
Zu den relevanten Variablen gehören::
— Rohraußendurchmesser und Wandstärke
— Feldfugenbreite
— Spulenpositionierung und Wicklungsabstand
— Heizrate und Temperaturverteilung
— Temperaturmessorte
— Zeit zwischen Erhitzung und Beschichtungsauftrag
— Thermische Einschränkungen der angrenzenden Werksbeschichtung
Für Produktionsbetriebe, Das qualifizierte Verfahren sollte befolgt und relevante Prozessbedingungen aufgezeichnet werden. Ein automatisiertes Steuerungssystem kann dabei helfen, den Heizzyklus zu überwachen und zu wiederholen, Aber Automatisierung allein stellt keine Beschichtungsqualität her.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Fazit
Die Induktionserwärmung bietet eine praktische Möglichkeit, Rohrverbindungen vor Ort für eine Korrosionsschutzbeschichtung vorzubereiten, insbesondere bei FBE-Feldverbindungsbeschichtungen und Wärmeschrumpfschlauchanwendungen.
Die beiden Prozesse stellen unterschiedliche Anforderungen. FBE ist zum Schmelzen und Aushärten des Pulvers auf ein ordnungsgemäß erhitztes Stahlsubstrat angewiesen, Bei der Installation von Schrumpfschläuchen wird die Verbindung vorgewärmt, gefolgt von einem separaten Anbringungs- und Schrumpfvorgang des Schlauchs.
Für beide Anwendungen, Spulenpositionierung, Temperaturgleichmäßigkeit und Schutz der angrenzenden Werksbeschichtung verdienen bei der Prozessentwicklung Beachtung.
Das Verständnis dieser Anforderungen hilft Ingenieuren bei der Entwicklung geeigneterer Induktionsvorwärmverfahren für die Beschichtung von Pipeline-Feldverbindungen.
Technische Referenzen
1. Germanischer Lloyd / Advantica, Möglichkeiten der bauseitigen Beschichtung für FBE-Hauptleitungsbeschichtungen. Fachartikel lesen
2. Radyne – Rohrheizschlangen. Anwendungen zum Vorwärmen von Feldverbindungen und Schrumpfschläuchen.
3. TESI – Korrosionsschutz. Informationen zum Aufbau und zur Installation von Schrumpfschläuchen.
4. ISO 21809-3:2016 – Feldfugenbeschichtungen. Umfang und Anforderungen für die Qualifizierung von Feldfugenbeschichtungen, Anwendung und Prüfung.
Für die Beschichtung der Rohrverbindung vor Ort ist eine Induktionserwärmung erforderlich?
Teilen Sie uns Ihren Rohrdurchmesser mit, Wandstärke, Beschichtungssystem und Feldverbindungsanforderungen. KECHUANG kann Ihnen bei der Bewertung einer Induktionsvorwärmanordnung für die FBE-Feldverbindungsbeschichtung oder die Installation von Schrumpfschläuchen helfen.


