
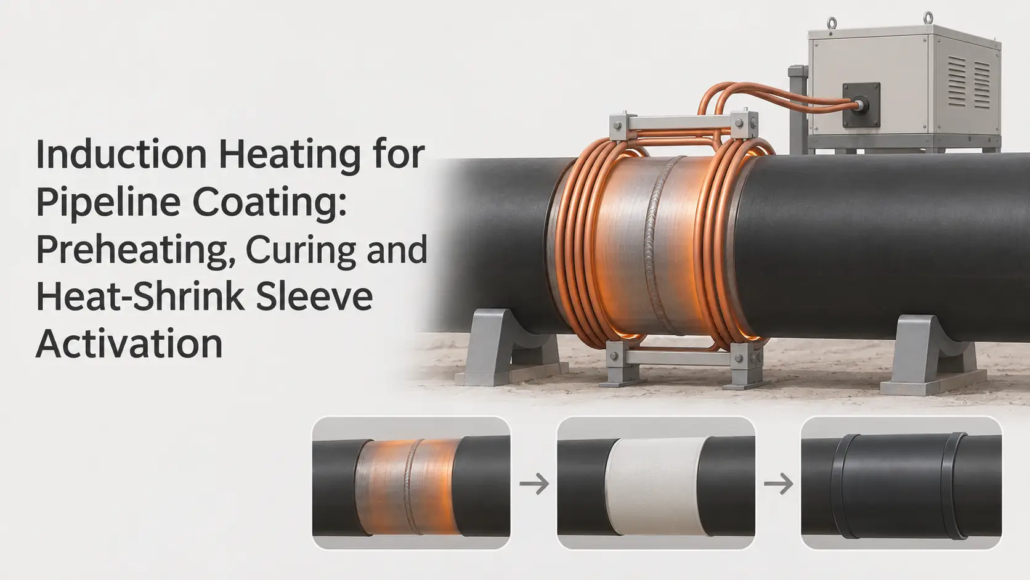
Ogrzewanie indukcyjne do powlekania złączy rurociągów: Zastosowania FBE i rękawów termokurczliwych
Jak wstępne nagrzewanie indukcyjne wspomaga powłokę antykorozyjną złączy spawanych rurociągów
Do powlekania złączy polowych rurociągów stosuje się ogrzewanie indukcyjne do wstępnego podgrzania odsłoniętej stali wokół spoiny na obwodzie rurociągu przed nałożeniem powłoki antykorozyjnej.
Dwie ważne aplikacje to FBE (żywica epoksydowa związana metodą stapiania) powlekanie złączy polowych i montaż tulei termokurczliwej. W obu przypadkach, Nagrzewanie indukcyjne przygotowuje podłoże stalowe do procesu powlekania, ale kolejne etapy aplikacji są inne.
Szybka odpowiedź
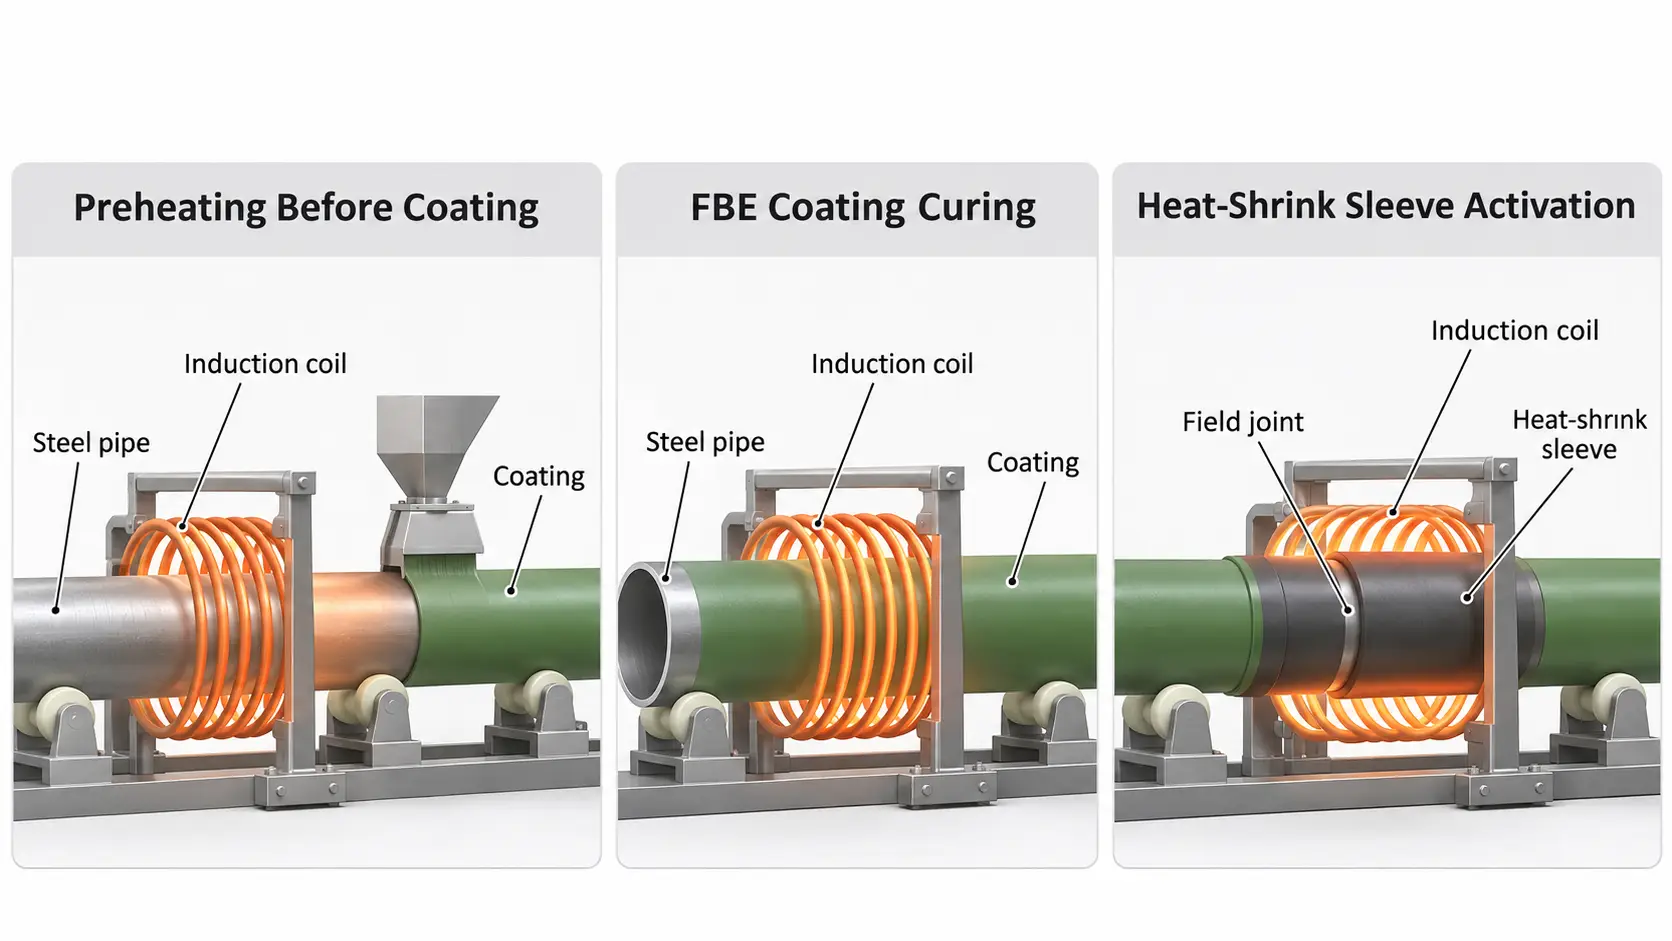
Do powlekania spoin polowych FBE, rozgrzana stal umożliwia stopienie proszku epoksydowego, płynność i utwardzanie zgodnie z wymaganiami producenta powłoki. Do systemów rękawów termokurczliwych, Nagrzewanie indukcyjne może zapewnić kontrolowane podgrzewanie wstępne przed owinięciem tulei wokół złącza. Późniejsza operacja obkurczania rękawa jest procesem odrębnym.
Zrozumienie tych różnic pomaga inżynierom wybrać odpowiedni układ ogrzewania i kontrolować warunki temperaturowe podczas operacji powlekania rurociągów.
2. Wstępne nagrzewanie indukcyjne powłoki złącza polowego FBE
3. Ogrzewanie indukcyjne do montażu tulei termokurczliwej
4. Co wpływa na jednorodność nagrzewania indukcyjnego i jakość powłoki?
1. Co to jest powłoka złącza rurociągu?
Dlaczego złącza spawane rurociągów wymagają dodatkowej ochrony przed korozją
Rurociągi stalowe są często dostarczane z fabrycznie nakładanymi powłokami zewnętrznymi, takimi jak żywica epoksydowa związana metodą stapiania (FBE), trójwarstwowy polietylen (3LPE) lub trójwarstwowy polipropylen (3LPP).
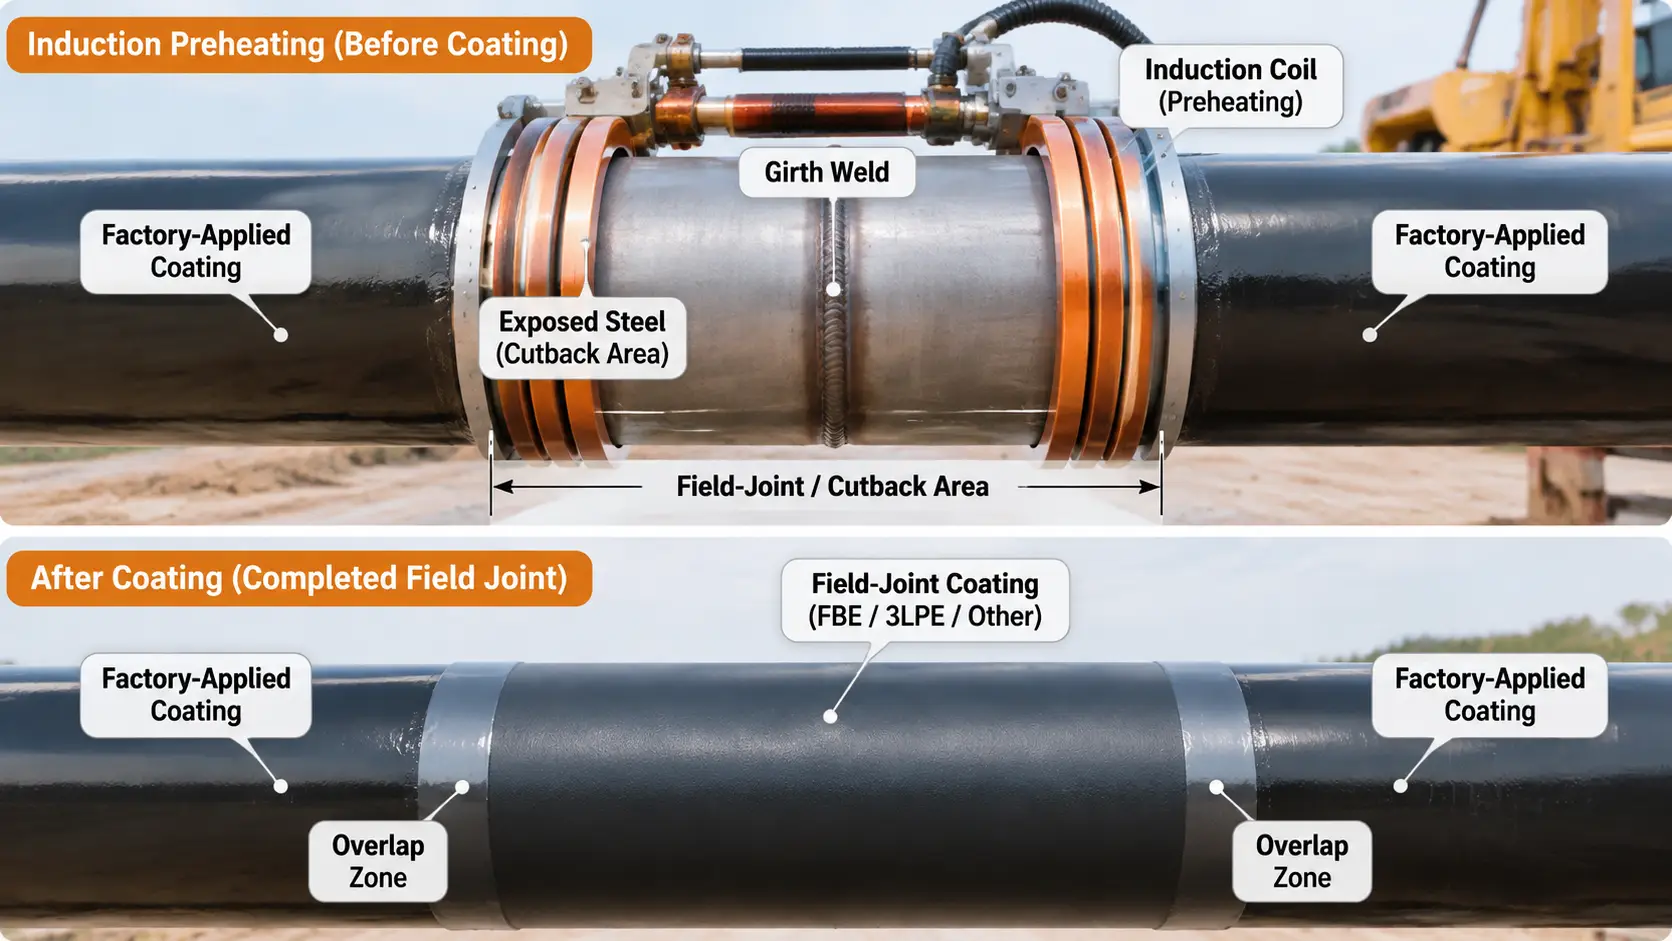
Podczas budowy rurociągu, poszczególne odcinki rur łączone są poprzez spawanie obwodowe, powszechnie zwane spawaniem obwodowym. Fabryczna powłoka zatrzymuje się przed końcami rur, pozostawiając odsłonięty obszar stali wokół każdej spoiny.
Po spawaniu i przygotowaniu powierzchni, ten odsłonięty obszar wymaga własnej ochrony przed korozją. Proces ten nazywany jest powlekaniem złączy rurociągów, lub FJC.
Wybrany system powłok na złączach montażowych musi być kompatybilny z istniejącą powłoką rurociągu głównego i warunkami eksploatacji rurociągu. FBE, Wśród stosowanych systemów znajdują się powłoki nakładane w płynie i tuleje termokurczliwe, w zależności od wymagań projektu.
Tam, gdzie stosowane jest ogrzewanie indukcyjne
Nagrzewanie indukcyjne jest stosowane do stali wokół złącza polowego. Wokół rury umieszczona jest cewka indukcyjna, wytwarzanie ciepła w przewodzącej stali indukcja elektromagnetyczna.
Powstałe ciepło przygotowuje złącze do następnej operacji powlekania. Strefa grzewcza musi pokrywać wymaganą powierzchnię styku bez niepotrzebnego narażania przylegającej, fabrycznie nałożonej powłoki na nadmierne ciepło.
To zastosowanie różni się od wstępnego podgrzewania indukcyjnego na linii produkcyjnej rur, gdzie długie odcinki rur mogą być podgrzewane przed fabrycznym powlekaniem lub wykładaniem.
Do szerszego omówienia nagrzewania indukcyjnego w produkcji rur, zobacz nasz istniejący artykuł: Podgrzewanie indukcyjne w oleju & Produkcja rur gazowych.
2. Wstępne nagrzewanie indukcyjne powłoki złącza polowego FBE
Jak działa ogrzewanie indukcyjne z powłoką proszkową FBE
Klej epoksydowy łączony metodą stapiania (FBE) to powłoka proszkowa nakładana na podgrzaną powierzchnię stali. Jest szeroko stosowany do ochrony antykorozyjnej rurociągów, w tym zastosowania na stykach terenowych, gdzie główny system powłokowy i specyfikacja projektu wymagają FBE.
Podczas powlekania spoin polowych FBE, nagrzewanie indukcyjne doprowadza odsłoniętą stal do temperatury stosowania określonej dla wybranego proszku.
Typowy proces obejmuje:
①Przygotowanie odsłoniętej powierzchni stalowej poprzez obróbkę strumieniowo-ścierną i wykonanie wymaganych kontroli powierzchni.
②Umiejscowienie cewki indukcyjnej wokół złącza polowego.
③Nagrzewanie podłoża stalowego do określonej temperatury aplikacji FBE.
④Nakładanie proszku FBE na rozgrzaną powierzchnię.
⑤Pozostawienie proszku do stopienia, płynność i utwardzanie zgodnie z wymaganiami aplikacji produktu.
⑥Kontrola gotowej powłoki złącza polowego.
Cewka indukcyjna nie zastępuje sprzętu do nakładania proszku. Jego rolą jest ustalenie wymaganego stanu cieplnego stali przed powlekaniem.
Dlaczego równomierność temperatury ma znaczenie
Odpowiednia średnia temperatura nie musi koniecznie oznaczać równomiernego nagrzania całej złącza polowego.
Jeśli wężownica nie jest koncentryczna z rurą, lub jego uzwojenia są nierównomiernie rozmieszczone, różne obszary mogą doświadczać różnych warunków ogrzewania.
Raport techniczny Advantica, opublikowane w nieprzerwanym magazynie Germanischer Lloyd’s, opisuje, w jaki sposób położenie cewek i odstępy uzwojeń mogą powodować osiowe i promieniowe zmiany temperatury. W zgłoszonych FBE wspólnych wniosków terenowych, obszary nadmiernie gorące były związane ze spienianiem powłoki, podczas gdy w zimniejszych obszarach może wystąpić niedostateczne utwardzanie.
Oto dlaczego geometria i położenie cewki należy wziąć pod uwagę podczas opracowywania procesu, zamiast polegać wyłącznie na mocy wyjściowej.
Zabezpieczenie sąsiedniej powłoki fabrycznej
Odsłonięty obszar spawu jest otoczony oryginalną, fabrycznie nałożoną powłoką. Powłoka ta musi pozostać zdatna do użytku po operacji nakładania powłoki na złączach montażowych.
Indukcja nagrzewa przede wszystkim podłoże stalowe. Ciepło może następnie zostać przeniesione do sąsiedniej powłoki, dlatego należy kontrolować szerokość ogrzewania i ekspozycję termiczną.
Nadmierne ogrzewanie może przyczynić się do powstania pęcherzy, rozłączenie lub inne uszkodzenie, w zależności od materiału powłoki i jego stanu.
Systemy ogrzewania złączy polowych Radyne specjalnie rozwiązują ten problem, projektując profil cieplny wężownicy tak, aby ograniczyć niepożądane nagrzewanie się powłoki macierzystej.
3. Ogrzewanie indukcyjne do montażu tulei termokurczliwej
Jak opaski termokurczliwe chronią złącza polowe rurociągów
Kolejnym szeroko stosowanym rozwiązaniem do powlekania złączy polowych są tuleje termokurczliwe, szczególnie w przypadku rurociągów z powłokami głównymi 3LPE lub 3LPP.
Typowa koszulka termokurczliwa składa się z termokurczliwego podłoża polimerowego i warstwy kleju. W zależności od produktu, klejem może być klej topliwy lub mastyks.
Po prawidłowym zainstalowaniu, tuleja zakrywa odsłonięte złącze spawane i zachodzi na sąsiednią powłokę fabryczną, aby zapewnić ochronę przed korozją.
Dla różnych systemów powłok głównych zaprojektowano różne konstrukcje tulei. Na przykład, Dla trójwarstwowych powłok PE i PP dostępne są trójwarstwowe systemy rękawów. Zgodność produktu należy zawsze sprawdzić w oparciu o dokumentację producenta.
Nagrzewanie indukcyjne przed nałożeniem rękawa
Przed zamontowaniem tulei termokurczliwej, obszar złącza polowego należy przygotować i podgrzać zgodnie z instrukcjami producenta tulei.
Do tej operacji podgrzewania wstępnego można zastosować ogrzewanie indukcyjne. Ogrzewa stal pod obszarem złącza i może pomóc w ustaleniu bardziej jednolitej temperatury wokół rur o dużej średnicy.
Radyne w szczególności identyfikuje cewki małżowe zasilane indukcyjnie do wstępnego podgrzewania złączy rurociągów przed nałożeniem koszulki termokurczliwej.
Proces ten na ogół obejmuje:
①Czyszczenie i przygotowanie odsłoniętego złącza i przylegającej powłoki.
②Umieszczenie cewki indukcyjnej wokół złącza rurowego.
③Podgrzewanie stali do temperatury określonej dla systemu tulei.
④Demontaż lub otwarcie cewki zgodnie z wymaganiami układu sprzętu.
⑤Ułożenie i owinięcie opaski termokurczliwej.
⑥Ogrzewanie tulei zgodnie z procedurą montażową producenta.
⑦Sprawdzanie gotowego rękawa i obszarów jego zachodzenia na siebie.
Podgrzewanie wstępne i obkurczanie rękawa to nie ta sama operacja
To rozróżnienie jest szczególnie istotne przy omawianiu nagrzewania indukcyjnego rękawów termokurczliwych.
Do wstępnego podgrzania stali przed montażem tulei można zastosować ogrzewanie indukcyjne. Sam rękaw musi następnie otrzymać ciepło potrzebne do obkurczenia i aktywacji kleju.
ISO 21809-3:2016 opisuje nagrzewanie indukcyjne jako odpowiednią metodę wstępnego podgrzewania obszarów połączeń polowych, tam gdzie jest to praktyczne. Odrębnie opisano ogrzewanie zamontowanej tulei palnikiem gazowym lub innym odpowiednim źródłem ciepła, przestrzegając procedury aplikacji i instrukcji producenta.
Dlatego, nagrzewanie indukcyjne nie oznacza automatycznie, że cały montaż tulei termokurczliwej odbywa się poprzez nagrzewanie indukcyjne.
Rzeczywisty układ ogrzewania zależy od konstrukcji tulei i zatwierdzonej procedury montażu.
4. Co wpływa na jednorodność nagrzewania indukcyjnego i jakość powłoki?
Powlekanie złączy rurociągów to coś więcej niż tylko osiągnięcie temperatury docelowej. Układ cewek, geometria rury, istniejąca powłoka i kolejność nakładania wpływają na wynik ogrzewania.
Pozycjonowanie cewek i koncentryczność
Do obwodowego ogrzewania rurociągów, cewka indukcyjna musi być prawidłowo umieszczona wokół rury.
Cewka niecentryczna może stworzyć różne warunki sprzężenia na obwodzie. Nierówne odstępy między uzwojeniami cewki mogą również powodować zmiany wzdłuż osi rury.
Projekt wężownicy powinien uwzględniać rzeczywistą średnicę rury, wymagana szerokość ogrzewania i układ styków polowych.
Średnica rury i grubość ścianki
Średnica rury wpływa na geometrię cewki i odległość pomiędzy cewką a powierzchnią stali.
Grubość ścianki i wymiary rur również wpływają na reakcję na ogrzewanie. Procedura nagrzewania opracowana dla jednej konfiguracji rur nie powinna być automatycznie przenoszona na inną.
Jest to szczególnie istotne w przypadku powlekania złączy polowych rurociągów o dużej średnicy, gdzie utrzymanie odpowiedniej temperatury na całym obwodzie może być wyzwaniem.
Temperatura ogrzewania i pomiar
Dla docelowa temperatura zależy od wybranego materiału powłokowego i sposobu jego nakładania.
Do powlekania spoin polowych FBE, stal musi osiągnąć warunki stosowania określone przez producenta proszku.
Do montażu tulei termokurczliwej, wymagania dotyczące podgrzewania wstępnego zależą od rękawa i systemu klejącego.
Temperaturę należy mierzyć odpowiednim przyrządem skalibrowany przyrząd w miejscach określonych w procedurze kwalifikowanej. Odczyt w jednym dogodnym punkcie niekoniecznie zapewnia równomierne ogrzewanie całego złącza polowego.
Ogrzewanie sąsiedniej powłoki głównej
Istniejąca powłoka fabryczna wymaga uwagi zarówno podczas zastosowań FBE, jak i tulei termokurczliwych.
Nadmierna ekspozycja termiczna może wpłynąć na jego wygląd, przyczepność lub wydajność. Jest to szczególnie ważne w przypadku nakładania się powłoki złącza polowego i oryginalnej powłoki głównej.
Procedura ogrzewania powinna uwzględniać ograniczenia termiczne obu systemów powłokowych.
Kwalifikacja i powtarzalność procesu
Cykl grzewczy należy zakwalifikować na podstawie rzeczywistej konfiguracji rur, materiały powłokowe i rozmieszczenie sprzętu.
Odpowiednie zmienne obejmują:
— Zewnętrzna średnica rury i grubość ścianki
— Szerokość złącza polowego
— Umiejscowienie cewek i odstępy uzwojeń
— Szybkość ogrzewania i rozkład temperatury
— Miejsca pomiaru temperatury
— Czas pomiędzy nagrzaniem a nałożeniem powłoki
— Ograniczenia termiczne sąsiadującej powłoki fabrycznej
Do działalności produkcyjnej, należy przestrzegać kwalifikowanej procedury i rejestrować odpowiednie warunki procesu. Zautomatyzowany system sterowania może pomóc w monitorowaniu i powtarzaniu cyklu ogrzewania, ale sama automatyzacja nie gwarantuje jakości powłoki.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Podsumowanie
Nagrzewanie indukcyjne zapewnia praktyczny sposób przygotowania złączy rurociągów do powłoki antykorozyjnej, szczególnie w zastosowaniach z powłokami do złączy polowych FBE i tulejami termokurczliwymi.
Obydwa procesy mają różne wymagania. FBE opiera się na odpowiednio nagrzanym podłożu stalowym do topienia i utwardzania proszku, podczas gdy montaż tulei termokurczliwej obejmuje wstępne podgrzanie złącza, a następnie oddzielne założenie tulei i operację obkurczenia.
Do obu zastosowań, położenie cewki, Podczas opracowywania procesu należy zwrócić uwagę na równomierność temperatury i ochronę przylegającej, fabrycznie nałożonej powłoki.
Zrozumienie tych wymagań pomaga inżynierom opracować bardziej odpowiednie procedury wstępnego podgrzewania indukcyjnego do powlekania złączy rurociągów.
Referencje techniczne
1. Germanischer Lloyd / Advantica, Opcje powlekania złączy polowych dla powłok głównych FBE. Przeczytaj artykuł techniczny
2. Radyne – Wężownice grzewcze do rur. Zastosowanie do wstępnego podgrzewania złączy polowych i tulejek termokurczliwych.
3. TESI – Ochrona przed korozją. Informacje dotyczące budowy i montażu tulejki termokurczliwej.
4. ISO 21809-3:2016 – Powłoki na złącza polowe. Zakres i wymagania dotyczące kwalifikacji powłok na złączach polowych, zastosowanie i testowanie.
Potrzebujesz ogrzewania indukcyjnego do powlekania złączy rurociągów?
Podaj nam średnicę rury, grubość ścianki, wymagania dotyczące systemu powłokowego i złączy polowych. Firma KECHUANG może pomóc w ocenie układu wstępnego podgrzewania indukcyjnego do powlekania złączy montażowych FBE lub montażu tulei termokurczliwej.


