
Aquecimento por indução para revestimento de juntas de campo de tubulações: Aplicações de FBE e luva termorretrátil
Como o pré-aquecimento por indução suporta o revestimento anticorrosivo de juntas soldadas de tubulações
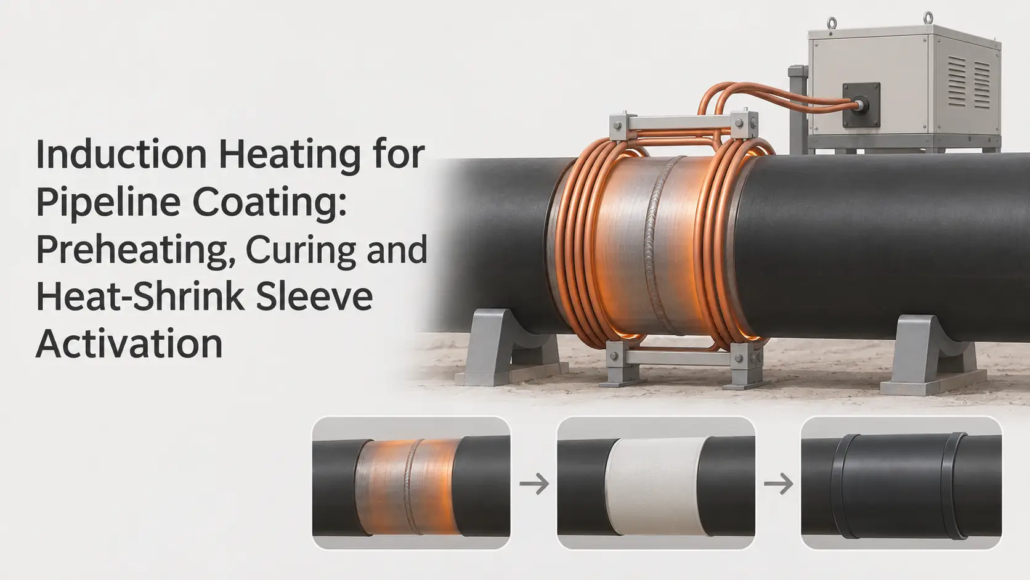
O aquecimento por indução é usado no revestimento de juntas de campo de dutos para pré-aquecer o aço exposto ao redor de uma solda circunferencial da tubulação antes de aplicar um revestimento anticorrosivo.
Duas aplicações importantes são FBE (epóxi ligado por fusão) revestimento de juntas de campo e instalação de luva termorretrátil. Em ambos os casos, o aquecimento por indução prepara o substrato de aço para o processo de revestimento, mas as etapas subsequentes da aplicação são diferentes.
Resposta rápida
Para revestimento de juntas de campo FBE, o aço aquecido permite que o pó epóxi derreta, fluir e curar de acordo com os requisitos do fabricante do revestimento. Para sistemas de mangas termorretráteis, o aquecimento por indução pode fornecer pré-aquecimento controlado antes que a luva seja enrolada na junta. A operação subsequente de encolhimento da manga é um processo separado.
A compreensão dessas diferenças ajuda os engenheiros a selecionar um arranjo de aquecimento apropriado e a controlar as condições de temperatura durante as operações de revestimento da tubulação..
2. Pré-aquecimento por indução para revestimento de juntas de campo FBE
3. Aquecimento por indução para instalação de luva termorretrátil
4. O que afeta a uniformidade do aquecimento por indução e a qualidade do revestimento?
1. O que é revestimento de junta de campo de duto?
Por que as juntas soldadas de tubulações precisam de proteção adicional contra corrosão
Tubulações de aço são frequentemente fornecidas com revestimentos externos aplicados de fábrica, como epóxi ligado por fusão (FBE), polietileno de três camadas (3LPE) ou polipropileno de três camadas (3LPP).
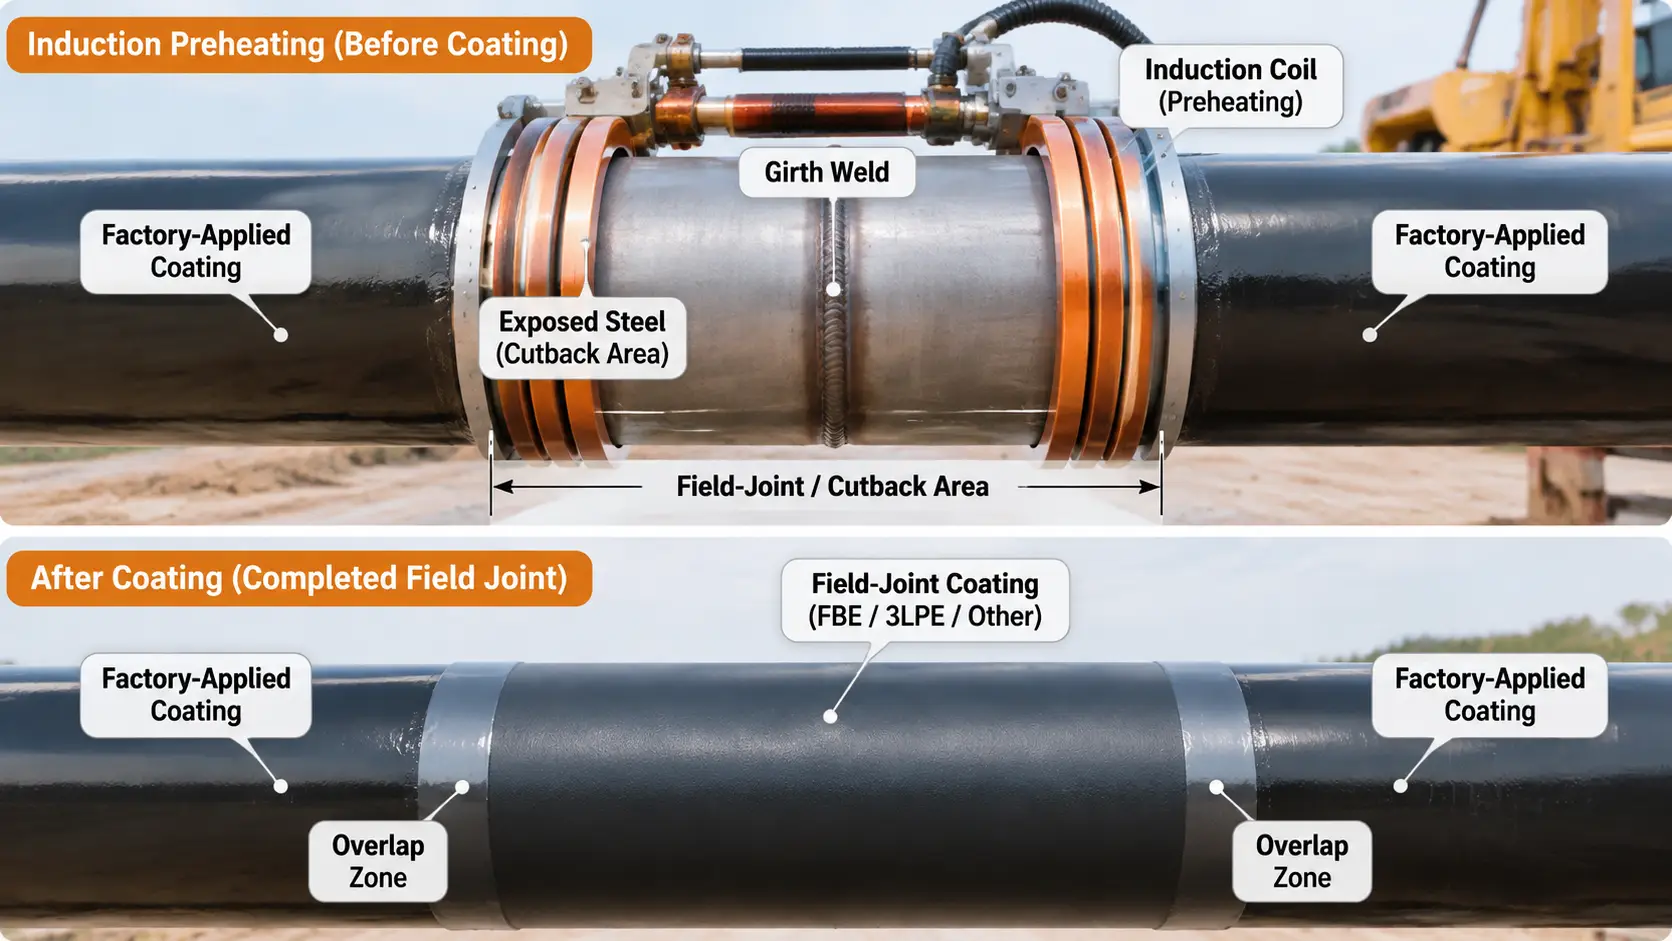
Durante a construção do gasoduto, seções individuais do tubo são unidas por soldagem circunferencial, comumente chamada de soldagem circunferencial. O revestimento de fábrica pára antes das extremidades do tubo, deixando uma área de aço exposta ao redor de cada solda.
Após soldagem e preparação de superfície, esta área exposta precisa de sua própria proteção contra corrosão. O processo é conhecido como revestimento de juntas de campo de dutos, ou FJC.
O sistema de revestimento de junta de campo selecionado precisa ser compatível com o revestimento da linha principal existente e com as condições de serviço da tubulação. FBE, revestimentos aplicados em líquidos e mangas termorretráteis estão entre os sistemas utilizados, dependendo dos requisitos do projeto.
Onde o aquecimento por indução é usado
O aquecimento por indução é aplicado ao aço ao redor da junta de campo. Uma bobina de indução é posicionada ao redor do tubo, gerando calor no aço condutor através indução eletromagnética.
O calor resultante prepara a junta para a próxima operação de revestimento. A zona de aquecimento precisa cobrir a área necessária da junta de campo sem expor desnecessariamente o revestimento adjacente aplicado de fábrica ao calor excessivo.
Esta aplicação é diferente do pré-aquecimento por indução em uma linha de fabricação de tubos, onde longas seções de tubo podem ser aquecidas antes do revestimento ou revestimento de fábrica.
Para uma discussão mais ampla sobre aquecimento por indução na produção de tubos, veja nosso artigo existente: Aquecimento por indução em óleo & Fabricação de tubos de gás.
2. Pré-aquecimento por indução para revestimento de juntas de campo FBE
Como funciona o aquecimento por indução com revestimento em pó FBE
Epóxi ligado por fusão (FBE) é um revestimento em pó aplicado a uma superfície de aço aquecida. É amplamente utilizado para proteção contra corrosão de dutos, incluindo aplicações de juntas de campo onde o sistema de revestimento principal e as especificações do projeto exigem FBE.
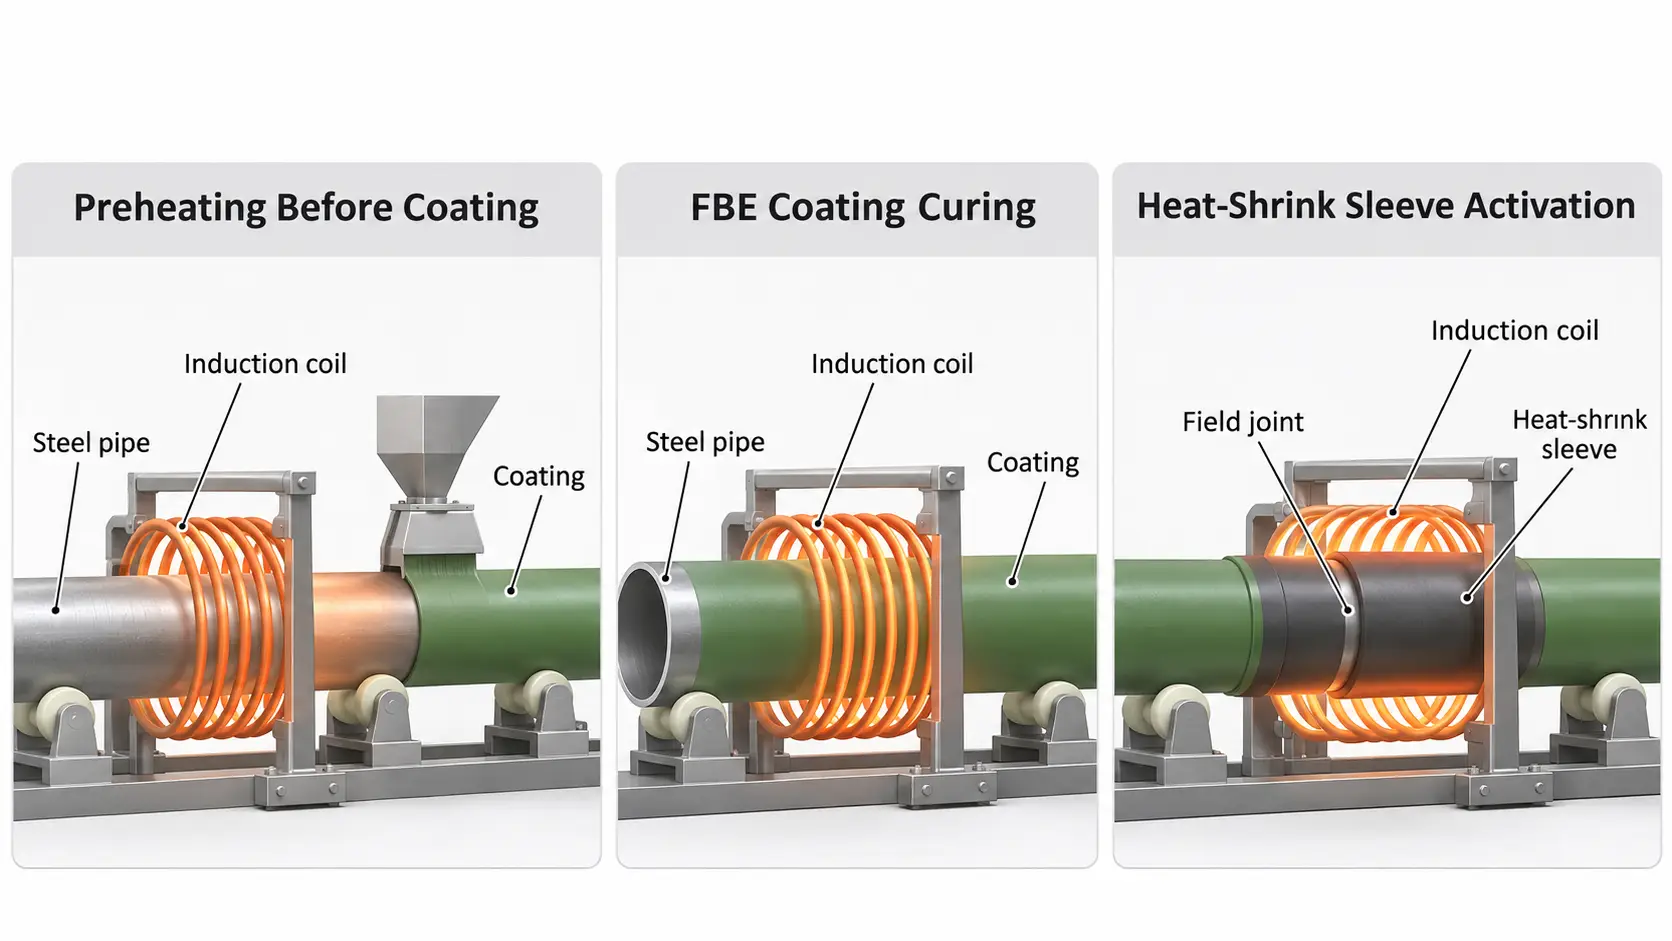
Durante o revestimento de juntas de campo FBE, o aquecimento por indução leva o aço exposto à temperatura de aplicação especificada para o pó selecionado.
Um processo típico inclui:
①Preparar a superfície de aço exposta por jateamento abrasivo e concluir as verificações de superfície necessárias.
②Posicionando a bobina de indução ao redor da junta de campo.
③Aquecimento do substrato de aço até a temperatura de aplicação FBE especificada.
④Aplicando pó FBE na superfície aquecida.
⑤Permitindo que o pó derreta, fluir e curar de acordo com os requisitos de aplicação do produto.
⑥Inspecionando o revestimento acabado da junta de campo.
A bobina de indução não substitui o equipamento de aplicação de pó. Sua função é estabelecer a condição térmica necessária do aço antes do revestimento.
Por que a uniformidade da temperatura é importante
Uma temperatura média adequada não significa necessariamente que toda a junta de campo foi aquecida uniformemente.
Se a bobina não for concêntrica com o tubo, ou seus enrolamentos estão espaçados de forma desigual, diferentes áreas podem experimentar diferentes condições de aquecimento.
Um relatório técnico da Advantica, publicado na revista ininterrupta Germanischer Lloyd’s, descreve como o posicionamento da bobina e o espaçamento do enrolamento podem produzir variações de temperatura axial e radial. Nas aplicações conjuntas de campo FBE relatadas, áreas excessivamente quentes foram associadas à formação de espuma no revestimento, enquanto as áreas mais frias podem sofrer subcura.
É por isso que geometria e posicionamento da bobina precisam ser considerados durante o desenvolvimento do processo, em vez de depender apenas da produção de energia.
Protegendo o revestimento de fábrica adjacente
A área exposta da solda é cercada pelo revestimento original aplicado de fábrica. Esse revestimento deve permanecer adequado para serviço após a operação de revestimento de junta em campo.
A indução aquece principalmente o substrato de aço. O calor pode então ser transferido para o revestimento adjacente, então a largura de aquecimento e a exposição térmica precisam ser controladas.
O aquecimento excessivo pode contribuir para bolhas, descolamento ou outros danos, dependendo do material de revestimento e sua condição.
Os sistemas de aquecimento de juntas de campo da Radyne abordam especificamente esse problema, projetando o perfil de calor da bobina para limitar o aquecimento indesejado do revestimento original..
3. Aquecimento por indução para instalação de luva termorretrátil
Como as mangas termorretráteis protegem as juntas de tubulação
As luvas termorretráteis são outra solução de revestimento de juntas de campo amplamente utilizada, especialmente para tubulações com revestimentos de linha principal 3LPE ou 3LPP.
Uma luva termorretrátil típica consiste em um suporte de polímero termorretrátil e uma camada adesiva. Dependendo do produto, o adesivo pode ser um adesivo termofusível ou mastique.
Quando instalado corretamente, a luva cobre a junta soldada exposta e se sobrepõe ao revestimento de fábrica adjacente para fornecer proteção contra corrosão.
Diferentes construções de mangas são projetadas para diferentes sistemas de revestimento de linha principal. Por exemplo, sistemas de manga de três camadas estão disponíveis para revestimentos de PE e PP de três camadas. A compatibilidade do produto deve sempre ser verificada em relação à documentação do fabricante.
Pré-aquecimento por indução antes da aplicação da manga
Antes de instalar uma luva termorretrátil, a área da junta de campo precisa ser preparada e pré-aquecida de acordo com as instruções do fabricante da luva.
O aquecimento por indução pode ser usado para esta operação de pré-aquecimento. Aquece o aço abaixo da área da junta e pode ajudar a estabelecer uma temperatura mais uniforme em torno de tubos de grande diâmetro.
Radyne identifica especificamente bobinas de clam alimentadas por indução para pré-aquecer juntas de campo de tubulação antes da aplicação de luva termorretrátil.
O processo geralmente envolve:
①Limpeza e preparação da junta exposta e do revestimento adjacente.
②Posicionando a bobina de indução ao redor da junta do tubo.
③Pré-aquecimento do aço à temperatura especificada para o sistema de manga.
④Remover ou abrir a bobina conforme exigido pelo arranjo do equipamento.
⑤Posicionar e envolver a manga termorretrátil.
⑥Aquecimento da manga de acordo com o procedimento de instalação do fabricante.
⑦Verificando a manga acabada e suas áreas de sobreposição.
O pré-aquecimento e o encolhimento da manga não são a mesma operação
Esta distinção é particularmente importante quando se discute o aquecimento por indução para mangas termorretráteis..
O aquecimento por indução pode ser usado para pré-aquecer o aço antes da instalação da luva. A própria manga deve então receber o calor necessário para o encolhimento e a ativação do adesivo.
ISO 21809-3:2016 descreve o aquecimento por indução como um método adequado para pré-aquecer áreas de juntas de campo onde for prático. Descreve separadamente o aquecimento da luva instalada com uma tocha a gás ou outra fonte de calor adequada, seguindo o procedimento de aplicação e as instruções do fabricante.
Portanto, o pré-aquecimento por indução não significa automaticamente que toda a instalação da luva termorretrátil seja realizada por aquecimento por indução.
O arranjo de aquecimento real depende da construção da manga e do procedimento de instalação aprovado.
4. O que afeta a uniformidade do aquecimento por indução e a qualidade do revestimento?
O revestimento de juntas de campo de dutos envolve mais do que atingir uma temperatura alvo. O arranjo da bobina, geometria do tubo, o revestimento existente e a sequência de aplicação afetam o resultado do aquecimento.
Posicionamento e concentricidade da bobina
Para aquecimento circunferencial de tubulações, a bobina de indução precisa ser posicionada corretamente ao redor do tubo.
Uma bobina descentralizada pode criar diferentes condições de acoplamento ao redor da circunferência. O espaçamento desigual entre os enrolamentos da bobina também pode produzir variações ao longo do eixo do tubo..
O projeto da bobina deve levar em conta o diâmetro real do tubo, largura de aquecimento necessária e disposição da junta de campo.
Diâmetro do tubo e espessura da parede
O diâmetro do tubo afeta a geometria da bobina e a distância entre a bobina e a superfície do aço.
A espessura da parede e as dimensões do tubo também influenciam a resposta de aquecimento. Um procedimento de aquecimento desenvolvido para uma configuração de tubo não deve ser automaticamente transferido para outra.
Isto é particularmente relevante para revestimento de juntas de campo de tubulações de grande diâmetro., onde manter uma temperatura adequada em toda a circunferência pode ser um desafio.
Temperatura e medição de aquecimento
O temperatura-alvo depende do material de revestimento selecionado e do seu procedimento de aplicação.
Para revestimento de juntas de campo FBE, o aço deve atingir as condições de aplicação especificadas pelo fabricante do pó.
Para instalação de luva termorretrátil, o requisito de pré-aquecimento depende da luva e do sistema adesivo.
A temperatura deve ser medida usando um medidor apropriado instrumento calibrado nos locais especificados pelo procedimento qualificado. Uma leitura em um ponto conveniente não estabelece necessariamente um aquecimento uniforme em toda a junta de campo.
Aquecimento do revestimento principal adjacente
O revestimento de fábrica existente precisa de atenção durante as aplicações de FBE e de luva termorretrátil.
A exposição térmica excessiva pode afetar sua aparência, adesão ou desempenho. Isto é especialmente importante em torno da sobreposição entre o revestimento da junta de campo e o revestimento principal original.
O procedimento de aquecimento deve levar em conta as limitações térmicas de ambos os sistemas de revestimento.
Qualificação e repetibilidade do processo
Um ciclo de aquecimento deve ser qualificado usando a configuração real do tubo, materiais de revestimento e arranjo de equipamentos.
Variáveis relevantes incluem:
— Diâmetro externo do tubo e espessura da parede
— Largura da junta de campo
— Posicionamento da bobina e espaçamento do enrolamento
— Taxa de aquecimento e distribuição de temperatura
— Locais de medição de temperatura
— Tempo entre o aquecimento e a aplicação do revestimento
— Limitações térmicas do revestimento de fábrica adjacente
Para operações de produção, o procedimento qualificado deve ser seguido e as condições relevantes do processo registradas. Um sistema de controle automatizado pode ajudar a monitorar e repetir o ciclo de aquecimento, mas a automação por si só não estabelece a qualidade do revestimento.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Conclusão
O aquecimento por indução fornece uma maneira prática de preparar juntas de tubulações para revestimento anticorrosivo, particularmente em aplicações de revestimento de juntas de campo FBE e mangas termorretráteis.
Os dois processos têm requisitos diferentes. A FBE depende de um substrato de aço adequadamente aquecido para fusão e cura de pó, enquanto a instalação da luva termorretrátil envolve o pré-aquecimento da junta seguido por uma aplicação separada da luva e operação de retração.
For both applications, coil positioning, temperature uniformity and protection of the adjacent factory-applied coating deserve attention during process development.
Understanding these requirements helps engineers develop more suitable induction preheating procedures for pipeline field-joint coating.
Referências Técnicas
1. Germanischer Lloyd / Advantica, Field-Joint Coating Options for FBE Mainline Coatings. Read technical article
2. Radyne – Pipe Heating Clam Coils. Field-joint preheating and heat-shrink sleeve applications.
3. TESI – Corrosion Protection. Heat-shrink sleeve construction and installation information.
4. ISO 21809-3:2016 – Field Joint Coatings. Scope and requirements for field-joint coating qualification, application and testing.
Need Induction Heating for Pipeline Field-Joint Coating?
Tell us your pipe diameter, espessura de parede, coating system and field-joint requirements. A KECHUANG pode ajudá-lo a avaliar um arranjo de pré-aquecimento por indução para revestimento de juntas de campo FBE ou instalação de luva termorretrátil.


