
Riscaldamento a induzione per il rivestimento di giunti di tubazioni: Applicazioni FBE e maniche termoretraibili
Come il preriscaldamento a induzione supporta il rivestimento anticorrosivo dei giunti di saldatura delle tubazioni
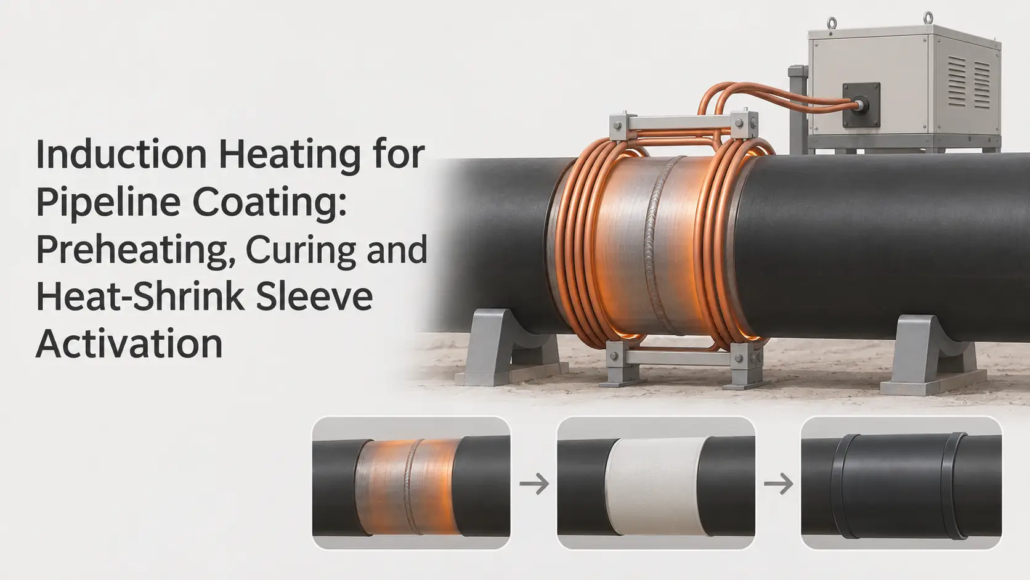
Il riscaldamento a induzione viene utilizzato nel rivestimento dei giunti sul campo delle tubazioni per preriscaldare l'acciaio esposto attorno alla saldatura circolare della tubazione prima di applicare un rivestimento anticorrosivo.
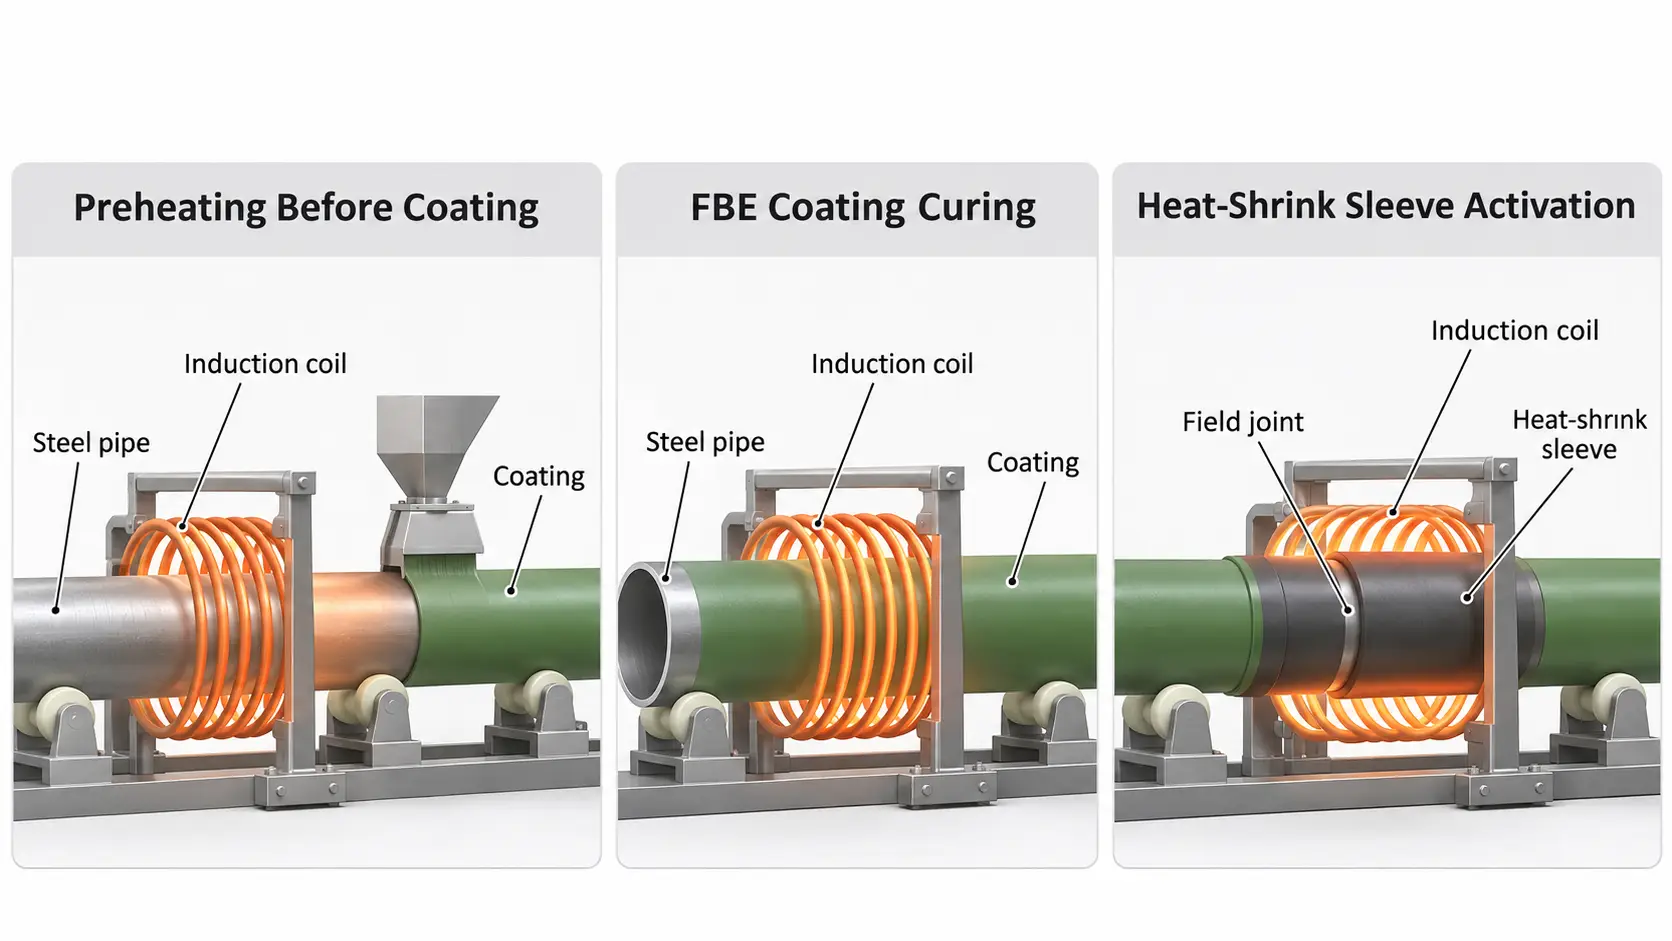
Due importanti applicazioni sono FBE (epossidico legato per fusione) rivestimento dei giunti sul campo e installazione di manicotti termorestringenti. In entrambi i casi, il riscaldamento a induzione prepara il substrato di acciaio per il processo di rivestimento, ma i successivi passaggi applicativi sono diversi.
Risposta rapida
Per il rivestimento dei giunti in campo FBE, l'acciaio riscaldato permette alla polvere epossidica di sciogliersi, flusso e polimerizzazione secondo i requisiti del produttore del rivestimento. Per sistemi con maniche termoretraibili, il riscaldamento a induzione può fornire un preriscaldamento controllato prima che il manicotto venga avvolto attorno al giunto. La successiva operazione di termoretrazione delle maniche è un processo separato.
Comprendere queste differenze aiuta gli ingegneri a selezionare una disposizione di riscaldamento adeguata e a controllare le condizioni di temperatura durante le operazioni di rivestimento delle tubazioni.
2. Preriscaldamento a induzione per rivestimento di giunti di campo FBE
3. Riscaldamento a induzione per installazione di guaine termorestringenti
4. Cosa influenza l'uniformità del riscaldamento a induzione e la qualità del rivestimento?
1. Cos'è il rivestimento dei giunti sul campo della pipeline?
Perché i giunti saldati delle tubazioni necessitano di un'ulteriore protezione dalla corrosione
Le tubazioni in acciaio vengono spesso fornite con rivestimenti esterni applicati in fabbrica, come la resina epossidica legata per fusione (FBE), polietilene a tre strati (3LPE) o polipropilene a tre strati (3LPP).
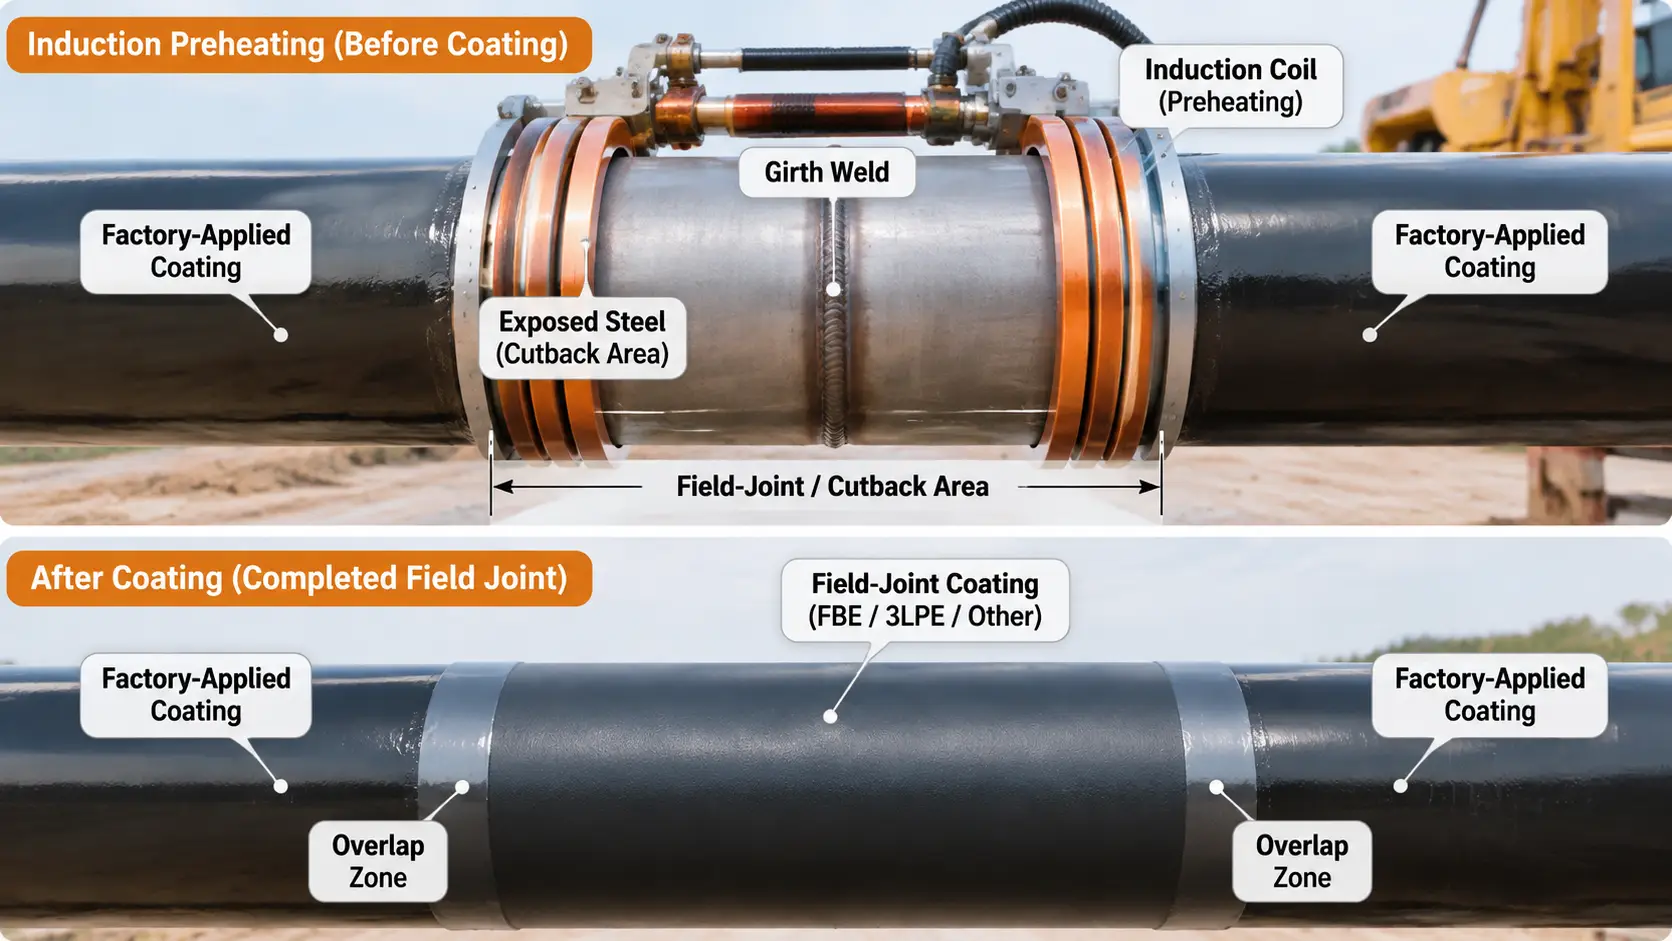
Durante la costruzione del gasdotto, le singole sezioni del tubo sono unite mediante saldatura circonferenziale, comunemente chiamata saldatura circonferenziale. Il rivestimento di fabbrica si ferma prima delle estremità del tubo, lasciando un'area di acciaio esposta attorno a ciascuna saldatura.
Dopo la saldatura e la preparazione della superficie, questa area esposta necessita di una propria protezione dalla corrosione. Il processo è noto come rivestimento dei giunti sul campo della pipeline, o FJC.
Il sistema di rivestimento del giunto selezionato deve essere compatibile con il rivestimento della linea principale esistente e con le condizioni di servizio della pipeline. FBE, tra i sistemi utilizzati vi sono rivestimenti applicati liquidi e maniche termoretraibili, a seconda dei requisiti del progetto.
Dove viene utilizzato il riscaldamento a induzione
Il riscaldamento a induzione viene applicato all'acciaio attorno al giunto di campo. Una bobina di induzione è posizionata attorno al tubo, generando calore nell'acciaio conduttivo attraverso induzione elettromagnetica.
Il calore risultante prepara il giunto per la successiva operazione di rivestimento. La zona di riscaldamento deve coprire l'area richiesta della giunzione senza esporre inutilmente il rivestimento adiacente applicato in fabbrica a calore eccessivo.
Questa applicazione è diversa dal preriscaldamento a induzione su una linea di produzione di tubi, dove lunghe sezioni di tubo possono essere riscaldate prima del rivestimento o del rivestimento in fabbrica.
Per una discussione più ampia sul riscaldamento a induzione nella produzione di tubi, vedere il nostro articolo esistente: Riscaldamento a induzione in olio & Produzione di tubi del gas.
2. Preriscaldamento a induzione per rivestimento di giunti di campo FBE
Come funziona il riscaldamento a induzione con la verniciatura a polvere FBE
Resina epossidica legata per fusione (FBE) è un rivestimento in polvere applicato su una superficie d'acciaio riscaldata. È ampiamente utilizzato per la protezione dalla corrosione delle tubazioni, comprese le applicazioni di giunzione sul campo in cui il sistema di rivestimento della linea principale e le specifiche del progetto richiedono FBE.
Durante il rivestimento dei giunti sul campo FBE, il riscaldamento ad induzione porta l'acciaio esposto alla temperatura di applicazione specificata per la polvere selezionata.
Un processo tipico include:
①Preparazione della superficie in acciaio esposta mediante sabbiatura abrasiva e completamento dei controlli superficiali richiesti.
②Posizionamento della bobina di induzione attorno al giunto di campo.
③Riscaldamento del substrato di acciaio alla temperatura di applicazione FBE specificata.
④Applicazione di polvere FBE sulla superficie riscaldata.
⑤Lasciare sciogliere la polvere, scorrere e polimerizzare in base ai requisiti applicativi del prodotto.
⑥Ispezione del rivestimento finito del giunto sul campo.
La bobina di induzione non sostituisce l'attrezzatura per l'applicazione della polvere. Il suo ruolo è quello di stabilire le condizioni termiche richieste dell'acciaio prima del rivestimento.
Perché l’uniformità della temperatura è importante
Una temperatura media adeguata non significa necessariamente che l'intero giunto di campo sia stato riscaldato in modo uniforme.
Se la bobina non è concentrica al tubo, oppure i suoi avvolgimenti non sono distanziati in modo uniforme, aree diverse possono sperimentare condizioni di riscaldamento diverse.
Una relazione tecnica di Advantica, pubblicato sulla rivista nonstop di Germanischer Lloyd, descrive come il posizionamento della bobina e la spaziatura degli avvolgimenti possono produrre variazioni di temperatura assiali e radiali. Nelle applicazioni field-joint riportate da FBE, aree eccessivamente calde erano associate alla formazione di schiuma del rivestimento, mentre le aree più fredde potrebbero subire una polimerizzazione insufficiente.
Ecco perché geometria e posizionamento della bobina devono essere considerati durante lo sviluppo del processo, piuttosto che fare affidamento solo sulla potenza erogata.
Protezione del rivestimento di fabbrica adiacente
L'area di saldatura esposta è circondata dal rivestimento originale applicato in fabbrica. Tale rivestimento deve rimanere idoneo al servizio dopo l'operazione di rivestimento del giunto sul campo.
L'induzione riscalda principalmente il substrato di acciaio. Il calore può quindi trasferirsi nel rivestimento adiacente, quindi è necessario controllare l'ampiezza del riscaldamento e l'esposizione termica.
Il riscaldamento eccessivo può contribuire alla formazione di vesciche, distacco o altri danni, a seconda del materiale di rivestimento e delle sue condizioni.
I sistemi di riscaldamento per giunti sul campo di Radyne risolvono specificamente questo problema progettando il profilo termico della bobina per limitare il riscaldamento indesiderato del rivestimento principale.
3. Riscaldamento a induzione per installazione di guaine termorestringenti
Come le maniche termorestringenti proteggono i giunti sul campo delle tubazioni
Le maniche termoretraibili sono un'altra soluzione di rivestimento per giunti ampiamente utilizzata, in particolare per tubazioni con rivestimenti principali 3LPE o 3LPP.
Una tipica guaina termoretraibile è costituita da un supporto in polimero termoretraibile e da uno strato adesivo. A seconda del prodotto, l'adesivo può essere un adesivo termofusibile o un mastice.
Se installato correttamente, il manicotto copre il giunto saldato esposto e si sovrappone al rivestimento di fabbrica adiacente per fornire protezione dalla corrosione.
Diverse costruzioni di maniche sono progettate per diversi sistemi di rivestimento della linea principale. Per esempio, Per i rivestimenti in PE e PP a tre strati sono disponibili sistemi di maniche a tre strati. La compatibilità del prodotto deve essere sempre verificata confrontando la documentazione del produttore.
Preriscaldamento ad induzione prima dell'applicazione delle maniche
Prima di installare una guaina termorestringente, l’area della giunzione deve essere preparata e preriscaldata secondo le istruzioni del produttore del manicotto.
Per questa operazione di preriscaldamento è possibile utilizzare il riscaldamento a induzione. Riscalda l'acciaio sotto l'area del giunto e può aiutare a stabilire una temperatura più uniforme attorno ai tubi di grande diametro.
Radyne identifica specificamente le bobine di vongole alimentate a induzione per il preriscaldamento dei giunti sul campo delle tubazioni prima dell'applicazione della guaina termorestringente.
Il processo generalmente comporta:
①Pulizia e preparazione del giunto esposto e del rivestimento adiacente.
②Posizionamento della bobina di induzione attorno al giunto del tubo.
③Preriscaldamento dell'acciaio alla temperatura specificata per il sistema a maniche.
④Rimuovere o aprire la bobina come richiesto dalla disposizione dell'apparecchiatura.
⑤Posizionamento e avvolgimento della guaina termoretraibile.
⑥Riscaldamento del manicotto secondo la procedura di installazione del produttore.
⑦Controllo della manica finita e delle sue aree di sovrapposizione.
Il preriscaldamento e il restringimento delle maniche non sono la stessa operazione
Questa distinzione è particolarmente importante quando si parla di riscaldamento a induzione per maniche termoretraibili.
Il riscaldamento a induzione può essere utilizzato per preriscaldare l'acciaio prima dell'installazione del manicotto. La manica stessa deve poi ricevere il calore necessario per la retrazione e l'attivazione dell'adesivo.
ISO 21809-3:2016 descrive il riscaldamento a induzione come un metodo adatto per preriscaldare le aree delle giunzioni sul campo, ove possibile. Descrive separatamente il riscaldamento del manicotto installato con un cannello a gas o un'altra fonte di calore adatta, seguendo la procedura di applicazione e le istruzioni del produttore.
Perciò, il preriscaldamento a induzione non significa automaticamente che l'intera installazione della guaina termoretraibile venga eseguita mediante riscaldamento a induzione.
La disposizione effettiva del riscaldamento dipende dalla struttura del manicotto e dalla procedura di installazione approvata.
4. Cosa influenza l'uniformità del riscaldamento a induzione e la qualità del rivestimento?
Il rivestimento dei giunti sul campo delle tubazioni implica qualcosa di più del semplice raggiungimento di una temperatura target. La disposizione della bobina, geometria del tubo, Il rivestimento esistente e la sequenza di applicazione influiscono tutti sul risultato del riscaldamento.
Posizionamento e concentricità della bobina
Per il riscaldamento di tubazioni circonferenziali, la bobina di induzione deve essere posizionata correttamente attorno al tubo.
Una bobina decentrata può creare diverse condizioni di accoppiamento attorno alla circonferenza. Anche una spaziatura non uniforme tra gli avvolgimenti della bobina può produrre variazioni lungo l'asse del tubo.
Il design della bobina dovrebbe tenere conto del diametro effettivo del tubo, larghezza di riscaldamento richiesta e disposizione dei giunti di campo.
Diametro del tubo e spessore della parete
Il diametro del tubo influisce sulla geometria della bobina e sulla distanza tra la bobina e la superficie dell'acciaio.
Anche lo spessore delle pareti e le dimensioni dei tubi influenzano la risposta al riscaldamento. Una procedura di riscaldamento sviluppata per una configurazione di tubi non dovrebbe essere trasferita automaticamente ad un'altra.
Ciò è particolarmente rilevante per il rivestimento dei giunti di tubazioni di grande diametro, dove mantenere una temperatura adeguata su tutta la circonferenza può essere difficile.
Temperatura e misurazione del riscaldamento
Il temperatura target dipende dal materiale di rivestimento selezionato e dalla sua procedura di applicazione.
Per il rivestimento dei giunti in campo FBE, l'acciaio deve raggiungere le condizioni applicative specificate dal produttore della polvere.
Per l'installazione di guaine termorestringenti, il fabbisogno di preriscaldamento dipende dal manicotto e dal sistema adesivo.
La temperatura deve essere misurata utilizzando un apposito strumento calibrato nei luoghi indicati dalla procedura qualificata. Una lettura in un punto conveniente non stabilisce necessariamente un riscaldamento uniforme attraverso l'intero giunto di campo.
Riscaldamento del rivestimento della linea principale adiacente
Il rivestimento esistente in fabbrica necessita di attenzione durante le applicazioni sia di FBE che di maniche termoretraibili.
Un'eccessiva esposizione termica può influenzarne l'aspetto, adesione o prestazione. Ciò è particolarmente importante in prossimità della sovrapposizione tra il rivestimento del giunto di campo e il rivestimento della linea principale originale.
La procedura di riscaldamento dovrebbe tenere conto delle limitazioni termiche di entrambi i sistemi di rivestimento.
Qualificazione e ripetibilità del processo
Un ciclo di riscaldamento deve essere qualificato utilizzando la configurazione effettiva del tubo, materiali di rivestimento e disposizione delle attrezzature.
Le variabili rilevanti includono:
— Diametro esterno del tubo e spessore della parete
— Larghezza del giunto di campo
— Posizionamento delle bobine e spaziatura degli avvolgimenti
— Velocità di riscaldamento e distribuzione della temperatura
— Luoghi di misurazione della temperatura
— Tempo tra il riscaldamento e l'applicazione del rivestimento
— Limitazioni termiche del rivestimento di fabbrica adiacente
Per le operazioni di produzione, è necessario seguire la procedura qualificata e registrare le condizioni di processo pertinenti. Un sistema di controllo automatizzato può aiutare a monitorare e ripetere il ciclo di riscaldamento, ma l’automazione da sola non stabilisce la qualità del rivestimento.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Conclusione
Il riscaldamento a induzione fornisce un modo pratico per preparare i giunti sul campo delle tubazioni per il rivestimento anticorrosivo, in particolare nelle applicazioni di rivestimento per giunti FBE e maniche termoretraibili.
I due processi hanno requisiti diversi. FBE si affida a un substrato di acciaio adeguatamente riscaldato per la fusione e l'indurimento delle polveri, mentre l'installazione del manicotto termorestringente prevede il preriscaldamento del giunto seguito dall'applicazione separata del manicotto e dall'operazione di restringimento.
Per entrambe le applicazioni, posizionamento della bobina, l'uniformità della temperatura e la protezione del rivestimento adiacente applicato in fabbrica meritano attenzione durante lo sviluppo del processo.
Comprendere questi requisiti aiuta gli ingegneri a sviluppare procedure di preriscaldamento a induzione più adatte per il rivestimento dei giunti delle tubazioni.
Riferimenti tecnici
1. Germanisscher Lloyd / Avantica, Opzioni di rivestimento dei giunti sul campo per rivestimenti della linea principale FBE. Leggi l'articolo tecnico
2. Radyne – Bobine di riscaldamento per tubi. Applicazioni di preriscaldamento di giunzioni e maniche termoretraibili.
3. TESI – Corrosion Protection. Informazioni sulla costruzione e sull'installazione della guaina termorestringente.
4. ISO 21809-3:2016 – Rivestimenti per giunti sul campo. Ambito e requisiti per la qualificazione del rivestimento dei giunti sul campo, applicazione e test.
È necessario il riscaldamento a induzione per il rivestimento dei giunti delle tubazioni?
Comunicaci il diametro del tuo tubo, spessore di parete, sistema di rivestimento e requisiti dei giunti sul campo. KECHUANG può aiutarti a valutare una soluzione di preriscaldamento a induzione per il rivestimento di giunti sul campo FBE o l'installazione di manicotti termoretraibili.


