
การทำความร้อนแบบเหนี่ยวนำสำหรับการเคลือบข้อต่อสนามท่อ: การใช้งาน FBE และปลอกหดด้วยความร้อน
การอุ่นด้วยการเหนี่ยวนำรองรับการเคลือบป้องกันการกัดกร่อนของรอยเชื่อมท่ออย่างไร
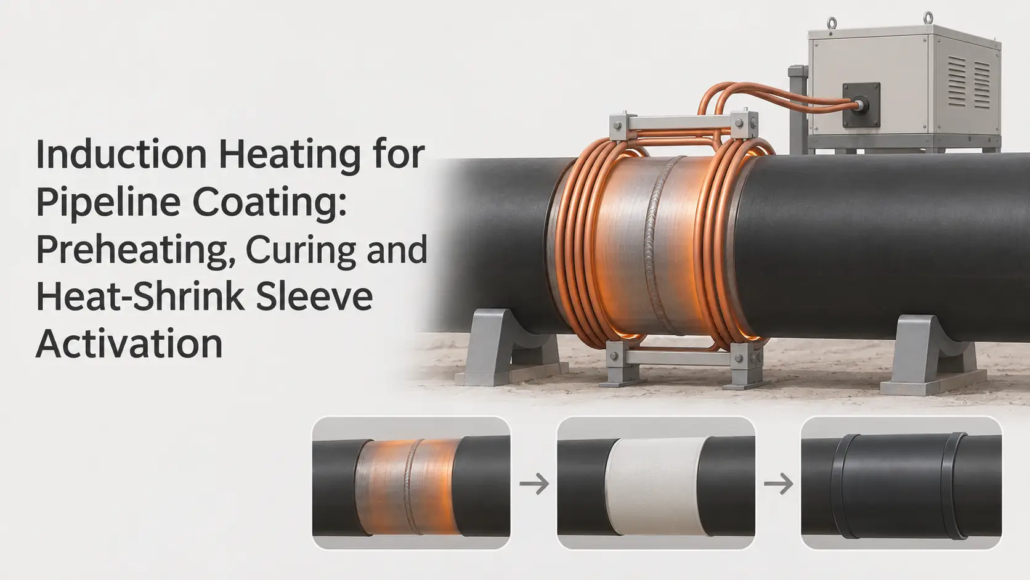
การทำความร้อนแบบเหนี่ยวนำใช้ในการเคลือบข้อต่อสนามท่อ เพื่ออุ่นเหล็กที่โผล่ออกมารอบๆ เส้นรอบวงของท่อ จากนั้นจึงทำการเชื่อมก่อนเคลือบสารป้องกันการกัดกร่อน.
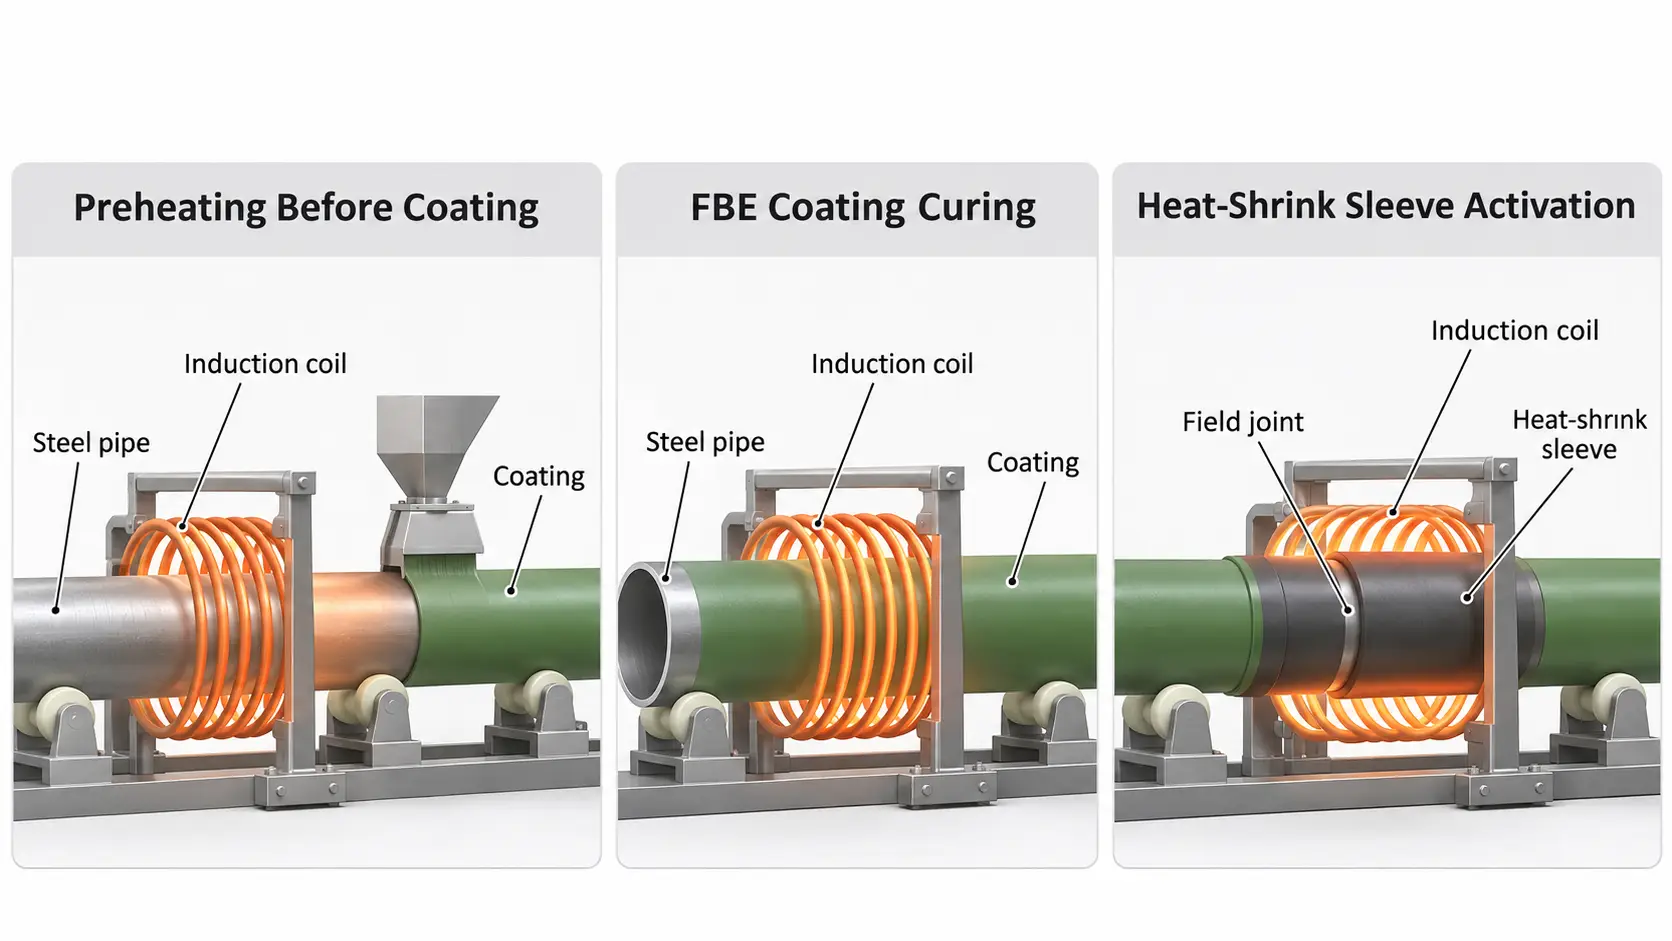
แอปพลิเคชันที่สำคัญสองรายการคือ FBE (อีพ็อกซี่พันธะฟิวชั่น) การเคลือบข้อต่อสนามและการติดตั้งปลอกหดด้วยความร้อน. ในทั้งสองกรณี, การทำความร้อนแบบเหนี่ยวนำจะเตรียมพื้นผิวเหล็กสำหรับกระบวนการเคลือบ, แต่ขั้นตอนการสมัครครั้งต่อไปจะแตกต่างออกไป.
ตอบด่วน
สำหรับการเคลือบข้อต่อสนาม FBE, เหล็กที่ให้ความร้อนช่วยให้ผงอีพ็อกซี่ละลายได้, การไหลและการรักษาตามความต้องการของผู้ผลิตสารเคลือบ. สำหรับระบบปลอกหดด้วยความร้อน, การทำความร้อนแบบเหนี่ยวนำสามารถให้ความร้อนล่วงหน้าที่ควบคุมได้ก่อนที่จะพันปลอกรอบข้อต่อ. การดำเนินการลดขนาดปลอกครั้งต่อไปเป็นกระบวนการที่แยกจากกัน.
การทำความเข้าใจความแตกต่างเหล่านี้ช่วยให้วิศวกรเลือกการจัดระบบทำความร้อนที่เหมาะสมและควบคุมอุณหภูมิระหว่างการดำเนินการเคลือบท่อ.
2. การอุ่นแบบเหนี่ยวนำสำหรับการเคลือบข้อต่อสนาม FBE
3. การทำความร้อนแบบเหนี่ยวนำสำหรับการติดตั้งปลอกหดแบบใช้ความร้อน
4. สิ่งที่ส่งผลต่อความสม่ำเสมอของการทำความร้อนด้วยการเหนี่ยวนำและคุณภาพการเคลือบ?
1. การเคลือบข้อต่อสนามแบบท่อคืออะไร?
เหตุใดข้อต่อเชื่อมท่อจึงต้องมีการป้องกันการกัดกร่อนเพิ่มเติม
ท่อเหล็กมักได้รับการเคลือบภายนอกจากโรงงาน เช่น อีพอกซีแบบพันธะฟิวชั่น (เอฟบีอี), เอทิลีนสามชั้น (3แอลพีอี) หรือโพรพิลีนสามชั้น (3แอลพีพี).
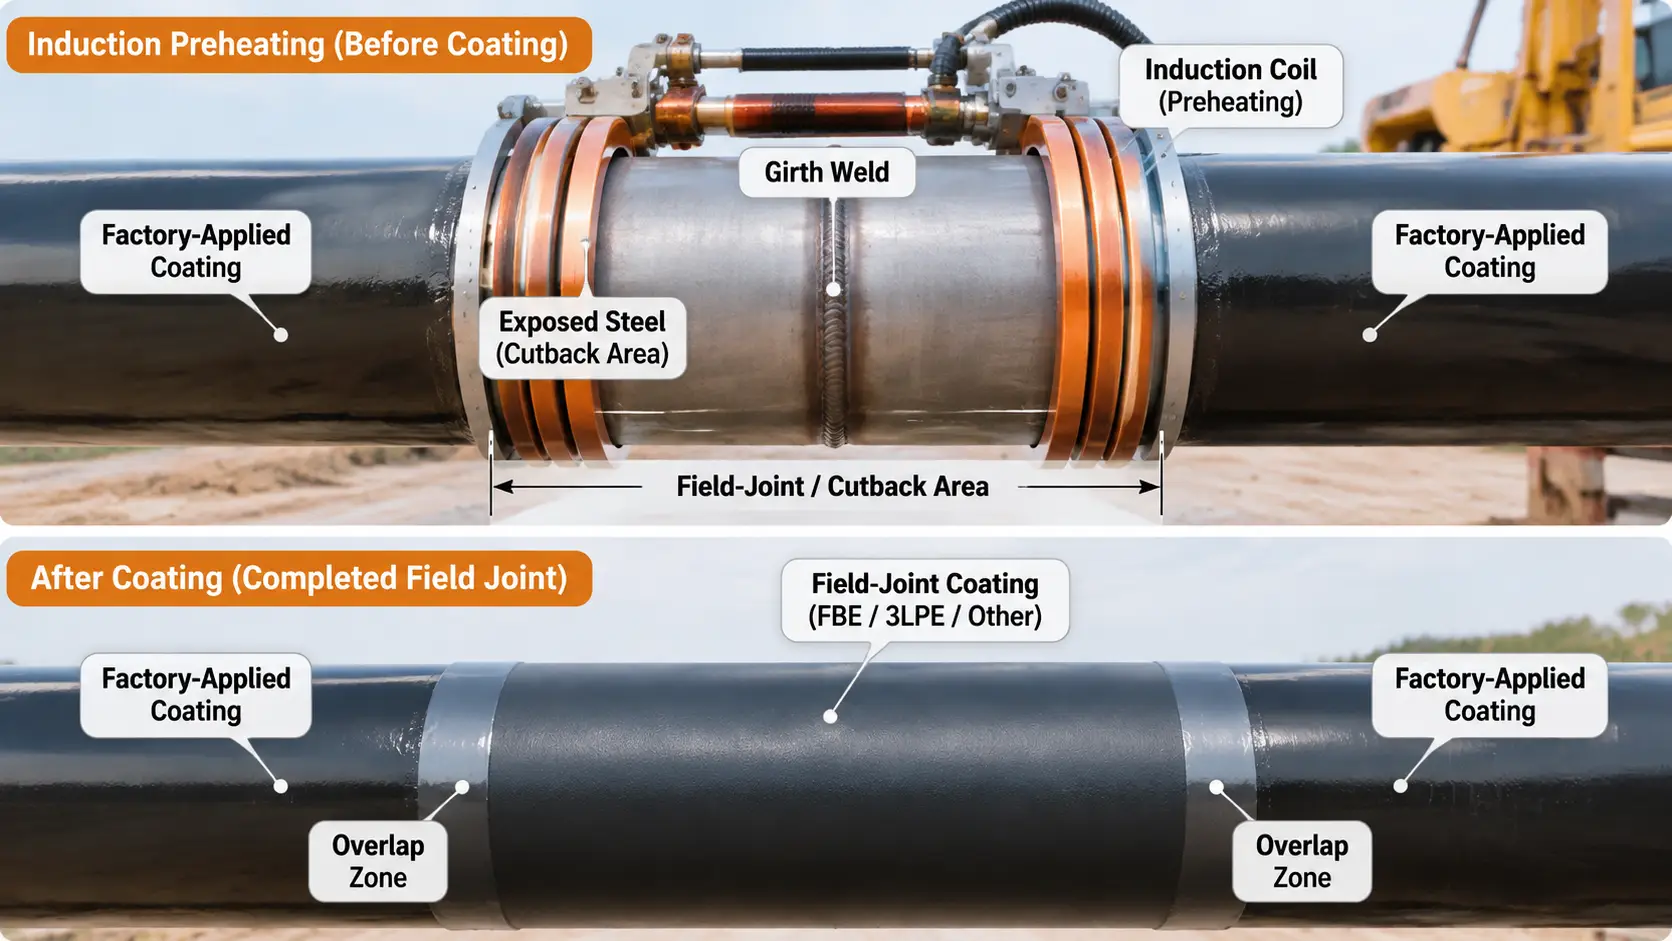
ระหว่างการก่อสร้างท่อ, แต่ละส่วนของท่อจะเชื่อมต่อกันโดยการเชื่อมแบบเส้นรอบวง, โดยทั่วไปเรียกว่าการเชื่อมเส้นรอบวง. การเคลือบจากโรงงานจะหยุดไม่ให้ปลายท่อสั้นลง, เหลือพื้นที่เหล็กเปลือยรอบๆ รอยเชื่อมแต่ละอัน.
หลังจากเชื่อมและเตรียมพื้นผิวแล้ว, พื้นที่โล่งนี้ต้องการการป้องกันการกัดกร่อนของตัวเอง. กระบวนการนี้เรียกว่าการเคลือบข้อต่อสนามไปป์ไลน์, หรือเอฟเจซี.
ระบบการเคลือบข้อต่อภาคสนามที่เลือกจะต้องเข้ากันได้กับการเคลือบหลักที่มีอยู่และเงื่อนไขการบริการของท่อ. เอฟบีอี, ระบบที่ใช้คือการเคลือบด้วยของเหลวและปลอกหดด้วยความร้อน, ขึ้นอยู่กับความต้องการของโครงการ.
ในกรณีที่ใช้เครื่องทำความร้อนแบบเหนี่ยวนำ
การทำความร้อนแบบเหนี่ยวนำถูกนำไปใช้กับเหล็กรอบๆ ข้อต่อสนาม. ขดลวดเหนี่ยวนำจะวางอยู่รอบท่อ, สร้างความร้อนในเหล็กนำไฟฟ้าผ่าน การเหนี่ยวนำแม่เหล็กไฟฟ้า.
ความร้อนที่เกิดขึ้นจะเตรียมข้อต่อสำหรับการเคลือบครั้งต่อไป. โซนทำความร้อนจำเป็นต้องครอบคลุมพื้นที่ข้อต่อสนามที่ต้องการ โดยไม่ต้องเปิดเผยการเคลือบที่โรงงานที่อยู่ติดกันให้ได้รับความร้อนมากเกินไปโดยไม่จำเป็น.
การใช้งานนี้แตกต่างจากการอุ่นแบบเหนี่ยวนำในสายการผลิตท่อ, โดยที่ส่วนยาวของท่ออาจได้รับความร้อนก่อนการเคลือบหรือซับในโรงงาน.
สำหรับการอภิปรายที่กว้างขึ้นเกี่ยวกับการทำความร้อนแบบเหนี่ยวนำในการผลิตท่อ, ดูบทความที่มีอยู่ของเรา: การให้ความร้อนด้วยเหนี่ยวนำในน้ำมัน & การผลิตท่อแก๊ส.
2. การอุ่นแบบเหนี่ยวนำสำหรับการเคลือบข้อต่อสนาม FBE
การทำความร้อนแบบเหนี่ยวนำทำงานอย่างไรกับการเคลือบผง FBE
อีพ็อกซี่พันธะฟิวชั่น (เอฟบีอี) เป็นการพ่นสีฝุ่นบนพื้นผิวเหล็กที่ให้ความร้อน. มีการใช้กันอย่างแพร่หลายในการป้องกันการกัดกร่อนของท่อ, รวมถึงการใช้งานร่วมภาคสนามที่ระบบการเคลือบแบบฉีดและข้อกำหนดของโครงการเรียกร้องให้มี FBE.
ระหว่างการเคลือบข้อต่อสนาม FBE, การทำความร้อนแบบเหนี่ยวนำจะทำให้เหล็กที่สัมผัสถึงอุณหภูมิการใช้งานที่ระบุไว้สำหรับผงที่เลือก.
กระบวนการทั่วไปประกอบด้วย:
①การเตรียมพื้นผิวเหล็กที่เปิดโล่งโดยการพ่นทรายและการตรวจสอบพื้นผิวที่ต้องการให้เสร็จสิ้น.
②การวางตำแหน่งขดลวดเหนี่ยวนำรอบข้อต่อสนาม.
③การทำความร้อนพื้นผิวเหล็กจนถึงอุณหภูมิการใช้งาน FBE ที่ระบุ.
④การใช้ผง FBE กับพื้นผิวที่ร้อน.
⑤ปล่อยให้แป้งละลาย, การไหลและการรักษาตามความต้องการใช้งานของผลิตภัณฑ์.
⑥การตรวจสอบการเคลือบข้อต่อสนามที่เสร็จแล้ว.
ขดลวดเหนี่ยวนำไม่ได้แทนที่อุปกรณ์การใช้ผง. บทบาทของมันคือการกำหนดสภาวะความร้อนที่ต้องการของเหล็กก่อนการเคลือบ.
เหตุใดความสม่ำเสมอของอุณหภูมิจึงมีความสำคัญ
อุณหภูมิเฉลี่ยที่เหมาะสมไม่ได้หมายความว่าข้อต่อสนามทั้งหมดได้รับความร้อนอย่างเท่าเทียมกัน.
หากขดลวดไม่อยู่ตรงกลางท่อ, หรือขดลวดมีระยะห่างไม่เท่ากัน, พื้นที่ที่แตกต่างกันอาจมีสภาวะความร้อนที่แตกต่างกัน.
รายงานทางเทคนิคโดย Advantica, ตีพิมพ์ในนิตยสารดุ๊กดิ๊กของ Germanischer Lloyd, อธิบายว่าการวางตำแหน่งคอยล์และระยะห่างระหว่างขดลวดสามารถสร้างความแปรผันของอุณหภูมิตามแนวแกนและแนวรัศมีได้อย่างไร. ในแอปพลิเคชันร่วมภาคสนามของ FBE ที่รายงาน, บริเวณที่ร้อนเกินไปสัมพันธ์กับการเกิดฟองเคลือบ, ในขณะที่พื้นที่ที่เย็นกว่าอาจประสบกับอุณหภูมิที่ต่ำกว่าปกติ.
นี่คือเหตุผลว่าทำไม รูปทรงและตำแหน่งของคอยล์ จำเป็นต้องพิจารณาในระหว่างการพัฒนากระบวนการ, แทนที่จะอาศัยกำลังขับเพียงอย่างเดียว.
ปกป้องการเคลือบโรงงานที่อยู่ติดกัน
พื้นที่เชื่อมที่เปิดโล่งนั้นล้อมรอบด้วยการเคลือบแบบเดิมจากโรงงาน. การเคลือบนั้นจะต้องคงความเหมาะสมสำหรับการบริการหลังการดำเนินการเคลือบข้อต่อภาคสนาม.
การเหนี่ยวนำจะให้ความร้อนแก่พื้นผิวเหล็กเป็นหลัก. ความร้อนสามารถถ่ายโอนไปยังสารเคลือบที่อยู่ติดกัน, ดังนั้นจึงจำเป็นต้องควบคุมความกว้างของการทำความร้อนและการสัมผัสความร้อน.
การให้ความร้อนมากเกินไปอาจทำให้พุพองได้, การแตกแยกหรือความเสียหายอื่น ๆ, ขึ้นอยู่กับวัสดุเคลือบและสภาพของมัน.
ระบบทำความร้อนข้อต่อภาคสนามของ Radyne แก้ไขปัญหานี้โดยเฉพาะโดยการออกแบบโปรไฟล์ความร้อนของคอยล์เพื่อจำกัดความร้อนที่ไม่ต้องการของการเคลือบพาเรนต์.
3. การทำความร้อนแบบเหนี่ยวนำสำหรับการติดตั้งปลอกหดแบบใช้ความร้อน
ปลอกหดด้วยความร้อนช่วยปกป้องข้อต่อสนามท่ออย่างไร
ปลอกหดด้วยความร้อนเป็นอีกโซลูชันการเคลือบข้อต่อภาคสนามที่ใช้กันอย่างแพร่หลาย, โดยเฉพาะอย่างยิ่งสำหรับท่อที่มีการเคลือบเมนไลน์ 3LPE หรือ 3LPP.
ปลอกหดด้วยความร้อนโดยทั่วไปประกอบด้วยแผ่นรองหลังโพลีเมอร์ที่หดตัวด้วยความร้อนและชั้นกาว. ขึ้นอยู่กับผลิตภัณฑ์, กาวอาจเป็นกาวร้อนละลายหรือสีเหลืองอ่อน.
เมื่อติดตั้งอย่างถูกต้องแล้ว, the sleeve covers the exposed welded joint and overlaps the adjacent factory coating to provide corrosion protection.
Different sleeve constructions are designed for different mainline coating systems. ตัวอย่างเช่น, three-layer sleeve systems are available for three-layer PE and PP coatings. Product compatibility must always be checked against the manufacturer’s documentation.
Induction preheating before sleeve application
Before installing a heat-shrink sleeve, the field-joint area needs to be prepared and preheated according to the sleeve manufacturer’s instructions.
Induction heating can be used for this preheating operation. It heats the steel beneath the joint area and can help establish a more uniform temperature around large-diameter pipes.
Radyne ระบุเฉพาะคอยล์หอยที่ขับเคลื่อนด้วยการเหนี่ยวนำเพื่ออุ่นข้อต่อสนามท่อก่อนที่จะใช้ปลอกหดด้วยความร้อน.
กระบวนการโดยทั่วไปเกี่ยวข้องกับ:
①การทำความสะอาดและการเตรียมข้อต่อที่เปลือยเปล่าและการเคลือบที่อยู่ติดกัน.
②การวางตำแหน่งขดลวดเหนี่ยวนำรอบข้อต่อท่อ.
③อุ่นเหล็กให้ได้อุณหภูมิที่กำหนดสำหรับระบบปลอก.
④การถอดหรือเปิดคอยล์ตามที่กำหนดโดยการจัดอุปกรณ์.
⑤การวางตำแหน่งและการพันปลอกหดด้วยความร้อน.
⑥การทำความร้อนปลอกตามขั้นตอนการติดตั้งของผู้ผลิต.
⑦ตรวจสอบปลอกที่เสร็จแล้วและบริเวณที่ทับซ้อนกัน.
การอุ่นและการหดตัวของปลอกหุ้มไม่ใช่การดำเนินการเดียวกัน
ความแตกต่างนี้มีความสำคัญอย่างยิ่งเมื่อพูดถึงการให้ความร้อนแบบเหนี่ยวนำสำหรับปลอกหดด้วยความร้อน.
การทำความร้อนแบบเหนี่ยวนำอาจใช้เพื่ออุ่นเหล็กก่อนการติดตั้งปลอกหุ้ม. ปลอกจะต้องได้รับความร้อนที่จำเป็นสำหรับการหดตัวและการกระตุ้นการยึดเกาะ.
ไอเอสโอ 21809-3:2016 อธิบายว่าการให้ความร้อนแบบเหนี่ยวนำเป็นวิธีการที่เหมาะสมสำหรับการอุ่นบริเวณข้อต่อสนามไฟฟ้าในกรณีที่ใช้งานได้จริง. โดยจะอธิบายการทำความร้อนปลอกหุ้มที่ติดตั้งแยกกันด้วยคบเพลิงแก๊สหรือแหล่งความร้อนอื่นที่เหมาะสม, ปฏิบัติตามขั้นตอนการสมัครและคำแนะนำของผู้ผลิต.
ดังนั้น, การอุ่นด้วยการเหนี่ยวนำไม่ได้หมายความว่าการติดตั้งปลอกหดความร้อนทั้งหมดจะดำเนินการโดยการทำความร้อนแบบเหนี่ยวนำโดยอัตโนมัติ.
การจัดเตรียมการทำความร้อนจริงขึ้นอยู่กับโครงสร้างของปลอกและขั้นตอนการติดตั้งที่ได้รับอนุมัติ.
4. สิ่งที่ส่งผลต่อความสม่ำเสมอของการทำความร้อนด้วยการเหนี่ยวนำและคุณภาพการเคลือบ?
การเคลือบข้อต่อภาคสนามแบบท่อเกี่ยวข้องมากกว่าการบรรลุถึงอุณหภูมิเป้าหมาย. การจัดเรียงคอยล์, เรขาคณิตของท่อ, ลำดับการเคลือบและการใช้งานที่มีอยู่ทั้งหมดส่งผลต่อผลลัพธ์การให้ความร้อน.
การวางตำแหน่งคอยล์และศูนย์กลาง
สำหรับการทำความร้อนท่อเส้นรอบวง, ขดลวดเหนี่ยวนำจะต้องอยู่ในตำแหน่งที่ถูกต้องรอบท่อ.
คอยล์นอกศูนย์กลางสามารถสร้างสภาวะการคัปปลิ้งที่แตกต่างกันรอบๆ เส้นรอบวงได้. ระยะห่างที่ไม่สม่ำเสมอระหว่างขดลวดขดอาจทำให้เกิดการเปลี่ยนแปลงตามแกนท่อ.
การออกแบบคอยล์ควรคำนึงถึงเส้นผ่านศูนย์กลางท่อจริงด้วย, ความกว้างของการทำความร้อนที่ต้องการและการจัดเรียงข้อต่อสนาม.
เส้นผ่านศูนย์กลางท่อและความหนาของผนัง
เส้นผ่านศูนย์กลางของท่อส่งผลต่อรูปทรงของขดลวดและระยะห่างระหว่างขดลวดกับพื้นผิวเหล็ก.
ความหนาของผนังและขนาดท่อยังส่งผลต่อการตอบสนองต่อความร้อนอีกด้วย. ขั้นตอนการทำความร้อนที่พัฒนาขึ้นสำหรับการกำหนดค่าท่อหนึ่งไม่ควรถ่ายโอนไปยังอีกท่อหนึ่งโดยอัตโนมัติ.
สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งกับการเคลือบข้อต่อสนามท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่, โดยที่การรักษาอุณหภูมิที่เหมาะสมให้ทั่วเส้นรอบวงอาจเป็นเรื่องท้าทาย.
อุณหภูมิความร้อนและการวัดอุณหภูมิ
หลักการ อุณหภูมิเป้าหมาย ขึ้นอยู่กับวัสดุเคลือบที่เลือกและขั้นตอนการใช้งาน.
สำหรับการเคลือบข้อต่อสนาม FBE, เหล็กจะต้องเป็นไปตามเงื่อนไขการใช้งานที่กำหนดโดยผู้ผลิตผง.
สำหรับการติดตั้งปลอกหดด้วยความร้อน, ข้อกำหนดในการอุ่นก่อนขึ้นอยู่กับปลอกและระบบกาว.
ควรวัดอุณหภูมิโดยใช้สิ่งที่เหมาะสม เครื่องมือสอบเทียบ ณ สถานที่ที่กำหนดโดยขั้นตอนผู้ทรงคุณวุฒิ. การอ่านค่าที่จุดเดียวที่สะดวกไม่จำเป็นต้องสร้างความร้อนที่สม่ำเสมอทั่วทั้งข้อต่อสนาม.
การทำความร้อนการเคลือบเมนไลน์ที่อยู่ติดกัน
การเคลือบจากโรงงานในปัจจุบันจำเป็นต้องได้รับการดูแลในระหว่างการใช้งานทั้ง FBE และปลอกหดด้วยความร้อน.
การสัมผัสกับความร้อนที่มากเกินไปอาจส่งผลต่อรูปลักษณ์ของมัน, การยึดเกาะหรือประสิทธิภาพ. สิ่งนี้มีความสำคัญอย่างยิ่งเกี่ยวกับการทับซ้อนกันระหว่างการเคลือบข้อต่อสนามและการเคลือบการฉีดหลักแบบดั้งเดิม.
ขั้นตอนการทำความร้อนควรคำนึงถึงข้อจำกัดทางความร้อนของระบบการเคลือบทั้งสองระบบ.
คุณสมบัติของกระบวนการและการทำซ้ำ
วงจรการทำความร้อนควรผ่านการรับรองโดยใช้โครงร่างท่อจริง, การจัดวางวัสดุและอุปกรณ์เคลือบ.
ตัวแปรที่เกี่ยวข้อง ได้แก่:
— เส้นผ่านศูนย์กลางภายนอกของท่อและความหนาของผนัง
— ความกว้างของรอยต่อสนาม
— การวางตำแหน่งคอยล์และระยะห่างของขดลวด
— อัตราความร้อนและการกระจายอุณหภูมิ
— ตำแหน่งการวัดอุณหภูมิ
— เวลาระหว่างการให้ความร้อนและการเคลือบ
— ข้อจำกัดทางความร้อนของสารเคลือบโรงงานที่อยู่ติดกัน
สำหรับการดำเนินงานด้านการผลิต, ควรปฏิบัติตามขั้นตอนที่ผ่านการรับรองและบันทึกเงื่อนไขกระบวนการที่เกี่ยวข้อง. ระบบควบคุมอัตโนมัติสามารถช่วยตรวจสอบและทำซ้ำรอบการทำความร้อนได้, แต่ระบบอัตโนมัติเพียงอย่างเดียวไม่ได้สร้างคุณภาพการเคลือบ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
บทสรุป
การทำความร้อนแบบเหนี่ยวนำเป็นวิธีปฏิบัติในการเตรียมข้อต่อสนามท่อสำหรับการเคลือบป้องกันการกัดกร่อน, โดยเฉพาะอย่างยิ่งในการใช้งานการเคลือบข้อต่อภาคสนามของ FBE และปลอกหดด้วยความร้อน.
กระบวนการทั้งสองมีข้อกำหนดที่แตกต่างกัน. FBE อาศัยซับสเตรตเหล็กที่ได้รับความร้อนอย่างเหมาะสมสำหรับการหลอมและการบ่มผง, ในขณะที่การติดตั้งปลอกหดด้วยความร้อนเกี่ยวข้องกับการอุ่นข้อต่อก่อน จากนั้นจึงใช้ปลอกแยกและการดำเนินการหดตัว.
For both applications, coil positioning, temperature uniformity and protection of the adjacent factory-applied coating deserve attention during process development.
Understanding these requirements helps engineers develop more suitable induction preheating procedures for pipeline field-joint coating.
ข้อมูลอ้างอิงทางเทคนิค
1. Germanischer Lloyd / Advantica, Field-Joint Coating Options for FBE Mainline Coatings. Read technical article
2. Radyne – Pipe Heating Clam Coils. Field-joint preheating and heat-shrink sleeve applications.
3. TESI – Corrosion Protection. Heat-shrink sleeve construction and installation information.
4. ไอเอสโอ 21809-3:2016 – Field Joint Coatings. Scope and requirements for field-joint coating qualification, application and testing.
Need Induction Heating for Pipeline Field-Joint Coating?
Tell us your pipe diameter, ความหนาของผนัง, coating system and field-joint requirements. KECHUANG can help you evaluate an induction preheating arrangement for FBE field-joint coating or heat-shrink sleeve installation.


