
Индукционный нагрев для покрытия монтажных швов трубопроводов: Применение FBE и термоусадочных рукавов
Как индукционный предварительный нагрев способствует антикоррозионному покрытию сварных соединений трубопроводов
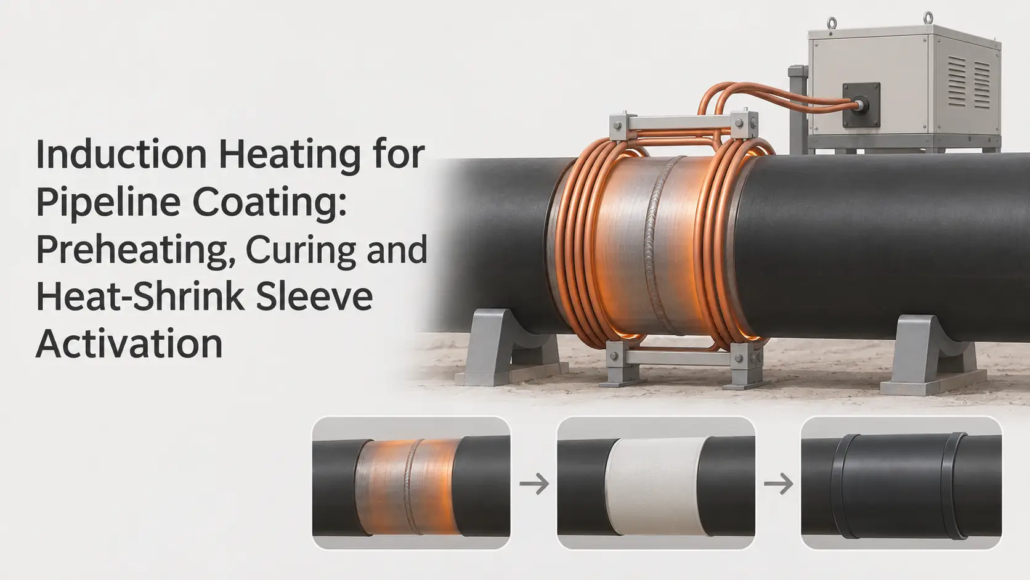
Индукционный нагрев используется при покрытии монтажных швов трубопроводов. для предварительного нагрева оголенной стали вокруг кольцевого шва трубопровода перед нанесением антикоррозионного покрытия.
Двумя важными приложениями являются FBE. (наплавленная эпоксидная смола) установка покрытия швов и термоусадочной манжеты. В обоих случаях, индукционный нагрев подготавливает стальную основу к процессу нанесения покрытия, но последующие этапы применения отличаются.
Быстрый ответ
Для покрытия монтажных швов FBE, нагретая сталь позволяет эпоксидному порошку расплавиться, текучесть и отверждение в соответствии с требованиями производителя покрытия. Для систем термоусадочных муфт, индукционный нагрев может обеспечить контролируемый предварительный нагрев перед обертыванием втулки вокруг соединения.. Последующая операция усадки гильзы представляет собой отдельный процесс..
Понимание этих различий помогает инженерам выбрать подходящую схему обогрева и контролировать температурный режим во время операций по нанесению покрытия на трубопровод..
2. Индукционный предварительный нагрев для покрытия монтажных швов FBE
3. Индукционный нагрев для установки термоусадочной муфты
4. Что влияет на однородность индукционного нагрева и качество покрытия?
1. Что такое покрытие монтажных швов трубопровода?
Почему сварные соединения трубопроводов нуждаются в дополнительной защите от коррозии
Стальные трубопроводы часто поставляются с внешними покрытиями, нанесенными на заводе, например, наплавленными эпоксидными смолами. (ФБЕ), трехслойный полиэтилен (3ЛПЭ) или трехслойный полипропилен (3ЛПП).
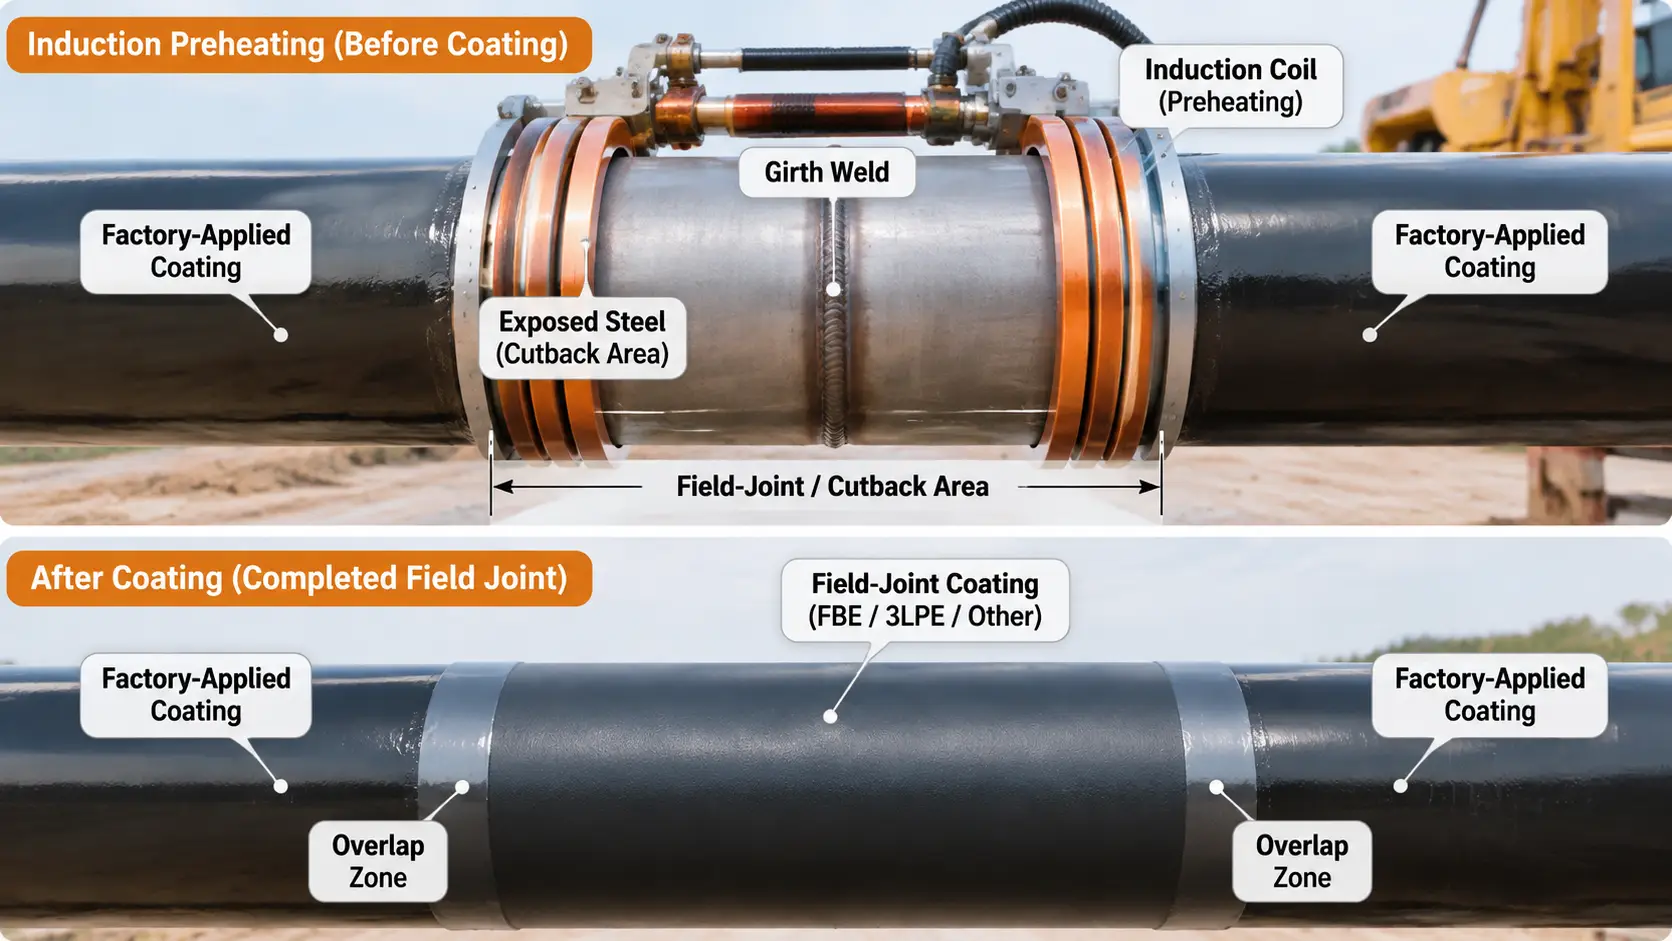
Во время строительства трубопровода, отдельные секции труб соединяются кольцевой сваркой, обычно называемая кольцевой сваркой. Заводское покрытие не доходит до концов труб., оставляя открытую стальную область вокруг каждого сварного шва.
После сварки и подготовки поверхности, эта открытая зона нуждается в собственной защите от коррозии. Этот процесс известен как покрытие монтажных швов трубопровода., или ФЕК.
Выбранная система покрытия монтажных швов должна быть совместима с существующим покрытием магистрали и условиями эксплуатации трубопровода.. ФБЕ, в число используемых систем входят покрытия, наносимые жидкостью, и термоусадочные втулки., в зависимости от требований проекта.
Где используется индукционный нагрев
Индукционный нагрев применяется к стали вокруг монтажного соединения.. Индукционная катушка расположена вокруг трубы., генерирование тепла в проводящей стали за счет электромагнитная индукция.
Полученное тепло подготавливает соединение к следующей операции нанесения покрытия.. Зона нагрева должна охватывать необходимую площадь монтажного соединения, не подвергая примыкающее заводское покрытие чрезмерному нагреву..
Это применение отличается от индукционного предварительного нагрева на линии по производству труб., где длинные секции труб могут быть нагреты перед заводским покрытием или футеровкой.
Для более широкого обсуждения индукционного нагрева при производстве труб, см. нашу существующую статью: Индукционное отопление в масле & Производство газовых труб.
2. Индукционный предварительный нагрев для покрытия монтажных швов FBE
Как индукционный нагрев работает с порошковым покрытием FBE
Наплавленная эпоксидная смола (ФБЕ) представляет собой порошковое покрытие, наносимое на нагретую стальную поверхность.. Широко используется для защиты от коррозии трубопроводов., включая применение на монтажных соединениях, где система основного покрытия и спецификация проекта требуют FBE.
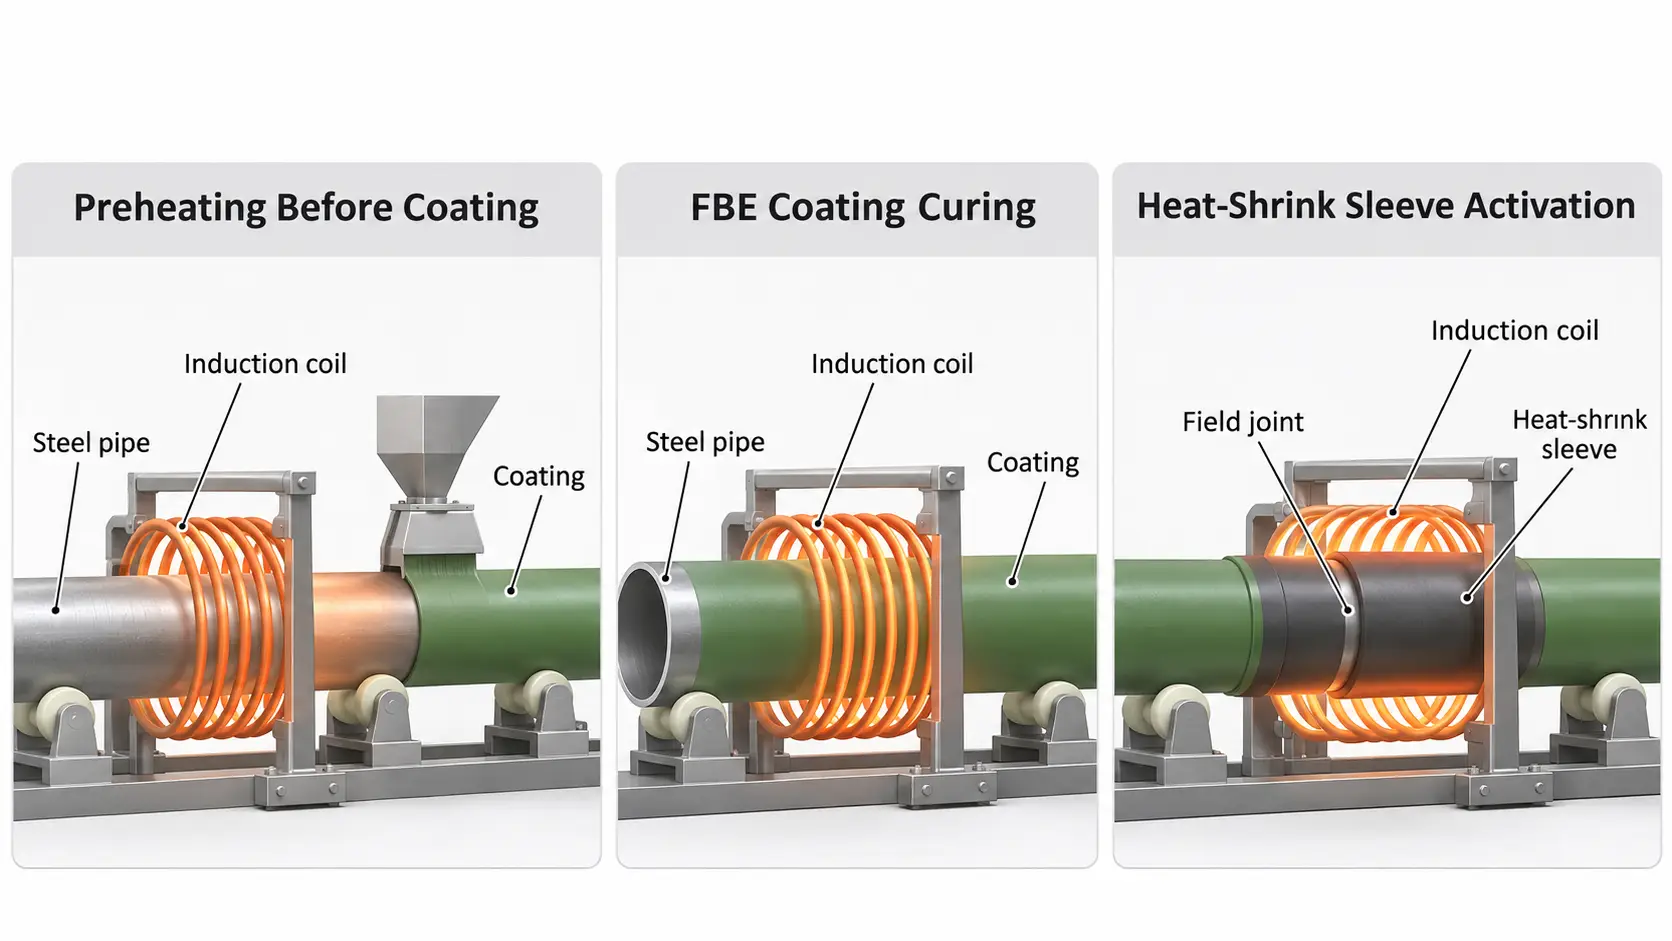
Во время покрытия монтажных швов FBE, индукционный нагрев доводит открытую сталь до температуры применения, указанной для выбранного порошка..
Типичный процесс включает в себя:
①Подготовка открытой стальной поверхности путем абразивоструйной очистки и выполнение необходимых проверок поверхности..
②Расположение индукционной катушки вокруг соединения возбуждения.
③Нагрев стальной основы до указанной температуры применения FBE.
④Нанесение порошка FBE на нагретую поверхность.
⑤Даем порошку расплавиться, растекание и отверждение в соответствии с требованиями применения продукта.
⑥Проверка готового покрытия швов.
Индукционная катушка не заменяет оборудование для нанесения порошка.. Его роль заключается в установлении необходимого термического состояния стали перед нанесением покрытия..
Почему важна однородность температуры
Подходящая средняя температура не обязательно означает, что весь монтажный шов прогрет равномерно..
Если змеевик не концентричен трубе, или его обмотки расположены неравномерно, разные районы могут иметь разные условия нагрева.
Технический отчет Advantica, опубликовано в нон-стоп журнале Germanischer Lloyd, описывает, как расположение катушек и расстояние между намотками могут вызывать осевые и радиальные колебания температуры.. В заявленных приложениях FBE для полевых соединений, чрезмерно горячие участки были связаны с вспениванием покрытия, в то время как в более холодных регионах может наблюдаться недостаточное высыхание.
Вот почему геометрия и расположение катушки необходимо учитывать при разработке процесса, вместо того, чтобы полагаться только на выходную мощность.
Защита прилегающего заводского покрытия
Открытая область сварного шва окружена оригинальным заводским покрытием.. Это покрытие должно оставаться пригодным для эксплуатации после нанесения покрытия на монтажные швы..
Индукция в первую очередь нагревает стальную подложку.. Затем тепло может передаваться на соседнее покрытие., поэтому необходимо контролировать ширину нагрева и тепловое воздействие..
Чрезмерное нагревание может способствовать образованию волдырей., расставание или другой ущерб, в зависимости от материала покрытия и его состояния.
Системы обогрева монтажных соединений Radyne специально решают эту проблему, разрабатывая тепловой профиль змеевика, чтобы ограничить нежелательный нагрев основного покрытия..
3. Индукционный нагрев для установки термоусадочной муфты
Как термоусадочные муфты защищают монтажные стыки трубопроводов
Термоусадочные втулки — еще одно широко используемое решение для покрытия монтажных швов., особенно для трубопроводов с магистральным покрытием 3LPE или 3LPP.
Типичный термоусадочный рукав состоит из термоусадочной полимерной основы и клеевого слоя.. В зависимости от продукта, клей может представлять собой термоплавкий клей или мастику..
При правильной установке, гильза закрывает открытое сварное соединение и перекрывает прилегающее заводское покрытие для обеспечения защиты от коррозии.
Различные конструкции рукавов предназначены для различных систем покрытия магистралей.. Например, трехслойные рукавные системы доступны для трехслойных покрытий из полиэтилена и полипропилена.. Совместимость продукта всегда необходимо проверять по документации производителя..
Индукционный предварительный нагрев перед наложением рукава
Перед установкой термоусадочной втулки, место монтажного соединения должно быть подготовлено и предварительно нагрето в соответствии с инструкциями производителя муфты..
Для этой операции предварительного нагрева можно использовать индукционный нагрев.. Он нагревает сталь под областью соединения и помогает обеспечить более равномерную температуру вокруг труб большого диаметра..
Компания Radyne специально идентифицирует индукционные катушки для предварительного нагрева монтажных соединений трубопровода перед наложением термоусадочной муфты..
Процесс обычно включает в себя:
①Очистка и подготовка открытого шва и прилегающего покрытия..
②Расположение индукционной катушки вокруг стыка труб.
③Предварительный нагрев стали до температуры, указанной для муфтовой системы..
④Снятие или открытие змеевика в соответствии с требованиями компоновки оборудования..
⑤Размещение и наматывание термоусадочной муфты.
⑥Нагрев втулки согласно методике установки производителя..
⑦Проверка готового рукава и участков его перекрытия.
Предварительный нагрев и усадка гильзы — это не одна и та же операция.
Это различие особенно важно при обсуждении индукционного нагрева термоусадочных муфт..
Индукционный нагрев может использоваться для предварительного нагрева стали перед установкой втулки.. Затем сама втулка должна получить тепло, необходимое для усадки и активации клея..
ИСО 21809-3:2016 описывает индукционный нагрев как подходящий метод предварительного нагрева мест монтажных соединений там, где это практически возможно.. Отдельно описан нагрев установленной втулки газовой горелкой или другим подходящим источником тепла., соблюдая процедуру нанесения и инструкции производителя..
Поэтому, Индукционный предварительный нагрев не означает автоматически, что вся установка термоусадочной втулки осуществляется с помощью индукционного нагрева..
Фактическая схема обогрева зависит от конструкции муфты и утвержденного порядка установки..
4. Что влияет на однородность индукционного нагрева и качество покрытия?
Покрытие монтажных стыков трубопроводов предполагает нечто большее, чем просто достижение заданной температуры.. Расположение катушки, геометрия трубы, существующее покрытие и последовательность нанесения влияют на результат нагрева..
Расположение катушки и концентричность
Для окружного обогрева трубопроводов, индукционную катушку необходимо правильно расположить вокруг трубы.
Смещенная от центра катушка может создавать различные условия сцепления по окружности.. Неравномерное расстояние между обмотками катушки также может привести к отклонениям вдоль оси трубы..
Конструкция змеевика должна учитывать фактический диаметр трубы., необходимая ширина нагрева и расположение монтажных швов.
Диаметр трубы и толщина стенки
Диаметр трубы влияет на геометрию катушки и расстояние между катушкой и стальной поверхностью..
Толщина стенки и размеры трубы также влияют на реакцию нагрева.. Процедура нагрева, разработанная для одной конфигурации труб, не должна автоматически переноситься на другую..
Это особенно актуально для покрытия монтажных швов трубопроводов большого диаметра., где поддержание подходящей температуры по всей окружности может быть затруднено.
Температура нагрева и измерение
The целевая температура зависит от выбранного материала покрытия и порядка его нанесения.
Для покрытия монтажных швов FBE, сталь должна соответствовать условиям применения, указанным производителем порошка.
Для установки термоусадочной втулки, необходимость предварительного нагрева зависит от втулки и клеевой системы.
Температуру следует измерять с помощью подходящего калиброванный прибор в местах, указанных квалифицированной процедурой. Показания в одной удобной точке не обязательно обеспечивают равномерный нагрев по всему монтажному соединению..
Нагрев прилегающего основного покрытия
Существующее заводское покрытие требует внимания как при использовании FBE, так и при использовании термоусадочных муфт..
Чрезмерное термическое воздействие может повлиять на внешний вид., Адгезия или производительность. Это особенно важно в случаях перекрытия покрытия монтажного шва и исходного покрытия основной магистрали..
Процедура нагрева должна учитывать термические ограничения обеих систем покрытия..
Квалификация и повторяемость процесса
Цикл нагрева должен быть аттестован с использованием фактической конфигурации трубопровода., материалы покрытия и расположение оборудования.
Соответствующие переменные включают в себя:
— Наружный диаметр трубы и толщина стенки
— Ширина шва
— Расположение катушек и расстояние между намотками.
— Скорость нагрева и распределение температуры
— Места измерения температуры
— Время между нагревом и нанесением покрытия
— Термические ограничения прилегающего заводского покрытия
Для производственных операций, необходимо соблюдать квалифицированную процедуру и фиксировать соответствующие условия процесса.. Автоматизированная система управления может помочь контролировать и повторять цикл нагрева., но сама по себе автоматизация не обеспечивает качество покрытия.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Заключение
Индукционный нагрев обеспечивает практичный способ подготовки монтажных соединений трубопровода к антикоррозионному покрытию., особенно при нанесении покрытий монтажных швов FBE и термоусадочных муфт..
Эти два процесса имеют разные требования. FBE использует правильно нагретую стальную подложку для плавления и отверждения порошка., при этом установка термоусадочной втулки предполагает предварительный нагрев места соединения с последующей накладкой отдельной втулки и операцией усадки.
Для обоих приложений, позиционирование катушки, однородность температуры и защита прилегающего заводского покрытия заслуживают внимания при разработке технологии.
Понимание этих требований помогает инженерам разработать более подходящие процедуры индукционного предварительного нагрева для покрытия монтажных стыков трубопроводов..
Технические ссылки
1. Германский Ллойд / Адвантика, Варианты покрытия монтажных швов для магистральных покрытий FBE. Читать техническую статью
2. Radyne – Змеевики для нагрева труб. Применение предварительного нагрева монтажных соединений и термоусадочных муфт.
3. ТЭСИ – Защита от коррозии. Информация о конструкции и установке термоусадочной муфты..
4. ИСО 21809-3:2016 – Покрытия монтажных швов. Объем и требования к квалификации покрытия монтажных швов, применение и тестирование.
Нужен индукционный нагрев для покрытия монтажных швов трубопровода?
Сообщите нам диаметр вашей трубы, Толщина стенки, система покрытия и требования к монтажным соединениям. KECHUANG может помочь вам оценить устройство индукционного предварительного нагрева для покрытия монтажных швов FBE или установки термоусадочной муфты..


