
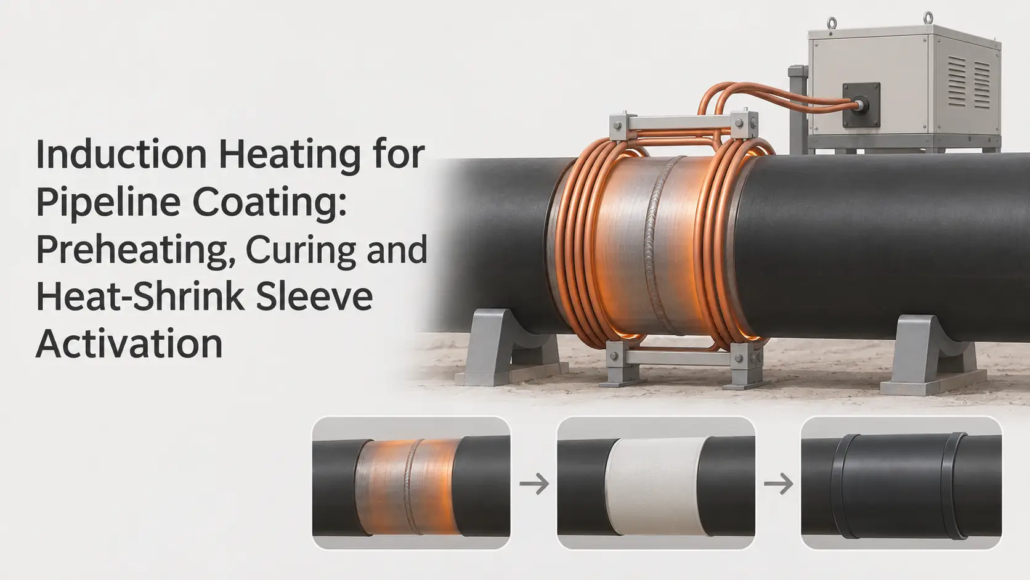
파이프라인 필드 조인트 코팅을 위한 유도 가열: FBE 및 열수축 슬리브 애플리케이션
유도 예열이 파이프라인 용접 조인트의 부식 방지 코팅을 지원하는 방법
유도 가열은 파이프라인 현장 접합 코팅에 사용됩니다. 부식 방지 코팅을 적용하기 전에 파이프라인 둘레 용접 주위의 노출된 강철을 예열하기 위해.
두 가지 중요한 응용 프로그램은 FBE입니다. (융합 결합 에폭시) 현장 조인트 코팅 및 열수축 슬리브 설치. 두 경우 모두 다름, 유도 가열은 코팅 공정을 위한 강철 기판을 준비합니다., 하지만 이후 적용 단계는 다릅니다..
빠른 답변
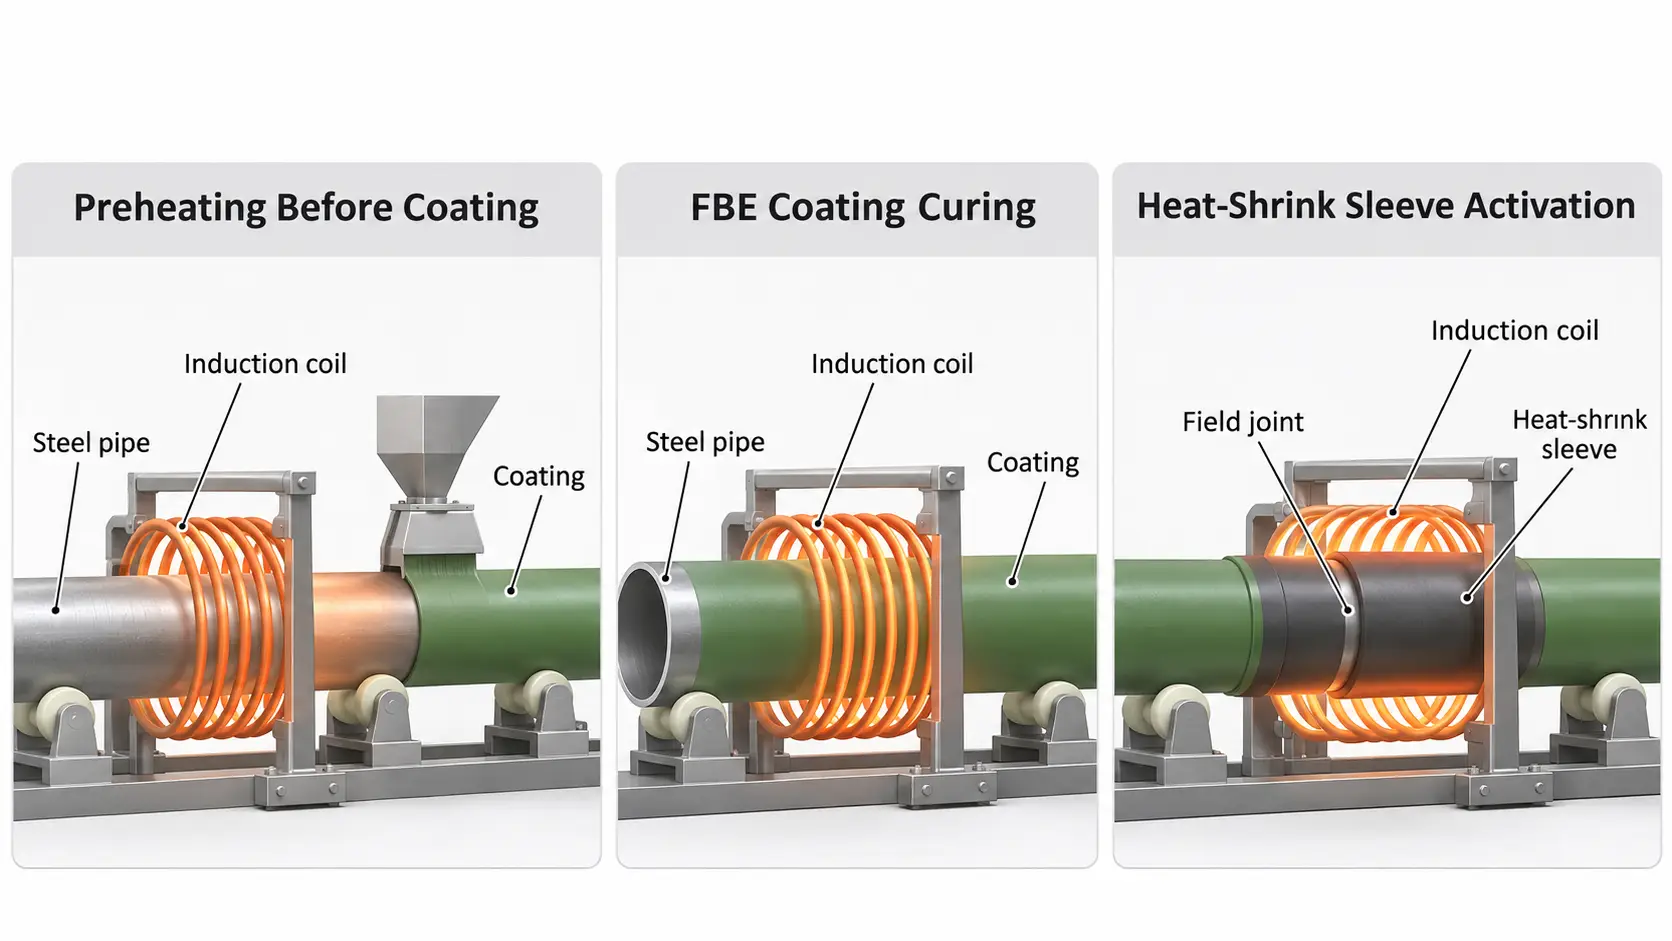
FBE 필드 조인트 코팅용, 가열된 강철은 에폭시 분말을 녹이게 합니다., 코팅 제조업체의 요구 사항에 따라 흐름 및 경화. 열수축 슬리브 시스템용, 유도 가열은 슬리브가 조인트 주위를 감싸기 전에 제어된 예열을 제공할 수 있습니다.. 후속 슬리브 수축 작업은 별도의 프로세스입니다..
이러한 차이점을 이해하면 엔지니어가 적절한 가열 장치를 선택하고 파이프라인 코팅 작업 중 온도 조건을 제어하는 데 도움이 됩니다..
2. FBE 현장 접합 코팅을 위한 유도 예열
3. 열수축 슬리브 설치를 위한 유도 가열
4. 유도 가열 균일성과 코팅 품질에 영향을 미치는 요소?
1. 파이프라인 필드 조인트 코팅이란??
파이프라인 용접 조인트에 추가적인 부식 방지가 필요한 이유
강철 파이프라인에는 융합 결합형 에폭시와 같은 공장에서 외부 코팅이 적용되는 경우가 많습니다. (FBE), 3층 폴리에틸렌 (3LPE) 또는 3층 폴리프로필렌 (3LPP).
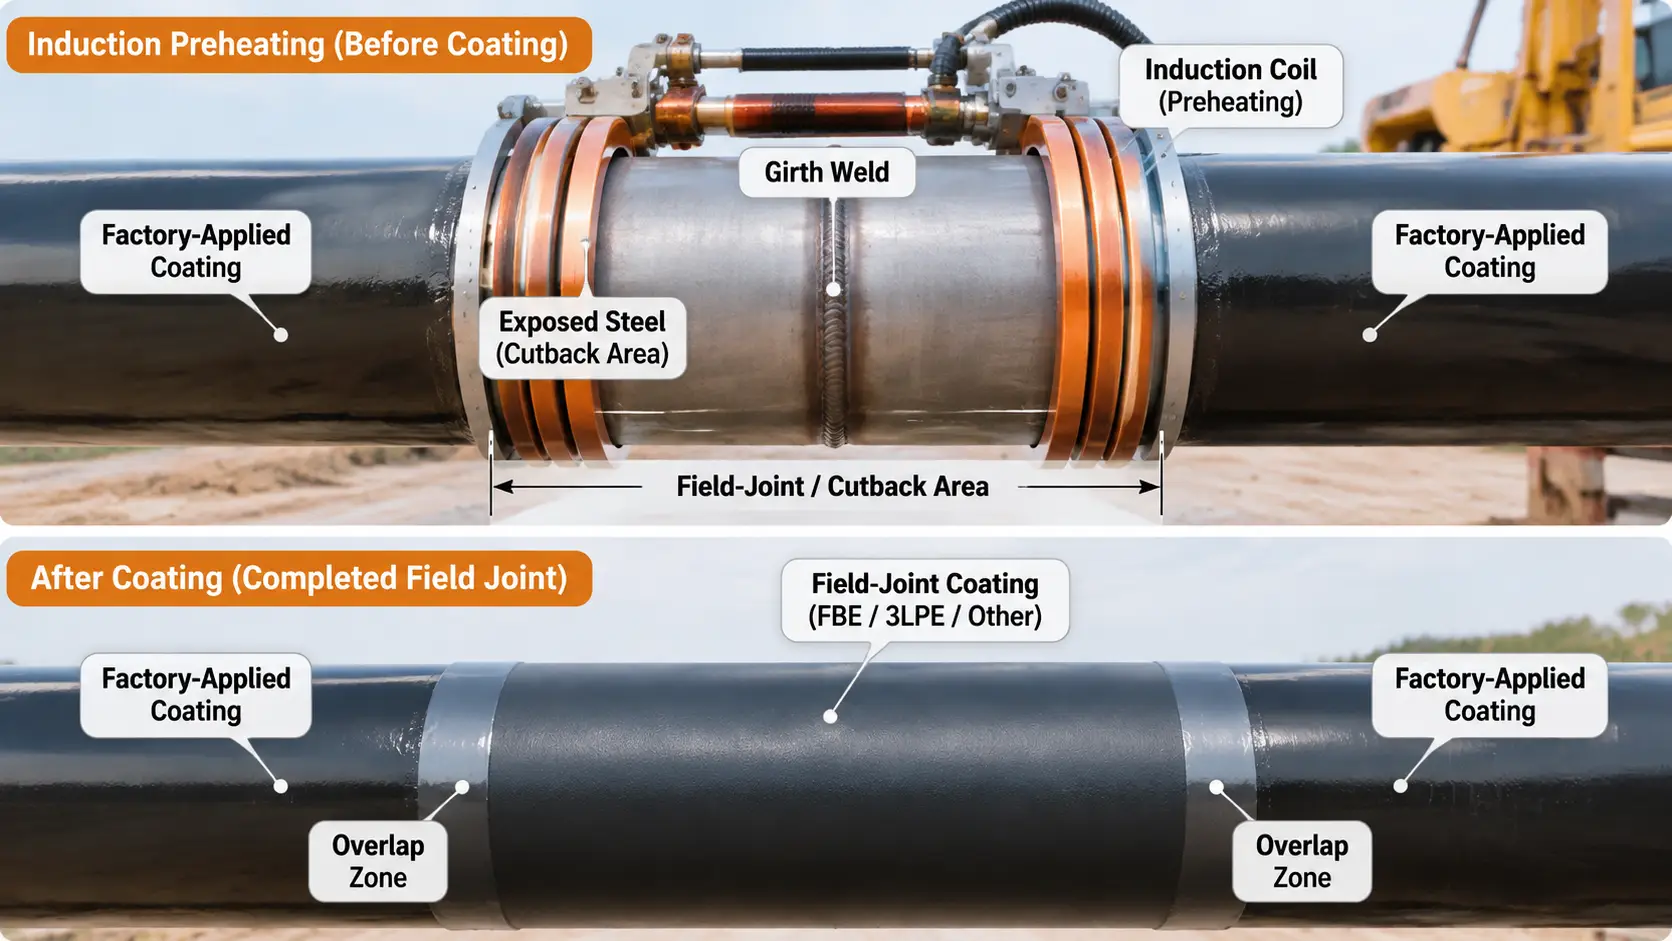
파이프라인 건설 중, 개별 파이프 섹션은 원주 용접으로 연결됩니다., 일반적으로 거스 용접이라고 불리는. 공장 코팅은 파이프 끝 부분에서 멈춥니다., 각 용접 주위에 노출된 강철 영역을 남겨 둡니다..
용접 및 표면 준비 후, 이 노출된 부분에는 자체 부식 방지가 필요합니다.. 이 공정은 파이프라인 현장 접합 코팅으로 알려져 있습니다., 또는 FJC.
선택한 현장-접속 코팅 시스템은 기존 메인라인 코팅 및 파이프라인 서비스 조건과 호환되어야 합니다.. FBE, 액체 도포 코팅과 열수축 슬리브가 사용되는 시스템 중 하나입니다., 프로젝트 요구 사항에 따라.
유도 가열을 사용하는 경우
현장 접합부 주변의 철골에 유도 가열이 적용됩니다.. 유도 코일은 파이프 주위에 위치합니다., 전도성 강철에서 열을 발생시킵니다. 전자기 유도.
생성된 열은 다음 코팅 작업을 위해 조인트를 준비합니다.. 가열 영역은 공장에서 적용된 인접한 코팅을 과도한 열에 불필요하게 노출시키지 않고 필요한 현장 접합 영역을 덮어야 합니다..
이 적용은 파이프 제조 라인의 유도 예열과 다릅니다., 공장에서 코팅이나 라이닝을 하기 전에 파이프의 긴 부분을 가열할 수 있는 곳.
파이프 생산 시 유도 가열에 대한 폭넓은 논의, 기존 기사를 참조하세요: 파이프 가열 적용 → & 오일 내 유도 가열.
2. FBE 현장 접합 코팅을 위한 유도 예열
FBE 분말 코팅에서 유도 가열이 작동하는 방식
융합 결합 에폭시 (FBE) 가열된 강철 표면에 분말 코팅을 적용한 것입니다.. 파이프라인의 부식 방지에 널리 사용됩니다., 메인라인 코팅 시스템 및 프로젝트 사양에 FBE가 필요한 현장 공동 적용 분야 포함.
FBE 현장접합 코팅 중, 유도 가열은 노출된 강철을 선택된 분말에 대해 지정된 적용 온도로 가져옵니다..
일반적인 프로세스에는 다음이 포함됩니다.:
①연마재 분사를 통해 노출된 강철 표면을 준비하고 필요한 표면 검사를 완료합니다..
②필드 조인트 주변에 유도 코일 배치.
③강철 기판을 지정된 FBE 적용 온도로 가열.
④가열된 표면에 FBE 파우더 도포.
⑤가루가 녹을 수 있도록, 제품의 적용 요구 사항에 따라 흐름 및 경화.
⑥완성된 현장 접합 코팅 검사.
유도 코일은 분말 도포 장비를 대체하지 않습니다.. 그 역할은 코팅 전 강철의 필요한 열 조건을 설정하는 것입니다..
온도 균일성이 중요한 이유
적절한 평균 온도가 반드시 전체 필드 조인트가 고르게 가열되었음을 의미하는 것은 아닙니다..
코일이 파이프와 동심원이 아닌 경우, 또는 권선의 간격이 고르지 않습니다., 지역마다 난방 조건이 다를 수 있습니다..
Advantica의 기술 보고서, Germanischer Lloyd의 논스톱 매거진에 게재됨, 코일 위치와 권선 간격이 어떻게 축방향 및 반경방향 온도 변화를 생성할 수 있는지 설명합니다.. 보고된 FBE 현장-결합 신청에서, 지나치게 뜨거운 부분은 코팅 거품 발생과 관련이 있었습니다., 추운 지역에서는 경화가 덜 발생할 수 있습니다..
이것이 바로 그 이유 코일 기하학 및 위치 프로세스 개발 중에 고려해야 할 사항, 출력에만 의존하기 보다는.
인접한 공장 코팅 보호
노출된 용접 영역은 원래 공장에서 적용된 코팅으로 둘러싸여 있습니다.. 해당 코팅은 현장 접합 코팅 작업 후에도 서비스에 적합해야 합니다..
인덕션은 주로 강철 기판을 가열합니다.. 열은 인접한 코팅으로 전달될 수 있습니다., 따라서 가열 폭과 열 노출을 제어해야 합니다..
지나치게 가열하면 물집이 생길 수 있습니다., 분리 또는 기타 손상, 코팅 재료와 상태에 따라.
Radyne의 현장 결합 가열 시스템은 모 코팅의 원치 않는 가열을 제한하도록 코일 열 프로파일을 설계하여 이 문제를 구체적으로 해결합니다..
3. 열수축 슬리브 설치를 위한 유도 가열
열수축 슬리브가 파이프라인 필드 조인트를 보호하는 방법
열수축 슬리브는 널리 사용되는 또 다른 현장 접합 코팅 솔루션입니다., 특히 3LPE 또는 3LPP 메인라인 코팅이 된 파이프라인의 경우.
일반적인 열수축 슬리브는 열수축성 폴리머 기재와 접착층으로 구성됩니다.. 제품에 따라, 접착제는 핫멜트 접착제 또는 매스틱일 수 있습니다..
올바르게 설치되면, 슬리브는 노출된 용접 조인트를 덮고 인접한 공장 코팅과 겹쳐 부식 방지 기능을 제공합니다..
다양한 슬리브 구조는 다양한 메인라인 코팅 시스템에 맞게 설계되었습니다.. 예를 들어, 3층 PE 및 PP 코팅에 3층 슬리브 시스템을 사용할 수 있습니다.. 제품 호환성은 항상 제조업체의 문서를 참조하여 확인해야 합니다..
슬리브 적용 전 유도 예열
열수축 슬리브를 설치하기 전에, 슬리브 제조업체의 지침에 따라 필드 조인트 영역을 준비하고 예열해야 합니다..
이 예열 작업에는 유도 가열을 사용할 수 있습니다.. 이는 접합부 아래의 강철을 가열하고 대구경 파이프 주위에 보다 균일한 온도를 설정하는 데 도움이 될 수 있습니다..
Radyne은 열수축 슬리브를 적용하기 전에 파이프라인 필드 조인트를 예열하기 위한 유도 구동 클램 코일을 구체적으로 식별합니다..
이 과정에는 일반적으로 다음이 포함됩니다.:
①노출된 조인트 및 인접 코팅 청소 및 준비.
②파이프 조인트 주변에 유도 코일 배치.
③슬리브 시스템에 지정된 온도로 강철을 예열합니다..
④장비 배치에 따라 코일을 제거하거나 열 수 있습니다..
⑤열수축 슬리브 배치 및 포장.
⑥제조업체의 설치 절차에 따라 슬리브 가열.
⑦완성된 슬리브와 겹치는 부분 확인.
예열과 슬리브 수축은 동일한 작업이 아닙니다.
이러한 구별은 열수축 슬리브의 유도 가열을 논의할 때 특히 중요합니다..
슬리브 설치 전에 강철을 예열하기 위해 유도 가열을 사용할 수 있습니다.. 슬리브 자체는 수축 및 접착 활성화에 필요한 열을 받아야 합니다..
ISO 21809-3:2016 실제 현장 접합 영역을 예열하는 데 적합한 방법으로 유도 가열을 설명합니다.. 가스 토치나 다른 적절한 열원을 사용하여 설치된 슬리브를 가열하는 방법을 별도로 설명합니다., 신청 절차 및 제조업체의 지침에 따라.
그러므로, 유도 예열은 전체 열수축 슬리브 설치가 유도 가열에 의해 수행된다는 것을 자동으로 의미하지는 않습니다..
실제 가열 배열은 슬리브 구조와 승인된 설치 절차에 따라 다릅니다..
4. 유도 가열 균일성과 코팅 품질에 영향을 미치는 요소?
파이프라인 필드 조인트 코팅에는 목표 온도 도달 이상의 작업이 포함됩니다.. 코일 배열, 파이프 기하학, 기존 코팅 및 적용 순서가 모두 가열 결과에 영향을 미칩니다..
코일 위치 및 동심도
원주형 파이프라인 가열용, 유도 코일은 파이프 주위에 올바르게 배치되어야 합니다..
중심에서 벗어난 코일은 원주 주위에 서로 다른 결합 조건을 만들 수 있습니다.. 코일 권선 사이의 간격이 고르지 않으면 파이프 축을 따라 변화가 발생할 수도 있습니다..
코일 설계는 실제 파이프 직경을 고려해야 합니다., 필요한 가열 폭 및 현장 조인트 배열.
파이프 직경 및 벽 두께
파이프 직경은 코일 형상과 코일과 강철 표면 사이의 거리에 영향을 미칩니다..
벽 두께와 파이프 치수도 가열 반응에 영향을 미칩니다.. 하나의 파이프 구성을 위해 개발된 가열 절차가 자동으로 다른 파이프 구성으로 전송되어서는 안 됩니다..
이는 특히 대구경 파이프라인 현장 접합 코팅과 관련이 있습니다., 전체 둘레에 적절한 온도를 유지하는 것이 어려울 수 있는 곳.
가열 온도 및 측정
이 목표 온도 선택한 코팅 재료와 적용 절차에 따라 다름.
FBE 필드 조인트 코팅용, 강철은 분말 제조업체가 지정한 적용 조건에 도달해야 합니다..
열수축 슬리브 설치용, 예열 요구 사항은 슬리브와 접착 시스템에 따라 다릅니다..
온도는 적절한 도구를 사용하여 측정해야 합니다. 교정된 기기 적격 절차에 따라 지정된 위치에서. 편리한 한 지점에서의 판독이 반드시 전체 필드 조인트에 걸쳐 균일한 가열을 설정하는 것은 아닙니다..
인접한 메인라인 코팅 가열
FBE 및 열수축 슬리브 적용 시 기존 공장 코팅에 주의가 필요합니다..
과도한 열 노출은 외관에 영향을 미칠 수 있습니다., 접착력이나 성능. 이는 현장 접합 코팅과 원래 메인라인 코팅 사이의 중첩 부분에서 특히 중요합니다..
가열 절차는 두 코팅 시스템의 열적 한계를 고려해야 합니다..
프로세스 검증 및 반복성
가열 사이클은 실제 파이프 구성을 사용하여 검증되어야 합니다., 코팅 재료 및 장비 배치.
관련 변수는 다음과 같습니다:
— 파이프 외경 및 벽 두께
— 필드 조인트 너비
— 코일 위치 및 권선 간격
— 가열 속도 및 온도 분포
— 온도 측정 위치
— 가열과 코팅 적용 사이의 시간
— 인접한 공장 코팅의 열적 한계
생산 작업용, 적격 절차를 준수하고 관련 공정 조건을 기록해야 합니다.. 자동화된 제어 시스템은 가열 주기를 모니터링하고 반복하는 데 도움이 될 수 있습니다., 그러나 자동화만으로는 코팅 품질을 확립할 수 없습니다..
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
결론
유도 가열은 부식 방지 코팅을 위한 파이프라인 현장 접합을 준비하는 실용적인 방법을 제공합니다., 특히 FBE 현장 접합 코팅 및 열수축 슬리브 응용 분야에서.
두 프로세스의 요구 사항이 다릅니다.. FBE는 분말 용융 및 경화를 위해 적절하게 가열된 강철 기판을 사용합니다., 열수축 슬리브 설치에는 조인트 예열 후 별도의 슬리브 적용 및 수축 작업이 포함됩니다..
두 응용 프로그램 모두에 대해, 코일 포지셔닝, 온도 균일성과 인접한 공장에서 도포된 코팅의 보호는 공정 개발 중에 주의를 기울일 가치가 있습니다..
이러한 요구 사항을 이해하면 엔지니어가 파이프라인 현장 접합 코팅에 더 적합한 유도 예열 절차를 개발하는 데 도움이 됩니다..
기술 참고자료
1. 게르마니셔 로이드 / 아드반티카, FBE 메인라인 코팅을 위한 필드 조인트 코팅 옵션. 기술 문서 읽기
2. Radyne – 파이프 가열 조개 코일. 현장 접합 예열 및 열수축 슬리브 적용.
3. TESI – 부식 방지. 열수축 슬리브 구조 및 설치 정보.
4. ISO 21809-3:2016 – 현장 조인트 코팅. 현장 접합 코팅 자격의 범위 및 요구 사항, 응용 프로그램 및 테스트.
파이프라인 현장 접합 코팅을 위한 유도 가열 필요?
파이프 직경을 알려주세요, 벽 두께, 코팅 시스템 및 현장 조인트 요구 사항. KECHUANG은 FBE 현장 접합 코팅 또는 열수축 슬리브 설치를 위한 유도 예열 장치를 평가하는 데 도움을 드릴 수 있습니다..


