
Calentamiento por inducción para revestimiento de juntas de campo de tuberías: Aplicaciones de FBE y fundas termorretráctiles
Cómo el precalentamiento por inducción respalda el recubrimiento anticorrosión de las uniones soldadas de tuberías
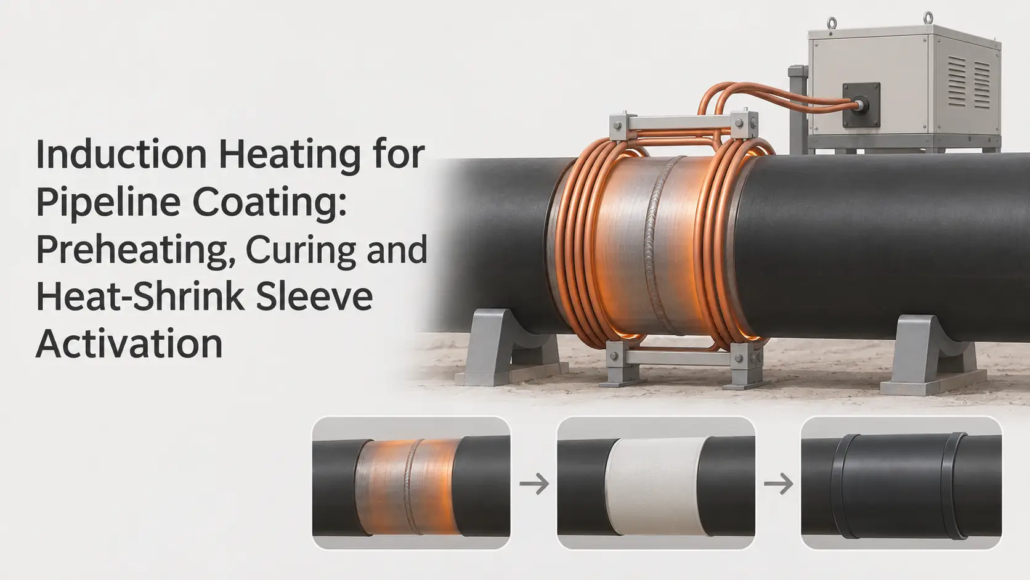
El calentamiento por inducción se utiliza en el revestimiento de juntas de tuberías. Precalentar el acero expuesto alrededor de una soldadura circunferencial de tubería antes de aplicar un recubrimiento anticorrosión..
Dos aplicaciones importantes son FBE (epoxi unido por fusión) Instalación de revestimiento para juntas de campo y funda termorretráctil.. En ambos casos, El calentamiento por inducción prepara el sustrato de acero para el proceso de recubrimiento., pero los pasos posteriores de la aplicación son diferentes.
Respuesta rápida
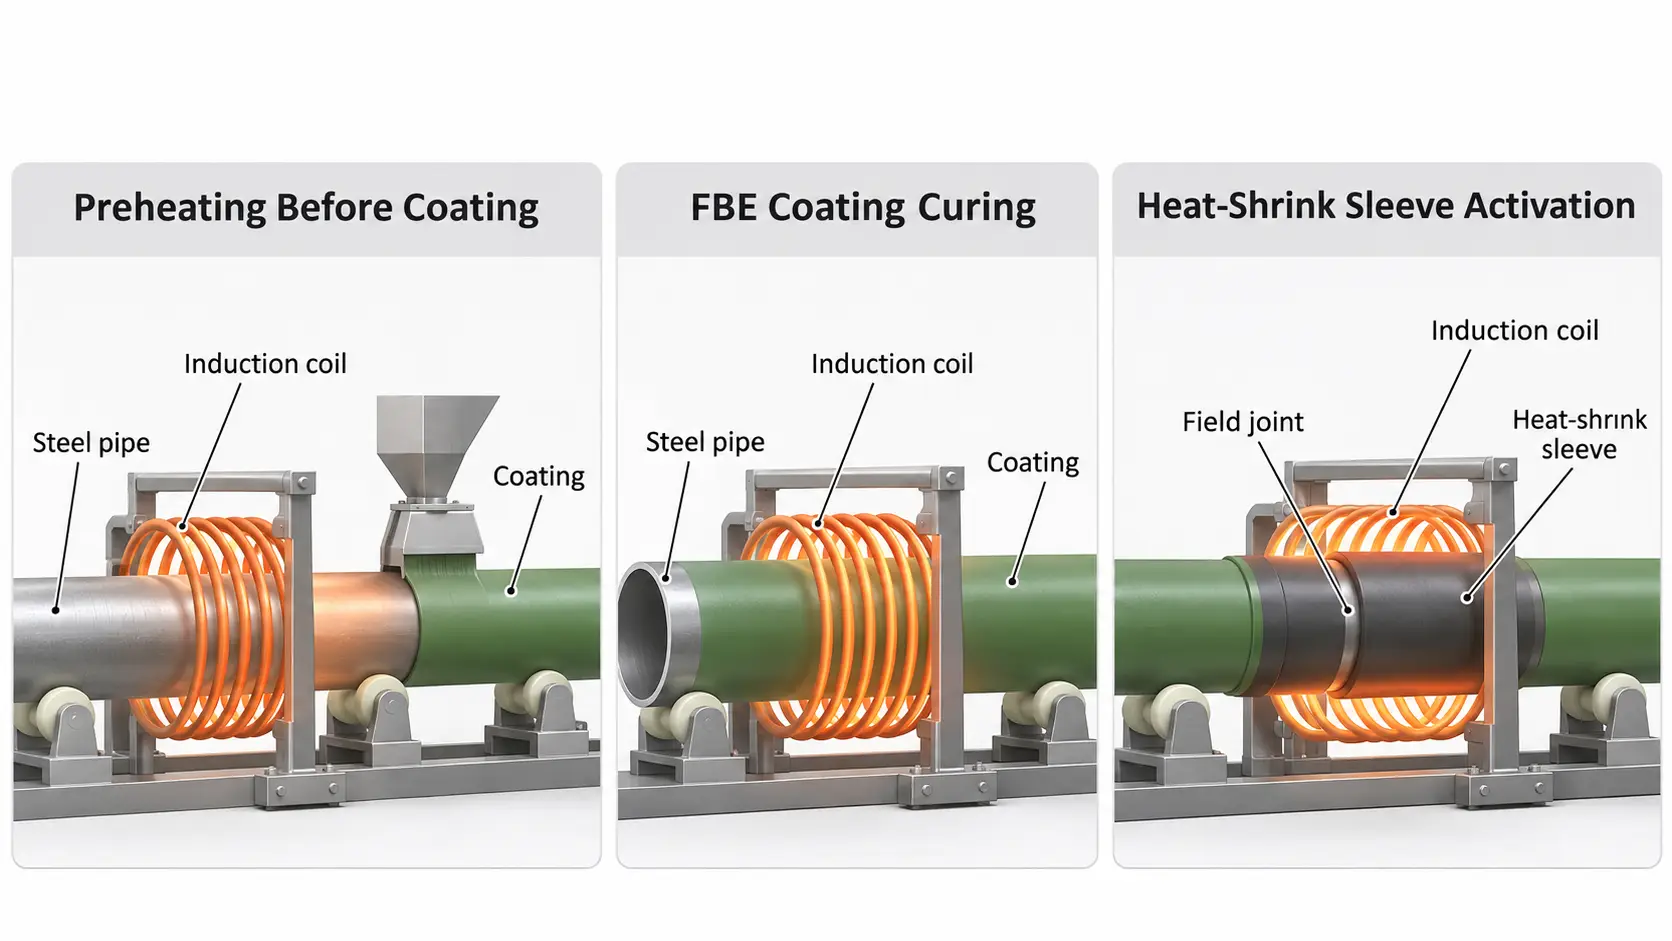
Para recubrimiento de juntas de campo FBE, el acero calentado permite que el polvo epoxi se derrita, fluir y curar de acuerdo con los requisitos del fabricante del recubrimiento. Para sistemas de fundas termorretráctiles, El calentamiento por inducción puede proporcionar un precalentamiento controlado antes de que la funda se enrolle alrededor de la junta.. La operación posterior de encogimiento de la manga es un proceso separado..
Comprender estas diferencias ayuda a los ingenieros a seleccionar una disposición de calefacción adecuada y controlar las condiciones de temperatura durante las operaciones de revestimiento de tuberías..
2. Precalentamiento por inducción para revestimiento de juntas de campo FBE
3. Calentamiento por inducción para instalación de funda termorretráctil
4. Qué afecta la uniformidad del calentamiento por inducción y la calidad del recubrimiento?
1. ¿Qué es el revestimiento para juntas de campo de tuberías??
Por qué las uniones soldadas de tuberías necesitan protección adicional contra la corrosión
Las tuberías de acero a menudo se suministran con revestimientos externos aplicados en fábrica, como epoxi adherido por fusión. (FBE), polietileno de tres capas (3LPE) o polipropileno de tres capas (3LPP).
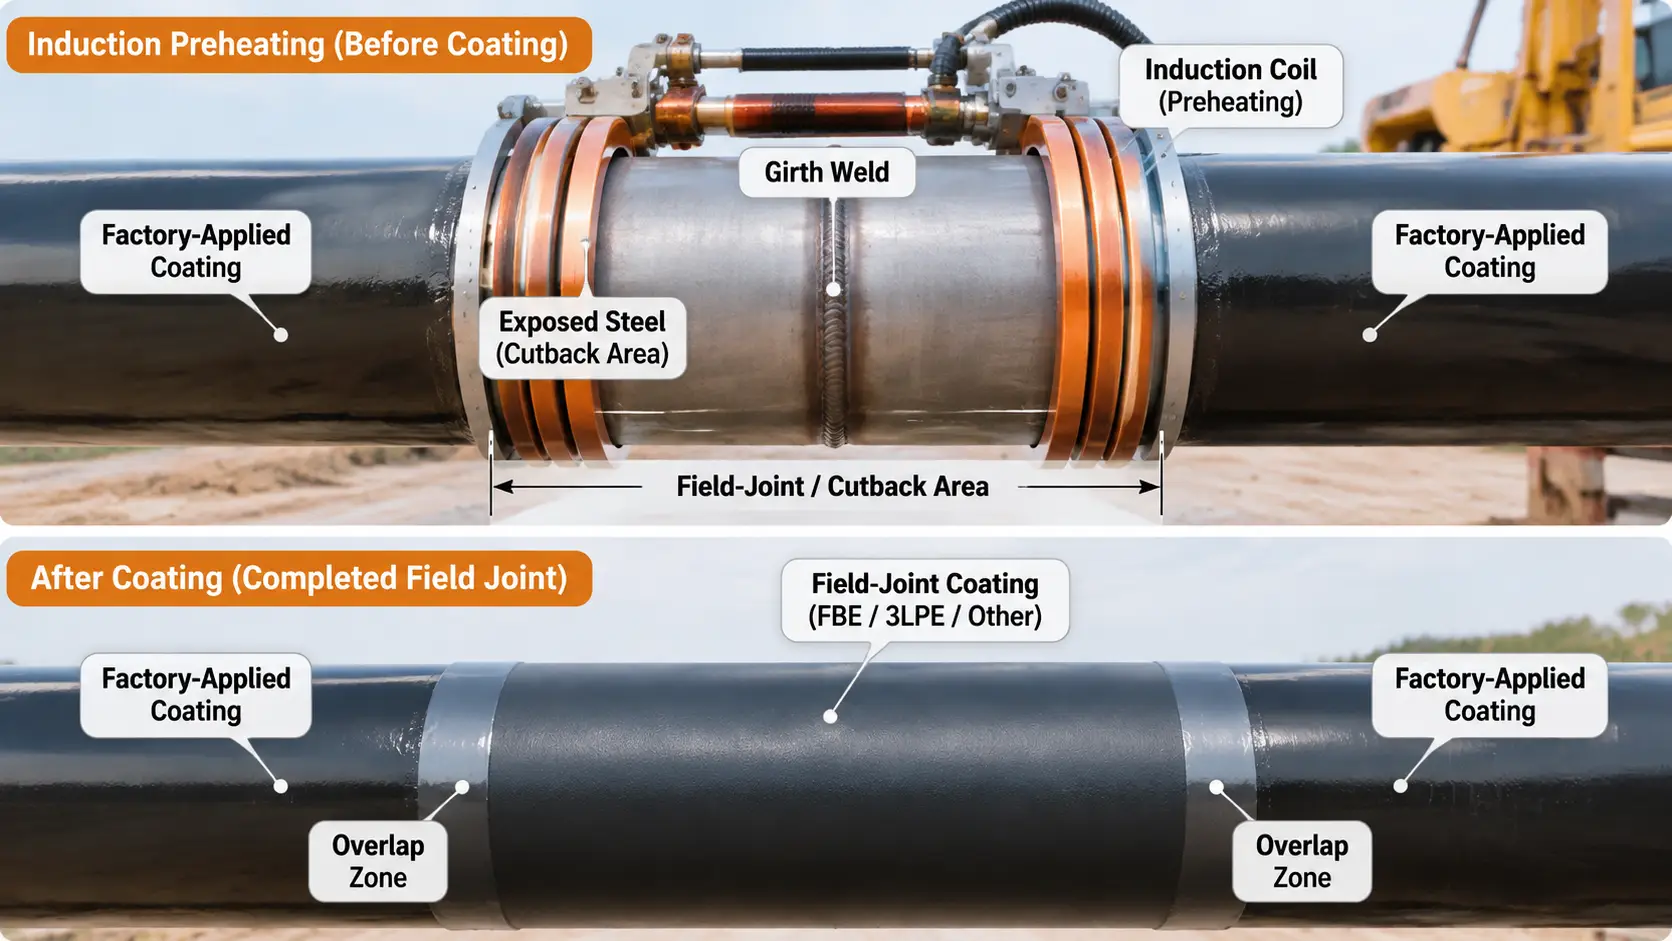
Durante la construcción del oleoducto, Las secciones de tubería individuales se unen mediante soldadura circunferencial., comúnmente llamada soldadura circunferencial. El revestimiento de fábrica llega hasta los extremos de las tuberías., dejando un área de acero expuesta alrededor de cada soldadura.
Después de soldar y preparar la superficie., Esta zona expuesta necesita su propia protección contra la corrosión.. El proceso se conoce como recubrimiento de juntas de campo de tuberías., o FJC.
El sistema de recubrimiento de juntas de campo seleccionado debe ser compatible con el recubrimiento de la línea principal existente y las condiciones de servicio de la tubería.. FBE, Entre los sistemas utilizados se encuentran los recubrimientos de aplicación líquida y las fundas termorretráctiles., dependiendo de los requisitos del proyecto.
Donde se utiliza el calentamiento por inducción
Se aplica calentamiento por inducción al acero alrededor de la junta de campo.. Se coloca una bobina de inducción alrededor de la tubería., generar calor en el acero conductor a través de inducción electromagnética.
El calor resultante prepara la junta para la siguiente operación de recubrimiento.. La zona de calentamiento debe cubrir el área de unión requerida en el campo sin exponer innecesariamente el revestimiento adyacente aplicado en fábrica a un calor excesivo..
Esta aplicación es diferente del precalentamiento por inducción en una línea de fabricación de tuberías., donde se pueden calentar secciones largas de tubería antes del recubrimiento o revestimiento de fábrica.
Para una discusión más amplia sobre el calentamiento por inducción en la producción de tuberías., ver nuestro artículo existente: Calentamiento por inducción en aceite & Fabricación de tuberías de gas.
2. Precalentamiento por inducción para revestimiento de juntas de campo FBE
Cómo funciona el calentamiento por inducción con recubrimiento en polvo FBE
Epoxi unido por fusión (FBE) Es un recubrimiento en polvo que se aplica a una superficie de acero calentada.. Es ampliamente utilizado para la protección contra la corrosión de tuberías., incluidas aplicaciones de juntas de campo donde el sistema de recubrimiento principal y las especificaciones del proyecto requieren FBE.
Durante el recubrimiento de juntas de campo FBE, El calentamiento por inducción lleva el acero expuesto a la temperatura de aplicación especificada para el polvo seleccionado..
Un proceso típico incluye:
①Preparar la superficie de acero expuesta mediante chorro abrasivo y completar las comprobaciones de superficie requeridas..
②Colocación de la bobina de inducción alrededor de la junta de campo.
③Calentar el sustrato de acero a la temperatura de aplicación FBE especificada.
④Aplicar polvo FBE a la superficie calentada.
⑤Permitir que el polvo se derrita, fluir y curar de acuerdo con los requisitos de aplicación del producto..
⑥Inspección del revestimiento de juntas de campo terminado.
La bobina de inducción no reemplaza el equipo de aplicación de polvo.. Su función es establecer la condición térmica requerida del acero antes del recubrimiento..
Por qué es importante la uniformidad de la temperatura
Una temperatura promedio adecuada no significa necesariamente que toda la junta de campo se haya calentado de manera uniforme.
Si la bobina no es concéntrica con la tubería, o sus devanados están espaciados de manera desigual, diferentes áreas pueden experimentar diferentes condiciones de calefacción.
Un informe técnico de Advantica, publicado en la revista Nonstop de Germanischer Lloyd, Describe cómo el posicionamiento de la bobina y el espaciado de los devanados pueden producir variaciones de temperatura axiales y radiales.. En las solicitudes conjuntas de campo FBE informadas, Las áreas excesivamente calientes se asociaron con la formación de espuma en el revestimiento., mientras que las áreas más frías podrían experimentar un curado insuficiente.
Por eso geometría y posicionamiento de la bobina deben ser considerados durante el desarrollo del proceso, en lugar de depender únicamente de la producción de energía.
Protección del revestimiento de fábrica adyacente.
El área de soldadura expuesta está rodeada por el revestimiento original aplicado en fábrica.. Ese recubrimiento debe seguir siendo apto para el servicio después de la operación de recubrimiento de juntas en campo..
La inducción calienta principalmente el sustrato de acero.. Luego, el calor puede transferirse al revestimiento adyacente., por lo que es necesario controlar el ancho de calentamiento y la exposición térmica.
El calentamiento excesivo puede contribuir a la formación de ampollas., desvinculación u otros daños, dependiendo del material de recubrimiento y su estado.
Los sistemas de calefacción de juntas de campo de Radyne abordan específicamente este problema diseñando el perfil de calor del serpentín para limitar el calentamiento no deseado del revestimiento principal..
3. Calentamiento por inducción para instalación de funda termorretráctil
Cómo las fundas termorretráctiles protegen las juntas de campo de las tuberías
Los manguitos termorretráctiles son otra solución de recubrimiento para juntas de campo ampliamente utilizada., particularmente para tuberías con revestimientos principales 3LPE o 3LPP.
Una funda termocontraíble típica consta de un soporte de polímero termocontraíble y una capa adhesiva.. Dependiendo del producto, el adhesivo puede ser un adhesivo termofusible o masilla.
Cuando se instala correctamente, the sleeve covers the exposed welded joint and overlaps the adjacent factory coating to provide corrosion protection.
Different sleeve constructions are designed for different mainline coating systems. Por ejemplo, three-layer sleeve systems are available for three-layer PE and PP coatings. Product compatibility must always be checked against the manufacturer’s documentation.
Induction preheating before sleeve application
Before installing a heat-shrink sleeve, the field-joint area needs to be prepared and preheated according to the sleeve manufacturer’s instructions.
Induction heating can be used for this preheating operation. It heats the steel beneath the joint area and can help establish a more uniform temperature around large-diameter pipes.
Radyne identifica específicamente bobinas tipo almeja alimentadas por inducción para precalentar juntas de campo de tuberías antes de la aplicación de fundas termorretráctiles..
El proceso generalmente involucra:
①Limpieza y preparación de la junta expuesta y el revestimiento adyacente..
②Colocación de la bobina de inducción alrededor de la junta de la tubería.
③Precalentar el acero a la temperatura especificada para el sistema de manga..
④Retirar o abrir la bobina según lo requiera la disposición del equipo..
⑤Colocar y envolver la funda termorretráctil..
⑥Calentar la funda según el procedimiento de instalación del fabricante..
⑦Comprobación de la funda terminada y sus áreas de superposición..
El precalentamiento y el encogimiento de la manga no son la misma operación
Esta distinción es particularmente importante cuando se habla del calentamiento por inducción para fundas termorretráctiles..
Se puede utilizar calentamiento por inducción para precalentar el acero antes de la instalación del manguito.. Luego, la propia funda debe recibir el calor necesario para la contracción y la activación del adhesivo..
ISO 21809-3:2016 describe el calentamiento por inducción como un método adecuado para precalentar áreas de juntas de campo cuando sea práctico. Describe por separado el calentamiento de la funda instalada con un soplete de gas u otra fuente de calor adecuada., siguiendo el procedimiento de aplicación y las instrucciones del fabricante.
Por lo tanto, El precalentamiento por inducción no significa automáticamente que toda la instalación del manguito termorretráctil se realice mediante calentamiento por inducción..
La disposición de calefacción real depende de la construcción del manguito y del procedimiento de instalación aprobado..
4. Qué afecta la uniformidad del calentamiento por inducción y la calidad del recubrimiento?
El recubrimiento de las juntas de campo de las tuberías implica más que alcanzar una temperatura objetivo. La disposición de la bobina, geometría de la tubería, El recubrimiento existente y la secuencia de aplicación afectan el resultado del calentamiento..
Posicionamiento y concentricidad de la bobina.
Para calefacción circunferencial de tuberías, La bobina de inducción debe estar colocada correctamente alrededor de la tubería..
Una bobina descentrada puede crear diferentes condiciones de acoplamiento alrededor de la circunferencia.. El espaciado desigual entre los devanados de la bobina también puede producir variaciones a lo largo del eje de la tubería..
El diseño del serpentín debe tener en cuenta el diámetro real de la tubería., ancho de calefacción requerido y disposición de las juntas de campo.
Diámetro de tubería y espesor de pared.
El diámetro de la tubería afecta la geometría de la bobina y la distancia entre la bobina y la superficie de acero..
El espesor de la pared y las dimensiones de la tubería también influyen en la respuesta al calentamiento.. A heating procedure developed for one pipe configuration should not automatically be transferred to another.
This is particularly relevant to large-diameter pipeline field-joint coating, where maintaining a suitable temperature around the full circumference can be challenging.
Heating temperature and measurement
El temperatura objetivo depends on the selected coating material and its application procedure.
Para recubrimiento de juntas de campo FBE, the steel must reach the application conditions specified by the powder manufacturer.
For heat-shrink sleeve installation, the preheating requirement depends on the sleeve and adhesive system.
Temperature should be measured using an appropriate calibrated instrument at the locations specified by the qualified procedure. A reading at one convenient point does not necessarily establish uniform heating across the entire field joint.
Calentar el revestimiento de la línea principal adyacente.
El revestimiento de fábrica existente necesita atención tanto durante las aplicaciones de FBE como de fundas termorretráctiles..
La exposición térmica excesiva puede afectar su apariencia., adherencia o rendimiento. Esto es especialmente importante en torno a la superposición entre el revestimiento de la junta de campo y el revestimiento de la línea principal original..
El procedimiento de calentamiento debe tener en cuenta las limitaciones térmicas de ambos sistemas de recubrimiento..
Cualificación y repetibilidad del proceso.
Un ciclo de calefacción debe calificarse utilizando la configuración de tubería real., Disposición de los materiales y equipos de revestimiento..
Las variables relevantes incluyen:
— Diámetro exterior de la tubería y espesor de pared
— Ancho de la junta de campo
— Posicionamiento de la bobina y espaciamiento del devanado.
— Velocidad de calentamiento y distribución de temperatura.
— Lugares de medición de temperatura
— Tiempo entre el calentamiento y la aplicación del recubrimiento
— Limitaciones térmicas del revestimiento de fábrica adyacente.
Para operaciones de producción, Se debe seguir el procedimiento calificado y registrar las condiciones relevantes del proceso.. Un sistema de control automatizado puede ayudar a monitorear y repetir el ciclo de calefacción., pero la automatización por sí sola no establece la calidad del recubrimiento.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Conclusión
El calentamiento por inducción proporciona una forma práctica de preparar las juntas de campo de las tuberías para el recubrimiento anticorrosión., particularmente en aplicaciones de revestimiento de juntas de campo FBE y fundas termorretráctiles.
Los dos procesos tienen requisitos diferentes.. FBE depende de un sustrato de acero calentado adecuadamente para la fusión y el curado del polvo., mientras que la instalación de la funda termorretráctil implica precalentar la junta seguido de una aplicación de la funda por separado y una operación de contracción.
Para ambas aplicaciones, posicionamiento de la bobina, La uniformidad de la temperatura y la protección del recubrimiento adyacente aplicado en fábrica merecen atención durante el desarrollo del proceso..
Comprender estos requisitos ayuda a los ingenieros a desarrollar procedimientos de precalentamiento por inducción más adecuados para el recubrimiento de juntas de tuberías en campo..
Referencias técnicas
1. Germanischer Lloyd / Advantica, Opciones de recubrimiento para juntas de campo para recubrimientos de línea principal FBE. Leer artículo técnico
2. Radyne – Bobinas de almeja para calefacción de tuberías. Aplicaciones de precalentamiento de juntas de campo y mangas termorretráctiles.
3. TESI – Protección contra la corrosión. Información sobre construcción e instalación de fundas termorretráctiles..
4. ISO 21809-3:2016 – Recubrimientos para juntas de campo. Alcance y requisitos para la calificación del recubrimiento de juntas en campo, aplicación y prueba.
Necesita calentamiento por inducción para el revestimiento de juntas de campo de tuberías?
Cuéntanos el diámetro de tu tubería, espesor de pared, Sistema de recubrimiento y requisitos de juntas de campo.. KECHUANG puede ayudarle a evaluar una disposición de precalentamiento por inducción para el revestimiento de juntas de campo FBE o la instalación de manguitos termorretráctiles..
Discuta su aplicación de recubrimiento para juntas de campo →


