
Induktionserwärmung für die Lagermontage: Temperaturkontrolle, Wärmeausdehnung und Installationsgenauigkeit
Ein praktischer Leitfaden zu Heizbedingungen, Temperaturgrenzen und Passungsgenauigkeit
Wenn ein Lager eine Presspassung mit seiner Welle hat, Die Montage bei Raumtemperatur kann erhebliche Kraft erfordern. Für mittlere und große Lager, Dies kann die Installation erschweren und das Risiko einer Beschädigung des Lagers oder seiner Passflächen erhöhen.
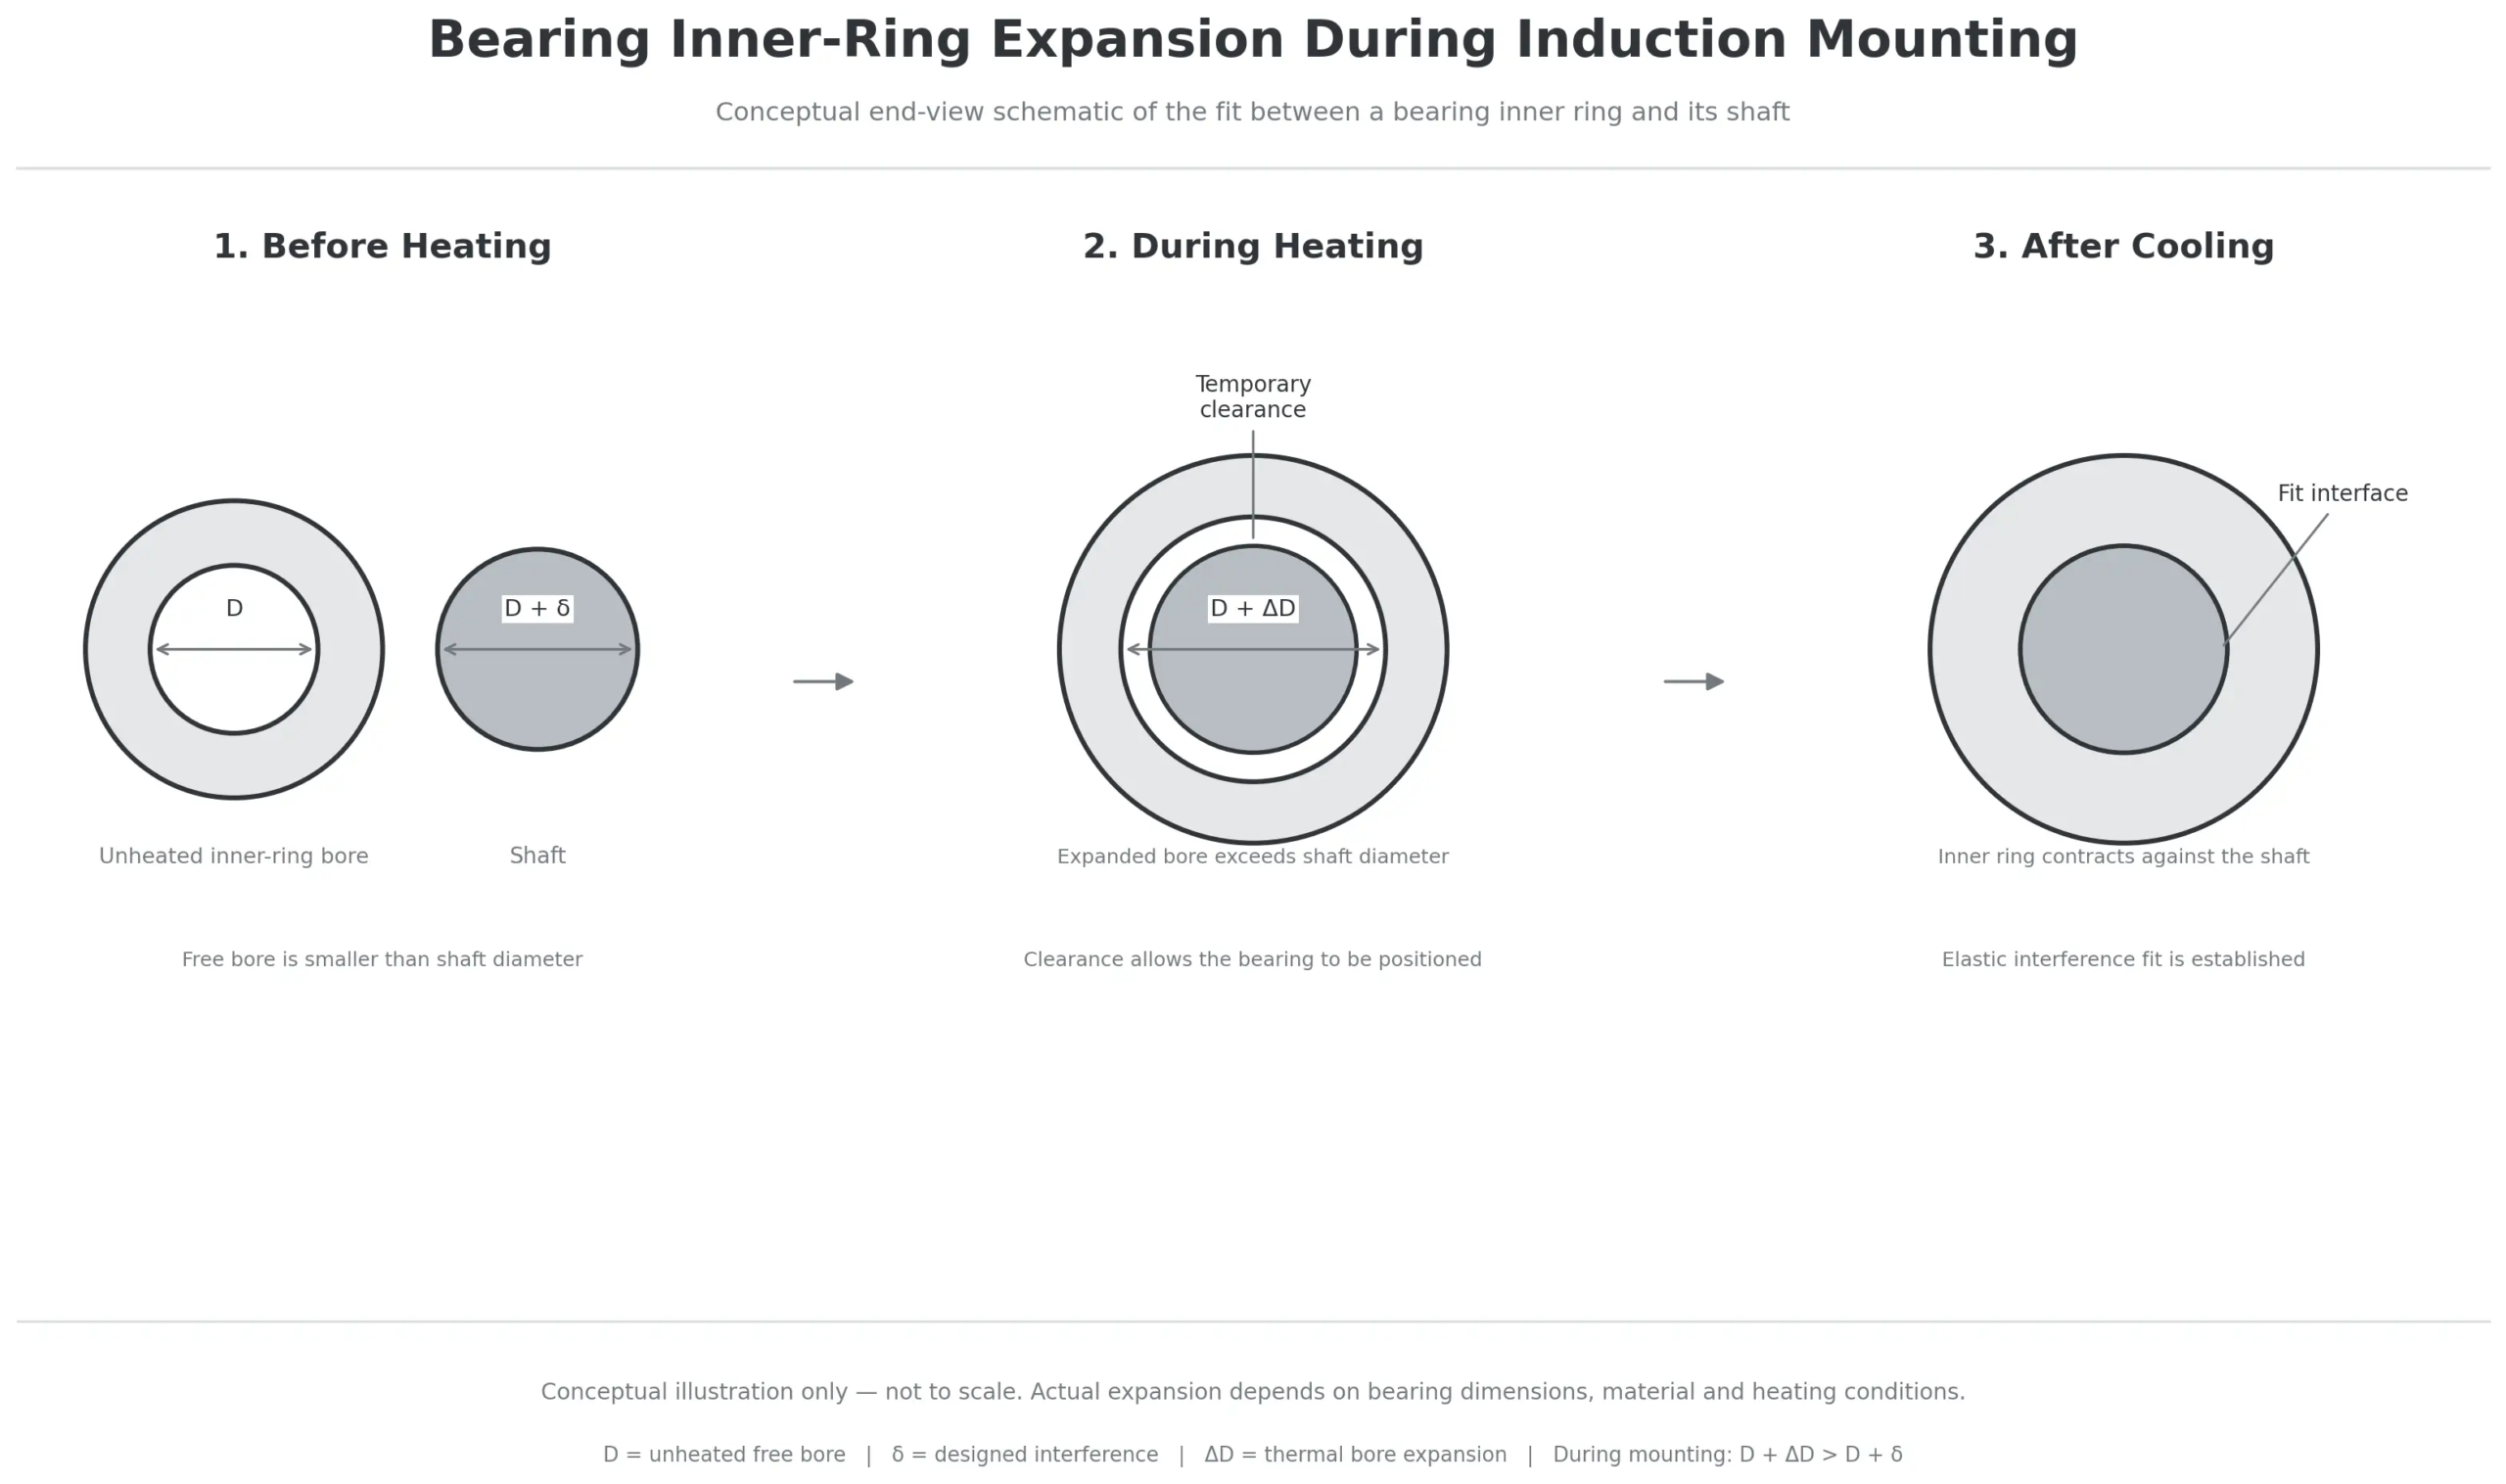
Induktionserwärmung bietet eine kontrollierte Möglichkeit, dieses Problem zu lösen. Durch Erhitzen des Lagers, Seine Ringe dehnen sich aus und die Bohrung wird vorübergehend größer. Das Lager kann dann mit weniger mechanischem Kraftaufwand auf der Welle positioniert werden. Während es abkühlt, Der Innenring zieht sich zusammen und stellt die erforderliche Presspassung her.
Jedoch, erfolgreich Lagermontage Dabei geht es um mehr als nur das Erreichen einer Zieltemperatur. Die erforderliche Erweiterung, Temperaturverteilung, Transferzeit und endgültige Sitzposition beeinflussen das Ergebnis.
Dieser Artikel erklärt, wie Induktionserwärmung für die Lagerinstallation verwendet wird, wie man die erforderlichen Erwärmungsbedingungen bestimmt und was überprüft werden muss, um eine genaue Installation zu erreichen.
2. Thermische Ausdehnung und der erforderliche Montagefreiraum
3. Lagertemperaturkontrolle und Erwärmungsgrenzen
4. Von der Induktionserwärmung bis zur Endinstallation
5. Lagerpassung und Installationsgenauigkeit
6. Häufige Probleme bei der Lagerinstallation
7. Auswahl eines Induktionserwärmungssystems für die Lagerinstallation
1. Warum Induktionserwärmung für die Lagerinstallation verwendet wird
Zwischen dem Innenring eines Lagers und seiner Welle wird üblicherweise eine Presspassung verwendet, um Relativbewegungen während des Betriebs zu verhindern.
Bei kleineren Lagern, können mechanische Montierwerkzeuge ausreichen. Mit zunehmender Lagergröße und Eingriff, Jedoch, kann die erforderliche Montagekraft erheblich werden.
Wenn die Montagekraft über die Wälzkörper übertragen wird und nicht direkt auf den Ring mit Presspassung wirkt, Die Laufbahnen können dauerhafte Einkerbungen entwickeln, die als Brinelling bezeichnet werden. Dies kann zu einer erhöhten Vibration führen, Lärm und vorzeitiger Lagerausfall.
Induktionserwärmung Reduziert den Kraftaufwand durch vorübergehende Ausdehnung des Lagers vor dem Einbau.
Es ist besonders nützlich für:
•Mittlere und große Wälzlager
•Lager mit relativ starker Presspassung
•Wiederholter Lagereinbau in der industriellen Produktion
•Anwendungen, bei denen eine kontrollierte Erwärmung den manuellen Heizmethoden vorzuziehen ist
Welche Komponente soll erhitzt werden??
Die Installationsanordnung bestimmt die Heizmethode.
Wenn der Innenring eine Presspassung mit der Welle hat, Das Erwärmen des Lagers ist ein gängiger Ansatz. Die resultierende Ausdehnung des Innenrings vergrößert den Bohrungsdurchmesser und erleichtert die Montage.
Wenn der Außenring eine Presspassung mit dem Gehäuse hat, kann stattdessen das Erhitzen des Gehäuses in Betracht gezogen werden. Dies erfordert eine geeignete Heizvorrichtung und die Berücksichtigung der umliegenden Bauteile.
Wenn beide Passungen eng sind, muss die Montageabfolge als kompletter Zusammenbau bewertet werden.
Induktionserwärmung ist nicht für jedes Lager geeignet. Präzisionslager, dichtungsgeführte Lager, sensorintegrierte Einheiten und Lager mit temperaturempfindlichen Materialien können spezifische Einschränkungen haben. Die Anweisungen des Herstellers sollten vor der Auswahl der Heizmethode überprüft werden.
2. Thermische Ausdehnung und der erforderliche Montagefreiraum
2.1 Wie groß die Ausdehnung sein muss?
Die erforderliche Erwärmungstemperatur hängt in erster Linie von der Passung zwischen Bohrung des Lagers und Welle ab.
Wenn sich der Lagerinnenring ausdehnt, der Unterschied zwischen den beiden Gegendurchmessern nimmt ab. Das Ziel besteht darin, genügend temporäres Spiel bereitzustellen, damit das Lager ohne übermäßige Krafteinwirkung seine spezifizierte Position erreichen kann.
Eine nützliche Unterscheidung besteht darin, dass die Beseitigung der ursprünglichen Störung nicht unbedingt ausreicht. Normalerweise ist etwas zusätzlicher Spielraum erforderlich, damit sich das Lager in seine Position bewegen kann.
Für eine erste technische Schätzung, Die freie Wärmeausdehnung eines Durchmessers kann ausgedrückt werden als:
ΔD ≈ α × D × ΔT
Wo:
•ΔD = ungefähre Durchmessererweiterung
•α = linearer Wärmeausdehnungskoeffizient
•D = ursprünglicher Durchmesser
•ΔT = Temperaturanstieg
Diese Beziehung liefert eine vorläufige Schätzung. Die tatsächlichen Montagebedingungen hängen auch von Maßtoleranzen ab, Temperaturverteilung, Wärmeverlust und den erforderlichen Montagefreiraum.
Die maximale Presspassung sollte anhand der tatsächlichen Wellen- und Lagerabmessungen bestimmt werden, anstatt sich nur auf Nenn-Durchmesser zu verlassen.
2.2 Warum die Transferzeit wichtig ist
Ein berechneter Ausdehnungswert garantiert nicht, dass derselbe Freiraum verfügbar ist, wenn das Lager die Welle erreicht.
Sobald die Erwärmung aufhört, beginnt das Lager zu kühlen. Seine Bohrung zieht sich allmählich zusammen, was den verfügbaren Montagefreiraum verringert.
Dies wird besonders wichtig, wenn:
•Das Lager groß oder schwer ist
•Die Welle lang ist
•Die Installationsposition schwer zugänglich ist
•Das Lager über eine beträchtliche Entfernung bewegt werden muss
•Die Umgebungstemperatur relativ niedrig ist
Aus diesem Grund, Zieltemperatur und Installationsvorgang sollten gemeinsam geplant werden.
Die Heizstation sollte so nah wie möglich am Installationsort positioniert werden, und die Hebeausrüstung und Positionierungswerkzeuge sollten bereit sein, bevor mit dem Erhitzen begonnen wird.
Für eine detailliertere Erläuterung der Erweiterungsrechnung, Weitere Informationen finden Sie in unserem entsprechenden Leitfaden: So berechnen Sie die Schrumpfpass-Heiztemperatur. Das gleiche Expansionsprinzip wird auch bei anderen Schrumpfvorgängen angewendet, wie zum Beispiel Induktionserwärmung für den Motorrotoreinbau.
3. Lagertemperaturkontrolle und Erwärmungsgrenzen
3.1 Zieltemperatur einstellen
Es gibt keine einheitliche Erwärmungstemperatur, die für alle Lager geeignet ist.
Das Ziel richtet sich nach der erforderlichen Erweiterung, Lagerkonstruktion und Temperaturbeschränkungen des Herstellers.
Eine höhere Temperatur führt zu einer stärkeren Ausdehnung, Es kann sich aber auch auf den metallurgischen Zustand des Lagers auswirken, Schmier- und Dichtungsmaterialien.
Zwei Lager mit ähnlichen Abmessungen erfordern daher möglicherweise unterschiedliche Erwärmungsbedingungen, wenn sie unterschiedliche Spielklassen haben, Dichtungsanordnungen oder Schmiervorschriften.
Der Erwärmungszielwert sollte anhand der tatsächlichen Presspassung ermittelt und anhand der zulässigen Temperatur für das jeweilige Lager überprüft werden.
3.2 Temperaturgrenzen hängen von der Lagerkonstruktion ab
Veröffentlichte Herstellerrichtlinien veranschaulichen, warum Temperaturgrenzwerte nicht als universelle Werte betrachtet werden sollten.
| Referenz | Veröffentlichte Anleitung |
|---|---|
| Schaeffler HEIZUNG BA 94 | Maximal 120°C für Wälzlager und 70°C für Präzisionslager |
| Montageanleitung für SKF-Lager | Abgedichtete Lager mit Kontaktdichtungen oder Abschirmungen sollten nicht über 80 °C erhitzt werden°C in der zitierten Anleitung |
Schaeffler weist außerdem darauf hin, dass geschmierte Lager mit Dichtungen unterschiedliche zulässige Höchsttemperaturen haben können.
Diese Zahlen sind Beispiele aus spezifischen Herstellerdokumenten, keine austauschbaren Grenzwerte für jedes Lager.
Vor dem Erhitzen, prüfen Sie das genaue Lagermodell, einschließlich seiner Dichtungen, Fett, innerer Spiel- und Präzisionsanforderungen.
3.3 Die korrekte Temperaturmessung
Temperaturmessung ist nur nützlich, wenn der Sensor korrekt positioniert ist.
Bei vielen Lagererwärmungsanordnungen, ist der Innenring der kritische Messpunkt, da dessen Bohrungsausdehnung bestimmt, ob das Lager auf die Welle montiert werden kann.
Die Anweisungen für Induktionsheizgeräte von Schaeffler beschreiben die Platzierung des Temperatursensors auf der Stirnfläche des Innenrings, in unmittelbarer Nähe der Bohrung.
Der Sensor sollte ordnungsgemäß Kontakt mit einer sauberen Messfläche haben.
Bei großen Lagern oder Anwendungen, bei denen Temperaturunterschiede zwischen den Ringen wichtig sind, Die Überwachung sowohl der Innen- als auch der Außenringtemperatur kann zusätzliche Prozessinformationen liefern.
Eine Temperaturmessung an einer Stelle sollte nicht automatisch als Beweis dafür gewertet werden, dass das gesamte Lager eine gleichmäßige Temperatur erreicht hat.
3.4 Kontrolle des Temperaturunterschieds zwischen Ringen
Die inneren und äußeren Ringe erwärmen sich nicht unbedingt mit der gleichen Geschwindigkeit.
Abhängig von Lagergeometrie und Erwärmungsbedingungen, Der Innenring kann heißer werden als der Außenring. Ein großer Temperaturunterschied kann zu thermischen Spannungen führen und den Montageprozess beeinträchtigen.
Einige industrielle Induktionsheizgeräte bieten eine Rampensteuerung oder Differenztemperatursteuerung.
Diese Funktionen helfen dabei, die Heizrate und den Temperaturunterschied zwischen den Ringen zu steuern. Sie sind insbesondere bei der Bearbeitung von Großlagern relevant, Präzisionslager oder Bauteile mit relativ dicken Querschnitten.
Die geeignete Steuerungsmethode sollte anhand der tatsächlichen Lagergeometrie und der Erwärmungsanforderungen ermittelt werden.
4. Von der Induktionserwärmung bis zur Endinstallation
Ein zuverlässiger Montageprozess erfordert eine Vorbereitung, bevor das Lager in die Heizung gelangt.
4.1 Bereiten Sie den Lager- und Installationsbereich vor
Überprüfen Sie die Lageridentifikation, Montagehinweise und zulässige Heiztemperatur.
Die Welle und die Lagersitze sollten auf Maßhaltigkeit überprüft werden, Sauberkeit und Oberflächenschäden.
Bereiten Sie die Hebeausrüstung vor, Positionieren Sie die Werkzeuge und den Installationsbereich, bevor Sie mit dem Heizzyklus beginnen. Dadurch werden unnötige Verzögerungen vermieden, nachdem das Lager seine Zieltemperatur erreicht hat.
4.2 Erhitzen und überwachen Sie das Lager
Positionieren Sie das Lager gemäß den Anweisungen des Herstellers des Induktionsheizgeräts.
Das Stützjoch, Temperatursensor und Heizanordnung müssen für die Lagerabmessungen und das Gewicht geeignet sein.
Der Heizzyklus kann eine Temperaturregelung nutzen, Zeitsteuerung oder Rampensteuerung, je nach Ausstattung und Einsatzzweck.
Für wiederholte Produktion, Eine temperaturbasierte Steuerung ist im Allgemeinen nützlich, wenn die Ausgangsbedingungen oder die Bauteilabmessungen variieren. Zeitbasierte Einstellungen sollten durch Tests mit konsistenten Werkstücken und Prozessbedingungen festgelegt werden.
Der Heizzyklus sollte überwacht werden, anstatt sich ausschließlich auf eine zuvor festgelegte Heizzeit zu verlassen.
4.3 Vor der Installation entmagnetisieren
Durch Induktionserwärmung kann Restmagnetismus in einem Lager zurückbleiben.
Wenn das Lager nicht ordnungsgemäß entmagnetisiert ist, Während der Handhabung und Installation kann es Eisenpartikel anziehen. Verunreinigungen auf den Laufbahnen oder Wälzkörpern können die Lagerleistung beeinträchtigen.
Viele industrielle Induktionslagerheizgeräte verfügen über einen automatischen Entmagnetisierungszyklus.
Wenn das Gerät diese Funktion nicht bietet, Es sollte ein geeignetes Entmagnetisierungsverfahren gemäß den Anweisungen des Geräteherstellers befolgt werden.
Die Entmagnetisierung ist daher ein wichtiger Teil des Lagererwärmungsprozesses, nicht nur eine optionale Endbearbeitung.
4.4 Übertragen und positionieren Sie das erhitzte Lager
Sobald das Erhitzen und die Entmagnetisierung abgeschlossen sind, Übertragen Sie das Lager umgehend auf die Welle.
Verwenden Sie für große Lager geeignete Hebezeuge und vermeiden Sie unnötige Belastungen des Käfigs, Dichtungen oder andere empfindliche Bauteile.
Das Lager sollte zur Welle ausgerichtet werden, bevor es in seine endgültige Position gebracht wird.
Wenn das Lager vor Erreichen der erforderlichen Position abkühlt, seine Bohrung könnte sich verengen und das verfügbare Spiel könnte verschwinden. Kompensieren Sie nicht durch unkontrollierte Aufprallkraft.
Die Einbaumethode sollte es dem Lager ermöglichen, die angegebene axiale Position zu erreichen, ohne übermäßige Kraft über die Wälzkörper zu übertragen.
Sofern es das Verfahren des Lagerherstellers erfordert, Halten Sie das Lager während des Abkühlens gegen die Wellenschulter.
4.5 Sicherheit beim Erhitzen und Handling
Bei der Lagererwärmung entstehen hohe Temperaturen, elektrische Geräte und elektromagnetische Felder.
Bediener sollten die Sicherheitsanweisungen des Geräteherstellers befolgen, einschließlich:
•Tragen Sie geeignete hitzebeständige Handschuhe, Sicherheitsschuhe und Augenschutz
•Verwenden Sie Hebezeuge, die für das Lagergewicht geeignet sind
•Halten Sie Uhren und lose Metallgegenstände vom aktiven Heizbereich fern
•Einhaltung elektromagnetischer Sicherheitsanforderungen, insbesondere für Personal mit Herzschrittmachern oder anderen medizinischen Implantaten
•Kontakt mit heißen Werkstücken vermeiden
•Sorgen Sie für geeignete Belüftung dort, wo Rauch oder Dampf entstehen kann
Nur geschultes Personal darf die Heiz- und Handhabungsgeräte bedienen.
5. Lagerpassung und Installationsgenauigkeit
Das Erreichen der richtigen Heiztemperatur ist nicht möglich, von selbst, Stellen Sie sicher, dass das Lager korrekt installiert wurde.
Die endgültige Passung muss anhand der Montagezeichnung und den Anforderungen des Lagerherstellers überprüft werden.
5.1 Überprüfen der Wellen- und Gehäusesitze
Vor der Montage, Überprüfen Sie die tatsächlichen Abmessungen der passenden Komponenten.
Wichtige Inspektionspunkte sind::
•Durchmesser und Toleranz des Wellensitzes
•Durchmesser und Toleranz der Gehäusebohrung, ggf
•Oberflächenzustand und Sauberkeit
•Rundheit und Zylindrizität, sofern angegeben
•Schultermaße und Sitzflächen
Falsche Wellenabmessungen können nicht durch eine Erhöhung der Lagererwärmungstemperatur korrigiert werden.
Die Passung sollte anhand der vorgegebenen Maßtoleranzen ermittelt werden.
5.2 Ausrichtung und axiale Position prüfen
Während der Installation, Das Lager muss mit der Welle ausgerichtet bleiben.
Eine Fehlausrichtung kann dazu führen, dass das Lager festsitzt, bevor es seine endgültige Position erreicht, Dadurch kann der Wellensitz oder die Lagerbohrung beschädigt werden.
Führungshülsen und Positioniervorrichtungen können bei großen Lagern oder Baugruppen mit eingeschränktem Zugang nützlich sein.
Das Lager sollte ohne unnötige mechanische Krafteinwirkung die vorgegebene Anlageschulter bzw. Axialposition erreichen.
5.3 Grundlegendes zum Innenspiel nach der Montage
Das Lagerinnenspiel ändert sich während des Einbaus.
Wenn der Innenring mit Presspassung auf der Welle montiert wird, es dehnt sich elastisch aus. Dadurch verringert sich im Allgemeinen die radiale Lagerluft.
Auch eine Presspassung zwischen Außenring und Gehäuse kann das Endspiel beeinflussen.
Betriebstemperaturunterschiede zwischen Innen- und Außenring können das Spiel während des Betriebs weiter beeinflussen.
Folglich, Die anfängliche Lagerspielklasse muss zusammen mit der Wellenpassung berücksichtigt werden, Gehäusepassung und Betriebsbedingungen.
Für Anwendungen, bei denen die Reduzierung des Abstands Teil der Installationsspezifikation ist, Sie sollte mit der geeigneten Methode gemessen werden und nicht aus der Heiztemperatur abgeleitet werden.
5.4 Zusätzliche Anforderungen für Lager mit kegeliger Bohrung
Lager mit kegeliger Bohrung erfordern einen anderen Ansatz als viele Lager mit zylindrischer Bohrung.
Ihr endgültiger Sitz wird üblicherweise durch kontrolliertes axiales Aufschieben auf einen konischen Sitz oder eine Adapterhülse hergestellt.
Abhängig vom Lagertyp, Die Installation kann durch überprüft werden:
•Reduzierung der radialen Lagerluft
•Axialer Auffahrweg
•Vorgegebene Montageposition
•Andere vom Hersteller definierte Messverfahren
Wo erlaubt, darf geheizt werden, Die Erwärmungstemperatur stellt jedoch nicht den endgültigen Sitz eines Lagers mit kegeliger Bohrung her.
Die vorgegebene Montageprozedur muss weiterhin eingehalten werden.
6. Häufige Probleme bei der Lagerinstallation
Die folgende Tabelle fasst Probleme zusammen, die bei der Montage des Induktionslagers auftreten können, sowie die Prüfungen, die vor einer Änderung der Heizeinstellungen durchgeführt werden sollten.
| Problem | Mögliche Ursache | Was zu überprüfen ist |
|---|---|---|
| Das Lager kann die Wellenschulter nicht erreichen | Unzureichende Ausdehnung oder übermäßige Interferenz | Tatsächliche Wellen- und Bohrungsabmessungen, Zieltemperatur und Transferzeit |
| Die Lagertemperatur überschreitet den Grenzwert | Falscher Sollwert oder falsche Sensorplatzierung | Temperaturgrenzwert und Sensorkontakt des Lagerherstellers |
| Großer Temperaturunterschied zwischen den Ringen | Heizrate oder Werkstückanordnung ungeeignet | Innen- und Außenringtemperaturen, Unterstützung und Heizungskonfiguration |
| Das Lager bleibt beim Transfer stecken | Übermäßige Kühlung vor der Installation | Übertragungsdistanz, Handhabungsablauf und Installationsvorbereitung |
| Lager sitzt nicht richtig | Fehlausrichtung oder falsche axiale Positionierung | Wellenschulter, Führungsanordnung und Endposition |
| Restmagnetismus bleibt bestehen | Unvollständige oder fehlende Entmagnetisierung | Entmagnetisierungszyklus und Restmagnetismusmessung bei Bedarf |
| Das endgültige Innenspiel ist falsch | Falsche Passformauswahl oder Maßverhältnisse | Erste Freigabe, Wellenpassung, Gehäusepassung und spezifizierte Überprüfungsmethode |
Die Erhöhung der Heiztemperatur sollte nicht die erste Reaktion auf jedes Installationsproblem sein.
Maßfehler, Eine schlechte Ausrichtung und eine zu lange Transferzeit können ähnliche Symptome hervorrufen, erfordern jedoch unterschiedliche Korrekturmaßnahmen.
7. Auswahl eines Induktionserwärmungssystems für die Lagerinstallation
Das Passende Induktionsheizsystems hängt vom Lager und dem Einbauvorgang ab, nicht nur der Außendurchmesser des Lagers.
Vor der Auswahl der Ausrüstung, Die folgenden Informationen sollten festgelegt werden.
| Bewerbungsinformationen | Warum es wichtig ist |
|---|---|
| Lagertyp und -modell | Identifiziert Konstruktions- und Herstellerbeschränkungen |
| Langweilig, Außendurchmesser und Breite | Definiert die Werkstückgeometrie |
| Lagergewicht | Beeinflusst die Heizleistung und die Hebeanordnung |
| Wellendurchmesser und Toleranz | Stellt die Presspassung her |
| Lagerspielklasse | Beeinflusst Montage- und Heizanforderungen |
| Dichtungen und Schmierung | Bestimmt die zulässige Temperatur |
| Erforderliche Montagetemperatur | Definiert den Zielheizzustand |
| Heizzykluszeit | Bestimmt die Produktionskapazität |
| Tägliche Produktionsmenge | Beeinflusst die Gerätekonfiguration |
| Einbaulage | Legt Handhabungs- und Transfervereinbarungen fest |
Für wiederholte Produktion, Zu den zusätzlichen Funktionen kann eine automatische Temperaturregelung gehören, Rampensteuerung, Differenztemperaturüberwachung, automatische Entmagnetisierung und gespeicherte Heizprogramme.
Für große Lager, das Heizanordnung und Hebesystem sollten gemeinsam betrachtet werden. Eine Heizung, die die erforderliche Temperatur erreichen kann, ist nicht unbedingt geeignet, wenn das Lager nicht innerhalb der verfügbaren Installationszeit transportiert und sicher positioniert werden kann.
Die endgültige Konfiguration sollte anhand der tatsächlichen Lagerabmessungen bewertet werden, Passungsanforderungen und Produktionsbedingungen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Temperatur sollte ein Lager vor dem Einbau erreichen??
Es gibt keine universelle Zieltemperatur. Es kommt auf die Presspassung an, erforderlicher Montagefreiraum, Lagerkonstruktion und vom Hersteller zulässige Temperatur. Der Zielwert sollte anhand der tatsächlichen Passung berechnet und anhand der Lagerdokumentation überprüft werden.
Können alle Lager mittels Induktionserwärmung montiert werden??
Nein. Viele Stahlwälzlager sind für die Induktions-Warmmontage geeignet, aber etwas Präzision, versiegelt, Sensorintegrierte und spezielle Lagerkonstruktionen unterliegen zusätzlichen Einschränkungen. Überprüfen Sie vor dem Erhitzen immer die Anweisungen des Herstellers.
Warum muss ein induktionserwärmtes Lager entmagnetisiert werden??
Durch Induktionserwärmung kann Restmagnetismus im Lager zurückbleiben. Dadurch können Eisenpartikel an die Laufbahnen und Wälzkörper gelangen. Durch die Entmagnetisierung wird das Risiko einer magnetischen Kontamination während der Installation verringert.
Beeinflusst die Induktionserwärmung das Lagerspiel??
Durch Erhitzen verändern sich vorübergehend die Abmessungen der Lagerringe. Nach der Montage, Durch die Presspassung zwischen Innenring und Welle verringert sich im Allgemeinen das radiale Lagerspiel. Das endgültige Spiel hängt auch von der Passung des Außenrings und den Betriebstemperaturbedingungen ab.
Können abgedichtete Lager induktionserwärmt werden??
Einige abgedichtete Lager können erhitzt werden, wenn der Hersteller dies zulässt und die Temperatur innerhalb der Grenzen der Dichtungen und des Schmiermittels bleibt. Bei anderen gelten möglicherweise strengere Montageanforderungen. Die spezifische Lagerdokumentation sollte immer Vorrang vor allgemeinen Erwärmungsempfehlungen haben.
Fazit
Durch die Induktionserwärmung ist es möglich, viele Presspassungslager mit weniger mechanischem Kraftaufwand zu montieren, indem das Lager vor dem Einbau aufgeweitet wird.
Die Qualität der Installation hängt nicht nur von der vom Heizgerät angezeigten Temperatur ab. Der eigentliche Eingriff, erforderliche Erweiterung, Temperaturverteilung, Entmagnetisierung, Transferzeit und endgültige Sitzposition müssen berücksichtigt werden.
Für die industrielle Produktion, Diese Faktoren sollten als Teile eines koordinierten Montageprozesses behandelt werden.
Wenn das Heizsystem auf die Lager- und Installationsanforderungen abgestimmt ist, Induktionserwärmung kann einen kontrollierten und wiederholbaren Ansatz für die Lagermontage bieten. Für den umgekehrten Vorgang des Ausbaus eines eingebauten Lagers, siehe unseren Leitfaden zu Induktionslagerentfernung.
Technische Referenzen
1. SKF – Wälzlager und Dichtungen in Elektromotoren und Generatoren
3. Schaeffler – Induktionsheizgeräte HEATER, Bedienungsanleitung BA 94
4. Schaeffler – Induktionsheizgeräte HEATER, Bedienungsanleitung BA 42
5. NTN – Anweisungen zur Lagermontage
Für die Lagermontage ist eine Induktionserwärmung erforderlich?
Teilen Sie uns Ihren Lagertyp und Ihre Abmessungen mit, Presspassung, zulässige Temperatur- und Produktionsanforderungen. KECHUANG kann Ihnen dabei helfen, eine geeignete Induktionsheizanordnung genau zu bewerten, wiederholbare Lagerinstallation.


