
Aquecimento por indução para montagem de rolamentos: Controlo de Temperatura, Expansão térmica e precisão de instalação
Um guia prático para condições de aquecimento, Limites de temperatura e precisão de ajuste de interferência
Quando um rolamento tem um ajuste interferente em seu eixo, montá-lo em temperatura ambiente pode exigir força considerável. Para rolamentos médios e grandes, isso pode dificultar a instalação e aumentar o risco de danificar o rolamento ou suas superfícies de contato.
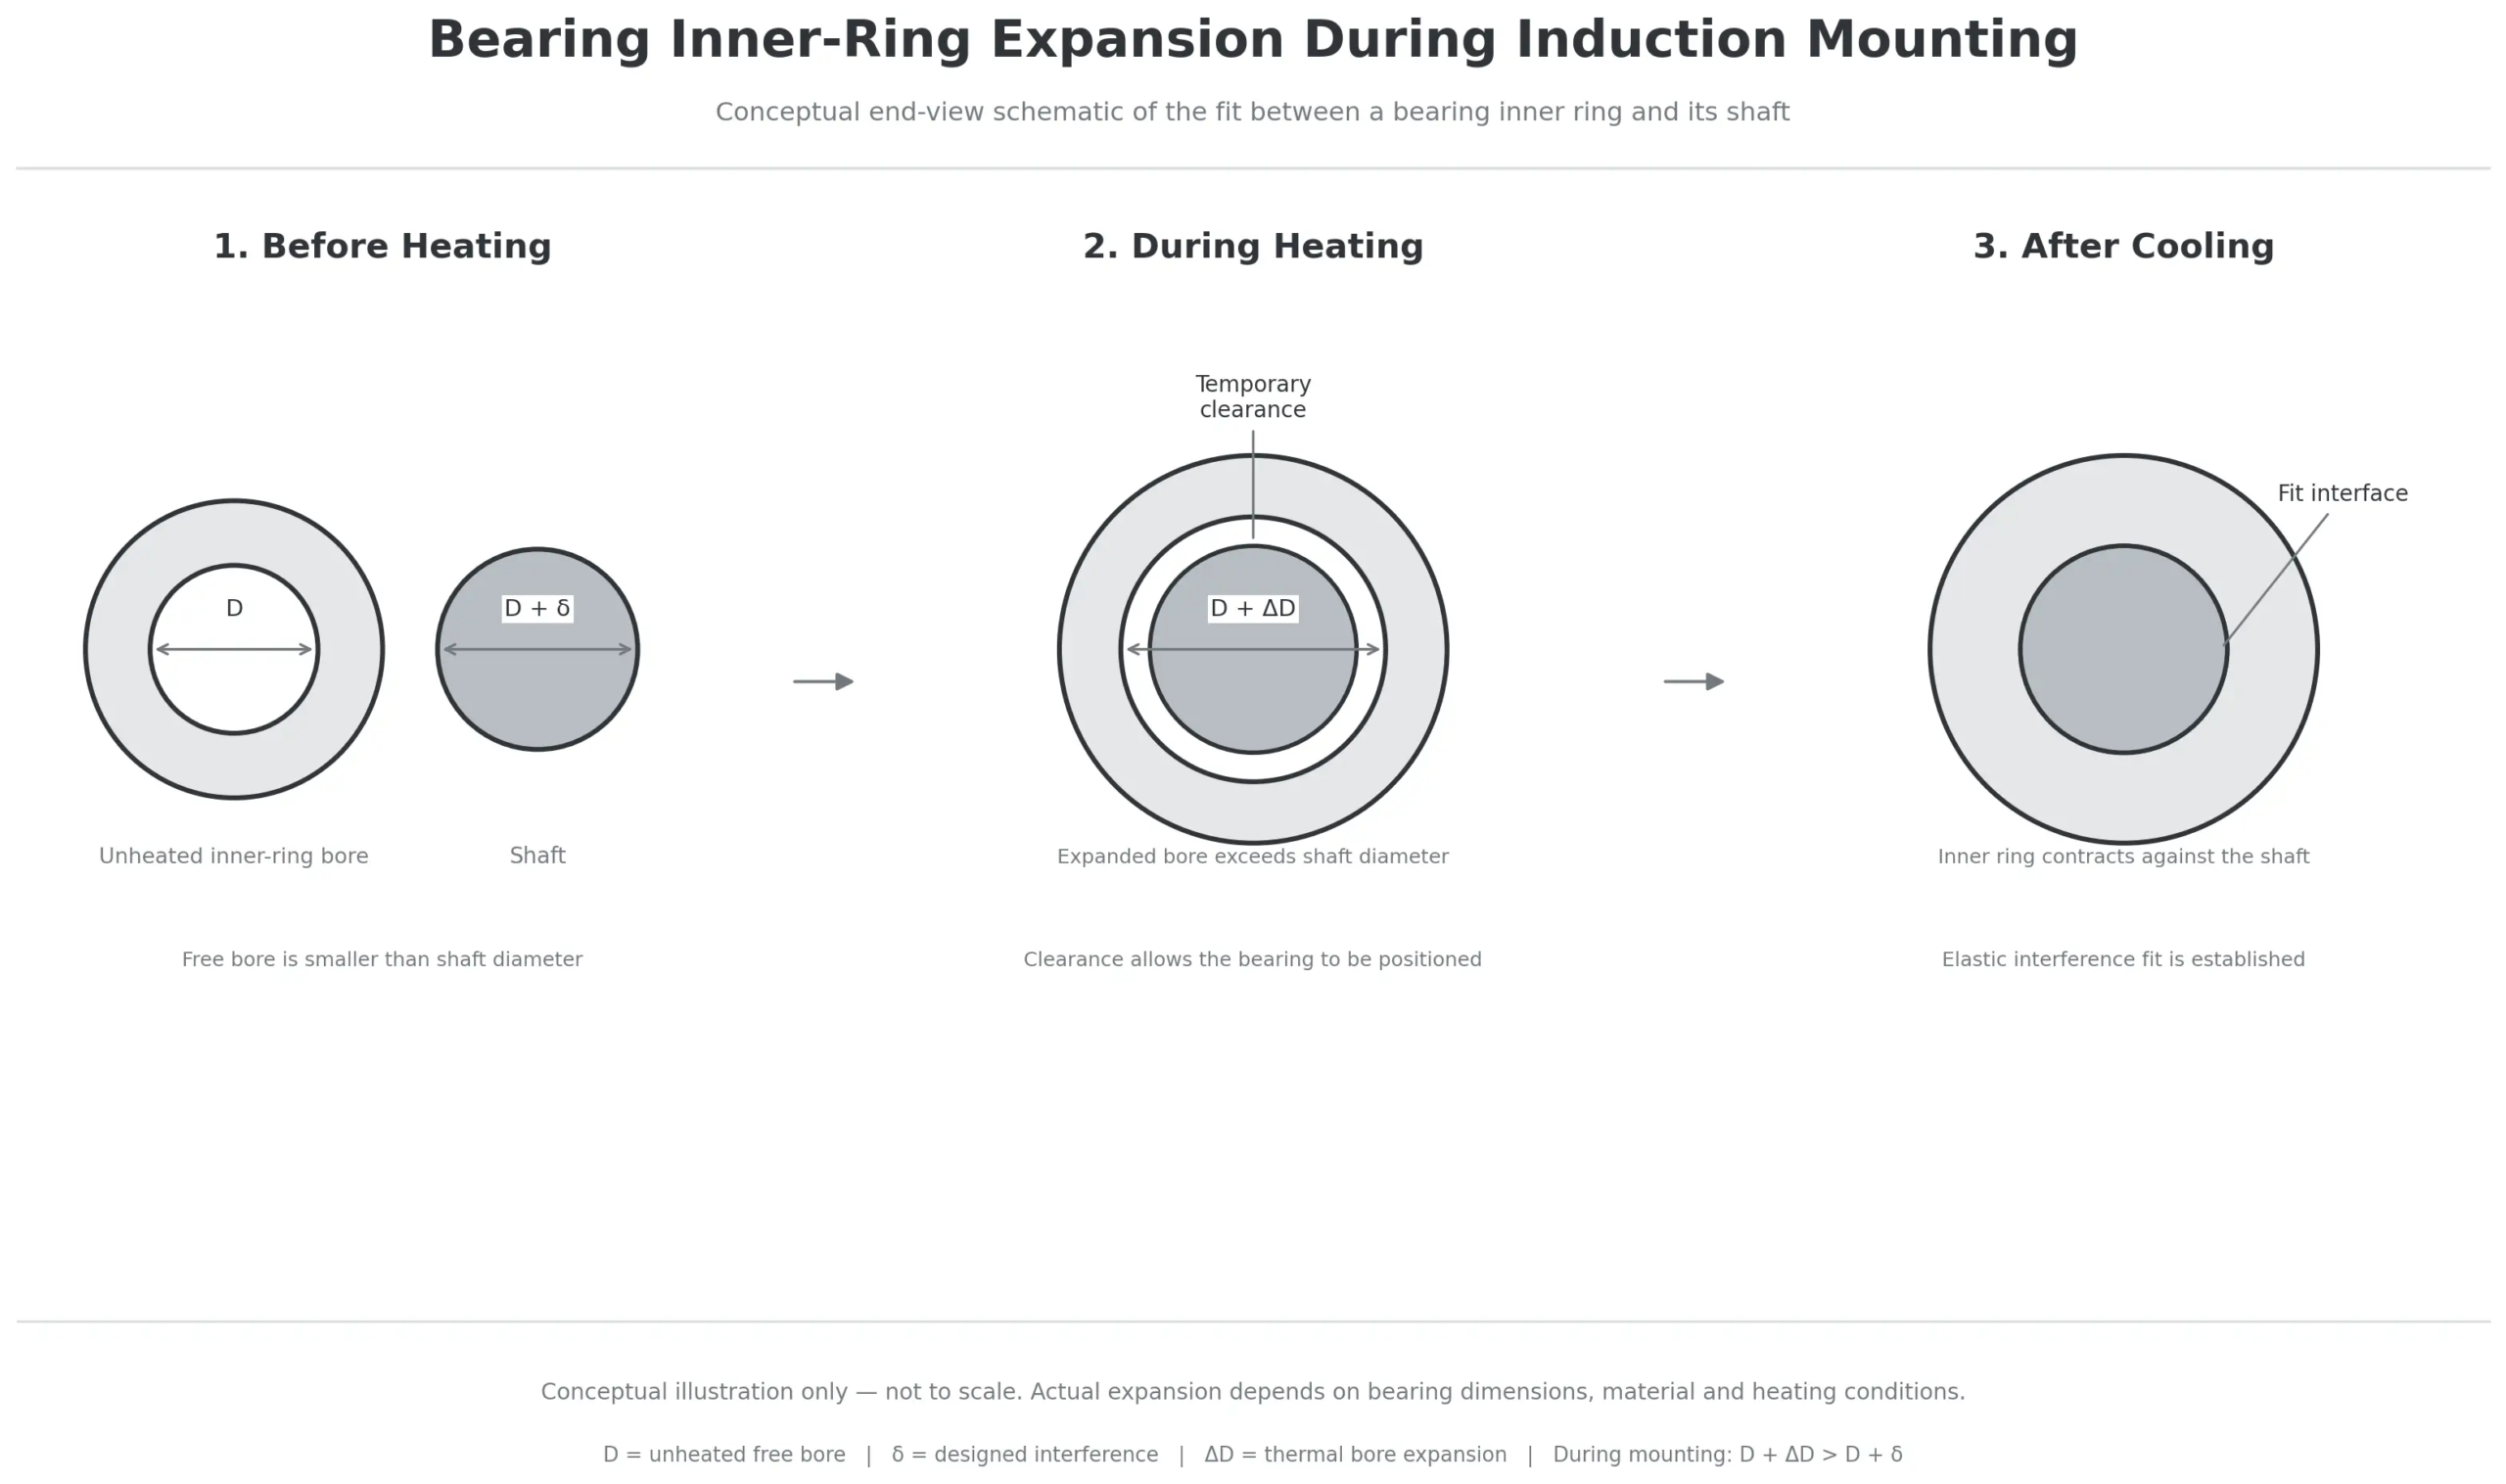
Aquecimento por indução fornece uma maneira controlada de superar esse problema. Aquecendo o rolamento, seus anéis se expandem e o furo fica temporariamente maior. O rolamento pode então ser posicionado no eixo com menos força mecânica. À medida que esfria, o anel interno se contrai e estabelece o ajuste de interferência necessário.
No entanto, bem-sucedido montagem de rolamento envolve mais do que atingir uma temperatura alvo. A expansão necessária, distribuição de temperatura, o tempo de transferência e a posição final do assento afetam o resultado.
Este artigo explica como o aquecimento por indução é usado para montagem de rolamentos, como determinar as condições de aquecimento necessárias e o que precisa ser verificado para obter uma instalação precisa.
2. Expansão térmica e espaço de montagem necessário
3. Controle de temperatura dos rolamentos e limites de aquecimento
4. Do aquecimento por indução à instalação final
5. Ajuste do rolamento e precisão da instalação
6. Problemas comuns durante a montagem do rolamento
7. Selecionando um sistema de aquecimento por indução para montagem de rolamentos
1. Por que o aquecimento por indução é usado para montagem de rolamentos
Um ajuste interferente é comumente usado entre o anel interno de um rolamento e seu eixo para evitar movimento relativo durante a operação.
Para rolamentos menores, ferramentas de montagem mecânica podem ser suficientes. À medida que o tamanho do rolamento e a interferência aumentam, no entanto, a força de montagem necessária pode se tornar substancial.
If mounting force is transmitted through the rolling elements rather than applied directly to the ring with the interference fit, the raceways can develop permanent indentations known as brinelling. This may lead to increased vibration, noise and premature bearing failure.
Aquecimento por indução reduces the force required by temporarily expanding the bearing before installation.
It is particularly useful for:
•Medium and large rolling bearings
•Bearings with relatively heavy interference fits
•Repeated bearing installation in industrial production
•Applications where controlled heating is preferable to manual heating methods
Which component should be heated?
The installation arrangement determines the heating method.
When the inner ring has an interference fit with the shaft, heating the bearing is a common approach. A expansão resultante do anel interno aumenta o diâmetro do furo e facilita a montagem.
Se o anel externo tiver um ajuste de interferência com o alojamento, aquecer a caixa pode ser considerado em vez disso. Isto requer um arranjo de aquecimento adequado e consideração dos componentes circundantes.
Onde ambos os ajustes são justos, a sequência de instalação deve ser avaliada como uma operação de montagem completa.
O aquecimento por indução não é apropriado para todos os rolamentos. Rolamentos de precisão, rolamentos selados, unidades integradas em sensores e rolamentos contendo materiais sensíveis à temperatura podem ter restrições específicas. As instruções do fabricante devem ser verificadas antes de selecionar o método de aquecimento.
2. Expansão térmica e espaço de montagem necessário
2.1 Quanta expansão é necessária?
A temperatura de aquecimento necessária está principalmente relacionada à interferência entre o furo do rolamento e o eixo.
Quando o anel interno do rolamento se expande, a diferença entre os dois diâmetros de acoplamento diminui. O objetivo é fornecer folga temporária suficiente para que o rolamento atinja sua posição especificada sem força excessiva..
Uma distinção útil é que eliminar a interferência original não é necessariamente suficiente. Normalmente é necessária alguma folga adicional para permitir que o rolamento se mova para a posição.
Para uma estimativa inicial de engenharia, a expansão térmica livre de um diâmetro pode ser expressa como:
Δd ≈ α × d × ΔT
Onde:
•Δd = expansão aproximada do diâmetro
•α = coeficiente de expansão térmica linear
•d = diâmetro original
•ΔT = aumento de temperatura
Esta relação fornece uma estimativa preliminar. As condições reais de montagem também dependem das tolerâncias dimensionais, distribuição de temperatura, perda de calor e a folga de montagem necessária.
A interferência máxima deve ser determinada a partir das dimensões reais do eixo e do rolamento, em vez de confiar apenas nos diâmetros nominais.
2.2 Por que o tempo de transferência é importante
Um valor de expansão calculado não garante que a mesma folga estará disponível quando o rolamento atingir o eixo.
Assim que o aquecimento parar, o rolamento começa a esfriar. Seu diâmetro se contrai gradualmente, reduzindo a folga de montagem disponível.
Isto se torna particularmente importante quando:
•O rolamento é grande ou pesado
•O eixo é longo
•A posição de instalação é de difícil acesso
•O rolamento deve ser movido por uma distância considerável
•A temperatura ambiente é relativamente baixa
Por esta razão, a temperatura alvo e o procedimento de instalação devem ser planejados em conjunto.
A estação de aquecimento deve ser posicionada o mais próximo possível do ponto de instalação, e o equipamento de elevação e as ferramentas de posicionamento devem estar prontos antes do início do aquecimento.
Para uma explicação mais detalhada do cálculo da expansão, veja nosso guia relacionado: Como calcular a temperatura de aquecimento de ajuste retrátil. O mesmo princípio de expansão é aplicado em outras operações de ajuste por contração, como aquecimento por indução para instalação de rotor de motor.
3. Controle de temperatura dos rolamentos e limites de aquecimento
3.1 Definir a temperatura alvo
Não existe uma temperatura de aquecimento única adequada para todos os rolamentos.
A meta depende da expansão necessária, construção do rolamento e limitações de temperatura do fabricante.
Uma temperatura mais alta produz maior expansão, mas também pode afetar a condição metalúrgica do rolamento, lubrificantes e materiais de vedação.
Dois rolamentos com dimensões semelhantes podem, portanto, exigir condições de aquecimento diferentes se tiverem classes de folga diferentes., arranjos de vedação ou especificações de lubrificação.
O alvo de aquecimento deve ser estabelecido a partir do ajuste interferente real e verificado em relação à temperatura permitida para o rolamento específico.
3.2 Os limites de temperatura dependem do projeto do rolamento
As orientações publicadas pelo fabricante ilustram por que os limites de temperatura não devem ser tratados como valores universais.
| Referência | Orientação publicada |
|---|---|
| Schaeffler AQUECEDOR BA 94 | Máximo 120°C para rolamentos e 70°C para rolamentos de precisão |
| Orientação de montagem de rolamentos SKF | Rolamentos vedados com vedações de contato ou blindagens não devem ser aquecidos acima de 80°C na orientação citada |
A Schaeffler também observa que os rolamentos lubrificados com vedações podem ter diferentes temperaturas máximas permitidas.
Estes números são exemplos de documentos específicos do fabricante, limites não intercambiáveis para cada rolamento.
Antes de aquecer, verifique o modelo exato do rolamento, incluindo seus selos, graxa, requisitos de folga interna e precisão.
3.3 Medindo a temperatura correta
Medição de temperatura só é útil quando o sensor está posicionado corretamente.
Para muitos arranjos de aquecimento de rolamentos, o anel interno é o local crítico de medição porque a expansão do furo determina se o rolamento pode ser montado no eixo.
As instruções do aquecedor por indução da Schaeffler descrevem o posicionamento do sensor de temperatura na face final do anel interno, perto do furo.
O sensor deve fazer contato adequado com uma superfície de medição limpa.
Para rolamentos grandes ou aplicações onde as diferenças de temperatura entre os anéis são importantes, monitorar as temperaturas do anel interno e externo pode fornecer informações adicionais do processo.
Uma leitura de temperatura em um local não deve ser automaticamente interpretada como prova de que todo o rolamento atingiu uma temperatura uniforme.
3.4 Controlando a diferença de temperatura entre os anéis
Os anéis interno e externo não aquecem necessariamente na mesma taxa.
Dependendo da geometria do rolamento e das condições de aquecimento, o anel interno pode ficar mais quente que o anel externo. Uma grande diferença de temperatura pode criar tensões térmicas e afetar o processo de montagem.
Alguns aquecedores por indução industriais fornecem controle de rampa ou controle de temperatura diferencial.
Estas funções ajudam a gerir a taxa de aquecimento e a diferença de temperatura entre os anéis. Eles são particularmente relevantes no processamento de rolamentos grandes, rolamentos de precisão ou componentes com seções transversais relativamente espessas.
O método de controle apropriado deve ser estabelecido através da geometria real do rolamento e dos requisitos de aquecimento.
4. Do aquecimento por indução à instalação final
Um processo de montagem confiável requer preparação antes do rolamento entrar no aquecedor.
4.1 Prepare a área de rolamento e instalação
Verifique a identificação do rolamento, instruções de montagem e temperatura de aquecimento permitida.
O eixo e os assentos dos rolamentos devem ser inspecionados quanto à precisão dimensional, limpeza e danos superficiais.
Prepare o equipamento de elevação, posicionando ferramentas e área de instalação antes de iniciar o ciclo de aquecimento. Isso evita atrasos desnecessários depois que o rolamento atinge a temperatura alvo.
4.2 Aqueça e monitore o rolamento
Posicione o rolamento de acordo com as instruções do fabricante do aquecedor por indução.
O jugo de suporte, o sensor de temperatura e o arranjo de aquecimento devem ser adequados às dimensões e peso do rolamento.
O ciclo de aquecimento pode usar controle de temperatura, controle de tempo ou controle de rampa, dependendo do equipamento e aplicação.
Para produção em série, o controle baseado em temperatura é geralmente útil quando as condições de partida ou as dimensões dos componentes variam. As configurações baseadas no tempo devem ser estabelecidas através de testes com peças de trabalho e condições de processo consistentes.
O ciclo de aquecimento deve ser monitorizado em vez de depender exclusivamente de um tempo de aquecimento previamente estabelecido.
4.3 Desmagnetize antes da instalação
O aquecimento por indução pode deixar magnetismo residual em um rolamento.
Se o rolamento não estiver devidamente desmagnetizado, pode atrair partículas ferrosas durante o manuseio e instalação. A contaminação nas pistas ou nos corpos rolantes pode afetar o desempenho do rolamento.
Muitos aquecedores industriais de rolamentos por indução incluem um ciclo automático de desmagnetização.
Onde o equipamento não oferece esta função, um procedimento de desmagnetização apropriado deve ser seguido de acordo com as instruções do fabricante do equipamento.
A desmagnetização é, portanto, uma parte importante do processo de aquecimento do rolamento, não é simplesmente uma operação de acabamento opcional.
4.4 Transferir e posicionar o rolamento aquecido
Assim que o aquecimento e a desmagnetização estiverem concluídos, transfira o rolamento para o eixo imediatamente.
Utilize equipamento de elevação adequado para rolamentos grandes e evite colocar cargas desnecessárias na gaiola, vedações ou outros componentes sensíveis.
O rolamento deve estar alinhado com o eixo antes de ser movido para sua posição final.
Se o rolamento começar a esfriar antes de atingir a posição necessária, seu diâmetro pode se contrair e a folga disponível pode desaparecer. Não compense aplicando força de impacto descontrolada.
O método de instalação deve permitir que o rolamento atinja a posição axial especificada sem transmitir força excessiva através dos corpos rolantes.
Quando exigido pelo procedimento do fabricante do rolamento, mantenha o rolamento contra o ressalto do eixo enquanto ele esfria.
4.5 Segurança durante aquecimento e manuseio
O aquecimento dos rolamentos envolve altas temperaturas, equipamentos elétricos e campos eletromagnéticos.
Os operadores devem seguir as instruções de segurança do fabricante do equipamento, incluindo:
•Usar luvas adequadas resistentes ao calor, calçado de segurança e proteção para os olhos
•Utilizar equipamento de elevação apropriado para o peso suportado
•Manter relógios e objetos metálicos soltos longe da área de aquecimento ativa
•Observando os requisitos de segurança eletromagnética, especialmente para pessoas com marca-passos ou outros implantes médicos
•Evitar contato com peças quentes
•Fornecer ventilação adequada onde fumaça ou vapor possam ser produzidos
Somente pessoal treinado deve operar o equipamento de aquecimento e manuseio.
5. Ajuste do rolamento e precisão da instalação
Alcançar a temperatura de aquecimento correta não, por si só, confirme se o rolamento foi instalado corretamente.
O ajuste final deve ser verificado em relação ao desenho de montagem e aos requisitos do fabricante do rolamento.
5.1 Inspecionando os assentos do eixo e do alojamento
Antes de montar, verifique as dimensões reais dos componentes correspondentes.
Pontos de inspeção importantes incluem:
•Diâmetro e tolerância do assento do eixo
•Diâmetro e tolerância do furo da carcaça, quando aplicável
•Condição e limpeza da superfície
•Redondeza e cilindricidade quando especificado
•Dimensões dos ombros e superfícies de assento
Dimensões incorretas do eixo não podem ser corrigidas aumentando a temperatura de aquecimento do rolamento.
O ajuste deve ser estabelecido a partir das tolerâncias dimensionais especificadas.
5.2 Verificando o alinhamento e a posição axial
Durante a instalação, o rolamento deve permanecer alinhado com o eixo.
O desalinhamento pode fazer com que o rolamento emperre antes de atingir sua posição final, potencialmente danificando o assento do eixo ou o furo do rolamento.
As buchas guia e os acessórios de posicionamento podem ser úteis para rolamentos grandes ou conjuntos com acesso limitado.
O rolamento deve atingir o ressalto de localização especificado ou a posição axial sem força mecânica desnecessária.
5.3 Compreendendo a folga interna após a montagem
Mudanças na folga interna do rolamento durante a instalação.
Quando o anel interno é montado com ajuste interferente no eixo, ele se expande elasticamente. Isso geralmente reduz a folga interna radial.
Um ajuste interferente entre o anel externo e o alojamento também pode influenciar a folga final.
As diferenças de temperatura operacional entre os anéis interno e externo podem afetar ainda mais a folga durante o serviço.
Consequentemente, a classe de folga inicial do rolamento deve ser considerada juntamente com o ajuste do eixo, ajuste da carcaça e condições de operação.
Para aplicações onde a redução da folga faz parte das especificações de instalação, deve ser medido usando o método apropriado em vez de inferido a partir da temperatura de aquecimento.
5.4 Requisitos adicionais para rolamentos com furo cônico
Os rolamentos com furo cônico exigem uma abordagem diferente de muitos rolamentos com furo cilíndrico.
Seu ajuste final é comumente estabelecido por acionamento axial controlado em uma sede cônica ou bucha adaptadora.
Dependendo do tipo de rolamento, a instalação pode ser verificada através:
•Redução da folga interna radial
•Distância de subida axial
•Posição de montagem especificada
•Outros procedimentos de medição definidos pelo fabricante
O aquecimento pode ser usado onde permitido, mas a temperatura de aquecimento não estabelece o ajuste final de um rolamento com furo cônico.
O procedimento de montagem especificado ainda deve ser seguido.
6. Problemas comuns durante a montagem do rolamento
A tabela a seguir resume os problemas que podem ocorrer durante a montagem do rolamento de indução e as verificações que devem ser feitas antes de alterar as configurações de aquecimento..
| Problema | Possível causa | O que verificar |
|---|---|---|
| O rolamento não consegue alcançar o ressalto do eixo | Expansão insuficiente ou interferência excessiva | Dimensões reais do eixo e do furo, temperatura alvo e tempo de transferência |
| A temperatura do rolamento excede o limite | Ponto de ajuste ou posicionamento incorreto do sensor | Limite de temperatura do fabricante do rolamento e contato do sensor |
| Grande diferença de temperatura entre os anéis | Taxa de aquecimento ou disposição da peça inadequada | Temperaturas do anel interno e externo, configuração de suporte e aquecimento |
| O rolamento fica preso durante a transferência | Resfriamento excessivo antes da instalação | Distância de transferência, sequência de manuseio e preparação da instalação |
| O rolamento não está assentado corretamente | Desalinhamento ou posicionamento axial incorreto | Ombro do eixo, disposição da guia e posição final |
| O magnetismo residual permanece | Desmagnetização incompleta ou ausente | Ciclo de desmagnetização e medição de magnetismo residual quando necessário |
| A folga interna final está incorreta | Seleção de ajuste incorreta ou condições dimensionais | Autorização inicial, ajuste do eixo, ajuste do alojamento e método de verificação especificado |
O aumento da temperatura de aquecimento não deve ser a primeira resposta a todos os problemas de instalação.
Erros dimensionais, O mau alinhamento e o tempo excessivo de transferência podem produzir sintomas semelhantes, mas requerem ações corretivas diferentes.
7. Selecionando um sistema de aquecimento por indução para montagem de rolamentos
O apropriado sistema de aquecimento por indução depende do rolamento e do processo de instalação, não apenas o diâmetro externo do rolamento.
Antes de selecionar o equipamento, as seguintes informações devem ser estabelecidas.
| Informações do aplicativo | Por que isso importa |
|---|---|
| Tipo e modelo de rolamento | Identifica restrições de construção e fabricante |
| Furo, diâmetro externo e largura | Define a geometria da peça |
| Suportando peso | Afeta a capacidade de aquecimento e arranjos de elevação |
| Diâmetro e tolerância do eixo | Estabelece o ajuste de interferência |
| Classe de folga do rolamento | Influencia os requisitos de montagem e aquecimento |
| Vedações e lubrificação | Determina a temperatura permitida |
| Temperatura de montagem necessária | Define a condição de aquecimento alvo |
| Tempo do ciclo de aquecimento | Determina a capacidade de produção |
| Quantidade de produção diária | Influencia a configuração do equipamento |
| Posição de instalação | Determina arranjos de manuseio e transferência |
Para produção em série, recursos adicionais podem incluir controle automático de temperatura, controle de rampa, monitoramento de temperatura diferencial, desmagnetização automática e programas de aquecimento armazenados.
Para rolamentos grandes, o arranjo de aquecimento e sistema de elevação devem ser considerados em conjunto. Um aquecedor capaz de atingir a temperatura necessária não é necessariamente adequado se o rolamento não puder ser transferido e posicionado com segurança dentro do tempo de instalação disponível.
A configuração final deve ser avaliada usando as dimensões reais do rolamento, atender aos requisitos e condições de produção.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Que temperatura um rolamento deve atingir antes da instalação?
Não existe uma temperatura alvo universal. Depende do ajuste de interferência, folga de montagem necessária, projeto do rolamento e temperatura permitida pelo fabricante. A meta deve ser calculada a partir do ajuste real e verificada em relação à documentação do rolamento.
Todos os rolamentos podem ser montados usando aquecimento por indução?
Não. Muitos rolamentos de aço são adequados para montagem a quente por indução, mas alguma precisão, selado, Projetos de rolamentos especiais e integrados a sensores têm restrições adicionais. Sempre verifique as instruções do fabricante antes de aquecer.
Por que um rolamento aquecido por indução precisa de desmagnetização?
O aquecimento por indução pode deixar magnetismo residual no rolamento. Isto pode atrair partículas ferrosas para as pistas e elementos rolantes. A desmagnetização reduz o risco de contaminação magnética durante a instalação.
Does induction heating affect bearing internal clearance?
Heating temporarily changes the dimensions of the bearing rings. After mounting, the interference fit between the inner ring and shaft generally reduces radial internal clearance. The final clearance also depends on the outer ring fit and operating temperature conditions.
Can sealed bearings be induction heated?
Some sealed bearings can be heated if the manufacturer permits it and the temperature remains within the limits of the seals and lubricant. Others may have more restrictive mounting requirements. The specific bearing documentation should always take priority over general heating recommendations.
Conclusão
Induction heating makes it possible to mount many interference-fit bearings with less mechanical force by expanding the bearing before installation.
A qualidade da instalação depende mais do que a temperatura exibida pelo aquecedor. A interferência real, expansão necessária, distribuição de temperatura, desmagnetização, o tempo de transferência e a posição final do assento devem ser considerados.
Para produção industrial, esses fatores devem ser tratados como partes de um processo de montagem coordenado.
Quando o sistema de aquecimento corresponde aos requisitos de rolamento e instalação, o aquecimento por indução pode fornecer uma abordagem controlada e repetível para montagem de rolamentos. Para a operação inversa de remoção de um rolamento montado, veja o nosso guia sobre remoção de rolamentos por indução.
Referências Técnicas
1. SKF – Rolamentos e vedações em motores elétricos e geradores
2. SKF – Contaminação de Rolamentos
3. Schaeffler – Dispositivos de aquecimento por indução HEATER, Instruções de operação BA 94
4. Schaeffler – Dispositivos de aquecimento por indução HEATER, Instruções de operação BA 42
5. NTN – Instruções de montagem de rolamentos
Precisa de aquecimento por indução para montagem de rolamentos?
Diga-nos o tipo e as dimensões do seu rolamento, ajuste de interferência, temperatura permitida e requisitos de produção. KECHUANG pode ajudá-lo a avaliar um arranjo de aquecimento por indução adequado para precisão, instalação de rolamento repetível.


