
Calentamiento por inducción para montaje de rodamientos: Control de temperatura, Precisión de instalación y expansión térmica
Una guía práctica sobre las condiciones de calefacción, Límites de temperatura y precisión de ajuste de interferencias
Cuando un rodamiento tiene un ajuste de interferencia con su eje, montarlo a temperatura ambiente puede requerir una fuerza considerable. Para rodamientos medianos y grandes, Esto puede dificultar la instalación y aumentar el riesgo de dañar el rodamiento o sus superficies de contacto..
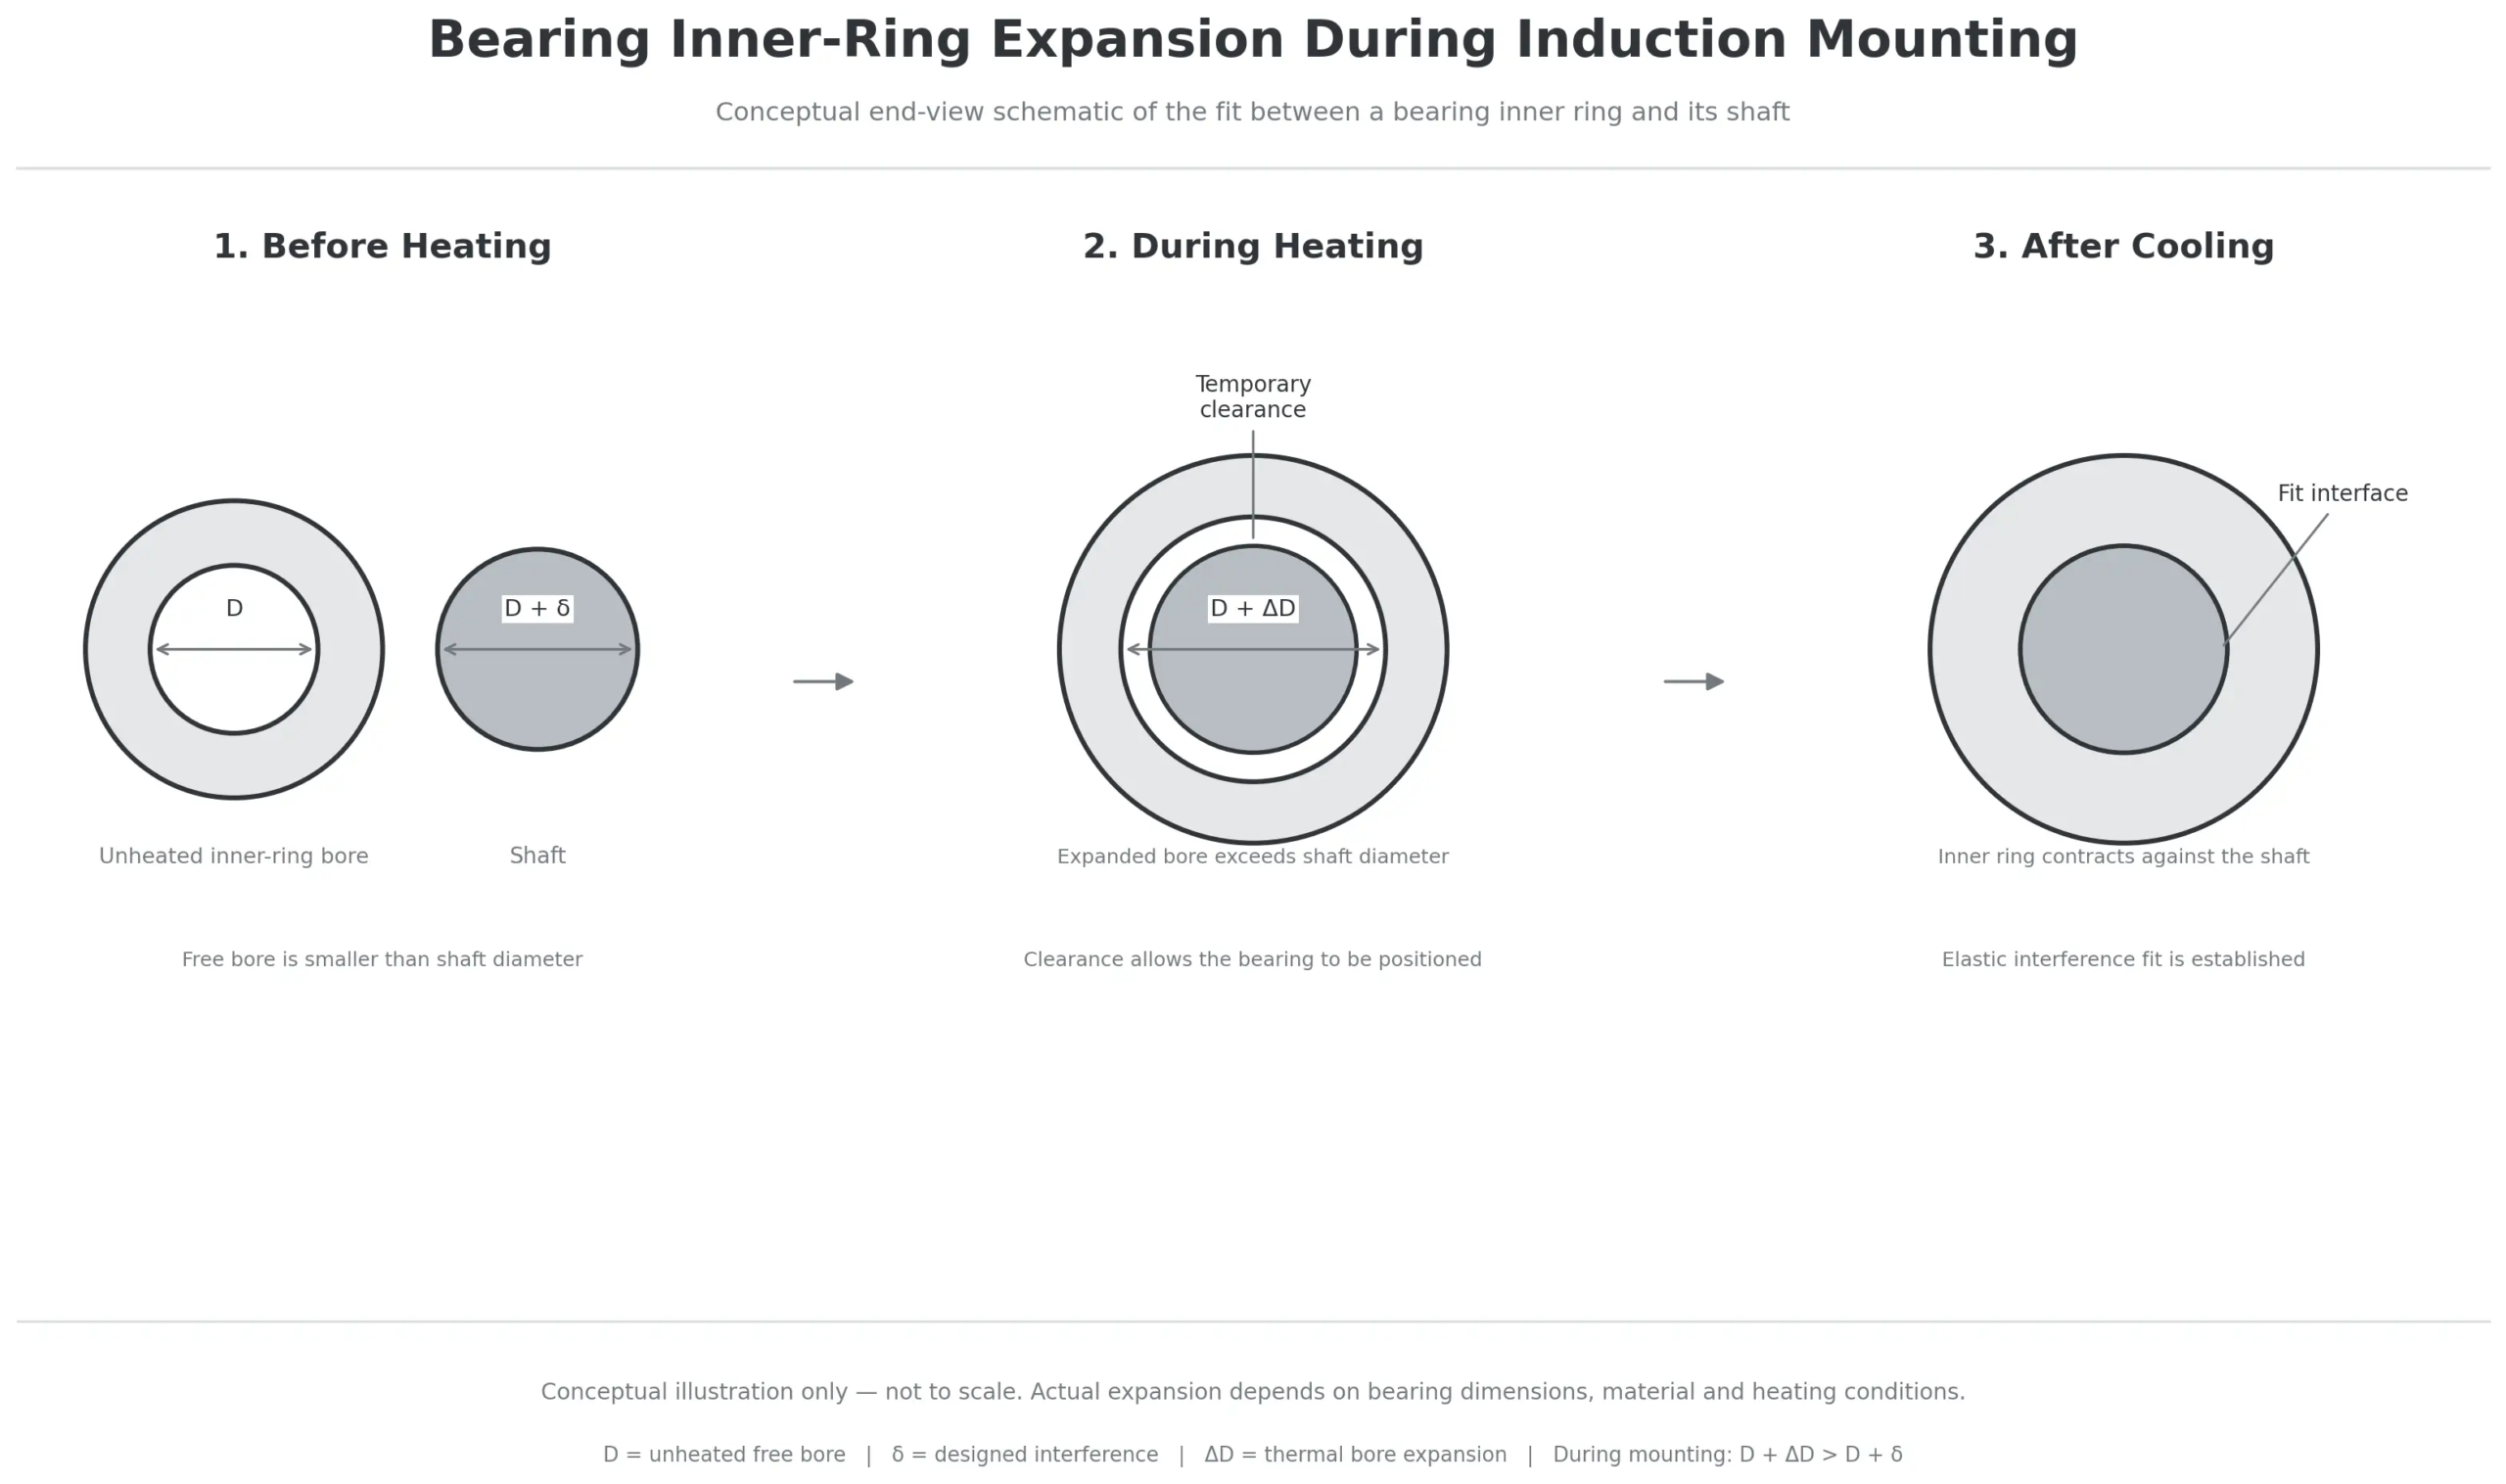
Calentamiento por inducción Proporciona una forma controlada de superar este problema.. Calentando el rodamiento, sus anillos se expanden y el orificio se hace temporalmente más grande. De este modo, el rodamiento se puede colocar en el eje con menos fuerza mecánica.. mientras se enfría, el anillo interior se contrae y establece el ajuste de interferencia requerido.
Sin embargo, exitoso montaje de rodamientos implica más que alcanzar una temperatura objetivo. La expansión requerida, distribución de temperatura, El tiempo de transferencia y la posición final del asiento afectan el resultado..
Este artículo explica cómo se utiliza el calentamiento por inducción para el montaje de rodamientos., cómo determinar las condiciones de calefacción requeridas y qué se debe verificar para lograr una instalación precisa.
2. Expansión térmica y espacio libre de montaje requerido
3. Control de temperatura de los rodamientos y límites de calentamiento
4. Del calentamiento por inducción a la instalación final
5. Precisión de instalación y ajuste de rodamientos
6. Problemas comunes durante el montaje de rodamientos
7. Selección de un sistema de calentamiento por inducción para el montaje de rodamientos
1. Por qué se utiliza el calentamiento por inducción para el montaje de rodamientos
Se utiliza comúnmente un ajuste de interferencia entre el aro interior de un rodamiento y su eje para evitar el movimiento relativo durante la operación..
Para rodamientos más pequeños, las herramientas de montaje mecánicas pueden ser suficientes. A medida que aumentan el tamaño del rodamiento y la interferencia, sin embargo, la fuerza de montaje requerida puede llegar a ser sustancial.
Si la fuerza de montaje se transmite a través de los elementos rodantes en lugar de aplicarse directamente al anillo con el ajuste de interferencia, Las pistas de rodadura pueden desarrollar muescas permanentes conocidas como brinelling.. Esto puede provocar un aumento de la vibración., Ruido y fallo prematuro de los rodamientos..
Calentamiento por inducción Reduce la fuerza requerida al expandir temporalmente el rodamiento antes de la instalación..
Es particularmente útil para:
•Rodamientos medianos y grandes.
•Rodamientos con ajustes de interferencia relativamente pesados
•Instalación repetida de rodamientos en producción industrial.
•Aplicaciones en las que el calentamiento controlado es preferible a los métodos de calentamiento manual
¿Qué componente se debe calentar??
La disposición de la instalación determina el método de calefacción..
Cuando el aro interior tiene un ajuste de interferencia con el eje, calentar el rodamiento es un enfoque común. La expansión resultante del anillo interior aumenta el diámetro del agujero y facilita el montaje..
Si el aro exterior tiene un ajuste de interferencia con la carcasa, En su lugar, se puede considerar calentar la vivienda.. Esto requiere una disposición de calefacción adecuada y la consideración de los componentes circundantes..
Donde ambos ajustes son ajustados, La secuencia de instalación debe evaluarse como una operación de montaje completa..
El calentamiento por inducción no es apropiado para todos los rodamientos. Rodamientos de precisión, rodamientos sellados, Las unidades con sensor integrado y los rodamientos que contienen materiales sensibles a la temperatura pueden tener restricciones específicas.. Se deben consultar las instrucciones del fabricante antes de seleccionar el método de calentamiento..
2. Expansión térmica y espacio libre de montaje requerido
2.1 ¿Cuánta expansión se necesita??
La temperatura de calentamiento requerida está relacionada principalmente con la interferencia entre el orificio del rodamiento y el eje..
Cuando el aro interior del rodamiento se expande, la diferencia entre los dos diámetros de acoplamiento disminuye. El objetivo es proporcionar suficiente espacio temporal para que el rodamiento alcance su posición especificada sin fuerza excesiva..
Una distinción útil es que eliminar la interferencia original no es necesariamente suficiente.. Normalmente se necesita algo de espacio adicional para permitir que el rodamiento se mueva a su posición..
Para una estimación inicial de ingeniería, la expansión térmica libre de un diámetro se puede expresar como:
Δd ≈ α × d × Δt
Dónde:
•Δd = expansión del diámetro aproximado
•α = coeficiente de expansión térmica lineal
•d = diámetro original
•Δt = aumento de temperatura
Esta relación proporciona una estimación preliminar.. Las condiciones de montaje reales también dependen de las tolerancias dimensionales., distribución de temperatura, pérdida de calor y el espacio libre de montaje requerido.
La interferencia máxima debe determinarse a partir de las dimensiones reales del eje y del rodamiento., en lugar de depender únicamente de los diámetros nominales.
2.2 Por qué es importante el tiempo de transferencia
Un valor de expansión calculado no garantiza que estará disponible el mismo juego cuando el rodamiento llegue al eje..
Una vez que se detiene el calentamiento, el rodamiento comienza a enfriarse. Su diámetro se contrae gradualmente, reduciendo el espacio libre de montaje disponible.
Esto se vuelve particularmente importante cuando:
•El rodamiento es grande o pesado.
•El eje es largo
•La posición de instalación es de difícil acceso.
•El rodamiento debe moverse una distancia considerable.
•La temperatura ambiente es relativamente baja.
Por esta razón, la temperatura objetivo y el procedimiento de instalación deben planificarse juntos.
La estación de calefacción debe colocarse lo más cerca posible del punto de instalación., y el equipo de elevación y las herramientas de posicionamiento deben estar listos antes de que comience el calentamiento..
Para una explicación más detallada del cálculo de expansión, ver nuestra guía relacionada: Cómo calcular la temperatura de calentamiento de ajuste por contracción. El mismo principio de expansión se aplica en otras operaciones de ajuste por contracción., como calentamiento por inducción para la instalación del rotor del motor.
3. Control de temperatura de los rodamientos y límites de calentamiento
3.1 Configuración de la temperatura objetivo
No existe una única temperatura de calentamiento adecuada para todos los rodamientos..
El objetivo depende de la expansión requerida., Construcción del rodamiento y limitaciones de temperatura del fabricante..
Una temperatura más alta produce una mayor expansión., pero también puede afectar la condición metalúrgica del rodamiento., lubricantes y materiales de sellado.
Por lo tanto, dos rodamientos con dimensiones similares pueden requerir diferentes condiciones de calentamiento si tienen diferentes clases de juego., Disposiciones de sellado o especificaciones de lubricación..
El objetivo de calentamiento debe establecerse a partir del ajuste de interferencia real y compararse con la temperatura permitida para el rodamiento específico..
3.2 Los límites de temperatura dependen del diseño del rodamiento
La guía publicada por el fabricante ilustra por qué los límites de temperatura no deben tratarse como valores universales.
| Referencia | Guía publicada |
|---|---|
| Schaeffler CALENTADOR BA 94 | Máximo 120°C para rodamientos y 70°C para rodamientos de precisión |
| Guía de montaje de rodamientos SKF | Los rodamientos sellados con sellos de contacto o escudos no deben calentarse por encima de 80°C en la guía citada |
Schaeffler también señala que los rodamientos lubricados con obturaciones pueden tener diferentes temperaturas máximas permitidas..
Estas cifras son ejemplos de documentos específicos del fabricante., Límites no intercambiables para cada rodamiento..
Antes de calentar, comprobar el modelo de rodamiento exacto, incluyendo sus sellos, grasa, requisitos de precisión y espacio libre interno.
3.3 Medir la temperatura correcta
Medición de temperatura Sólo es útil cuando el sensor está colocado correctamente..
Para muchas disposiciones de calentamiento de rodamientos, El aro interior es el lugar de medición crítico porque la expansión del orificio determina si el rodamiento se puede montar en el eje..
Las instrucciones del calentador de inducción de Schaeffler describen la colocación del sensor de temperatura en el extremo del anillo interior., cerca del agujero.
El sensor debe hacer contacto adecuado con una superficie de medición limpia..
Para rodamientos grandes o aplicaciones donde las diferencias de temperatura entre los anillos son importantes, El monitoreo de las temperaturas del anillo interior y exterior puede proporcionar información adicional sobre el proceso..
Una lectura de temperatura en un lugar no debe interpretarse automáticamente como prueba de que todo el rodamiento ha alcanzado una temperatura uniforme..
3.4 Controlar la diferencia de temperatura entre anillos
Los anillos interior y exterior no necesariamente se calientan al mismo ritmo..
Dependiendo de la geometría del rodamiento y las condiciones de calentamiento, El aro interior puede calentarse más que el aro exterior.. Una gran diferencia de temperatura puede crear tensiones térmicas y afectar el proceso de montaje..
Algunos calentadores de inducción industriales proporcionan control de rampa o control de temperatura diferencial..
Estas funciones ayudan a gestionar la velocidad de calentamiento y la diferencia de temperatura entre los anillos.. Son particularmente relevantes cuando se procesan rodamientos grandes., rodamientos de precisión o componentes con secciones transversales relativamente gruesas.
El método de control apropiado debe establecerse a través de la geometría real del rodamiento y los requisitos de calefacción..
4. Del calentamiento por inducción a la instalación final
Un proceso de montaje confiable requiere preparación antes de que el rodamiento ingrese al calentador.
4.1 Prepare el área de instalación y rodamientos
Verifique la identificación del rodamiento, Instrucciones de montaje y temperatura de calentamiento permitida..
Se deben inspeccionar los asientos del eje y del cojinete para verificar la precisión dimensional., limpieza y daños superficiales.
Preparar el equipo de elevación., Posicionamiento de herramientas y área de instalación antes de iniciar el ciclo de calentamiento.. Esto evita retrasos innecesarios después de que el rodamiento alcanza su temperatura objetivo..
4.2 Calentar y controlar el rodamiento
Coloque el rodamiento de acuerdo con las instrucciones del fabricante del calentador de inducción..
el yugo de apoyo, El sensor de temperatura y la disposición de calefacción deben ser adecuados para las dimensiones y el peso del rodamiento..
El ciclo de calentamiento puede utilizar control de temperatura., control de tiempo o control de rampa, dependiendo del equipo y la aplicación.
Para producción repetida, El control basado en la temperatura es generalmente útil cuando las condiciones iniciales o las dimensiones de los componentes varían.. Los ajustes basados en el tiempo deben establecerse mediante pruebas con piezas de trabajo y condiciones de proceso consistentes..
Se debe controlar el ciclo de calentamiento en lugar de depender exclusivamente de un tiempo de calentamiento previamente establecido..
4.3 Desmagnetizar antes de la instalación
El calentamiento por inducción puede dejar magnetismo residual en un rodamiento.
Si el rodamiento no está correctamente desmagnetizado, Puede atraer partículas ferrosas durante su manipulación e instalación.. La contaminación en las pistas de rodadura o en los elementos rodantes puede afectar el rendimiento del rodamiento..
Muchos calentadores de cojinetes de inducción industriales incluyen un ciclo de desmagnetización automático..
Cuando el equipo no proporciona esta función, Se debe seguir un procedimiento de desmagnetización adecuado de acuerdo con las instrucciones del fabricante del equipo..
Por lo tanto, la desmagnetización es una parte importante del proceso de calentamiento de los rodamientos., no es simplemente una operación de acabado opcional.
4.4 Transferir y colocar el rodamiento calentado
Una vez completado el calentamiento y la desmagnetización, transfiera el rodamiento al eje rápidamente.
Utilice equipos de elevación adecuados para rodamientos grandes y evite colocar cargas innecesarias sobre la jaula., sellos u otros componentes sensibles.
El rodamiento debe estar alineado con el eje antes de moverlo a su posición final..
Si el rodamiento comienza a enfriarse antes de alcanzar la posición requerida, su orificio puede contraerse y el espacio libre disponible puede desaparecer. No compense aplicando fuerza de impacto incontrolada..
El método de instalación debe permitir que el rodamiento alcance la posición axial especificada sin transmitir una fuerza excesiva a través de los elementos rodantes..
Cuando lo requiera el procedimiento del fabricante del rodamiento, Mantenga el rodamiento contra el hombro del eje mientras se enfría..
4.5 Seguridad durante el calentamiento y manipulación
El calentamiento de los rodamientos implica altas temperaturas., Equipos eléctricos y campos electromagnéticos..
Los operadores deben seguir las instrucciones de seguridad del fabricante del equipo., incluyendo:
•Usar guantes adecuados resistentes al calor, calzado de seguridad y protección ocular
•Utilizar equipo de elevación adecuado al peso que soporta.
•Mantener relojes y objetos metálicos sueltos lejos del área de calefacción activa
•Observancia de los requisitos de seguridad electromagnética, particularmente para personal con marcapasos u otros implantes médicos
•Evitar el contacto con piezas de trabajo calientes.
•Proporcionar una ventilación adecuada donde se pueda producir humo o vapor.
Sólo personal capacitado debe operar el equipo de calefacción y manipulación..
5. Precisión de instalación y ajuste de rodamientos
Alcanzar la temperatura de calentamiento correcta no, por sí mismo, Confirme que el rodamiento se haya instalado correctamente..
El ajuste final debe comprobarse según el plano de montaje y los requisitos del fabricante del rodamiento..
5.1 Inspección de los asientos del eje y la carcasa
Antes del montaje, Verifique las dimensiones reales de los componentes acoplados..
Los puntos de inspección importantes incluyen:
•Diámetro y tolerancia del asiento del eje
•Diámetro y tolerancia del orificio de la carcasa, donde se aplica
•Estado y limpieza de la superficie.
•Redondez y cilindricidad cuando se especifique
•Dimensiones de los hombros y superficies para sentarse.
Las dimensiones incorrectas del eje no se pueden corregir aumentando la temperatura de calentamiento del rodamiento..
El ajuste debe establecerse a partir de las tolerancias dimensionales especificadas..
5.2 Comprobación de alineación y posición axial
Durante la instalación, el rodamiento debe permanecer alineado con el eje.
La desalineación puede hacer que el rodamiento se atasque antes de alcanzar su posición final., Dañar potencialmente el asiento del eje o el orificio del rodamiento..
Los manguitos guía y los dispositivos de posicionamiento pueden resultar útiles para rodamientos grandes o conjuntos con acceso limitado..
El rodamiento debe alcanzar la posición axial o de hombro especificada sin fuerza mecánica innecesaria..
5.3 Comprensión del espacio interno después del montaje
Cambios en el juego interno del rodamiento durante la instalación.
Cuando el aro interior está montado con un ajuste de interferencia en el eje, se expande elásticamente. Esto generalmente reduce el juego interno radial..
Un ajuste de interferencia entre el aro exterior y la carcasa también puede influir en el juego final..
Las diferencias de temperatura de funcionamiento entre los anillos interior y exterior pueden afectar aún más la holgura durante el servicio..
Como consecuencia, La clase de juego inicial del rodamiento debe considerarse junto con el ajuste del eje., Ajuste de la carcasa y condiciones de funcionamiento..
Para aplicaciones donde la reducción del espacio libre es parte de la especificación de instalación, debe medirse utilizando el método apropiado en lugar de inferirse de la temperatura de calentamiento.
5.4 Requisitos adicionales para rodamientos de agujero cónico
Los rodamientos con agujero cónico requieren un enfoque diferente al de muchos rodamientos con agujero cilíndrico.
Su ajuste final se establece normalmente mediante calado axial controlado sobre un asiento cónico o manguito adaptador..
Dependiendo del tipo de rodamiento, La instalación se puede verificar mediante:
•Reducción del juego interno radial
•Distancia de calado axial
•Posición de montaje especificada
•Otros procedimientos de medición definidos por el fabricante
Se puede utilizar calefacción cuando esté permitido., pero la temperatura de calentamiento no establece el ajuste final de un rodamiento con orificio cónico.
Aún así se debe seguir el procedimiento de montaje especificado..
6. Problemas comunes durante el montaje de rodamientos
La siguiente tabla resume los problemas que pueden ocurrir durante el montaje del rodamiento de inducción y las comprobaciones que se deben realizar antes de cambiar los ajustes de calentamiento..
| Problema | Posible causa | Que comprobar |
|---|---|---|
| El rodamiento no puede alcanzar el hombro del eje. | Expansión insuficiente o interferencia excesiva | Dimensiones reales del eje y del orificio, temperatura objetivo y tiempo de transferencia |
| La temperatura del rodamiento excede el límite | Punto de ajuste o ubicación del sensor incorrectos | Límite de temperatura del fabricante del rodamiento y contacto del sensor |
| Gran diferencia de temperatura entre anillos. | Velocidad de calentamiento o disposición de la pieza inadecuada | Temperaturas de los anillos interior y exterior, configuración de soporte y calefacción |
| El rodamiento se atasca durante la transferencia | Enfriamiento excesivo antes de la instalación. | Distancia de transferencia, secuencia de manipulación y preparación de la instalación |
| El rodamiento no está asentado correctamente | Desalineación o posicionamiento axial incorrecto | Hombro del eje, disposición de la guía y posición final |
| El magnetismo residual permanece | Desmagnetización incompleta o ausente | Ciclo de desmagnetización y medición del magnetismo residual cuando sea necesario |
| El juego interno final es incorrecto | Selección de ajuste incorrecta o condiciones dimensionales | Autorización inicial, ajuste del eje, Ajuste de la vivienda y método de verificación especificado. |
Aumentar la temperatura de calefacción no debería ser la primera respuesta a todos los problemas de instalación.
Errores dimensionales, Una mala alineación y un tiempo de transferencia excesivo pueden producir síntomas similares pero requieren diferentes acciones correctivas..
7. Selección de un sistema de calentamiento por inducción para el montaje de rodamientos
el apropiado sistema de calentamiento por inducción Depende del rodamiento y del proceso de instalación., no simplemente el diámetro exterior del rodamiento.
Antes de seleccionar el equipo, se debe establecer la siguiente información.
| Información de la aplicación | Por qué es importante |
|---|---|
| Tipo y modelo de rodamiento | Identifica restricciones de construcción y fabricante. |
| Aburrir, diámetro exterior y ancho | Define la geometría de la pieza de trabajo. |
| Peso del rodamiento | Afecta la capacidad de calefacción y los medios de elevación. |
| Diámetro y tolerancia del eje. | Establece el ajuste de interferencia |
| Clase de juego del rodamiento | Influye en los requisitos de montaje y calefacción. |
| Sellos y lubricación | Determina la temperatura permitida |
| Temperatura de montaje requerida | Define la condición de calentamiento objetivo. |
| Tiempo del ciclo de calefacción | Determina la capacidad de producción. |
| Cantidad de producción diaria | Influye en la configuración del equipo |
| Posición de instalación | Determina los arreglos de manejo y transferencia. |
Para producción repetida, Las características adicionales pueden incluir control automático de temperatura., control de rampa, monitoreo de temperatura diferencial, Desmagnetización automática y programas de calefacción almacenados..
Para rodamientos grandes, el Disposición de calefacción y sistema de elevación. deben considerarse juntos. Un calentador capaz de alcanzar la temperatura requerida no es necesariamente adecuado si el rodamiento no se puede transferir y colocar de forma segura dentro del tiempo de instalación disponible..
La configuración final debe evaluarse utilizando las dimensiones reales del rodamiento., requisitos de ajuste y condiciones de producción.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué temperatura debe alcanzar un rodamiento antes de su instalación??
No existe una temperatura objetivo universal. Depende del ajuste de interferencia, espacio libre de montaje requerido, Diseño del rodamiento y temperatura permitida por el fabricante.. El objetivo debe calcularse a partir del ajuste real y verificarse con la documentación del rodamiento..
¿Se pueden montar todos los rodamientos mediante calentamiento por inducción??
No. Muchos rodamientos de acero son adecuados para montaje en caliente por inducción., pero algo de precision, sellado, Los diseños de rodamientos especiales y con sensor integrado tienen restricciones adicionales.. Siempre consulte las instrucciones del fabricante antes de calentar..
¿Por qué es necesario desmagnetizar un rodamiento calentado por inducción??
El calentamiento por inducción puede dejar magnetismo residual en el rodamiento.. Esto puede atraer partículas ferrosas a las pistas de rodadura y a los elementos rodantes.. La desmagnetización reduce el riesgo de contaminación magnética durante la instalación..
¿El calentamiento por inducción afecta el juego interno del rodamiento??
El calentamiento cambia temporalmente las dimensiones de los anillos del rodamiento.. Después del montaje, El ajuste de interferencia entre el aro interior y el eje generalmente reduce el juego interno radial.. El juego final también depende del ajuste del aro exterior y de las condiciones de temperatura de funcionamiento..
¿Se pueden calentar por inducción los rodamientos sellados??
Algunos rodamientos sellados se pueden calentar si el fabricante lo permite y la temperatura se mantiene dentro de los límites de los sellos y el lubricante.. Otros pueden tener requisitos de montaje más restrictivos. La documentación específica del rodamiento siempre debe tener prioridad sobre las recomendaciones generales de calefacción..
Conclusión
El calentamiento por inducción permite montar muchos rodamientos con ajuste de interferencia con menos fuerza mecánica al expandir el rodamiento antes de la instalación..
La calidad de la instalación depende de algo más que la temperatura que muestra el calentador. La interferencia real, expansión requerida, distribución de temperatura, desmagnetización, Se deben considerar el tiempo de transferencia y la posición final del asiento..
Para la producción industrial, Estos factores deben tratarse como partes de un proceso de montaje coordinado..
Cuando el sistema de calefacción se adapta a los requisitos de instalación y rodamientos, El calentamiento por inducción puede proporcionar un enfoque controlado y repetible para el montaje de rodamientos.. Para la operación inversa de quitar un rodamiento montado, consulta nuestra guía sobre extracción de rodamientos por inducción.
Referencias técnicas
1. SKF – Rodamientos y sellos en motores y generadores eléctricos.
2. SKF – Contaminación de los rodamientos
5. ntn – Instrucciones de montaje de rodamientos
Necesita calentamiento por inducción para el montaje de rodamientos?
Díganos su tipo de rodamiento y dimensiones., ajuste de interferencia, Temperatura permitida y requisitos de producción.. KECHUANG puede ayudarle a evaluar una disposición de calentamiento por inducción adecuada para obtener resultados precisos., instalación de rodamientos repetible.


