
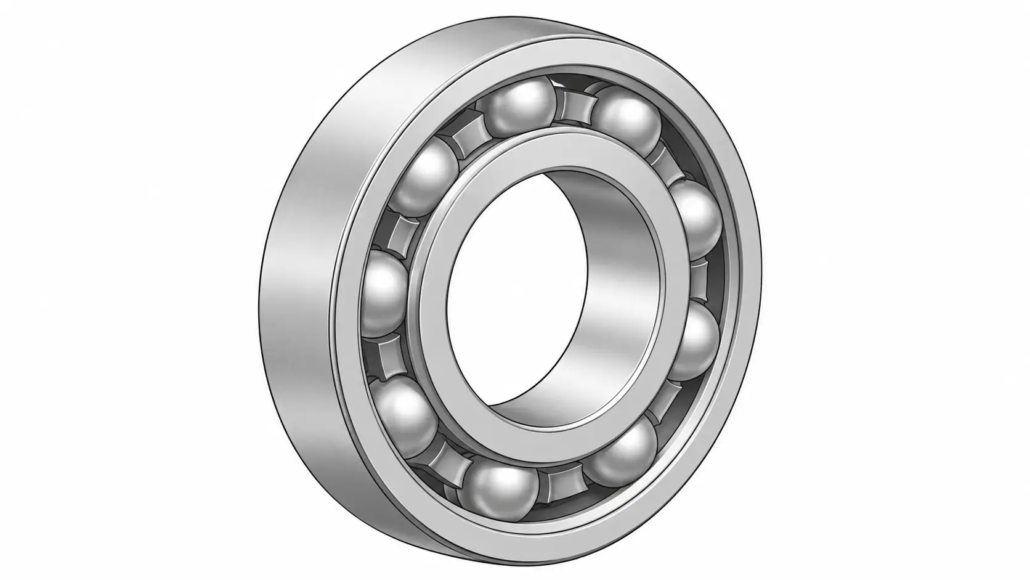
베어링 장착을 위한 유도 가열: 온도 제어, 열팽창 및 설치 정확도
난방 조건에 대한 실용 가이드, 온도 한계 및 간섭 맞춤 정확도
베어링이 샤프트와 억지끼워맞춤된 경우, 실온에서 장착하려면 상당한 힘이 필요할 수 있습니다.. 중대형 베어링용, 이로 인해 설치가 어려워지고 베어링이나 결합 표면이 손상될 위험이 높아집니다..
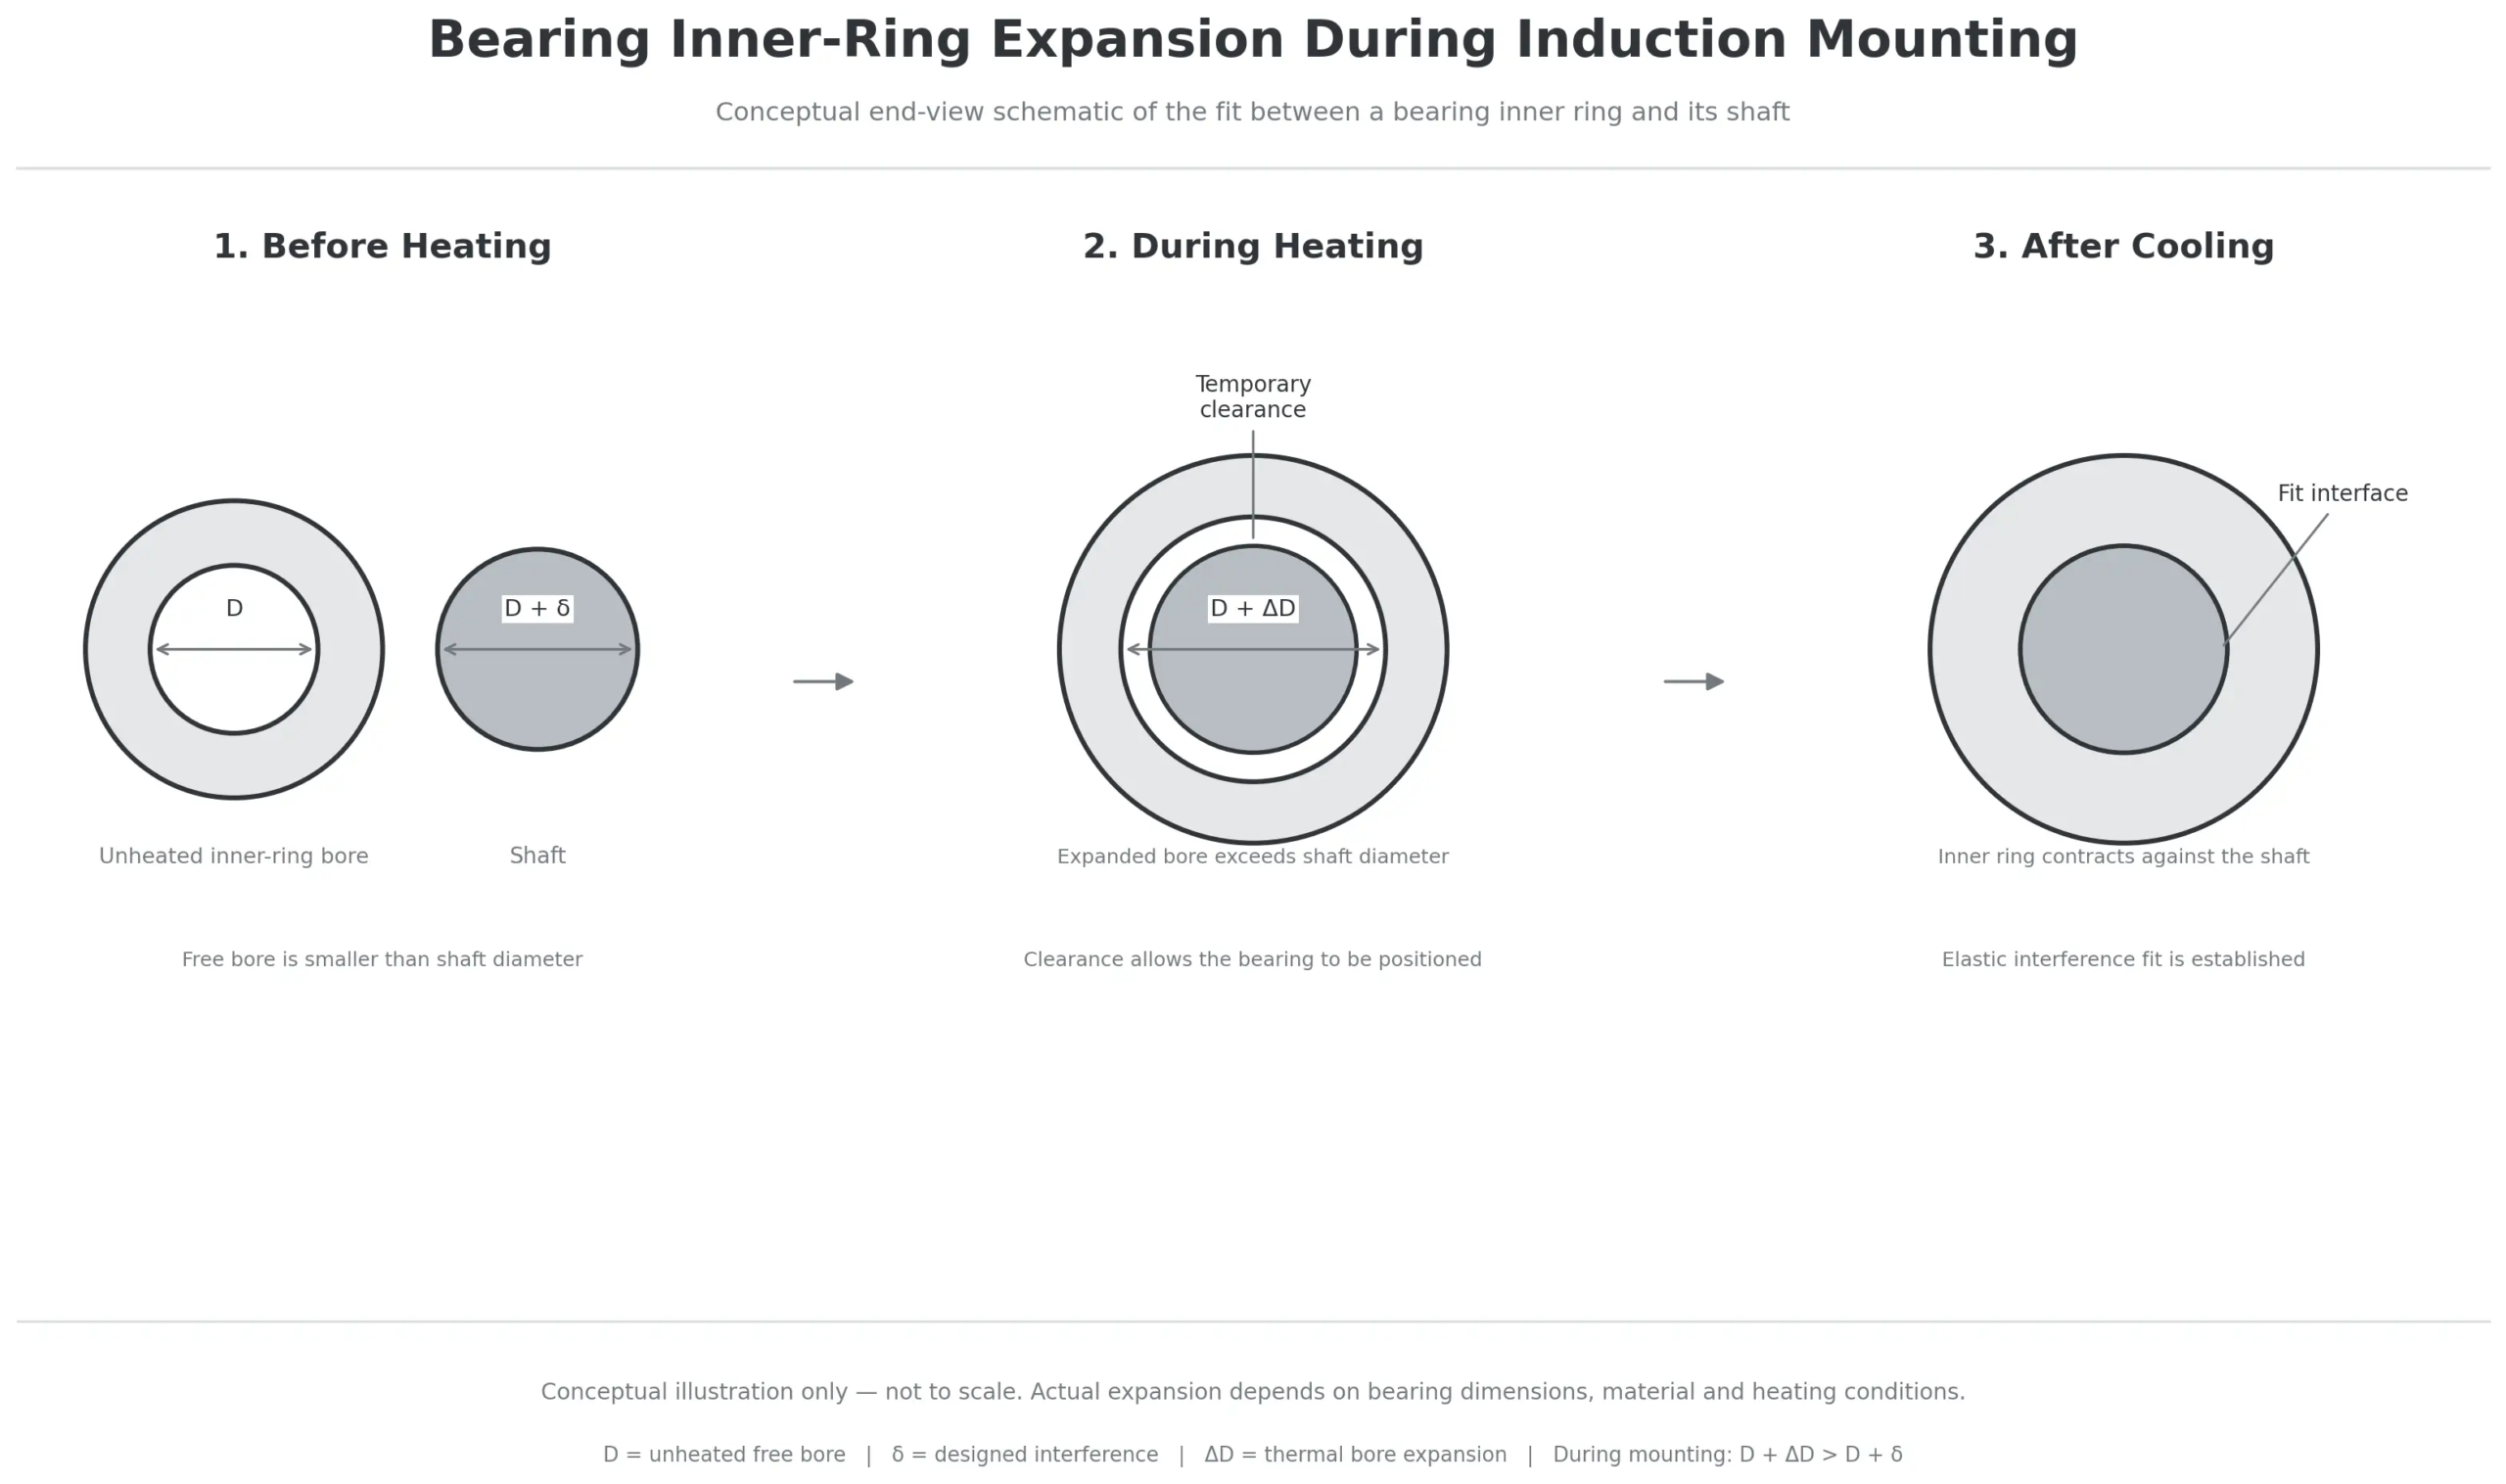
유도 가열 이 문제를 극복하기 위한 통제된 방법을 제공합니다.. 베어링을 가열하여, 고리가 확장되고 구멍이 일시적으로 커집니다.. 그런 다음 베어링은 더 적은 기계적 힘으로 샤프트에 배치될 수 있습니다.. 식으면서, 내부 링이 수축하여 필요한 간섭 끼워 맞춤을 설정합니다..
그러나, 성공적인 베어링 장착 목표 온도에 도달하는 것 이상의 것이 필요합니다.. 필요한 확장, 온도 분포, 환승 시간과 최종 좌석 위치가 모두 결과에 영향을 미칩니다.
이 기사에서는 베어링 장착에 유도 가열이 어떻게 사용되는지 설명합니다., 필요한 난방 조건을 결정하는 방법과 정확한 설치를 위해 확인해야 할 사항.
2. 열팽창 및 필요한 장착 간격
3. 베어링 온도 제어 및 가열 한계
4. 유도 가열부터 최종 설치까지
5. 베어링 맞춤 및 설치 정확도
6. 베어링 장착 중 일반적인 문제
7. 베어링 장착을 위한 유도 가열 시스템 선택
1. 베어링 장착에 유도 가열이 사용되는 이유
억지끼워맞춤은 작동 중 상대적인 움직임을 방지하기 위해 베어링 내륜과 샤프트 사이에 일반적으로 사용됩니다..
더 작은 베어링용, 기계식 장착 도구로 충분할 수 있습니다.. 베어링 크기 및 간섭이 증가함에 따라, 하지만, 필요한 장착력이 상당해질 수 있습니다..
장착력이 억지끼워맞춤으로 링에 직접 가해지지 않고 전동체를 통해 전달되는 경우, 궤도에 브리넬링이라고 알려진 영구적인 자국이 생길 수 있습니다.. 이로 인해 진동이 증가할 수 있습니다., 소음 및 조기 베어링 고장.
유도 가열 설치 전 베어링을 일시적으로 확장하여 필요한 힘을 줄입니다..
특히 유용합니다.:
•중형 및 대형 롤링 베어링
•억지끼움이 상대적으로 심한 베어링
•산업 생산에서 반복적으로 베어링 설치
•제어된 가열이 수동 가열 방법보다 선호되는 응용 분야
어떤 부품을 가열해야 합니까??
설치 배열에 따라 가열 방법이 결정됩니다..
내륜이 축과 억지끼워맞춤된 경우, 베어링을 가열하는 것이 일반적인 접근 방식입니다.. 결과적으로 내부 링이 확장되어 보어 직경이 증가하고 장착이 용이해집니다..
외륜이 하우징과 억지끼워맞춤된 경우, 대신 주택 가열을 고려할 수 있습니다.. 이를 위해서는 적절한 가열 장치와 주변 구성 요소에 대한 고려가 필요합니다..
양쪽 핏이 꽉 맞는 곳, 설치 순서는 완전한 조립 작업으로 평가되어야 합니다..
유도 가열은 모든 베어링에 적합한 것은 아닙니다.. 정밀 베어링, 밀봉 베어링, 온도에 민감한 물질을 포함하는 센서 통합 장치 및 베어링에는 특정 제한 사항이 있을 수 있습니다.. 가열 방법을 선택하기 전에 제조업체의 지침을 확인해야 합니다..
2. 열팽창 및 필요한 장착 간격
2.1 얼마나 많은 확장이 필요한가?
필요한 가열 온도는 주로 베어링 보어와 샤프트 사이의 간섭과 관련이 있습니다..
베어링 내륜이 팽창할 때, 두 결합 직경의 차이가 감소합니다.. 목표는 과도한 힘 없이 베어링이 지정된 위치에 도달할 수 있도록 충분한 임시 간격을 제공하는 것입니다..
유용한 차이점은 원래 간섭을 제거하는 것만으로는 충분하지 않다는 것입니다.. 베어링이 제자리로 이동하려면 일반적으로 약간의 추가 여유 공간이 필요합니다..
초기 엔지니어링 견적의 경우, 직경의 자유 열팽창은 다음과 같이 표현될 수 있습니다.:
Δ디 ≈ α × 디 × Δ티
어디:
•Δ디 = 대략적인 직경 확장
•α = 선형 열팽창 계수
•디 = 원래 직경
•Δ티 = 온도 상승
이 관계는 예비 추정치를 제공합니다.. 실제 장착 조건은 치수 공차에 따라 달라집니다., 온도 분포, 열 손실 및 필요한 조립 공간.
최대 간섭은 실제 샤프트 및 베어링 치수에서 결정되어야 합니다., 공칭 직경에만 의존하기보다는.
2.2 전송 시간이 중요한 이유
계산된 팽창 값은 베어링이 샤프트에 도달할 때 동일한 간격을 사용할 수 있다고 보장하지 않습니다..
난방이 중단되면, 베어링이 냉각되기 시작합니다.. 구멍이 점차 수축됩니다., 사용 가능한 조립 공간 감소.
이는 다음과 같은 경우에 특히 중요해집니다.:
•베어링이 크거나 무겁습니다.
•샤프트가 길어요
•설치 위치에 접근하기 어렵습니다.
•베어링을 상당한 거리로 이동해야 합니다.
•주변 온도가 상대적으로 낮습니다.
이 이유로, 목표 온도와 설치 절차를 함께 계획해야 합니다..
가열 스테이션은 설치 지점에 최대한 가깝게 위치해야 합니다., 가열이 시작되기 전에 리프팅 장비와 위치 지정 도구가 준비되어 있어야 합니다..
확장 계산에 대한 자세한 설명은, 관련 가이드를 참조하세요: 열박음 가열 온도를 계산하는 방법. 다른 수축 피팅 작업에도 동일한 팽창 원리가 적용됩니다., 예를 들어 모터 로터 설치를 위한 유도 가열.
3. 베어링 온도 제어 및 가열 한계
3.1 목표온도 설정
모든 베어링에 적합한 단일 가열 온도는 없습니다..
목표는 필요한 확장에 따라 다릅니다., 베어링 구조 및 제조업체의 온도 제한.
온도가 높을수록 팽창이 커집니다., 하지만 이는 베어링의 금속학적 상태에도 영향을 미칠 수 있습니다., 윤활유 및 씰링 재료.
따라서 비슷한 치수를 가진 두 베어링의 틈새 등급이 다를 경우 서로 다른 가열 조건이 필요할 수 있습니다., 밀봉 배열 또는 윤활 사양.
가열 목표는 실제 억지끼워맞춤을 통해 설정하고 특정 베어링의 허용 온도와 비교하여 확인해야 합니다..
3.2 온도 한계는 베어링 설계에 따라 다릅니다.
게시된 제조업체 지침은 온도 제한을 보편적인 값으로 취급해서는 안 되는 이유를 설명합니다..
| 참고문헌 | 게시된 지침 |
|---|---|
| 셰플러 히터 학사 94 | 최대 120°구름 베어링의 경우 C 및 70°C 정밀 베어링용 |
| SKF 베어링 장착 지침 | 접촉 씰 또는 실드가 있는 씰 베어링은 80°C 이상으로 가열하면 안 됩니다.°인용된 지침의 C |
Schaeffler는 또한 씰이 있는 윤활 베어링의 허용 최대 온도가 다를 수 있다고 지적합니다..
이 수치는 특정 제조업체 문서의 예입니다., 모든 베어링에 대해 상호 교환할 수 없는 한계.
가열하기 전, 정확한 베어링 모델을 확인하세요, 봉인을 포함해, 그리스, 내부 클리어런스 및 정밀도 요구 사항.
3.3 정확한 온도 측정
온도 측정 센서가 올바르게 배치된 경우에만 유용합니다..
많은 베어링 가열 장치용, 내부 링은 보어 확장이 베어링을 샤프트에 장착할 수 있는지 여부를 결정하므로 중요한 측정 위치입니다..
셰플러의 인덕션 히터 지침에는 내부 링의 끝면에 온도 센서를 배치하는 방법이 설명되어 있습니다., 보어에 가깝다.
센서는 깨끗한 측정 표면과 적절하게 접촉해야 합니다..
링 사이의 온도 차이가 중요한 대형 베어링 또는 응용 분야의 경우, 내부 및 외부 링 온도를 모두 모니터링하면 추가 공정 정보를 얻을 수 있습니다..
한 위치의 온도 판독값이 전체 베어링이 균일한 온도에 도달했다는 증거로 자동 해석되어서는 안 됩니다..
3.4 링 사이의 온도차 제어
내부 링과 외부 링이 반드시 동일한 속도로 가열되는 것은 아닙니다..
베어링 형상 및 가열 조건에 따라 다름, 내부 링이 외부 링보다 뜨거워질 수 있습니다.. 온도 차이가 크면 열 응력이 발생하고 장착 프로세스에 영향을 미칠 수 있습니다..
일부 산업용 유도 히터는 램프 제어 또는 차등 온도 제어 기능을 제공합니다..
이러한 기능은 가열 속도와 링 사이의 온도 차이를 관리하는 데 도움이 됩니다.. 특히 대형 베어링을 가공할 때 적합합니다., 상대적으로 두꺼운 단면을 가진 정밀 베어링 또는 부품.
실제 베어링 형상 및 가열 요구 사항을 통해 적절한 제어 방법을 설정해야 합니다..
4. 유도 가열부터 최종 설치까지
안정적인 장착 프로세스를 위해서는 베어링이 히터에 들어가기 전에 준비가 필요합니다..
4.1 베어링 및 설치 장소 준비
베어링 식별 확인, 장착 지침 및 허용 가열 온도.
샤프트와 베어링 시트의 치수 정확성을 검사해야 합니다., 청결도 및 표면 손상.
리프팅 장비를 준비하세요, 가열 사이클을 시작하기 전에 도구 및 설치 영역 위치 지정. 이는 베어링이 목표 온도에 도달한 후 불필요한 지연을 방지합니다..
4.2 베어링 가열 및 모니터링
인덕션 히터 제조업체의 지침에 따라 베어링 위치를 지정합니다..
지원 멍에, 온도 센서와 가열 장치는 베어링 크기와 무게에 적합해야 합니다..
가열 사이클은 온도 제어를 사용할 수 있습니다, 시간 제어 또는 램프 제어, 장비와 용도에 따라.
반복 생산의 경우, 온도 기반 제어는 일반적으로 시작 조건이나 부품 치수가 다를 때 유용합니다.. 일관된 공작물 및 프로세스 조건으로 테스트를 통해 시간 기반 설정을 확립해야 합니다..
이전에 설정한 가열 시간에만 의존하기보다는 가열 주기를 모니터링해야 합니다..
4.3 설치 전 자기소거
유도 가열은 베어링에 잔류 자성을 남길 수 있습니다..
베어링의 자기가 제대로 제거되지 않은 경우, 취급 및 설치 중에 철 입자를 끌어들일 수 있습니다.. 궤도나 롤링 요소의 오염은 베어링 성능에 영향을 미칠 수 있습니다..
많은 산업용 유도 베어링 히터에는 자동 감자 사이클이 포함되어 있습니다..
장비가 이 기능을 제공하지 않는 경우, 장비 제조업체의 지침에 따라 적절한 감자 절차를 따라야 합니다..
따라서 감자는 베어링 가열 과정에서 중요한 부분입니다., 단순히 선택적 마무리 작업이 아닌.
4.4 가열 베어링 이동 및 위치 지정
가열 및 감자화가 완료되면, 즉시 베어링을 샤프트로 옮깁니다..
대형 베어링에는 적합한 리프팅 장비를 사용하고 케이지에 불필요한 하중을 가하지 마십시오., 씰 또는 기타 민감한 부품.
베어링은 최종 위치로 이동하기 전에 샤프트와 정렬되어야 합니다..
필요한 위치에 도달하기 전에 베어링이 냉각되기 시작하는 경우, 보어가 수축되고 사용 가능한 여유 공간이 사라질 수 있습니다.. 제어되지 않은 충격력을 가하여 보상하지 마십시오..
설치 방법은 롤링 요소를 통해 과도한 힘을 전달하지 않고 베어링이 지정된 축 위치에 도달할 수 있어야 합니다..
베어링 제조업체의 절차에 따라 필요한 경우, 냉각되는 동안 샤프트 숄더에 대한 베어링을 유지하십시오..
4.5 가열 및 취급 중 안전
베어링 가열에는 고온이 수반됩니다., 전기 장비 및 전자기장.
Operators should follow the equipment manufacturer’s safety instructions, 포함하여:
•Wearing suitable heat-resistant gloves, safety footwear and eye protection
•Using lifting equipment appropriate for the bearing weight
•Keeping watches and loose metallic objects away from the active heating area
•Observing electromagnetic safety requirements, particularly for personnel with pacemakers or other medical implants
•Avoiding contact with hot workpieces
•Providing suitable ventilation where smoke or vapour may be produced
Only trained personnel should operate the heating and handling equipment.
5. 베어링 맞춤 및 설치 정확도
Reaching the correct heating temperature does not, 그 자체로, confirm that the bearing has been installed correctly.
The final fit must be checked against the assembly drawing and the bearing manufacturer’s requirements.
5.1 Inspecting Shaft and Housing Seats
장착 전, 결합 부품의 실제 치수를 확인하세요..
중요한 점검 포인트는 다음과 같습니다:
•샤프트 시트 직경 및 공차
•하우징 보어 직경 및 공차, 해당되는 경우
•표면상태 및 청결도
•지정된 경우 진원도 및 원통도
•어깨 치수 및 좌석 표면
베어링 가열 온도를 높여도 잘못된 샤프트 치수를 수정할 수 없습니다..
맞춤은 지정된 치수 공차에서 설정되어야 합니다..
5.2 정렬 및 축 위치 확인
설치 중, 베어링은 샤프트와 정렬된 상태를 유지해야 합니다..
잘못된 정렬로 인해 베어링이 최종 위치에 도달하기 전에 고착될 수 있습니다., 잠재적으로 샤프트 시트나 베어링 보어가 손상될 수 있습니다..
가이드 슬리브와 위치 고정 장치는 접근이 제한된 대형 베어링이나 어셈블리에 유용할 수 있습니다..
베어링은 불필요한 기계적 힘 없이 지정된 위치 숄더 또는 축 위치에 도달해야 합니다..
5.3 장착 후 내부 여유 공간 이해
설치 중 베어링 내부 틈새 변경.
내륜을 축에 억지끼워맞춤으로 장착한 경우, 탄력적으로 늘어나요. 이는 일반적으로 반경방향 내부 틈새를 감소시킵니다..
외부 링과 하우징 사이의 억지 끼워맞춤도 최종 간격에 영향을 줄 수 있습니다..
내부 링과 외부 링 사이의 작동 온도 차이는 서비스 중 간극에 추가로 영향을 미칠 수 있습니다..
따라서, 초기 베어링 틈새 등급은 샤프트 맞춤과 함께 고려해야 합니다., 하우징 적합성 및 작동 조건.
여유 공간 감소가 설치 사양의 일부인 응용 분야의 경우, 가열 온도로부터 추론하기보다는 적절한 방법을 사용하여 측정해야 합니다..
5.4 테이퍼 보어 베어링에 대한 추가 요구 사항
테이퍼 보어 베어링은 많은 원통형 보어 베어링과 다른 접근 방식이 필요합니다..
최종 맞춤은 일반적으로 테이퍼형 시트 또는 어댑터 슬리브에 대한 제어된 축 드라이브업을 통해 설정됩니다..
베어링 종류에 따라, 설치 여부는 다음을 통해 확인할 수 있습니다.:
•레이디얼 내부 틈새 감소
•축방향 구동 거리
•지정된 장착 위치
•기타 제조업체가 정의한 측정 절차
허용되는 경우 난방을 사용할 수 있습니다., 그러나 가열 온도는 테이퍼 보어 베어링의 최종 맞춤을 설정하지 않습니다..
지정된 장착 절차를 계속 따라야 합니다..
6. 베어링 장착 중 일반적인 문제
다음 표에는 유도 베어링 장착 시 발생할 수 있는 문제와 가열 설정을 변경하기 전에 확인해야 할 사항이 요약되어 있습니다..
| 문제 | 가능한 원인 | 확인해야 할 사항 |
|---|---|---|
| 베어링이 샤프트 숄더에 도달할 수 없음 | 확장이 불충분하거나 간섭이 과도함 | 실제 샤프트 및 보어 치수, 목표 온도 및 이송 시간 |
| 베어링 온도가 한계를 초과했습니다. | 잘못된 설정점 또는 센서 배치 | 베어링 제조사의 온도 제한 및 센서 접촉 |
| 링 사이의 큰 온도 차이 | 가열 속도 또는 작업물 배열이 부적절함 | 내부 및 외부 링 온도, 지원 및 난방 구성 |
| 이송 중에 베어링이 고착됨 | 설치 전 과도한 냉각 | 환승거리, 취급 순서 및 설치 준비 |
| 베어링이 올바르게 장착되지 않았습니다. | 정렬 불량 또는 잘못된 축 위치 지정 | 샤프트 숄더, 가이드 배치 및 최종 위치 |
| 잔류자기가 남아있습니다 | 불완전하거나 없는 탈자화 | 필요한 경우 감자 사이클 및 잔류 자성 측정 |
| 최종 내부 클리어런스가 올바르지 않습니다. | 잘못된 맞춤 선택 또는 치수 조건 | 초기 정리, 샤프트 핏, 하우징 적합성 및 특정 검증 방법 |
가열 온도를 높이는 것이 모든 설치 문제에 대한 첫 번째 대응이 되어서는 안 됩니다..
치수 오류, 잘못된 정렬과 과도한 전송 시간으로 인해 비슷한 증상이 나타날 수 있지만 다른 시정 조치가 필요합니다..
7. 베어링 장착을 위한 유도 가열 시스템 선택
적절한 유도 가열 시스템 베어링 및 설치 과정에 따라 다릅니다., 단순히 베어링 외경이 아닌.
장비를 선택하기 전에, 다음 정보가 확립되어야합니다.
| 신청정보 | 왜 중요한가요? |
|---|---|
| 베어링 유형 및 모델 | 구조 및 제조업체 제한 사항을 식별합니다. |
| 구경, 외경 및 폭 | 공작물 형상을 정의합니다. |
| 베어링 무게 | 난방 용량 및 리프팅 배치에 영향을 미칩니다. |
| 샤프트 직경 및 공차 | 간섭 맞춤을 설정합니다. |
| 베어링 클리어런스 클래스 | 장착 및 가열 요구 사항에 영향을 미칩니다. |
| 씰 및 윤활 | 허용 온도 결정 |
| 필요한 장착 온도 | 목표 가열 조건을 정의합니다. |
| 가열 사이클 시간 | 생산능력 결정 |
| 일일 생산량 | 장비 구성에 영향을 미침 |
| 설치 위치 | 취급 및 운송 방법을 결정합니다. |
반복 생산의 경우, 추가 기능에는 자동 온도 제어가 포함될 수 있습니다., 램프 제어, 차등 온도 모니터링, 자동 탈자 및 저장된 가열 프로그램.
대형 베어링용, 그 난방 장치 및 리프팅 시스템 함께 고려해야 한다. 필요한 온도에 도달할 수 있는 히터는 설치 시간 내에 베어링을 안전하게 이동하고 배치할 수 없는 경우 반드시 적합하지 않습니다..
실제 베어링 치수를 사용하여 최종 구성을 평가해야 합니다., 요구 사항 및 생산 조건에 적합.
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
설치 전 베어링 온도는 어느 정도에 도달해야 합니까??
보편적인 목표 온도는 없습니다. 억지끼움에 따라 다름, 필요한 조립 여유 공간, 베어링 설계 및 제조업체의 허용 온도. 목표는 실제 맞춤에서 계산되어야 하며 베어링 문서와 비교하여 검증되어야 합니다..
유도 가열을 사용하여 모든 베어링을 장착할 수 있습니까??
아니요. 많은 강철 롤링 베어링은 유도 열간 장착에 적합합니다., 하지만 약간의 정확성, 봉인된, 센서 통합 및 특수 베어링 설계에는 추가 제한 사항이 있습니다.. 가열하기 전에 항상 제조업체의 지침을 확인하십시오..
유도 가열 베어링에 감자가 필요한 이유?
유도 가열은 베어링에 잔류 자성을 남길 수 있습니다.. 이로 인해 철 입자가 궤도와 전동체에 끌어당겨질 수 있습니다.. 자성을 없애면 설치 중 자성 오염 위험이 줄어듭니다..
유도 가열이 베어링 내부 틈새에 영향을 줍니까??
가열하면 베어링 링의 치수가 일시적으로 변경됩니다.. 장착 후, 내부 링과 샤프트 사이의 억지끼움은 일반적으로 반경방향 내부 틈새를 감소시킵니다.. 최종 간격은 외부 링 맞춤 및 작동 온도 조건에 따라 달라집니다..
밀봉된 베어링을 유도 가열할 수 있습니까??
일부 밀봉 베어링은 제조업체가 허용하는 경우 가열될 수 있으며 온도는 밀봉 및 윤활제의 한계 내에서 유지됩니다.. 다른 것들은 더 제한적인 장착 요구 사항을 가질 수 있습니다.. 특정 베어링 문서는 항상 일반적인 가열 권장 사항보다 우선시되어야 합니다..
결론
유도가열 방식으로 설치 전 베어링을 확장하여 적은 기계적 힘으로 많은 간섭끼워맞춤 베어링 장착이 가능합니다..
설치 품질은 히터가 표시하는 온도 이상에 따라 달라집니다.. 실제 간섭, 확장이 필요함, 온도 분포, 자기소거, 환승 시간과 최종 좌석 위치를 모두 고려해야 합니다..
산업 생산용, 이러한 요소는 하나의 조정된 장착 프로세스의 일부로 처리되어야 합니다..
난방 시스템이 베어링 및 설치 요구 사항과 일치하는 경우, 유도 가열은 베어링 장착에 대한 제어되고 반복 가능한 접근 방식을 제공할 수 있습니다.. 장착된 베어링을 제거하는 역작업의 경우, 가이드 참조 유도 베어링 제거.
기술 참고자료
1. SKF – 전기 모터 및 발전기의 롤링 베어링 및 씰
2. SKF – 베어링 오염
3. 셰플러 – 유도 가열 장치 HEATER, 사용 설명서 BA 94
4. 셰플러 – 유도 가열 장치 HEATER, 사용 설명서 BA 42
베어링 장착을 위한 유도 가열 필요?
베어링 유형 및 치수를 알려주십시오., 간섭 끼워맞춤, 허용 온도 및 생산 요구 사항. KECHUANG은 정확한 유도 가열 장치를 평가하는 데 도움을 드릴 수 있습니다., 반복 가능한 베어링 설치.


