
التدفئة التعريفي لتحمل التركيب: التحكم في درجة الحرارة, التمدد الحراري ودقة التثبيت
دليل عملي لظروف التدفئة, حدود درجة الحرارة ودقة تناسب التداخل
عندما يكون للمحمل تداخل مناسب مع عموده, قد يتطلب تركيبه في درجة حرارة الغرفة قوة كبيرة. للمحامل المتوسطة والكبيرة, وهذا يمكن أن يجعل التثبيت صعبًا ويزيد من خطر إتلاف المحمل أو أسطح التزاوج.
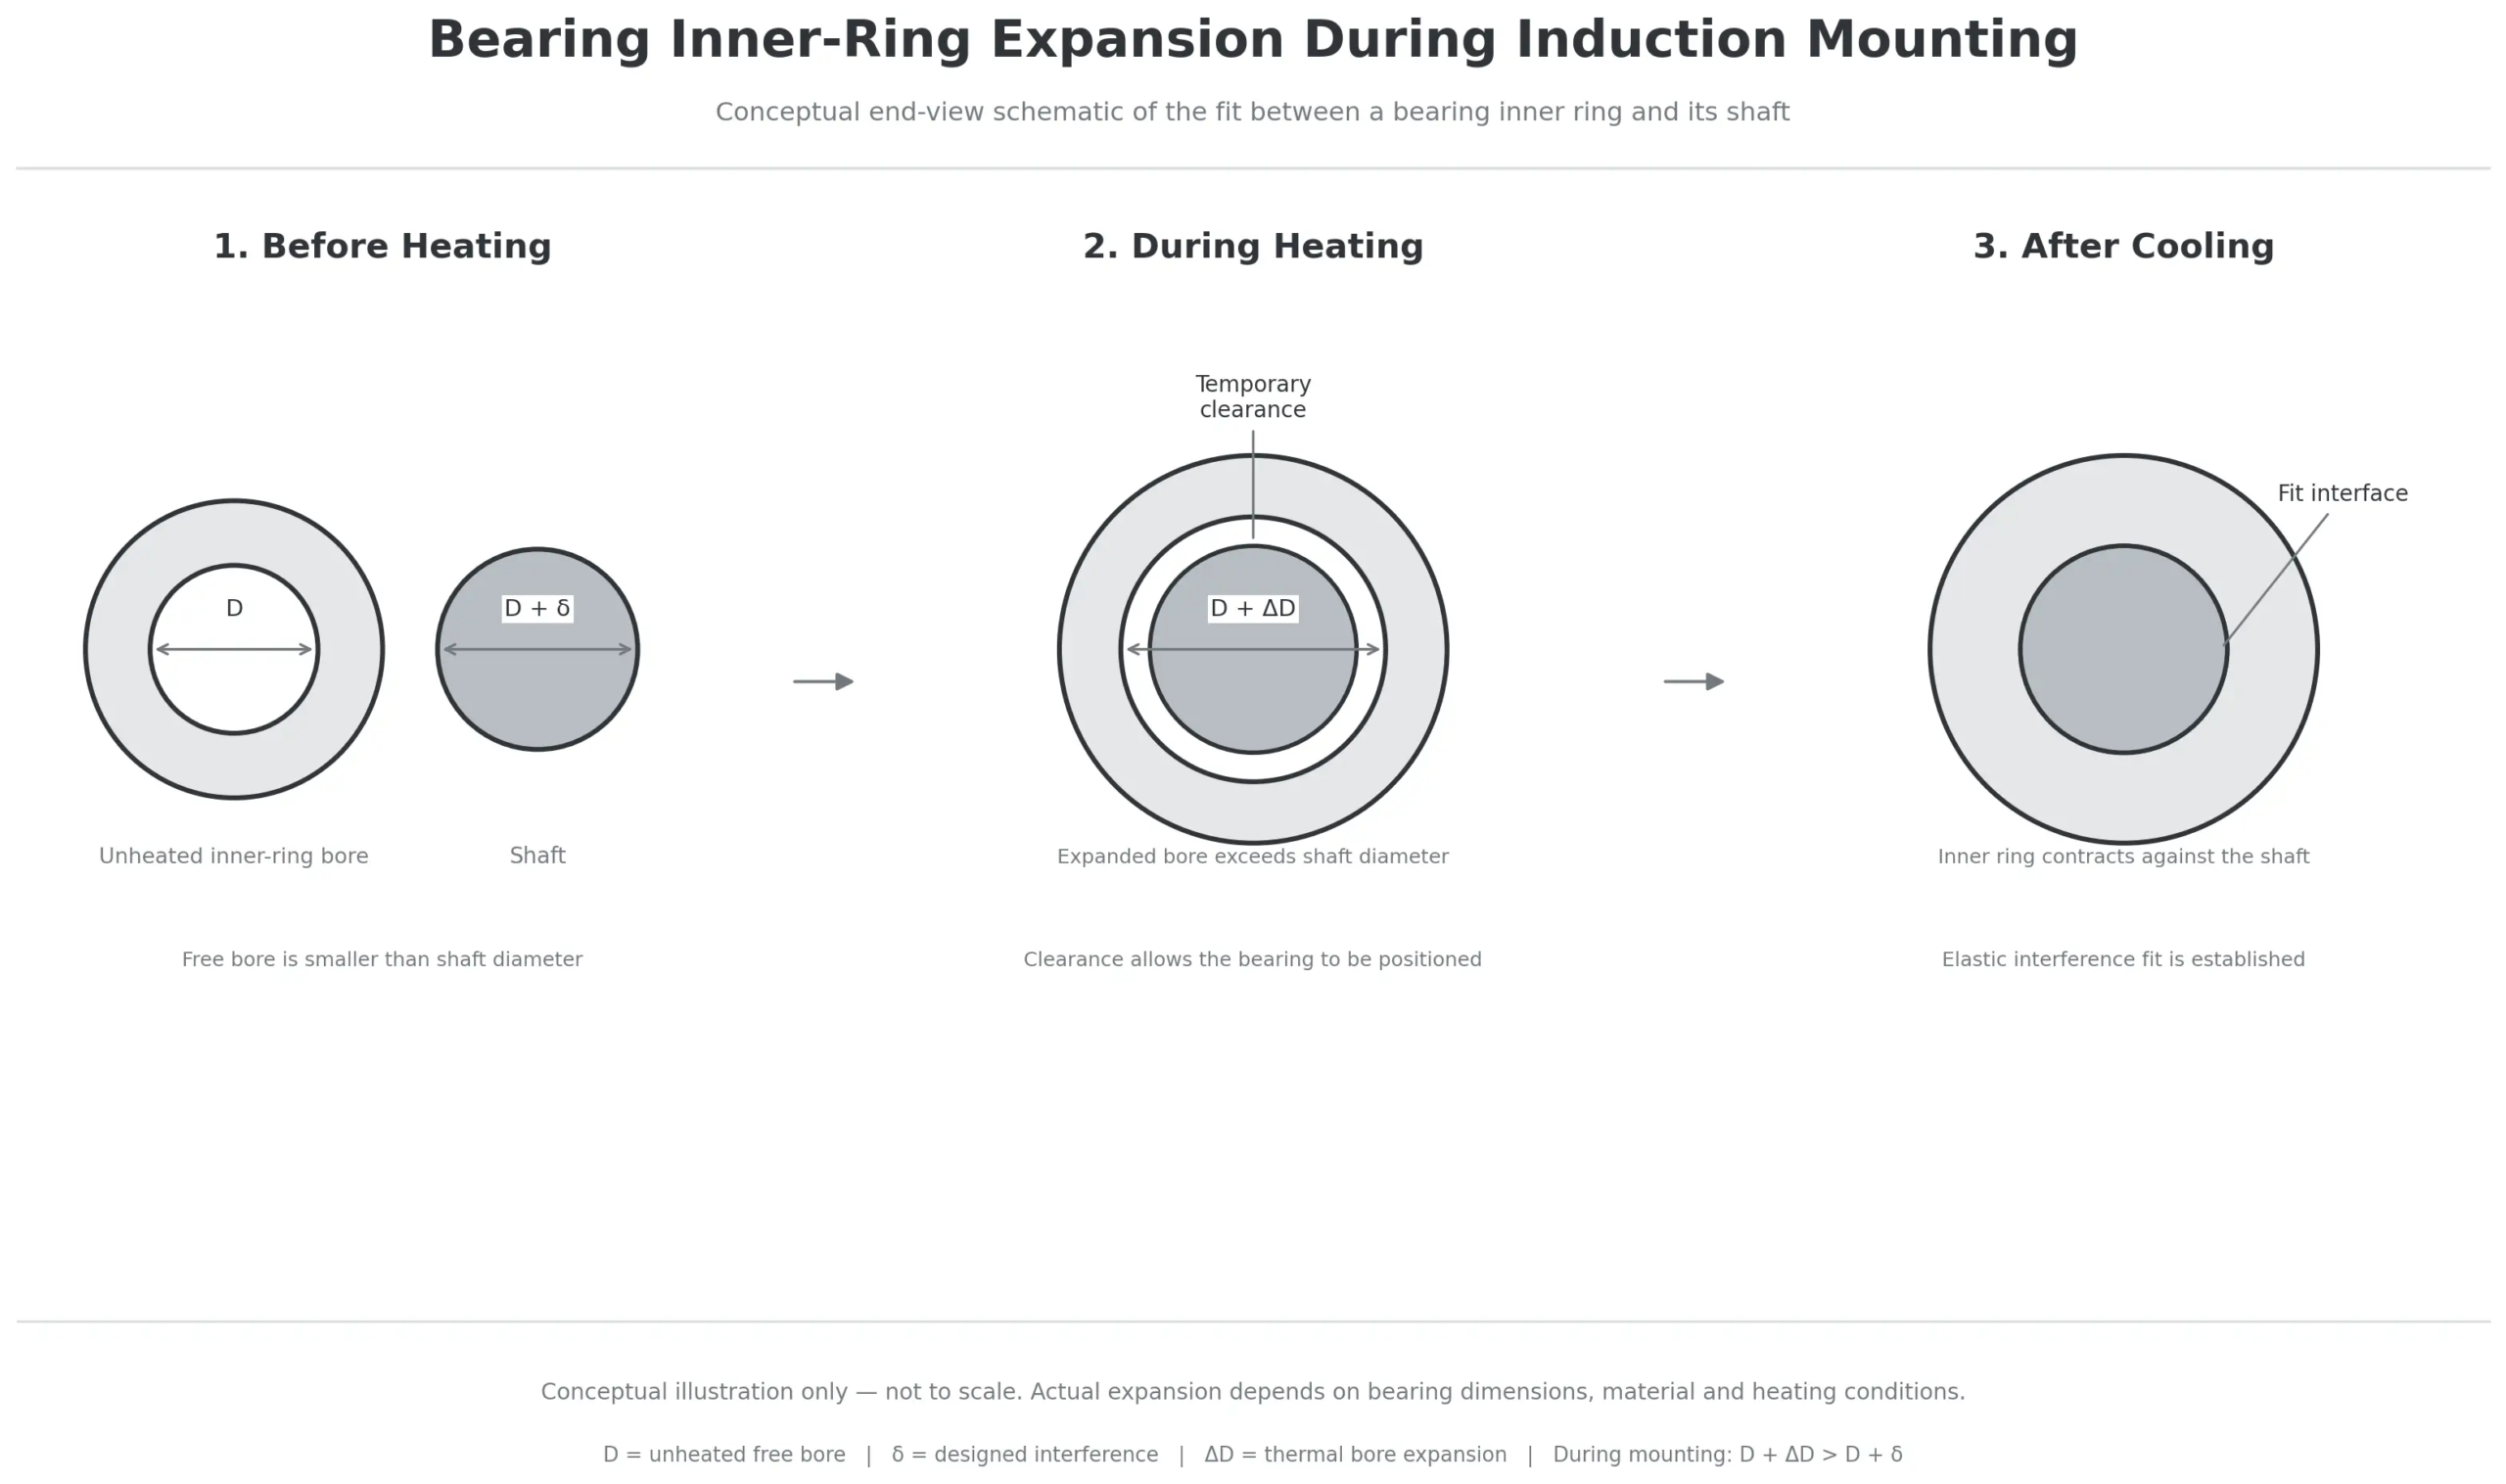
التسخين بالحث يوفر طريقة يمكن التحكم فيها للتغلب على هذه المشكلة. عن طريق تسخين المحامل, تتوسع حلقاتها ويصبح التجويف أكبر مؤقتًا. يمكن بعد ذلك وضع المحمل على العمود بقوة ميكانيكية أقل. كما يبرد, تتقلص الحلقة الداخلية وتحدد تناسب التداخل المطلوب.
ومع ذلك, ناجح تحمل تصاعد ينطوي على أكثر من مجرد الوصول إلى درجة الحرارة المستهدفة. التوسعة المطلوبة, توزيع درجة الحرارة, يؤثر وقت النقل ووضعية الجلوس النهائية على النتيجة.
تشرح هذه المقالة كيفية استخدام التسخين التعريفي لتركيب المحامل, كيفية تحديد ظروف التدفئة المطلوبة وما الذي يجب فحصه لتحقيق التثبيت الدقيق.
2. التمدد الحراري وخلوص التركيب المطلوب
3. تحمل التحكم في درجة الحرارة وحدود التدفئة
4. من التسخين التعريفي إلى التثبيت النهائي
5. تحمل الملاءمة ودقة التثبيت
6. المشاكل الشائعة أثناء تركيب المحمل
7. اختيار نظام التسخين التعريفي لتركيب المحمل
1. لماذا يتم استخدام التسخين التعريفي لتركيب المحامل
يتم استخدام تناسب التداخل بشكل شائع بين الحلقة الداخلية للمحمل وعموده لمنع الحركة النسبية أثناء التشغيل.
للمحامل الأصغر, قد تكون أدوات التثبيت الميكانيكية كافية. مع زيادة حجم التحمل والتداخل, لكن, يمكن أن تصبح قوة التركيب المطلوبة كبيرة.
إذا تم نقل قوة التثبيت من خلال العناصر المتداول بدلاً من تطبيقها مباشرة على الحلقة مع تناسب التداخل, يمكن أن تتطور المجاري المائية إلى فجوات بادئة دائمة تُعرف باسم الملح. هذا قد يؤدي إلى زيادة الاهتزاز, الضوضاء وفشل الحمل المبكر.
التسخين بالحث يقلل من القوة المطلوبة عن طريق توسيع المحمل مؤقتًا قبل التثبيت.
إنه مفيد بشكل خاص ل:
•محامل المتداول المتوسطة والكبيرة
•محامل ذات تداخلات ثقيلة نسبيًا
•التثبيت المتكرر للمحامل في الإنتاج الصناعي
•التطبيقات التي يكون فيها التسخين المتحكم فيه أفضل من طرق التسخين اليدوية
ما هو المكون الذي يجب تسخينه؟?
يحدد ترتيب التثبيت طريقة التسخين.
عندما يكون للحلقة الداخلية تداخل مناسب مع العمود, يعد تسخين المحمل طريقة شائعة. يؤدي التوسيع الناتج للحلقة الداخلية إلى زيادة قطر التجويف وتسهيل التركيب.
إذا كانت الحلقة الخارجية بها تداخل مناسب مع السكن, ويمكن النظر في تسخين السكن بدلا من ذلك. وهذا يتطلب ترتيبًا مناسبًا للتدفئة ومراعاة المكونات المحيطة.
حيث يكون كلا النوبتين ضيقين, يجب تقييم تسلسل التثبيت على أنه عملية تجميع كاملة.
التسخين التعريفي ليس مناسبًا لكل محمل. محامل الدقة, محامل مختومة, قد يكون للوحدات والمحامل المدمجة بالمستشعر والتي تحتوي على مواد حساسة لدرجة الحرارة قيود محددة. يجب التحقق من تعليمات الشركة المصنعة قبل اختيار طريقة التسخين.
2. التمدد الحراري وخلوص التركيب المطلوب
2.1 ما مقدار التوسع المطلوب?
ترتبط درجة حرارة التسخين المطلوبة في المقام الأول بالتداخل بين تجويف المحمل والعمود.
عندما تتوسع الحلقة الداخلية للمحمل, يقل الفرق بين قطري التزاوج. الهدف هو توفير خلوص مؤقت كافٍ للمحمل للوصول إلى موضعه المحدد دون استخدام القوة المفرطة.
والتمييز المفيد هو أن إزالة التداخل الأصلي لا يكفي بالضرورة. عادةً ما تكون هناك حاجة إلى بعض الخلوص الإضافي للسماح للمحمل بالانتقال إلى موضعه.
للحصول على تقدير هندسي أولي, يمكن التعبير عن التمدد الحراري الحر لقطر ما:
Δد ≈ α × د × Δت
أين:
•Δد = توسيع القطر التقريبي
•α = معامل التمدد الحراري الخطي
•د = القطر الأصلي
•Δت = ارتفاع درجة الحرارة
توفر هذه العلاقة تقديرًا أوليًا. تعتمد ظروف التركيب الفعلية أيضًا على تفاوتات الأبعاد, توزيع درجة الحرارة, فقدان الحرارة وتخليص التجميع المطلوب.
يجب تحديد الحد الأقصى للتداخل من أبعاد العمود والمحمل الفعلي, بدلاً من الاعتماد فقط على الأقطار الاسمية.
2.2 لماذا يهم وقت النقل
لا تضمن قيمة التوسيع المحسوبة توفر نفس الخلوص عندما يصل المحمل إلى العمود.
بمجرد توقف التدفئة, يبدأ المحمل في التبريد. يتقلص تجويفها تدريجيًا, تقليل خلوص التجميع المتاح.
يصبح هذا مهمًا بشكل خاص عندما:
•المحمل كبير أو ثقيل
•رمح طويل
•من الصعب الوصول إلى موضع التثبيت
•يجب أن يتم نقل المحمل على مسافة كبيرة
•درجة الحرارة المحيطة منخفضة نسبيا
لهذا السبب, يجب التخطيط لدرجة الحرارة المستهدفة وإجراءات التثبيت معًا.
يجب وضع محطة التدفئة بالقرب من نقطة التثبيت قدر الإمكان, ويجب أن تكون معدات الرفع وأدوات تحديد المواقع جاهزة قبل بدء التسخين.
للحصول على شرح أكثر تفصيلا لحساب التوسع, راجع دليلنا ذي الصلة: كيفية حساب درجة حرارة التدفئة المناسبة. يتم تطبيق نفس مبدأ التوسيع في عمليات الانكماش الأخرى, مثل التدفئة التعريفي لتركيب الدوار المحرك.
3. تحمل التحكم في درجة الحرارة وحدود التدفئة
3.1 ضبط درجة الحرارة المستهدفة
لا توجد درجة حرارة تسخين واحدة مناسبة لجميع المحامل.
الهدف يعتمد على التوسعة المطلوبة, تحمل البناء وقيود درجة الحرارة الشركة المصنعة.
درجة الحرارة المرتفعة تنتج توسعًا أكبر, ولكنه يمكن أن يؤثر أيضًا على الحالة المعدنية للمحمل, مواد التشحيم والختم.
لذلك، قد يتطلب المحامل ذات الأبعاد المتشابهة ظروف تسخين مختلفة إذا كان لديهم فئات خلوص مختلفة, ترتيبات الختم أو مواصفات التشحيم.
يجب تحديد هدف التسخين من التداخل الفعلي وفحصه مقابل درجة الحرارة المسموح بها للمحمل المحدد.
3.2 تعتمد حدود درجة الحرارة على تصميم المحمل
توضح إرشادات الشركة المصنعة المنشورة سبب عدم التعامل مع حدود درجة الحرارة كقيم عالمية.
| مرجع | التوجيهات المنشورة |
|---|---|
| سخان شايفلر BA 94 | الحد الأقصى 120°C للمحامل المتداول و 70°C للمحامل الدقيقة |
| SKF تحمل التوجيه المتصاعد | لا ينبغي تسخين المحامل المختومة بأختام أو دروع ملامسة فوق 80°جـ في التوجيه المذكور |
ويشير شيفلر أيضًا إلى أن المحامل المشحمة ذات الأختام قد يكون لها درجات حرارة قصوى مسموحة مختلفة.
These figures are examples from specific manufacturer documents, not interchangeable limits for every bearing.
Before heating, check the exact bearing model, including its seals, شحم, internal clearance and precision requirements.
3.3 Measuring the Correct Temperature
قياس درجة الحرارة is only useful when the sensor is positioned correctly.
For many bearing heating arrangements, the inner ring is the critical measurement location because its bore expansion determines whether the bearing can be mounted on the shaft.
Schaeffler’s induction heater instructions describe positioning the temperature sensor on the end face of the inner ring, close to the bore.
The sensor should make proper contact with a clean measurement surface.
For large bearings or applications where temperature differences between the rings are important, يمكن أن توفر مراقبة درجات حرارة الحلقة الداخلية والخارجية معلومات إضافية عن العملية.
لا ينبغي تفسير قراءة درجة الحرارة في مكان واحد تلقائيًا كدليل على أن المحمل بأكمله قد وصل إلى درجة حرارة موحدة.
3.4 التحكم في فرق درجات الحرارة بين الحلقات
الحلقات الداخلية والخارجية لا تسخن بالضرورة بنفس المعدل.
اعتمادا على هندسة التحمل وظروف التدفئة, قد تصبح الحلقة الداخلية أكثر سخونة من الحلقة الخارجية. يمكن أن يؤدي الاختلاف الكبير في درجة الحرارة إلى خلق ضغوط حرارية ويؤثر على عملية التثبيت.
توفر بعض سخانات الحث الصناعية التحكم في المنحدر أو التحكم في درجة الحرارة التفاضلية.
تساعد هذه الوظائف في إدارة معدل التسخين وفرق درجة الحرارة بين الحلقات. إنها ذات أهمية خاصة عند معالجة المحامل الكبيرة, محامل أو مكونات دقيقة ذات مقاطع عرضية سميكة نسبيًا.
يجب تحديد طريقة التحكم المناسبة من خلال هندسة المحامل الفعلية ومتطلبات التسخين.
4. من التسخين التعريفي إلى التثبيت النهائي
تتطلب عملية التثبيت الموثوقة التحضير قبل دخول المحمل إلى المدفأة.
4.1 تحضير منطقة المحمل والتركيب
تحقق من هوية المحمل, تعليمات التركيب ودرجة حرارة التسخين المسموح بها.
يجب فحص العمود والمقاعد الحاملة للتأكد من دقة الأبعاد, النظافة والأضرار السطحية.
تحضير معدات الرفع, أدوات تحديد المواقع ومنطقة التثبيت قبل بدء دورة التسخين. وهذا يتجنب التأخير غير الضروري بعد أن يصل المحمل إلى درجة الحرارة المستهدفة.
4.2 تسخين ومراقبة المحمل
ضع المحمل وفقًا لتعليمات الشركة المصنعة للسخان التعريفي.
نير الدعم, يجب أن يكون مستشعر درجة الحرارة وترتيب التسخين مناسبين لأبعاد ووزن المحمل.
قد تستخدم دورة التسخين التحكم في درجة الحرارة, التحكم في الوقت أو التحكم في المنحدر, اعتمادا على المعدات والتطبيق.
للإنتاج المتكرر, يعد التحكم المعتمد على درجة الحرارة مفيدًا بشكل عام عند اختلاف ظروف البدء أو أبعاد المكونات. يجب إنشاء الإعدادات المستندة إلى الوقت من خلال الاختبار باستخدام قطع العمل وظروف العملية المتسقة.
يجب مراقبة دورة التسخين بدلاً من الاعتماد بشكل حصري على وقت التسخين المحدد مسبقًا.
4.3 إزالة المغناطيسية قبل التثبيت
يمكن أن يترك التسخين التعريفي مغناطيسية متبقية في المحمل.
إذا لم يتم إزالة مغناطيسية المحمل بشكل صحيح, قد يجذب الجزيئات الحديدية أثناء المناولة والتركيب. يمكن أن يؤثر التلوث الموجود على المجاري المائية أو العناصر المتدحرجة على أداء المحمل.
Many industrial induction bearing heaters include an automatic demagnetization cycle.
Where the equipment does not provide this function, an appropriate demagnetization procedure should be followed according to the equipment manufacturer’s instructions.
Demagnetization is therefore an important part of the bearing heating process, not simply an optional finishing operation.
4.4 Transfer and Position the Heated Bearing
Once heating and demagnetization are complete, transfer the bearing to the shaft promptly.
Use suitable lifting equipment for large bearings and avoid placing unnecessary loads on the cage, seals or other sensitive components.
The bearing should be aligned with the shaft before it is moved into its final position.
If the bearing begins to cool before reaching the required position, قد يتقلص تجويفها وقد يختفي الخلوص المتاح. لا تعوض عن طريق تطبيق قوة التأثير غير المنضبط.
يجب أن تسمح طريقة التثبيت للمحمل بالوصول إلى الموضع المحوري المحدد دون نقل القوة المفرطة عبر العناصر المتداول.
حيثما يكون ذلك مطلوبًا من خلال إجراءات الشركة المصنعة للمحمل, حافظ على المحمل على كتف العمود أثناء تبريده.
4.5 السلامة أثناء التدفئة والمناولة
تحمل التدفئة ينطوي على درجات حرارة عالية, المعدات الكهربائية والمجالات الكهرومغناطيسية.
يجب على المشغلين اتباع تعليمات السلامة الخاصة بالشركة المصنعة للمعدات, بما في ذلك:
•ارتداء قفازات مناسبة مقاومة للحرارة, أحذية السلامة وحماية العين
•استخدام معدات الرفع المناسبة للوزن الحامل
•إبعاد الساعات والأشياء المعدنية السائبة عن منطقة التسخين النشطة
•Observing electromagnetic safety requirements, particularly for personnel with pacemakers or other medical implants
•Avoiding contact with hot workpieces
•Providing suitable ventilation where smoke or vapour may be produced
Only trained personnel should operate the heating and handling equipment.
5. تحمل الملاءمة ودقة التثبيت
Reaching the correct heating temperature does not, في حد ذاته, confirm that the bearing has been installed correctly.
The final fit must be checked against the assembly drawing and the bearing manufacturer’s requirements.
5.1 Inspecting Shaft and Housing Seats
Before mounting, check the actual dimensions of the mating components.
Important inspection points include:
•Shaft seat diameter and tolerance
•Housing bore diameter and tolerance, حيثما ينطبق ذلك
•Surface condition and cleanliness
•Roundness and cylindricity where specified
•Shoulder dimensions and seating surfaces
Incorrect shaft dimensions cannot be corrected by increasing the bearing heating temperature.
The fit should be established from the specified dimensional tolerances.
5.2 Checking Alignment and Axial Position
During installation, the bearing must remain aligned with the shaft.
Misalignment can cause the bearing to stick before reaching its final position, potentially damaging the shaft seat or bearing bore.
Guide sleeves and positioning fixtures can be useful for large bearings or assemblies with limited access.
The bearing should reach the specified locating shoulder or axial position without unnecessary mechanical force.
5.3 Understanding Internal Clearance After Mounting
Bearing internal clearance changes during installation.
When the inner ring is mounted with an interference fit on the shaft, it expands elastically. وهذا بشكل عام يقلل من الخلوص الداخلي الشعاعي.
يمكن أن يؤثر التداخل الملائم بين الحلقة الخارجية والمبيت أيضًا على الخلوص النهائي.
قد تؤثر اختلافات درجة حرارة التشغيل بين الحلقات الداخلية والخارجية بشكل أكبر على الخلوص أثناء الخدمة.
بالتالي, يجب مراعاة فئة خلوص المحمل الأولي مع ملاءمة العمود, ملاءمة السكن وظروف التشغيل.
للتطبيقات التي يكون فيها تقليل الخلوص جزءًا من مواصفات التثبيت, وينبغي قياسه باستخدام الطريقة المناسبة بدلاً من الاستدلال عليه من درجة حرارة التسخين.
5.4 متطلبات إضافية للمحامل المدببة
تتطلب محامل التجويف المستدقة طريقة مختلفة عن العديد من محامل التجويف الأسطوانية.
يتم تحديد الملاءمة النهائية عادةً عن طريق الدفع المحوري المتحكم به على مقعد مدبب أو غلاف المحول.
Depending on the bearing type, installation may be verified through:
•Reduction in radial internal clearance
•Axial drive-up distance
•Specified mounting position
•Other manufacturer-defined measurement procedures
Heating may be used where permitted, but the heating temperature does not establish the final fit of a tapered bore bearing.
The specified mounting procedure must still be followed.
6. المشاكل الشائعة أثناء تركيب المحمل
The following table summarizes problems that can occur during induction bearing mounting and the checks that should be made before changing the heating settings.
| المشكلة | السبب المحتمل | What to check |
|---|---|---|
| Bearing cannot reach the shaft shoulder | Insufficient expansion or excessive interference | Actual shaft and bore dimensions, target temperature and transfer time |
| Bearing temperature exceeds the limit | Incorrect setpoint or sensor placement | تحمل حد درجة الحرارة الخاص بالشركة المصنعة وملامسة المستشعر |
| فرق كبير في درجات الحرارة بين الحلقات | معدل التسخين أو ترتيب قطعة العمل غير مناسب | درجات حرارة الحلقة الداخلية والخارجية, تكوين الدعم والتدفئة |
| يصبح المحمل عالقًا أثناء النقل | التبريد المفرط قبل التثبيت | مسافة النقل, تسلسل المناولة وإعداد التثبيت |
| المحمل غير مثبت بشكل صحيح | اختلال أو وضع محوري غير صحيح | كتف رمح, ترتيب الدليل والموقف النهائي |
| تبقى المغناطيسية المتبقية | إزالة المغناطيسية غير كاملة أو غائبة | دورة إزالة المغناطيسية وقياس المغناطيسية المتبقية عند الاقتضاء |
| التخليص الداخلي النهائي غير صحيح | اختيار مناسب غير صحيح أو شروط الأبعاد | التخليص الأولي, رمح صالح, ملاءمة السكن وطريقة التحقق المحددة |
لا ينبغي أن تكون زيادة درجة حرارة التسخين هي الاستجابة الأولى لكل مشكلة في التثبيت.
أخطاء الأبعاد, يمكن أن يؤدي سوء المحاذاة ووقت النقل المفرط إلى ظهور أعراض مشابهة ولكنها تتطلب إجراءات تصحيحية مختلفة.
7. اختيار نظام التسخين التعريفي لتركيب المحمل
المناسب نظام التسخين بالمحث يعتمد على المحمل وعملية التثبيت, وليس مجرد تحمل القطر الخارجي.
قبل اختيار المعدات, ينبغي إنشاء المعلومات التالية.
| معلومات التطبيق | لماذا يهم |
|---|---|
| تحمل نوع ونموذج | يحدد قيود البناء والشركة المصنعة |
| تتحمل, القطر الخارجي والعرض | يحدد هندسة الشغل |
| تحمل الوزن | يؤثر على قدرة التدفئة وترتيبات الرفع |
| قطر رمح والتسامح | يحدد تناسب التداخل |
| تحمل فئة التخليص | يؤثر على متطلبات التركيب والتدفئة |
| الأختام والتشحيم | تحديد درجة الحرارة المسموح بها |
| درجة حرارة التركيب المطلوبة | يحدد حالة التدفئة المستهدفة |
| وقت دورة التدفئة | تحديد القدرة الإنتاجية |
| كمية الإنتاج اليومي | يؤثر على تكوين المعدات |
| موقف التثبيت | تحديد ترتيبات المناولة والنقل |
للإنتاج المتكرر, قد تشمل الميزات الإضافية التحكم التلقائي في درجة الحرارة, التحكم في المنحدر, مراقبة درجات الحرارة التفاضلية, إزالة المغناطيسية التلقائية وبرامج التدفئة المخزنة.
للمحامل الكبيرة, ال ترتيب التدفئة ونظام الرفع ينبغي النظر فيها معا. إن السخان القادر على الوصول إلى درجة الحرارة المطلوبة ليس بالضرورة مناسبًا إذا لم يكن من الممكن نقل المحمل ووضعه بأمان خلال وقت التثبيت المتاح.
يجب تقييم التكوين النهائي باستخدام أبعاد المحمل الفعلية, تناسب المتطلبات وظروف الإنتاج.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
ما هي درجة الحرارة التي يجب أن يصل إليها المحمل قبل التثبيت?
There is no universal target temperature. It depends on the interference fit, required assembly clearance, bearing design and manufacturer’s permissible temperature. The target should be calculated from the actual fit and verified against the bearing documentation.
Can all bearings be mounted using induction heating?
لا. Many steel rolling bearings are suitable for induction hot mounting, but some precision, sealed, sensor-integrated and special bearing designs have additional restrictions. Always check the manufacturer’s instructions before heating.
Why does an induction-heated bearing need demagnetization?
Induction heating can leave residual magnetism in the bearing. This may attract ferrous particles to the raceways and rolling elements. Demagnetization reduces the risk of magnetic contamination during installation.
Does induction heating affect bearing internal clearance?
Heating temporarily changes the dimensions of the bearing rings. After mounting, the interference fit between the inner ring and shaft generally reduces radial internal clearance. The final clearance also depends on the outer ring fit and operating temperature conditions.
Can sealed bearings be induction heated?
Some sealed bearings can be heated if the manufacturer permits it and the temperature remains within the limits of the seals and lubricant. Others may have more restrictive mounting requirements. The specific bearing documentation should always take priority over general heating recommendations.
الخلاصة
Induction heating makes it possible to mount many interference-fit bearings with less mechanical force by expanding the bearing before installation.
تعتمد جودة التثبيت على أكثر من درجة الحرارة التي يعرضها المدفأة. التدخل الفعلي, التوسع المطلوب, توزيع درجة الحرارة, إزالة المغناطيسية, يجب مراعاة وقت النقل وموقع الجلوس النهائي.
للإنتاج الصناعي, يجب التعامل مع هذه العوامل كأجزاء من عملية تركيب منسقة واحدة.
عندما يكون نظام التسخين مطابقًا لمتطلبات المحمل والتركيب, يمكن أن يوفر التسخين التعريفي أسلوبًا متحكمًا وقابلًا للتكرار لتركيب المحامل. للتشغيل العكسي لإزالة المحمل المجهز, راجع دليلنا على إزالة تحمل الحث.
المراجع الفنية
1. SKF – المحامل الدوارة والأختام في المحركات الكهربائية والمولدات
3. شيفلر – أجهزة التسخين التعريفي سخان, تعليمات التشغيل ب 94
4. شيفلر – أجهزة التسخين التعريفي سخان, تعليمات التشغيل ب 42
5. إن تي إن – تحمل تعليمات التركيب
تحتاج إلى التسخين التعريفي لتركيب المحمل?
أخبرنا بنوع المحمل وأبعاده, تناسب التداخل, درجة الحرارة المسموح بها ومتطلبات الإنتاج. يمكن أن تساعدك شركة KECHUANG في تقييم ترتيب التسخين التعريفي المناسب للتأكد من دقته, تركيب تحمل قابل للتكرار.


