
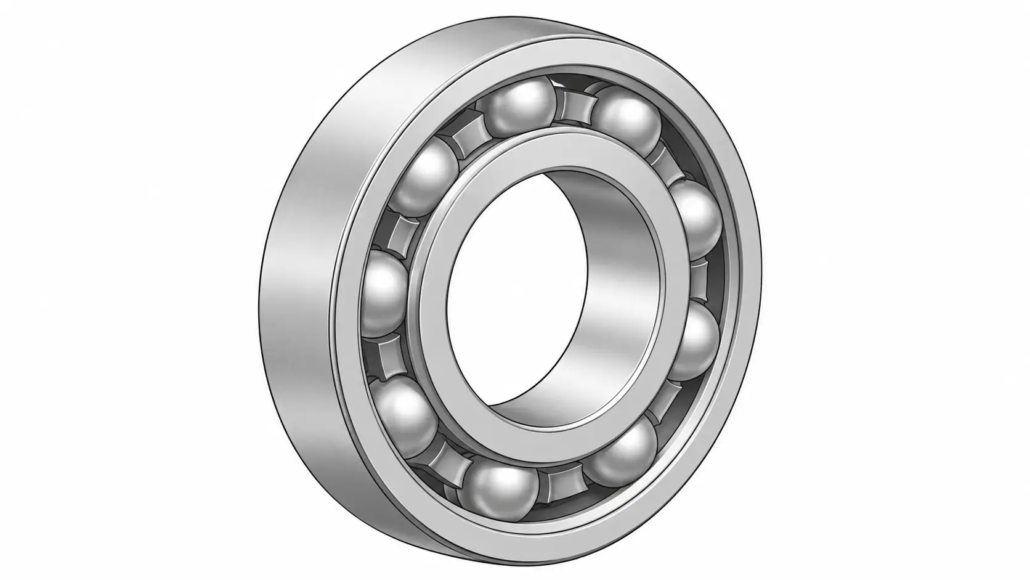
Nagrzewanie indukcyjne do montażu łożysk: Kontrola temperatury, Rozszerzalność cieplna i dokładność instalacji
Praktyczny przewodnik po warunkach grzewczych, Dopuszczalne temperatury i dokładność dopasowania z wciskiem
Gdy łożysko jest pasowane ciasno na wale, montaż go w temperaturze pokojowej może wymagać znacznej siły. Do średnich i dużych łożysk, może to utrudnić montaż i zwiększyć ryzyko uszkodzenia łożyska lub jego współpracujących powierzchni.
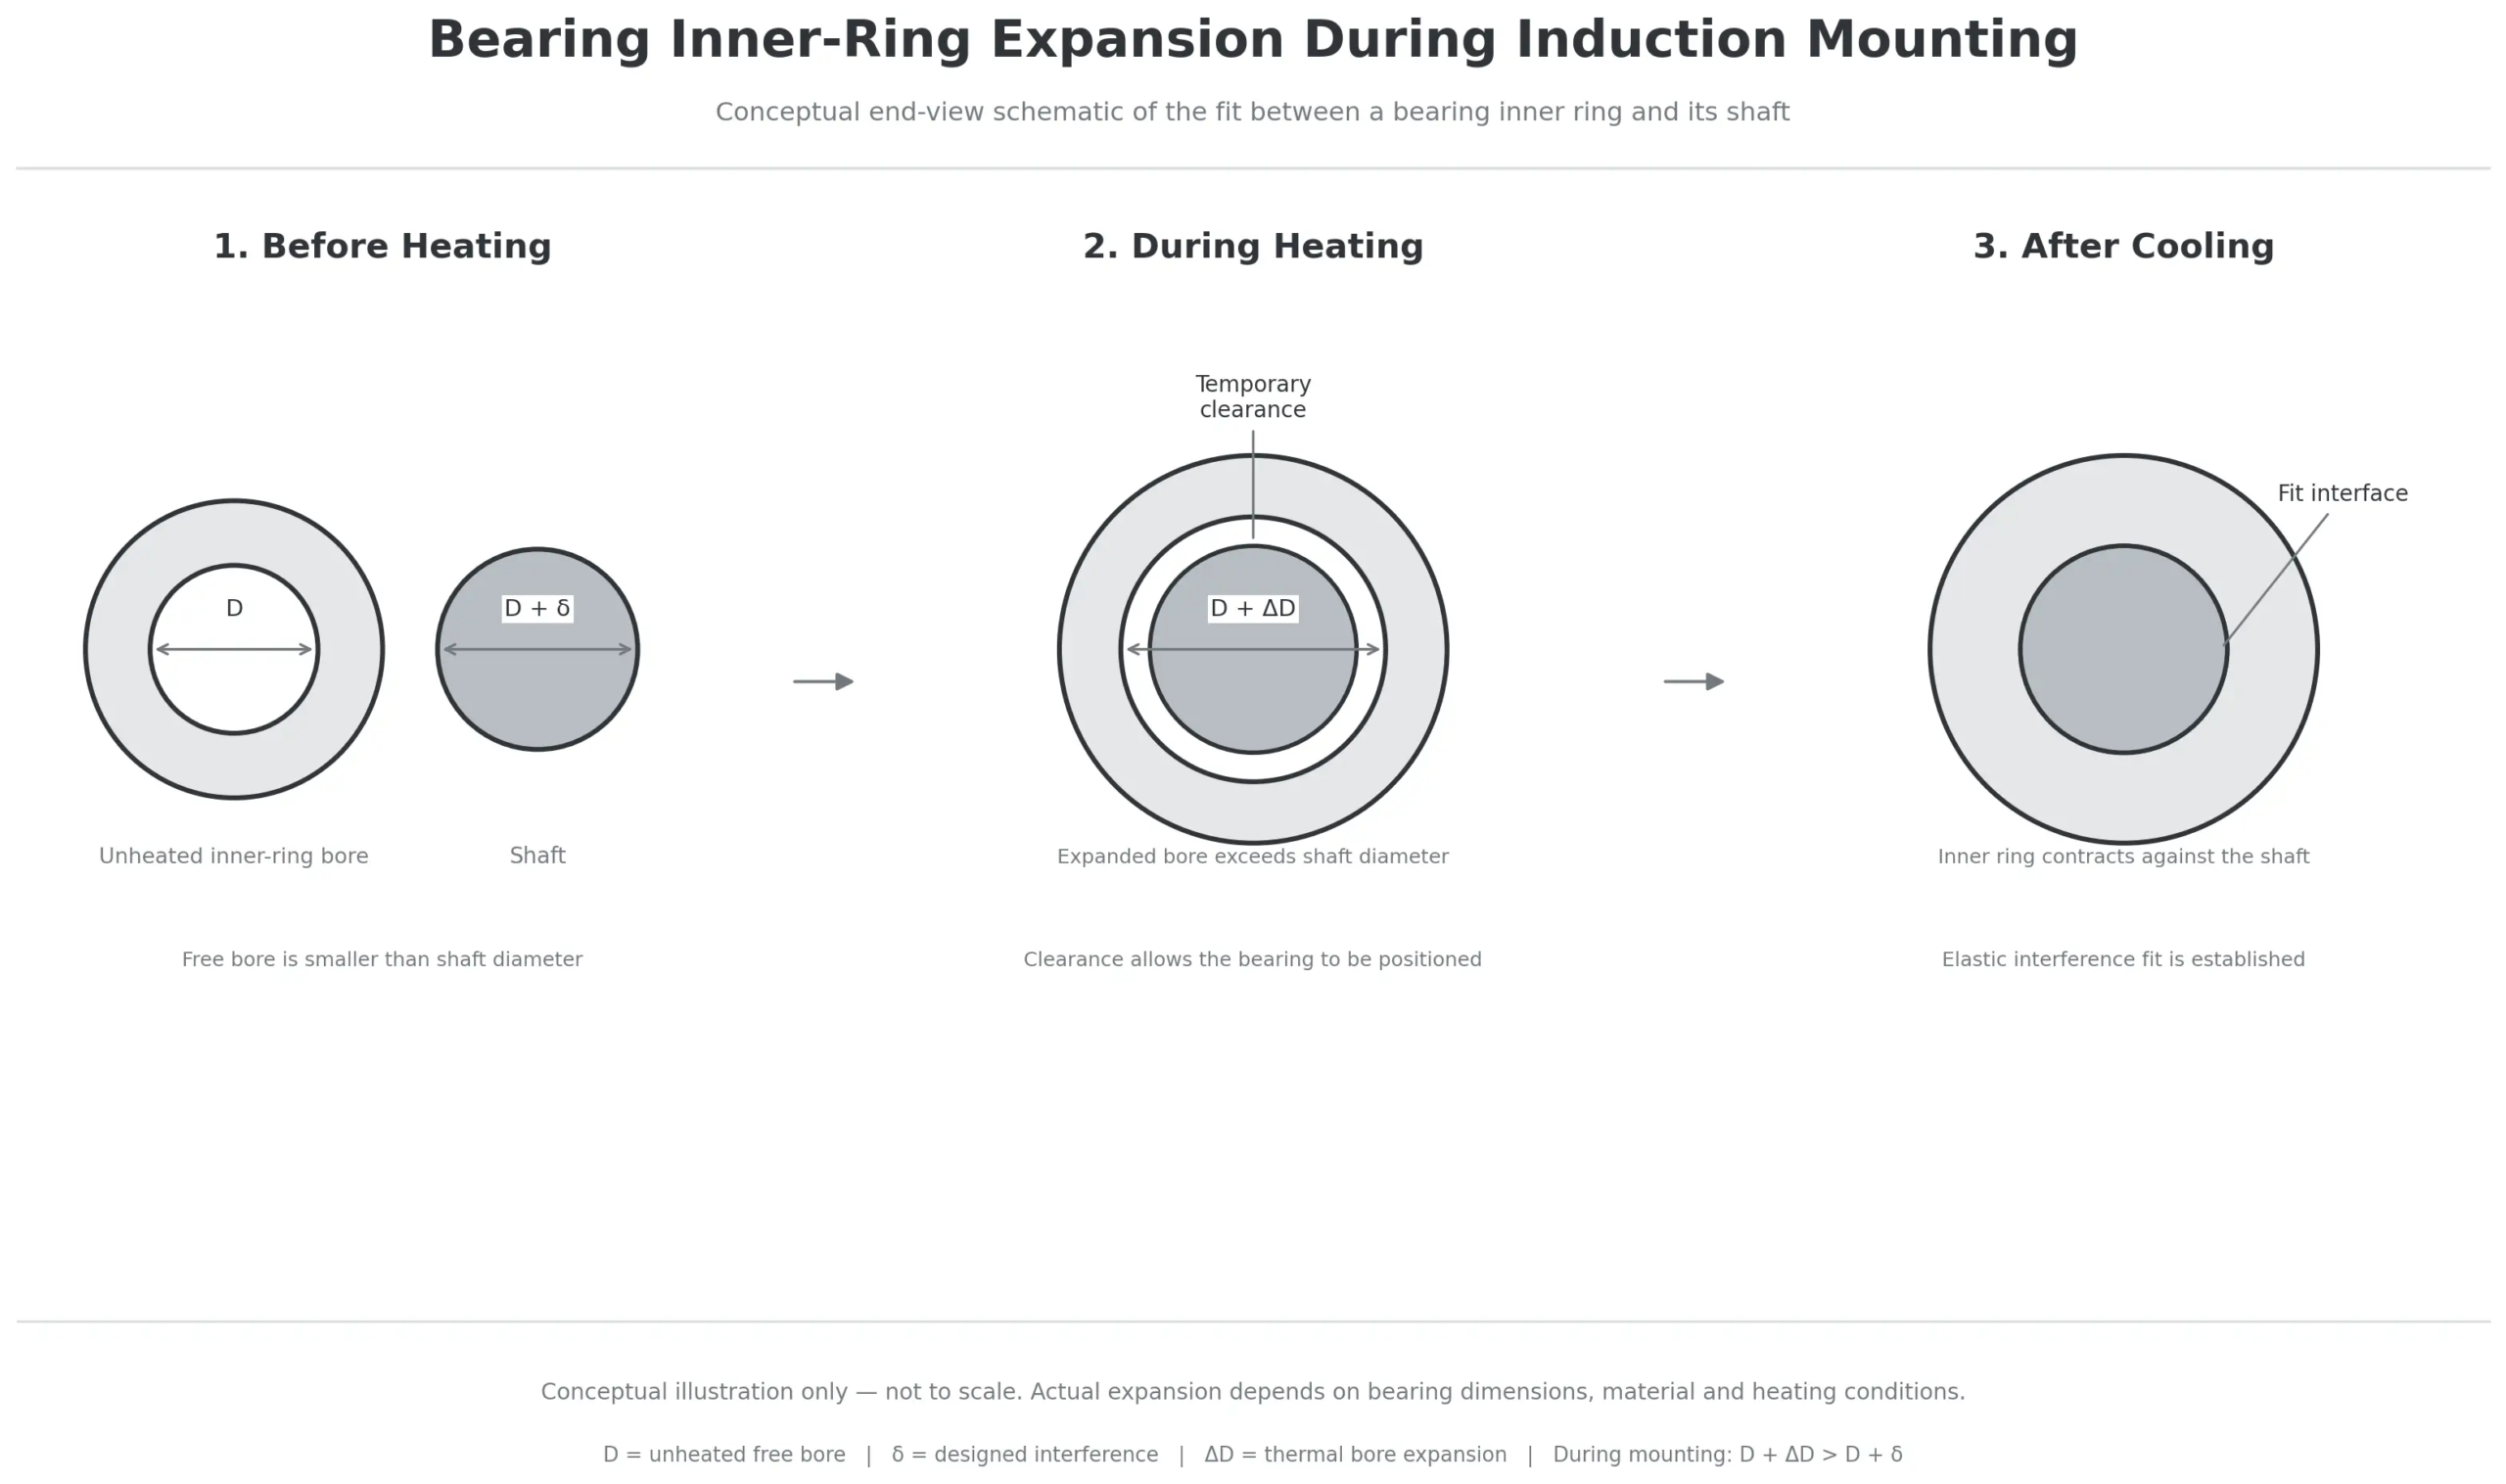
Podgrzewanie indukcyjne zapewnia kontrolowany sposób przezwyciężenia tego problemu. Przez podgrzanie łożyska, jego pierścienie rozszerzają się, a otwór chwilowo staje się większy. Łożysko można następnie umieścić na wale przy użyciu mniejszej siły mechanicznej. Gdy się ochłodzi, pierścień wewnętrzny kurczy się i zapewnia wymagane pasowanie z wciskiem.
Jednak, udany montaż łożyska wymaga czegoś więcej niż tylko osiągnięcia temperatury docelowej. Wymagana rozbudowa, rozkład temperatury, czas transferu i ostateczna pozycja siedząca mają wpływ na wynik.
W tym artykule wyjaśniono, w jaki sposób do montażu łożysk wykorzystuje się nagrzewanie indukcyjne, jak określić wymagane warunki ogrzewania i co należy sprawdzić, aby montaż był prawidłowy.
2. Rozszerzalność cieplna i wymagany luz montażowy
3. Kontrola temperatury łożysk i ograniczenia nagrzewania
4. Od nagrzewania indukcyjnego po instalację końcową
5. Dokładność dopasowania i montażu łożyska
6. Typowe problemy podczas montażu łożyska
7. Wybór systemu nagrzewania indukcyjnego do montażu łożysk
1. Dlaczego do montażu łożysk stosuje się nagrzewanie indukcyjne
Pasowanie wciskowe jest powszechnie stosowane pomiędzy pierścieniem wewnętrznym łożyska a jego wałem, aby zapobiec względnemu ruchowi podczas pracy.
Do mniejszych łożysk, mechaniczne narzędzia montażowe mogą być wystarczające. Wraz ze wzrostem rozmiaru łożyska i zwiększaniem się interferencji, jednak, wymagana siła montażowa może stać się znaczna.
Jeśli siła montażowa jest przenoszona przez elementy toczne, a nie bezpośrednio na pierścień pasowany z wciskiem, na bieżniach mogą powstać trwałe wgłębienia zwane brinellingiem. Może to prowadzić do zwiększonych wibracji, hałas i przedwczesną awarię łożysk.
Podgrzewanie indukcyjne zmniejsza wymaganą siłę poprzez tymczasowe rozszerzenie łożyska przed montażem.
Jest to szczególnie przydatne dla:
•Średnie i duże łożyska toczne
•Łożyska o stosunkowo dużym pasowaniu ciasnym
•Wielokrotny montaż łożysk w produkcji przemysłowej
•Zastosowania, w których preferowane jest kontrolowane ogrzewanie zamiast ręcznych metod ogrzewania
Który element należy podgrzać?
Sposób montażu określa sposób ogrzewania.
Gdy pierścień wewnętrzny jest pasowany z wciskiem na wale, podgrzewanie łożyska jest powszechnym podejściem. Powstałe w ten sposób rozszerzenie pierścienia wewnętrznego zwiększa średnicę otworu i ułatwia montaż.
Jeżeli pierścień zewnętrzny jest pasowany z wciskiem w obudowę, Zamiast tego można rozważyć ogrzewanie obudowy. Wymaga to odpowiedniego rozmieszczenia ogrzewania i uwzględnienia otaczających elementów.
Gdzie oba dopasowania są ciasne, kolejność montażu należy rozpatrywać jako kompletną operację montażu.
Nagrzewanie indukcyjne nie jest odpowiednie dla każdego łożyska. Łożyska precyzyjne, uszczelnione łożyska, Zespoły zintegrowane z czujnikami i łożyska zawierające materiały wrażliwe na temperaturę mogą podlegać szczególnym ograniczeniom. Przed wyborem sposobu podgrzewania należy zapoznać się z instrukcją producenta.
2. Rozszerzalność cieplna i wymagany luz montażowy
2.1 Ile rozbudowy jest potrzebne?
Wymagana temperatura nagrzewania jest przede wszystkim związana z wciskaniem otworu łożyska w wał.
Gdy pierścień wewnętrzny łożyska rozszerza się, różnica pomiędzy dwiema współpracującymi średnicami maleje. Celem jest zapewnienie wystarczającego tymczasowego luzu, aby łożysko mogło osiągnąć określone położenie bez nadmiernej siły.
Przydatnym rozróżnieniem jest to, że wyeliminowanie pierwotnych zakłóceń niekoniecznie jest wystarczające. Zwykle potrzebny jest pewien dodatkowy luz, aby łożysko mogło ustawić się na swoim miejscu.
Wstępny kosztorys inżynieryjny, swobodną rozszerzalność cieplną średnicy można wyrazić jako:
ΔD ≈ α × D × ΔT
Gdzie:
•ΔD = przybliżone rozszerzenie średnicy
•α = liniowy współczynnik rozszerzalności cieplnej
•D = średnica oryginalna
•ΔT = wzrost temperatury
Zależność ta pozwala na wstępne oszacowanie. Rzeczywiste warunki montażu zależą również od tolerancji wymiarowych, rozkład temperatury, strat ciepła i wymaganego luzu montażowego.
Maksymalny wcisk należy określić na podstawie rzeczywistych wymiarów wału i łożyska, zamiast polegać wyłącznie na średnicach nominalnych.
2.2 Dlaczego czas transferu ma znaczenie
Obliczona wartość rozszerzenia nie gwarantuje, że taki sam luz będzie dostępny, gdy łożysko dotrze do wału.
Gdy ogrzewanie się zakończy, łożysko zaczyna się ochładzać. Jego otwór stopniowo się kurczy, zmniejszając dostępny luz montażowy.
Staje się to szczególnie ważne, gdy:
•Łożysko jest duże lub ciężkie
•Wał jest długi
•Miejsce montażu jest trudno dostępne
•Łożysko należy przesunąć na znaczną odległość
•Temperatura otoczenia jest stosunkowo niska
Z tego powodu, temperaturę docelową i procedurę instalacji należy zaplanować wspólnie.
Stacja grzewcza powinna być umieszczona możliwie najbliżej punktu instalacji, a sprzęt do podnoszenia i narzędzia do pozycjonowania powinny być gotowe przed rozpoczęciem ogrzewania.
Aby uzyskać bardziej szczegółowe wyjaśnienie obliczeń rozszerzalności, zobacz nasz powiązany przewodnik: Jak obliczyć temperaturę ogrzewania przy pasowaniu skurczowym. Tę samą zasadę rozszerzania stosuje się w innych operacjach obkurczania, takiej jak nagrzewanie indukcyjne do montażu wirnika silnika.
3. Kontrola temperatury łożysk i ograniczenia nagrzewania
3.1 Ustawianie temperatury docelowej
Nie ma jednej temperatury ogrzewania odpowiedniej dla wszystkich łożysk.
Cel zależy od wymaganej ekspansji, konstrukcja łożyska i ograniczenia temperaturowe producenta.
Wyższa temperatura powoduje większą ekspansję, ale może również mieć wpływ na stan metalurgiczny łożyska, materiały smarne i uszczelniające.
Dlatego dwa łożyska o podobnych wymiarach mogą wymagać różnych warunków nagrzewania, jeśli mają różne klasy luzu, ustalenia dotyczące uszczelnień lub specyfikacje smarowania.
Docelową wartość nagrzewania należy ustalić na podstawie rzeczywistego pasowania wciskowego i porównać z temperaturą dopuszczalną dla konkretnego łożyska.
3.2 Limity temperatur zależą od konstrukcji łożyska
Opublikowane wytyczne producenta ilustrują, dlaczego wartości graniczne temperatur nie powinny być traktowane jako wartości uniwersalne.
| Referencja | Opublikowane wytyczne |
|---|---|
| Schaeffler PODGRZEWACZ BA 94 | Maksymalnie 120°C dla łożysk tocznych i 70°C dla łożysk precyzyjnych |
| Wskazówki dotyczące montażu łożysk SKF | Łożysk uszczelnionych z uszczelkami kontaktowymi lub osłonami nie należy nagrzewać powyżej 80°C°C w cytowanych wytycznych |
Schaeffler zauważa również, że smarowane łożyska z uszczelnieniami mogą mieć różne dopuszczalne temperatury maksymalne.
Liczby te są przykładami z konkretnych dokumentów producenta, niewymienne limity dla każdego łożyska.
Przed ogrzewaniem, sprawdź dokładny model łożyska, łącznie z jego uszczelkami, smar, wymagania dotyczące luzu wewnętrznego i precyzji.
3.3 Pomiar prawidłowej temperatury
Pomiar temperatury jest użyteczny tylko wtedy, gdy czujnik jest prawidłowo umiejscowiony.
Do wielu układów ogrzewania łożysk, Pierścień wewnętrzny jest krytycznym miejscem pomiaru, ponieważ od jego rozszerzenia otworu zależy, czy łożysko będzie można zamontować na wale.
Instrukcje nagrzewnicy indukcyjnej firmy Schaeffler opisują umiejscowienie czujnika temperatury na powierzchni czołowej pierścienia wewnętrznego, blisko otworu.
Czujnik powinien mieć odpowiedni kontakt z czystą powierzchnią pomiarową.
Do dużych łożysk lub zastosowań, w których istotne są różnice temperatur pomiędzy pierścieniami, monitorowanie temperatury pierścienia wewnętrznego i zewnętrznego może dostarczyć dodatkowych informacji o procesie.
Odczyt temperatury w jednym miejscu nie powinien być automatycznie interpretowany jako dowód, że całe łożysko osiągnęło jednakową temperaturę.
3.4 Kontrolowanie różnicy temperatur pomiędzy pierścieniami
Pierścień wewnętrzny i zewnętrzny niekoniecznie nagrzewają się z tą samą szybkością.
W zależności od geometrii łożyska i warunków ogrzewania, pierścień wewnętrzny może nagrzać się bardziej niż pierścień zewnętrzny. Duża różnica temperatur może powodować naprężenia termiczne i wpływać na proces montażu.
Niektóre przemysłowe nagrzewnice indukcyjne zapewniają kontrolę rampową lub kontrolę różnicy temperatur.
Funkcje te pomagają zarządzać szybkością nagrzewania i różnicą temperatur pomiędzy pierścieniami. Są one szczególnie istotne przy obróbce dużych łożysk, łożyska precyzyjne lub elementy o stosunkowo grubych przekrojach.
Należy ustalić odpowiednią metodę kontroli na podstawie rzeczywistej geometrii łożyska i wymagań dotyczących ogrzewania.
4. Od nagrzewania indukcyjnego po instalację końcową
Niezawodny proces montażu wymaga przygotowania przed wprowadzeniem łożyska do nagrzewnicy.
4.1 Przygotuj obszar łożyska i instalacji
Sprawdź identyfikację łożyska, instrukcję montażu i dopuszczalną temperaturę ogrzewania.
Należy sprawdzić gniazda wału i łożyska pod kątem dokładności wymiarowej, czystość i uszkodzenia powierzchni.
Przygotuj sprzęt do podnoszenia, narzędzia do pozycjonowania i obszar instalacji przed rozpoczęciem cyklu grzewczego. Pozwala to uniknąć niepotrzebnych opóźnień po osiągnięciu przez łożysko temperatury docelowej.
4.2 Podgrzej i monitoruj łożysko
Umieścić łożysko zgodnie z instrukcjami producenta nagrzewnicy indukcyjnej.
Jarzmo nośne, czujnik temperatury i układ grzewczy muszą być dostosowane do wymiarów i ciężaru łożyska.
Cykl ogrzewania może wykorzystywać kontrolę temperatury, kontrola czasu lub kontrola rampy, w zależności od wyposażenia i zastosowania.
Przy powtarzalnej produkcji, sterowanie oparte na temperaturze jest na ogół przydatne, gdy warunki początkowe lub wymiary komponentów są różne. Ustawienia oparte na czasie należy ustalić poprzez testowanie ze spójnymi przedmiotami i warunkami procesu.
Należy monitorować cykl grzewczy, a nie polegać wyłącznie na wcześniej ustalonym czasie ogrzewania.
4.3 Rozmagnesuj przed instalacją
Nagrzewanie indukcyjne może pozostawić w łożysku resztkowy magnetyzm.
Jeśli łożysko nie jest prawidłowo rozmagnesowane, może przyciągać cząstki żelaza podczas przenoszenia i instalacji. Zanieczyszczenia bieżni lub elementów tocznych mogą mieć wpływ na działanie łożyska.
Wiele przemysłowych nagrzewnic indukcyjnych do łożysk obejmuje automatyczny cykl rozmagnesowania.
Jeżeli urządzenie nie zapewnia tej funkcji, należy zastosować odpowiednią procedurę rozmagnesowania zgodnie z instrukcjami producenta sprzętu.
Rozmagnesowanie jest zatem ważną częścią procesu nagrzewania łożyska, nie jest po prostu opcjonalną operacją wykańczającą.
4.4 Przenieść i ustawić nagrzane łożysko
Po zakończeniu ogrzewania i rozmagnesowania, niezwłocznie przenieść łożysko na wał.
Do dużych łożysk należy używać odpowiedniego sprzętu do podnoszenia i unikać umieszczania niepotrzebnych obciążeń na koszyku, uszczelki lub inne wrażliwe elementy.
Łożysko powinno być wyrównane z wałem, zanim zostanie przesunięte do ostatecznego położenia.
Jeśli łożysko zacznie się ochładzać przed osiągnięciem wymaganej pozycji, jego otwór może się skurczyć, a dostępny luz może zniknąć. Nie kompensuj poprzez zastosowanie niekontrolowanej siły uderzenia.
Metoda montażu powinna umożliwiać osiągnięcie przez łożysko określonego położenia osiowego bez przenoszenia nadmiernej siły przez elementy toczne.
Jeżeli wymaga tego procedura producenta łożyska, utrzymywać łożysko przy obrzeżu wału, aż ostygnie.
4.5 Bezpieczeństwo podczas ogrzewania i obsługi
Nagrzewanie łożysk wiąże się z występowaniem wysokich temperatur, urządzeń elektrycznych i pól elektromagnetycznych.
Operatorzy powinni przestrzegać instrukcji bezpieczeństwa producenta sprzętu, w tym:
•Nosić odpowiednie rękawice odporne na ciepło, obuwie ochronne i ochronę oczu
•Używanie sprzętu dźwigowego odpowiedniego do ciężaru łożyska
•Trzymaj zegarki i luźne metalowe przedmioty z dala od aktywnego obszaru grzewczego
•Przestrzeganie wymogów bezpieczeństwa elektromagnetycznego, szczególnie dla personelu z rozrusznikami serca lub innymi implantami medycznymi
•Unikanie kontaktu z gorącymi przedmiotami
•Zapewnienie odpowiedniej wentylacji, gdzie może wytwarzać się dym lub para
Urządzenia do ogrzewania i przenoszenia powinny być obsługiwane wyłącznie przez przeszkolony personel.
5. Dokładność dopasowania i montażu łożyska
Osiągnięcie właściwej temperatury ogrzewania nie, samodzielnie, potwierdzić, że łożysko zostało prawidłowo zamontowane.
Ostateczne dopasowanie należy sprawdzić w odniesieniu do rysunku montażowego i wymagań producenta łożyska.
5.1 Kontrola gniazd wału i obudowy
Przed montażem, sprawdź rzeczywiste wymiary współpracujących elementów.
Ważne punkty kontrolne obejmują:
•Średnica gniazda wału i tolerancja
•Średnica otworu obudowy i tolerancja, tam, gdzie ma to zastosowanie
•Stan i czystość powierzchni
•Okrągłość i cylindryczność, jeśli określono
•Wymiary ramion i powierzchnie do siedzenia
Nieprawidłowych wymiarów wału nie można skorygować poprzez zwiększenie temperatury nagrzewania łożyska.
Pasowanie należy ustalić na podstawie określonych tolerancji wymiarowych.
5.2 Sprawdzanie wyrównania i położenia osiowego
Podczas instalacji, łożysko musi pozostać wyrównane z wałem.
Niewspółosiowość może spowodować zakleszczenie łożyska przed osiągnięciem ostatecznego położenia, potencjalnie uszkodzić gniazdo wału lub otwór łożyska.
Tuleje prowadzące i elementy pozycjonujące mogą być przydatne w przypadku dużych łożysk lub zespołów, do których dostęp jest ograniczony.
Łożysko powinno osiągnąć określony występ ustalający lub położenie osiowe bez niepotrzebnej siły mechanicznej.
5.3 Zrozumienie luzu wewnętrznego po montażu
Luz wewnętrzny łożyska zmienia się podczas montażu.
Gdy pierścień wewnętrzny jest montowany na wale z pasowaniem wciskowym, rozszerza się elastycznie. Zwykle zmniejsza to promieniowy luz wewnętrzny.
Pasowanie ciasne pomiędzy pierścieniem zewnętrznym a oprawą może również mieć wpływ na luz końcowy.
Różnice temperatur roboczych pomiędzy pierścieniem wewnętrznym i zewnętrznym mogą dodatkowo wpływać na luz podczas pracy.
Więc, Początkową klasę luzu łożyska należy uwzględnić łącznie z pasowaniem wału, dopasowanie obudowy i warunki pracy.
Do zastosowań, w których zmniejszenie luzu jest częścią specyfikacji instalacji, należy ją zmierzyć przy użyciu odpowiedniej metody, a nie wyciągać wnioski z temperatury ogrzewania.
5.4 Dodatkowe wymagania dotyczące łożysk stożkowych
Łożyska z otworem stożkowym wymagają innego podejścia niż wiele łożysk z otworem walcowym.
Ich ostateczne dopasowanie jest zwykle ustalane poprzez kontrolowane nasunięcie osiowe na stożkowe gniazdo lub tuleję wciąganą.
W zależności od typu łożyska, instalację można sprawdzić poprzez:
•Zmniejszenie promieniowego luzu wewnętrznego
•Odległość podjazdu osiowego
•Określona pozycja montażowa
•Inne procedury pomiarowe określone przez producenta
Jeśli jest to dozwolone, można zastosować ogrzewanie, ale temperatura nagrzewania nie zapewnia ostatecznego dopasowania łożyska stożkowego.
Należy nadal przestrzegać podanej procedury montażu.
6. Typowe problemy podczas montażu łożyska
Poniższa tabela podsumowuje problemy, które mogą wystąpić podczas montażu łożysk indukcyjnych oraz kontrole, które należy przeprowadzić przed zmianą ustawień ogrzewania.
| Problem | Możliwa przyczyna | Co sprawdzić |
|---|---|---|
| Łożysko nie może dosięgnąć kołnierza wału | Niewystarczająca ekspansja lub nadmierne zakłócenia | Rzeczywiste wymiary wału i otworu, temperatura docelowa i czas transferu |
| Temperatura łożyska przekracza limit | Nieprawidłowa wartość zadana lub umiejscowienie czujnika | Limit temperatury producenta łożyska i styk czujnika |
| Duża różnica temperatur pomiędzy pierścieniami | Nieodpowiednie tempo nagrzewania lub ułożenie przedmiotu obrabianego | Temperatury pierścienia wewnętrznego i zewnętrznego, konfiguracja wsparcia i ogrzewania |
| Łożysko blokuje się podczas przenoszenia | Nadmierne chłodzenie przed instalacją | Odległość transferu, kolejność obsługi i przygotowanie instalacji |
| Łożysko nie jest prawidłowo osadzone | Niewspółosiowość lub nieprawidłowe ustawienie osiowe | Ramię wału, układ prowadnic i pozycja końcowa |
| Pozostaje magnetyzm szczątkowy | Niepełne lub brak rozmagnesowania | W razie potrzeby cykl rozmagnesowania i pomiar magnetyzmu szczątkowego |
| Końcowy luz wewnętrzny jest nieprawidłowy | Nieprawidłowy wybór dopasowania lub warunki wymiarowe | Wstępne zezwolenie, dopasowanie wału, dopasowanie obudowy i określona metoda weryfikacji |
Podwyższenie temperatury ogrzewania nie powinno być pierwszą reakcją na każdy problem instalacyjny.
Błędy wymiarowe, złe wyrównanie i nadmierny czas przenoszenia mogą powodować podobne objawy, ale wymagają innych działań naprawczych.
7. Wybór systemu nagrzewania indukcyjnego do montażu łożysk
Odpowiednie systemu nagrzewania indukcyjnego zależy od łożyska i procesu montażu, nie tylko zewnętrzną średnicę łożyska.
Przed wyborem sprzętu, należy ustalić następujące informacje.
| Informacje o aplikacji | Dlaczego to ma znaczenie |
|---|---|
| Typ i model łożyska | Identyfikuje ograniczenia konstrukcyjne i producenta |
| Nudziarz, średnica zewnętrzna i szerokość | Definiuje geometrię przedmiotu obrabianego |
| Masa łożyska | Wpływa na wydajność grzewczą i sposób podnoszenia |
| Średnica wału i tolerancja | Ustala pasowanie wciskowe |
| Klasa luzu łożyskowego | Wpływa na wymagania montażowe i grzewcze |
| Uszczelnienia i smarowanie | Określa dopuszczalną temperaturę |
| Wymagana temperatura montażu | Określa docelowe warunki ogrzewania |
| Czas cyklu grzewczego | Określa zdolność produkcyjną |
| Dzienna wielkość produkcji | Wpływa na konfigurację sprzętu |
| Pozycja montażowa | Określa ustalenia dotyczące obsługi i transferu |
Przy powtarzalnej produkcji, dodatkowe funkcje mogą obejmować automatyczną kontrolę temperatury, sterowanie rampą, monitorowanie różnicy temperatur, automatyczne rozmagnesowanie i zapisane programy ogrzewania.
Do dużych łożysk, to układ ogrzewania i system podnoszenia należy rozpatrywać łącznie. Nagrzewnica zdolna do osiągnięcia wymaganej temperatury nie jest koniecznie odpowiednia, jeśli łożyska nie można bezpiecznie przenieść i ustawić w dostępnym czasie montażu.
Ostateczną konfigurację należy ocenić na podstawie rzeczywistych wymiarów łożyska, wymagania i warunki produkcji.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jaką temperaturę powinno osiągnąć łożysko przed montażem?
Nie ma uniwersalnej temperatury docelowej. To zależy od pasowania wciskowego, wymagany luz montażowy, konstrukcja łożyska i dopuszczalna temperatura producenta. Wartość docelową należy obliczyć na podstawie rzeczywistego dopasowania i zweryfikować z dokumentacją łożyska.
Czy wszystkie łożyska można montować przy użyciu nagrzewania indukcyjnego??
Nie. Wiele stalowych łożysk tocznych nadaje się do montażu na gorąco metodą indukcyjną, ale trochę precyzji, zapieczętowany, konstrukcje łożysk zintegrowane z czujnikiem i specjalne mają dodatkowe ograniczenia. Przed podgrzewaniem zawsze sprawdź instrukcje producenta.
Dlaczego łożysko nagrzewane indukcyjnie wymaga rozmagnesowania??
Nagrzewanie indukcyjne może pozostawić w łożysku resztkowy magnetyzm. Może to przyciągać cząsteczki żelaza do bieżni i elementów tocznych. Rozmagnesowanie zmniejsza ryzyko zanieczyszczenia magnetycznego podczas instalacji.
Czy nagrzewanie indukcyjne wpływa na luz wewnętrzny łożyska??
Ogrzewanie tymczasowo zmienia wymiary pierścieni łożyskowych. Po montażu, pasowanie ciasne pomiędzy pierścieniem wewnętrznym a wałem generalnie zmniejsza promieniowy luz wewnętrzny. Luz końcowy zależy także od pasowania pierścienia zewnętrznego i warunków temperatury roboczej.
Czy uszczelnione łożyska można nagrzewać indukcyjnie??
Niektóre uszczelnione łożyska można podgrzewać, jeśli producent na to pozwala, a temperatura pozostaje w granicach dopuszczalnych dla uszczelek i smaru. Inne mogą mieć bardziej restrykcyjne wymagania montażowe. Specyficzna dokumentacja łożyska powinna zawsze mieć pierwszeństwo przed ogólnymi zaleceniami dotyczącymi ogrzewania.
Podsumowanie
Nagrzewanie indukcyjne umożliwia montaż wielu łożysk pasowanych wciskowo przy mniejszej sile mechanicznej poprzez rozprężenie łożyska przed montażem.
Jakość instalacji zależy nie tylko od temperatury wyświetlanej przez grzejnik. Rzeczywista ingerencja, wymagana rozbudowa, rozkład temperatury, rozmagnesowanie, Należy wziąć pod uwagę czas transferu i ostateczną pozycję siedzącą.
Do produkcji przemysłowej, czynniki te należy traktować jako elementy jednego, skoordynowanego procesu montażu.
Gdy system grzewczy jest dopasowany do wymagań łożyskowych i instalacyjnych, nagrzewanie indukcyjne może zapewnić kontrolowane i powtarzalne podejście do montażu łożysk. Do odwrotnej operacji demontażu zamontowanego łożyska, zobacz nasz przewodnik o usuwanie łożysk indukcyjnie.
Referencje techniczne
1. SKF – Łożyska toczne i uszczelnienia w silnikach elektrycznych i generatorach
2. SKF – Zanieczyszczenie łożysk
3. Schaefflera – Indukcyjne urządzenia grzewcze NAGRZEWNICA, Instrukcja obsługi BA 94
4. Schaefflera – Indukcyjne urządzenia grzewcze NAGRZEWNICA, Instrukcja obsługi BA 42
5. NTN – Instrukcje montażu łożysk
Potrzebujesz nagrzewania indukcyjnego do montażu łożyska?
Podaj nam typ i wymiary łożyska, dopasowanie interferencyjne, dopuszczalna temperatura i wymagania produkcyjne. Firma KECHUANG może pomóc w ocenie odpowiedniego układu ogrzewania indukcyjnego pod kątem dokładności, powtarzalny montaż łożysk.


