
Индукционный нагрев для монтажа подшипников: Контроль температуры, Тепловое расширение и точность установки
Практическое руководство по условиям отопления, Температурные пределы и точность посадки с натягом
Когда подшипник имеет посадку с натягом на валу, монтаж при комнатной температуре может потребовать значительных усилий. Для средних и крупных подшипников, это может затруднить установку и увеличить риск повреждения подшипника или его сопрягаемых поверхностей..
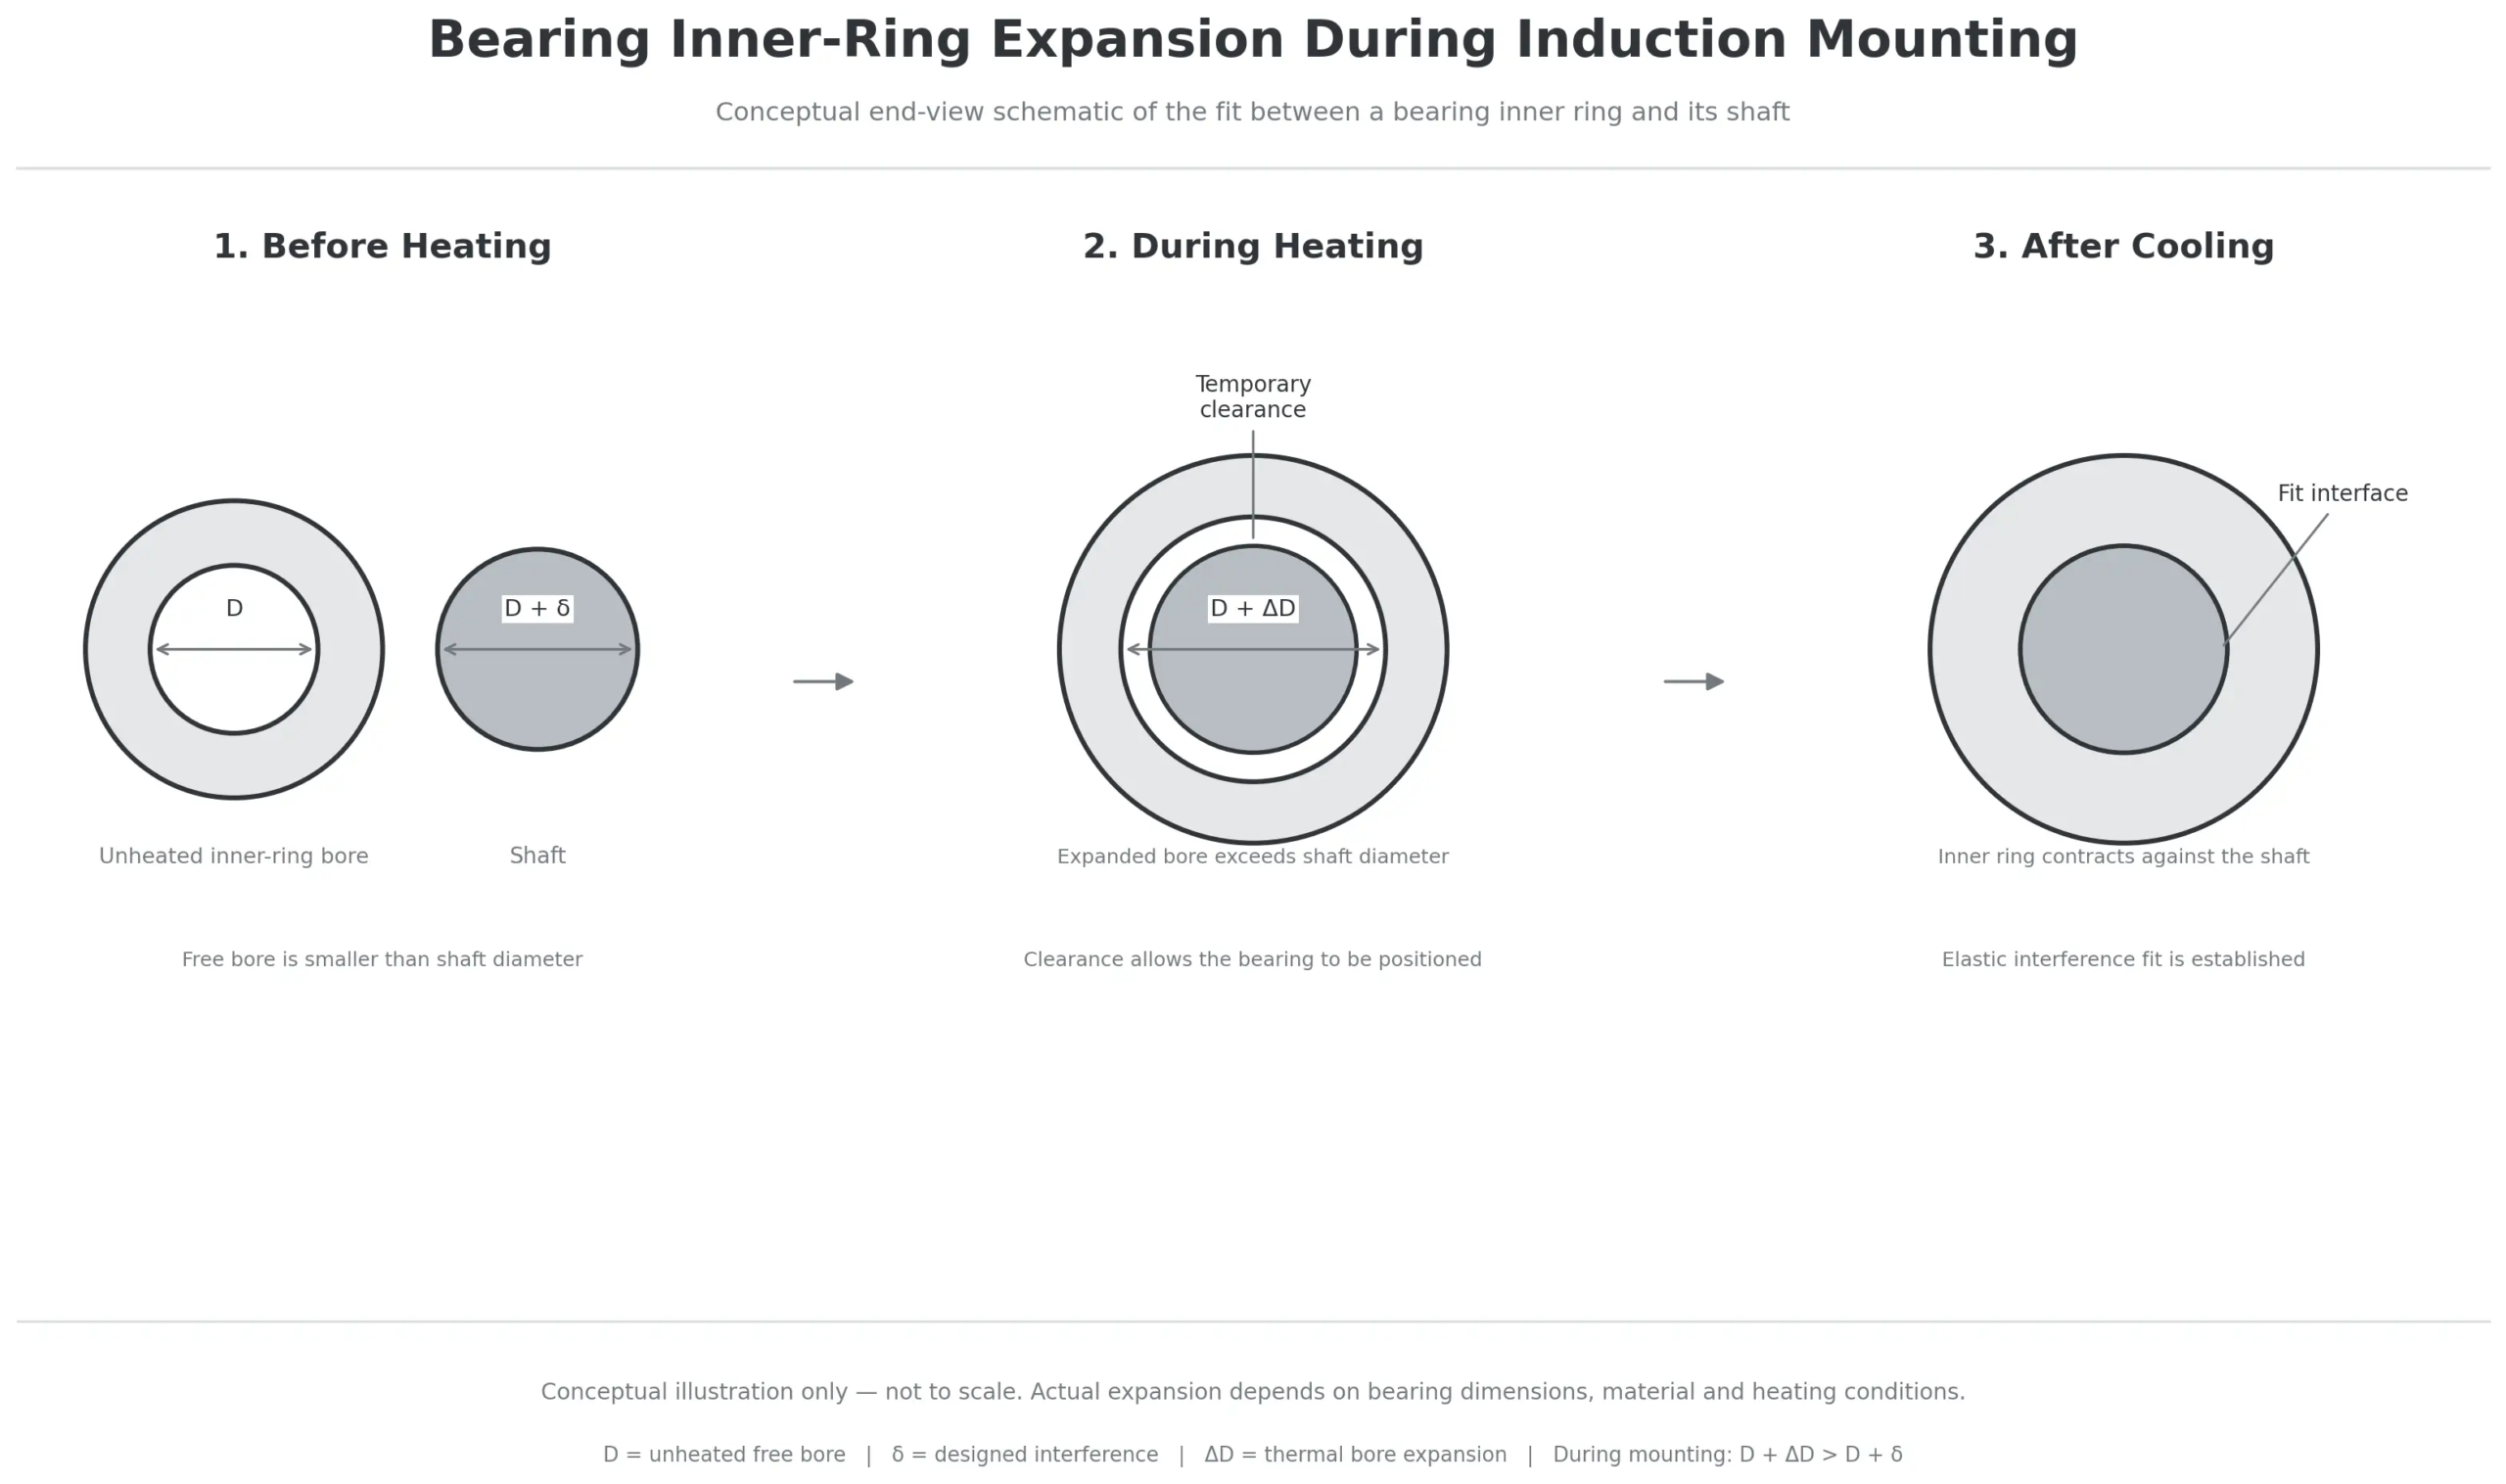
Индукционный нагрев обеспечивает контролируемый способ решения этой проблемы. Путем нагревания подшипника, его кольца расширяются, и отверстие временно становится больше. Тогда подшипник можно будет установить на вал с меньшим механическим усилием.. Как он остывает, внутреннее кольцо сжимается и обеспечивает требуемую посадку с натягом.
Однако, успешный монтаж подшипника включает в себя нечто большее, чем просто достижение целевой температуры. Необходимое расширение, распределение температуры, время передачи и окончательное положение сиденья влияют на результат.
В этой статье объясняется, как индукционный нагрев используется для монтажа подшипников., как определить необходимые условия обогрева и что необходимо проверить для точного монтажа.
2. Тепловое расширение и необходимый монтажный зазор
3. Контроль температуры подшипников и пределы нагрева
4. От индукционного нагрева до окончательной установки
5. Посадка подшипника и точность установки
6. Распространенные проблемы при установке подшипника
7. Выбор системы индукционного нагрева для установки подшипника
1. Почему индукционный нагрев используется для монтажа подшипников
Посадка с натягом обычно используется между внутренним кольцом подшипника и его валом для предотвращения относительного перемещения во время работы..
Для подшипников меньшего размера, механических монтажных инструментов может быть достаточно. По мере увеличения размера подшипника и увеличения помех, однако, требуемое монтажное усилие может стать значительным.
Если монтажное усилие передается через тела качения, а не прикладывается непосредственно к кольцу при посадке с натягом, на дорожках качения могут образовываться постоянные углубления, известные как бринеллирование.. Это может привести к увеличению вибрации., шум и преждевременный выход подшипников из строя.
Индукционный нагрев уменьшает требуемую силу за счет временного расширения подшипника перед установкой.
Это особенно полезно для:
•Средние и большие подшипники качения
•Подшипники с относительно тяжелыми посадками с натягом
•Повторный монтаж подшипников в промышленном производстве
•Области применения, в которых контролируемый нагрев предпочтительнее ручных методов нагрева.
Какой компонент следует нагревать?
Схема установки определяет способ нагрева..
Когда внутреннее кольцо имеет посадку с натягом на вал, нагрев подшипника - распространенный подход. В результате расширения внутреннего кольца увеличивается диаметр отверстия и облегчается монтаж..
Если наружное кольцо имеет посадку с натягом в корпусе, вместо этого можно рассмотреть возможность обогрева жилья. Это требует подходящей схемы обогрева и учета окружающих компонентов..
Где оба подходят плотно, последовательность установки необходимо оценивать как полную операцию сборки.
Индукционный нагрев подходит не для каждого подшипника.. Прецизионные подшипники, герметичные подшипники, узлы со встроенным датчиком и подшипники, содержащие термочувствительные материалы, могут иметь особые ограничения.. Перед выбором метода нагрева следует ознакомиться с инструкциями производителя..
2. Тепловое расширение и необходимый монтажный зазор
2.1 Насколько необходимо расширение?
Требуемая температура нагрева в первую очередь связана с взаимодействием между отверстием подшипника и валом..
Когда внутреннее кольцо подшипника расширяется, разница между двумя сопрягаемыми диаметрами уменьшается. Цель состоит в том, чтобы обеспечить достаточный временный зазор, чтобы подшипник мог достичь заданного положения без чрезмерного усилия..
Полезное различие состоит в том, что устранения первоначальных помех не обязательно достаточно.. Обычно требуется некоторый дополнительный зазор, чтобы подшипник мог занять свое место..
Для первоначальной инженерной сметы, свободное тепловое расширение диаметра можно выразить как:
Δд ≈ α × д × ΔТ
Где:
•Δд = приблизительное расширение диаметра
•α = коэффициент линейного теплового расширения
•д = исходный диаметр
•ΔТ = повышение температуры
Это соотношение дает предварительную оценку. Фактические условия монтажа также зависят от допусков размеров., распределение температуры, теплопотери и необходимый монтажный зазор.
Максимальный натяг следует определять по фактическим размерам вала и подшипника., вместо того, чтобы полагаться только на номинальные диаметры.
2.2 Почему время передачи имеет значение
Рассчитанное значение расширения не гарантирует, что при достижении подшипником вала будет иметься тот же зазор..
Как только нагрев прекратится, подшипник начинает остывать. Его канал постепенно сужается., уменьшение доступного монтажного зазора.
Это становится особенно важным, когда:
•Подшипник большой или тяжелый
•Вал длинный
•Место установки труднодоступно
•Подшипник необходимо переместить на значительное расстояние.
•Температура окружающей среды относительно низкая
по этой причине, целевая температура и процедура установки должны планироваться вместе.
Нагревательную станцию следует располагать как можно ближе к месту установки., подъемное оборудование и инструменты для позиционирования должны быть готовы до начала нагрева..
Для более подробного объяснения расчета расширения, см. наше соответствующее руководство: Как рассчитать температуру нагрева термоусадочной посадки. Тот же принцип расширения применяется и при других операциях термоусадочной посадки., например индукционный нагрев для установки ротора двигателя.
3. Контроль температуры подшипников и пределы нагрева
3.1 Установка целевой температуры
Не существует единой температуры нагрева, подходящей для всех подшипников..
Цель зависит от требуемого расширения, конструкция подшипника и температурные ограничения производителя.
Более высокая температура приводит к большему расширению., но это также может повлиять на металлургическое состояние подшипника., смазочные и герметизирующие материалы.
Поэтому для двух подшипников одинаковых размеров могут потребоваться разные условия нагрева, если они имеют разные классы зазора., уплотнительные устройства или спецификации смазки.
Цель нагрева должна быть установлена на основе фактической посадки с натягом и проверена на соответствие допустимой температуре для конкретного подшипника..
3.2 Предельные температуры зависят от конструкции подшипника
Опубликованное руководство производителя показывает, почему температурные пределы не следует рассматривать как универсальные значения..
| Ссылка | Опубликованное руководство |
|---|---|
| Schaeffler HEATER BA 94 | Максимум 120°C для подшипников качения и 70°C для прецизионных подшипников |
| Руководство по монтажу подшипников SKF | Герметичные подшипники с контактными уплотнениями или щитками не следует нагревать выше 80°С.°C в цитируемом руководстве |
Schaeffler также отмечает, что подшипники со смазкой и уплотнениями могут иметь разные допустимые максимальные температуры..
Эти цифры являются примерами из конкретных документов производителя., не взаимозаменяемые пределы для каждого подшипника.
Перед нагревом, проверьте точную модель подшипника, включая его печати, жир, требования к внутреннему зазору и точности.
3.3 Измерение правильной температуры
Измерение температуры полезно только тогда, когда датчик расположен правильно.
Для многих устройств обогрева подшипников, внутреннее кольцо является критически важным местом измерения, поскольку от расширения его отверстия зависит, можно ли установить подшипник на вал..
В инструкциях к индукционному нагревателю Schaeffler описано расположение датчика температуры на торцевой поверхности внутреннего кольца., близко к скважине.
Датчик должен иметь надлежащий контакт с чистой измерительной поверхностью..
Для больших подшипников или применений, где важна разница температур между кольцами., мониторинг температуры внутреннего и внешнего кольца может предоставить дополнительную информацию о процессе.
Показания температуры в одном месте не должны автоматически интерпретироваться как доказательство того, что весь подшипник достиг одинаковой температуры..
3.4 Контроль разницы температур между кольцами
Внутреннее и внешнее кольца не обязательно нагреваются с одинаковой скоростью..
В зависимости от геометрии подшипника и условий нагрева, внутреннее кольцо может стать горячее, чем внешнее кольцо. Большая разница температур может создать термические напряжения и повлиять на процесс монтажа..
Некоторые промышленные индукционные нагреватели обеспечивают плавное регулирование или контроль перепада температуры..
Эти функции помогают управлять скоростью нагрева и разницей температур между кольцами.. Они особенно актуальны при обработке крупных подшипников., прецизионные подшипники или компоненты с относительно толстым поперечным сечением.
Соответствующий метод управления должен быть установлен с учетом фактической геометрии подшипника и требований к нагреву..
4. От индукционного нагрева до окончательной установки
Надежный процесс монтажа требует подготовки до того, как подшипник попадет в нагреватель..
4.1 Подготовьте место подшипника и место установки.
Проверьте идентификацию подшипника, инструкция по монтажу и допустимая температура нагрева.
Вал и гнезда подшипников должны быть проверены на точность размеров., чистота и повреждение поверхности.
Подготовьте подъемное оборудование, расположение инструментов и места установки перед запуском цикла нагрева. Это позволяет избежать ненужных задержек после достижения подшипником целевой температуры..
4.2 Нагревайте и контролируйте подшипник
Расположите подшипник в соответствии с инструкциями производителя индукционного нагревателя..
Опорное хомут, датчик температуры и система нагрева должны соответствовать размерам и весу подшипника..
В цикле нагрева может использоваться контроль температуры., контроль времени или контроль рампы, в зависимости от оборудования и применения.
Для повторяющегося производства, управление на основе температуры обычно полезно, когда начальные условия или размеры компонентов различаются.. Настройки, основанные на времени, должны быть установлены путем тестирования с одинаковыми заготовками и условиями процесса..
Цикл нагрева следует контролировать, а не полагаться исключительно на заранее установленное время нагрева..
4.3 Размагничивайте перед установкой
Индукционный нагрев может оставить в подшипнике остаточный магнетизм..
Если подшипник не размагничен должным образом, он может притягивать частицы железа во время транспортировки и установки.. Загрязнение дорожек качения или тел качения может повлиять на работу подшипников..
Многие промышленные индукционные нагреватели подшипников оснащены автоматическим циклом размагничивания..
Если оборудование не обеспечивает эту функцию, необходимо соблюдать соответствующую процедуру размагничивания в соответствии с инструкциями производителя оборудования..
Поэтому размагничивание является важной частью процесса нагрева подшипников., не просто дополнительная операция отделки.
4.4 Перенос и размещение подогреваемого подшипника
После завершения нагрева и размагничивания, немедленно переставьте подшипник на вал.
Используйте подходящее подъемное оборудование для больших подшипников и избегайте размещения ненужных грузов на сепараторе., уплотнения или другие чувствительные компоненты.
Подшипник должен быть выровнен по валу, прежде чем он будет перемещен в конечное положение..
Если подшипник начинает остывать, не достигнув необходимого положения, его канал может сузиться, и имеющийся зазор может исчезнуть.. Не компенсируйте, применяя неконтролируемую силу удара..
Способ установки должен позволять подшипнику достигать заданного осевого положения без передачи чрезмерного усилия через тела качения..
Если этого требует процедура производителя подшипника, прижимайте подшипник к заплечику вала, пока он остывает.
4.5 Безопасность при нагревании и обращении
Нагрев подшипников связан с высокими температурами., электрооборудование и электромагнитные поля.
Операторы должны следовать инструкциям по безопасности производителя оборудования., включая:
•Надевайте подходящие термостойкие перчатки., защитная обувь и защита глаз
•Использование подъемного оборудования, соответствующего весу подшипника.
•Храните часы и незакрепленные металлические предметы вдали от активной зоны нагрева.
•Соблюдение требований электромагнитной безопасности., особенно для персонала с кардиостимуляторами или другими медицинскими имплантатами
•Избегание контакта с горячими заготовками
•Обеспечение подходящей вентиляции там, где может образовываться дым или пар.
Только обученный персонал должен работать с нагревательным и погрузочно-разгрузочным оборудованием..
5. Посадка подшипника и точность установки
Достижение правильной температуры нагрева не, говорит вам сама по себе, убедитесь, что подшипник установлен правильно.
Окончательную посадку необходимо проверить по сборочному чертежу и требованиям производителя подшипника..
5.1 Проверка посадочных мест вала и корпуса
Перед монтажом, проверьте фактические размеры сопрягаемых компонентов.
Важные точки проверки включают в себя:
•Диаметр и допуск посадки вала
•Диаметр отверстия корпуса и допуск, где это применимо
•Состояние и чистота поверхности
•Округлость и цилиндричность, если указано
•Размеры плеч и посадочных поверхностей
Неправильные размеры вала не могут быть исправлены путем повышения температуры нагрева подшипника..
Посадка должна быть установлена с учетом указанных допусков на размеры..
5.2 Проверка соосности и осевого положения
Во время установки, подшипник должен оставаться соосным с валом.
Несоосность может привести к заклиниванию подшипника, прежде чем он достигнет своего конечного положения., потенциальное повреждение седла вала или отверстия подшипника.
Направляющие втулки и приспособления для позиционирования могут быть полезны для больших подшипников или узлов с ограниченным доступом..
Подшипник должен достичь заданного установочного заплечика или осевого положения без ненужных механических усилий..
5.3 Понимание внутреннего зазора после монтажа
Изменение внутреннего зазора подшипника при установке.
Когда внутреннее кольцо установлено на валу с натягом., он упруго расширяется. Это обычно уменьшает радиальный внутренний зазор..
Посадка с натягом между наружным кольцом и корпусом также может повлиять на окончательный зазор..
Разница рабочих температур между внутренним и наружным кольцами может дополнительно повлиять на зазор во время эксплуатации..
Следовательно, класс начального зазора подшипника следует учитывать вместе с посадкой на валу., пригодность корпуса и условия эксплуатации.
Для применений, где уменьшение зазора является частью спецификации установки., ее следует измерять соответствующим методом, а не выводить из температуры нагрева..
5.4 Дополнительные требования к подшипникам с коническим отверстием
Подшипники с коническим отверстием требуют иного подхода, чем многие подшипники с цилиндрическим отверстием..
Их окончательная посадка обычно осуществляется путем контролируемого осевого перемещения на коническое седло или закрепительную втулку..
В зависимости от типа подшипника, установку можно проверить через:
•Уменьшение радиального внутреннего зазора
•Осевое расстояние подъема
•Указанное монтажное положение
•Другие процедуры измерения, определенные производителем.
Отопление может использоваться там, где это разрешено., но температура нагрева не обеспечивает окончательную посадку подшипника с коническим отверстием.
Указанная процедура монтажа все равно должна соблюдаться..
6. Распространенные проблемы при установке подшипника
В следующей таблице приведены проблемы, которые могут возникнуть при монтаже индукционного подшипника, а также проверки, которые следует выполнить перед изменением настроек нагрева..
| Проблема | Возможная причина | Что проверить |
|---|---|---|
| Подшипник не достигает буртика вала | Недостаточное расширение или чрезмерное вмешательство | Фактические размеры вала и отверстия, целевая температура и время переноса |
| Температура подшипника превышает допустимый предел | Неправильная уставка или размещение датчика. | Предел температуры производителя подшипника и контакт датчика |
| Большая разница температур между кольцами | Неправильная скорость нагрева или расположение заготовки. | Температура внутреннего и внешнего кольца, поддержка и настройка отопления |
| Подшипник застревает во время передачи | Чрезмерное охлаждение перед установкой | Расстояние передачи, Последовательность манипуляций и подготовка к установке |
| Подшипник установлен неправильно | Несоосность или неправильное осевое позиционирование | Плечо вала, расположение направляющих и конечное положение |
| Остаточный магнетизм сохраняется | Неполное или отсутствующее размагничивание | Цикл размагничивания и измерение остаточного намагничивания, где это необходимо. |
| Окончательный внутренний зазор неправильный. | Неправильный выбор посадки или размерные условия. | Первоначальное оформление, посадка вала, соответствие корпусу и указанный метод проверки |
Повышение температуры нагрева не должно быть первым решением любой проблемы с установкой..
Размерные ошибки, Плохое выравнивание и чрезмерное время передачи могут вызывать схожие симптомы, но требуют других корректирующих действий..
7. Выбор системы индукционного нагрева для установки подшипника
Соответствующий системы индукционного нагрева зависит от подшипника и процесса установки, не просто внешний диаметр подшипника.
Прежде чем выбирать оборудование, должна быть установлена следующая информация.
| Информация о приложении | Почему это важно |
|---|---|
| Тип и модель подшипника | Обозначает ограничения конструкции и производителя. |
| Отверстие, внешний диаметр и ширина | Определяет геометрию заготовки |
| Вес подшипника | Влияет на теплопроизводительность и подъемные устройства. |
| Диаметр вала и допуск | Устанавливает посадку с натягом |
| Класс зазора подшипника | Влияет на требования к монтажу и отоплению |
| Уплотнения и смазка | Определяет допустимую температуру |
| Требуемая температура монтажа | Определяет целевой режим нагрева |
| Время цикла нагрева | Определяет производственную мощность |
| Ежедневный объем производства | Влияет на конфигурацию оборудования |
| Положение установки | Определяет порядок обработки и передачи |
Для повторяющегося производства, дополнительные функции могут включать автоматический контроль температуры., управление пандусом, контроль перепада температур, автоматическое размагничивание и сохранение программ нагрева.
Для больших подшипников, сама система отопления и подъемная система следует рассматривать вместе. Нагреватель, способный достичь требуемой температуры, не обязательно подходит, если подшипник невозможно безопасно переместить и установить в течение доступного времени на установку..
Окончательную конфигурацию следует оценивать с использованием фактических размеров подшипника., соответствие требованиям и условиям производства.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какой температуры должен достичь подшипник перед установкой?
Не существует универсальной целевой температуры. Это зависит от натяга, необходимое разрешение на монтаж, конструкция подшипника и допустимая температура производителя. Целевое значение должно быть рассчитано на основе фактической посадки и сверено с документацией на подшипник..
Можно ли монтировать все подшипники с помощью индукционного нагрева??
Нет. Многие стальные подшипники качения подходят для индукционного горячего монтажа., но некоторая точность, запечатанный, конструкции подшипников со встроенным датчиком и специальные конструкции имеют дополнительные ограничения.. Всегда проверяйте инструкции производителя перед нагревом..
Зачем подшипнику с индукционным нагревом требуется размагничивание?
Индукционный нагрев может оставить в подшипнике остаточный магнетизм.. Это может привлекать частицы железа к дорожкам качения и телам качения.. Размагничивание снижает риск магнитного загрязнения во время установки..
Влияет ли индукционный нагрев на внутренний зазор подшипника??
Нагрев временно изменяет размеры колец подшипника.. После монтажа, посадка с натягом между внутренним кольцом и валом обычно уменьшает радиальный внутренний зазор. Окончательный зазор также зависит от посадки наружного кольца и условий эксплуатации..
Можно ли подвергать герметичные подшипники индукционному нагреву??
Некоторые закрытые подшипники можно нагревать, если это разрешено производителем, при этом температура остается в пределах, допустимых для уплотнений и смазки.. Другие могут иметь более строгие требования к монтажу.. Конкретная документация по подшипникам всегда должна иметь приоритет над общими рекомендациями по нагреву..
Заключение
Индукционный нагрев позволяет монтировать многие подшипники с натягом с меньшими механическими усилиями за счет расширения подшипника перед установкой..
Качество монтажа зависит не только от температуры, отображаемой обогревателем.. Фактическое вмешательство, необходимое расширение, распределение температуры, размагничивание, время передачи и окончательное место для сидения должны быть учтены.
Для промышленного производства, эти факторы следует рассматривать как части одного скоординированного процесса монтажа..
Когда система отопления соответствует требованиям к подшипникам и установке, индукционный нагрев может обеспечить контролируемый и повторяемый подход к монтажу подшипников.. Для обратной операции снятия установленного подшипника, см. наше руководство по снятие подшипника индукцией.
Технические ссылки
1. СКФ – Подшипники качения и уплотнения в электродвигателях и генераторах
2. СКФ – Загрязнение подшипников
3. Шеффлер – Устройства индукционного нагрева HEATER, Инструкция по эксплуатации БА 94
4. Шеффлер – Устройства индукционного нагрева HEATER, Инструкция по эксплуатации БА 42
5. НТН – Инструкции по монтажу подшипников
Нужен индукционный нагрев для монтажа подшипников?
Сообщите нам тип и размеры вашего подшипника, посадка с натягом, допустимая температура и производственные требования. KECHUANG может помочь вам оценить подходящую систему индукционного нагрева для точного, повторяемая установка подшипников.


