
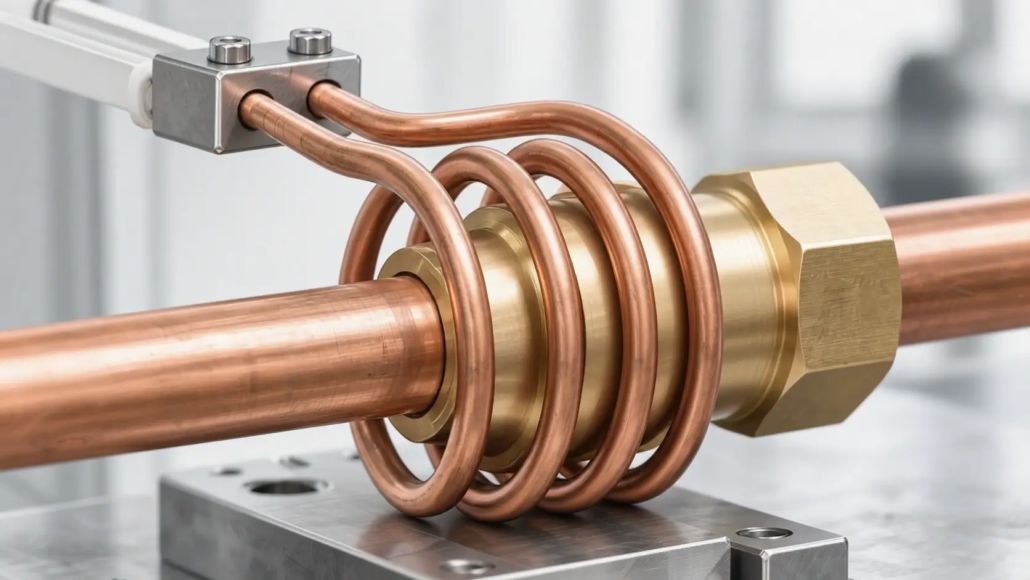
Design der Induktionslötspule: So passen Sie die Spulengeometrie an den Verbindungstyp und die Produktionsanforderungen an
Wie gemeinsame Geometrie, Platzierung des Zusatzmetalls, und Produktionszugangsform-Induktionslötspulendesign
Design der Induktionslötspule Es geht nicht nur darum, eine Spulenform zu wählen, die um ein Werkstück passt. Die Spule muss entsprechend der Gelenkgeometrie positioniert und konfiguriert werden, Lage des Zusatzwerkstoffes, Materialeigenschaften, und Heizbedarf.
Eine Spule, die für eine Muffenverbindung zwischen Rohr und Fitting ausgelegt ist, ist möglicherweise nicht für eine T-Verbindung zwischen Rohr und Platte geeignet. Die beiden Anwendungen unterscheiden sich in ihren Verbindungsschnittstellen, Bauteildicken, Heizungszugang, und Werkstückpositionierungsanforderungen.
Diese Unterschiede wirken sich auf mehrere Aspekte des Spulendesigns aus, einschließlich Spulendurchmesser, aktive Heizlänge, Windungsabstand, Luftspalt zwischen Spule und Werkstück, und ob eine umlaufende, offen, oder eine geteilte Konfiguration ist besser geeignet.
Produktionsanforderungen führen zu einer weiteren Überlegung. Die Spule muss mit der tatsächlichen Lademethode funktionieren, Vorrichtungsanordnung, und Bearbeitungsreihenfolge.
In dieser Anleitung wird erklärt, wie man eine Übereinstimmung herstellt Induktionsolen Spulengeometrie für verschiedene Verbindungskonfigurationen und wie das Design für praktische Produktionsanwendungen bewertet werden kann.
2. Schlüsselfaktoren beim kundenspezifischen Induktionslötspulendesign
3. Fugenspiel und Füllmetallplatzierung im Spulendesign
4. Anpassung des Spulendesigns an die Produktionsanforderungen
5. Spulentests und Prozessvalidierung
6. Welche Informationen werden für eine kundenspezifische Induktionslötspule benötigt??
1. Wie die Verbindungsgeometrie das Design der Induktionslötspule bestimmt
Vor der Auswahl einer Induktionsspulenkonfiguration, Es ist wichtig, die Geometrie der Lötverbindung zu verstehen.
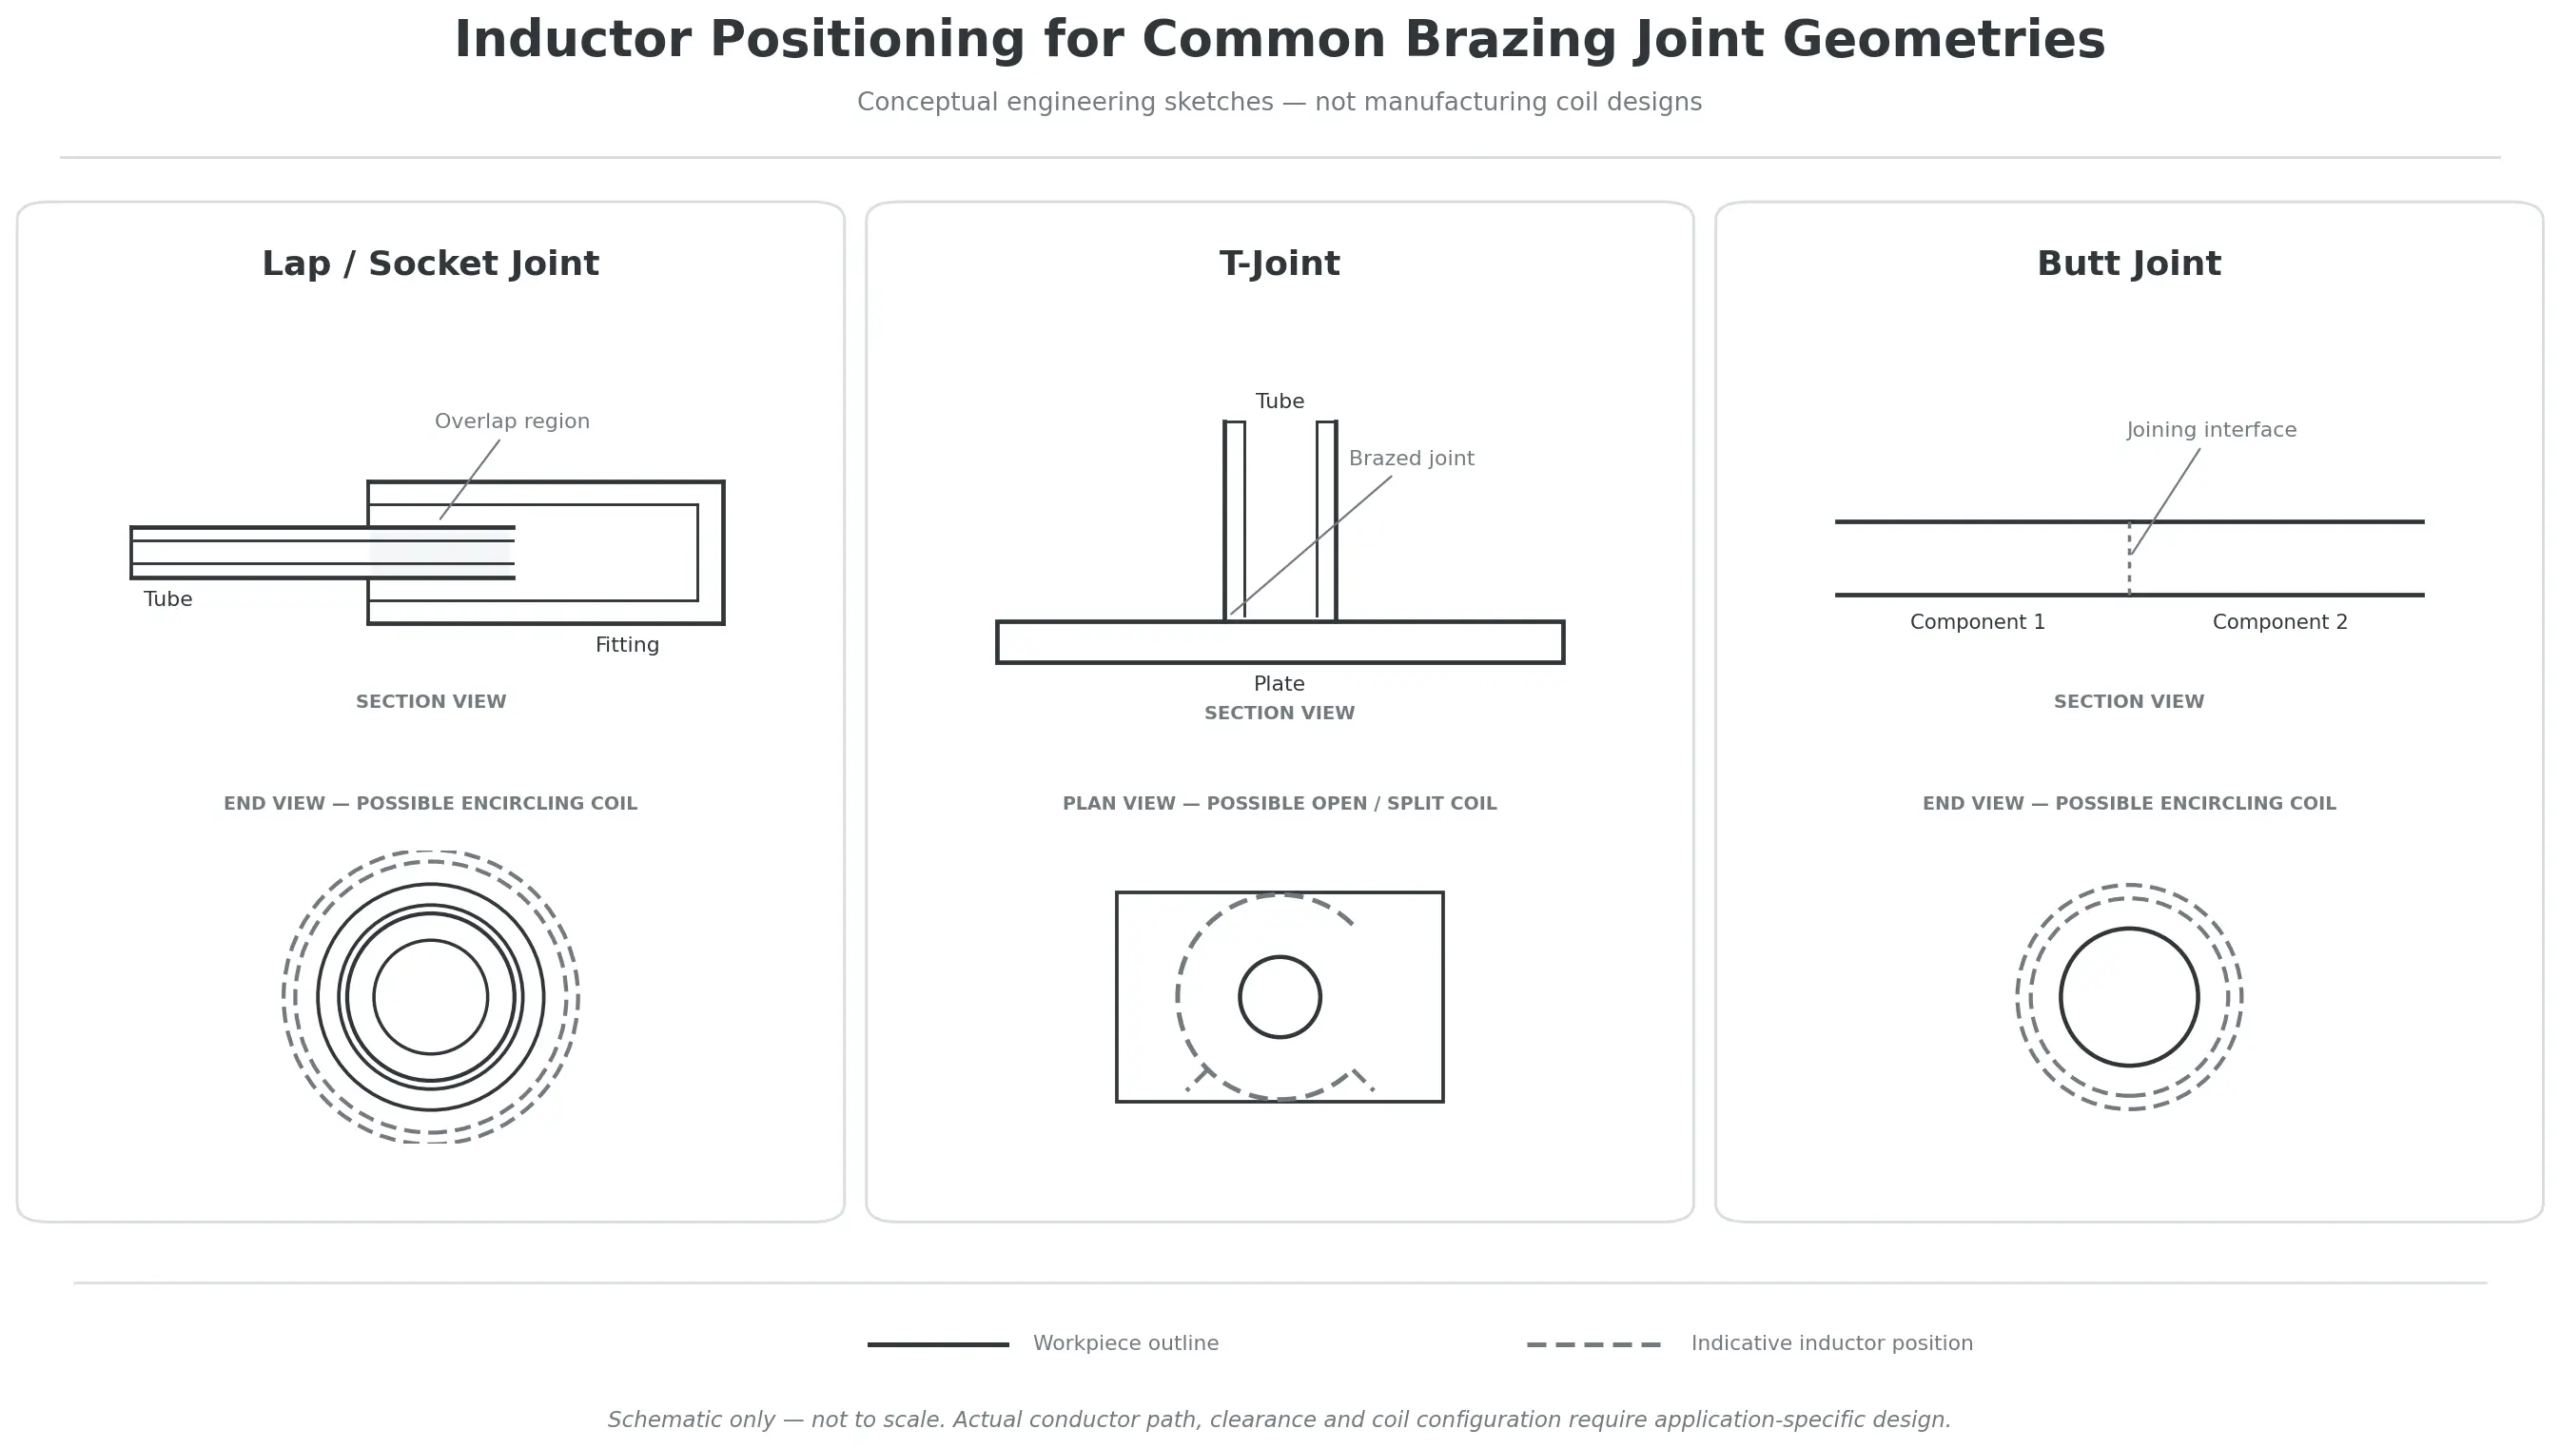
Für Zwecke des Spulendesigns, Gängige Verbindungskonfigurationen können in drei Hauptkategorien eingeteilt werden:
•Überlappungs- und Überlappungsverbindungen, einschließlich Rohr-zu-Fitting-Muffenverbindungen und Muffenverbindungen.
•T-Verbindungen und Eckverbindungen, wo Komponenten in einem Winkel aufeinandertreffen.
•Stoßverbindungen, wo sich Komponenten an ihren Enden treffen.
Diese Konfigurationen sind nicht austauschbar. Jedes erzeugt einen anderen Verbindungsbereich und erfordert möglicherweise einen anderen Ansatz zur Spulenpositionierung und -erwärmung.
1.1 Spulendesign für Überlappungs- und Überlappungsverbindungen
Überlappungsverbindungen werden häufig beim Induktionslöten verwendet. Eine Komponente überlappt eine andere, Es entsteht eine Schnittstelle, durch die das Hartlot fließen und die Verbindung bilden kann.
Gängige Beispiele sind Rohr-zu-Fitting-Muffenverbindungen und Muffenverbindungen.
Muffenverbindungen zwischen Rohr und Fitting
In einer Muffenverbindung, Ein Rohr wird in eine Armatur oder Muffe eingeführt. Der überlappende Abschnitt bildet die Lötschnittstelle.
Eine umlaufende Spule ist eine mögliche Konfiguration, da sie den zylindrischen Fügebereich umgeben kann.
Das Design sollte berücksichtigt werden:
•Der Außendurchmesser der Armatur
•Die Einführtiefe des Rohrs
•Die Länge des überlappenden Abschnitts
•Die Wandstärke beider Komponenten
•Die Position des Hartlots
•Der verfügbare Freiraum um die Baugruppe herum
Der aktive Heizbereich der Spule sollte in Bezug auf die tatsächliche Verbindungsschnittstelle positioniert werden.
Zum Beispiel, wenn ein relativ dünnes Kupferrohr mit einer dickeren Messingarmatur verbunden wird, Die beiden Komponenten können sich unterschiedlich schnell erwärmen. Ihre unterschiedlichen thermischen Massen, elektrische Eigenschaften, und Wärmeleitungseigenschaften können die Temperaturverteilung beeinflussen.
Daher sollten Spulenposition und Heizzyklus gemeinsam bewertet werden, um geeignete Bedingungen an der Fügeschnittstelle zu erreichen.
Hülsen- und Überlappungsverbindungen
Eine Muffenverbindung verbindet typischerweise zwei Rohrenden durch eine äußere Muffe, die beide Komponenten überlappt.
Allerdings handelt es sich hier ebenfalls um eine Überlappungsfuge, Seine Geometrie kann zu anderen Heizanforderungen als bei einer einfachen Rohr-zu-Fitting-Verbindung führen.
Wichtige Überlegungen sind::
•Die gesamte Ärmellänge
•Die Position beider Rohrenden
•Die Position der internen Verbindungsschnittstellen
•Der Abstand zwischen den Verbindungsbereichen
•Die Dicke und das Material der Hülse und der Rohre
•Ob die Baugruppe in eine geschlossene Spule eingesetzt werden kann
Für einen relativ kurzen Ärmel, Eine Spulenposition kann ausreichen, um den gewünschten Fügebereich zu erwärmen.
Für längere Hülsen oder Baugruppen mit mehreren Verbindungsschnittstellen, Möglicherweise müssen die aktive Länge der Spule und die Heizsequenz bewertet werden.
Eine längere Spule sorgt nicht automatisch für eine bessere Erwärmung. Die resultierende Temperaturverteilung muss für die tatsächliche Montage überprüft werden.
1.2 Spulendesign für T-Verbindungen und Eckverbindungen
T-Verbindungen und Eckverbindungen haben eine andere Geometrie als zylindrische Überlappungsverbindungen.
Eine typische Rohr-Platte-T-Verbindung besteht aus einem Rohr, das gegen eine Platte positioniert ist, wobei sich die Verbindungsschnittstelle rund um die Rohr-Platte-Verbindung befindet.
Diese Anwendungen können schwieriger sein, da das Werkstück nicht symmetrisch um die Verbindung herum ist.
Das Design muss möglicherweise berücksichtigt werden:
•Unterschiedliche Bauteilstärken
•Ungleiche thermische Masse
•Unterschiedliche Materialeigenschaften
•Eingeschränkter Spulenzugang
•In der Nähe befindliche Komponenten, die keiner übermäßigen Hitze ausgesetzt sein sollten
•Die Richtung, aus der das Werkstück in die Heizposition gelangt
Warum die Spulenpositionierung schwieriger wird
Wenn ein Rohr mit einer dickeren Platte verbunden wird, Die beiden Komponenten erreichen möglicherweise nicht mit der gleichen Geschwindigkeit die erforderlichen Lötbedingungen.
Die Spule muss daher entsprechend der vorgesehenen Heizfläche positioniert werden und nicht nur mittig um die sichtbare Verbindungsstelle.
Eine geeignete Anordnung muss die thermische Reaktion beider Komponenten und die in die Umgebung übertragene Wärme berücksichtigen.
Offene und geteilte Spulenkonfigurationen
Für einige T-Verbindungsanwendungen, Es kann schwierig sein, eine herkömmliche geschlossene Spule um die Baugruppe herum zu installieren.
Ein offener oder geteilter Induktor bietet Zugang zum Werkstückladen und ermöglicht möglicherweise auch die Anpassung der Spule an komplexere Baugruppengeometrien.
Jedoch, Eine geteilte Spule ist nicht automatisch die beste Lösung für jede T-Verbindung.
Sein Design muss dennoch eine geeignete elektromagnetische Kopplung und Wärmeabdeckung um den vorgesehenen Verbindungsbereich herum bieten.
A 2023 Forschungsstudie, Schlüsselparameter und optimales Design einer geteilten Induktionsspule zum Hartlöten von T-förmigen Rohren, untersuchten eine geteilte Spule zum Löten mehrerer T-förmiger Aluminiumrohrverbindungen in einem Wärmetauscher.
Die Forscher bewerteten Spulenparameter und ihre Auswirkungen auf das elektromagnetische Feld und die Temperaturverteilung. Mit der optimierten Anordnung konnten drei T-förmige Verbindungen gleichzeitig gelötet werden.
Diese Studie zeigt, wie die Gelenkgeometrie funktioniert, Spulenkonfiguration, und Produktionsanforderungen können bei der Entwicklung einer speziellen Induktionslötlösung gemeinsam berücksichtigt werden.
Die angegebenen Abmessungen und Betriebsparameter gehören zu dieser speziellen Forschungsanwendung und sollten nicht als universelle Spulendesignwerte betrachtet werden.
1.3 Spulendesign für Stoßverbindungen
In einer Stoßverbindung, Zwei Komponenten treffen an ihren Enden aufeinander, anstatt einen ausgedehnten überlappenden Abschnitt zu bilden.
Zum Induktionslöten, Das Verbindungsdesign muss geeignete Bedingungen für die Platzierung des Zusatzmetalls und den Fluss zwischen den Passflächen bieten.
Die Spule wird im Allgemeinen in Bezug auf die Fügeschnittstelle so positioniert, dass beide Komponenten eine geeignete Erwärmung erfahren.
Wichtige Designüberlegungen sind::
•Die Ausrichtung der beiden Komponenten
•Das Gelenkspiel
•Die Position des Zusatzmetalls
•Das Material und die Dicke jeder Komponente
•Der zugängliche Raum um das Gelenk herum
•Die erforderliche Vorrichtung, um die Ausrichtung während des Erhitzens aufrechtzuerhalten
Eine Herausforderung besteht darin, sicherzustellen, dass die beiden zusammenpassenden Komponenten gleichzeitig geeignete Lötbedingungen erreichen.
Dies kann besonders wichtig sein, wenn unterschiedliche Materialien oder Komponenten mit deutlich unterschiedlichen Dicken verbunden werden.
Wenn eine Seite der Verbindung viel heißer wird als die andere, Der Fluss und die Benetzung des Zusatzwerkstoffes können beeinträchtigt sein.
Daher sollten die Spulengeometrie und -position zusammen mit der Materialkombination und der Verbindungskonfiguration bewertet werden.
2. Schlüsselfaktoren beim kundenspezifischen Induktionslötspulendesign
Sobald die Gelenkkonfiguration verstanden ist, Im nächsten Schritt wird festgelegt, wie die Spule positioniert und geformt werden soll.
Mehrere Designvariablen beeinflussen das resultierende Heizmuster. Sie sollten nicht unabhängig voneinander betrachtet werden, da die Änderung eines Parameters Auswirkungen auf das elektromagnetische und thermische Verhalten des gesamten Systems haben kann.
2.1 Spulenposition, Durchmesser, und aktive Heizlänge
Spulenposition
Die Spule sollte im Verhältnis zur tatsächlichen Lötschnittstelle positioniert werden.
Für eine zylindrische Muffenverbindung, Dazu kann es erforderlich sein, die Spule um den passenden und überlappenden Abschnitt herum anzuordnen.
Für ein T-Stück, Die Spule muss möglicherweise aus einer anderen Richtung an den Anschluss herangeführt werden, um der Rohr- und Plattenanordnung gerecht zu werden.
Ziel ist es, den Fügebereich ausreichend zu erwärmen, ohne dass es zu einer unnötigen Wärmekonzentration in den umliegenden Bereichen kommt.
Spulendurchmesser
Für eine umlaufende Spule, Der Innendurchmesser bestimmt den verfügbaren Platz zwischen Spule und Werkstück.
Der Durchmesser muss den Werkstückabmessungen und dem erforderlichen Abstand zwischen Spule und Werkstück entsprechen.
Ein zu großer Spalt kann die elektromagnetische Kopplung verringern, während ein unzureichender Abstand zu mechanischen Störungen führen oder eine zuverlässige Belastung verhindern kann.
Der passende Durchmesser hängt von der Werkstückgeometrie ab, Betriebsbedingungen, und Fertigungstoleranzen.
Aktive Heizlänge
Die aktive Heizlänge bezieht sich auf den Teil der Spule, der zur Erwärmung des vorgesehenen Bereichs beiträgt.
Für eine kurze Muffenverbindung, Die aktive Region kann relativ lokalisiert sein.
Für eine längere Muffenverbindung, Möglicherweise ist ein längerer Heizbereich oder eine andere Heizsequenz erforderlich.
Die Spule sollte auf die erforderliche Heizabdeckung ausgelegt sein und nicht nur auf die Gesamtlänge des Werkstücks abgestimmt sein.
2.2 Anzahl der Windungen und Windungsabstand
Die Anzahl der Windungen und der Abstand zwischen den Windungen beeinflussen die elektrischen Eigenschaften des Induktors und die Verteilung des elektromagnetischen Feldes.
Diese Faktoren müssen in Bezug auf berücksichtigt werden:
•Die Werkstückabmessungen
•Der vorgesehene Heizbereich
•Die Materialeigenschaften
•Die Betriebsfrequenz
•Die verfügbare Stromversorgung
•Der erforderliche Heizzyklus
Für Anwendungen, die eine Erwärmung über einen längeren Bereich erfordern, kann eine Spule mit mehreren Windungen geeignet sein.
Eine Spule mit einer Windung oder eine speziell geformte Spule eignet sich möglicherweise besser für die lokale Erwärmung.
Jedoch, Eine Erhöhung der Windungszahl verbessert nicht automatisch die Heizleistung.
Anzahl der Runden, Spulendimensionen, elektrische Impedanz, und Kompatibilität der Stromversorgung müssen gemeinsam ausgewertet werden.
Auch der Kurvenabstand ist wichtig.
Für zylindrische Werkstücke, Der Abstand zwischen benachbarten Windungen kann das Erwärmungsmuster entlang der Achse des Bauteils beeinflussen.
Für komplexe Gelenke, Der Abstand muss möglicherweise angepasst werden, um die Position der Verbindungsschnittstelle und benachbarter Merkmale zu berücksichtigen.
Die geeignete Anordnung sollte durch technische Bewertung und Anwendungstests ermittelt werden.
2.3 Offen, Teilt, und umschließende Spulenkonfigurationen
Die physische Konfiguration der Spule bestimmt, wie sie um das Werkstück positioniert werden kann und wie einfach die Baugruppe geladen und entfernt werden kann.
Umlaufende Spulen
Eine umlaufende Spule umschließt das Werkstück und wird häufig für zylindrische Bauteile und umlaufende Fügebereiche in Betracht gezogen.
Mögliche Anwendungen umfassen:
•Muffenverbindungen zwischen Rohr und Fitting
•Hülsenverbindungen
•Andere zylindrische Lötbaugruppen
Seine Eignung hängt von den Werkstückabmessungen ab, erforderliche Heizdeckung, und Ladeanordnung.
Offene Spulen
Eine offene Spule ermöglicht den Zugang zum Werkstück von einer offenen Seite.
Dies kann nützlich sein, wenn die Baugruppe nicht bequem durch eine geschlossene Spule geführt werden kann oder wenn umgebende Komponenten die Installation behindern.
Die Öffnung muss bei der elektromagnetischen und thermischen Auslegung berücksichtigt werden, da sie das resultierende Heizmuster beeinflussen kann.
Geteilte Spulen
Eine geteilte Spule besteht aus separaten Abschnitten oder mit einer Öffnung, die es ermöglicht, das Werkstück oder die Produktionsanordnung aufzunehmen.
Geteilte Konfigurationen können in Betracht gezogen werden:
•Komplexe Werkstückgeometrien
•Eingeschränkter Ladezugang
•Baugruppen mit mehreren Verbindungsstellen
•Anwendungen mit automatisierter Bewegung oder Positionierung
Eine geteilte Spule kann einen nützlichen Zugang bieten, seine elektromagnetische Leistung muss jedoch für die spezifische Anordnung bewertet werden.
Die Auswahl zwischen umkreisen, offen, und geteilte Konfigurationen sollten auf der Gelenkgeometrie basieren, Heizbedarf, und Produktionszugang.
3. Fugenspiel und Füllmetallplatzierung im Spulendesign
Das Spulendesign kann nicht von der Verbindungsvorbereitung getrennt werden.
Auch wenn die Spule für eine ausreichende Wärme sorgt, Ein falscher Verbindungsabstand oder eine ungeeignete Platzierung des Schweißzusatzes können ein zufriedenstellendes Löten verhindern.
3.1 Warum eine gemeinsame Freigabe wichtig ist
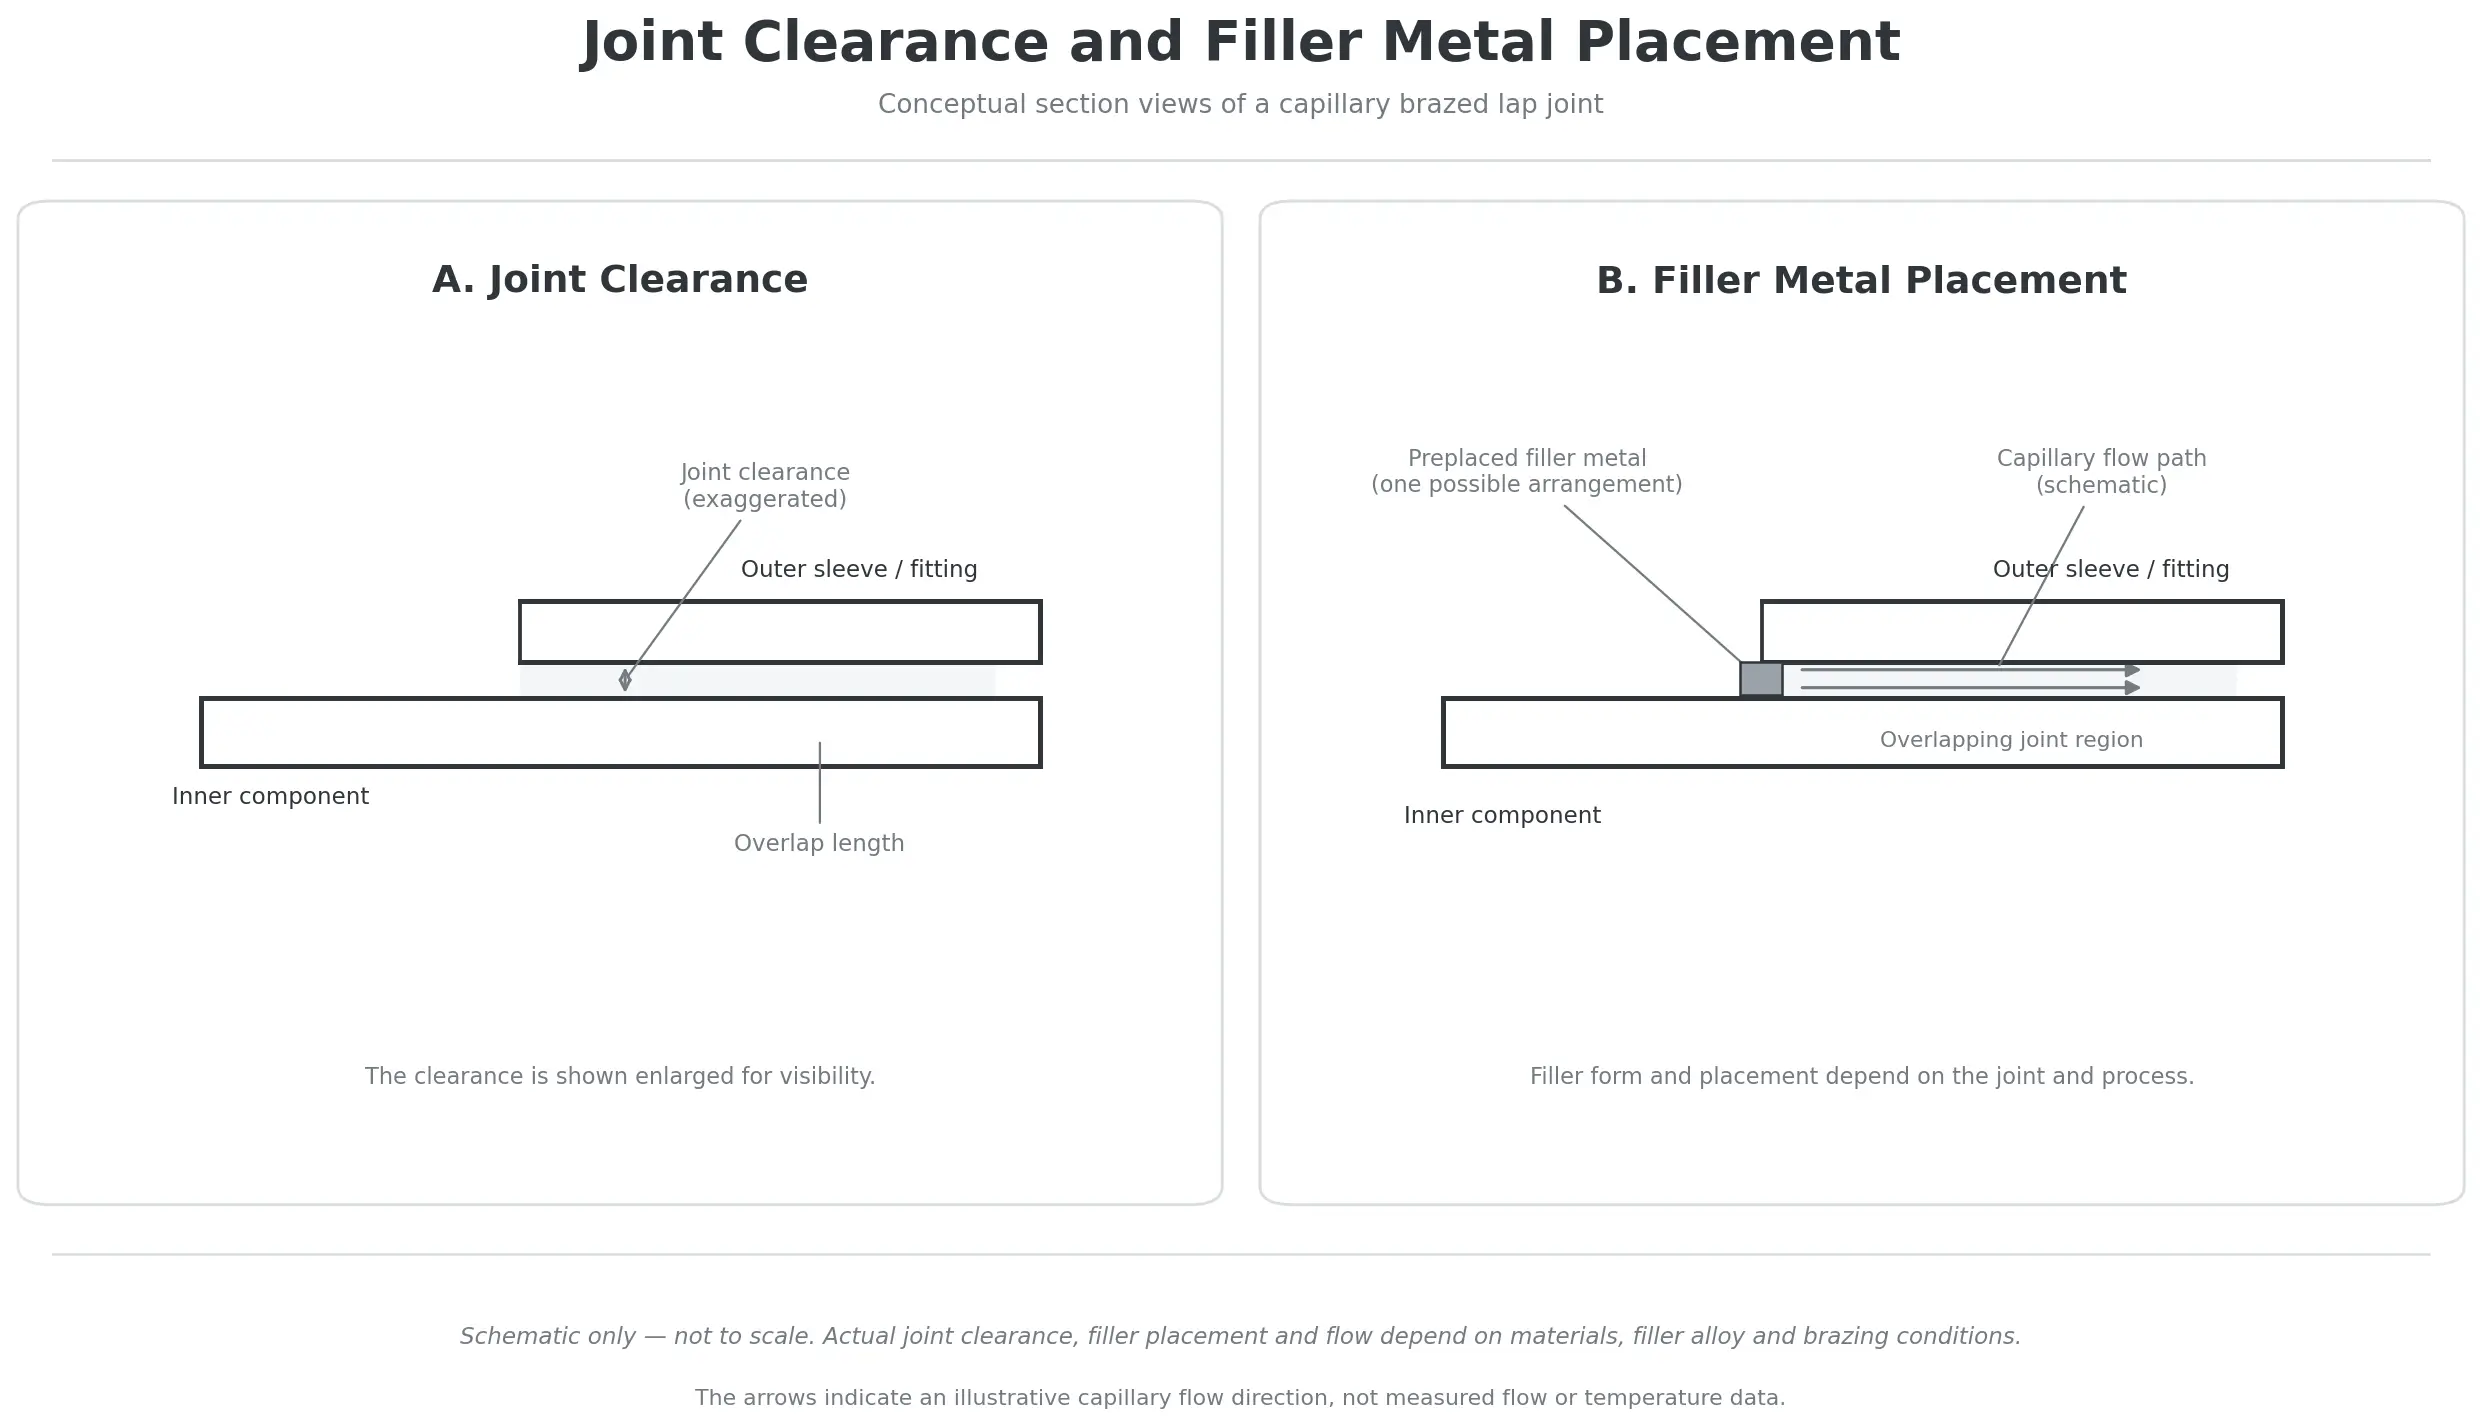
Der Fügespielraum ist der Raum zwischen den Passflächen der zu verbindenden Komponenten.
In vielen Lötanwendungen, Durch Kapillarwirkung gelangt geschmolzenes Zusatzmetall in diesen Raum.
Der entsprechende Abstand hängt davon ab:
•Die Grundmaterialien
•Das ausgewählte Zusatzmetall
•Der Lötvorgang
•Die Gelenkgeometrie
•Die Temperaturverhältnisse beim Löten
Wenn der Abstand ungeeignet ist, Das Füllmetall fließt möglicherweise nicht oder füllt den vorgesehenen Verbindungsbereich nicht richtig aus.
Es ist wichtig zu verstehen, dass das Spiel bei Löttemperatur von dem bei Raumtemperatur gemessenen Spiel abweichen kann.
Verschiedene Materialien dehnen sich beim Erhitzen unterschiedlich stark aus.
Zum Beispiel, beim Verbinden eines Kupferrohrs mit einer Stahlarmatur, Die beiden Komponenten können eine unterschiedliche Wärmeausdehnung erfahren. Das resultierende Fugenspiel kann sich während des Aufheizzyklus ändern.
Daher muss das Spulendesign zusammen mit den tatsächlichen Verbindungsabmessungen und der Materialkombination berücksichtigt werden.
Eine Induktionsspule kann ein falsch gestaltetes oder schlecht vorbereitetes Gelenk nicht ausgleichen.
Weitere Informationen zum Zusammenhang zwischen Gelenkspiel, Benetzung, und Hartlote, siehe unseren entsprechenden Artikel über Induktionslöten vs. Induktions-Löten.
3.2 Wie die Platzierung des Zusatzwerkstoffs die Spulenposition beeinflusst
Hartlot kann in verschiedenen Formen geliefert werden, einschließlich:
•Vorgeformte Füllmetallringe
•Lötdraht
•Lötpaste
•Weitere anwendungsspezifische Vorformlinge
Sein Standort beeinflusst, wo der Heizprozess geeignete Bedingungen schaffen muss.
Zum Beispiel, Ein Füllmetallring, der in der Nähe der Öffnung einer Muffenverbindung positioniert ist, erfordert möglicherweise eine andere Heizanordnung als Füllmetallring, der direkt an einer internen Verbindungsschnittstelle platziert wird.
Die Spule sollte so ausgelegt sein, dass sie die zusammenpassenden Komponenten entsprechend erwärmt, damit das Zusatzmetall schmelzen kann, Befeuchten Sie die Oberflächen, und in das Gelenk fließen.
In vielen Induktionslötanlagen, Die Werkstücke werden dadurch erwärmt induzierte Ströme und das Füllmetall erhält Wärme durch Leitung von den umgebenden Komponenten.
Das genaue Erwärmungsverhalten hängt von den Materialien ab, Eigenschaften des Zusatzwerkstoffes, Abmessungen, und Position.
Das wichtige Konstruktionsprinzip besteht darin, die Spule zu berücksichtigen, Füllmetall, und als ein System verbunden.
Die Spule sollte nicht entworfen werden, ohne zu wissen, wo das Zusatzmetall platziert wird und wie es voraussichtlich in die Verbindung gelangt.
3.3 Wärmeverteilung rund um die Lötschnittstelle
Das Ziel des Induktionslötens besteht nicht einfach darin, an einer Stelle eine möglichst hohe Temperatur zu erzeugen.
Die Passflächen müssen geeignete Lötbedingungen erreichen, damit das Zusatzmetall die vorgesehene Verbindung benetzen und füllen kann.
Abhängig von der Anwendung, Die gewünschte Temperaturverteilung muss möglicherweise rund um die Verbindung relativ gleichmäßig sein.
In anderen Anwendungen, Es kann davon ausgegangen werden, dass ein sorgfältig kontrollierter Temperaturunterschied den Fluss des Zusatzmetalls beeinflusst.
Das geeignete Wärmeprofil hängt von der Verbindungskonstruktion ab, Materialien, Füllmetall, und Lötverfahren.
Für unterschiedliche Materialien, Diese Bewertung ist besonders wichtig, da ihre elektromagnetischen und thermischen Eigenschaften unterschiedlich sein können.
Ein geeignetes Spulendesign muss daher unter tatsächlichen Anwendungsbedingungen überprüft werden und darf nicht nur anhand seines physischen Erscheinungsbilds beurteilt werden.
4. Anpassung des Spulendesigns an die Produktionsanforderungen
Eine Spule, die für eine einzelne Laborprobe gut funktioniert, ist möglicherweise nicht für eine Produktionslinie geeignet.
Die Konstruktion muss auch die Werkstückhandhabung ermöglichen, Vorrichtungsanordnungen, Zykluszeit, und das erforderliche Maß an Verarbeitungskonsistenz.
4.1 Be- und Entladen von Werkstücken
Das Werkstück muss relativ zur Spule korrekt positioniert sein, bevor mit dem Erhitzen begonnen wird.
Die Ladeart hat Einfluss darauf, ob eine Umrundung erfolgt, offen, oder geteilte Konfiguration ist praktisch.
Zum Beispiel:
•Eine einfache Rohranordnung kann axial in eine umlaufende Spule eingeführt werden.
•Eine große Baugruppe erfordert möglicherweise eine offene oder geteilte Anordnung.
•Eine komplexe Komponente benötigt möglicherweise eine speziell entwickelte Vorrichtung, um die Heizposition zu erreichen.
Auch die fertig gelötete Baugruppe muss nach der Bearbeitung abnehmbar sein.
Bei der Konstruktion der Spule sollte daher sowohl die anfängliche Belastung als auch die Entfernung nach dem Löten berücksichtigt werden.
4.2 Positionierung und Fixierung
Eine Vorrichtung hilft dabei, die relative Position der Komponenten während des Lötens beizubehalten.
Dies ist wichtig, da Bewegungen während des Erhitzens das Fugenspiel verändern und die endgültige Verbindung beeinträchtigen können.
Das Gerät sollte berücksichtigt werden:
•Komponentenausrichtung
•Spaltmaß der Verbindung
•Werkstückstabilität
•Wärmeausdehnung
•Zugang für die Induktionsspule
•Einfaches Beladen und Entfernen
Für Produktionsanwendungen, Besonders wichtig ist eine konsequente Positionierung.
Wenn sich das Gelenk von einem Zyklus zum nächsten relativ zur Spule bewegt, auch die resultierenden Heizbedingungen können sich ändern.
Spule und Vorrichtung sollten daher als kompatible Teile derselben Produktionsanordnung entwickelt werden.
4.3 Eingelenk- und Mehrgelenkbearbeitung
Manche Werkstücke enthalten nur eine Lötstelle, während andere mehrere Verbindungsstandorte haben.
Für eine eingelenkige Anwendung, Die Spule kann um einen definierten Heizbereich herum ausgelegt werden.
Für mehrgelenkige Montagen, Es gibt mehrere mögliche Ansätze:
•Erhitzen Sie jeweils ein Gelenk
•Bewegen der Spule zwischen den Verbindungsstellen
•Verwendung mehrerer Spulen oder Bearbeitungsstationen
•Entwurf einer speziellen Spulenanordnung zum Erhitzen mehrerer Verbindungen in einem Zyklus
Durch gleichzeitiges Erhitzen kann die Verarbeitungszeit verkürzt werden, Es werden jedoch zusätzliche Designanforderungen eingeführt.
An allen vorgesehenen Fügestellen müssen die Erwärmungsbedingungen geeignet sein.
Unterschiede in der Gelenkgeometrie, Materialstärke, und elektromagnetische Kopplung kann dies zu einer Herausforderung machen.
Eine Spule mit mehreren Gelenken sollte daher für die komplette Baugruppe bewertet werden, anstatt einfach durch die Erweiterung einer Spule mit einem einzigen Gelenk konstruiert zu werden.
Die zuvor erwähnte Forschung zum Hartlöten von T-förmigen Rohren ist ein Beispiel dafür, wie eine geteilte Spule für die gleichzeitige Bearbeitung mehrerer Verbindungen entwickelt werden kann.
4.4 Spulenkompatibilität mit dem Induktionsheizsystem
Die Spule muss außerdem elektrisch mit der Stromversorgung der Induktionsheizung kompatibel sein.
Seine Geometrie und elektrischen Eigenschaften beeinflussen die Last dem Generator vorgelegt.
Wichtige Überlegungen sind::
•Verfügbare Ausgangsleistung
•Spuleninduktivität
•Aktuelle Anforderungen
•Elektrische Anschlüsse
•Kühlanforderungen
Eine Spule, die mechanisch für das Werkstück geeignet ist, muss möglicherweise noch elektrisch angepasst werden, um mit der ausgewählten Stromversorgung ordnungsgemäß zu funktionieren.
Aus diesem Grund, Spulendesign und Geräteauswahl sollten gemeinsam berücksichtigt werden.
Für eine umfassendere Erläuterung der Spulenkonfigurationen und grundlegender Konstruktionsprinzipien, Sehen Sie sich unseren Leitfaden an: Wie Induktionsspulen funktionieren.
5. Spulentests und Prozessvalidierung
Eine vorgeschlagene Spulenkonfiguration sollte unter repräsentativen Lötbedingungen bewertet werden, bevor sie für die Produktion finalisiert wird.
Der Zweck der Prüfung besteht darin, zu bestätigen, dass der vorgesehene Verbindungsbereich ausreichend erwärmt wird und dass die fertige Verbindung den Anforderungen der Anwendung entspricht.
Mehrere Aspekte sollten bewertet werden.
Erwärmungsverhalten
Prüfen Sie, ob die Fügeschnittstelle innerhalb des vorgesehenen Heizzyklus die erforderlichen Lötbedingungen erreicht.
Temperaturmessungen sollten entsprechend der Werkstückgeometrie ausgewählt und positioniert werden. Eine zugängliche Außenflächenmessung stellt möglicherweise nicht die Temperatur im Inneren einer verdeckten Fuge dar.
Fluss des Zusatzmetalls
Beobachten Sie, ob das Zusatzmetall schmilzt, benetzt die Kontaktflächen, und füllt den vorgesehenen Fügebereich aus.
Für Kapillarverbindungen, Das äußere Erscheinungsbild allein bestätigt möglicherweise nicht die vollständige innere Füllung.
Umgebungstemperaturen der Komponenten
Prüfen Sie, ob nahegelegene Bereiche übermäßiger Hitze ausgesetzt sind.
Dies ist besonders wichtig bei dünnen Abschnitten, unterschiedliche Materialien, und Baugruppen, die temperaturempfindliche Komponenten enthalten.
Qualität der fertigen Verbindung
Abhängig von der Anwendung, Die Inspektion kann Folgendes umfassen::
•Visuelle Untersuchung
•Querschnittsuntersuchung
•Dichtheitsprüfung
•Mechanische Prüfung
•Elektrische Prüfung
•Weitere anwendungsspezifische Qualitätsprüfungen
Die geeignete Prüfmethode hängt von der Funktion und den Abnahmeanforderungen der fertigen Baugruppe ab.
Wiederholbarkeit der Produktion
Once a suitable process has been established, Repräsentative Produktionsversuche sollten bestätigen, dass die Erwärmung und die Verbindungsqualität konstant bleiben.
Werkstückpositionierung, Platzierung des Zusatzwerkstoffes, Spulenausrichtung, Die Heizbedingungen sollten während der gesamten Produktion kontrolliert werden.
Ein erfolgreicher einzelner Lötzyklus ist kein ausreichender Beweis für einen stabilen Produktionsprozess.
6. Welche Informationen werden für eine kundenspezifische Induktionslötspule benötigt??
Vor dem Entwurf einer kundenspezifischen Induktionslötspule, Es ist wichtig, die gesamten Werkstück- und Produktionsanforderungen zu verstehen.
Die folgenden Informationen helfen dabei, einen geeigneten Ausgangspunkt zu finden.
| Erforderliche Informationen | Designzweck |
|---|---|
| Werkstückzeichnung oder physische Probe | Verstehen Sie die tatsächliche Komponentengeometrie |
| Spezifikationen des Grundmaterials | Bewerten Sie Materialeigenschaften und Erwärmungsverhalten |
| Komponentenabmessungen | Bestimmen Sie die Spulengröße und -positionierung |
| Wandstärke | Bewerten Sie Unterschiede in der thermischen Reaktion |
| Gelenktyp und Abmessungen | Identifizieren Sie die Verbindungsschnittstelle und den Heizbereich |
| Spaltmaß der Verbindung | Verstehen Sie die erforderlichen Flussbedingungen für das Zusatzwerkstoff |
| Spezifikation des Zusatzwerkstoffes | Stellen Sie die erforderlichen Lötbedingungen her |
| Form und Position des Zusatzwerkstoffes | Bestimmen Sie, wie der Spachtel in die Fuge gelangt |
| Ziellöttemperatur | Definieren Sie die thermischen Prozessanforderungen |
| Anforderungen an den Heizzyklus | Legen Sie die vorgesehene Bearbeitungszeit fest |
| Informationen zur Induktionsstromversorgung | Bewerten Sie die elektrische Kompatibilität |
| Lade- und Entlademethode | Bestimmen Sie die Zugänglichkeit der Spule |
| Produktionsmenge und Zykluszeit | Bewerten Sie die Produktionsanordnung |
| Vorrichtungs- und Positionierungsanforderungen | Stellen Sie die Wiederholgenauigkeit des Werkstücks her |
| Gemeinsame Qualitätsanforderungen | Definieren Sie die erforderliche Inspektion und Validierung |
Eine zweidimensionale Zeichnung, dreidimensionales Modell, oder eine physische Werkstückprobe kann zur Klärung der Geometrie beitragen.
Fotos der tatsächlichen Baugruppe und der vorgesehenen Lötposition sind ebenfalls nützlich.
Für komplexere Anwendungen, Vorläufige Tests können erforderlich sein, um die Spulenkonfiguration und das Heizverhalten zu bewerten.
Das endgültige Design sollte auf dem tatsächlichen Werkstück und nicht auf einer generischen Spulenform basieren.
Häufig gestellte Fragen zum Design von Induktionslötspulen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Spule eignet sich am besten zum Induktionslöten??
Es gibt keine optimale Spulenkonfiguration für jede Anwendung. Umlaufende Spulen können für zylindrische Muffen- und Muffenverbindungen geeignet sein, Bei komplexen Geometrien oder eingeschränktem Ladezugang können offene oder geteilte Konfigurationen in Betracht gezogen werden. Die Auswahl hängt von der Gelenkgeometrie ab, Materialeigenschaften, Heizbedarf, und Produktionsbedingungen.
Kann eine Induktionslötspule für verschiedene Verbindungsgrößen verwendet werden??
Dies kann möglich sein, wenn die Werkstückabmessungen und die Erwärmungsanforderungen ausreichend kompatibel sind. Jedoch, Änderungen im Durchmesser, Wandstärke, Gelenklänge, oder Spulenspiel können das Heizverhalten beeinflussen. Unterschiedliche Werkstückgrößen können austauschbare Spulen oder anwendungsspezifische Anordnungen erfordern.
Warum wird zum Löten eine geteilte Induktionsspule verwendet??
Eine geteilte Spule kann den Zugang zu Werkstücken ermöglichen, die nicht einfach in eine herkömmliche geschlossene Spule eingelegt werden können. Dies kann auch für spezielle Baugruppen mit mehreren Verbindungsstellen nützlich sein. Jedoch, Seine elektromagnetische Leistung und Wärmeverteilung müssen für die spezifische Anwendung bewertet werden.
Muss die Spule das Hartlot direkt erhitzen??
Nicht unbedingt. In vielen herkömmlichen Induktionslötanwendungen, Induzierte Ströme erhitzen hauptsächlich die Grundmaterialien um die Verbindung herum. Die Wärme wird dann durch Wärmeleitung auf das Schweißzusatzmetall übertragen. Das tatsächliche Erwärmungsverhalten hängt von den elektrischen und thermischen Eigenschaften der Materialien und der Zusatzwerkstoffanordnung ab.
Wie wirkt sich der Verbindungsabstand auf das Design der Induktionslötspule aus??
Der Fugenspielraum bestimmt den Raum, der dem geschmolzenen Zusatzmetall zur Verfügung steht, um durch Kapillarwirkung in die Verbindungsschnittstelle einzudringen und diese zu füllen. Die Spule muss geeignete Heizbedingungen für den gewählten Füllstoff und das Fugendesign bieten. Der Abstand bei Löttemperatur sollte ebenfalls berücksichtigt werden, da die Wärmeausdehnung die Abmessungen der Baugruppe verändern kann.
Können mehrere Lötstellen gleichzeitig erwärmt werden??
Ja, in einigen Anwendungen. Eine spezielle Spule kann entwickelt werden, um mehrere Verbindungsstellen während eines Zyklus zu erhitzen. Jedoch, Jede Verbindung muss geeignete Heizbedingungen erhalten. Unterschiede in der Geometrie, Materialstärke, und elektromagnetische Kopplung müssen berücksichtigt und validiert werden.
Was ist der Unterschied zwischen dem allgemeinen Induktionsspulendesign und dem Induktionslötspulendesign??
Der allgemeine Entwurf einer Induktionsspule erklärt die Grundprinzipien der Spulengeometrie, elektrische Eigenschaften, Kopplung, und Kühlung. Die Konstruktion von Induktionslötspulen wendet diese Prinzipien auf eine Verbindungsanwendung an. Es legt zusätzlichen Wert auf die Gelenkgeometrie, Platzierung des Zusatzwerkstoffes, Gelenkspiel, Wärmeverteilung, und Werkstückpositionierung.
Fazit
Die Konstruktion der Induktionslötspule sollte mit der Verbindungsgeometrie und den Anforderungen der fertigen Baugruppe beginnen.
Überlappungsverbindungen, Steckdosenverbindungen, T-Verbindungen, Eckverbindungen, und Stoßfugen schaffen unterschiedliche Heiz- und Zugangsbedingungen. Diese Unterschiede beeinflussen die Spulenposition, Durchmesser, aktive Heizlänge, Turn-Anordnung, und die Wahl zwischen Einkreisen, offen, und geteilte Konfigurationen.
Bei der Konstruktion muss auch der Fugenabstand berücksichtigt werden, Platzierung des Zusatzwerkstoffes, Materialeigenschaften, und Wärmeausdehnung.
Für Produktionsanwendungen, Laden, Spannvorrichtung, elektrische Kompatibilität, und Prozesswiederholbarkeit sind ebenso wichtig.
Eine geeignete Induktionslötspule ist daher nicht einfach eine Spule, die um ein Werkstück passt. Es handelt sich um einen anwendungsspezifischen Induktor, der passend zur Gelenkstruktur entwickelt wurde, Heizbedarf, und vorgesehenen Produktionsprozess.
Sie suchen eine Induktionslötspule für ein bestimmtes Werkstück?
Teilen Sie Ihre Werkstückzeichnungen oder Muster, Materialspezifikationen, Fugenabmessungen, Informationen zu Zusatzwerkstoffen, und Produktionsanforderungen. Diese Details bilden den Ausgangspunkt für die Bewertung einer geeigneten kundenspezifischen Spulenkonfiguration und Induktionslötlösung.


