
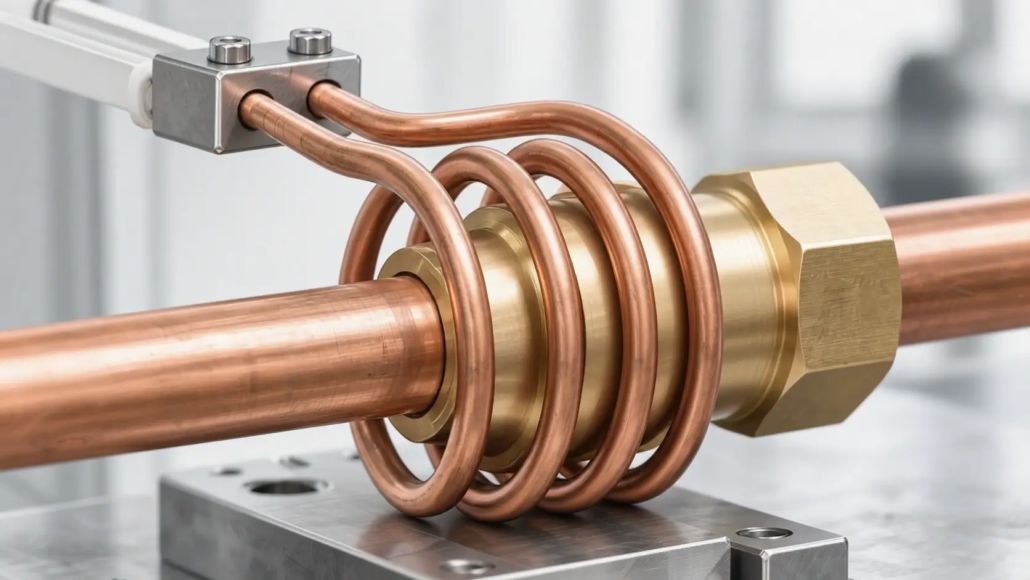
感应钎焊线圈设计: 如何将线圈几何形状与接头类型和生产要求相匹配
如何连接几何形状, 填充金属放置, 和生产访问形状感应钎焊线圈设计
感应钎焊线圈设计 不仅仅是选择适合工件的线圈形状的问题. 线圈必须根据接头几何形状进行定位和配置, 填充金属位置, 材料性能, 和供暖要求.
设计用于管对接头承插接头的线圈可能不适用于管对板 T 形接头. 这两个应用程序的连接界面不同, 元件厚度, 供暖接入, 及工件定位要求.
这些差异影响线圈设计的几个方面, 包括线圈直径, 有效加热长度, 转弯间距, 线圈与工件间隙, 以及是否有包围圈, 打开, 或者分体配置更合适.
生产要求引入另一个考虑因素. 线圈必须按照实际加载方式工作, 夹具布置, 和处理顺序.
本指南解释了如何匹配 感应钎焊 不同接头配置的线圈几何形状以及如何评估实际生产应用的设计.
2. 定制感应钎焊线圈设计的关键因素
3. 线圈设计中的接头间隙和填充金属放置
4. 使线圈设计适应生产要求
5. 线圈测试和工艺验证
6. 定制感应钎焊线圈需要哪些信息?
1. 接头几何形状如何决定感应钎焊线圈设计
选择感应线圈配置之前, 了解钎焊接头的几何形状很重要.
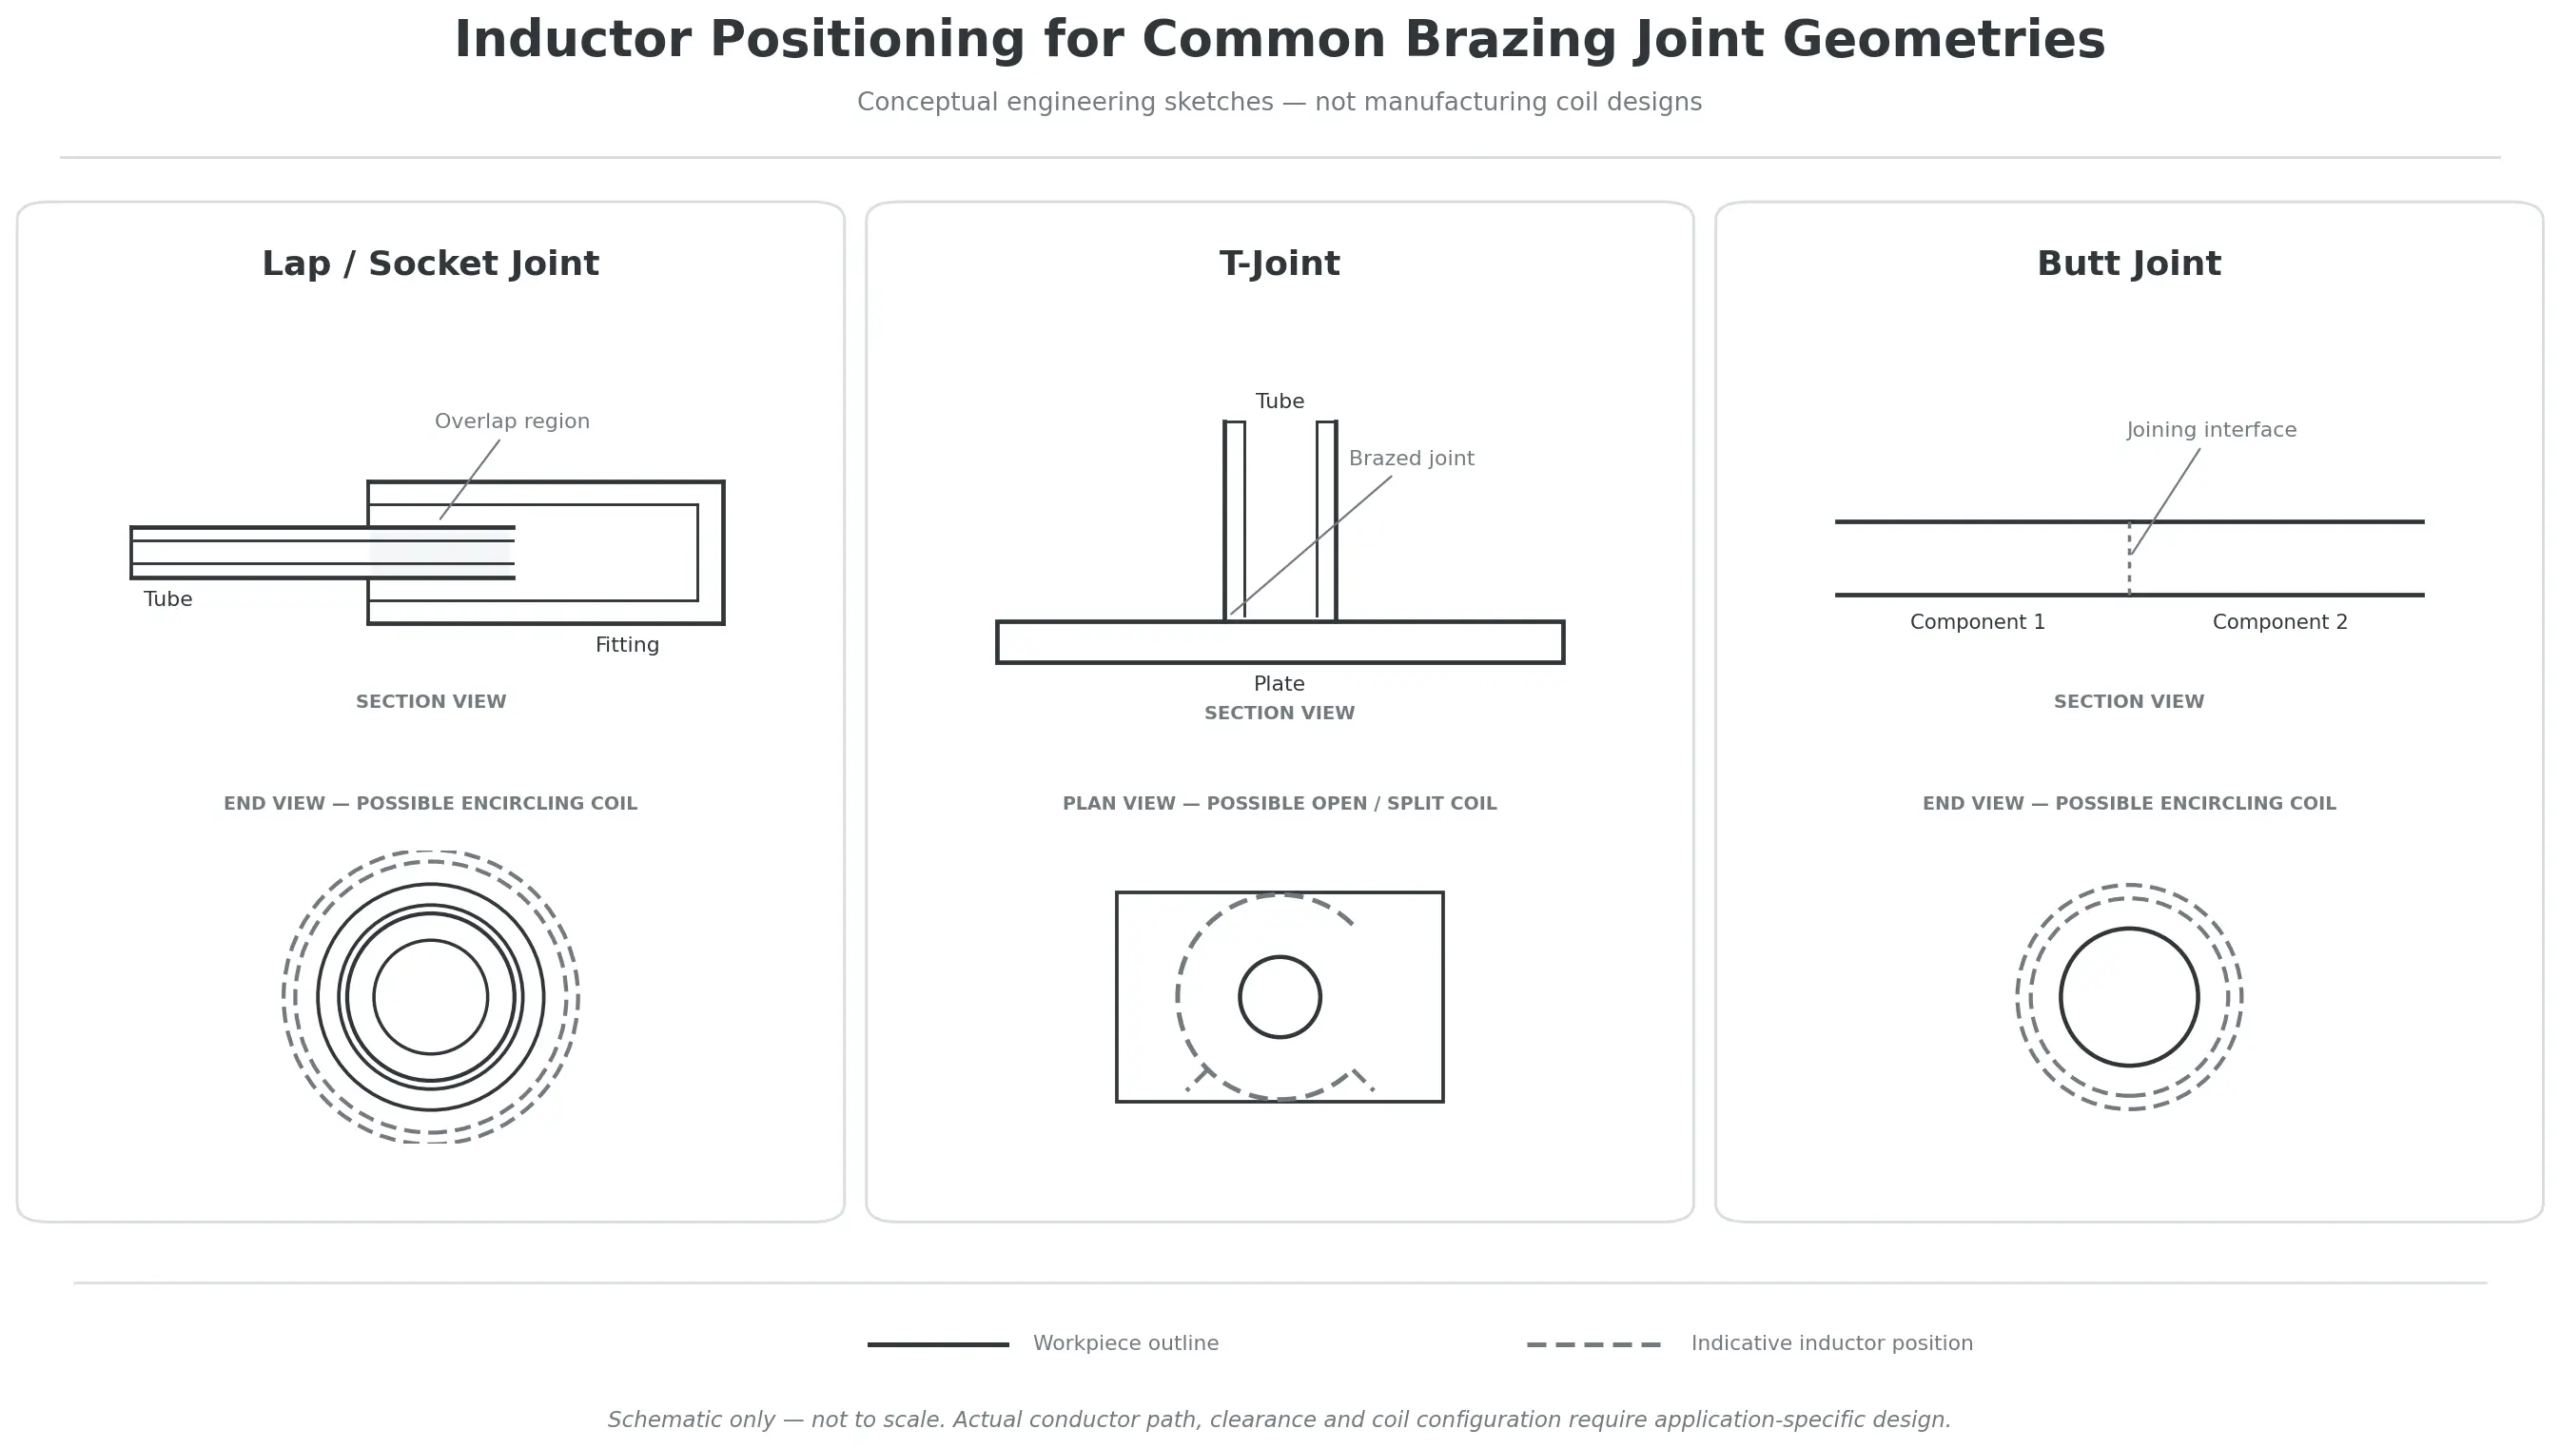
用于线圈设计目的, 常见的关节配置可分为三大类:
•搭接和搭接接头, 包括管件与管件的承插接头和套管连接.
•T 型接头和角接头, 组件以一定角度相交的地方.
•对接接头, 组件在其末端相遇的地方.
这些配置不可互换. 每个都会产生不同的连接区域,并且可能需要不同的线圈定位和加热方法.
1.1 搭接和搭接接头的线圈设计
搭接接头广泛应用于感应钎焊. 一个组件与另一个组件重叠, 创建一个界面,使钎料可以流动并形成连接.
管件与管件的承插接头和套筒连接是常见的示例.
管子与管件的承插接头
在插座接头中, 将一根管子插入接头或插座. 重叠部分形成钎焊界面.
环绕线圈是一种可能的配置,因为它可以围绕圆柱形连接区域.
设计时应考虑:
•配件外径
•管插入深度
•重叠部分的长度
•两个组件的壁厚
•钎料金属的位置
•组件周围的可用间隙
线圈的有效加热区域应根据实际连接界面定位.
例如, 当相对较薄的铜管连接到较厚的黄铜配件时, 两个组件可能以不同的速率加热. 它们的热质量不同, 电气特性, 热传导特性会影响温度分布.
因此,应一起评估线圈位置和加热周期,以在连接界面处达到合适的条件.
套筒和重叠连接
套筒接头通常通过与两个部件重叠的外部套筒连接两个管端.
虽然这也是一个重叠接头, 其几何形状可能会产生与简单的管到配件连接不同的加热要求.
重要的考虑因素包括:
•袖总长
•管子两端位置
•内部连接接口的位置
•连接区域之间的距离
•套管和管子的厚度和材料
•组件是否可以插入闭合线圈
对于相对较短的袖子, 一个线圈位置可能足以加热所需的连接区域.
适用于较长的套管或具有多个连接接口的组件, 可能需要评估线圈的有效长度和加热顺序.
较长的线圈不会自动提供更好的加热. 必须针对实际装配验证由此产生的温度分布.
1.2 T 形接头和角接头的线圈设计
T 形接头和角接头的几何形状与圆柱形搭接接头不同.
典型的管板 T 形接头由紧靠板定位的管组成, 连接接口位于管板连接周围.
这些应用可能会更加困难,因为工件在接头周围不对称.
设计可能需要考虑:
•不同的组件厚度
•热质量不均
•不同的材料特性
•限制线圈访问
•附近的组件不应受到过多热量
•工件进入加热位置的方向
为什么线圈定位变得更具挑战性
当管子连接到较厚的板时, 两个组件可能无法以相同的速率达到所需的钎焊条件.
因此,线圈必须根据预期的加热区域进行定位,而不是简单地以可见接头为中心.
合适的布置需要考虑两个组件的热响应以及传递到周围区域的热量.
开放式和分体式线圈配置
对于某些 T 形接头应用, 传统的闭合线圈可能难以安装在组件周围.
开放式或分体式感应器可以提供工件装载通道,还可以允许线圈适应更复杂的装配几何形状.
然而, 分体线圈并不一定是每个 T 形接头的最佳解决方案.
其设计仍必须在预期连接区域周围提供适当的电磁耦合和加热覆盖.
一个 2023 研究性学习, T型管钎焊分体式感应线圈的关键参数及优化设计, 研究了用于在热交换器中钎焊多个 T 形铝管连接的分体盘管.
研究人员评估了线圈参数及其对电磁场和温度分布的影响. 采用优化布置同时钎焊三个T型接头.
这项研究展示了关节几何形状如何, 线圈配置, 在开发专门的感应钎焊解决方案时可以同时考虑和生产要求.
报告的尺寸和操作参数属于特定的研究应用,不应被视为通用线圈设计值.
1.3 对接接头的线圈设计
在对接处, 两个组件在其端部相遇,而不是形成延伸的重叠部分.
用于感应钎焊, 接头设计必须为配合表面之间的填充金属放置和流动提供适当的条件.
线圈通常相对于连接界面定位,以便两个部件都能接受适当的加热.
重要的设计考虑因素包括:
•两个组件的对齐
•接头间隙
•填充金属的位置
•各部件材质及厚度
•关节周围的可触及空间
•加热过程中保持对准所需的夹具
一项挑战是确保两个配合部件同时达到合适的钎焊条件.
当连接不同材料或厚度显着不同的部件时,这一点尤其重要.
如果接头的一侧变得比另一侧热得多, 填充金属的流动性和润湿性可能会受到影响.
因此,线圈的几何形状和位置应与材料组合和接头配置一起评估.
2. 定制感应钎焊线圈设计的关键因素
一旦了解了联合配置, 下一步是确定线圈的定位和形状.
几个设计变量会影响最终的加热模式. 不应单独考虑它们,因为更改一个参数可能会影响整个系统的电磁和热行为.
2.1 线圈位置, 直径, 和主动加热长度
线圈位置
线圈的位置应与实际的钎焊界面相关.
对于圆柱形套筒接头, 这可能涉及将线圈定位在配件和重叠部分周围.
对于 T 形接头, 线圈可能需要从不同方向接近连接以适应管和板的布置.
目的是向连接区域提供适当的加热,而不会不必要地将热量集中在周围区域.
线圈直径
对于环绕线圈, 内径决定了线圈和工件之间的可用空间.
直径必须适应工件尺寸以及所需的线圈与工件间隙.
间隙过大可能会降低电磁耦合, 而间隙不足会产生机械干扰或妨碍可靠加载.
合适的直径取决于工件的几何形状, 操作条件, 和生产公差.
有效加热长度
有效加热长度是指线圈中有助于加热预期区域的部分.
对于短套筒接头, 活动区域可能相对局部化.
对于更长的套筒连接, 可能需要更长的加热区域或不同的加热顺序.
线圈应围绕所需的加热覆盖范围进行设计,而不是简单地匹配工件的整体长度.
2.2 匝数和匝间距
匝数和匝间距影响电感器的电气特性和电磁场的分布.
这些因素需要结合考虑:
•工件尺寸
•预期加热区域
•材料特性
•工作频率
•可用电源
•所需的加热周期
多匝线圈可能适合需要在较长区域内加热的应用.
单匝或特殊形状的线圈可能更适合局部加热.
然而, 增加匝数不会自动提高加热性能.
转数, 线圈尺寸, 电阻抗, 以及 电源兼容性 必须一起评估.
转弯间距也很重要.
适用于圆柱形工件, 相邻匝之间的间距会影响沿元件轴的加热模式.
对于复杂的关节, 可能需要调整间距以考虑连接界面和附近特征的位置.
应通过工程评估和应用测试确定合适的布置方式.
2.3 打开, 分裂, 和环绕线圈配置
线圈的物理配置决定了它如何围绕工件定位以及组件加载和拆卸的容易程度.
环绕线圈
环绕线圈围绕工件,通常考虑用于圆柱形部件和圆周连接区域.
潜在的应用包括:
•管子与管件的承插接头
•套筒连接
•其他圆柱形钎焊组件
其适用性取决于工件尺寸, 所需的供暖覆盖范围, 及装载安排.
开路线圈
开放式线圈可从开放侧接近工件.
当组件无法方便地穿过闭合线圈或周围组件限制安装时,这可能很有用.
在电磁和热设计期间必须考虑开口,因为它会影响最终的加热模式.
分体线圈
分体线圈设计为单独的部分或带有开口,以便容纳工件或生产布置.
可以考虑分体式配置:
•复杂工件几何形状
•限制加载访问
•具有多个连接位置的组件
•涉及自动移动或定位的应用
分体线圈可以提供有用的访问, 但必须针对具体布置评估其电磁性能.
包围之间的选择, 打开, 和分割配置应基于接头几何形状, 供暖要求, 和生产准入.
3. 线圈设计中的接头间隙和填充金属放置
线圈设计离不开接头准备.
即使线圈提供适当的加热, 不正确的接头间隙或不合适的填充金属放置可能会妨碍令人满意的钎焊.
3.1 为什么关节间隙很重要
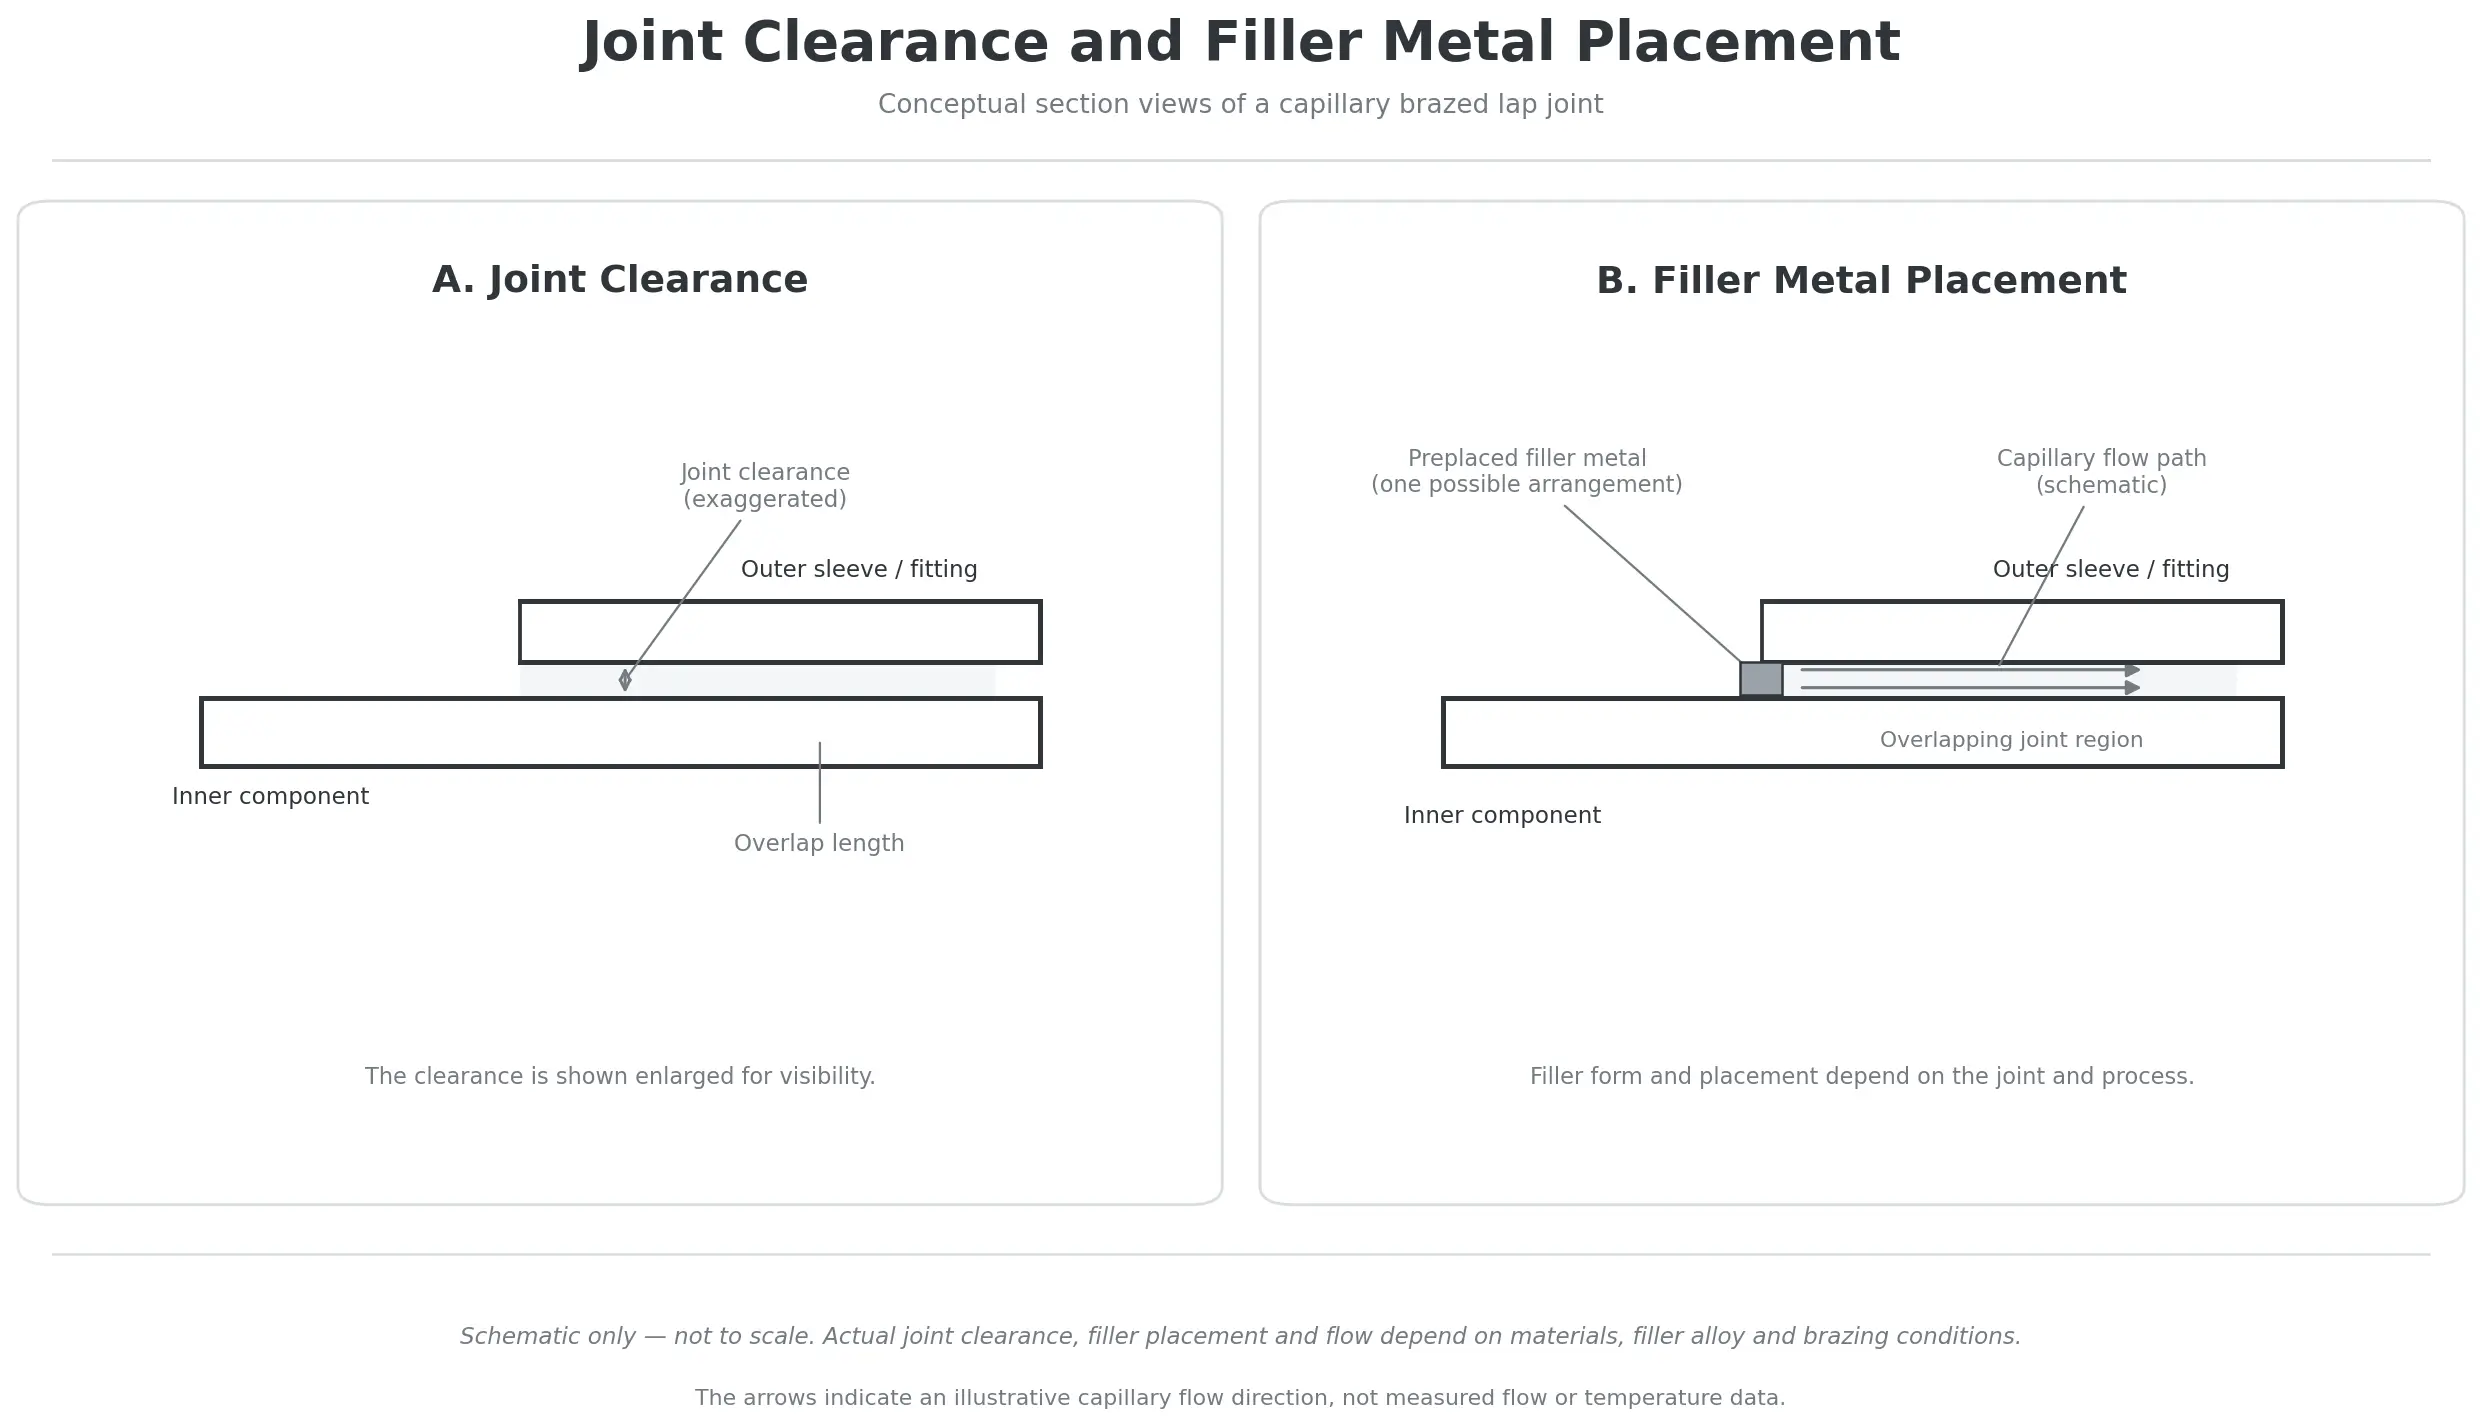
接头间隙是被连接部件的配合表面之间的空间.
在许多钎焊应用中, 熔融填充金属通过毛细管作用进入该空间.
适当的间隙取决于:
•基材
•所选填充金属
•钎焊工艺
•关节几何形状
•钎焊时的温度条件
如果间隙不合适, 填充金属可能无法正确流动或填充预期的连接区域.
重要的是要了解钎焊温度下的间隙可能与室温下测量的间隙不同.
不同材料在加热过程中膨胀量不同.
例如, 将铜管连接到钢配件时, 这两个组件可能会经历不同的热膨胀. 由此产生的接头间隙可能会在加热循环期间发生变化.
因此,线圈设计必须与实际接头尺寸和材料组合一起考虑.
感应线圈无法补偿设计错误或准备不当的接头.
有关关节间隙之间关系的更多信息, 润湿, 和钎焊填充金属, 请参阅我们的相关文章 感应焊接与. 感应钎焊.
3.2 填充金属的放置如何影响线圈位置
钎料可以以不同的形式供应, 包括:
•预成型填充金属环
•钎焊丝
•钎焊膏
•其他特定应用预制件
它的位置影响加热过程需要在哪里建立合适的条件.
例如, 位于承窝接头开口附近的填充金属环可能需要与直接放置在内部连接界面处的填充金属不同的加热布置.
线圈的设计应能够适当加热配合部件,以便填充金属能够熔化, 弄湿表面, 并流入接头.
在许多感应钎焊装置中, 工件被加热 感应电流 填充金属通过周围部件的传导接收热量.
确切的加热行为取决于材料, 填充金属特性, 尺寸, 和位置.
重要的设计原则是考虑线圈, 填充金属, 并联合为一个系统.
在不知道填充金属将放置在何处以及预计如何进入接头的情况下,不应设计线圈.
3.3 钎焊界面周围的热量分布
感应钎焊的目标不仅仅是在一个位置产生尽可能高的温度.
配合表面必须达到合适的钎焊条件,以便填充金属能够润湿并填充预期的接头.
取决于应用, 接头周围所需的温度分布可能需要相对均匀.
在其他应用中, 可以考虑仔细控制温差来影响填充金属流动.
适当的热分布取决于接头设计, 材料, 填充金属, 和钎焊程序.
对于异种材料, 这种评估变得特别重要,因为它们的电磁和热性能可能不同.
因此,合适的线圈设计必须在实际应用条件下进行验证,而不是仅通过其物理外观来判断.
4. 使线圈设计适应生产要求
适用于单个实验室样品的线圈可能不适用于生产线.
设计还必须适应工件处理, 赛程安排, 周期时间, 以及所需的处理一致性水平.
4.1 工件装卸
在加热开始之前,工件必须相对于线圈正确定位.
加载方式影响是否包围, 打开, 或分体配置实用.
例如:
•简单的管组件可以轴向插入环绕线圈中.
•大型组件可能需要开放式或分体式布置.
•复杂的部件可能需要专门设计的夹具才能到达加热位置.
成品钎焊组件在加工后还必须可拆卸.
因此,线圈的设计应考虑初始加载和钎焊后去除.
4.2 定位和固定
夹具有助于在钎焊过程中保持部件的相对位置.
这很重要,因为加热过程中的运动会改变接头间隙并影响最终连接.
夹具应考虑:
•元件对齐
•接头间隙
•工件稳定性
•热膨胀
•接入感应线圈
•易于装载和拆卸
对于生产应用, 一致的定位尤为重要.
如果关节相对于线圈从一个周期移动到另一个周期, 由此产生的加热条件也可能会改变.
因此,线圈和夹具应开发为同一生产安排的兼容部件.
4.3 单关节和多关节加工
有些工件仅包含一个钎焊接头, 而其他人则有多个加盟地点.
对于单关节应用, 线圈可以围绕一个定义的加热区域进行设计.
对于多关节组件, 有几种可能的方法:
•一次加热一个关节
•在连接位置之间移动线圈
•使用多个线圈或加工站
•设计一种专门的线圈布置,可在一个周期内加热多个接头
同时加热可减少加工时间, 但它引入了额外的设计要求.
加热条件必须适合所有预期的连接位置.
关节几何形状的差异, 材料厚度, 电磁耦合可能使这一过程变得具有挑战性.
因此,应该评估多接头线圈的完整组装,而不是通过简单地延伸单接头线圈来设计.
前面提到的 T 形管钎焊研究提供了如何开发分体线圈以同时处理多个接头的示例.
4.4 线圈与感应加热系统的兼容性
线圈还必须与感应加热电源电气兼容.
它的几何形状和电气特性影响 加载 提交给生成器.
重要的考虑因素包括:
机械上适合工件的线圈可能仍需要电气调整才能使用所选电源正确运行.
因此, 线圈设计和设备选型应一起考虑.
对线圈配置和基本设计原理进行更广泛的解释, 请参阅我们的指南: 感应线圈的工作原理.
5. 线圈测试和工艺验证
在最终确定生产之前,应在代表性钎焊条件下评估建议的线圈配置.
测试的目的是确认预期的连接区域接受适当的加热并且成品接头满足应用的要求.
应从几个方面进行评估.
加热行为
检查连接界面是否在预期的加热周期内达到所需的钎焊条件.
应根据工件的几何形状选择和定位温度测量. 可触及的外表面测量结果可能无法代表隐蔽接头内部的温度.
填充金属流动
观察填充金属是否熔化, 弄湿配合表面, 并填充预期的连接区域.
用于毛细管接头, 仅凭外观可能无法确认内部填充是否完整.
周围元件温度
检查附近区域是否过热.
这对于薄切片尤其重要, 不同材料, 以及包含温度敏感元件的组件.
成品接头质量
取决于应用, 检查可能包括:
•目视检查
•横断面检查
•泄漏测试
•机械测试
•电气测试
•其他特定于应用的质量检查
适当的检验方法取决于成品组件的功能和验收要求.
生产重复性
一旦建立了合适的流程, 代表性的生产试验应确认加热和接头质量保持一致.
工件定位, 填充金属放置, 线圈对准, 整个生产过程中应控制加热条件.
成功的单个钎焊周期并不足以证明生产过程稳定.
6. 定制感应钎焊线圈需要哪些信息?
在设计定制感应钎焊线圈之前, 了解完整的工件和生产要求很重要.
以下信息有助于建立合适的起点.
| 所需信息 | 设计目的 |
|---|---|
| 工件图纸或实物样品 | 了解实际组件的几何形状 |
| 基材规格 | 评估材料特性和加热行为 |
| 元件尺寸 | 确定线圈尺寸和位置 |
| 壁厚 | 评估热响应的差异 |
| 接头类型和尺寸 | 识别连接界面和加热区域 |
| 接头间隙 | 了解所需的填充金属流动条件 |
| 填充金属规格 | 建立所需的钎焊条件 |
| 填充金属的形状和位置 | 确定填料如何进入接缝 |
| 目标钎焊温度 | 定义工艺热要求 |
| 加热循环要求 | 确定预期的处理时间 |
| 感应电源信息 | 评估电气兼容性 |
| 装卸方式 | 确定线圈的可达性 |
| 生产数量和周期时间 | 评估生产安排 |
| 夹具和定位要求 | 建立工件的重复性 |
| 接头质量要求 | 定义所需的检查和验证 |
二维绘图, 三维模型, 或物理工件样本可以帮助阐明几何形状.
实际装配及其预期钎焊位置的照片也很有用.
对于更复杂的应用, 可能需要进行初步测试来评估线圈配置和加热行为.
最终设计应基于实际工件而不是通用线圈形状.
有关感应钎焊线圈设计的常见问题
单击问题以展开答案.
感应钎焊最好的线圈是什么?
不存在适合每种应用的单一最佳线圈配置. 环绕线圈可能适用于圆柱形插座和套筒接头, 对于复杂的几何形状或受限的装载通道,可以考虑开放式或分体式配置. 选择取决于接头几何形状, 材料性能, 供暖要求, 及生产条件.
一个感应钎焊线圈可以用于不同的接头尺寸吗?
当工件尺寸和加热要求足够兼容时,这是可能的. 然而, 直径变化, 壁厚, 接头长度, 或者线圈间隙会影响加热行为. 不同的工件尺寸可能需要可互换的线圈或特定于应用的布置.
为什么钎焊采用分体式感应线圈?
分体线圈可以接触到无法轻松插入传统闭合线圈的工件. 它对于包含多个连接位置的专用组件也可能很有用. 然而, 必须针对具体应用评估其电磁性能和热量分布.
线圈是否需要直接加热钎料?
未必. 在许多传统的感应钎焊应用中, 感应电流主要加热接头周围的基材. 然后热量通过传导传递到填充金属. 实际的加热行为取决于材料的电性能和热性能以及填充金属的布置.
接头间隙如何影响感应钎焊线圈设计?
接头间隙决定了熔融填充金属通过毛细作用进入和填充连接界面的可用空间. 盘管必须为所选填料和接头设计提供合适的加热条件. 还应考虑钎焊温度下的间隙,因为热膨胀会改变组件的尺寸.
多个钎焊点可以同时加热吗?
可以, 在某些应用中. 可以开发一种专用线圈来在一个周期内加热多个连接位置. 然而, 每个接头必须接受合适的加热条件. 几何形状的差异, 材料厚度, 和电磁耦合需要考虑和验证.
一般感应线圈设计和感应钎焊线圈设计有什么区别?
一般感应线圈设计解释了线圈几何形状的基本原理, 电气特性, 耦合, 和冷却. 感应钎焊线圈设计将这些原理应用于连接应用. 它额外强调关节几何形状, 填充金属放置, 关节间隙, 供热分配, 和工件定位.
结论
感应钎焊线圈设计应从接头几何形状和成品组件的要求开始.
搭接接头, 套接字连接, T 型接头, 角接缝, 和对接接头创造不同的加热和进入条件. 这些差异影响线圈位置, 直径, 有效加热长度, 轮流安排, 以及包围之间的选择, 打开, 和分体式配置.
设计还必须考虑接头间隙, 填充金属放置, 材料性能, 和热膨胀.
对于生产应用, 加载中, 夹具, 电气兼容性, 和过程的可重复性同样重要.
因此,合适的感应钎焊线圈不仅仅是安装在工件周围的线圈. 是为配合接头结构而开发的专用电感器, 供暖要求, 和预期的生产过程.
寻找适合特定工件的感应钎焊线圈?
分享您的工件图纸或样品, 材料规格, 接头尺寸, 填充金属信息, 及生产要求. 这些详细信息为评估合适的定制线圈配置和感应钎焊解决方案提供了起点.


